
Аналоги пищевых смазок: сравнение по цене и качеству
При выборе смазки для пищевого производства многие закупщики и инженеры сталкиваются с вопросом: как найти надежный аналог известных марок, не переплачивая за бренд? Ответ лежит не в сравнении названий продуктов, а в сравнении их технических свойств и допусков. Смазка с классом H1 - это не просто пищевая смазка, это смазка, зарегистрированная для мест, где возможен случайный контакт с продуктом в пределах установленного лимита (до 10 ppm для минеральных масел). Цена и качество H1-смазок определяются не маркой, а соответствием стандарту ISO 21469, наличием гигиенической сертификации и конкретными эксплуатационными параметрами: вязкостью базового масла, классом NLGI, диапазоном рабочих температур, водостойкостью и совместимостью с материалами оборудования. В этой статье разберемся, на что смотреть при выборе аналога и как избежать переплаты за избыточные характеристики.
Что означает класс H1 и почему он не равен качеству
Смазка класса H1 - это не синоним высокого качества и не гарантия того, что продукт идеален для всех узлов.
H1 означает одно: смазка составлена из разрешенных NSF базовых масел, присадок и загустителей и зарегистрирована для применения в местах, где возможен случайный, непреднамеренный контакт с пищей в пределах установленного лимита. Для минеральных масел этот лимит составляет 10 ppm (миллионных долей), для силиконовых -1 ppm, что более строго. H1 не означает, что смазку можно наносить прямо в продукт, - это заблуждение встречается часто, но противоречит регистрационным условиям.
Требования к составу H1-смазки зафиксированы в FDA 21 CFR 178.3570 и связанных нормативах. Это означает, что производитель должен документировать каждый компонент и подтверждать его допустимость. Однако сам по себе статус H1 не говорит о вязкости базового масла, не указывает на класс NLGI (консистенцию), не определяет температурный диапазон и не гарантирует водостойкость. Поэтому две разные H1-смазки могут быть полностью несовместимы по эксплуатационным свойствам, несмотря на один и тот же допуск.
Пример: одна H1-смазка может быть предназначена для подшипников при температуре до 60 °C, другая - для редукторов при 80 °C. Обе имеют H1, но использовать их взаимозаменяемо - ошибка. Это первый принцип, который нужно усвоить при поиске аналога: H1-статус - это допуск на контакт с пищей, а не показатель универсальности или производительности.
Как отличить реальное качество от маркетинга
Качество H1-смазки определяется совокупностью параметров, а не названием бренда.
Закупщик должен требовать у поставщика полный паспорт (TDS - Technical Data Sheet), где указаны: вязкость кинематическая при 40 °C (в сСт), класс консистенции NLGI, диапазон рабочих температур (минимальная и максимальная), вымываемость водой (в процентах), стойкость к окислению (испытание RPVOT или аналог), совместимость с эластомерами и металлами.
Часто встречается ошибка: закупщик думает, что более высокая цена гарантирует лучшее качество. На самом деле цена H1-смазки зависит от нескольких факторов: стоимость сырья, требования к документированию и гигиеническому контролю производства, региональная логистика, объем заказа и репутация бренда. Если смазка стоит в два раза дороже, это может означать как действительно лучшие характеристики, так и отражение маркетингового позиционирования на западном рынке.
Сравнение по цене должно быть привязано к конкретной задаче. Например, для цепи конвейера в холодильной камере (низкая температура, риск конденсата) и для подшипника редуктора (средняя температура, периодическое смазывание) нужны разные смазки. Первая должна сохранять текучесть при минус 10 °C и отталкивать воду. Вторая должна работать при 70 °C и обеспечивать стабильность пленки между смазками. Если применить первую для второй задачи, то даже более дорогой продукт не даст результата - он просто не подходит.
Ключевые параметры для сравнения аналогов
При выборе аналога смазки H1 нужно сравнивать не названия, а спецификацию.
Вот главные параметры, которые должны совпадать или быть совместимы:
Вязкость базового масла
Указывается в сСт (сантистоках) при 40 °C. Это определяет, как быстро смазка будет растекаться по смазываемым поверхностям, и косвенно влияет на толщину защитной пленки. Для подшипников обычно требуется вязкость от 22 до 68 сСт, для редукторов - от 32 до 150 сСт. Если вязкость не совпадает хотя бы на 20%, может произойти как недостаточное смазывание (если взять слишком жидкую), так и перегрев из-за высокого трения (если взять слишком вязкую).
Класс NLGI
Это консистенция пластичной смазки по шкале от 0 до 6 (где 0 - почти жидкая, 6 - почти твердая). Чаще всего в пищевом производстве встречаются NLGI 1 и 2. NLGI 1 - более мягкая, подходит для быстро вращающихся узлов и для задач, где нужна тонкая пленка; NLGI 2 - средняя консистенция, универсальна для большинства подшипников и направляющих. Смешивать NLGI 1 и NLGI 2 на одном узле не рекомендуется: смазка может вытечь из зазоров или, напротив, образовать корку.
Температурный диапазон
Каждая смазка имеет минимальную рабочую температуру (часто минус 10, 20 или 30 °C) и максимальную (обычно от 60 до 120 °C). Эти значения показывают, при каких условиях смазка сохраняет свои свойства. Если узел работает при 80 °C, а смазка рассчитана на максимум 60 °C, то произойдет ускоренное окисление и потеря консистенции - смазка будет течь, а защита упадет.
Вымываемость водой
Этот параметр критичен для пищевых производств, где часто используется влажная уборка и пар. Вымываемость обычно указывается в процентах; чем ниже, тем лучше. Если смазка вымывается водой на 30%, то при частой контакте с водой или паром срок ее работы сократится наполовину. Для смазок в зонах с высокой влажностью нужны специальные формулировки с гидрофобными присадками.
Стойкость к окислению
Определяется испытаниями вроде RPVOT (Rotary Pressure Vessel Oxidation Test). Эта цифра показывает, как долго смазка сохранит свои свойства при контакте с кислородом и теплом. Для смазок, работающих при повышенных температурах или в условиях циклического нагрева, нужна высокая стойкость к окислению (обычно выше 500 минут).
Совместимость с эластомерами
Некоторые смазки вызывают набухание или, напротив, усадку уплотнений. В пищевом оборудовании часто используются резиновые уплотнения и манжеты. Перед применением новой смазки необходимо убедиться, что она совместима с материалами, уже установленными на оборудовании.
Регистрация H1 и стандарт ISO 21469: в чем разница
Многие путают H1-регистрацию NSF и стандарт ISO 21469.
Это разные категории требований, хотя обе считаются маркерами food-grade смазок.
H1 - это регистрационная категория NSF (Национального санитарного фонда США). Смазка получает H1-статус, если она составлена из допустимых компонентов и предназначена для мест возможного случайного контакта с пищей. Регистрация H1 выдается на основе информации о рецептуре и испытаниях, но сам процесс регистрации проще и требует меньше документов, чем полная сертификация по ISO 21469.
ISO 21469 - это международный стандарт гигиенических требований к разработке, производству и применению смазок в пищевой промышленности. Стандарт охватывает не только рецептуру, но и весь жизненный цикл смазки: проектирование, производство, упаковку, хранение, доставку и утилизацию. Предприятие, получившее сертификат ISO 21469, должно продемонстрировать, что оно контролирует все эти этапы. Сертификация по ISO 21469 - это более жесткий уровень, чем H1-регистрация.
Для большинства пищевых производств достаточно H1-регистрации. ISO 21469 обычно требуется, если у компании есть аудит от крупного клиента (например, из сетей или фармацевтики), который предъявляет повышенные требования, или если производство сертифицировано по стандартам HACCP и требует документированного контроля всей цепи поставок.
При выборе аналога проверь, есть ли у смазки H1-регистрация (это обязательно). Если нужна ISO 21469, это должно быть указано явно в паспорте или сертификате.
Алгоритм выбора аналога H1-смазки без переплаты
Чтобы найти аналог, который не переплатит за избыточные характеристики, но закроет все требования, нужно следовать четкой схеме:
Шаг 1: Картировать точки смазки и оценить риск контакта
Не все узлы требуют H1. Например, редуктор в подвале, под первым этажом производства, где нет линии упаковки и риск контакта с продуктом невозможен, не требует H1 - можно использовать обычную промышленную смазку и сэкономить. А вот цепь конвейера, работающая на уровне упаковочной линии, требует H1. Первый шаг - определить, для каких узлов H1 действительно нужен.
Шаг 2: Определить условия работы каждого узла
Для каждой точки смазки (подшипник, цепь, редуктор, направляющая) выпиши: рабочую температуру, скорость вращения или линейную скорость, есть ли вода или пар, нагрузка на узел, частота смазки. Эти данные есть в технической документации оборудования или могут быть уточнены у производителя.
Шаг 3: Подобрать базовый параметр - вязкость и NLGI
Исходя из условий работы, определи, какая вязкость нужна. Для подшипников низкоскоростных (до 1000 об/мин) нужна более вязкая смазка (NLGI 2 или выше); для высокоскоростных (свыше 2000 об/мин) - более мягкая (NLGI 1). Примерная таблица есть в инструкциях оборудования.
Шаг 4: Проверить температурный диапазон
Убедись, что минимальная и максимальная рабочая температура смазки совпадают с условиями. Если узел работает при 75 °C, а смазка рассчитана на максимум 60 °C, откажись от нее, даже если она дешевле.
Шаг 5: Проверить водостойкость и специальные требования
Если узел работает в условиях высокой влажности, конденсата или периодического контакта с водой, требуется смазка с низкой вымываемостью водой (идеально, ниже 5%). Для зон с паром нужна еще более устойчивая формулировка.
Шаг 6: Сверить H1-регистрацию и совместимость
На этом этапе ты уже знаешь, какие параметры нужны. Запроси у поставщика несколько вариантов H1-смазок, которые соответствуют этим параметрам. Проверь, есть ли H1-регистрация NSF, при необходимости - ISO 21469. Уточни совместимость с материалами оборудования (уплотнения, краски, металлы).
Шаг 7: Сравнить цену с учетом ресурса
Теперь, когда у тебя есть несколько подходящих вариантов, сравни цену за единицу смазки, но не забудь учесть ресурс. Если смазка, дешевая на 20%, требует переобслуживания в два раза чаще, то экономия испаряется. Считай стоимость владения: цена + затраты на обслуживание + риск простоя оборудования.
Этот алгоритм требует чуть больше времени, чем просто купить известную марку, но экономит на переплате за неподходящие характеристики и снижает риск брака.
Разница между рабочими параметрами аналогов
Две H1-смазки могут быть совершенно разными по практическому применению, даже если обе имеют один и тот же допуск.
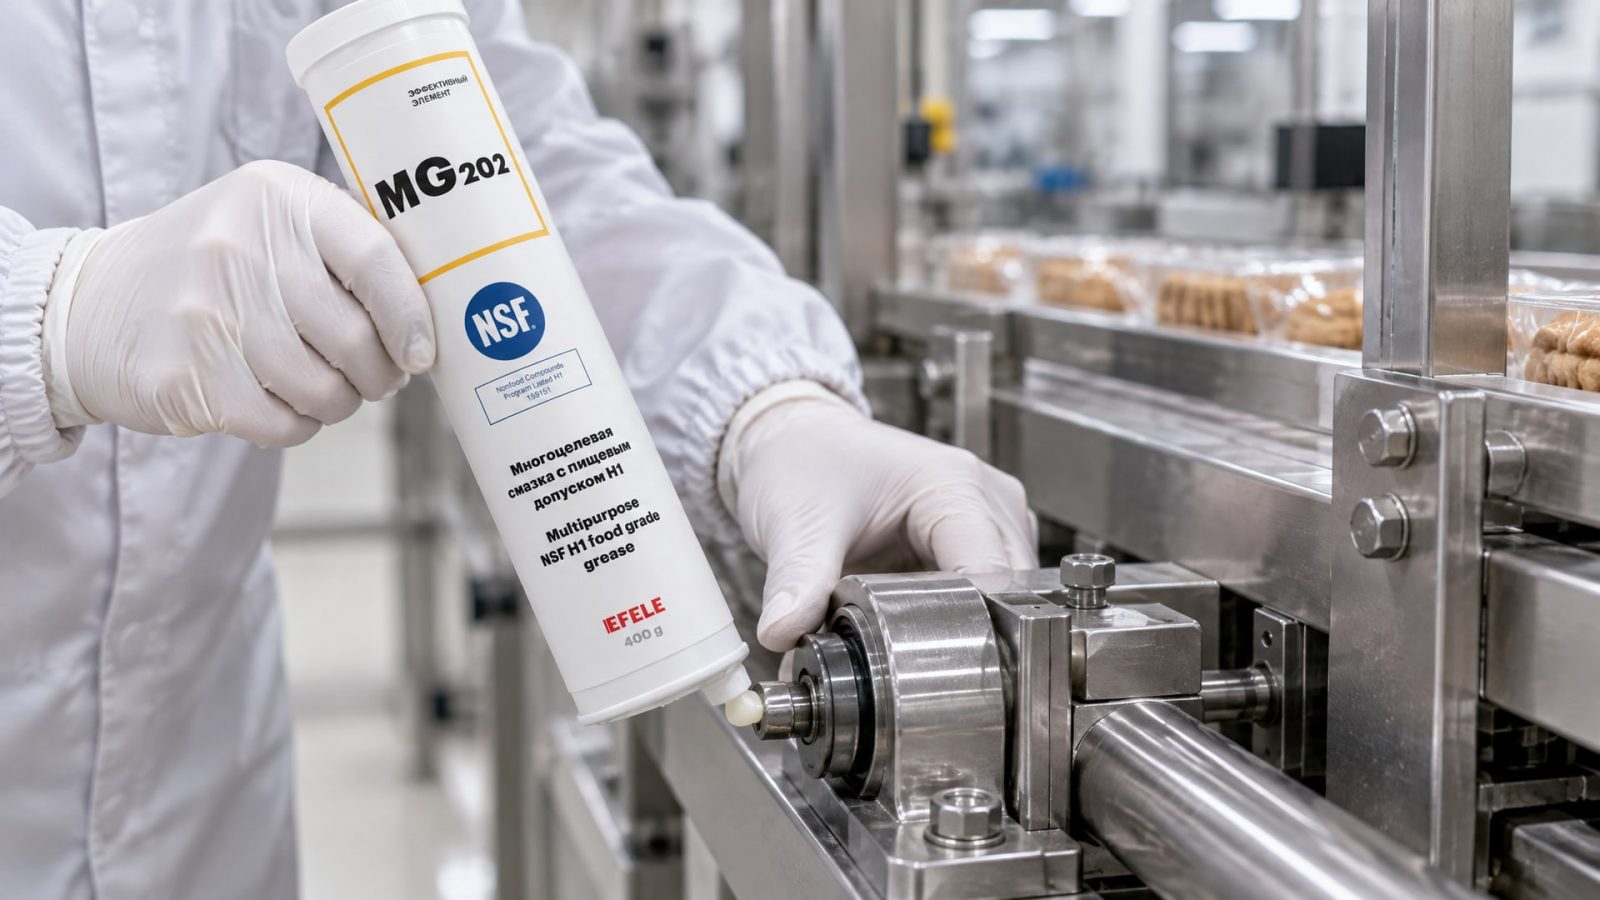
Рассмотрим типичные ситуации на пищевых производствах.
Для подшипников и направляющих на упаковочной линии
Здесь нужна смазка NLGI 2 с вязкостью базового масла 32-46 сСт, рабочей температурой от 0 до 80 °C и вымываемостью водой не более 10%. На таких линиях есть риск аэрозоля и каплепадения на продукт, поэтому H1-статус обязателен. Примерно такие характеристики имеет универсальная смазка для подшипников и направляющих, которая закрывает большинство узлов в этой зоне.
Для цепей конвейеров в холодильных камерах
Требуется смазка более мягкая (часто NLGI 1), с вязкостью 22-32 сСт, способная работать при минус 15 °C, с хорошей адгезией к металлу (чтобы не стекала с цепи при встряске), высокой водостойкостью и стойкостью к холоду. Такая смазка дороже, чем универсальная, потому что требует специальных присадок против парафинизации и гидрофобные компоненты.
Для редукторов в зонах высокой температуры
Если редуктор находится рядом с печью или пароваркой и работает при температуре 90-100 °C, нужна смазка NLGI 2 с вязкостью 46-68 сСт, высокой стойкостью к окислению (выше 600 минут RPVOT), хорошей адгезией и совместимостью с материалами корпуса редуктора. Такая смазка также дороже.
Каждый из этих типов может стоить по-разному - и это нормально. Смазка для холодильной цепи не подойдет для горячего редуктора, даже если обе имеют H1. При сравнении аналогов нужно убедиться, что они предназначены для одной и той же задачи.
Для многоцелевых узлов, работающих в умеренных условиях (подшипники, направляющие, небольшие редукторы на упаковочной линии без экстремальных температур и влажности), можно использовать универсальную пластичную смазку. На больших производствах закупщики часто берут EFELE MG-202 (NSF H1), которая характеризуется вязкостью 32-46 сСт, NLGI 2, рабочей температурой от минус 20 до плюс 80 °C и низкой вымываемостью водой. Эта смазка прижилась благодаря соотношению цены и надежности - она закрывает большинство условий на упаковочных линиях без избыточных характеристик.
Когда не нужна переплата за излишние характеристики
Одна из главных ошибок при закупке H1-смазок - это предположение, что самая дорогая будет лучше всего работать везде.
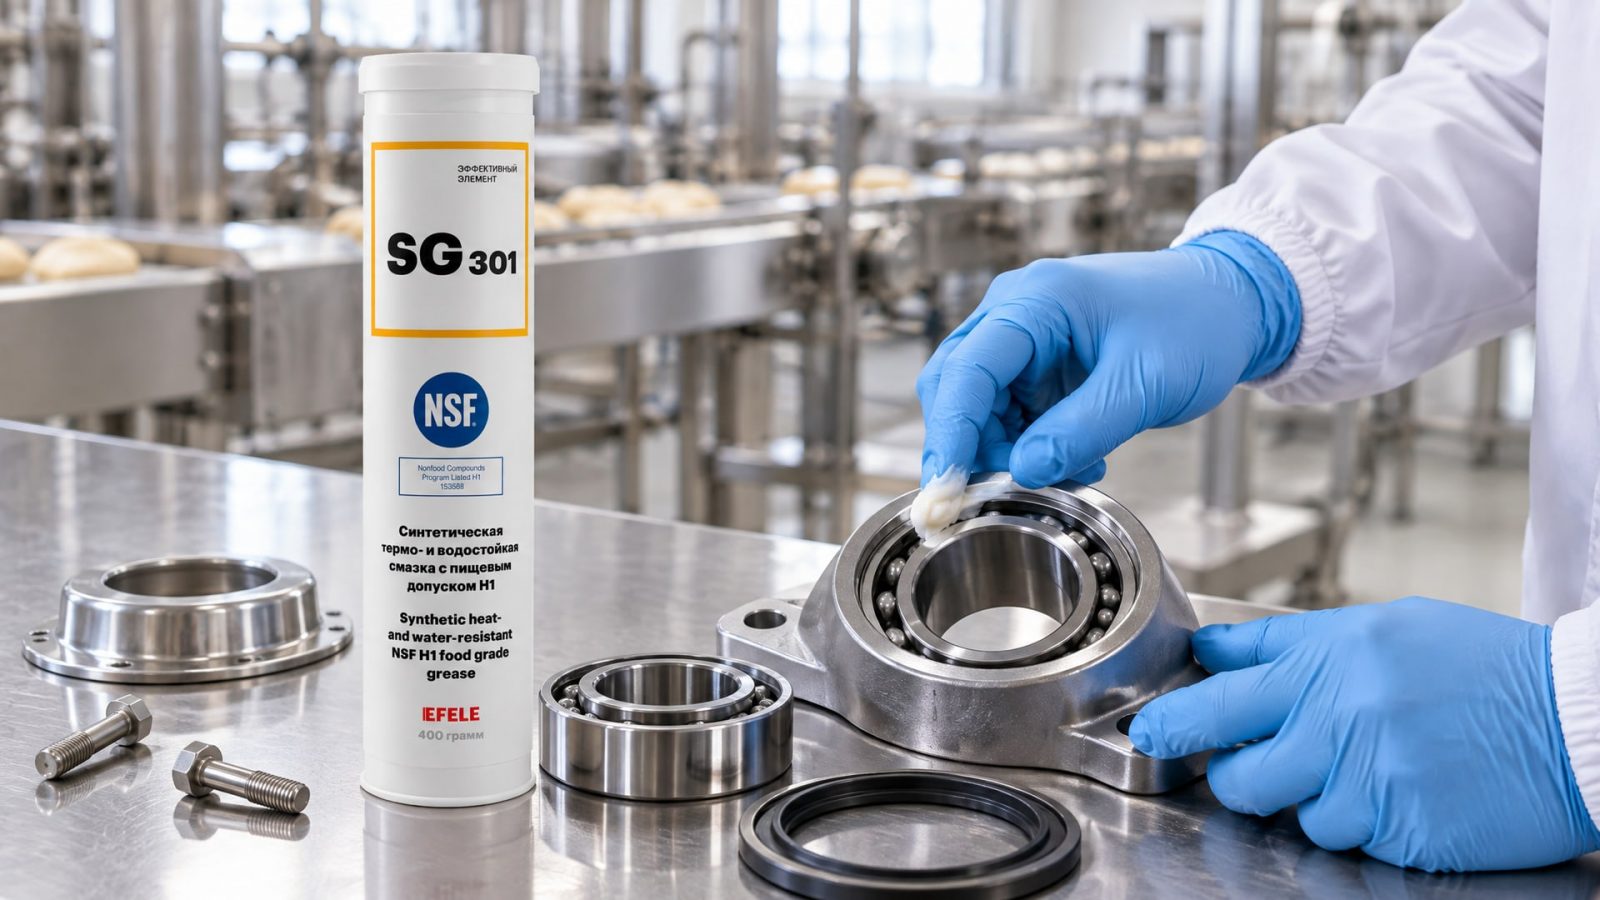
На самом деле избыточные характеристики часто означают просто потраченные деньги.
Например, если узел работает при 30-40 °C и не имеет риска контакта с водой, не нужна смазка, рассчитанная на 120 °C и с супер-гидрофобностью. Первая обойдется в полтора раза дешевле, а производительность будет идентична. Или если направляющая валика движется со скоростью 0,5 м/с, не требуется смазка для высокоскоростных подшипников, которые вращаются на тысячах оборотов.
Закупщик должен уметь говорить поставщику: «Мне нужна H1-смазка для подшипников упаковочной линии, работающих при 50 °C, NLGI 2, вязкость 32-46 сСт. Рабочая температура не выше 80 °C. Совместимость с латунью и синтетической резиной. Больше ничего не требуется». Вместо того чтобы просить «что-нибудь хорошее и надежное» и потом платить за характеристики, которые не нужны.
Для узлов в условиях повышенной влажности и температуры (например, редукторы в зонах пара и горячей воды) могут потребоваться специализированные формулировки. Смазка EFELE SG-301 (NSF H1), например, разработана именно для таких условий: рабочая температура до 100 °C, высокая водостойкость, NLGI 2-3 в зависимости от модификации, хорошая адгезия. Она дороже стандартной смазки, потому что содержит специальные присадки, которые действительно нужны на этом оборудовании. Здесь переплата оправдана.
Правило простое: плати за то, что используется, а не за то, что может быть.
Аспекты выбора, которые часто упускают
Помимо базовых параметров, есть несколько нюансов, которые влияют на реальный результат и стоимость владения смазкой.
Совместимость с предыдущей смазкой
Перед переходом на новый аналог нужно убедиться, что он совместим с остатками старой смазки в узле. Несовместимые смазки могут осаждаться, образовывать корки или, напротив, излишне разжижаться. Это особенно важно для закрытых узлов (редукторы, коробки передач), где старая смазка может полностью не вытечь при замене. Поставщик должен указать, совместима ли его смазка с конкурентными аналогами.
Температура окружающей среды, а не только рабочая температура смазки
Если производство находится в холодном климате, зимой может быть сложнее наносить вязкую смазку NLGI 2. Для таких ситуаций могут подойти более мягкие смазки (NLGI 1), которые легче наносятся при низких температурах окружения, даже если рабочая температура узла нормальная.
Интервалы смазки и герметичность узла
Если узел герметичен и смазка наносится один раз в год, можно выбрать смазку с более высокой адгезией, которая не будет вытекать. Если смазка наносится каждый месяц и узел открыт, нужна смазка, которая хорошо растекается и не создает избыточного давления.
Совместимость с автоматическими системами смазки
На большинстве пищевых производств используются централизованные системы смазки (масляные или пластичные). Если смазка будет подаваться через такую систему, нужно убедиться, что она совместима с насосом, линиями и инжекторами системы. Слишком вязкая смазка может не подаваться, слишком мягкая - вытекать из сопла.
Матрица выбора H1-смазок по условиям применения
Для быстрого ориентира ниже приведена примерная матрица условий и типов смазок:
| Условие применения | Рабочая температура | Примерная вязкость (сСт) | NLGI | Критичность H1 |
|---|---|---|---|---|
| Подшипники упаковочной линии | 20–80 °C | 32–46 | 2 | Высокая (риск аэрозоля) |
| Цепи конвейеров (холодная зона) | -15–20 °C | 22–32 | 1 | Высокая (над продуктом) |
| Редукторы (нормальные условия) | 30–70 °C | 46–68 | 2 | Средняя (зависит от расположения) |
| Редукторы (зона пара/высокая температура) | 60–100 °C | 46–68 | 2–3 | Высокая (испарения и конденсат) |
| Направляющие металлические | 10–60 °C | 32–46 | 2 | Средняя–высокая (над линией) |
| Замки дверей морозильников | -20–-5 °C | 22–32 | 1 | Низкая (не над продуктом) |
Таблица - ориентировочная; конкретные параметры уточняй в технической документации оборудования и у поставщика смазки.
Часто задаваемые вопросы
Чем отличается H1-смазка от обычной промышленной?
H1-смазка составлена из разрешенных NSF базовых масел и присадок, прошла регистрацию и предназначена для мест возможного случайного контакта с пищей. Обычная промышленная смазка может содержать компоненты, которые запрещены для пищевой промышленности, и не имеет такой регистрации. Это означает, что если обычная смазка попадет в продукт (даже случайно), это рассматривается как загрязнение и может привести к отзыву партии. H1 был выбран как компромисс: допускает минимальный контакт в пределах безопасности.
Почему H1-смазка дороже, чем обычная?
Цена H1-смазки выше из-за требований к сырью (все компоненты должны быть одобрены для пищевой промышленности), документированию рецептуры и производственному контролю. Производитель обязан сохранять каждый документ о составе и испытаниях, что требует дополнительных затрат на администрирование. Кроме того, объемы производства H1-смазок обычно меньше, чем обычных промышленных, поэтому себестоимость выше.
Можно ли смешивать две разные H1-смазки на одном оборудовании?
Смешивание не рекомендуется, если смазки имеют разные базовые масла, загустители или пакеты присадок. Смешанная смазка может изменить консистенцию, вязкость и может произойти осаждение компонентов. Если нужно перейти с одной смазки на другую, лучше полностью вытеснить старую новой, а не смешивать их на узле.
Какой контроль качества применяется к H1-смазкам после производства?
H1-смазки проходят входной контроль по вязкости, консистенции (NLGI), точке каплепадения, вымываемости водой, кислотности и совместимости с материалами. Некоторые производители также проводят микробиологические анализы, чтобы убедиться в отсутствии загрязнений. Все эти данные должны быть в паспорте качества продукта.
Как долго хранится H1-смазка до истечения срока годности?
Обычно срок годности H1-смазок составляет 2-3 года при хранении в герметичной упаковке при комнатной температуре. После истечения срока смазку лучше не использовать, даже если она выглядит нормально, потому что ее свойства (особенно адгезия и стойкость к окислению) могут деградировать. На производстве нужно вести реестр смазок по датам получения и применения.
Заключение
Выбор аналога пищевой смазки H1 - это не поиск дешевой замены, а инженерная задача подбора подходящих параметров для конкретного узла. H1-статус - это не синоним качества, это регистрационный допуск на контакт с пищей. Качество определяется совпадением вязкости, класса NLGI, температурного диапазона, водостойкости и совместимости с материалами оборудования.
При картировании точек смазки на производстве оцени реальный риск контакта с продуктом - не все узлы требуют H1. Для каждого узла определи условия работы (температура, скорость, влажность, нагрузка) и выпиши требуемые параметры. Затем сравни несколько вариантов H1-смазок по техническому паспорту, проверь совместимость и считай стоимость владения с учетом ресурса смазки и интервалов обслуживания. Не переплачивай за избыточные характеристики, но и не скупись на правильный выбор, если узел работает в экстремальных условиях. Этот подход снизит расходы на смазочные материалы и повысит надежность оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как осуществить переход с масляной СОЖ на водосмешиваемую эмульсию без вреда для станка и производства.
Смазка для личинок замков предотвратит замерзание и поможет разморозить механизм зимой, защищая его от повреждений.
Узнайте, как эффективно организовать обслуживание системы СОЖ, очистить ее от масляных отложений и шлама, минимизируя простой производства.