
Антифрикционное покрытие для снижения крутящего момента в трубопроводной арматуре больших диаметров
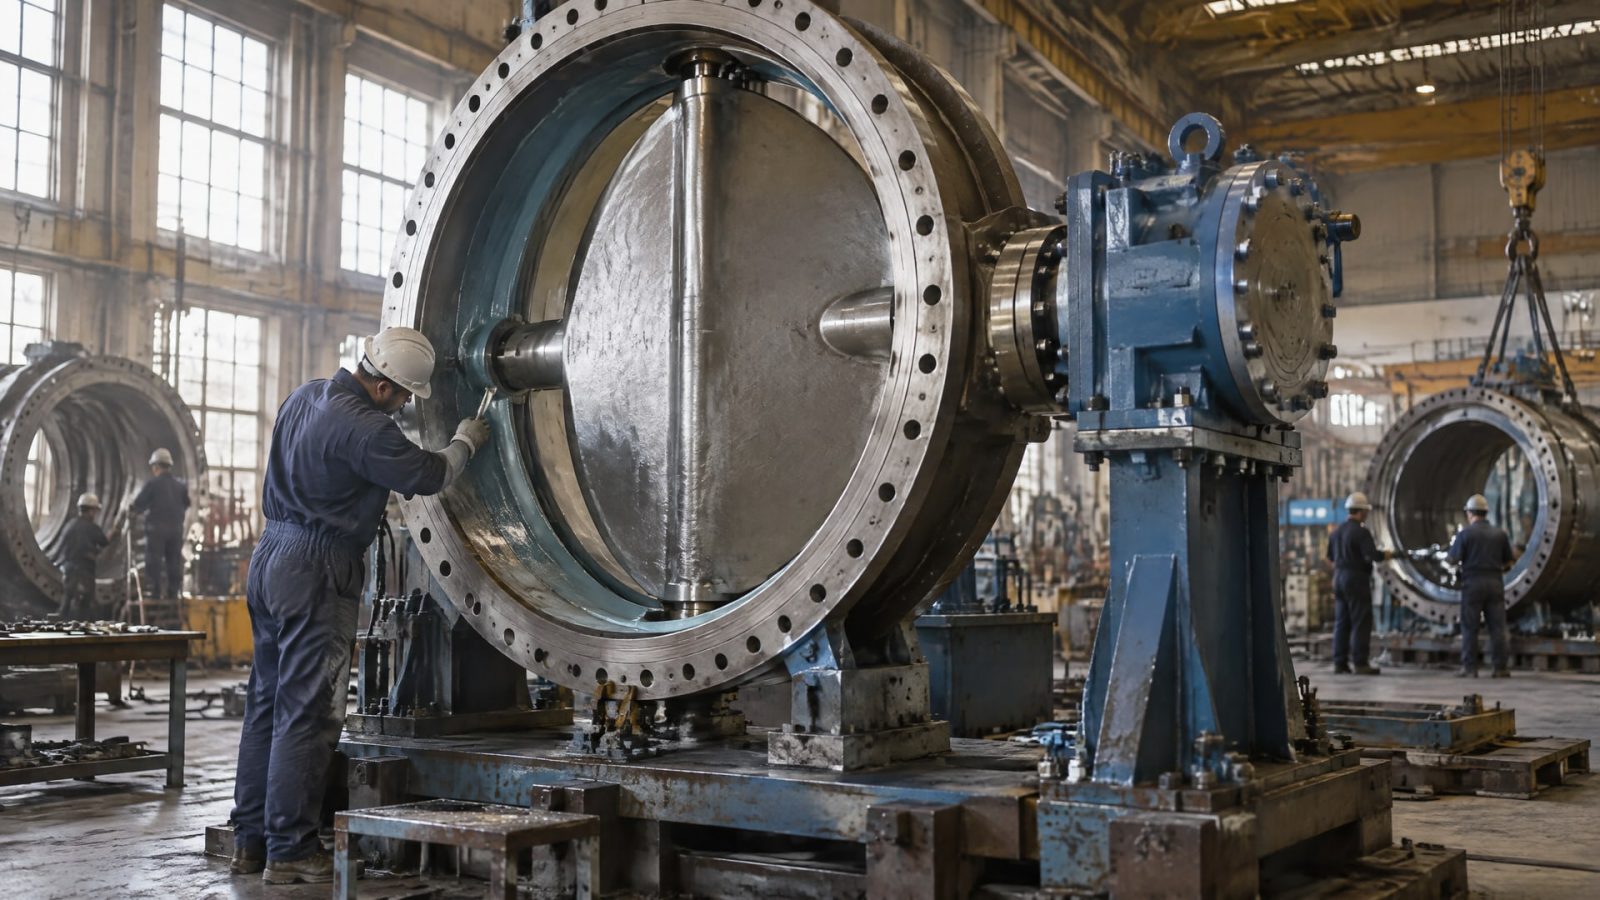
В арматуре больших диаметров антифрикционное покрытие помогает снизить трение в контактных узлах, а вместе с ним и усилие, необходимое для привода. Но оно не задает момент само по себе: на результат также влияют конструкция клапана, уплотнения, материалы седла и условия эксплуатации. Поэтому покрытие выбирают как часть системы трения, а не как отдельное решение.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые подбирают покрытие для трубопроводной арматуры. Разберем, где его применяют, почему толщина пленки и свойства связующего имеют значение и какие параметры стоит проверить до нанесения, чтобы снижение момента не нарушило посадку и герметичность узла.
Как антифрикционное покрытие влияет на крутящий момент больших диаметров
Для управления арматурой требуется преодолеть сопротивление в контактных парах и уплотнениях.
С увеличением диаметра требуемый момент обычно растет, однако его величина зависит также от типа клапана, конструкции узла и условий эксплуатации. Для дисковых затворов в отраслевых материалах приводится ориентир: момент может возрастать примерно как куб диаметра. Это не универсальная формула для всей арматуры, а указание на то, почему для крупных изделий особенно важны свойства поверхностей.
Сухое антифрикционное покрытие формирует после отверждения тонкую пленку. Она разделяет контактирующие детали, снижает трение и помогает ограничить износ. На практике такой подход рассматривают для узлов, в которых требуется уменьшить сопротивление движению и риск заедания. При этом покрытие не устраняет все причины высокого момента: состояние уплотнений, материал седла, геометрия деталей и условия эксплуатации сохраняют влияние.
В материалах по клапанной арматуре отдельно рассматривают снижение трения на штоке, шаре, кольцах седла и внутренних деталях. Покрытие одной поверхности не гарантирует требуемого результата, если другие элементы пары трения или уплотнение создают значительное сопротивление. Поэтому при анализе крутящего момента больших диаметров сначала определяют, какие контакты формируют основную нагрузку, а затем выбирают подход к обработке.
Низкое начальное трение также не гарантирует стабильную работу во времени. Для узла важны износостойкость, сопротивление коррозии и способность покрытия работать при предусмотренном контактном давлении. При оценке сравнивают не только момент до эксплуатации, но и вероятность его изменения из-за износа, stick-slip или воздействия рабочей среды.
Твердосмазочные покрытия: применение в арматуре и выбор состава
Твердосмазочное покрытие отличается от жидкой смазки тем, что после отверждения остается на поверхности в виде сухой пленки.
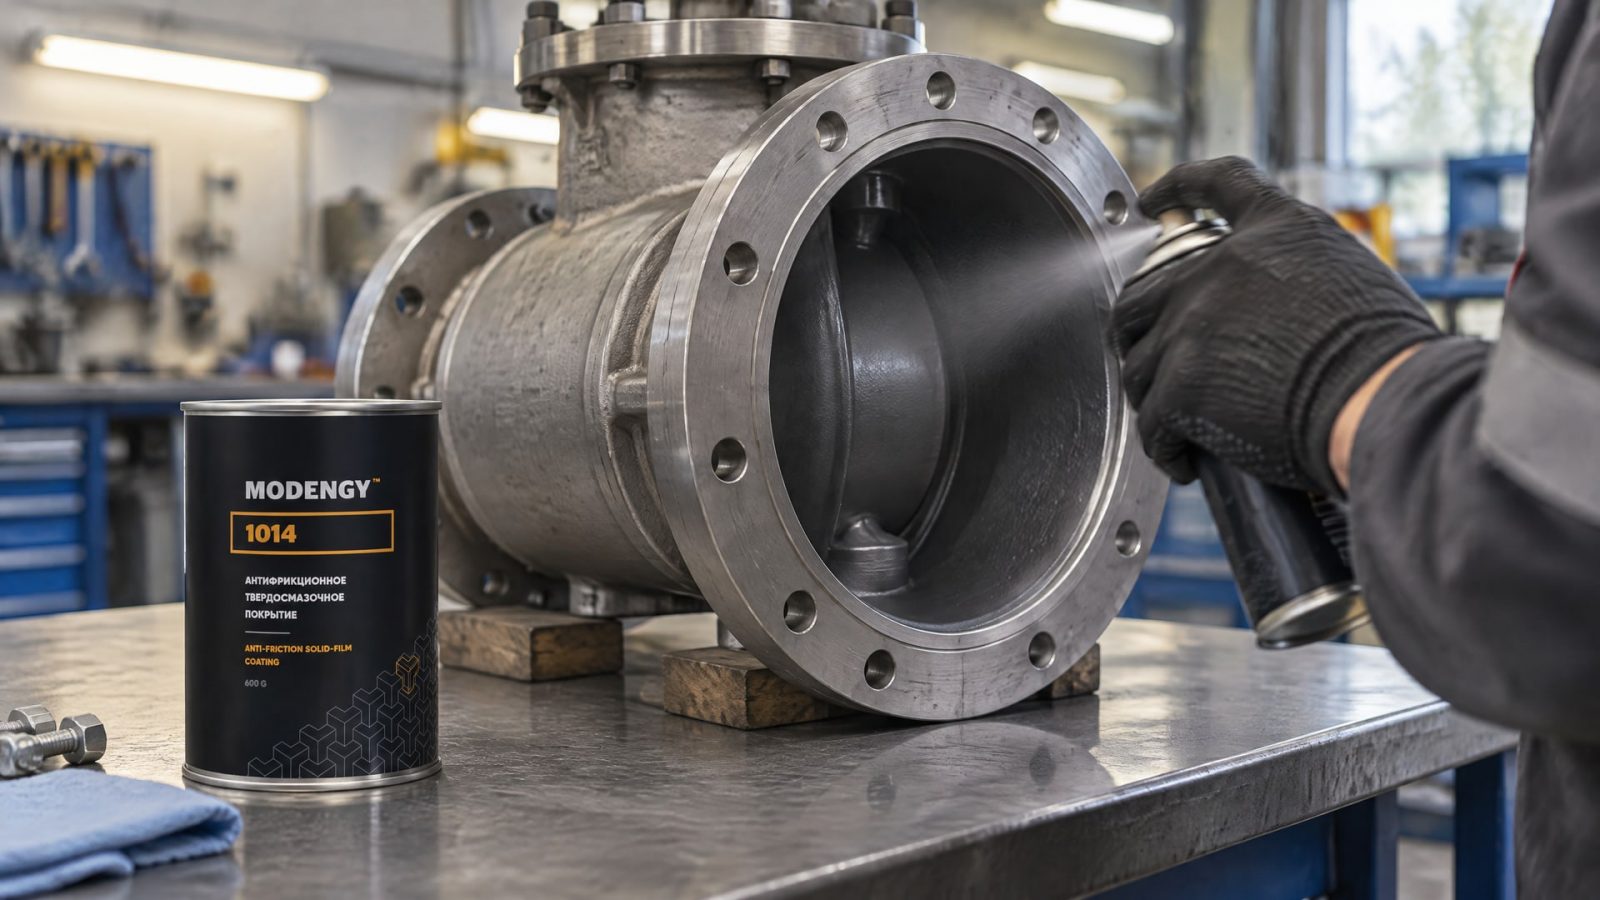
В качестве твердых смазочных компонентов в отраслевых материалах перечисляются дисульфид молибдена, графит и ПТФЭ; их сочетают со связующими на основе смол. Конкретные свойства зависят от состава, связующего, подготовки поверхности и режима отверждения, поэтому нельзя считать все антифрикционные покрытия взаимозаменяемыми.
Для арматуры большие значения имеют нагрузка и состояние контактных поверхностей. В источниках приводится пример покрытий, рассчитанных на контактное давление примерно до 2 500 МПа. Для большинства нагруженных применений указан ориентир сухой толщины 10-20 мкм, а в техническом описании другого покрытия приведен диапазон 5-50 мкм. Эти значения описывают конкретные подходы и не являются универсальной спецификацией для любой детали клапана.
Задачи покрытия зависят от зоны применения. На штоке могут быть важны снижение трения и сопротивление коррозии, на седле и шаре - стабильность взаимодействия контактных поверхностей, а для внутренних деталей - износостойкость. Набор требований нужно сверять с конструкцией арматуры, материалом деталей и рабочей средой. Для узлов, где существенны герметичность и корректное усилие привода, отдельно проверяют, не изменится ли моментная характеристика после обработки.
На химически агрессивном участке дополнительно оценивают риск вымывания обычной смазки, фреттинга и затрудненного движения при холодном пуске. Если требуется сухой слой с твердыми смазочными компонентами, в качестве одного из вариантов рассматривают MODENGY 1014: в его составе сочетаются ПТФЭ и дисульфид молибдена. При подборе важно подтвердить совместимость покрытия с материалом детали, рабочей средой и требованиями к посадке, а не ограничиваться названием состава.
Где наносят покрытие и почему одной детали может быть недостаточно
Антифрикционные покрытия для трубопроводной арматуры применяют на штоках, шарах, кольцах седла и внутренних деталях.
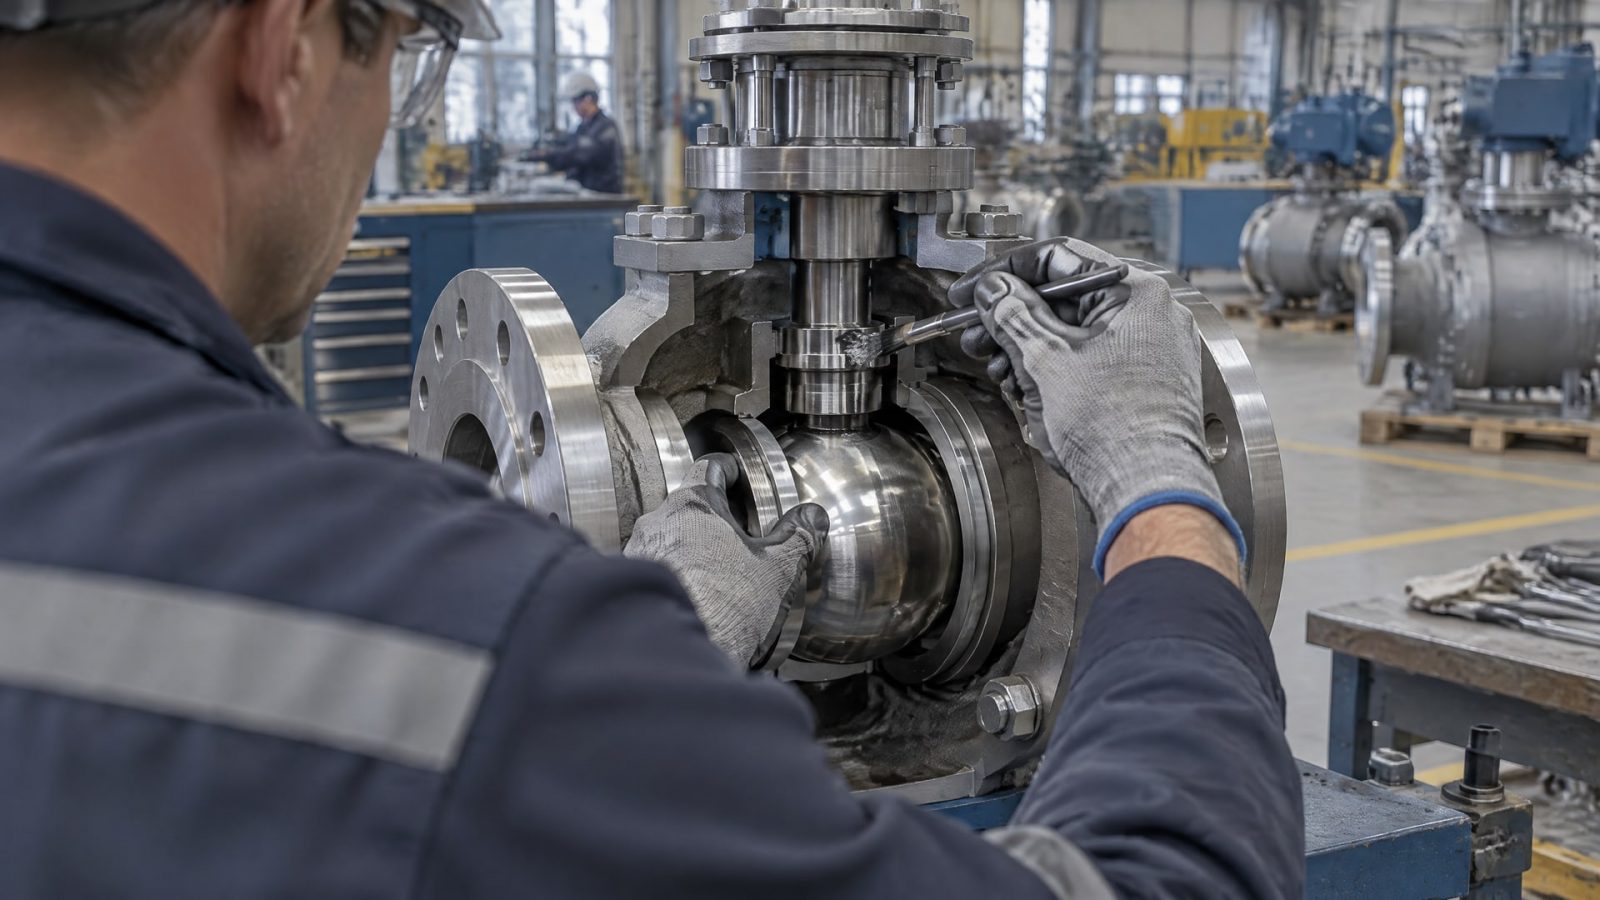
Обрабатываемые поверхности выбирают по фактической схеме трения: важно понять, какие детали соприкасаются при открытии, закрытии и удержании арматуры в рабочем положении. Если покрыть только один элемент, а сопротивление в уплотнении или соседней паре останется высоким, снижение момента может оказаться ограниченным.
Момент складывается из нескольких факторов, поэтому полезно рассматривать сборочный узел целиком. На него влияют тип и материал уплотнения, конструкция седла, контактные поверхности и условия эксплуатации. Это особенно важно при больших диаметрах: повышенный момент нельзя автоматически объяснять только отсутствием покрытия. До выбора решения проверяют, соответствует ли фактическое состояние арматуры расчетным условиям и нет ли причин, не связанных с трением покрываемой поверхности.
Для разных зон могут быть важны разные характеристики. В одном месте приоритетом будет низкое трение, в другом - износостойкость или защита от коррозии. Покрытие также не должно ухудшать герметичность и обслуживание узла. Поэтому параметры обработки сопоставляют с требованиями к посадке и моменту привода, а не рассматривают отдельно от конструкции клапана.
В качестве примера диапазона трибологических показателей в патентных материалах указаны коэффициенты трения менее 0,15 для седел и колец клапана и менее 0,07 для подшипников. Эти значения относятся к описанным решениям и не гарантируются для любого покрытия или арматуры. Для инженерного выбора важны условия измерения и применимость результата к конкретному узлу. Само по себе низкое значение коэффициента трения не подтверждает стойкость к износу, коррозии и рабочей среде.
Толщина пленки и подготовка поверхности
Сухая пленка измеряется микронами, поэтому контроль нанесения влияет и на работу покрытия, и на сохранение геометрии узла.
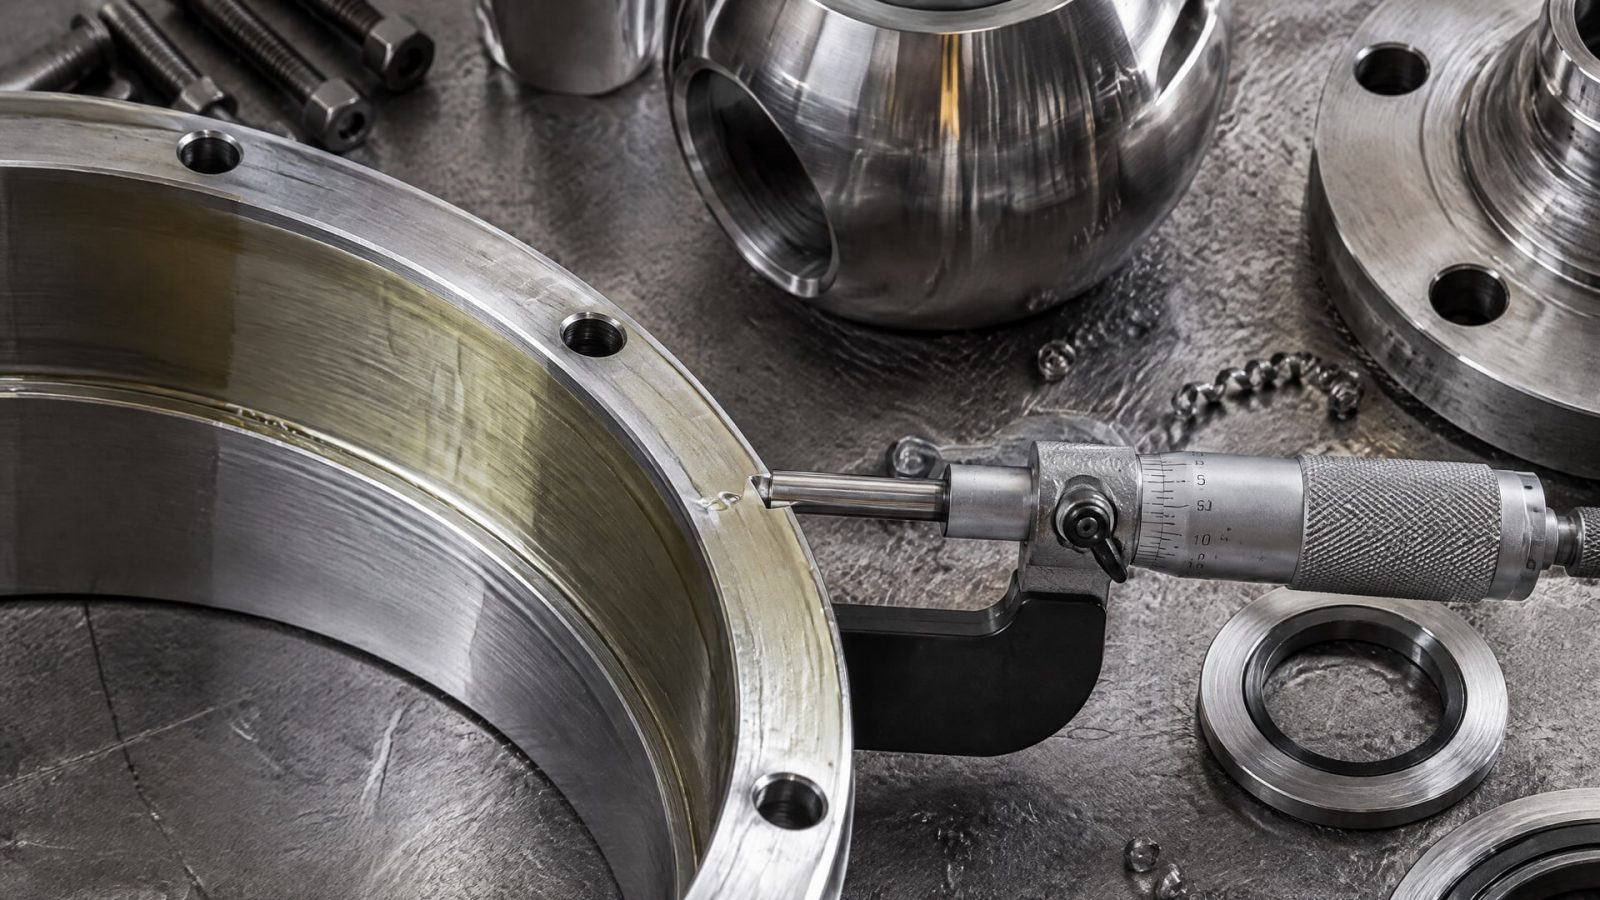
В технических материалах встречается диапазон 5-50 мкм, а для большинства нагруженных применений приведен ориентир 10-20 мкм. Это не инструкция к нанесению на любую арматуру: допустимую толщину определяют для конкретного состава и детали.
Представление «чем толще, тем надежнее» для тонкого покрытия неверно. Слишком толстый слой может изменить посадку и моментные характеристики, а недостаточная или неравномерная пленка не обеспечит ожидаемого разделения контактных поверхностей. Поэтому до обработки уточняют требования к толщине, способу нанесения и отверждению в документации на выбранное покрытие.
Подготовка поверхности также входит в технологию. Перед нанесением проверяют состояние детали и требования к подготовке, а после обработки контролируют покрытие и сохранность посадочных размеров. Если арматура должна обеспечивать заданную герметичность, обработанную деталь оценивают в составе узла, а не только по внешнему виду пленки.
Для снижения крутящего момента важно не просто добиться малого трения сразу после нанесения, но и сохранить рабочие характеристики при износе и контакте с эксплуатационной средой. Поэтому выбор опирают на назначение покрытия, рабочее давление, состояние поверхности и режим эксплуатации. Значения толщины из технических описаний используют как ориентиры для подбора, а не как замену спецификации на конкретную деталь.
Как проверить решение до внедрения на трубопроводе
Перед выбором покрытия инженеру и снабженцу полезно собрать исходные данные по арматуре: тип клапана, диаметр, конструкцию привода, материал седла и уплотнений, контактные поверхности и рабочую среду.
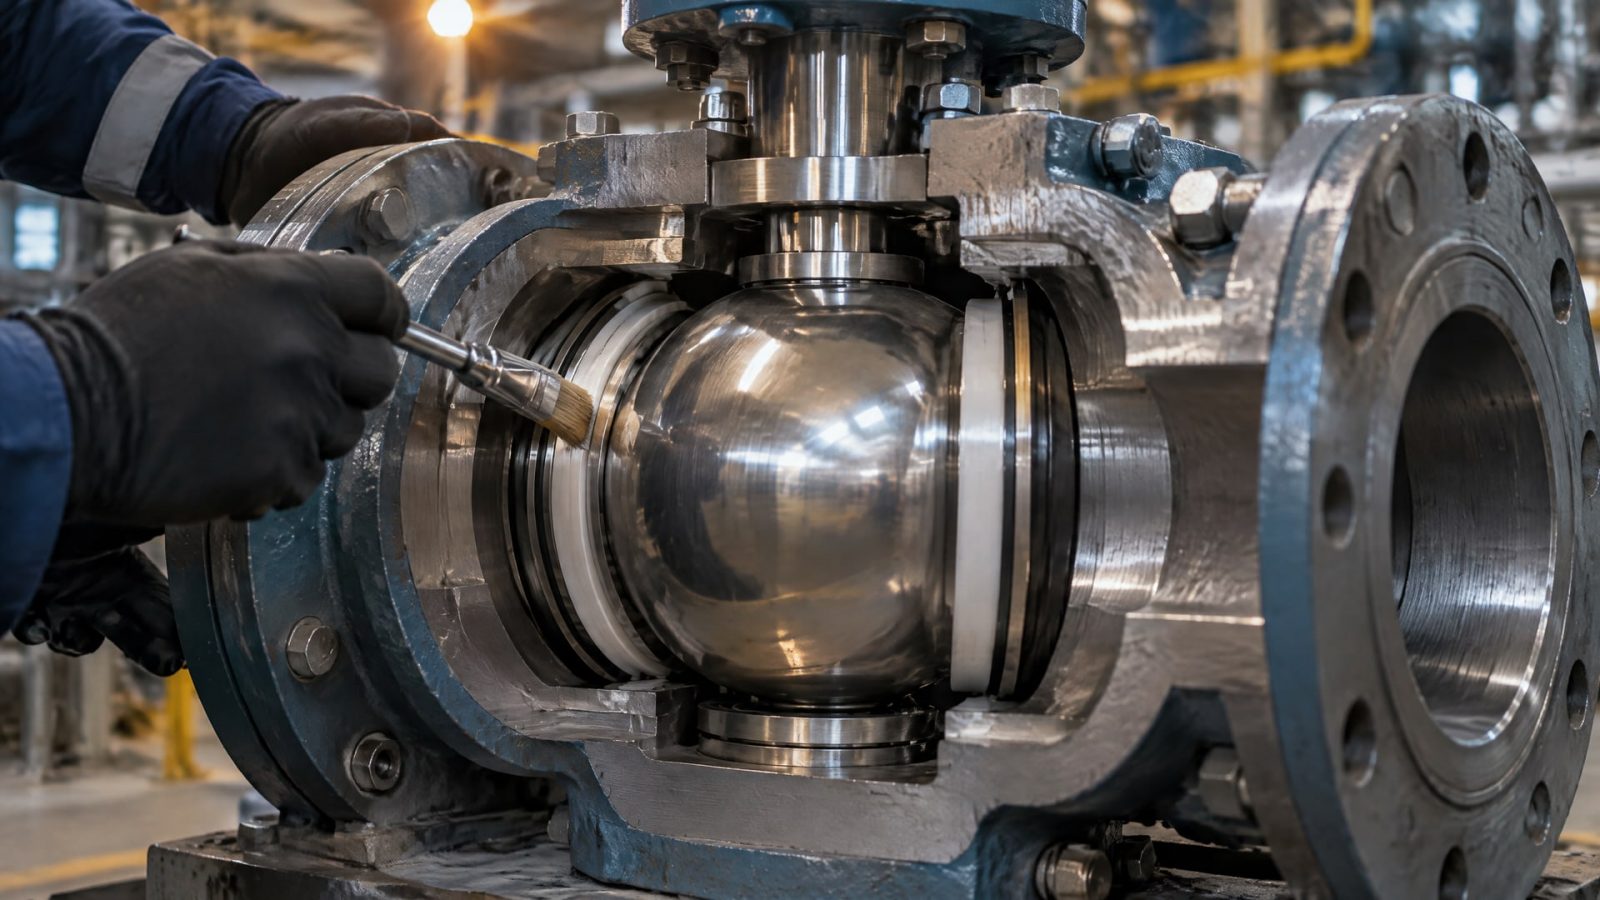
Эти параметры нужны, потому что момент зависит не только от трения на одной детали. Если точное значение момента отсутствует в документации, его уточняют у производителя арматуры.
Затем определяют, какую задачу должно решать покрытие: снизить сопротивление движению, уменьшить износ, ограничить коррозию или снизить риск заедания. Для высоких нагрузок рассматривают сухие твердосмазочные системы со связующим, а их параметры сопоставляют с условиями эксплуатации. Низкий коэффициент трения важен, но не заменяет оценку стойкости покрытия и совместимости с рабочей средой.
До обработки проверяют требования к подготовке поверхности, толщине пленки, отверждению и посадочным размерам. Для нагруженных узлов ориентир 10-20 мкм следует рассматривать только в контексте конкретной технологии; диапазон 5-50 мкм в технических описаниях также не означает, что любое значение подойдет для данной арматуры. Итоговый выбор сверяют с документацией на покрытие и требованиями производителя клапана.
После нанесения оценивают работу узла в сборе: ход арматуры, момент привода и герметичность. Такой контроль позволяет увидеть не только эффект покрытия, но и возможное влияние обработки на посадку и взаимодействие уплотнений. Для закупки важно запросить у поставщика техническую информацию, достаточную для проверки применимости, и заранее определить, по каким параметрам будут принимать обработанные детали.
Часто задаваемые вопросы
Можно ли применять антифрикционное покрытие на арматуре большого диаметра?
Да, такие покрытия рассматривают для клапанов и других узлов, где требуется снизить трение и момент привода. Однако результат зависит от всей пары трения, уплотнения, материала седла и условий эксплуатации. До нанесения проверяют совместимость покрытия с деталью и требования к посадке.
Чем антифрикционное твердосмазочное покрытие отличается от жидкой смазки?
После отверждения твердосмазочное покрытие образует сухую пленку, которая разделяет контактирующие поверхности. В отличие от жидкой смазки, это покрытие остается на детали как тонкий слой. Его состав и свойства зависят от твердых смазочных компонентов, связующего и технологии нанесения.
Какая толщина покрытия подходит для арматуры?
Универсальной толщины для всех клапанов нет. В технических материалах встречаются значения от 5 до 50 мкм, а для нагруженных применений приводится ориентир 10-20 мкм. Выбор зависит от покрытия, геометрии детали, посадки и требований к моменту; его сверяют с технической документацией.
Достаточно ли обработать только шток?
Не всегда. Момент зависит от контактных пар, уплотнений, седла и других элементов арматуры. Покрытие штока может снизить трение в соответствующей зоне, но не устранит сопротивление в других узлах. Поэтому сначала определяют, какие контакты создают основную нагрузку при работе клапана.
Заключение
Антифрикционное покрытие помогает снижать трение и крутящий момент в арматуре больших диаметров, если его подбирают под конкретные контактные пары и условия эксплуатации. Для результата важны не только коэффициент трения, но и износостойкость, стойкость к коррозии и рабочей среде, контролируемая толщина пленки, сохранение посадки и герметичности.
Практический следующий шаг - собрать данные по конструкции клапана, уплотнениям, рабочей среде и требованиям к моменту, затем сверить их с технической документацией на покрытие и арматуру. До серийного применения стоит проверить обработанный узел в сборе, чтобы подтвердить снижение сопротивления без ухудшения посадки и герметичности.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Редукторное масло 320: характеристики, стандарты и применение. Подбор, оценка замены, диапазон вязкости, CLP, области применения и параметры.
Выбирайте редукторное масло вязкостью 320 по совокупности характеристик, а не только по классу ISO VG.
Защита контактов от окисления в гаражных светильниках: причины плохого контакта, очистка и смазка цоколя лампы.