
Антифрикционное покрытие поршней ДВС: применение и выбор
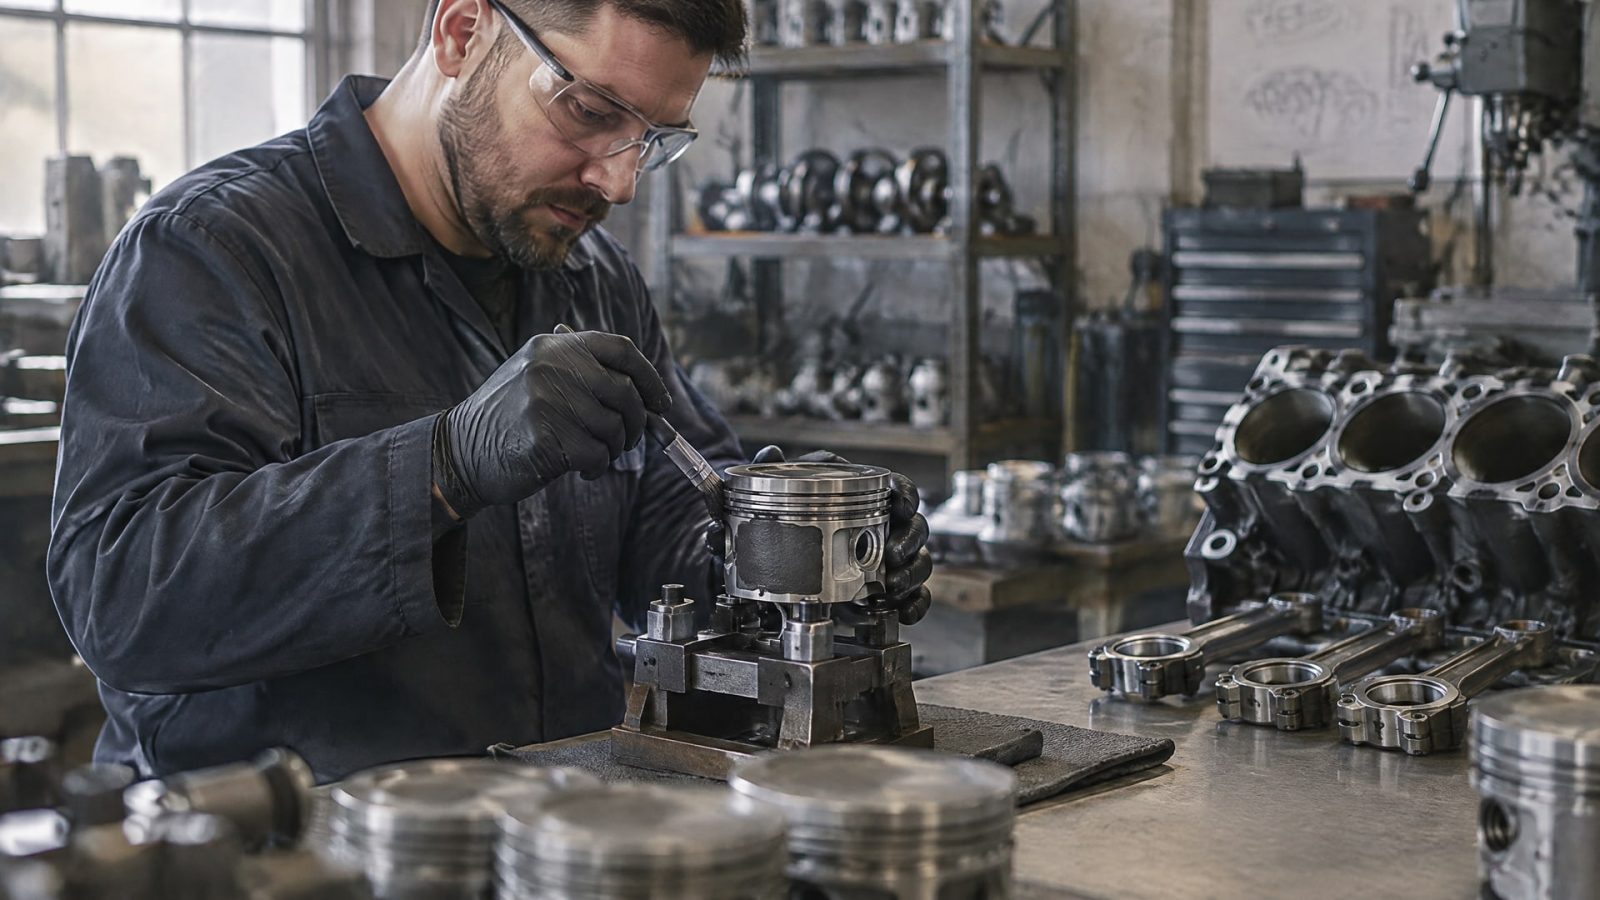
Антифрикционное покрытие на юбке поршня помогает снизить трение и износ в паре «поршень - цилиндр», особенно при приработке и холодном пуске. Это не замена моторному маслу, а дополнительный способ защитить поверхности в режимах, когда устойчивый масляный слой еще не сформировался или условия трения повышают риск задиров.
Статья полезна инженерам, специалистам по ремонту и закупщикам, которые оценивают покрытие поршней ДВС для серийных бензиновых и дизельных двигателей. Разберем, как устроены такие составы, на какие параметры смотреть при выборе и что учитывать при подготовке поверхности и нанесении. Отдельно обозначим ограничения: результат зависит не от одного компонента или показателя, а от всей системы трения.
Зачем наносят антифрикционное покрытие на поршень
Юбка поршня взаимодействует со стенкой цилиндра, и состояние этой пары влияет на трение и износ.
Антифрикционное покрытие применяют, чтобы снизить износ поршня и цилиндра в период приработки, а также уменьшить неблагоприятное воздействие холодного пуска. В таких условиях покрытие служит дополнительной твердосмазочной системой на поверхности детали, но не отменяет работу жидкого моторного масла.
Состав обычно включает связующее, растворитель и твердые смазочные компоненты. Среди применяемых твердых смазок встречаются дисульфид молибдена, графит и PTFE, в том числе их комбинации. Само наличие одного из этих компонентов не гарантирует нужный результат: важны также связующее, материал поршня, состояние цилиндра, нагрузка и фактический режим работы.
Покрытия используют на поршнях бензиновых и дизельных двигателей. Также подобные решения встречаются на поршнях компрессоров и насосов. Для ДВС важнейшие сценарии применения связаны с приработкой, холодным пуском и снижением риска задиров. В отдельных материалах отмечается и дополнительное снижение шума, однако конкретный эффект зависит от конструкции и условий эксплуатации.
Твердосмазочная смазка и твердосмазочное покрытие не должны восприниматься как взаимозаменяемые понятия. В случае поршня речь идет о сформированной на детали пленке, содержащей твердые смазочные материалы. Она работает в паре с остальными элементами системы смазывания двигателя, а не вместо них.
Выбирать состав только по заявленному низкому коэффициенту трения недостаточно. Оценивать нужно совместимость с парой «поршень - цилиндр», рабочей температурой, нагрузкой и средой. Именно такой системный подход позволяет связать свойства покрытия с реальными задачами двигателя, а не только с отдельным лабораторным показателем.
Как устроено антифрикционное твердосмазочное покрытие
Покрытие формирует сухую пленку на поверхности детали.
В ее составе связующее удерживает твердые смазочные компоненты, а растворитель участвует в нанесении состава и удаляется в процессе технологической обработки. В качестве наполнителей могут применяться дисульфид молибдена, графит и PTFE. Их сочетание и соотношение зависят от конкретной рецептуры.
Показатели разных покрытий нельзя переносить с одного состава на другой. Например, для одного промышленного состава указана рекомендуемая толщина сухой пленки 15-20 мкм. В справочных материалах по сухопленочным покрытиям юбок поршней приводится диапазон порядка 0,0003-0,0005 дюйма, или примерно 7,6-12,7 мкм. Это ориентиры для разных решений, а не единая норма для всех покрытий поршней.
В публикации об испытаниях покрытий юбки высоконагруженного дизеля для модифицированных составов на полимерной связке с добавками высокочистого MoS2 и графита указан коэффициент трения 0,12-0,14. Этот результат относится к конкретной исследованной системе. Он не позволяет прогнозировать такое же значение для любого покрытия или двигателя: на трение влияют материал детали, ответная поверхность и режим испытаний.
В справочных материалах выделяют несколько классов покрытий для поршней: сухопленочные смазочные покрытия, термобарьерные покрытия и покрытия, способствующие удалению масла с поверхности. Их назначение различается. Поэтому при выборе важно сначала определить задачу: снижение трения и износа юбки, тепловая защита или управление поведением масла.
В источниках по этой теме не приведены конкретные ГОСТ или ISO, устанавливающие требования именно к твердосмазочным покрытиям поршней. Инженерную оценку строят на характеристиках конкретного состава и его совместимости с деталью, средой и способом нанесения. Для закупщика это означает, что одного наименования «антифрикционное покрытие» недостаточно: необходимо сверяться с технической документацией на выбранный материал.
Как выбрать покрытие поршня для условий работы
Первый шаг - определить узел и режим, для которого нужно покрытие.
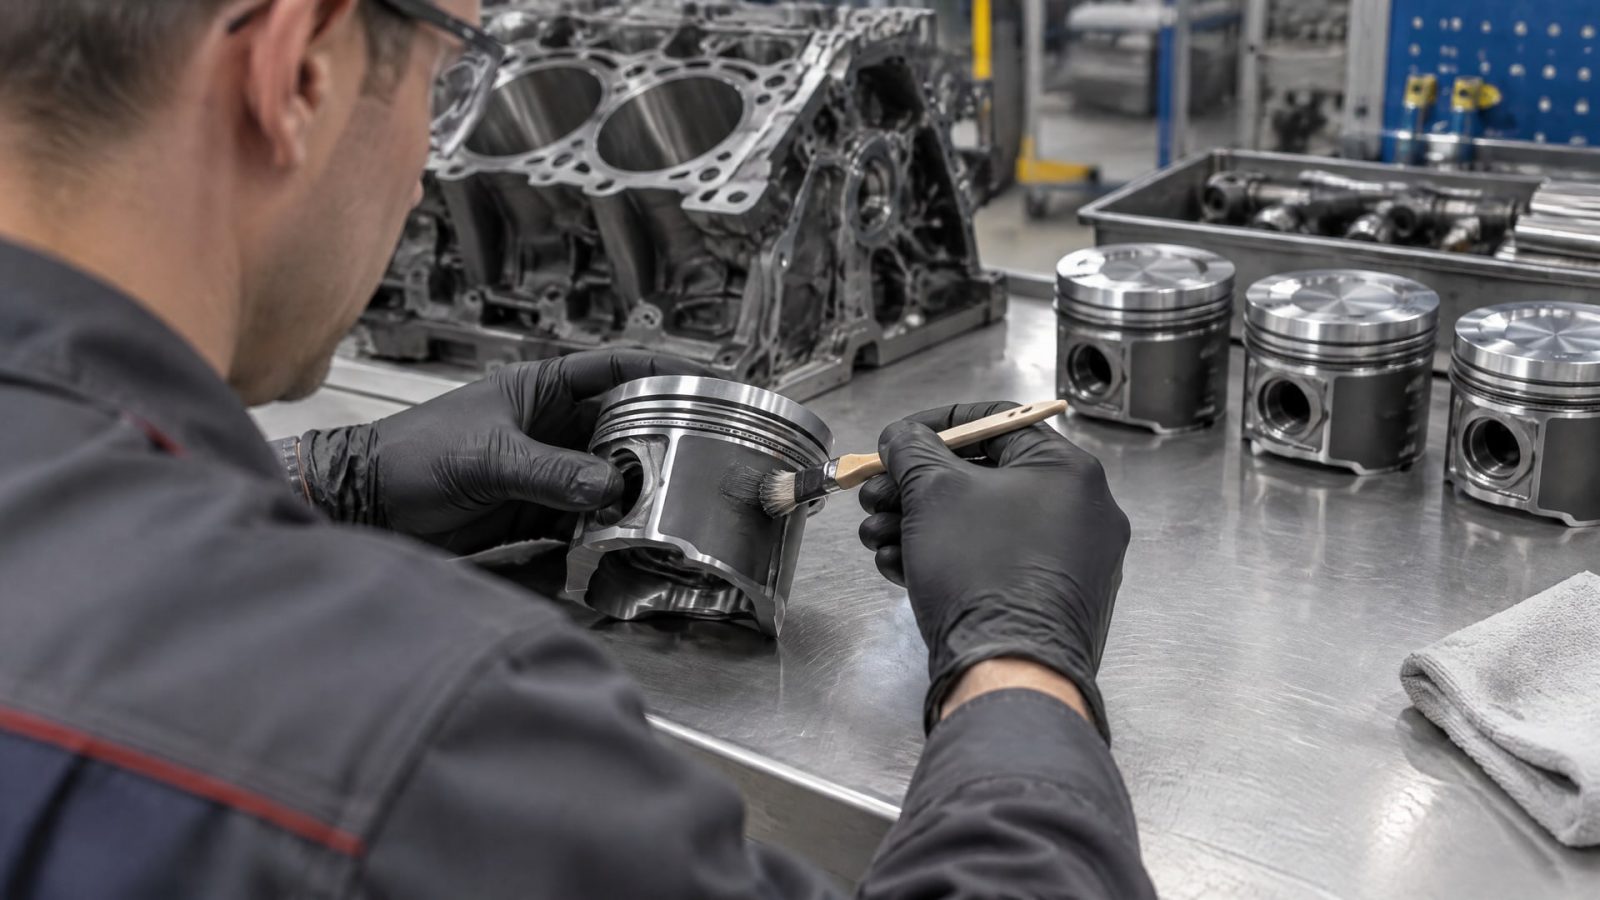
Для поршня ДВС наиболее характерны задачи снижения износа при приработке и холодном пуске, а также уменьшения риска задиров. Если требуется решить другую задачу, например обеспечить теплозащиту, следует рассматривать соответствующий класс покрытия, а не выбирать состав только по слову «антифрикционный».
Далее оценивают материалы пары трения и условия эксплуатации. Значение имеют материал поршня и цилиндра, рабочая нагрузка, температурный режим и контакт с моторным маслом, бензином или дизельным топливом. В карточках промышленных составов указываются температурные ориентиры, однако они относятся к конкретным продуктам. Для одного покрытия приведены низкотемпературный ориентир до -75 °C и высокотемпературный до 300 °C; указанное отверждение проходит при 180 °C. Эти параметры нельзя считать характеристиками всех покрытий для поршней.
Перед закупкой следует запросить документацию на состав и проверить как минимум:
назначение покрытия и перечень подходящих деталей;
совместимость с материалом основы и рабочими средами;
рабочий температурный диапазон и режим отверждения;
рекомендуемую толщину сухой пленки;
способ нанесения и требования к подготовке поверхности.
В источниках нет универсальной толщины или общего температурного диапазона для всех твердосмазочных покрытий. Значения 15-20 мкм, -75 °C, 300 °C и 180 °C относятся к отдельному промышленному составу, а диапазон 7,6-12,7 мкм приведен для другой группы сухопленочных покрытий. Использовать их как единый норматив для любой детали нельзя.
На результат влияет и способ нанесения. Для одного из промышленных составов в технологических рекомендациях указан screen-printing, то есть трафаретное нанесение. Такой способ важен, если требуется контролировать толщину пленки. Инженеру стоит заранее подтвердить, подходит ли технология для геометрии юбки поршня и возможностей производственного участка.
Нанесение покрытия на поршень: подготовка и контроль
Перед нанесением поверхность очищают и обезжиривают.
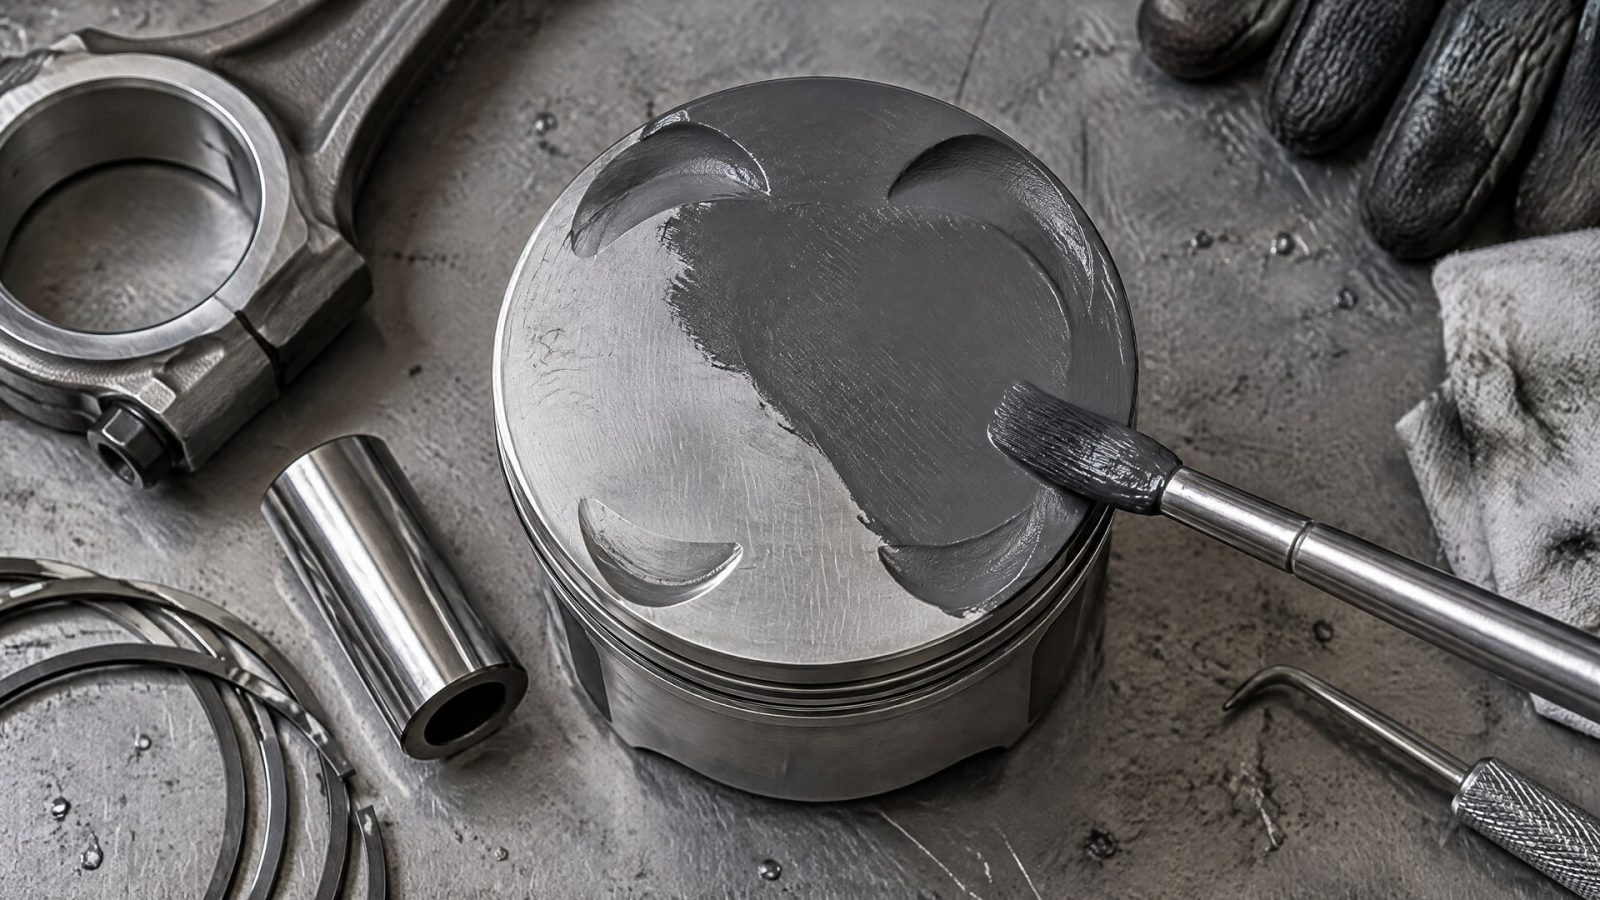
Остатки загрязнений могут помешать формированию пленки и ее сцеплению с основой. Поэтому подготовка детали - не второстепенная операция, а часть технологического процесса. Конкретные требования к очистке следует брать из документации на выбранный состав.
После подготовки покрытие наносят способом, предусмотренным технологией. Для отдельных промышленных решений указан screen-printing. На этом этапе важно контролировать равномерность нанесения и толщину пленки: в документации одного состава рекомендована сухая пленка 15-20 мкм. Это значение служит примером требования конкретного материала, а не универсальным допуском для всех поршней.
Следующий этап - отверждение, если его предусматривает технология. Для одного из рассматриваемых составов указан режим 180 °C. Режим нельзя переносить на другой материал без проверки его технической документации: у составов могут различаться связующие и требования к обработке. Несоблюдение заданной технологии способно изменить свойства готового покрытия.
При внедрении процесса полезно фиксировать параметры подготовки поверхности, способ нанесения, толщину пленки и режим отверждения. Тогда при проверке партии можно сопоставить результат с технологическими условиями, а не полагаться только на визуальную оценку. Если покрытие наносят на деталь сложной геометрии, способ нанесения и возможность равномерного распределения состава следует проверить до запуска серийного процесса.
Твердосмазочные покрытия для поршней и решения для других узлов двигателя или машины подбирают отдельно. Например, линейка антифрикционных покрытий MODENGY может применяться для снижения трения и износа в трансмиссии и ходовой части тракторной техники. Это отдельные области применения: пригодность конкретного состава для поршня ДВС нужно подтверждать его документацией, а не переносить с другого узла.
Что влияет на результат работы покрытия
Покрытие работает не изолированно, а как часть системы трения.
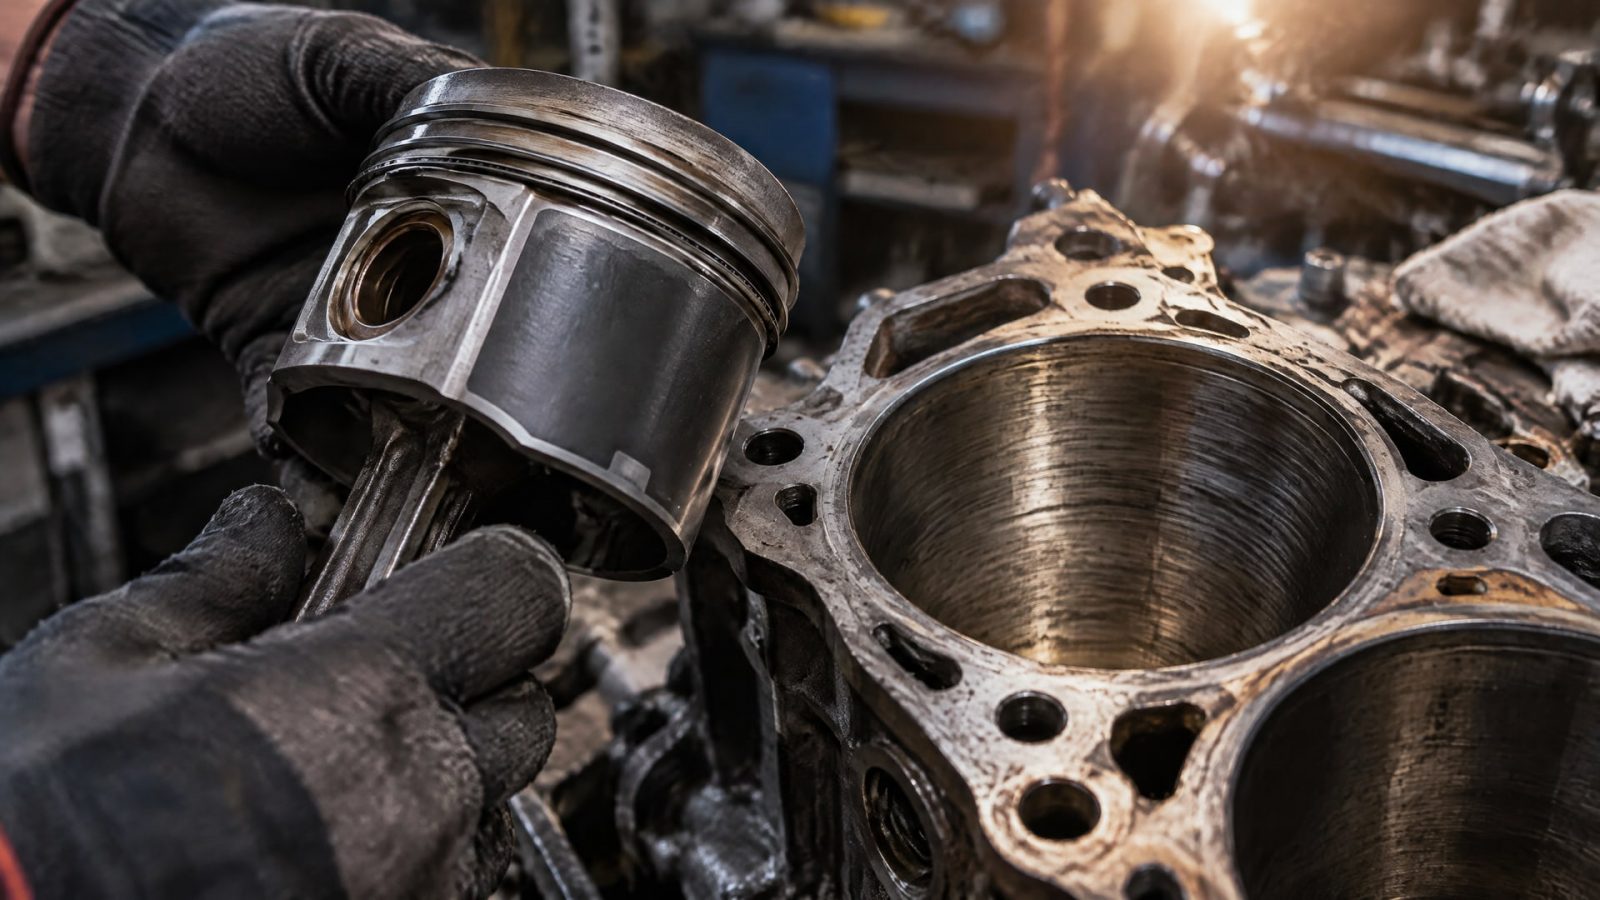
Результат зависит от состава пленки, материалов поршня и цилиндра, нагрузки и условий эксплуатации. Поэтому даже одинаковое покрытие может вести себя по-разному на разных деталях или при разных режимах. Обзоры по твердым смазкам также подчеркивают, что оценивать нужно всю систему, а не только свойства покрытия.
Низкий коэффициент трения сам по себе не отвечает на вопрос, подойдет ли состав для конкретного двигателя. Например, в публикации по высоконагруженному дизелю сообщается о значениях 0,12-0,14 для модифицированных покрытий с MoS2 и графитом. Этот численный результат связан с определенной композицией и условиями оценки. Он не заменяет проверку совместимости с материалом поршня, температурой, нагрузкой и средой.
Покрытие не заменяет моторное масло. Оно дополняет систему смазывания и может снижать трение и износ в заданных режимах, но источники не описывают его как альтернативу жидкой смазке двигателя. Также нельзя исходить из принципа «чем толще, тем лучше»: рекомендуемые значения у разных покрытий отличаются, а толщина должна соответствовать технологической документации.
Распространенная ошибка - выбирать состав только по названию твердой смазки, например по наличию дисульфида молибдена. На результат влияют связующее, способ отверждения, подготовка поверхности, адгезия и совместимость с основой. Поэтому для инженерного выбора важны данные о покрытии в сборе, а не только перечень его компонентов.
Еще одна ошибка - переносить характеристики с одного состава на всю категорию. Температурные ориентиры до -75 °C и до 300 °C, режим отверждения 180 °C и толщина пленки 15-20 мкм относятся к конкретному промышленному покрытию. Отдельно приводимый диапазон 7,6-12,7 мкм относится к другой группе решений. Эти цифры помогают понять, какие параметры нужно проверять, но не заменяют спецификацию выбранного материала.
Как оценить применимость покрытия поршней ДВС
Перед внедрением стоит сформулировать задачу в терминах узла и режима: снижение износа при приработке, уменьшение трения при холодном пуске или защита от задиров.
Затем сопоставляют материал поршня и цилиндра, рабочую среду, нагрузку и температурные условия с характеристиками состава. Такой порядок помогает не выбирать покрытие по одному рекламному или лабораторному показателю.
Для промышленного участка важно проверить не только свойства готовой пленки, но и возможность стабильно повторять технологию. В документации должны быть указаны подготовка поверхности, способ нанесения, требования к толщине и, если нужно, режим отверждения. Например, у одного покрытия указана сухая пленка 15-20 мкм, у другого в справочных материалах приводится ориентир 7,6-12,7 мкм. Разница подтверждает, что толщину назначают по составу и технологии, а не по универсальному правилу.
Если выбирают покрытие для поршня бензинового или дизельного ДВС, следует отдельно проверить его совместимость с моторным маслом и топливом. Эти среды фигурируют в требованиях к промышленным покрытиям, но конкретная химстойкость зависит от материала. Запрос технической документации и согласование параметров нанесения с поставщиком позволяют оценить применимость до запуска в производство или ремонта.
Также полезно определить, как будет контролироваться результат. Для этого заранее фиксируют технологические параметры и критерии приемки, соответствующие выбранному составу. Если в испытаниях использовался коэффициент трения 0,12-0,14, это не становится автоматически критерием для другой пары трения: условия испытаний и материалы должны быть сопоставимы.
Для закупщика итоговый выбор должен опираться на назначение покрытия, подтвержденные параметры и воспроизводимость нанесения. Если документация описывает только общие свойства, но не подтверждает соответствие конкретной детали и среды, данных недостаточно для уверенного решения. В таком случае сначала уточняют применимость состава к поршню, а затем согласуют технологию и контроль пленки.
Часто задаваемые вопросы
Зачем наносят антифрикционное покрытие на поршень?
Покрытие применяют для снижения износа поршня и стенки цилиндра, прежде всего в период приработки и при холодном пуске. В зависимости от состава и условий оно может также уменьшать трение, шум и риск задиров. При этом покрытие не заменяет моторное масло, а дополняет систему смазывания двигателя.
Какую толщину должно иметь покрытие поршня?
Единой толщины для всех покрытий нет. Для одного промышленного состава рекомендована сухая пленка 15-20 мкм, а для сухопленочных покрытий юбок поршней в справочных материалах приводится ориентир 7,6-12,7 мкм. Эти данные относятся к разным решениям, поэтому толщину сверяют с документацией конкретного материала.
Можно ли выбирать покрытие только по наличию дисульфида молибдена?
Нет. На результат влияют связующее, сочетание твердых смазок, материал детали, состояние поверхности, метод нанесения и режим отверждения. Наличие дисульфида молибдена само по себе не подтверждает пригодность состава для поршня. Проверяют характеристики покрытия в целом и его совместимость с парой «поршень - цилиндр».
Заменяет ли покрытие поршня моторное масло?
Нет. Твердосмазочная пленка служит дополнительной защитой поверхности и может снижать трение и износ в определенных режимах. Она не заменяет жидкое моторное масло, которое остается частью системы смазывания двигателя. Подбирать покрытие нужно с учетом его совместимости с маслом и условиями работы узла.
Заключение
Антифрикционное покрытие поршня применяют, чтобы снизить трение и износ в паре «поршень - цилиндр», особенно при приработке и холодном пуске. Результат определяется не одним компонентом или числом, а сочетанием состава, материалов пары, рабочих условий и технологии нанесения. Покрытие дополняет смазочную систему двигателя, но не заменяет моторное масло.
Практический следующий шаг - определить режим и задачу узла, затем запросить документацию на состав и проверить совместимость с материалом поршня, моторным маслом и топливом. До внедрения согласуйте подготовку поверхности, способ нанесения, толщину пленки и режим отверждения, указанные для выбранного покрытия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Оцените температурный диапазон смазок и покрытий для всей системы, а не по характеристикам одного компонента.
Изучите методы нанесения смазки с дисульфидом молибдена: распыление из баллончика или автоматизированная подача для различных задач.
Смазка с дисульфидом молибдена эффективно защищает стальные канаты от износа, обеспечивая их долговечность и надежность.