
Чистота поверхности при шлифовке нержавейки: как избежать пятен и разводов
Чистая поверхность после шлифовки нержавейки получается за счет последовательного перехода к более мелкому абразиву, отдельного инструмента для нержавеющей стали, контроля нагрева и правильно подобранной СОЖ. Если пропустить одну из этих составляющих, на детали могут остаться глубокие риски, побежалость, пятна или следы загрязнения железом.
Материал поможет инженерам, техническим специалистам и закупщикам выстроить процесс шлифования: выбрать зернистость и охлаждение, разобраться в причинах дефектов и поддерживать чистоту рабочей жидкости. Отдельное внимание уделено требованиям к финишу и контролю загрязнения СОЖ.
Как выстроить последовательность шлифования нержавейки
Чистота поверхности при шлифовке нержавейки зависит не только от последнего абразива.
Каждый следующий этап должен убрать риски, оставленные предыдущим, поэтому переходить сразу от грубого зерна к финишной обработке не следует. Для многих задач стартовой точкой служат P60 или P80, а размер зерна на следующих стадиях увеличивают примерно в 2 раза.
Один из вариантов последовательности - P80 → P160 → P320. Для обработки горячекатаного материала встречается этапность 36/60, для предполировки - 80/120, а для полировки или подготовки к ней - 120/180/240 с последующим переходом к 320/400. Это типовые схемы, а не универсальное назначение: результат сверяют с требуемым видом поверхности и характеристиками исходного материала.
| Задача | Пример последовательности зерна |
|---|---|
| Стартовая обработка | 40–60 grit |
| Переход к более тонким стадиям | P60 или P80, затем примерно вдвое более крупное зерно |
| Последовательная обработка | P80 → P160 → P320 |
| Подготовка к финишу | 120/180/240, затем 320/400 |
| Финишная обработка | 180 grit и выше, если этого требует заданный вид поверхности |
После каждого этапа оценивайте, исчезли ли риски от предыдущего абразива. Если они сохраняются, более мелкое зерно не устранит дефект, а лишь обработает его края. Попытка получить готовый вид за один проход повышает риск неравномерного финиша и локального перегрева.
Для заказа и приемки важно заранее согласовать, какой именно результат нужен: вид поверхности, направление рисок и допустимость последующей обработки. В BS EN 10088-2 для механических финишей используют обозначения G, J, K и P, а в BS EN 10088-3 - G и P. Эти обозначения помогают уточнить требования, но не заменяют согласование конкретной поверхности с технологией производства.
Почему появляются пятна после шлифовки нержавейки
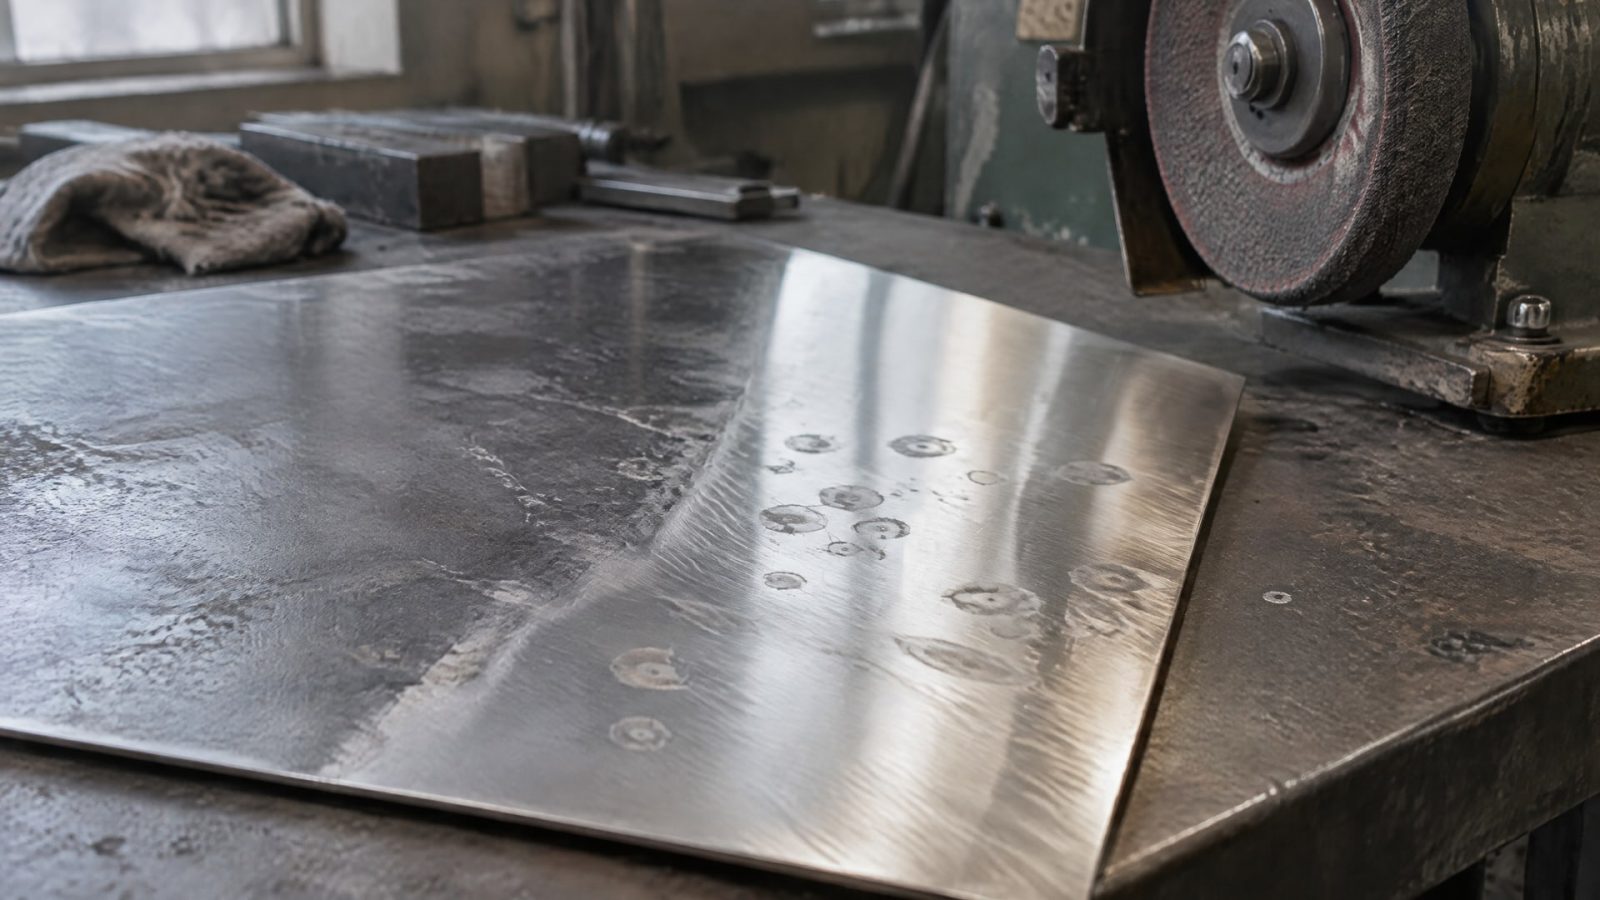
Пятна после шлифовки нержавейки могут быть связаны с перегревом, загрязнением железом, остатками окалины или неподходящей и загрязненной СОЖ.
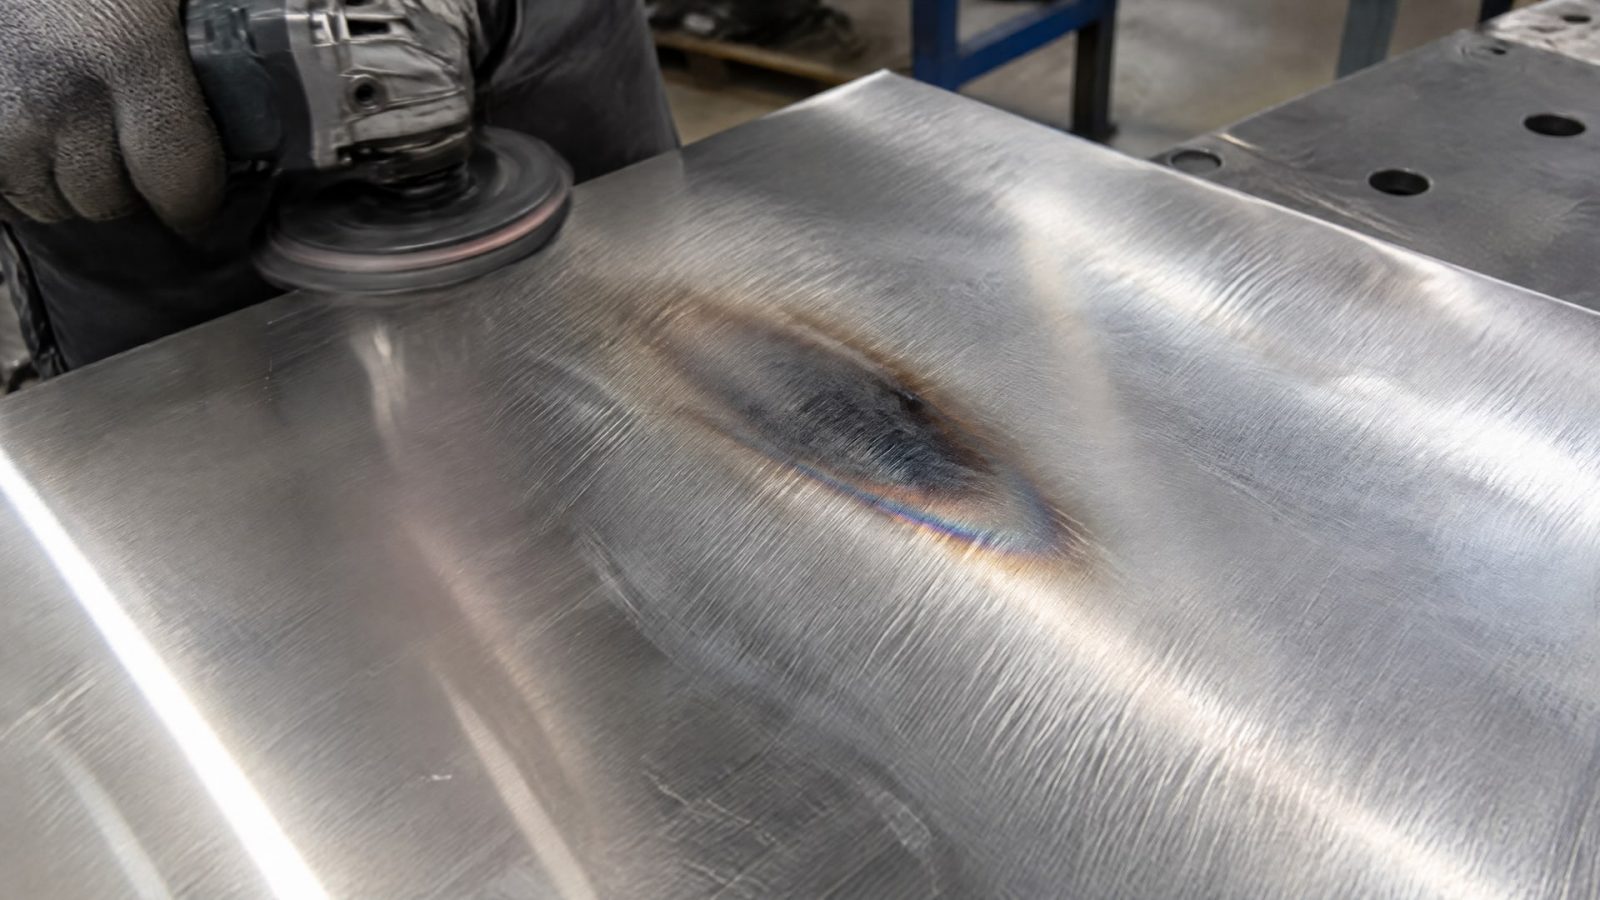
По одному внешнему признаку нельзя надежно определить причину, поэтому проверяют состояние детали, инструмента и рабочей жидкости, а также параметры процесса.
Одна из частых ошибок - применение абразива или инструмента, который ранее использовали по углеродистой стали. Частицы железа могут попасть на нержавеющую поверхность и повысить риск коррозионных дефектов. Для обработки нержавейки выделяют отдельный комплект оснастки и не смешивают его с инструментом для других металлов.
Перегрев также ухудшает внешний вид детали. Побежалость и следы термического воздействия могут возникнуть при чрезмерном давлении, долгом контакте инструмента с одной зоной или недостаточном отводе тепла. Если после шлифования не планируется травление или другая последующая обработка, на поверхности не должно оставаться дефектов, следов перегрева, побежалости и окалины.
При появлении разводов на нержавейке СОЖ стоит проверить чистоту эмульсии и стабильность ее подачи. Загрязнения в рабочей жидкости могут ухудшить качество поверхности, а неподходящий состав не обеспечивает нужной защиты от коррозии. Для диагностики сравните обработанные детали при одинаковом освещении и проверьте, меняется ли результат после смены абразива, корректировки режима или обслуживания системы подачи.
Проверьте, выделен ли абразивный инструмент специально для нержавеющей стали.
Осмотрите поверхность на следы перегрева и остатки окалины.
Оцените чистоту рабочей жидкости и наличие загрязнений.
Сверьте давление, время контакта и скорость подачи с установленным режимом обработки.
Как выбрать СОЖ для шлифования нержавеющей стали
При выборе СОЖ для шлифования учитывают марку нержавеющей стали, операцию и требуемый вид поверхности.
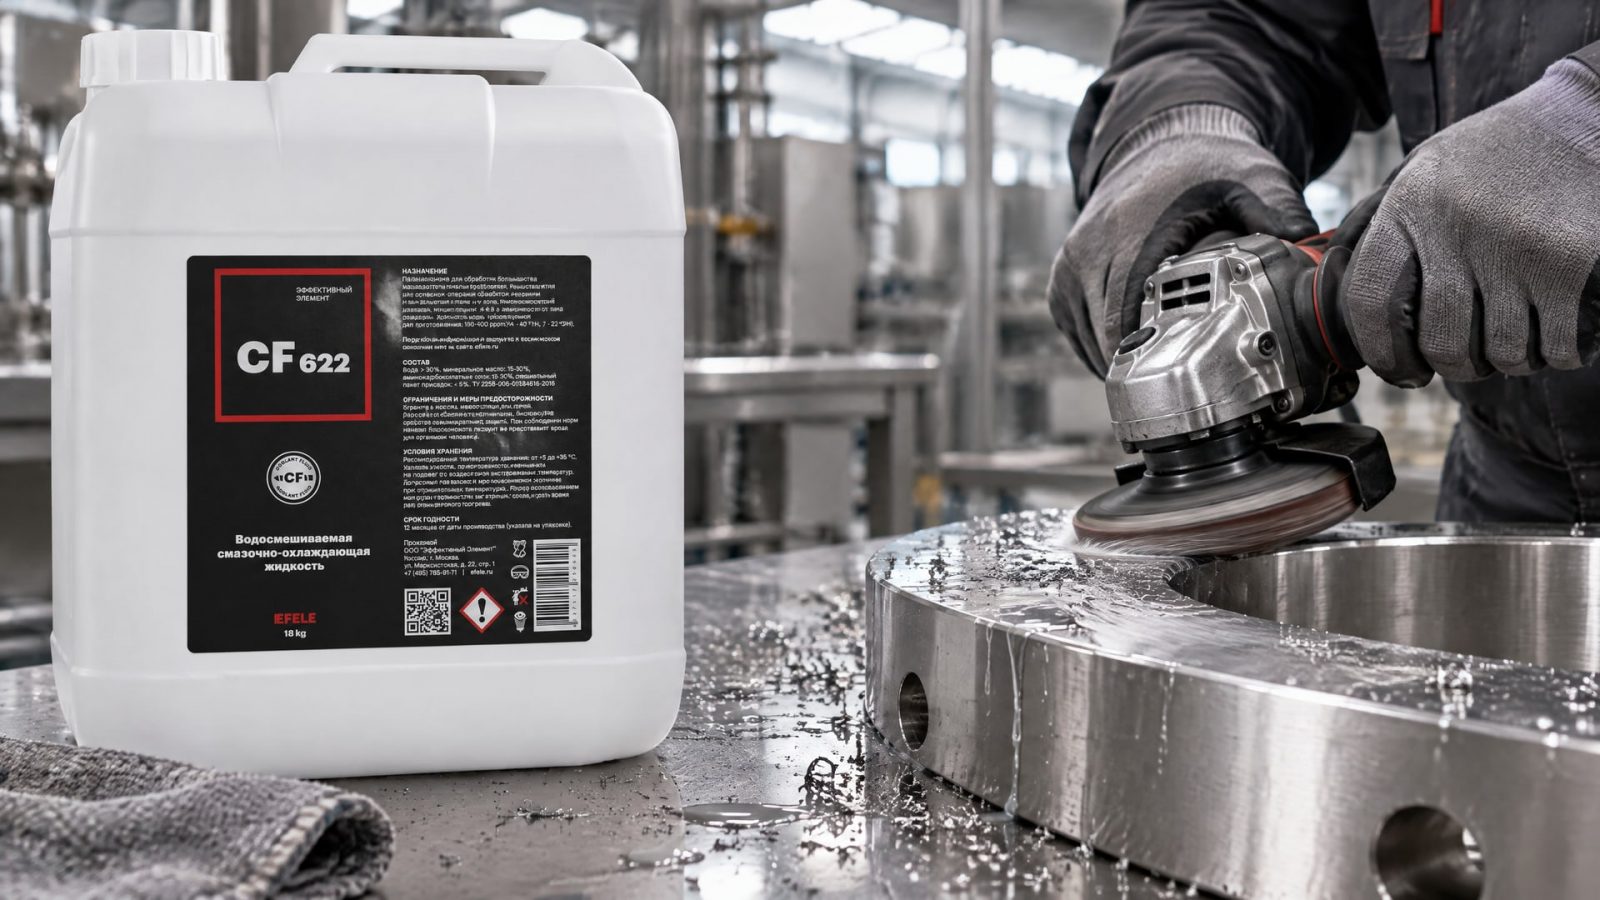
Универсальный состав не всегда одинаково подходит для аустенитных, ферритных, мартенситных и дуплексных сталей. Свойства жидкости для шлифования также нельзя автоматически переносить на точение или сверление.
Для чистого финиша важны высокая чистота эмульсии, контроль температуры и низкая склонность к образованию осадка. Для нержавеющей стали рассматривают синтетические или полусинтетические СОЖ. В составе важны EP-присадки и ингибиторы коррозии для хромоникелевых сплавов; агрессивные хлориды и сера могут ухудшить коррозионную стойкость детали.
Если процесс требует чистой поверхности без пятен, подбор полусинтетической жидкости становится частью управления качеством, а не только охлаждением. В этой задаче EFELE CF-622 используют при шлифовании нержавеющей стали: полусинтетическая СОЖ помогает получить высокую чистоту поверхности и защищает деталь от коррозии. При внедрении состава проверяют результат на конкретной марке стали и в фактическом режиме обработки.
СОЖ работает вместе с режимом шлифования. Даже подходящий состав не компенсирует чрезмерное давление, задержку инструмента на одном участке или недостаточный отвод тепла. Поэтому при сравнении вариантов фиксируют параметры операции и оценивают поверхность после обработки, а не выбирают жидкость только по общему описанию.
Для выбора и проверки полезно учитывать:
марку нержавеющей стали и характер операции;
чистоту эмульсии и склонность к осадкообразованию;
наличие EP-присадок и ингибиторов коррозии;
отсутствие агрессивных хлоридов и серы;
состояние поверхности после обработки и риск появления пятен.
Как снизить нагрев и получить ровный финиш
Для уменьшения термического воздействия процесс организуют так, чтобы инструмент эффективно снимал материал и не задерживался на одном месте.
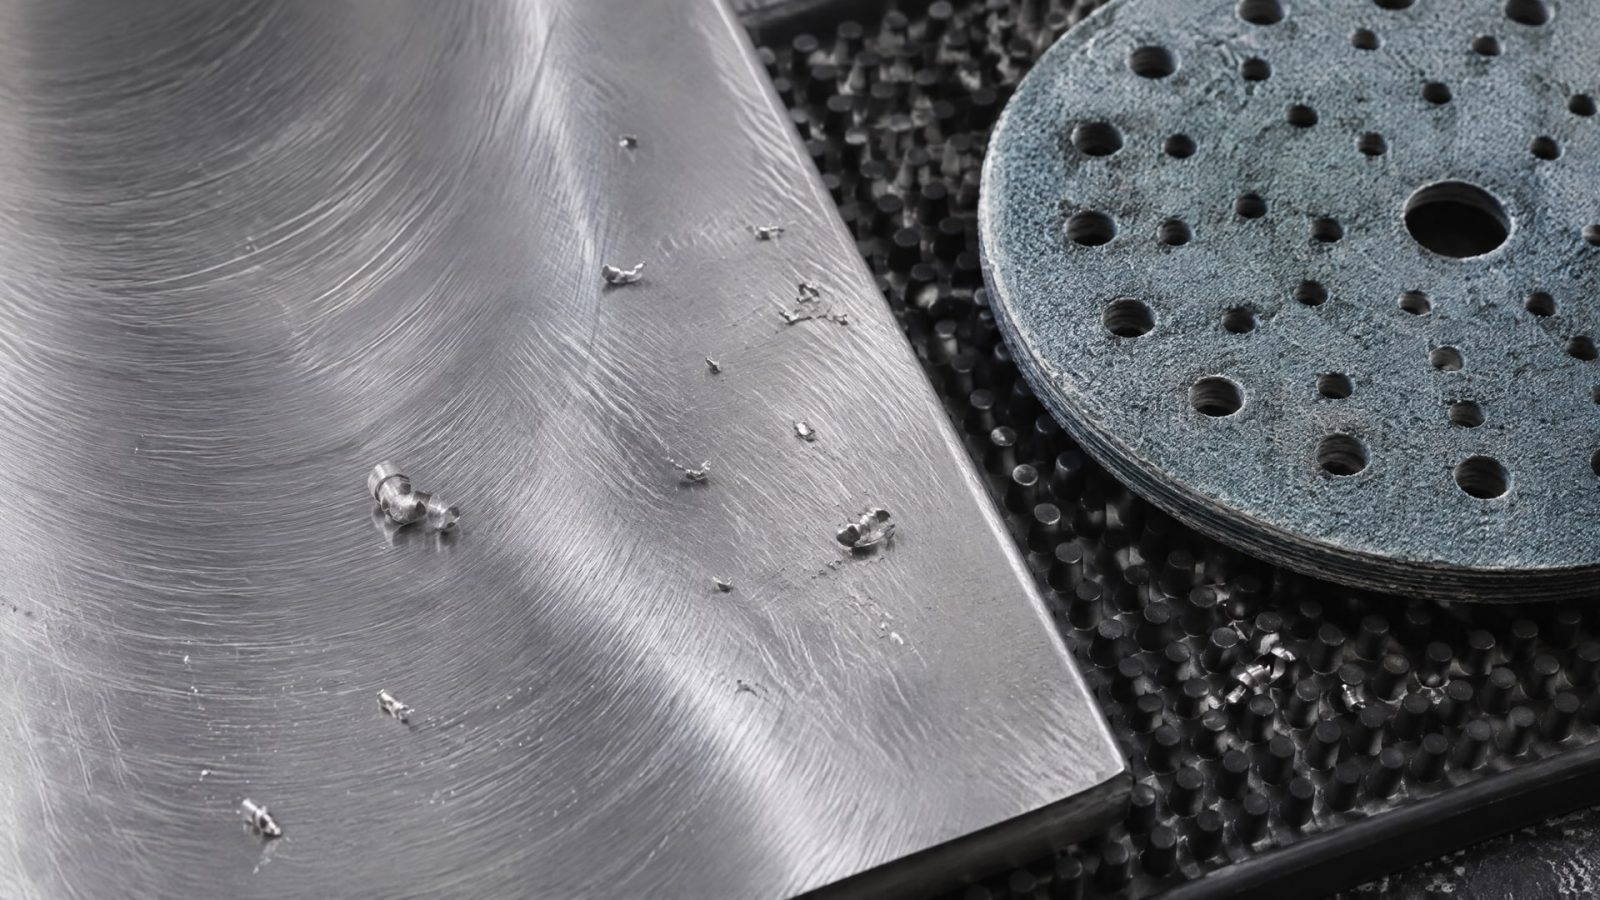
Снижение контактного давления, осциллирующие движения и эффективный отвод тепла помогают ограничить локальный нагрев. В качестве дополнительных мер используют охлаждающие подложки и абразивы с охлаждающим покрытием.
Мокрая обработка при подходящей технологии дает более качественную поверхность, чем сухая, и снижает риск термоповреждения. Но сам факт подачи СОЖ не гарантирует ровного финиша: важны стабильность подачи, чистота эмульсии, давление, скорость подачи и время контакта. Эти параметры оценивают в совокупности.
Если на детали появляется побежалость, сначала проверьте, не задерживается ли инструмент на отдельных участках и не слишком ли велико давление. Затем оцените, достаточно ли эффективно отводится тепло. При повторяющихся дефектах корректируйте режим по одному параметру за раз: так проще понять, какое изменение повлияло на результат.
Качество также зависит от выбранного абразива. Более крупное зерно ускоряет съем, но может оставить глубокие риски, которые трудно убрать без дополнительных этапов. Поэтому финиш строят постепенно: каждый следующий абразив должен сгладить следы предыдущего, а не маскировать их.
Как поддерживать чистоту СОЖ и контролировать результат
Загрязнение рабочей жидкости может стать причиной разводов и ухудшения поверхности, поэтому контролируют не только состав СОЖ, но и чистоту системы ее подачи.
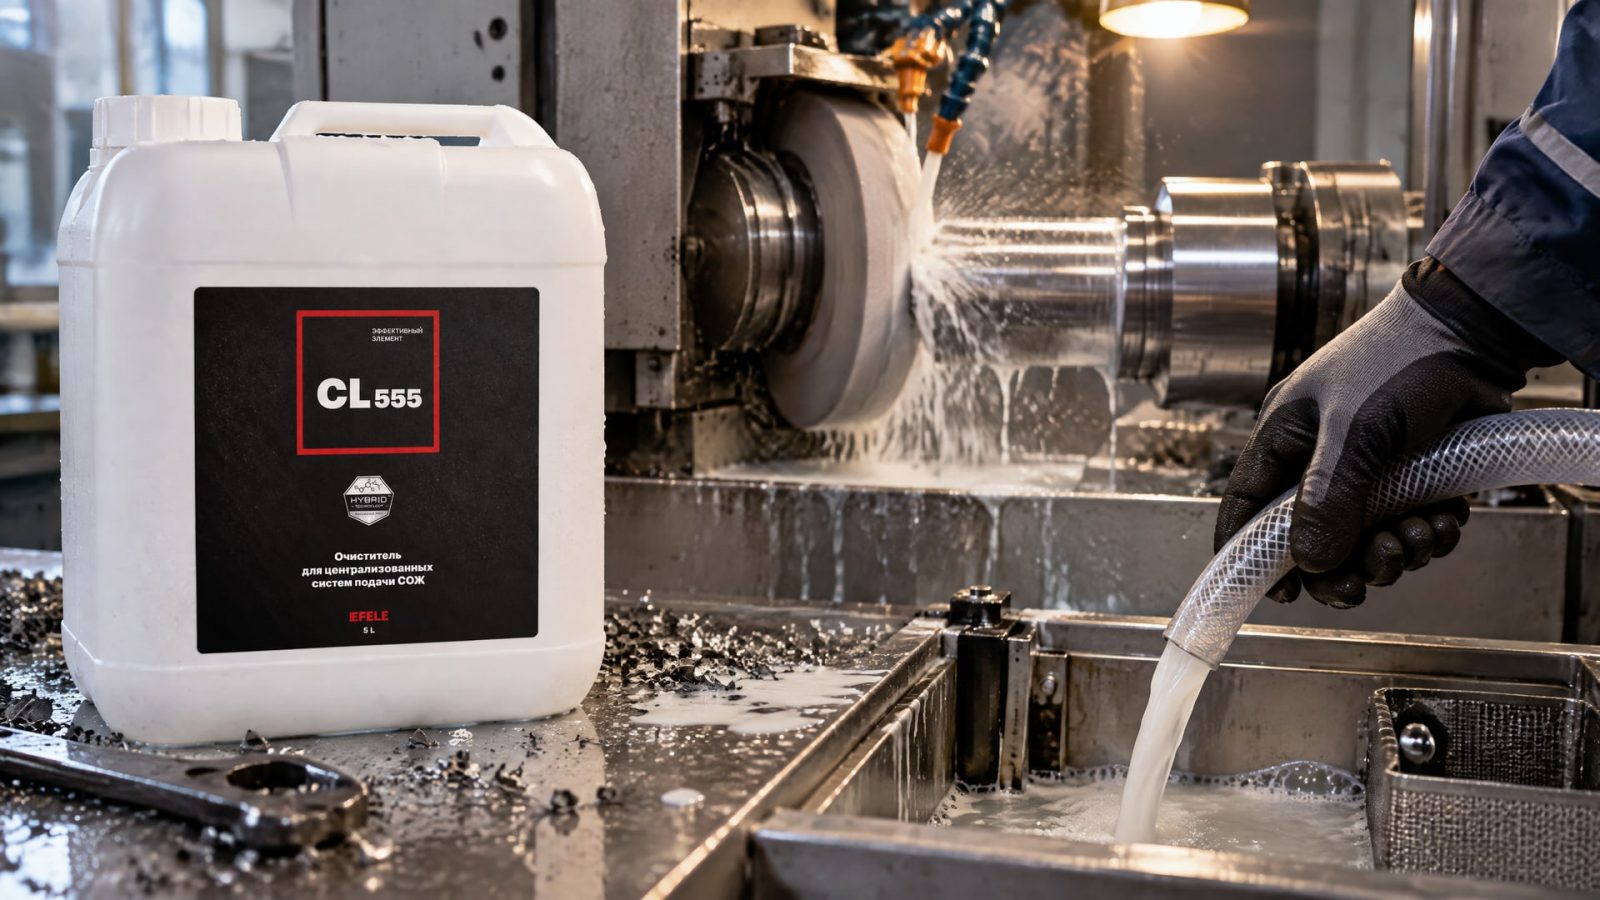
Для оценки чистоты жидкости при шлифовании используют ISO 4406. В качестве типичных ориентиров для рабочей жидкости приводят уровни 17/15/12 или 18/16/13 по ISO 4406.
Эти уровни не следует воспринимать как универсальное требование для любого оборудования и процесса. Их применяют как ориентир, а конкретную цель определяют по требованиям к поверхности и условиям работы системы. При оценке учитывают состояние жидкости и наличие загрязнений, способных повлиять на шлифование.
Совет инженера
Сценарий: в системе накапливаются отложения, из-за которых сложнее поддерживать чистоту подачи СОЖ. Что делают: при обслуживании системы применяют очиститель EFELE CL-555, предназначенный для поддержания чистоты системы подачи СОЖ и предотвращения образования отложений. Итог: система получает возможность работать без накопления таких отложений, а состояние жидкости проще контролировать в рамках регулярного обслуживания.
Результат шлифования оценивают не только по блеску. Сверяйте поверхность с согласованным финишем, проверяйте наличие рисок, пятен, побежалости и окалины. Если дальнейшая обработка не предусмотрена, требования к отсутствию дефектов должны быть определены до запуска серийного процесса.
Часто задаваемые вопросы
Почему появляются пятна после шлифовки нержавейки?
Частые причины - локальный перегрев, занос железа инструментом, остатки окалины, неподходящая СОЖ или загрязнение эмульсии. Проверьте отдельно абразив, режим обработки и систему подачи жидкости. Если несколько параметров меняют одновременно, определить источник дефекта становится сложнее.
Нужен ли мокрый режим при шлифовании нержавеющей стали?
Если технология допускает подачу охлаждения, мокрый режим помогает получить более качественную поверхность и снизить риск термоповреждения. Однако важны также давление, время контакта и скорость подачи. СОЖ не компенсирует ошибочный режим или загрязненный абразив.
Как выбрать зернистость для чистой поверхности?
Для многих задач начинают с P60 или P80, а затем переходят к более тонким стадиям, например P80 → P160 → P320. Для финишной обработки встречаются последовательности до 320/400. Конкретный выбор зависит от исходной поверхности и требуемого результата.
Можно ли получить чистую поверхность без травления?
Да, если после шлифования поверхность не имеет дефектов, следов перегрева, побежалости и окалины. Для этого заранее согласуют требуемый финиш, применяют отдельный инструмент для нержавеющей стали, последовательно меняют зернистость и контролируют режим обработки.
Заключение
Чистая поверхность при шлифовке нержавейки требует последовательной обработки абразивами, отдельной оснастки, контроля нагрева и подходящей СОЖ. Пятна и разводы устраняют не одной корректировкой, а проверкой всего процесса: от чистоты инструмента и эмульсии до давления и времени контакта.
Следующий шаг - зафиксировать требуемый финиш, проверить последовательность зернистости и провести пробную обработку на выбранной марке стали. По результату оцените поверхность и чистоту СОЖ, затем закрепите подходящие параметры в технологическом режиме.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как предотвратить коагуляцию СОЖ при обработке алюминия, чтобы избежать пятен и отложений на деталях.
Расход растворителя: узнайте, как точно рассчитать затраты на очистку, нанесение и подготовку поверхностей.
Узнайте, как правильно организовать обучение персонала для нанесения антикоррозионного покрытия и обеспечить качество работ.