
Герметик вместо прокладки: когда анаэробный герметик заменяет вырубные прокладки фланцев
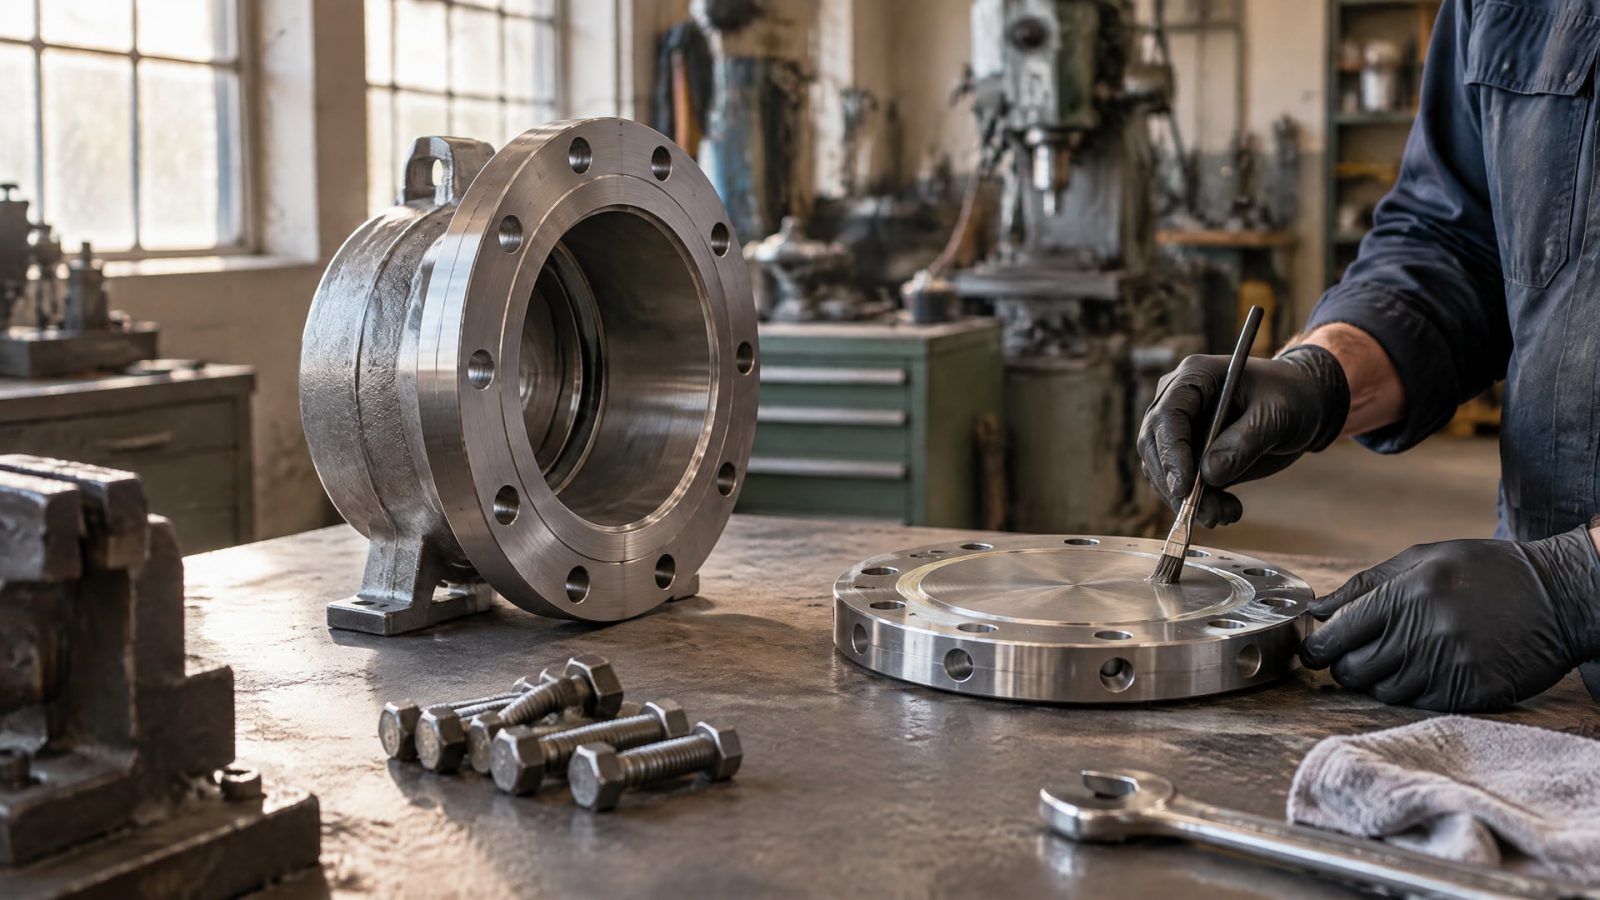
Герметик вместо прокладки - это не универсальная замена, а специализированное решение для жестких, хорошо обработанных металлических фланцев с малыми зазорами. Анаэробные герметики отверждаются в отсутствие воздуха и при контакте с активной металлической поверхностью, формируя надежное уплотнение без упругого элемента. Это работает только в определенных условиях: на фланцах из стали, чугуна или алюминия с зазорами в пределах 0,05–0,50 мм. Статья поможет закупщикам и техническим специалистам разобраться, когда герметик действительно заменяет прокладку, а когда его использование приведет к утечкам и простою оборудования.
Когда герметик может заменить вырубную прокладку
Замена прокладок фланцев герметиком работает в узко определенных ситуациях.
Фланец должен быть жестким и металлическим - из стали, чугуна или алюминия; поверхности обязаны быть хорошо обработаны и плотно подогнаны. Гибкие фланцы, грубо обработанные или сильно неровные поверхности не подходят: герметик заполняет только малые, равномерно распределенные зазоры и не компенсирует люфт.
Рабочий зазор между фланцами критичен для успешного уплотнения. Стандартный диапазон составляет 0,05–0,25 мм для тонких жидких составов и до 0,50 мм для тиксотропных гелеобразных герметиков. При зазоре более 0,50 мм анаэробный герметик теряет способность к надежному отверждению и уплотнению. На практике закупщики часто ошибаются: попытка заполнить толстым слоем люфт от раскоса или люфтующих центров приводит к течам и необходимости переделки.
Наиболее удачные применения - техническое оборудование: прямые фланцевые соединения на маслолиниях, водяных системах охлаждения, газовых трактах с низкой пульсацией и предсказуемым давлением. На поддонах картеров герметик подходит только, если фланец действительно жесткий, а инструкция производителя оборудования это допускает; в противном случае деформация под давлением приводит к потере герметичности.
Как выбрать герметик вместо прокладки: основные критерии
При выборе анаэробного герметика нужно учесть пять ключевых параметров.
Тип и материал фланца
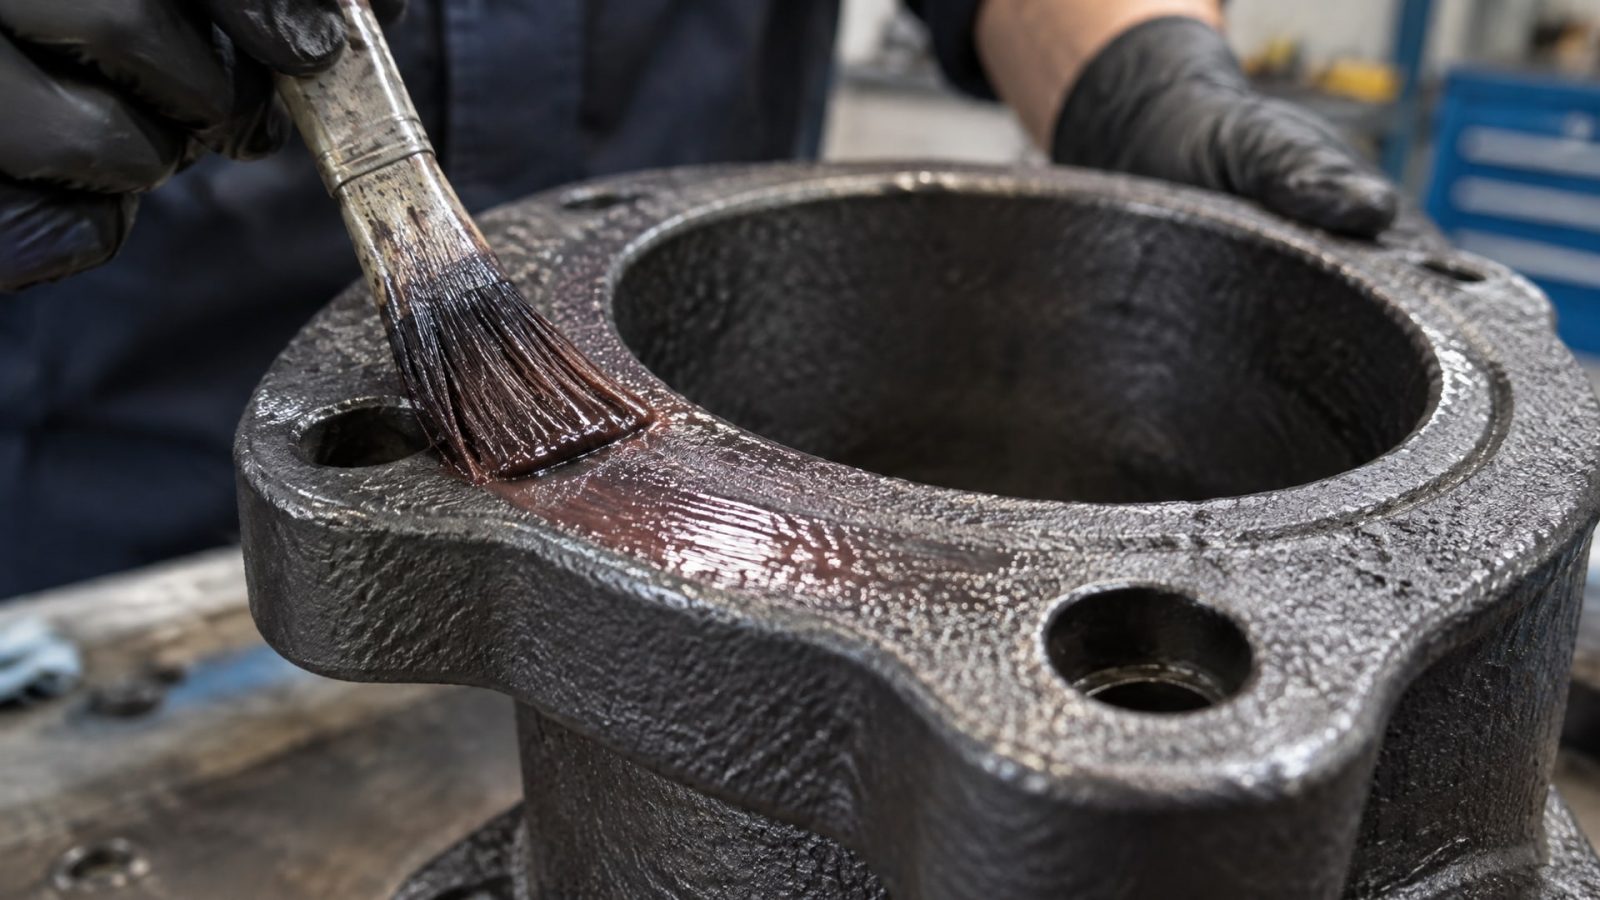
Проверь, что фланец изготовлен из активного металла: сталь, чугун, алюминий. На их поверхности анаэробный герметик отверждается корректно. Фланец должен быть жестким и не деформироваться под рабочим давлением; если соединение «дышит» или поверхности шевелятся, герметик даст течь.
Деталь нужно осмотреть на предмет обработки: поверхности должны быть относительно ровными и гладкими. Шероховатость более чем в несколько микронов удерживает герметик в микрокапиллярах, но грубо обработанные, ржавые или окисленные фланцы требуют более щедрого нанесения или предварительной подготовки.
Зазор между поверхностями
Измерь или оцени типичный зазор в соединении. Анаэробный герметик работает эффективно только в диапазоне 0,05–0,50 мм. Если зазор менее 0,05 мм, герметик может не просочиться в щель; если более 0,50 мм, отверждение замедлится или будет неполным.
На практике закупщики определяют зазор по техническому чертежу или способом щупа. Если фланцы используются в динамичных условиях (вибрация, пульсирующее давление), реальный зазор может варьироваться; в этом случае выбирают герметик, подходящий к максимальному ожидаемому зазору.
Рабочая среда и стойкость к жидкостям
Определи, с какой средой соприкасается герметик: масло, вода, газ, санитарные растворы или органические растворители. Анаэробные герметики дают хорошую стойкость к минеральным маслам и давлению, но требуют проверки на совместимость с конкретным веществом.
Если в системе используются сильные растворители, кислоты или щелочи, нужен герметик с явно заявленной стойкостью. Герметики на основе анаэробного акрилата обычно дают solvent-resistant seal - уплотнение, стойкое к растворителям, что важно при работе с техжидкостями и очищающими средствами.
Температурный диапазон
Проверь технический лист герметика на предмет максимальной рабочей температуры. Стандартные анаэробные герметики удерживают герметичность до 150–200°C. Для горячих узлов - масляных радиаторов, выхлопных систем, линий пара - нужны high-temperature составы, которые остаются стабильны при 200–232°C и выше.
Температура влияет и на скорость отверждения: при холодном пуске или в помещении с низкой температурой герметик отверждается медленнее; в этих случаях в инструкциях допускается применение ускорителя отверждения.
Допустимые материалы соприкосновения
Убедись, что герметик совместим с материалами, которые будут соприкасаться с уплотнением: окрашенная сталь, нержавеющая сталь, пластмасса или резиновые уплотнители. Некоторые анаэробные герметики могут вызвать разбухание резины или поддерживать коррозию на активных металлах при неправильном выборе.
Технология нанесения анаэробного герметика вместо прокладки
Качество уплотнения зависит от подготовки и техники нанесения не менее, чем от самого герметика.
Подготовка фланцев
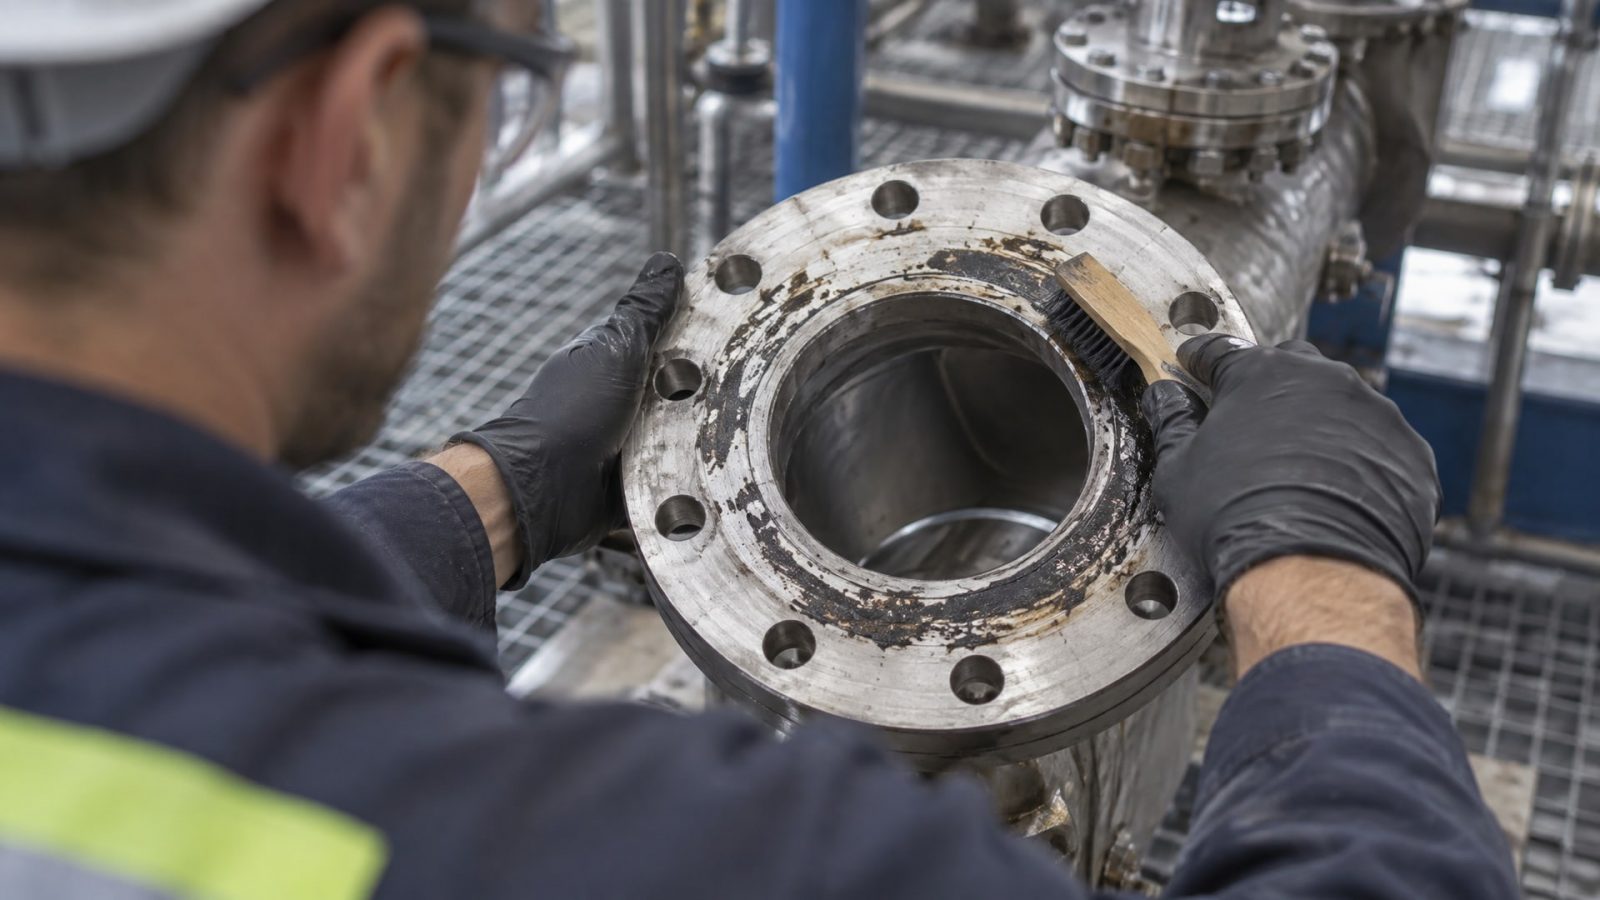
Перед нанесением герметика поверхности обязательно очищают от масла, грязи и остатков старой прокладки. Используй обезжиривающее средство и щетку; тщательно протри все углубления и кромки. Оставшиеся частицы углерода или полимера будут действовать как барьер между герметиком и металлом, и отверждение не произойдет.
Если поверхности окислены или заржавлены, мягкой щеткой или абразивной сеткой снимают окисел до активного металла. Герметик отверждается только в контакте с активной поверхностью; на окиси или краске этого контакта нет.
Нанесение герметика
Герметик наносят непрерывным валиком толщиной около 1–2 мм по одной стороне фланца (обычно нижней при сборке). Валик должен замыкать периметр, огибая болтовые отверстия, но не перекрывая их полностью.
Для больших фланцев инструкции допускают нанесение роликом; для мелких деталей и узких щелей подходит аппликатор или шприц-туба. Главное - герметик должен быть распределен равномерно и в достаточном количестве, чтобы при сборке сдавливанием он полностью заполнил зазор.
Сборка и затяжка
После нанесения герметика детали собирают как можно быстрее, пока герметик не начал преждевременно отверждаться на воздухе. Болты затягивают по штатному крутящему моменту и в рекомендованной последовательности (если это крестообразная последовательность, как на головках блока, ее нужно соблюдать).
Сборка не должна быть очень медленной и не должна быть слишком жесткой: чрезмерная затяжка может сломать болты, недостаточная - привести к течам. После затяжки детали оставляют на 1 час, чтобы герметик полностью отвердел, и только потом возвращают оборудование в работу.
Помощь активаторов при холодном старте
Если фланцы используются при температуре ниже +5°C или поверхности малоактивны (например, некоторые типы нержавейки), инструкции допускают применение активатора. Активатор наносят на обе поверхности за 5–10 минут до герметика; это ускоряет отверждение и гарантирует надежное уплотнение.
Активатор - это вспомогательное средство, а не обязательный компонент; его используют только в проблемных ситуациях.
Типовые ошибки при замене прокладок герметиком
Когда герметик используют неправильно, результат предсказуем: течи, простой оборудования и переделка работы.
Ошибка 1: зазор больше допустимого
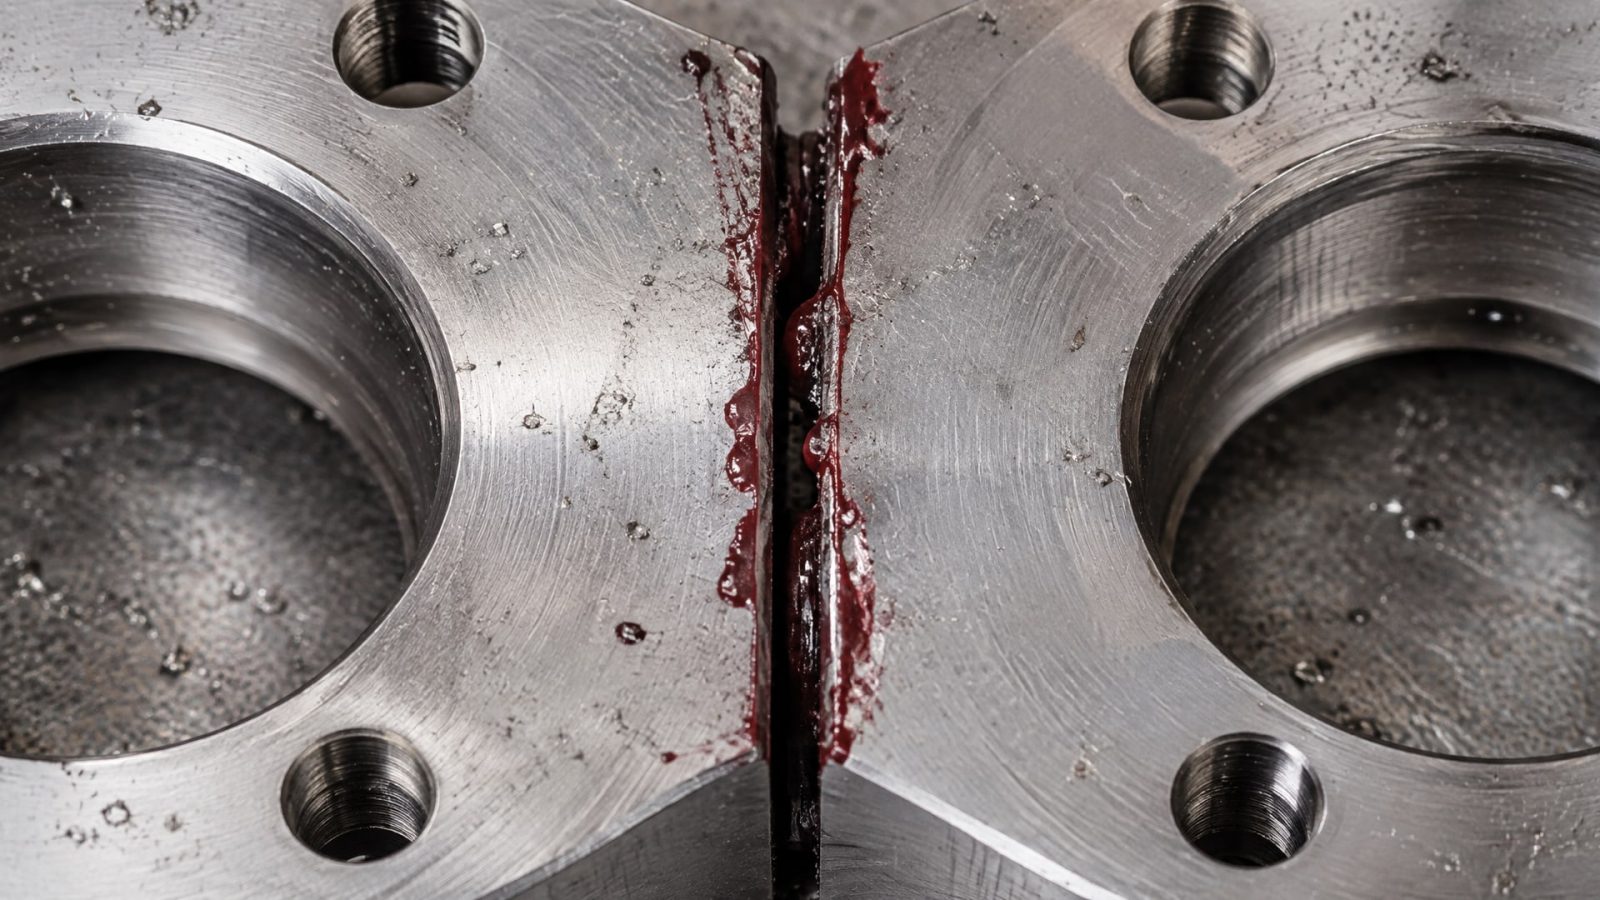
Самая частая ошибка - попытка герметизировать фланец с зазором 1–2 мм или более, нанося герметик толстым слоем. Анаэробный герметик сделан для микрозазоров; в толстых слоях он отверждается неравномерно или вообще не отверждается. Результат - герметик остается мягким, вымывается под давлением и дает течь.
Если зазор большой, нужно либо выбрать другой тип уплотнения (например, прокладку из эластомера или паклю), либо переточить фланцы до допустимого зазора.
Ошибка 2: грязные или масляные поверхности
Нанесение герметика на грязный, масляный или ржавый металл блокирует химическую реакцию отверждения. Герметик останется в жидком состоянии, будет постоянно сочиться и вымываться. Обезжиривание и очистка - не опция, а обязательное требование.
Ошибка 3: спешка при сборке
Если после нанесения герметика долго не собирать детали, на открытой поверхности герметик начинает схватываться на воздухе. Когда же детали сдавливают, герметик разрывается, и герметичность теряется. Сборка должна быть быстрой, но без спеха; типичное время от нанесения до затяжки -5–15 минут.
Ошибка 4: недостаточная количество герметика
Экономия на герметике и нанесение его тонким слоем - ошибка. При сдавливании герметик должен полностью заполнить зазор и образовать сплошное уплотнение; тонкий слой этого не обеспечит. Нанеси герметик щедро, вдоль всего периметра фланца.
Ошибка 5: неправильный выбор герметика под среду
Если герметик выбран без учета контакта с конкретной жидкостью или газом, уплотнение может разрушиться в течение часов работы. Проверка технического листа герметика на совместимость - обязательна.
Демонтаж соединений с анаэробным герметиком
Замена прокладок фланцев герметиком не означает, что соединение разбирается легко.
При демонтаже герметик нужно размягчить, иначе потребуются поддевание и механическое разделение.
В инструкциях обычно рекомендуется подогрев соединения до температуры 204–232°C (400–450°F) на 15–30 минут. Тепло размягчает герметик, и фланцы легче разделяются. Для деталей, которые нельзя нагревать, используют поддевание отверткой или другим плоским инструментом.
При холодном демонтаже герметик очень жесткий, и детали могут заклинить. В этом случае риск повредить фланцы или болты повышается.
Герметик для фланцев в практике: жидкие и тиксотропные составы
Анаэробные герметики бывают двух основных типов: жидкие, которые хорошо заполняют тонкие зазоры, и тиксотропные, гелеобразные, которые не стекают с вертикальных фланцев и подходят для больших зазоров.
Жидкие герметики (класс 0,05–0,25 мм) - выбор для плоских фланцев со стабильными малыми зазорами. Они быстро просачиваются между поверхностями, равномерно распределяются и обеспечивают надежное уплотнение при минимальном расходе.
Тиксотропные, гелеобразные герметики (до 0,50 мм) - выбор для крупных деталей, вертикальных фланцев и ситуаций, когда зазор варьируется в более широких пределах. Эти составы не текут, держат форму после нанесения и лучше заполняют неровности. На линиях фасовки и в ремонтных службах прижилась практика использовать тиксотропные составы для фланцевых узлов, где важна предсказуемость результата и отсутствие потеков герметика при хранении.
Выбор между жидким и тиксотропным зависит от конкретного узла, его ориентации и требуемой точности зазора. Жидкий герметик требует более строгого соблюдения толщины, тиксотропный - более прощающий, но немного медленнее отверждается.
Вместо прокладки герметик можно ли использовать в разных узлах
Вопрос, можно ли использовать герметик вместо прокладки, часто касается конкретных узлов оборудования.
Ответ зависит от типа узла и требований производителя.
На маслолиниях и гидравлических магистралях: если фланцы жесткие и хорошо подогнаны, герметик часто успешно заменяет прокладку. Масло стойко к анаэробным герметикам, и герметичность обычно держится годы.
На системах охлаждения и выхлопах: здесь нужен герметик с высокотемпературной стойкостью и без летучих компонентов, которые испаряются под действием тепла. При выборе проверяй, что продукт рассчитан на данный диапазон температур.
На системах сжатого воздуха: герметик подходит, если фланцы не подвергаются вибрации. При пульсирующем давлении герметик может потерять адгезию.
На поддонах и крышках: здесь часто встречается конфликт. Поддон деформируется от внутреннего давления и тепла; если фланец не жесткий, герметик даст течу. Инструкция производителя оборудования - главный ориентир; если в ней указано использовать прокладку, замена на герметик рискованна.
Когда герметик - неправильный выбор
Есть ситуации, когда анаэробный герметик точно не подойдет, и попытка его использования приведет к браку.
Мягкие и гибкие фланцы: детали из алюминия низкой толщины или фланцы, которые прогибаются от давления, герметик не удержит. Нужна упругая прокладка.
Зазоры более 0,50–1 мм: герметик не заполнит такой люфт и не обеспечит герметичность. Переточка фланцев или выбор другого уплотнения - единственный выход.
Материалы, которые герметик не держит: некоторые покрытия, пластмассы или композиты могут быть несовместимы с анаэробным герметиком. Проверка технического листа обязательна.
Высокодинамичные узлы с вибрацией: герметик может потерять адгезию под постоянной вибрацией или при пульсирующих нагрузках. Прокладка здесь надежнее.
Если нельзя выполнить правильную подготовку: если нет возможности тщательно очистить и обезжирить поверхности, герметик не отвердеет. В походных условиях или при быстром ремонте это часто нереально.
Герметик для фланцев: выбор под условия эксплуатации
Для высокотемпературных приложений требуется герметик, который остается стабилен при 200°C и выше.
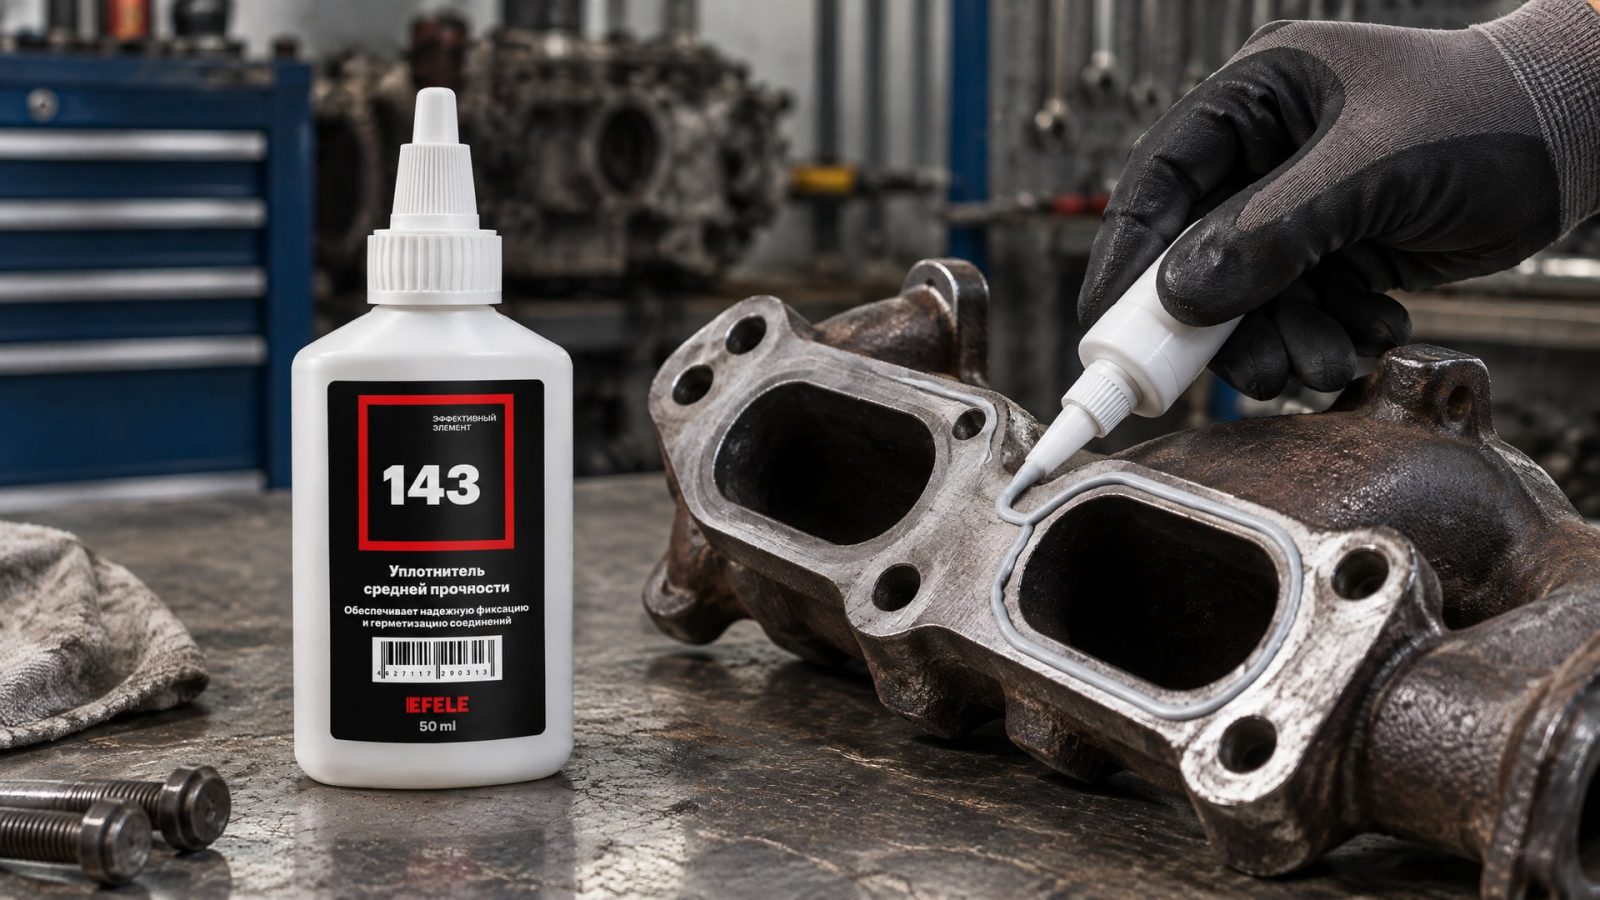
Его формула усилена для работы в экстремальных условиях; такие составы часто используют на масляных радиаторах и выхлопных коллекторах. Когда давление, температура и вибрация сочетаются, герметик должен быть выбран с максимальной осторожностью - лучше пересоздать фланцы, чем рассчитывать на герметик в непредвиденных условиях.
На линиях с нестабильным давлением или пульсирующей средой герметик работает менее надежно, чем при статическом давлении. Если давление скачет, лучше выбрать прокладку. Герметик хорош для предсказуемых режимов: конвейеры, маслолинии, теплоносители с стабильным давлением.
Когда соединение включает контакт с санитарными или дезинфицирующими растворами, герметик нужно выбирать с особой тщательностью. Некоторые составы могут быть несовместимы с щелочными средами или спиртами. Проверь совместимость заранее, а не на производстве.
На узлах, где требуется гарантия герметичности и возможность множественных разборок-сборок, герметик с анаэробной технологией показывает себя лучше, чем мягкие прокладки: герметик каждый раз формирует новое уплотнение, тогда как прокладка сминается и теряет упругость. На практике закупщики нередко переходят на герметик для экономии на замене прокладок.
При выборе герметика для конкретного производства часто комбинируют несколько решений: герметик на жестких, хорошо подогнанных фланцах, а прокладка на гибких. EFELE 143 - гелеобразный анаэробный жидкий уплотнитель, который справляется с высокотемпературными фланцевыми соединениями под давлением и позволяет инженерам сосредоточиться на надежности вместо частых переделок.
Часто задаваемые вопросы
Вместо прокладки герметик можно ли использовать на любом фланце?
Нет. Герметик подходит только на жестких, хорошо обработанных металлических фланцах из стали, чугуна или алюминия с малыми равномерными зазорами (0,05–0,50 мм). Гибкие, грубо обработанные или неровные фланцы, а также детали с люфтом потребуют либо переточки, либо выбора прокладки.
Какой герметик использовать вместо прокладки на поддоне двигателя?
На поддонах двигателя герметик работает только если фланец действительно жесткий и это допускает инструкция производителя. Если поддон деформируется от давления или температурных расширений, герметик даст течь. Проверь спецификацию оборудования; в большинстве случаев производители рекомендуют прокладку, а не герметик.
Можно ли использовать герметик вместо прокладки, если нет возможности очистить поверхности?
Нет. Масло, грязь и остатки старой прокладки блокируют отверждение герметика. Если поверхности не очищены и не обезжирены, герметик останется мягким и будет вымываться. Очистка - не опция, а обязательное условие.
Можно использовать герметик вместо прокладки при вибрации и пульсирующем давлении?
Герметик держится лучше при статическом давлении. При высокой вибрации или пульсирующих нагрузках адгезия герметика может нарушиться, и герметичность пропадет. Прокладка - более надежный выбор для динамичных узлов.
Герметик вместо прокладки: какой температурный диапазон нужен?
Стандартные анаэробные герметики работают до 150–200°C. Для горячих узлов (масляные радиаторы, выхлопы) нужны высокотемпературные составы со стойкостью до 204–232°C. Проверь технический лист продукта на предмет максимальной рабочей температуры перед выбором.
Заключение
Герметик вместо прокладки - это рациональное решение, но только в узко определенных ситуациях. Жесткие, хорошо обработанные металлические фланцы с малыми зазорами (0,05–0,50 мм), чистые поверхности, правильная техника нанесения и подбор герметика под среду - вот основные условия успеха. Нарушение любого из них приводит к течам и переделкам.
При выборе герметика проверь тип фланца и материал, измерь или оцени зазор, определи рабочую среду и температуру, убедись в совместимости со стоящей жидкостью или газом. Если сомневаешься - обратись к технической документации производителя оборудования или консультируйся с поставщиком герметика. На практике инженеры и закупщики, которые комбинируют герметик на жестких узлах с прокладками на гибких, избегают браков и получают предсказуемую надежность системы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Антикор автомобиля весной: как защитить металлические детали от коррозии после зимы и подготовить к летнему сезону.
Обслуживание системы СОЖ: удаление масляных отложений и шлама без остановки производства с помощью специальных составов.
Защитите двери автомобиля от примерзания: узнайте, как выбрать и правильно нанести смазку для резиновых уплотнителей.