
Герметик высокотемпературный для резьбовых соединений: выбор и применение при высоких температурах
Герметичность резьбовых соединений при высоких температурах - одна из критических задач в машиностроении, газоснабжении и промышленных энергосистемах. Когда температура превышает 100–150 °C, обычные герметики теряют эффективность, возникает микротечь, а соединение может разгерметизироваться под действием термоциклов и вибрации. Выбор подходящего герметика высокотемпературного зависит не только от цифры на упаковке, но и от среды работы, типа резьбы, давления и возможности последующей разборки узла. Эта статья разбирает, как правильно подобрать герметик для резьбы в условиях высоких температур, какие стандарты учитывать и какие ошибки совершают закупщики.
Целевая аудитория - технические специалисты, инженеры и снабженцы, которые сталкиваются с герметизацией ответственных резьбовых узлов и хотят избежать простоев из-за утечек или неправильного выбора материала.
Диапазоны температур для разных типов герметиков
Герметик высокотемпературный - это не один класс материалов, а несколько семейств с разными свойствами.
Анаэробные резьбовые герметики, которые полимеризуются в отсутствие воздуха и в присутствии металла, имеют рабочий диапазон от –55 до +150 °C для стандартных составов. Более специализированные анаэробные версии, разработанные для высокотемпературных применений, доходят до +176 °C, а отдельные промышленные модификации подтверждают стойкость до +182 °C в паспортных условиях испытания по ISO 10964.
Силиконовые высокотемпературные герметики занимают другую нишу: они выдерживают постоянное нагревание до +204 °C, а в интермиттирующем (прерывистом) режиме работы допускают кратковременные пики до +260 °C и даже +315 °C. Однако надо понимать, что силиконовый герметик и резьбовой анаэробный клей решают разные задачи. Силикон хорош для герметизации стыков плоскостей в печах и духовках, а для резьбовых соединений под давлением лучше работает анаэробный состав, который проникает в микрозазоры и затвердевает там, образуя твердый стык.
Что означают цифры в техпаспорте
Когда в техническом листе указано, что герметик работает до +182 °C, это означает, что материал прошел испытание в контролируемых лабораторных условиях - чистая металлическая резьба, стандартный зазор, стандартное давление. В реальной производственной среде, если зазор большой, поверхность грязная или есть вибрация, пределы могут оказаться ниже. Поэтому инженеры часто берут герметик с запасом: если узел работает при 120 °C, выбирают состав, рассчитанный на 150 °C или выше.
Кратковременная температура - это отдельный параметр. Например, силиконовый герметик может выдержать пик в +315 °C в течение нескольких часов при отключении оборудования, но это не значит, что он будет герметичен при постоянном нагреве до 250 °C. Всегда проверяй в табличке техлиста разницу между «постоянной рабочей температурой» и «пиковой» или «кратковременной».
Анаэробные герметики: универсальный выбор для металлических резьб
Анаэробные резьбовые герметики остаются самым распространенным решением для металлических резьбовых соединений в промышленности, машиностроении и газоснабжении.
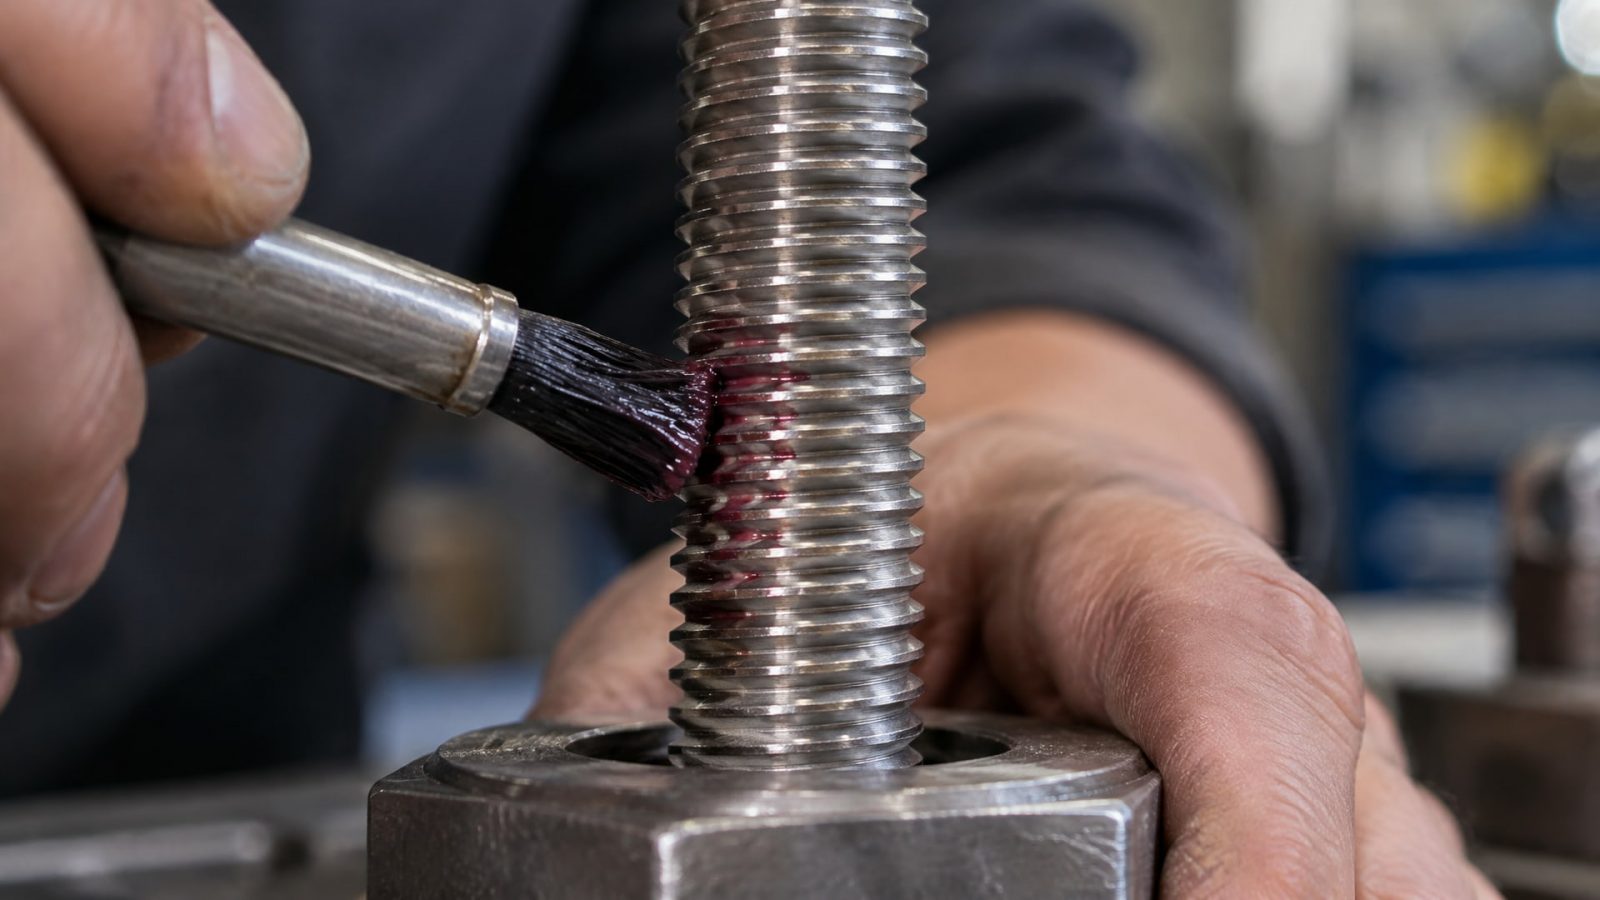
Их преимущество в том, что они текучие до момента нанесения, проникают в микрозазоры резьбы, а затем затвердевают только в контакте с металлом, полностью заполняя зазоры и предотвращая протечку.
Для высокотемпературных применений важно, чтобы герметик выдержал рабочий цикл. Стандартные анаэробные составы держат до +150 °C, что покрывает большинство промышленных задач: системы охлаждения, гидравлические магистрали, газопроводы среднего давления. Если требуется запас, смотри на версии с улучшенной термостойкостью - они достигают +176 °C или +182 °C в зависимости от химической формулы.
Выбор анаэробного герметика еще зависит от момента разборки соединения. Герметики бывают трех категорий прочности: низкой (для легкой разборки вручную), средней (для разборки с инструментом) и высокой (для неразборных или редко разбираемых узлов). Для горячих узлов, которые нужно будет чинить, выбирай среднюю прочность, чтобы не потом борщить с откручиванием гайки при 120 °C.
Стандарты испытания анаэробных герметиков
В Европе резьбовые герметики и пасты классифицируют по стандартам EN 751-1 (анаэробные), EN 751-2 (неотверждаемые пасты) и EN 751-3 (PTFE-лента). EN 751-1 определяет классы герметиков по среде применения: для воды, газа, масел и топлива, каждый с собственной температурной лимитацией примерно до +150 °C. В США применяют стандарт ASTM D5363, который также включает градацию по температурам и разборке.
Для ответственных газовых систем обязательно требуется соответствие одному из этих стандартов. Если при закупке герметика видишь только маркетинговое название и цвет, а не ссылку на EN 751 или ASTM, значит, перед тобой неспециализированный продукт и его нельзя применять в сертифицированных инженерных системах.
Силиконовые высокотемпературные герметики: специалисты для экстремальных условий
Когда температура переходит за отметку 200 °C, анаэробные составы становятся ненадежны, и в дело вступают силиконовые герметики.
Силикон как класс материалов выдерживает постоянный нагрев до +204 °C, а в специальных промышленных версиях - до +260 °C и кратковременно выше. Это делает его незаменимым для печей, дымоходов, систем отопления и некоторых участков двигателей.
Однако важное уточнение: силиконовый высокотемпературный герметик и резьбовой герметик - это не всегда одно и то же. Силикон создает гибкий шов, который рассчитан на деформацию материала при расширении и сжатии. Для резьбы эта гибкость может быть минусом: под вибрацией или динамической нагрузкой герметик может отслоиться. Поэтому для резьбовых соединений под давлением силикон используют как вспомогательный материал (например, наносят тонкий слой перед анаэробным клеем), но не как основной герметик.
Для приложений, где резьба все же герметизируется силиконом (например, в системах с низким давлением и высокой температурой), нужно особенно внимательно подготовить поверхность. Технические инструкции силиконовых герметиков требуют чистую, сухую, обезжиренную поверхность - это прямо влияет на адгезию (прилипание) состава к металлу. Пыль, масло, ржавчина или остатки старого герметика приведут к отслоению и утечке.
Практика применения силиконовых герметиков при высоких температурах
Силиконовые герметики для печей и дымоходов требуют выдержки: после нанесения нужно дождаться полного затвердевания перед включением отопления. Время отвердевания зависит от толщины слоя и влажности - обычно 24–48 часов. Если включить печь раньше, незатвердевший герметик потеряет часть летучих компонентов слишком быстро, образует трещины и начнет пропускать газы.
Для герметизации резьб в высокотемпературных приложениях (например, датчиков в выхлопной системе автомобиля или болтов горячего теплообменника) применяют специализированные версии силиконовых паст с добавками, улучшающими механические свойства. Такие составы держат температуру до +260 °C и лучше сопротивляются вибрации, но все равно требуют подготовки поверхности и правильного процесса нанесения.
Какой герметик выбрать: матрица по условиям применения
Выбор герметика высокотемпературного начинается с ответов на четыре вопроса: какая максимальная температура, какая среда (вода, газ, масло, топливо), нужна ли разборка соединения и какое давление в узле.
| Условие применения | Рекомендуемый тип | Температура, °C | Ограничения |
|---|---|---|---|
| Гидравлическая резьба, масло, умеренное давление | Анаэробный герметик среднюю/высокую прочность | До +150 | Требует чистую поверхность; разборка сложнее при высокой прочности |
| Газовая резьба, низкое-среднее давление | Анаэробный по EN 751-1 класс для газа | До +150 | Обязателен стандарт EN 751; нельзя использовать универсальные составы |
| Система охлаждения, вода, высокая циркуляция | Анаэробный по ASTM D5363 или EN 751-1 для воды | До +150 | Нужна устойчивость к окислению, проверь совместимость с теплоносителем |
| Печь, дымоход, статические узлы | Силиконовый герметик высокотемпературный | До +260 (постоянно до +204) | Требует сухой, чистой поверхности; долгое отвердевание; низкое давление |
| Двигатель, выхлопная система, вибрация | Силиконовая паста усиленная или анаэробный + силикон | До +260 | Требует специальная подготовка; вибростойкость ниже, чем у анаэробного |
| Кислородные системы, газовая резьба | Специализированный анаэробный с допуском gaseous oxygen | До +120–150 | Строгие ограничения по типам металлов; проверь паспорт |
Если температура рабочей среды неизвестна, опросите мастеров и техническую документацию оборудования. Если значение указано в одних местах как 80 °C, а в других как 120 °C, бери большее - так надежнее.
Подготовка поверхности: почему от этого зависит герметичность
Герметик высокотемпературный будет работать надежно только на чистой поверхности.
Это не красивый совет, а инженерная необходимость, прямо указанная в техпаспортах производителей. Масло, грязь, окисел, ржавчина или остатки старого герметика создают барьер между новым материалом и металлом, и адгезия падает. В результате под нагревом и вибрацией герметик отслаивается и возникает течь.
Процесс подготовки простой, но его нельзя пропускать. Сначала механически очисти резьбу от грязи, пыли и старого герметика: используй щетку, тряпку или, в сложных случаях, мягкий абразив. Затем промой резьбу органическим растворителем (спирт, ацетон) или обезжиривающим средством, чтобы удалить масло. Дай высохнуть полностью - влага помешает полимеризации анаэробного клея и нарушит адгезию силикона.
Для резьб большого диаметра, которые долго лежали, часто нужна дополнительная очистка: прокрути-отпусти соединение несколько раз, чтобы разрушить окислы в глубине зазора. После этого повтори спиртовую промывку и просушку.
При нанесении анаэробного герметика достаточно тонкой пленки на витки резьбы - излишки должны быть удалены после завинчивания гайки, иначе герметик вытечет и испачкает узел. Для силиконовых герметиков покрытие может быть немного толще (1–2 мм), но также без чрезмерного избытка.
Практические ошибки при выборе герметика
Ошибка 1: выбирать по цвету и слову «термостойкий»
Многие думают, что красный герметик всегда самый термостойкий, а черный или прозрачный - слабее. На самом деле цвет не связан с температурой: это просто краситель для визуального контроля нанесения. Красный герметик может быть рассчитан как на +150 °C, так и на +200 °C - это не видно из упаковки. Надо всегда читать техпаспорт.
Ошибка 2: применять анаэробный герметик при 180 °C
Если узел работает постоянно при 180 °C, а выбран стандартный анаэробный герметик на +150 °C, уже в первый месяц начнутся микротечи. Герметик начнет размягчаться, теряя прочность, и под вибрацией выдавится из зазоров. Нужно либо выбрать специализированный анаэробный на +176–182 °C, либо перейти на силиконовый состав.
Ошибка 3: не подготовить поверхность
Это самая частая причина отказа герметика, даже если по паспорту все подходит. Грязная, влажная, жирная резьба не даст герметику прилипнуть, и он либо вообще не затвердеет (анаэробный в присутствии влаги), либо отслоится при первом нагреве (силикон).
Ошибка 4: выбирать герметик без учета среды
Герметик, подходящий для масла, может не подойти для кислорода или для пищевой воды. В каждом случае нужны разные ингредиенты и стабилизаторы. Закупи герметик без проверки совместимости - получишь утечку или коррозию.
Ошибка 5: думать, что силиконовый герметик заменяет резьбовой анаэробный
Силикон хорош для швов между плоскостями, а для резьбы под давлением нужен анаэробный. Если попробуешь герметизировать гидравлическое соединение силиконом, герметик будет давить, деформироваться, и рано или поздно произойдет утечка. Для резьбовых соединений специальные резьбовые герметики.
Нормативная база и стандарты для резьбовых герметиков
В промышленности резьбовые герметики не выбирают вслепую - они должны соответствовать установленным стандартам.
Для Европы это серия EN 751:
EN 751-1 классифицирует анаэробные резьбовые герметики по назначению (вода, газ, масло) и прочности соединения, с температурной лимитацией примерно до +150 °C.
EN 751-2 описывает неотверждаемые пасты и компаунды (те, которые не полимеризуются, а остаются пластичными), применяемые в газовых системах.
EN 751-3 охватывает PTFE-ленту (фум-ленту), которая часто используется как альтернатива герметику для резьб в газопроводах.
Для Америки стандарт ASTM D5363 определяет требования к анаэробным резьбовым герметикам, включая температурные классы и прочность на сдвиг.
Если узел подпадает под газовую безопасность или входит в состав сертифицированного оборудования, при закупке требуй сертификат соответствия EN 751 или ASTM D5363 от поставщика. Это гарантирует, что герметик прошел все лабораторные испытания и надежен.
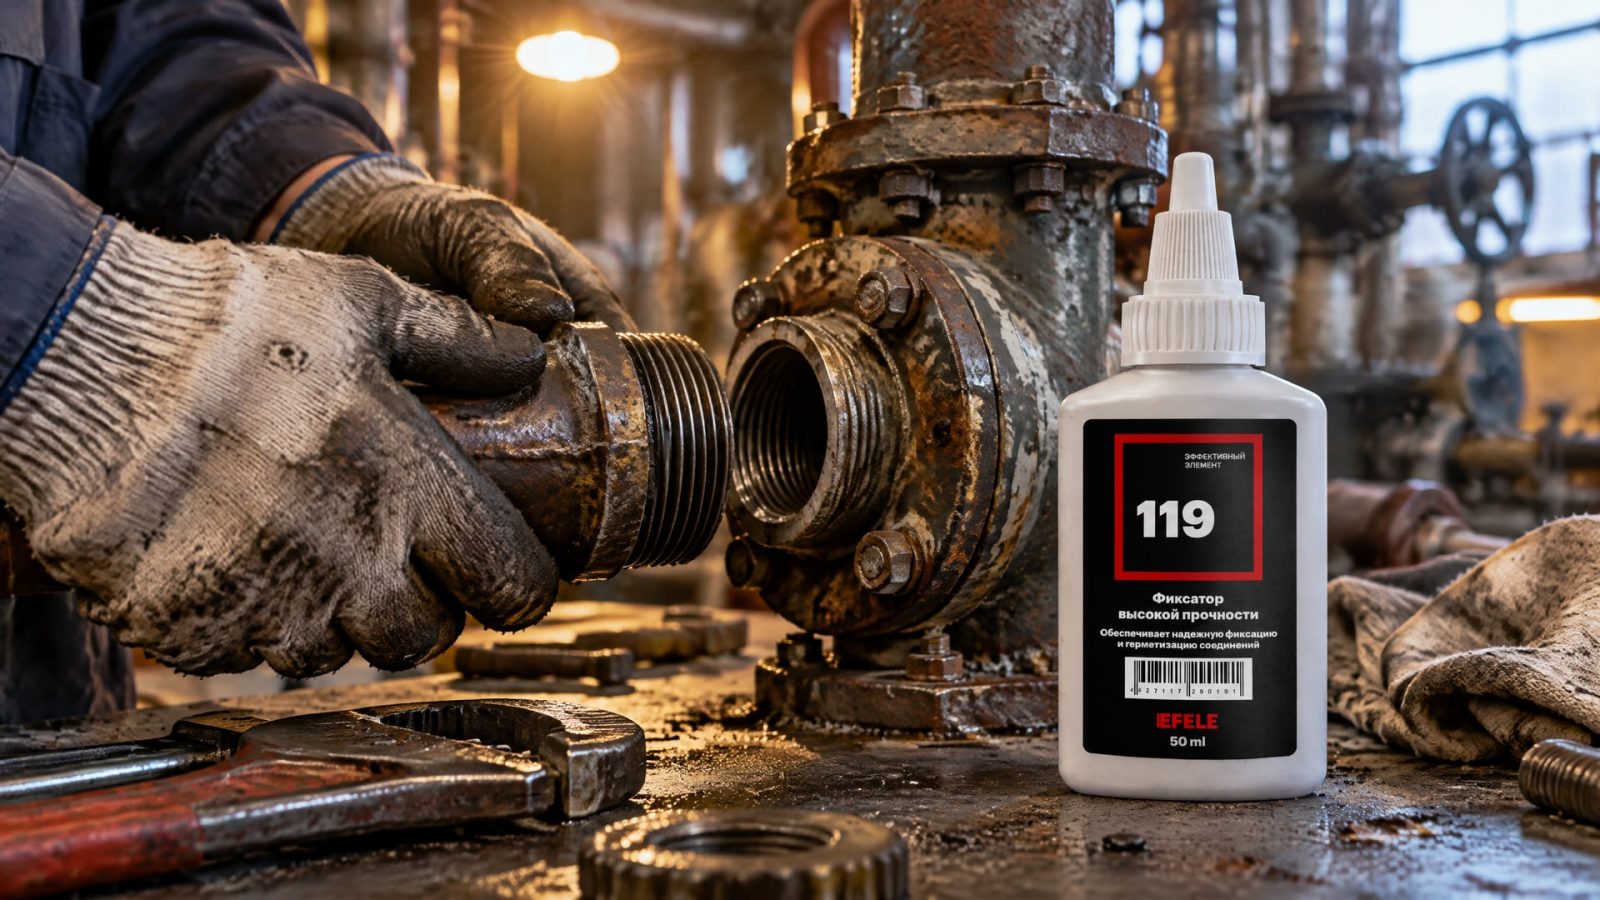
Для ответственных применений, особенно при высоких температурах и давлениях, герметик часто выбирают с информацией о температурной стабильности по стандартному протоколу испытания, например ISO 10964 для анаэробных клеев. На основе обеспечения герметичности резьбовых соединений при температурах до +280 °C в некоторых узлах применяют специализированные анаэробные составы, такие как EFELE 119, которые предназначены именно для экстремально высоких температур и сложных сред.
Герметик высокотемпературный красный, черный, прозрачный: различия в применении
Герметик высокотемпературный поставляется в разных цветах, и каждый цвет обычно свидетельствует о назначении, хотя температурные пределы указаны в техпаспорте.
Красный герметик традиционно ассоциируется с высокотемпературными применениями (печи, дымоходы, теплообменники). Красный цвет хорошо виден при нанесении и контроле герметизации. Однако красный герметик может быть как силиконовым (для неответственных швов), так и премиум-анаэробным (для резьб). Смотри в техпаспорт.
Черный герметик часто используют в промышленности для эстетики или для маскировки загрязнений. По составу может быть любым - от универсального до специализированного. Цвет не влияет на температуру.
Прозрачный или бесцветный герметик - это стандартный вариант для невидимых узлов. По свойствам ничем не отличается от цветных.
Цвет герметика - это второстепенный параметр. Главное - температура, среда и тип по стандарту (анаэробный, силиконовый, неотверждаемая паста). Не позволяй цвету обманывать: всегда читай техпаспорт.
Часто задаваемые вопросы
Почему герметик высокотемпературный течет при первом включении оборудования?
Часто причина в недостаточной подготовке поверхности. Если резьба влажная, грязная или жирная, анаэробный герметик либо вообще не полимеризуется, либо затвердевает слабо. Силиконовый герметик при влажности отслаивается. Всегда дай резьбе высохнуть после промывки растворителем, и течь уйдет. Также проверь, что выбран герметик на нужную температуру, а не универсальный на +150 °C для узла, работающего при +180 °C.
Можно ли применить анаэробный герметик вместо герметика для печи?
Нет. Анаэробный герметик рассчитан на резьбовые зазоры под давлением и затвердевает в присутствии металла и в отсутствие кислорода. При постоянном нагреве до 200–260 °C он разложится и потеряет герметичность. Для печей нужен силиконовый высокотемпературный герметик, который выдерживает температуру и остается эластичным при тепловых расширениях.
Сколько герметика наносить на резьбу?
Для анаэробного герметика достаточно тонкого слоя, буквально капля на несколько витков. После завинчивания гайки излишки вытеснятся и должны быть удалены мягкой тряпкой. Если герметика очень много, он просочится в узел, испачкает детали и будет текать. Для силиконовых герметиков слой чуть толще -1–2 мм, но также без чрезмерного избытка.
Какой герметик выбрать для системы охлаждения автомобиля при температурах выше 100 °C?
Для резьбовых соединений в системе охлаждения используй анаэробный герметик, сертифицированный по EN 751-1 или ASTM D5363 для воды, с прочностью средней или высокой. Максимальная температура должна быть минимум +150 °C (паспортный диапазон), хотя рабочая температура охлаждающей жидкости редко превышает 100–120 °C. Дополнительный запас даст страховку от скачков температуры при отказе вентилятора.
Почему герметик красный высокотемпературный дороже прозрачного, если состав похож?
Цена часто завышена из-за маркетинга. Красный цвет, упоминание "высокотемпературный" и премиум-позиционирование делают герметик визуально дороже, хотя химический состав может быть идентичен прозрачной версии. При выборе ориентируйся на техпаспорт, стандарт и репутацию производителя, а не на цвет и цену. Иногда дешевый герметик - это просто универсальный состав с краской, а дорогой - это действительно специализированный по стандарту.
Заключение
Герметик высокотемпературный для резьбовых соединений - это не универсальный продукт, который одинаково подходит всем. Выбор зависит от четырех ключевых параметров: максимальная рабочая температура, среда (вода, газ, масло), требуемая прочность соединения и необходимость разборки. Анаэробные герметики держат до +150–182 °C и идеальны для резьбовых узлов под давлением; силиконовые выдерживают до +260 °C и нужны для печей и экстремальных приложений.
Прежде чем купить герметик, проверь техпаспорт, убедись, что выбран тип по нужному стандарту (EN 751 для Европы, ASTM D5363 для США), и обязательно подготовь поверхность - это не формальность, а залог герметичности. Цвет упаковки и маркетинговые обещания - это вторично; главное - цифры в технических данных и репутация производителя. Если сомневаешься между вариантами, проконсультируйся с техподдержкой производителя герметика, указав точную температуру, среду и условия разборки узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выполнить переход с индустриальных на пищевые масла без промывки системы, минимизировать риски и соблюсти стандарты.
Узнайте, как открутить закисший болт, не повредив его, используя проверенные методы и инструменты.
Узнайте, как правильно выбрать и применять смазку пищевую nsf h1 для обеспечения безопасности и надежности оборудования в пищевой промышленности.