
Как обеспечить герметичность резьбовых соединений при высоких температурах
Резьбовые соединения в высокотемпературных системах - трубопроводы котельных, теплообменники, печные коллекторы - часто становятся местом утечек, если недооценить выбор материала и технологию монтажа. Высокотемпературный герметик решает эту задачу, но не все составы одинаковы: анаэробные работают для металлических резьб до 180–204 °C, силиконовые - для швов и корпусов до 300 °C и выше. Статья разберет, как выбрать правильный герметик, подготовить резьбу и избежать типичных ошибок при монтаже в условиях, когда перепад давления или вибрация может разрушить неправильно подобранное уплотнение. Текст будет полезен инженерам, снабженцам и техническим специалистам, которые отвечают за надежность горячих узлов и трубопроводов.
Анаэробный герметик: назначение и характеристики
Анаэробный герметик - это жидкий или пастообразный состав на основе моноакрилата, который отвердевает в отсутствие кислорода между метаключенными поверхностями резьбы.
В присутствии воздуха полимеризация не происходит, поэтому состав остается жидким в открытой упаковке. Для ускорения процесса на пассивных металлах (нержавеющая сталь, хром) используют активатор или праймер - он обеспечивает полимеризацию за 1–2 часа вместо 24 часов.
Стандартный анаэробный герметик рассчитан на температурный диапазон от -55 до +150 °C. Однако для высокотемпературных приложений производители предлагают специальные составы, которые выдерживают до 180–204 °C. Такие герметики содержат добавки, повышающие тепловую стабильность полимерной сетки и предотвращающие ее размягчение при нагреве.
Анаэробный герметик предназначен исключительно для металлических резьб. Он не рекомендован для пластиковых труб, так как состав может разрушить полимер или вызвать его хрупкость. Если резьба имеет смешанный материал (например, стальная резьба с пластиковой вставкой), нужно консультироваться с техдокументацией конкретного герметика.
Достоинства анаэробного герметика: - Обеспечивает надежное уплотнение под давлением до 345 бар и выше в зависимости от состава. - Стойкость к вибрации и фреттингу благодаря демпфирующим свойствам полимера. - Позволяет разобрать соединение стандартным инструментом без повреждений. - Предсказуемый расход: небольшой объем материала на одно соединение.
Температурные пределы и время отверждения
Рабочий диапазон герметика - это не просто максимальная температура, а непрерывный режим эксплуатации.
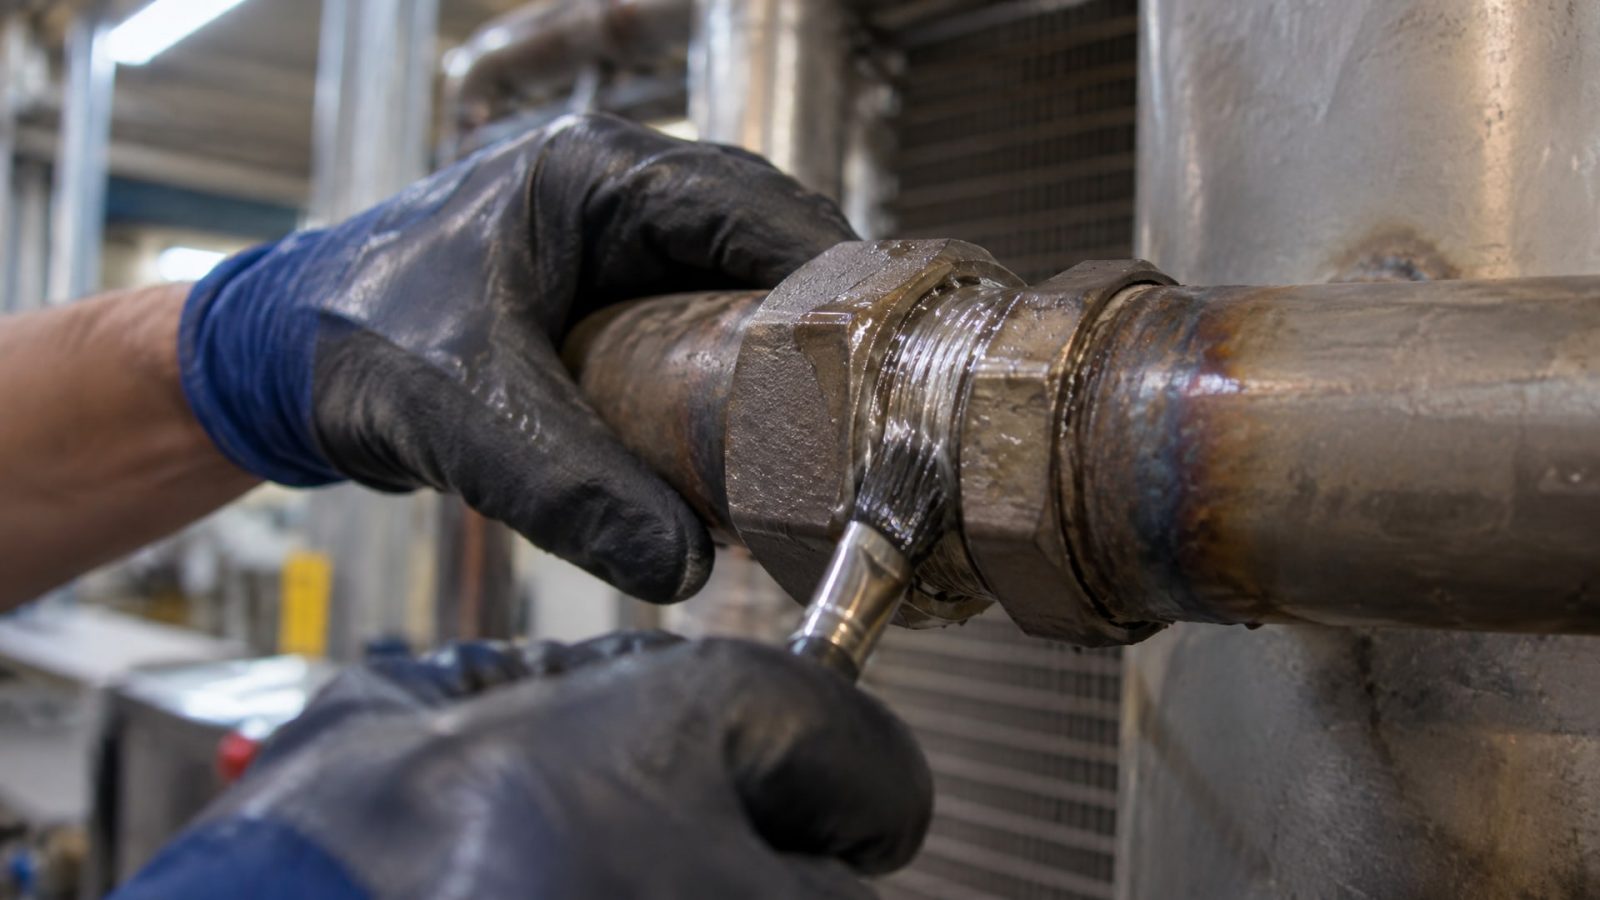
Для стандартных анаэробных составов это -55 до +150 °C. Для высокотемпературных версий диапазон расширяется до +180–204 °C, что покрывает большинство промышленных горячих узлов: теплообменники, котельные коллекторы, системы отопления.
Время полного отверждения - критичный параметр, который часто недооценивают. Если герметик нанесен, а через 5–10 часов систему включили на полное давление и температуру, полимеризация остановится или замедлится. В итоге герметик остается пластичным и не удерживает давление.
Рекомендуемая схема включения системы: - 0–24 часа: допускается низконапорная ранняя герметизация и медленный прогрев, если условия требуют. - 24–72 часа: полное отверждение, достижение максимальной прочности и химической стойкости. - После 72 часов: система готова к полной нагрузке.
Для составов на основе PTFE (политетрафторэтилена) время отверждения может быть чуть дольше - до 96 часов, но это редко и указывается в техкарте. Спешка при включении горячих систем - одна из главных причин утечек на производстве.
Подготовка резьбы и техника нанесения
Качество подготовки поверхности определяет надежность герметизации не меньше, чем выбор самого материала.
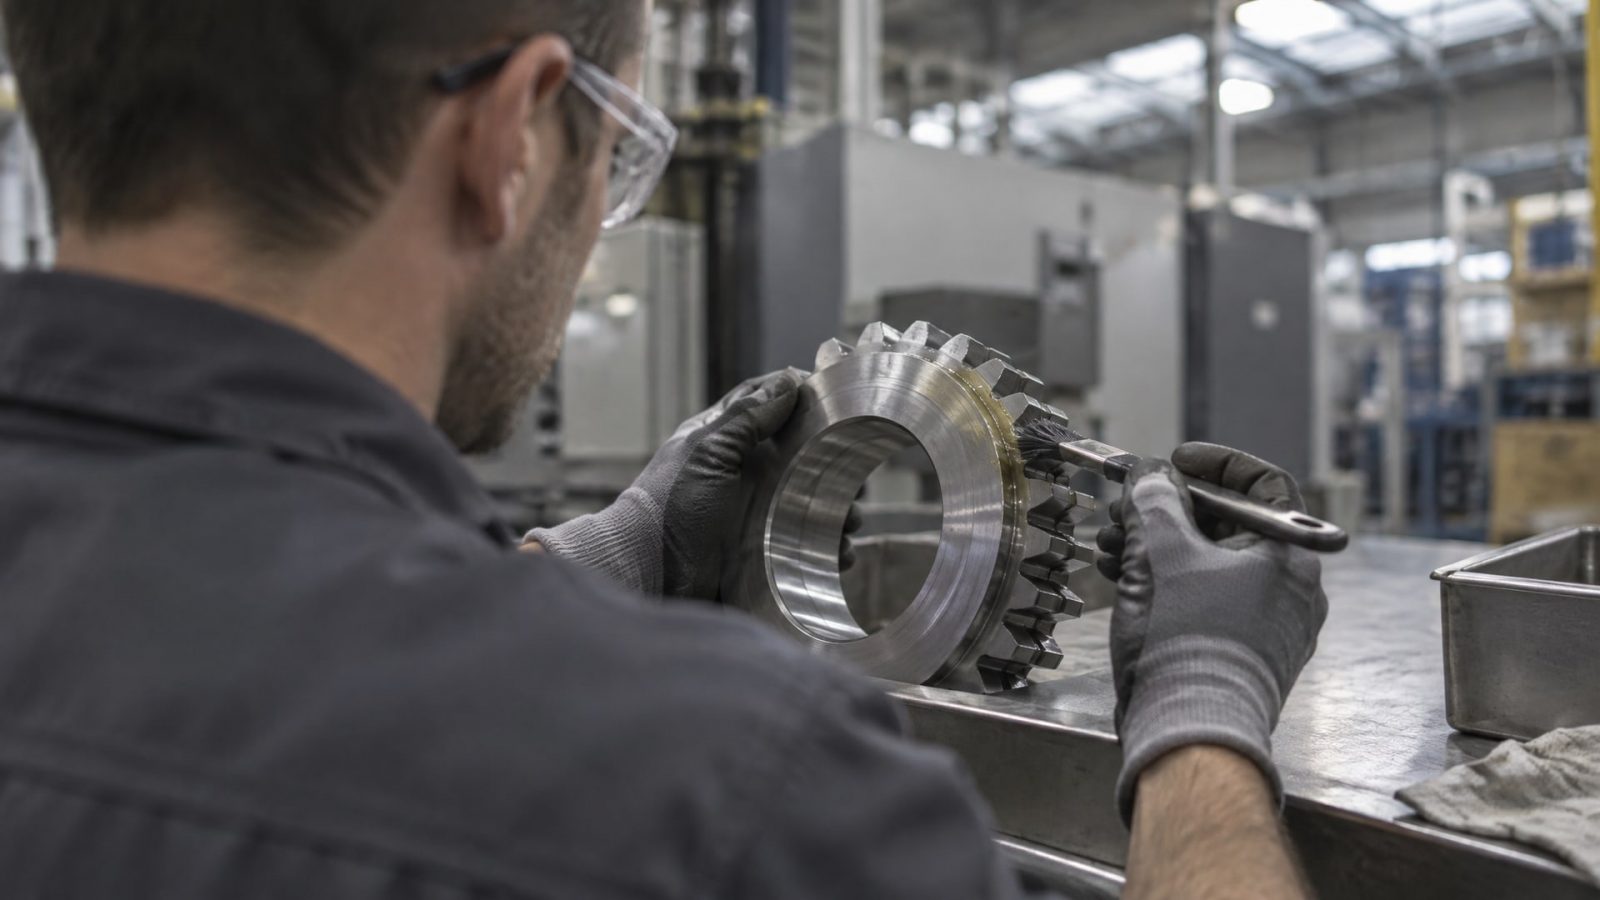
Резьба должна быть чистой, сухой и обезжиренной. Масло, жир, окись металла, пыль замедляют отверждение и образуют барьер между герметиком и металлом, что приводит к деламинации и утечкам.
Схема подготовки: - Механическая очистка: щеткой или воздушной струей удалить налет, окись, стружку. - Обезжиривание: ацетон, спирт или специальный обезжириватель. - Сушка: воздушная сушка или протирка чистой сухой тряпкой.
После подготовки резьба должна высохнуть перед нанесением герметика - влага замедляет полимеризацию анаэробного состава.
Техника нанесения герметика зависит от размера резьбы: - Для резьб M16 и меньше: наносят 1–2 капли герметика по окружности первого витка резьбы штока (болта). - Для резьб M20 и больше: наносят валик герметика 360° по ведущей поверхности резьбы (примерно 1 см валика в ширину), первый виток часто оставляют свободным, чтобы герметик равномерно распределился при сборке.
При нанесении нужно обеспечить достаточное количество материала, чтобы герметик заполнил все микронеровности резьбы. Слишком мало - герметизация будет неполной; слишком много - излишек вытечет при сборке (это нормально, но экономически неэффективно).
После сборки соединение нужно выдержать в неподвижном состоянии, пока отверждение не завершится. Вибрация, вращение или движение в первые 12–24 часа нарушают полимеризацию.
Различие между анаэробным и силиконовым высокотемпературным герметиком
Часто закупщики ищут один универсальный «высокотемпературный герметик», но в действительности это две разные категории материалов, каждая с собственным назначением.
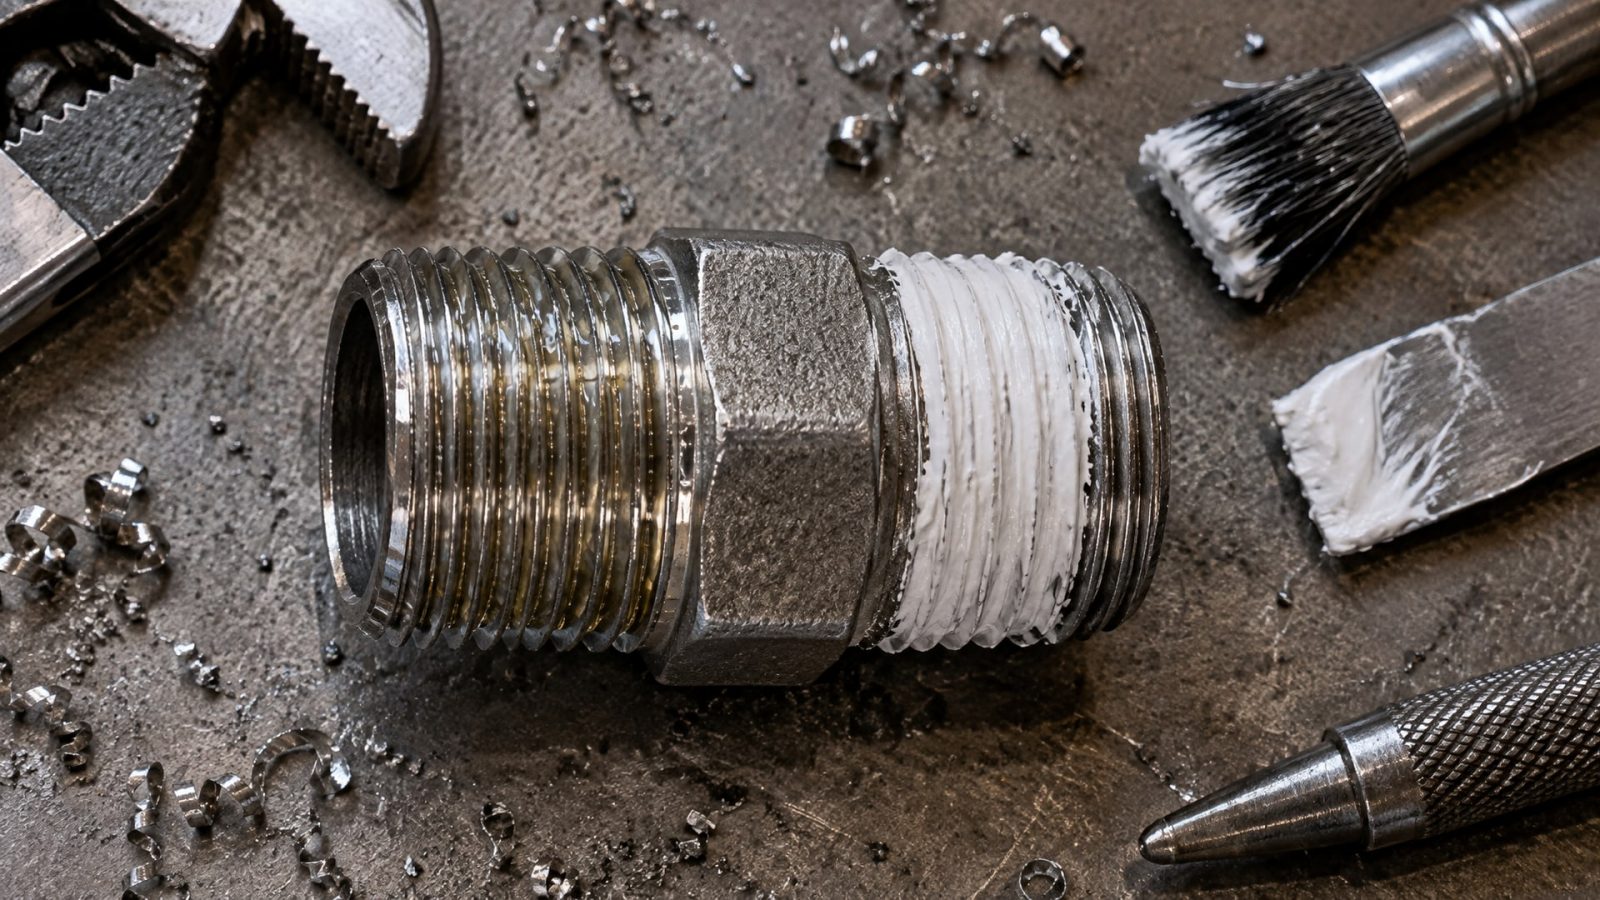
Анаэробный герметик (о нем говорили выше): - Для металлических резьб и ступенчатых соединений. - Рабочая температура -55 до +180–204 °C. - Структура: жидкий или пастообразный состав, полимеризуется между поверхностями. - Предпочитается для систем под давлением (трубопроводы, гидравлика, пневматика).
Силиконовый высокотемпературный герметик: - Для швов, фланцевых соединений, корпусов печей, теплообменников, вытяжек. - Рабочая температура до 316 °C (600 °F) и выше в зависимости от формулировки. - Структура: густая паста, наносится слоем, отверждается на воздухе и под действием влаги. - Предпочитается для герметизации поверхностей, а не резьбовых соединений.
Силиконовый герметик не подходит для герметизации трубной резьбы, потому что: - Толстый слой паразитно занимает место в резьбовых витках. - Силиконовая полимерная сетка менее стойка к давлению и вибрации, чем акрилатная. - Отверждение идет медленнее, и герметик требует больше времени на технологическую выдержку.
И наоборот, анаэробный герметик не рекомендован для герметизации швов печей, потому что: - Максимальная температура анаэробного состава (204 °C) недостаточна для печных зон (316+ °C). - Анаэробный герметик требует тонкого зазора для полимеризации; широкие щели печных швов останутся негерметичными.
Выбор начинают с типа соединения, а не с желаемой температуры. Это ключевая ошибка многих закупщиков.
Практические ошибки при монтаже и разборке
Опыт показывает, что 70–80% утечек на горячих резьбах вызваны не браком герметика, а ошибками монтажа.
Вот самые частые:
Ошибка 1: нанесение на грязную резьбу Если резьба не очищена и не обезжирена, герметик не приходит в контакт с металлом и остается на поверхности. При включении системы он вымывается или сосредоточивается в небольших зонах, оставляя микроканалы для утечек.
Ошибка 2: недостаточное количество герметика На крупной резьбе или при большом зазоре одна-две капли недостаточны. Герметик не достигает всех витков, и во время полимеризации его "подсасывает" в полости, оставляя открытые участки.
Ошибка 3: включение системы в работу до полного отверждения Давление и температура замедляют или останавливают полимеризацию, если герметик еще не набрал полную прочность. Результат - утечка через несколько часов или дней.
Ошибка 4: использование активатора/праймера без нужды На активных металлах (медь, железо) анаэробный герметик полимеризуется за 12–24 часа без активатора. Если нанести активатор, процесс ускорится, но герметик может отверждаться неравномерно или образовать внутренние напряжения, что приводит к микротрещинам.
Ошибка 5: попытка разборки сразу после сборки Некоторые операторы пытаются открутить болт через несколько часов, думая, что герметик уже полимеризовался. На деле это нарушает структуру только начавшегося полимера и приводит к попаданию воздуха в зону герметизации. При повторной сборке герметик работать не будет.
При разборке высокотемпературных анаэробных соединений после длительной эксплуатации может потребоваться локальный нагрев до 260 °C (500 °F). Это размягчает полимер и облегчает откручивание. Нагрев проводят газовой горелкой или тепловентилятором, после чего соединение разбирают стандартным инструментом.
Герметик для высокотемпературных приложений: выбор по условиям
На этапе выбора герметика нужно сверяться со спецификацией, включающей не только температуру, но и: - Давление: герметик должен держать рабочее и испытательное давление без выдавливания. - Химическая среда: стойкость к пару, маслам, топливу, охлаждающим жидкостям, растворителям. - Материал резьбы: сталь, нержавеющая сталь, латунь, чугун - для каждого свой выбор активатора. - Размер резьбы: крупные резьбы требуют большего объема герметика и увеличенного времени отверждения. - Условия монтажа: возможность обработки активатором, наличие вибрации, необходимость разборки в будущем.
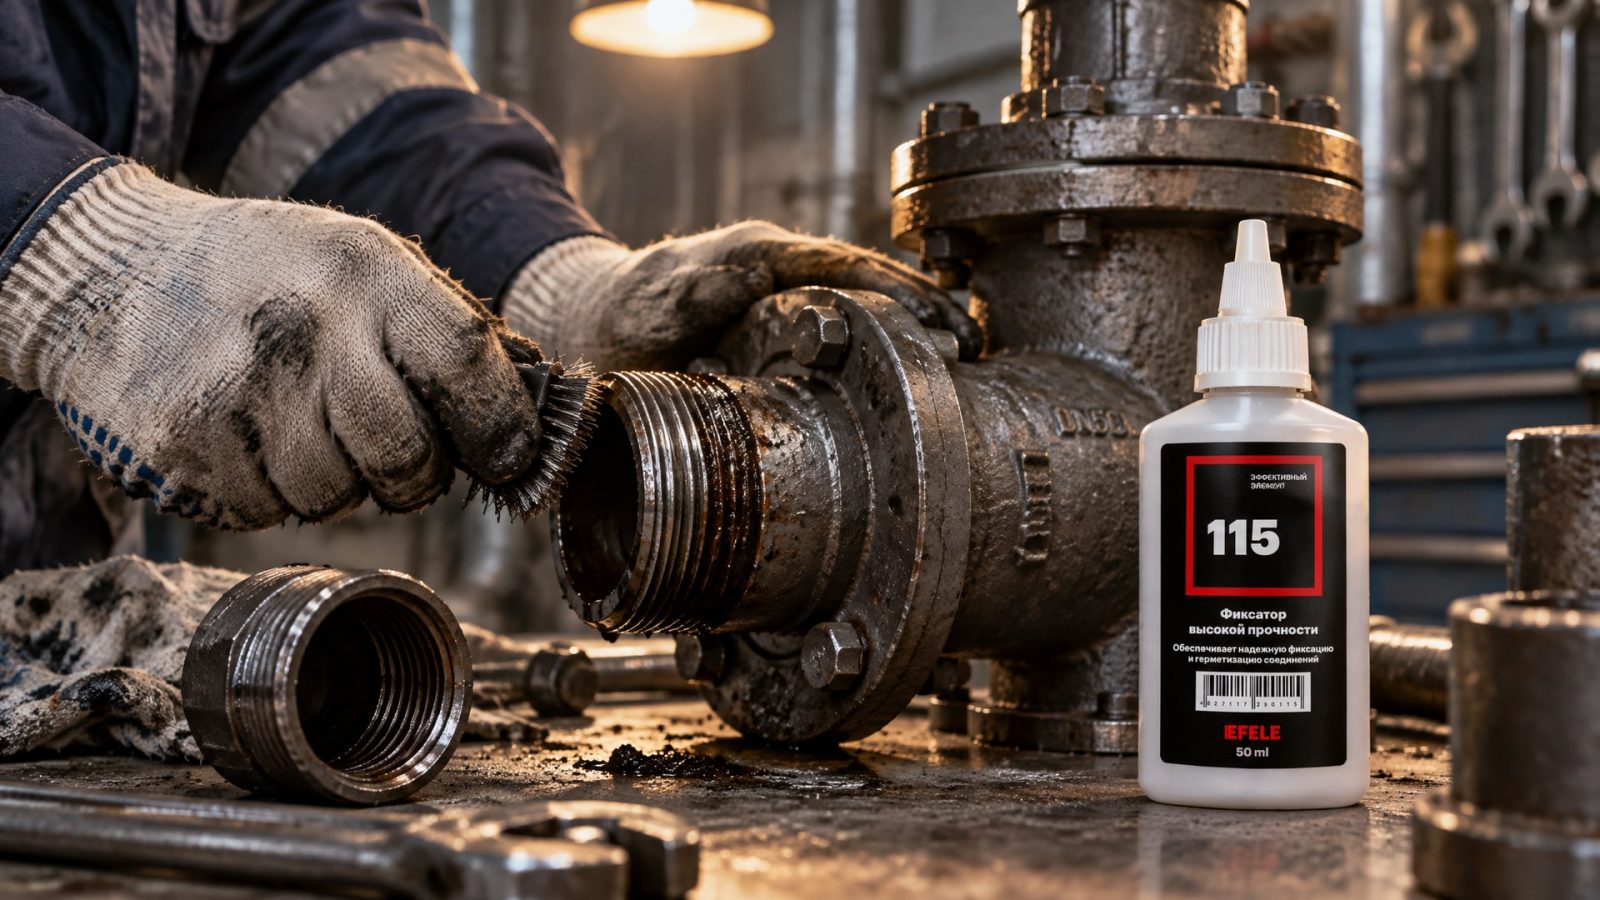
Для обеспечения герметичности резьбовых соединений, работающих при температурах до +180 °C и подверженных вибрации и нагруженности, на многих производствах используют анаэробный клей EFELE 115, который обладает высокой прочностью, вязкостью и стойкостью к перепадам давления. Этот состав прижился в ремонтных и сервисных службах благодаря предсказуемому результату и удобству подбора под различные диаметры резьбы.
Таблица выбора герметика по температуре и типу соединения:
| Тип соединения | Температурный диапазон | Рекомендуемый материал | Допуск, давление |
|---|---|---|---|
| Трубная резьба, система под давлением | -55 до +180 °C | Анаэробный высокотемпературный (PTFE) | 345+ бар |
| Резьба на печных коллекторах | -40 до +204 °C | Анаэробный высокотемпературный, специальная формула | 250+ бар |
| Теплообменник, фланцевые соединения | -40 до +280 °C | Силиконовый высокотемпературный | Для швов, не для резьбы |
| Печь, корпус, широкие щели | до +316 °C | Силиконовый высокотемпературный | Герметизация поверхностей |
Часто задаваемые вопросы
Почему герметик красный?
Красный цвет - это краситель, добавленный производителем для визуального контроля нанесения и отличия от других составов. Цвет не определяет температурный диапазон или назначение герметика. Высокотемпературный герметик может быть красным, черным, белым или бесцветным - это зависит от формулировки, а не от названия. При выборе нужно смотреть техспецификацию, а не на оттенок.
Можно ли использовать герметик для глушителя на трубах отопления?
Герметик для глушителя рассчитан на выхлопные газы, вибрацию и температуры до 300+ °C, но часто имеет низкую стойкость к давлению. Для отопительной системы, которая находится под давлением 1,5–3 бара и более, нужен герметик, подтвердивший выдержку этого давления в полном диапазоне температур. Внешне они могут выглядеть одинаково, но спецификации различаются.
Нужен ли активатор для герметизации резьбы из нержавеющей стали?
Да, активатор ускоряет полимеризацию на пассивных металлах, включая нержавеющую сталь. Без активатора отверждение может занять 24–48 часов; с активатором -1–2 часа. При этом активатор наносят тонким слоем перед герметиком на очищенную резьбу. Не смешивайте активатор с самим герметиком - это приведет к моментальной полимеризации в упаковке.
Как узнать, полностью ли отвердел герметик?
Полную полимеризацию сложно определить визуально. Ориентируются на время, указанное в техкарте: обычно 24–72 часа при комнатной температуре. Для проверки можно попытаться слегка повернуть болт со слабым усилием; если герметик крепко держит - отверждение завершено. Если болт крутится, полимеризация не закончена - нужно ждать дальше.
Можно ли использовать один герметик для печей и для резьб?
Нет. Герметик для печей (силиконовый, 300+ °C) рассчитан на герметизацию швов и поверхностей, а не резьб. Если попытаться герметизировать резьбу силиконовым составом, толстый слой паразитно займет место в витках, герметик не будет плотно прижат и при давлении будет вытесняться из соединения. Для резьб нужна пастообразная или жидкая форма, которая заполнит тонкие зазоры витков.
Заключение
Герметичность резьбовых соединений при высоких температурах обеспечивается не одним герметиком, а системой: правильный выбор материала под тип соединения и условия эксплуатации, тщательная подготовка поверхности, техника нанесения с учетом размера резьбы и, главное, соблюдение времени полного отверждения перед включением системы в работу. Анаэробный герметик держит металлические резьбы до 180–204 °C, силиконовый подходит для швов печей и корпусов до 316+ °C. Спешка при монтаже, нарушение технологии подготовки и попытки разборки до отверждения - основные причины утечек, которые встречаются на практике.
Следующий шаг: если вы готовите спецификацию герметика для вашего производства, заполните данные - тип резьбы (металл, диаметр), рабочая температура, давление, химическая среда - и сверьтесь с техлистом производителя. При выборе между несколькими составами отдайте предпочтение герметику, проверенному в ваших условиях и поддерживаемому технической службой: это гарантирует предсказуемый результат и поддержку при возникновении вопросов.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать разъемный фиксатор резьбы, чтобы обеспечить надежность соединения и возможность его обслуживания.
Узнайте, как правильно осуществить переход с индустриальных на пищевые масла, минимизируя риски и соблюдая стандарты.
Узнайте, как выбрать и использовать проникающую смазку для резьбовых соединений, чтобы безопасно открутить старый болт.