
Как пищевые смазки H1 защищают оборудование от агрессивных моющих средств
Пищевое производство немыслимо без интенсивной мойки оборудования. Подшипники, редукторы, направляющие и узлы скольжения ежедневно подвергаются воздействию горячей воды под давлением, щелочей, кислот и хлорсодержащих дезинфектантов. Обычная смазка за несколько циклов мойки вымывается, теряет консистенцию и перестает защищать металл от коррозии. Допуск NSF H1 гарантирует пищевую безопасность при случайном контакте с продуктом, но это совсем не означает, что смазка выдержит агрессивную мойку. Реальная защита узлов в моечной среде зависит от стойкости к вымыванию, устойчивости к химии и способности сохранять адгезию к металлу под напором воды и в условиях экстремальных температур. Статья объясняет, какие параметры H1-смазок критичны для food processing, как работают испытания на водостойкость и на практике выбрать материал, который не подведет в условиях CIP-моек и высоконапорных систем.
NSF H1 и водостойкость - не одно и то же
Начнем с развенчания главного мифа: пищевая смазка H1 НЕ автоматически выдерживает мойку.
Допуск NSF H1 подтверждает только соответствие FDA 21 CFR 178.3570 для материалов с возможным incidental contact с пищей. Это означает, что если смазка случайно попадет в продукт, она не вызовет отравления. Но способность смазки удержаться на узле после потока горячей воды под давлением - это совсем другой тест.
В условиях пищевых производств, где оборудование моют при 80–100 bar и 60–80°C, смазка испытывает одновременно механическое воздействие и химическую атаку. Вода проникает в структуру пластичной смазки, разрушает адгезию к металлу, и материал выдавливается из зазора. Это вымывание (washout) измеряется стандартом ASTM D1264: образец смазки контактирует с дистиллированной водой при строго определенных условиях, и фиксируется, какой процент смазки остался на месте. Но есть и второе испытание - ASTM D4049 (water spray-off), которое еще точнее отражает реальную мойку: смазка подвергается короткому, но мощному потоку воды, и измеряется процент потерь. В отраслевых стандартах для пищевого оборудования целевое значение для spray-off составляет менее 10% потерь, то есть более 90% смазки должно остаться на месте.
Эта разница критична. Смазка может быть отличной по H1-тестам, но провалить spray-off из-за того, что ее адгезия к металлу недостаточна. Закупщик, опирающийся только на наличие допуска H1, рискует получить материал, который будет вымываться за несколько циклов мойки.
Почему загуститель решает половину проблемы
Консистенция пластичной смазки зависит не только от вязкости базового масла, но и от типа загустителя.
В пищевой промышленности используют три основные группы загустителей: простые литиевые, натриевые и кальциевые комплексы, а также алюминиевые комплексы. Именно тип загустителя определяет, как смазка поведет себя в присутствии воды и агрессивной химии.
Простые литиевые смазки экономичны и широко распространены, но они гигроскопичны: впитывают влагу, разбухают, теряют консистенцию и адгезию. В моечной среде это означает быструю деградацию. Кальциевые и алюминиевые комплексные загустители, напротив, создают более стабильную структуру, которая лучше отталкивает воду и сохраняет механические свойства в присутствии влаги. Эти загустители не впитывают воду, а формируют структуру, которая сопротивляется вымыванию. Кроме того, комплексные загустители часто содержат добавки, улучшающие адгезию к металлу, что повышает стойкость к spray-off.
Класс консистенции NLGI, который указывается на упаковке смазки (например, NLGI 2), отвечает за то, насколько жидкой или твердой будет пластичная смазка при стандартной температуре. Для пищевого оборудования, работающего в режиме периодической мойки, чаще всего используют NLGI 2, который хорошо балансирует между способностью течь к узлам смазки и способностью удерживаться на месте. Однако даже в пределах NLGI 2 загуститель может быть по-разному чувствителен к воде, поэтому проверка именно типа загустителя и результатов ASTM D4049 - это правильный путь выбора.
Воздействие CIP-режима и высоконапорной мойки
В пищевой промышленности существует два основных сценария мойки.
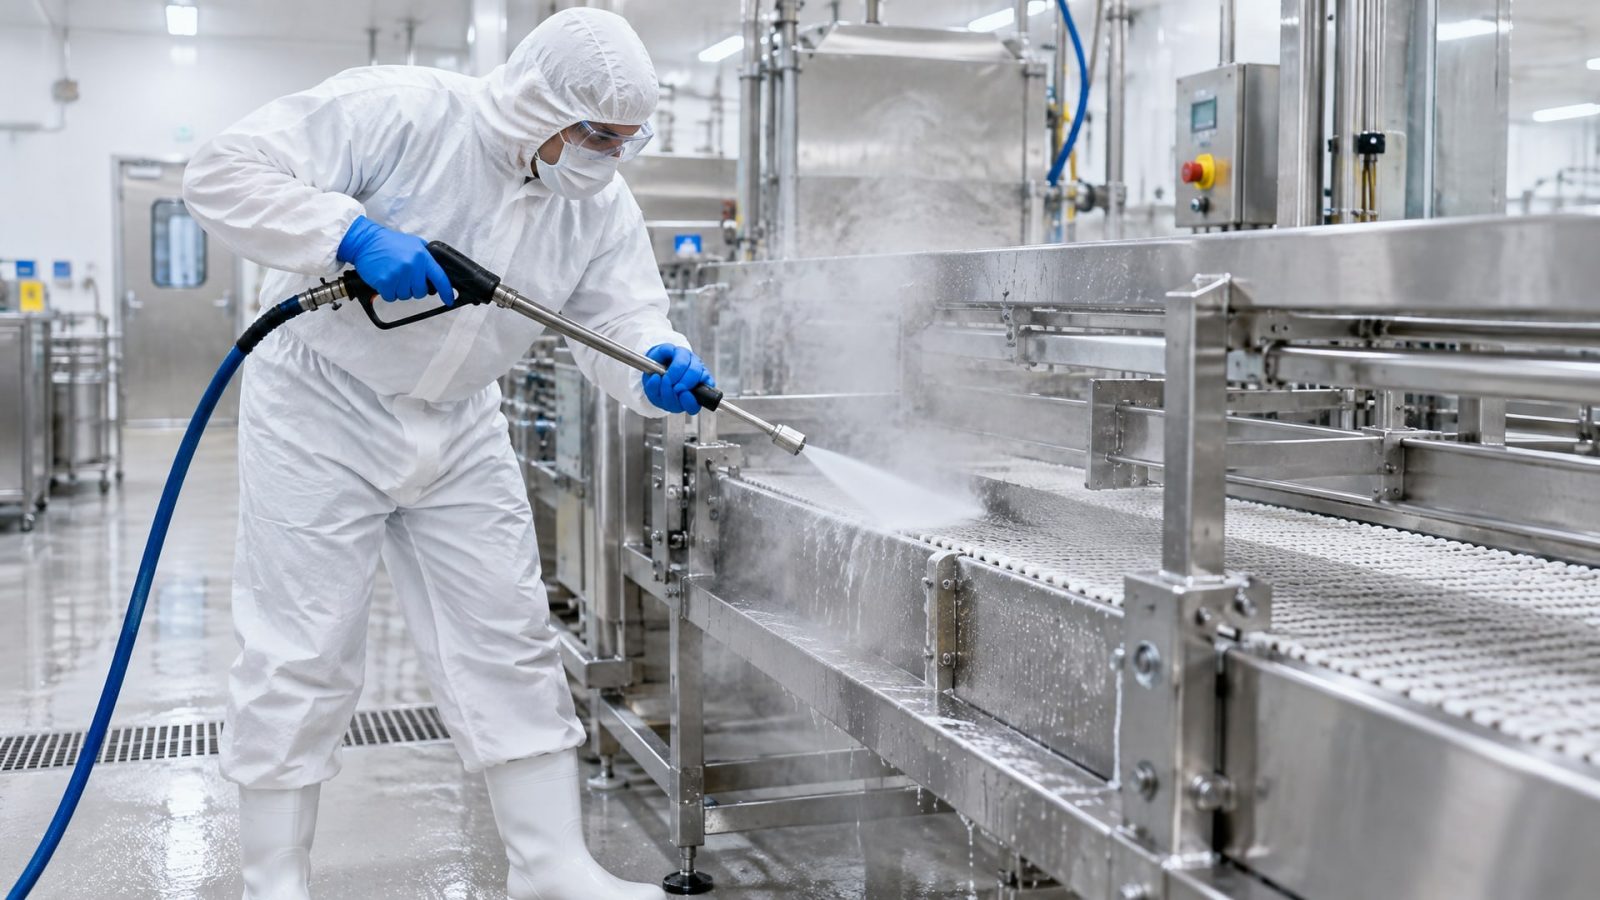
Первый - обычная влажная среда и периодическая ручная или механическая мойка с водой и моющими средствами. Второй, более суровый, - это CIP (Clean In Place): автоматизированная система, которая циркулирует смесь щелочей, кислот и санитайзеров при температуре 60–80°C и часто выше, а завершает цикл горячей водой или паром.
В CIP-системах смазка не просто вымывается водой - она контактирует с химией в диапазоне pH от 1 до 14, с хлорсодержащими дезинфектантами концентрацией 200–500 ppm, и нередко подвергается воздействию пара. Это требует совсем другого уровня стойкости. Смазка должна не только удерживаться в зазоре, но и сохранять антикоррозионные свойства: щелочи и кислоты легко окисляют открытый металл, особенно если старая смазка уже отошла.
Высоконапорная мойка (например, IP69K-классификация) работает с давлением выше 100 bar и температурой до 80°C. Такой напор физически выдавливает смазку из подшипников, если ее адгезия недостаточна. Для таких режимов требуются смазки с особо высокими показателями spray-off resistance и антикоррозионной защиты. Основной вывод: перед закупкой смазки нужно точно знать, какой режим мойки используется на конкретной линии, и запрашивать у производителя результаты соответствующих испытаний - не только H1, но и ASTM D1264, ASTM D4049, а при CIP также совместимость со щелочами, кислотами и хлором.
Антикоррозионная защита в условиях влаги и химии
Когда смазка частично вымывается, открытый металл остается без защиты ровно в тот момент, когда на него попадают щелочные и кислотные остатки моющих средств.
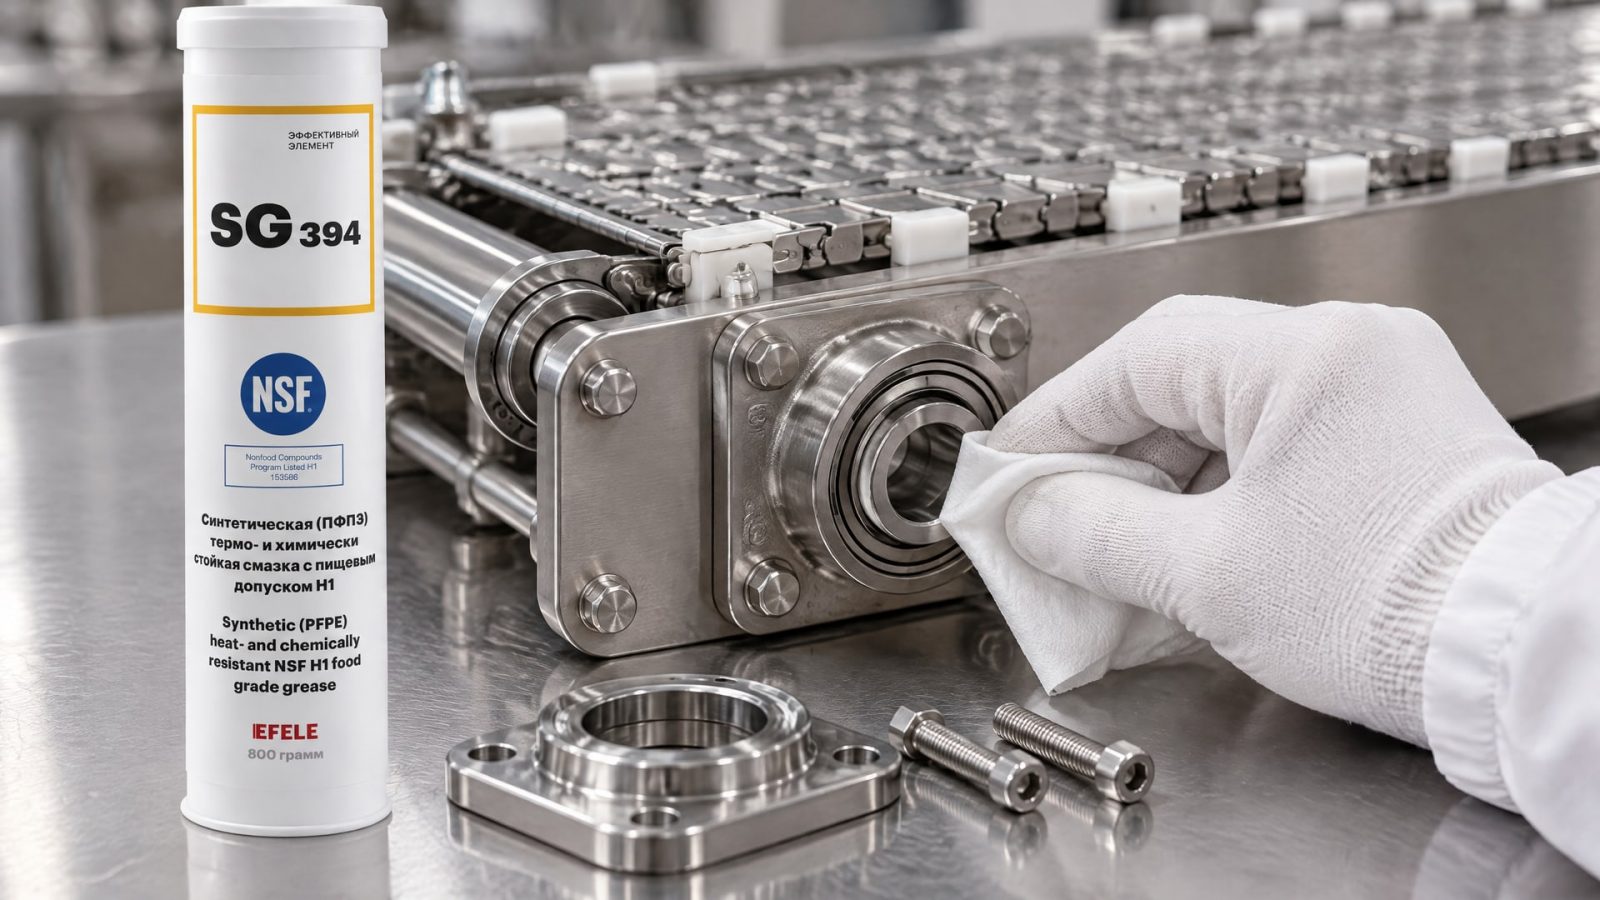
Даже тонкая пленка оставшейся смазки должна содержать антикоррозионные присадки, которые формируют защитный слой на поверхности стали, алюминия и других металлов. Это особенно важно для подшипников скольжения, направляющих и зубчатых передач, где коррозия приводит не просто к поверхностному окислению, но к локальным очагам разрушения, которые ускоряют износ.
Для пищевого оборудования в режиме периодической или ежедневной мойки требуется смазка, которая одновременно:
выдерживает water spray-off не менее 90%;
содержит антиокислительные присадки, защищающие от кислот и щелочей;
сохраняет пластичность и адгезию после циклов нагрева и охлаждения;
не образует отложений и не взаимодействует с остатками дезинфектантов.
Для узлов, работающих в условиях воздействия агрессивных химических сред и высоких температур, например в печах или упаковочном оборудовании, требуется усиленная защита. EFELE SG-394 разработана специально для таких условий: она сочетает пищевой допуск NSF H1 с выраженной термо- и химстойкостью, что позволяет смазке сохранять защиту даже после контакта с щелочами и кислотами, используемыми в CIP-циклах.
Как выбрать смазку: практический чек-лист
Ошибка большинства закупщиков в том, что они смотрят только на наличие допуска H1 и стоимость.
На самом деле правильный выбор требует ответов на четыре вопроса:
1. Какой тип мойки используется?
Просто влажная среда (дождевание, дыхание влаги) - требуется базовая водостойкость.
Регулярная механическая мойка водой и поверхностно-активными веществами - нужна стойкость к washout (ASTM D1264).
Высоконапорная мойка (80–100 bar) - критична высокая spray-off resistance (ASTM D4049, менее 10% потерь).
CIP-режим с щелочью, кислотой и хлором - требуется комплексная стойкость: к воде, химии, температуре и коррозии.
2. Какие металлы и материалы в узле?
Сталь, чугун, алюминий и медь требуют разных программ антикоррозионной защиты. Если в узле есть легкие сплавы, нужна смазка, специально протестированная на совместимость.
3. Какова рабочая температура и скорость?
Холодный пуск после ночной мойки требует хорошей низкотемпературной прокачиваемости. Вращение на высокой скорости - выделение тепла и нужна термостойкость.
4. Как часто проводится переза смазка?
Если смазка наносится раз в месяц, нужна очень высокая водостойкость и долгосрочная антикоррозионная защита. Если возможна еженедельная переза, допустимы материалы со средней стойкостью к spray-off.
После того как ответы получены, проверьте в карточке товара или технической документации конкретные результаты испытаний: ASTM D1264 (% потерь при washout), ASTM D4049 (% потерь при spray-off), результаты коррозионных тестов, температурный диапазон, совместимость с конкретной химией. Заявление «подходит для пищевого оборудования» без цифр - это не гарантия, а маркетинг.
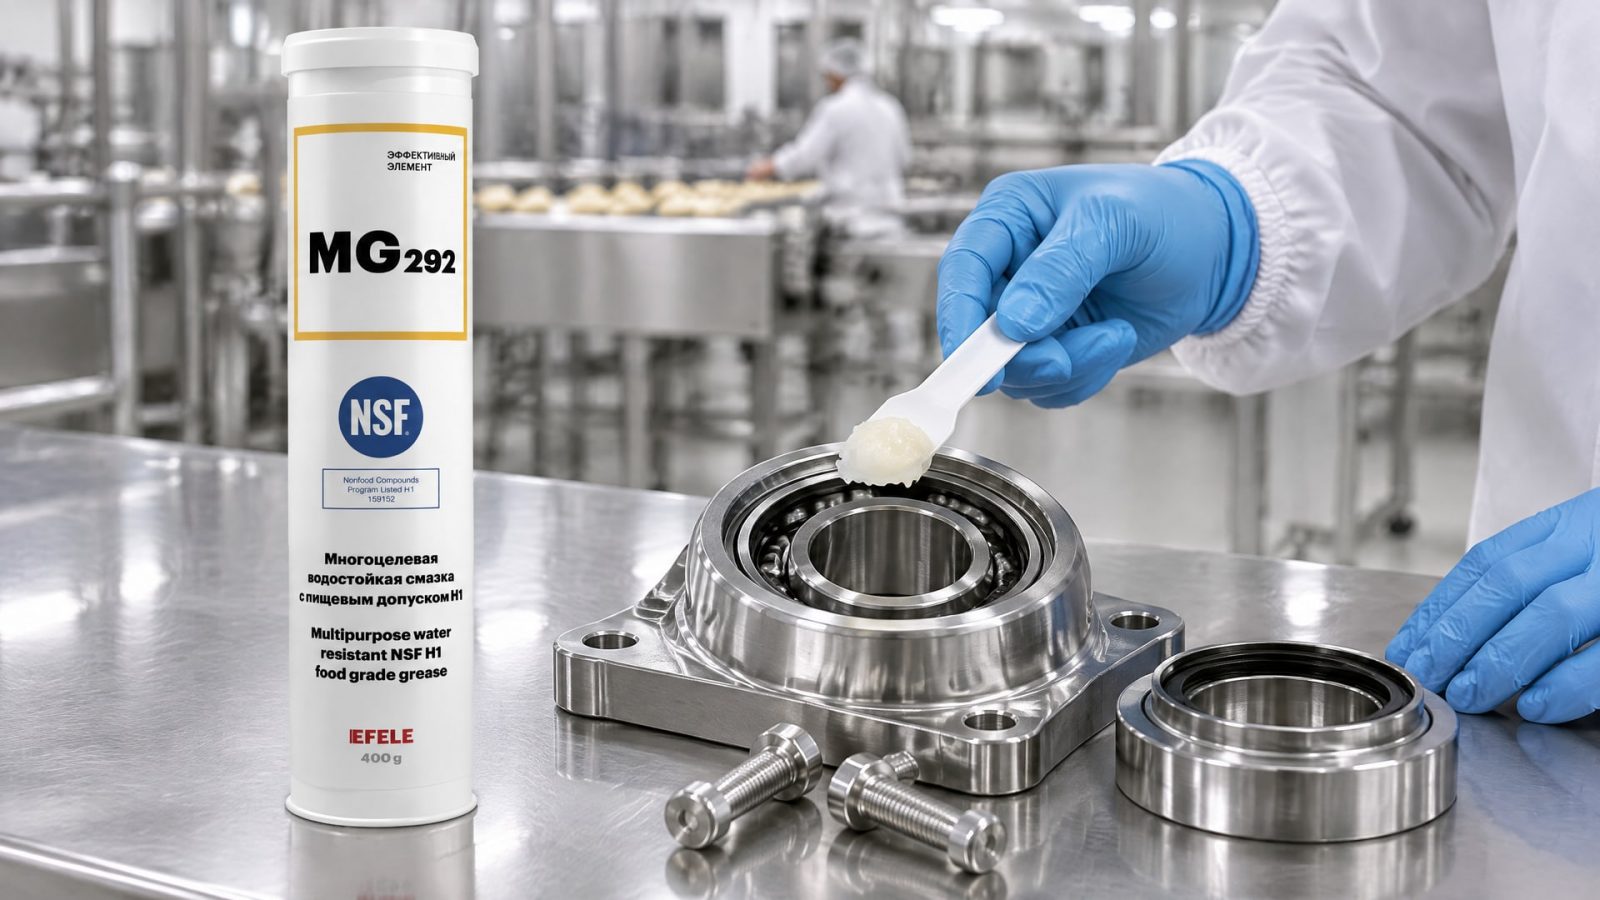
Для высоконагруженных узлов, подверженных частой мойке, например для подшипников редукторов и направляющих конвейеров, требуется максимальная стойкость к вымыванию. EFELE MG-292 разработана специально для таких условий: она обладает пищевым допуском NSF H1 и высокой водостойкостью по обеим методикам (washout и spray-off), что позволяет ей удерживаться на узлах даже при регулярных высоконапорных моечных циклах.
Часто задаваемые вопросы
Если смазка H1, значит она выдержит частую мойку?
Нет. H1 подтверждает только пищевую безопасность при случайном контакте. Стойкость к вымыванию проверяется отдельно - испытаниями ASTM D1264 и ASTM D4049. Смазка может быть отличной по H1, но провалить spray-off-тест, если ее адгезия недостаточна.
Какой класс консистенции выбрать для пищевого оборудования?
Для узлов с периодической мойкой в пищевой промышленности обычно применяют NLGI 2. Это баланс между текучестью (смазка доходит до труднодоступных мест) и удерживаемостью (не вытекает при вращении). Более жесткие классы (NLGI 1) используют редко, в основном для систем центральной смазки.
В чем разница между ASTM D1264 и ASTM D4049?
D1264 (washout) измеряет, сколько смазки останется после контакта с водой в статике. D4049 (spray-off) имитирует реальную мойку: смазка подвергается мощному потоку воды. Для пищевого оборудования оба теста важны, но spray-off часто критичнее, потому что он точнее отражает условия высоконапорной мойки.
Что такое кальциевый комплексный загуститель и почему он лучше для влажной среды?
Это загуститель на основе кальция с дополнительными молекулярными связями, которые образуют более стабильную и водостойкую структуру, чем простые литиевые смазки. Комплексные загустители не впитывают влагу и лучше сохраняют адгезию к металлу в присутствии воды и агрессивной химии.
Нужна ли разная смазка для CIP и обычной мойки?
Да. CIP работает со щелочами, кислотами и хлором при повышенной температуре, поэтому требует смазки с усиленной химической стойкостью. Обычная водостойкая смазка для CIP недостаточна: нужны результаты тестов на совместимость со щелочью, кислотой и хлором в диапазоне pH 1–14.
Заключение
Пищевая смазка H1 защищает оборудование от агрессивных моющих средств не благодаря одному лишь допуску, а благодаря сочетанию трех факторов: стойкости к вымыванию (высокие показатели ASTM D4049), совместимости с химией (pH 1–14, хлор, щелочи, кислоты) и антикоррозионной защите (присадки, формирующие защитный слой). NSF H1 - это только пищевая безопасность, а реальная защита узла в моечной среде определяется загустителем, адгезией и результатами испытаний на воду и коррозию.
Выбирая смазку, уточните: тип и интенсивность мойки, материалы узла, рабочую температуру и период между пересмазками. Затем запросите в карточке товара конкретные результаты ASTM D1264 и ASTM D4049 (целевое значение для spray-off - менее 10% потерь), а при CIP-применении - тесты на совместимость с щелочами, кислотами и дезинфектантами. Это и есть путь от мифа о том, что H1 - универсальное решение, к реальной защите производственного оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как провести антикор автомобиля весной и защитить его от разрушительного воздействия коррозии.
Узнайте, как правильно выбрать анаэробные фиксаторы и герметики для надежного крепления пластиковых деталей, избегая повреждений.
Узнайте, как обеспечить биостойкость СОЖ, предотвратить рост бактерий в баке и продлить срок службы эмульсии на 30-50%.