
Как правильно наносить анаэробный фиксатор: типичные ошибки и способы их избежать
Анаэробные фиксаторы и герметики - один из самых популярных способов зафиксировать резьбовые соединения и загерметизировать узлы в машиностроении, энергетике и ремонтных службах. Но несмотря на простоту в применении, технические специалисты часто сталкиваются с ситуациями, когда состав не застывает, соединение ослабевает или герметичность нарушается. Причина обычно не в качестве материала, а в нарушении техники нанесения, выборе неправильного типа продукта или игнорировании условий отверждения. В этой статье разберем основные ошибки при использовании анаэробных фиксаторов, объясним, почему они возникают, и подскажем, как их избежать.
Знание этих нюансов критично для инженеров и закупщиков: неправильное применение материала стоит дороже, чем стоимость самого состава - требуется переделка, останавливается оборудование, растет брак. Статья адресована тем, кто уже работает с анаэробными составами, но хочет исключить ошибки на своем участке.
Механизм работы анаэробных фиксаторов и почему он нарушается
Анаэробные составы остаются жидкими, пока открыты воздуху.
Отверждение начинается только при контакте с металлом или металлическими ионами в условиях полного отсутствия кислорода. Это происходит внутри замкнутого зазора между двумя сопрягаемыми поверхностями - именно там, где болт плотно прижимается к гайке или резьба входит в отверстие.
Главная ошибка, из-за которой материал не работает, - нанесение состава на загрязненную или смазанную поверхность. Масло, пыль, ржавчина и окисная пленка препятствуют контакту состава с чистым металлом и блокируют его активацию. Прежде чем наносить анаэробный фиксатор, нужно очистить резьбу специальным обезжиривателем, чистой щеткой или салфеткой. Процесс отверждения требует не менее 24 часов при комнатной температуре, но скорость зависит от нескольких факторов.
Второй фактор - зазор между деталями. Для анаэробных герметиков оптимальный рабочий диапазон составляет 0,05–0,5 мм. Если зазор больше, воздух проникает в щель и мешает полимеризации. Если зазор меньше 0,05 мм, состав может не распределиться равномерно. В резьбовых соединениях этот диапазон достигается автоматически при затяжке болта или гайки.
Третий фактор - температура. При температуре ниже примерно 20 °C отверждение замедляется существенно, особенно на пассивных металлах (нержавеющая сталь, алюминий, медь). В таких условиях используют праймер-активатор, который химически подготавливает поверхность и ускоряет запуск реакции. Правильный выбор активатора зависит от типа металла и температуры окружающей среды - эту информацию нужно брать из технического паспорта конкретного продукта.
Как правильно наносить анаэробный герметик: пошаговая техника
Подготовка поверхности - никаких отступлений
Перед нанесением анаэробного герметика поверхность должна быть чистой, обезжиренной и абсолютно сухой. Загрязнение или влага - самые частые причины, по которым фиксатор резьбы не работает. Вот правильный порядок:
Удалите видимую грязь, смазку и окисную пленку с помощью щетки, скребка или наждачной ткани.
Обработайте резьбу специальным очистителем или обезжиривателем; в некоторых случаях применяют спирт или ацетон, но лучше следовать рекомендации производителя состава.
Дайте поверхности полностью высохнуть - остатки влаги вызовут замедление или отказ отверждения.
Если соединение пассивного металла или температура ниже 20 °C, нанесите праймер-активатор согласно инструкции на его упаковке и дайте ему подсохнуть.
Многие специалисты пропускают этап обезжиривания, особенно если соединение кажется чистым на вид. Это критическая ошибка: даже тонкая пленка масла или заводской защитный лак блокируют контакт состава с металлом.
Нанесение состава: объем и расположение
Главное правило: наносите состав точно в зону, где витки резьбы будут плотно соприкасаться после затяжки, а не по всей длине болта или на всю площадь отверстия.
Для сквозных резьбовых соединений (болт через две детали с гайкой снизу):
Нанесите 2–3 капли анаэробного герметика на витки болта у основания резьбы, где фактически начинается контакт с гайкой после затяжки.
Не наносите на весь болт по привычке - избыток состава будет выдавлен из щели при затяжке и не обеспечит фиксацию.
Сразу же вставьте болт в отверстие и затяните гайку вручную, а затем ключом до требуемого момента.
Для глухих отверстий (болт закручивается в резьбу внутри детали без сквозного отверстия):
Нанесите состав как на витки болта, так и в нижнюю часть резьбового отверстия (на дно).
Это обеспечит заполнение всей зоны зацепления резьбы внутри детали.
Закрутите болт до требуемого момента затяжки.
Для герметизации плоских фланцевых соединений (например, при монтаже корпусов и крышек):
Нанесите герметик тонким пунктиром по окружности резьбового отверстия или небольшие точки вокруг каждого болта.
При сборке герметик распределится в зазор между плоскостями фланцев.
В сочетании с резьбовой фиксацией это одновременно фиксирует и герметизирует соединение.
Критическая ошибка здесь - наносить слишком много материала в надежде на лучшую работу. Избыток выдавливается, затекает в неправильные места, замедляет отверждение и усложняет контроль качества соединения.
Выбор типа и вязкости анаэробного состава
Все анаэробные фиксаторы работают по одному принципу, но различаются по вязкости, составу, прочности и области применения.
Неправильный выбор - частая причина проблем.
Жидкие составы с капиллярным действием
Эти составы текучие, как вода, и способны проникать в узкие зазоры самостоятельно (капиллярность). Они подходят для:
Малых резьб (M3–M8) и узких зазоров, где нет возможности нанести капли.
Горизонтальных соединений, где состав не должен стекать.
Ситуаций, когда нужна быстрая фиксация и самостоятельное заполнение щели.
Недостаток: при вертикальной ориентации или в открытых системах могут стекать из щели до отверждения.
Вязкие и гелевые составы
Эти составы гуще, держат форму и не стекают. Они подходят для:
Вертикальных и потолочных соединений, где гравитация работает против вас.
Больших резьб (M12 и выше) и широких зазоров, где жидкий состав просто вытечет.
Работ, где нужен более длительный контроль над положением материала.
Недостаток: требуют плотного контакта между деталями для активации, так как плохо самостоятельно заполняют зазоры.
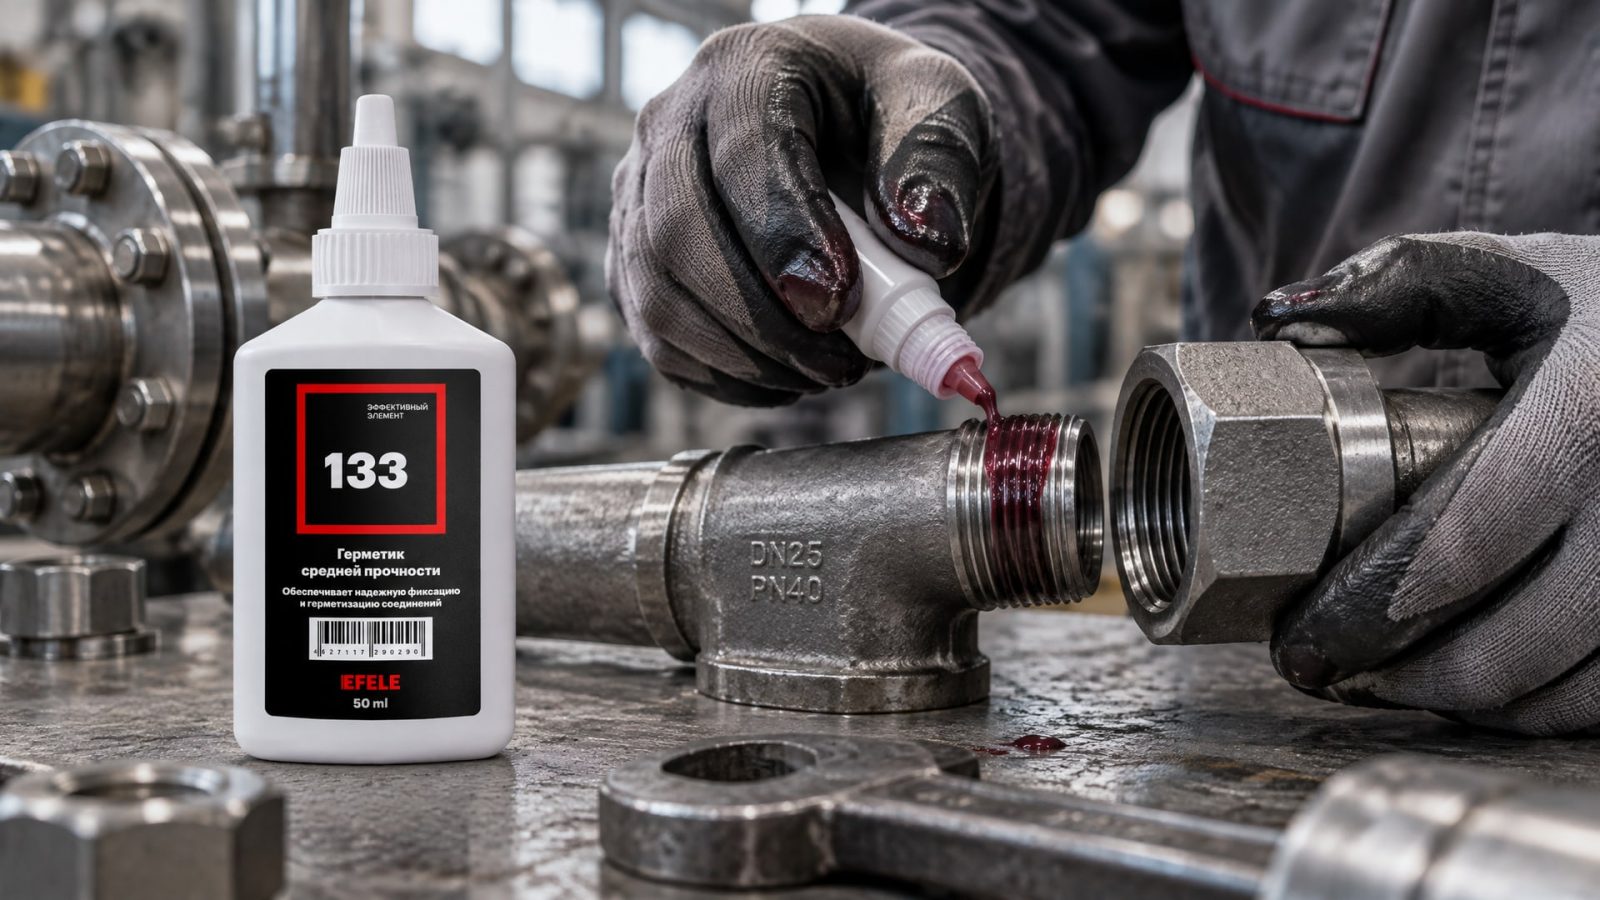
При герметизации трубных резьбовых соединений, где важна средняя прочность и высокая вязкость, рекомендуется использовать EFELE 133. Этот состав обеспечивает надежное удержание гаек и фланцевых сборок, предотвращая вибрационное ослабление и утечки в системах с изменяющейся нагрузкой.
Выбор вязкости всегда зависит от условий конкретного соединения, ориентации, размера резьбы и окружающей среды. Не существует универсального решения - правильный подбор зашифрован в техническом паспорте продукта.
Ошибки, связанные с температурой и сроками отверждения
Температура окружающей среды критична
Анаэробные составы чувствительны к температуре. При 20 °C отверждение может занять 24 часа; при 5 °C - несколько суток; при минус 10 °C - может вообще не начаться без активатора.
Частая ошибка: монтер наносит состав, ждет 30 минут, решает, что что-то не так, и пытается разобрать соединение. В результате состав не успевает даже начать отверждение, и работы нужно повторять.
Правильно: дождитесь как минимум 24 часов перед нагрузкой на соединение. Если температура низкая или металл пассивный, может потребоваться до 48 часов или применение активатора.
Если ускорение критично, допустим кратковременный нагрев. Например, при 120 °C отверждение может завершиться за 30 минут, но это требует специального оборудования и должно быть согласовано со спецификацией продукта.
Праймер-активатор: когда обязателен, а когда опционален
На активных металлах (углеродистая сталь, чугун) анаэробные составы отверждаются естественным путем за счет металлических ионов на поверхности. На пассивных металлах (нержавеющая сталь, алюминий, медь, никель, латунь) этого мало, и без активатора процесс замедляется или не начинается.
Таблица применимости активаторов:
| Тип металла | Температура > 20 °C | Температура ≤ 20 °C |
|---|---|---|
| Углеродистая сталь, чугун | Активатор не требуется | Активатор желателен |
| Нержавеющая сталь, алюминий, медь | Активатор обязателен | Активатор обязателен |
| Оцинкованная сталь | Активатор желателен | Активатор обязателен |
Ошибка: наносить анаэробный состав на латунь или нержавеющую сталь при температуре 10 °C без активатора и удивляться, что ничего не застывает. Правильно: сверить тип металла в спецификации крепежа, проверить температуру воздуха в цехе и выбрать активатор (или праймер) в соответствии с рекомендацией производителя состава.
Проблемы с миграцией и вытеканием герметика
Анаэробный герметик при неправильном нанесении может мигрировать внутрь соединения, частично вытечь наружу или остаться неправильно распределенным.
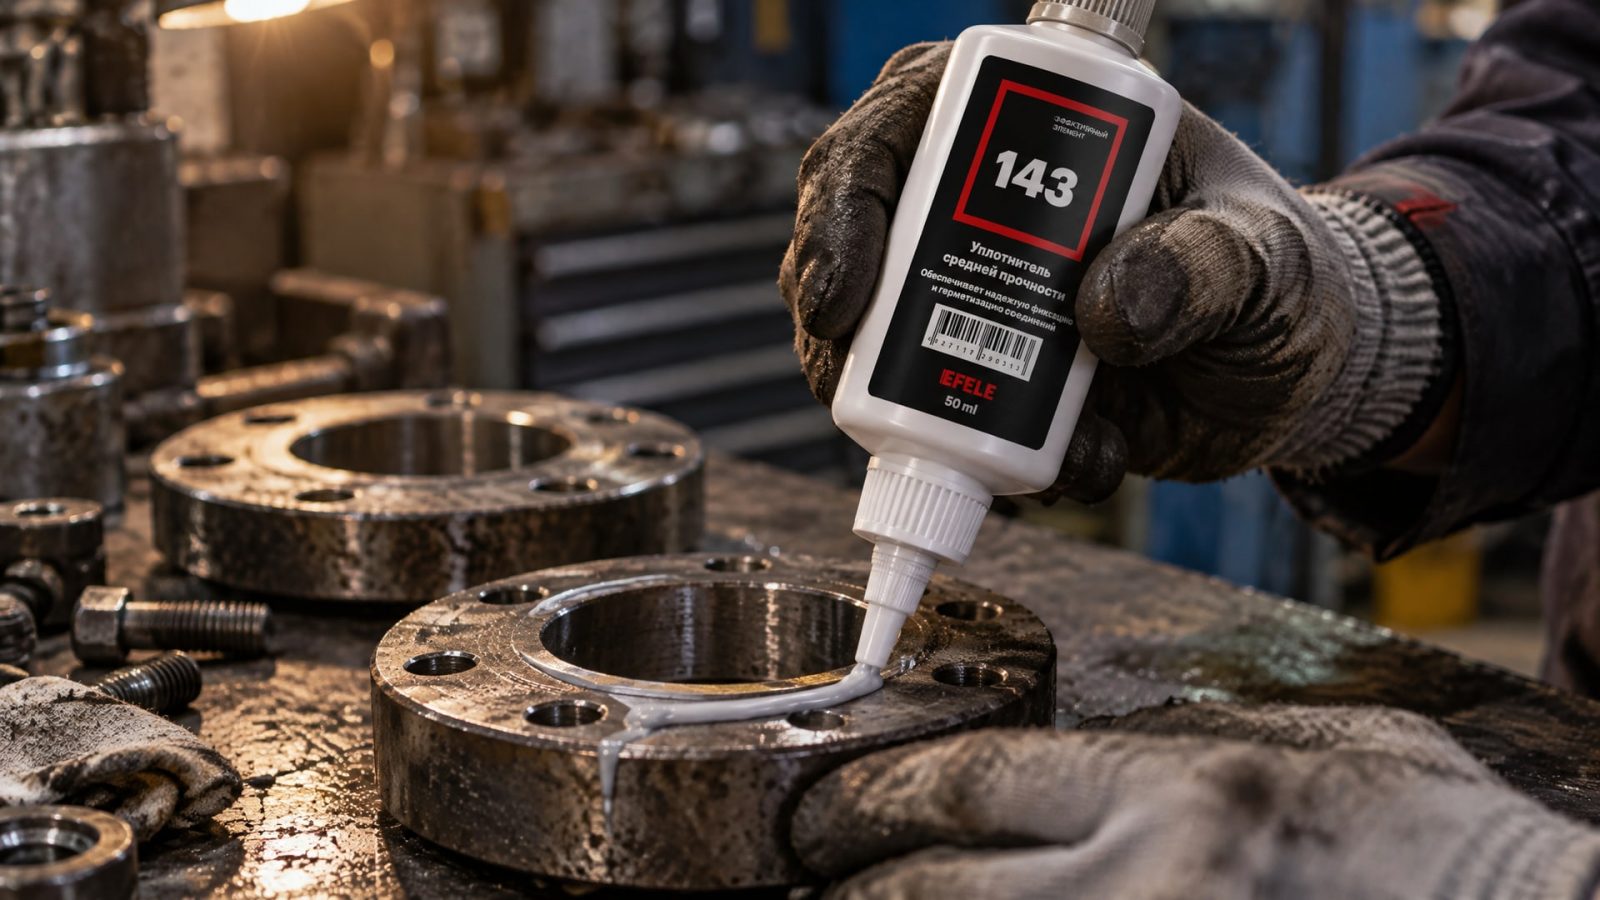
Это приводит к неполной фиксации или потере герметичности.
Миграция в глубину соединения
Если состав нанесен с избытком, он будет медленно проникать вглубь резьбы под действием капиллярных сил. Часто это происходит при использовании жидких составов на активных металлах. В результате фиксирующий слой не образуется в нужной зоне, и болт остается подвижным.
Решение: нанесите количество состава, достаточное только для заполнения щели между витками резьбы (обычно 2–3 капли на M6–M8). После затяжки болта и отверждения лишний материал уже не сможет двигаться.
Вытекание состава при затяжке
Если зазор слишком большой или состав слишком жидкий, он просто выдавится из щели при затяжке гайки или болта. Это оставляет соединение незащищенным.
Решение: используйте вязкий или гелевый состав для широких зазоров или высокой ориентации соединения. При работе с плоскими разборными металлическими фланцами, требующими фиксации и герметизации, оптимальным выбором будет EFELE 143, который обладает оптимальной консистенцией для удержания в зазоре и равномерного распределения при затяжке.
Затекание в недопустимые зоны
Капиллярное действие жидкого состава может привести к тому, что материал проникнет в соседние отверстия или микротрещины, где его не требуется, и там полимеризуется. Это усложняет последующую разборку или повреждает смежные узлы.
Решение: для чувствительных сборок используйте гелевые составы или нанесите состав в ограниченном количестве, четко в центр резьбового соединения. На предварительном этапе сверьтесь с техническим паспортом конкретного продукта и с внутренним регламентом заказчика, если таковой имеется.
Проверка качества фиксации и стандарты испытаний
Для объективной оценки удерживающей способности анаэробного фиксатора на резьбовом крепеже используется стандарт ISO 10964.
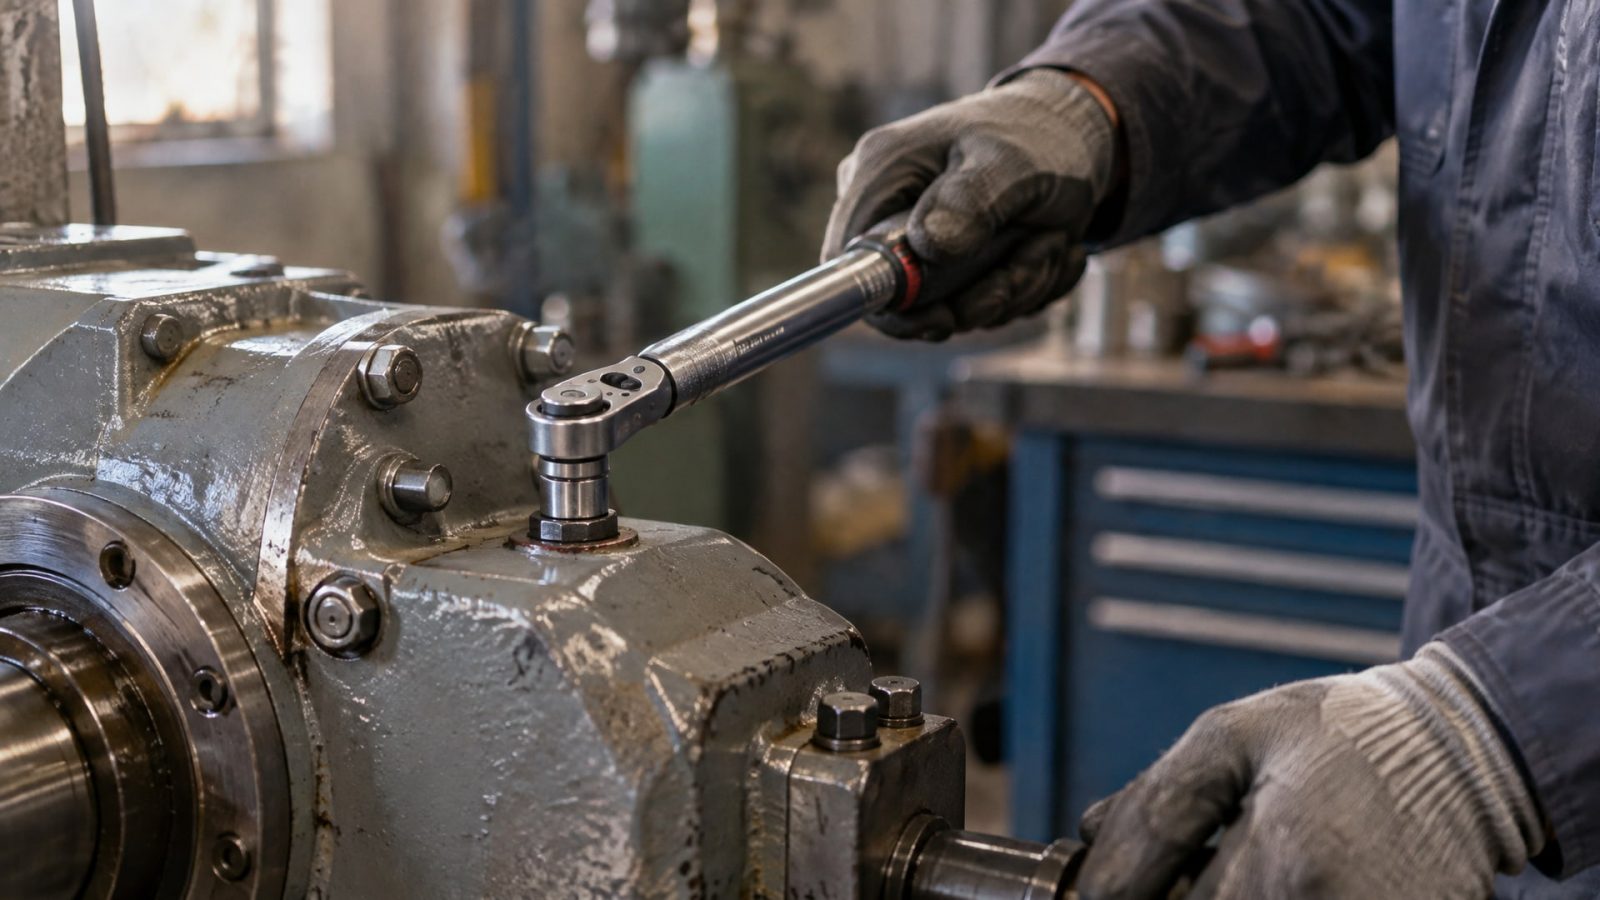
Этот метод измеряет момент вращения (крутящий момент), необходимый для отворачивания болта или гайки после полного отверждения состава.
Типичные уровни фиксации в международных стандартах:
| Класс фиксации | Крутящий момент | Применение |
|---|---|---|
| Низкий (ISO 10964 <5 Н·м) | До 5 Н·м | Микроузлы, оптика, электроника |
| Средний (ISO 10964 5–20 Н·м) | 5–20 Н·м | Резьбы M3–M10, стандартные машины |
| Высокий (ISO 10964 >20 Н·м) | Свыше 20 Н·м | Высоконагруженные и вибрирующие соединения |
Если ваша компания сотрудничает с заказчиком, который требует подтверждения прочности, запросите сертификат или результаты испытаний по ISO 10964 для партии материала. Это исключит сомнения в качестве фиксации.
Совет: многие конфликты между поставщиком и производством возникают из-за разницы в понимании того, что такое «надежная фиксация». Опора на стандарт ISO 10964 и техпаспорта продуктов снимает эту неопределенность и переводит обсуждение в техническую плоскость.
Часто задаваемые вопросы
Почему анаэробный фиксатор не застыл, если я ждал сутки?
Причин может быть несколько. Проверьте: очистили ли вы поверхность от масла и грязи (это самая частая причина); достаточна ли температура (при холоде ниже 10 °C нужен активатор); активный ли металл (на нержавейке без праймера состав не работает). Если все соблюдено, проблема в самом составе - проверьте срок годности и условия хранения в упаковке (герметичность крышки критична).
Можно ли нанести анаэробный герметик повторно, если первый слой не прижился?
Да, но сначала нужно аккуратно удалить первый, не полностью затвердевший слой (протереть салфеткой), переочистить и обезжирить поверхность, а затем повторить процесс с учетом температуры и типа металла. Если проблема в активаторе, используйте его при повторном нанесении.
Как убрать засохший анаэробный герметик, если я случайно нанес слишком много?
Мягкий, не полностью затвердевший слой можно протереть салфеткой, смоченной в растворителе (спирт, ацетон или специальный очиститель для анаэробов). Полностью затвердевший материал физически сложнее удалить - помогают щетка, скребок или циклевка. На резьбе лучше действовать осторожно, чтобы не повредить витки.
Нужен ли активатор, если я работаю с углеродистой сталью при комнатной температуре?
Нет, углеродистая сталь достаточно активна, и состав отверждается естественным путем за счет металлических ионов на поверхности. Активатор ускоряет процесс, но не обязателен при комнатной температуре. Однако сверьтесь с рекомендацией конкретного производителя на упаковке.
Какой тип анаэробного фиксатора выбрать для вертикального монтажа резьбовых соединений?
Для вертикальной ориентации используйте вязкие или гелевые составы, которые не стекают из щели под действием гравитации. Жидкие составы с капиллярным действием подходят только для горизонтальных или наклонных соединений. Указание на тип (жидкий, вязкий, гелевый) всегда есть в названии и паспорте продукта.
Заключение
Анаэробные фиксаторы - эффективный и недорогой способ надежно зафиксировать резьбовые соединения и загерметизировать узлы. Но их работа полностью зависит от соблюдения простых правил: чистая обезжиренная поверхность, правильный выбор типа состава под условия монтажа, точное количество материала в нужной зоне и учет температуры и типа металла при необходимости активатора.
Главный вывод: как правильно наносить анаэробный герметик - это не загадка, а техника, отработанная стандартами и годами практики. Проверяйте техпаспорта, делайте пробы на своем оборудовании, задокументируйте процесс и доверяйте стандартам типа ISO 10964 вместо субъективных оценок. Это снизит брак, исключит претензии от заказчиков и сделает производство предсказуемым. Начните с основ - чистоты и выбора вязкости - и большинство ошибок исчезнут.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как эффективно бороться с пенообразованием СОЖ при высокоскоростной обработке, чтобы избежать снижения производительности и повреждения оборудования.
Узнайте, как определить срок годности пищевых смазок H1, почему важно его соблюдать и как избежать использования просроченных материалов на производстве.
Узнайте, как правильно выполнить переход с масляной СОЖ на водосмешиваемую, чтобы избежать проблем с оборудованием и производством.