
Как предотвратить загрязнение пищевой продукции смазочными материалами
Загрязнение смазкой на пищевых производствах - не редкость, и его последствия серьезны: штрафы контролирующих органов, отзыв продукции, репутационные убытки. Предотвращение начинается не с момента случайного попадания смазки в продукт, а с выбора правильного материала и организации его обращения на производстве.
Главный инструмент здесь - смазки класса NSF H1, которые соответствуют 21 CFR 178.3570 и допускаются для случайного контакта с пищей. Но одного допуска недостаточно: требуется система контроля гигиены производства, хранения и применения, которую описывает стандарт ISO 21469. Статья разбирает, как выбрать пищевую смазку, организовать ее изоляцию от обычных материалов и встроить контроль в HACCP-план производства.
Различие NSF H1 и ISO 21469: почему одного стандарта недостаточно
NSF H1 подтверждает, что состав смазки безопасен при случайном попадании в пищу.
Это означает, что все компоненты - масляная основа, загустители, присадки - прошли оценку по нормативу 21 CFR 178.3570 и разрешены для такого контакта. Однако сама регистрация NSF H1 не гарантирует, что конкретная партия смазки осталась чистой при производстве, не загрязнилась влагой или пылью при хранении и не перемешалась с обычными промышленными смазками.
ISO 21469 дополняет H1, обязывая производителя смазки проходить аудит и подтверждать соответствие гигиенческим требованиям на всех этапах жизненного цикла продукта: от рецептуры и производственной площадки до упаковки, логистики и применения на объекте заказчика. Это означает, что даже безопасный по составу материал, который неправильно хранили или перемешали с другой смазкой, может нарушить пищевую безопасность.
На практике эксперты советуют требовать сертификацию ISO 21469 именно для того продукта, который вы закупляете, а не для всей линейки компании. NSF указывает на важность проверки: регистрация H1 выдается для конкретной формулы, и смена поставщика компонентов или рецепта требует перепроверки.
Выбор пищевой смазки: на что смотреть в документации
Когда закупщик выбирает смазку для пищевого производства, первый шаг - убедиться, что на канистре или в техническом паспорте (TDS) указана метка NSF H1 именно для этого продукта.
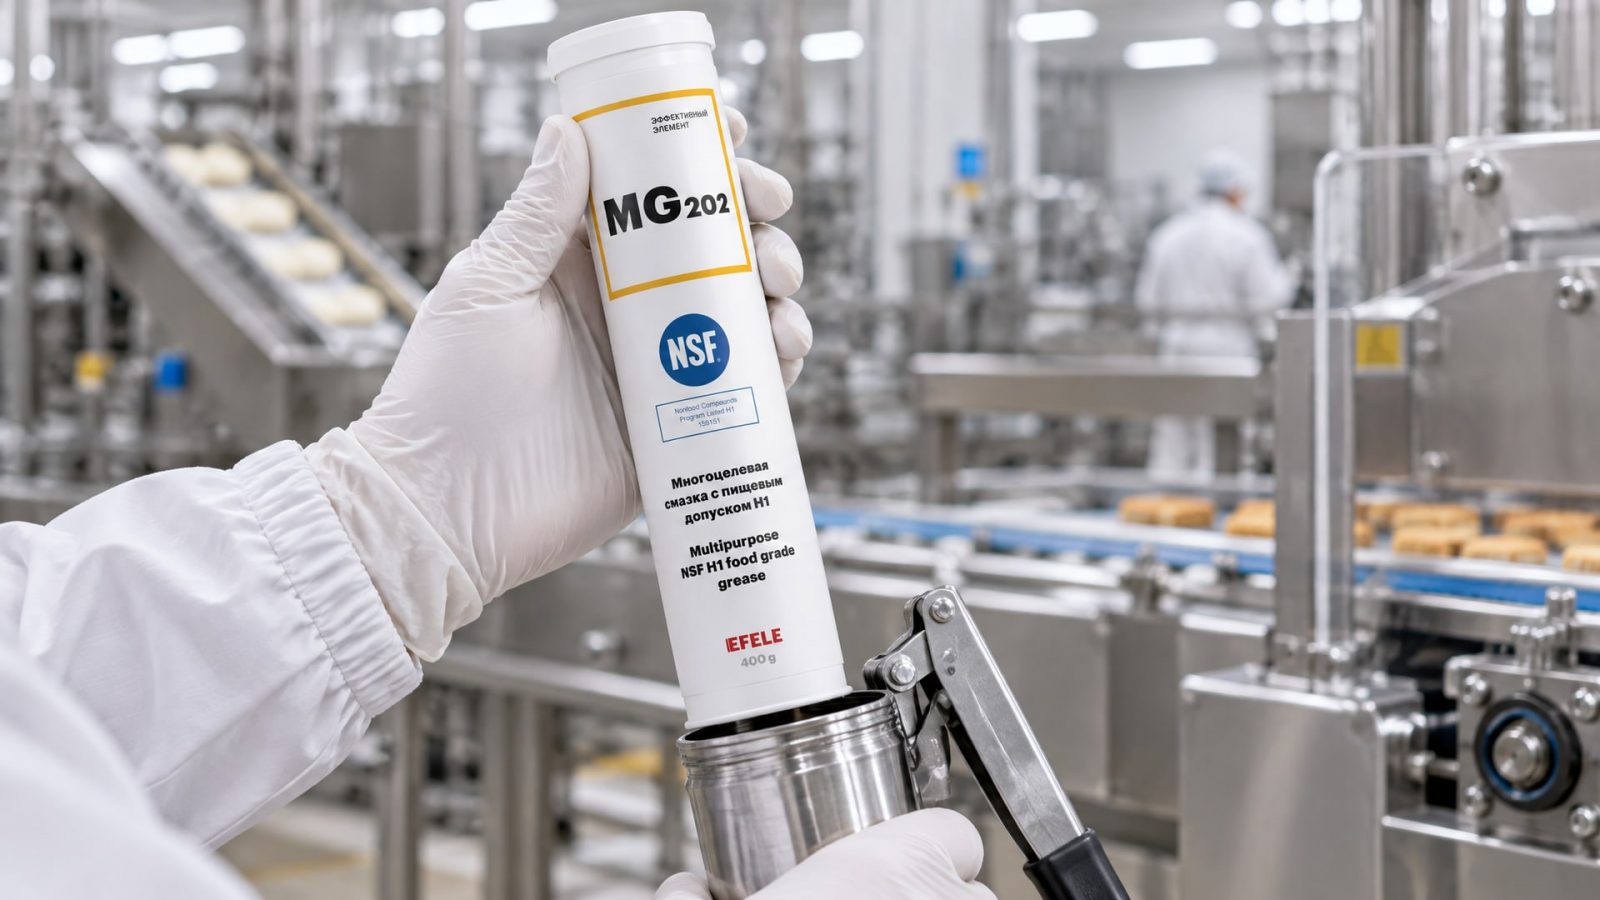
Вторая проверка - наличие документа, подтверждающего соответствие 21 CFR 178.3570: обычно это выписка из реестра NSF, сертификат или декларация соответствия. Для повышенного уровня контроля стоит запросить справку о сертификации ISO 21469.
Третий момент - назначение смазки. H1 не универсальна: существуют H1-смазки для подшипников качения, направляющих столов, цепей, редукторов. Смазку подбирают под конкретный узел, поскольку неправильный выбор (например, слишком текучая смазка для редуктора) приводит к утечкам и загрязнению продукта, невзирая на допуск.
Четвертый аспект - форма выпуска. H1-смазки выпускают в виде пластичных смазок (NLGI 0–3), масел и аэрозолей. Для снижения риска загрязнения при нанесении предпочтительны точно дозируемые масла и смазки в герметичной упаковке, чем большие контейнеры, которые хранятся открытыми на цехе. На производстве часто используют централизованные системы смазки, которые требуют регулярной проверки герметичности и чистоты фильтров.
Для снижения риска загрязнения пищевой продукции на подшипниках и направляющих рекомендуется использовать пластичные смазки с пищевым допуском NSF H1, такие как EFELE MG-202, которые обеспечивают минимальный уход и долгий срок действия благодаря точному дозированию при нанесении.
Изоляция H1-смазки от обычных промышленных материалов
Перекрестное загрязнение - основной риск на производстве, где работают смазочники или обслуживающий персонал.
Если H1-смазку хранят в общем шкафу рядом с обычными индустриальными смазками, легко произойдет ошибка: канистра переставлена, этикетка стерта, персонал спешит и берет не то. Результат - случайное нанесение обычной смазки в зону, где возможен контакт с продуктом.
На практике рекомендуется хранить H1-смазку в отдельной, четко обозначенной зоне с табличкой «Только для пищевого оборудования» или эквивалентом на языке предприятия. Канистры должны быть помечены не только производственной этикеткой, но и дополнительной наклейкой. Некоторые предприятия ведут отдельный реестр выхода H1-материала: кто, когда, на какое оборудование нанес, какой объем. Это упрощает аудит и позволяет быстро отследить источник загрязнения, если оно произойдет.
Важный момент - инвентарь и инструмент. Если смазку наносят вручную, нужны отдельные щетки, тряпки и масленки для H1, которые не используются с обычными смазками. Если система централизована, требуется отдельная ветка трубопроводов для H1 или четкое разделение цеха на зоны с разной требуемой степенью чистоты.
Организация хранения и учета H1-материалов
Смазка - это не только содержимое канистры, но и условия ее жизненного цикла.
ISO 21469 требует контроля температуры, влажности, загрязнения воздуха и света при хранении. На практике это означает, что H1-смазку нельзя хранить в углу цеха среди стружки и пыли, даже если канистра закрыта. Оптимально - закрытый сухой шкаф в помещении с контролируемой влажностью, вдали от прямого солнца и отопительных приборов.
Влага - враг смазки. Особенно это касается смазок на минеральной основе, которые при попадании воды начинают эмульгировать, теряют текучесть и с большей вероятностью попадут на продукт при применении. Поэтому канистры хранят с закрытыми крышками, а если смазку наливают в масленку, ее протирают сухой, чистой тряпкой перед использованием.
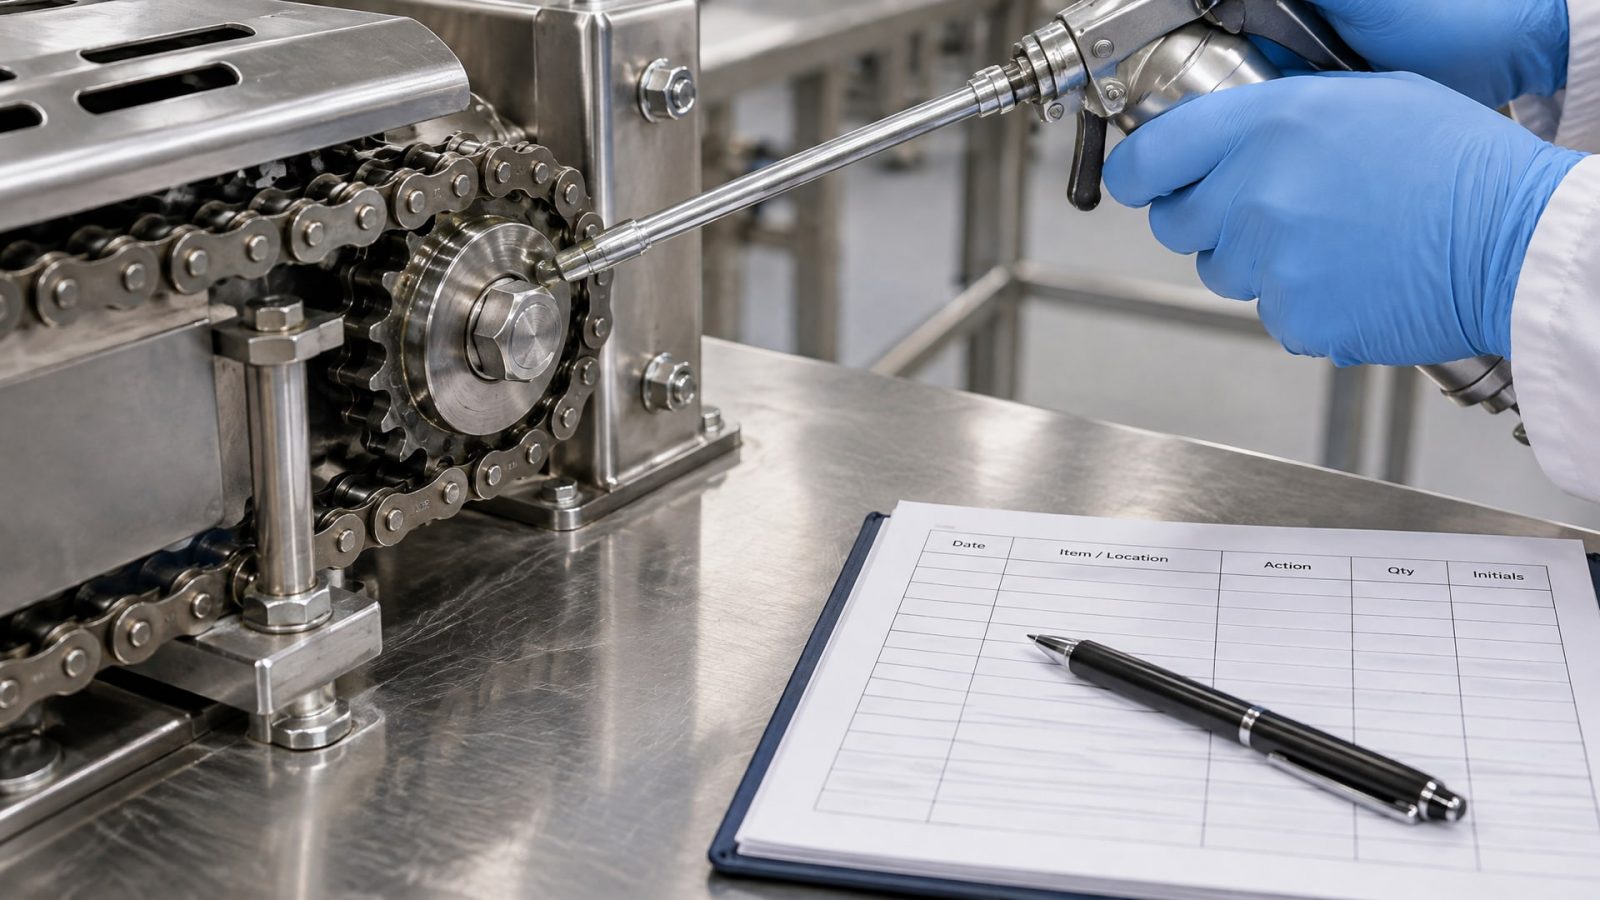
Учет материалов - часть HACCP. Обычно ведут журнал приема H1-смазки с указанием партии (batch/lot), даты поступления и срока годности, который печатает производитель. При передаче смазки со склада на цех регистрируют дату, объем и назначение. При применении записывают, где и когда смазка была нанесена. Это позволяет отследить, в какой период времени конкретная партия смазки находилась в производстве, и в случае найденного загрязнения исключить влияние этого материала на продукцию.
HACCP и встраивание контроля загрязнения в технологический процесс
HACCP (Hazard Analysis Critical Control Point) - система выявления и контроля критических точек для безопасности.
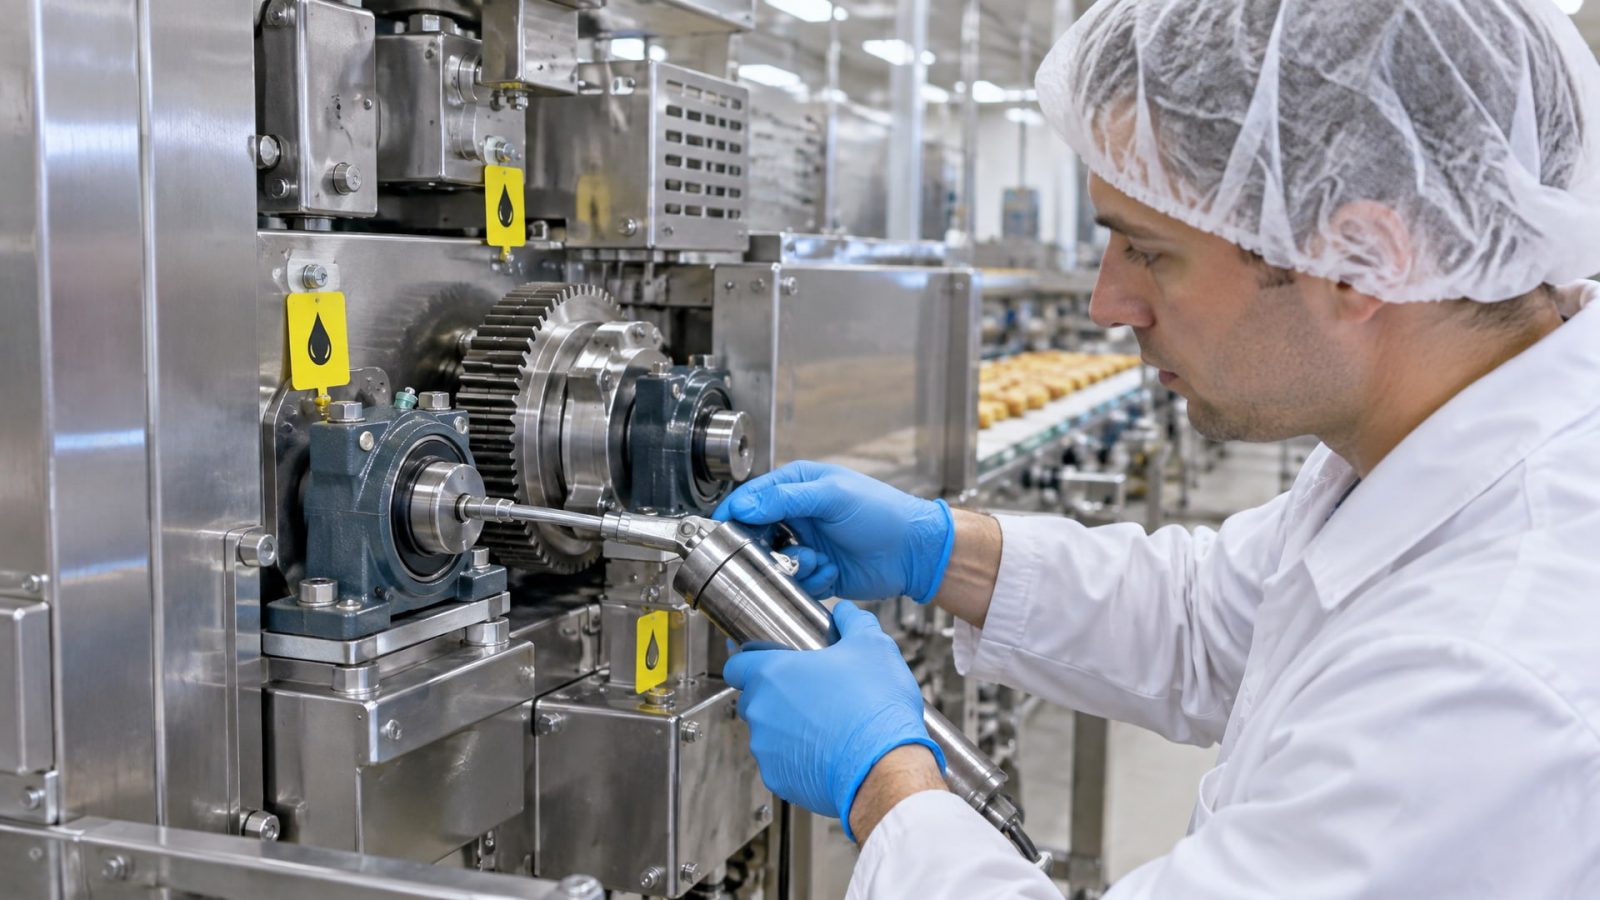
Загрязнение смазкой - это один из выявленных рисков на пищевом производстве, и его нужно включить в HACCP-план как отдельный параметр.
Типовой алгоритм: - Выявление зон риска: на схеме оборудования отмечают все подшипники, направляющие, редукторы и цепи, которые могут попасть в зону обработки продукта или над ней. - Выбор материала: для зон риска требуется H1; для остального оборудования - обычные смазки, но в отдельной зоне. - Контрольная точка: нанесение смазки - момент, где персонал должен убедиться, что берет правильный материал и наносит ровно столько, сколько нужно. - Мониторинг: регулярная проверка состояния смазки на оборудовании (нет ли вытекания, неправильного нанесения, высыхания). - Коррективные действия: если обнаружено неправильное нанесение или подозрение на загрязнение, останавливают линию, очищают оборудование и берут образец продукта на анализ. - Документирование: все действия записывают в журнал HACCP.
Критическая контрольная точка обычно устанавливается на этап нанесения или проверки смазки перед запуском линии. Часто проверяет специально обученный персонал - смазчик или инженер. Компании, где персонал понимает, почему именно эта смазка выбрана и почему ее нельзя смешивать с другой, обычно имеют меньше ошибок.
Совет инженера: интеграция H1-смазки в легконагруженные узлы
На многих пищевых линиях есть узлы, которые не требуют высокой нагрузочной способности, но находятся в зоне возможного контакта с продуктом.
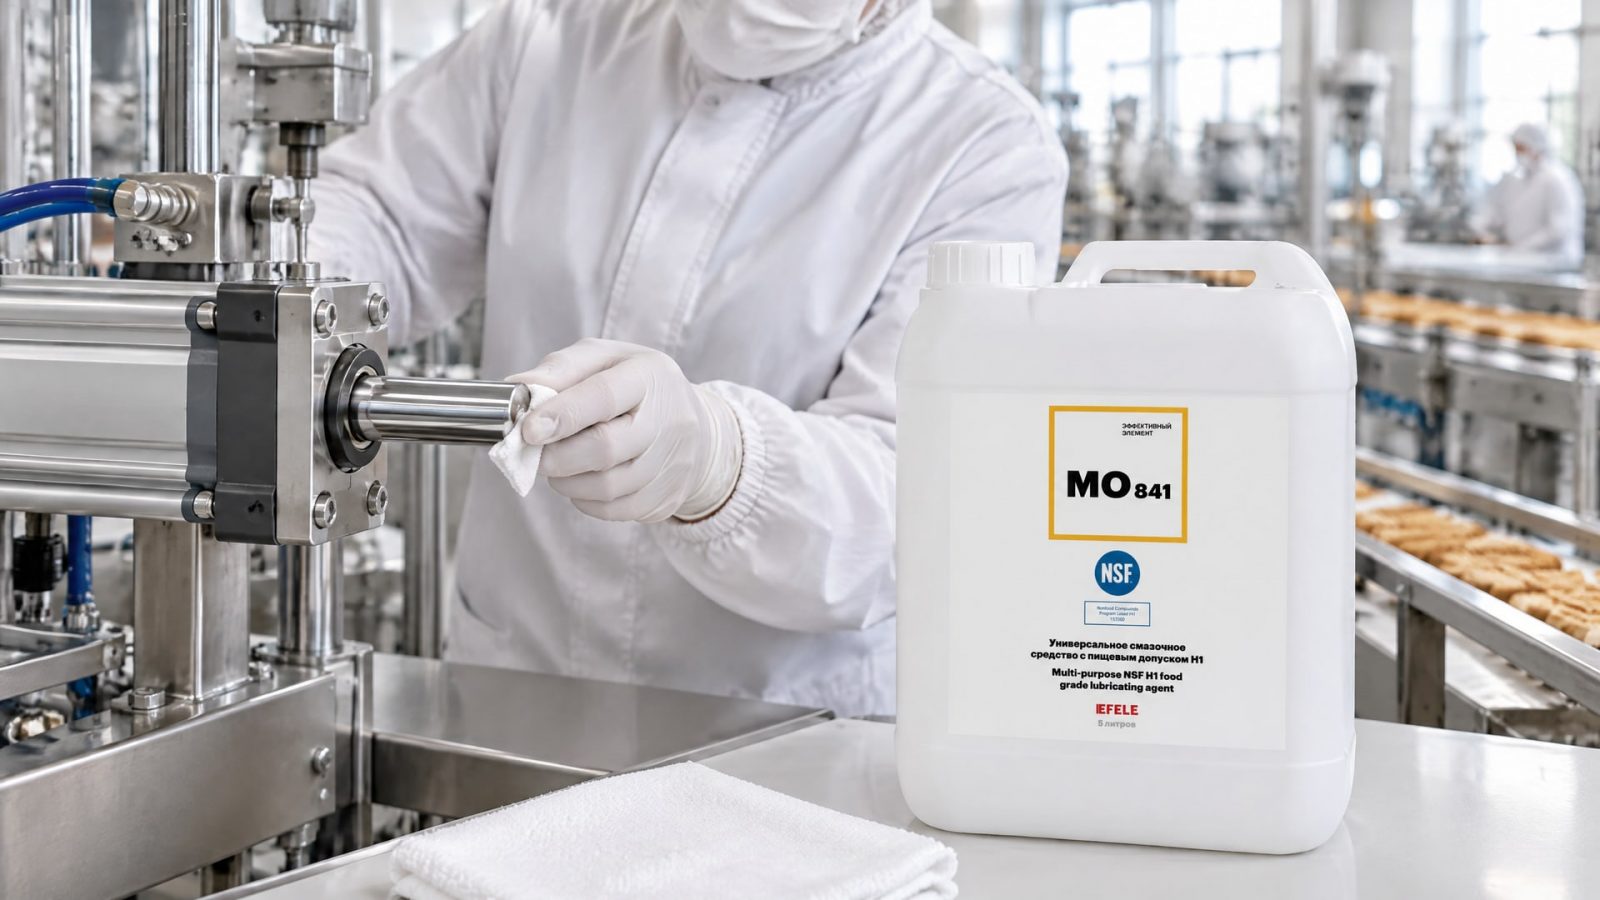
Например, направляющие штока в цилиндре упаковочной машины, оси толкателей, подшипники вентиляторов, работающих во влажной среде. Для таких узлов берут универсальные масла с допуском H1, которые просто наносят капельницей или кисточкой тонкой пленкой. В качестве универсального масла для легконагруженных узлов на пищевых производствах, где возможен случайный контакт с продуктами, подходит EFELE MO-841 с допуском NSF H1, которое работает в широком диапазоне температур и сочетает простоту применения с надежной защитой.
Сценарий: на кондитерской линии каждые две недели требуется смазать направляющие, иначе штоки движутся неравномерно и продукт застревает. Масло наносят через специальный шприц перед запуском смены. Персонал приемки проверяет наличие масленки с нужным маслом, сравнивает этикетку с реестром, наносит, подписывает журнал. Если вязкость выбрана правильно, масло не потечет на продукт, а останется на сопряжении. Результат: узел работает плавно, продукт движется без сбоев, загрязнения нет. На этом производстве за три года не было ни одного случая попадания масла в готовую продукцию, потому что система была простой и все понимали, зачем она нужна.
Часто задаваемые вопросы
Означает ли NSF H1, что смазка безопасна для прямого контакта с пищей?
Нет. H1 - допуск для случайного, технически неизбежного контакта. Это означает, что если несколько молекул смазки случайно попадут в продукт, они не вызовут вред. Но это не разрешение внедрять смазку в рецепт или наносить ее непосредственно на пищу. Допуск указывает на безопасность состава, но применение должно быть организовано так, чтобы контакт был минимален.
Нужна ли ISO 21469, если уже есть NSF H1?
ISO 21469 дополняет H1. H1 проверяет состав; ISO 21469 проверяет, что смазка осталась чистой и гигиеничной на всех этапах производства, хранения и транспортировки. Для критичных производств или если требует регулятор, рекомендуется обеспечить обе сертификации. Некоторые крупные заказчики пищевой индустрии требуют ISO 21469 как обязательное условие закупки.
Можно ли смешивать H1 с обычной промышленной смазкой?
Нет. Смешение приведет к загрязнению H1 и потере ее статуса. Даже небольшая примесь обычной смазки, содержащей непроверенные присадки, может нарушить пищевую безопасность и стать причиной отзыва продукции. Смазки должны храниться и применяться строго раздельно.
Как проверить, что смазка не загрязнилась при хранении?
Визуально проверяют прозрачность, наличие расслоения и инородных частиц. Более точный контроль - лабораторный анализ на влагу и загрязнение (методом капельницы или спектрометрии). На производствах с высокими требованиями периодически отбирают пробы из открытых канистр и направляют в лабораторию.
Является ли концентрация смазки в продукте ниже 10 ppm гарантией безопасности?
Нет. 10 ppm - ориентировочная цифра, часто встречаемая в отраслевых материалах, но локальный норматив может быть строже. Кроме того, даже при низкой концентрации вредные примеси в загрязняющей смазке могут превысить допуск. Правильный подход - предотвращение любого попадания через выбор правильного материала и организацию его изоляции.
Заключение
Предотвращение загрязнения пищевой продукции смазочными материалами начинается с выбора смазки класса NSF H1 и проверки ее соответствия 21 CFR 178.3570. Однако сама по себе маркировка H1 не гарантирует безопасность, если не организована система контроля гигиены производства, хранения и применения, описанная в ISO 21469. На практике это означает: хранить H1 отдельно от обычных смазок, вести учет всех партий и применений, обучать персонал различать материалы, встраивать контроль в HACCP и периодически проверять состояние смазки.
Первый шаг для закупщика и инженера - запросить у поставщика не только техпаспорт с меткой H1, но и копию регистрации NSF и, если возможно, справку о сертификации ISO 21469. Второй шаг - определить на схеме оборудования, какие узлы находятся в зоне возможного контакта с продуктом, и выбрать для них конкретный H1-продукт, подходящий по вязкости и назначению. Третий шаг - организовать на производстве отдельное хранилище для H1, выделить ответственное лицо за контроль и наличие, разработать простую процедуру нанесения и ведения журнала. Эти меры вместе снижают риск загрязнения до практически нулевого уровня.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как провести обслуживание системы СОЖ, удалить масляные отложения и шлам, не останавливая производство.
Узнайте, как выбрать анаэробный герметик для резьбы, чтобы обеспечить надежную герметизацию и защиту соединений.
Узнайте, чем смазать ворота, чтобы обеспечить их плавную работу и продлить срок службы механизма.