
Как смазки H1 справляются с перепадами температур на хлебопекарном оборудовании
Хлебопекарное оборудование работает в экстремальных условиях: тестомесы стартуют с холодным тестом при температурах около нуля, а печные цепи и подшипники печей нагреваются до 180 °C и выше. Смазка, которая станет густой при минусе, просто не пройдет через узел трения; смазка, что вспенится и испарится при жаре, оставит металл сухим. Допуск NSF H1 гарантирует безопасность пищевого контакта, но именно температурный диапазон и качество пленкообразования отличают надежный выбор от временного компромисса. Статья разбирает, почему универсальных смазок для пекарни не бывает, как правильно выбрать смазку для каждого узла и какие параметры смотреть в техлисте перед закупкой.
Для технических специалистов, инженеров и закупщиков промышленного сектора эта информация критична: неправильная смазка для тестомеса порождает отказы подшипников в гарантийный срок; неправильная смазка печной цепи выливается в простой и дорогостоящий ремонт. Мы разберем реальные цифры, стандарты и практические схемы подбора.
Почему температурные перепады разрушают обычные смазки
Смазка в узле трения - это не просто масло, размазанное по подшипникам.
Это активный элемент, который должен держать пленку, отводить тепло, не пениться при нагреве и оставаться текучим при морозе. Когда температура прыгает с -5 °C на +150 °C за несколько минут (как в тестомесах при переходе от холодного теста к разминке горячего), обычная смазка реагирует скачкообразно.
При минусовых стартовых температурах вязкость смазки критически возрастает: масло густеет, загустители не отпускают масло достаточно быстро, и узел испытывает т.н. стартовое сухое трение. Если смазка не спроектирована на低温 текучесть, подшипник в первые секунды работает практически без смазки, накапливая микроскопические повреждения. При каждом холодном пуске такие царапины углубляются.
При переходе на высокие температуры картина противоположная: избыток тепла заставляет базовое масло испаряться или вспениваться, загуститель теряет структуру, адгезия к поверхности металла падает. Если смазка не синтетическая и не рассчитана на экстремальные условия, она просто «уходит» из узла - вытекает, испаряется, выгорает. Результат: между деталями вновь сухое трение, только теперь с тепловым ускорением окисления металла.
NSF H1 здесь не панацея: допуск H1 говорит только о безопасности случайного попадания смазки в пищу, но ничего не гарантирует про температурную стойкость. Потому реальная стратегия выбора - это не один попадающий всем смазочный материал, а набор узко специализированных составов для разных участков оборудования.
Температурные диапазоны H1-смазок по типам узлов
Хлебопекарное оборудование - конгломерат узлов с принципиально разными температурными режимами.
Подшипники редуктора тестомеса, цепная передача печи, направляющие слайсера и поверхность прессующего вала - каждый работает в своем тепловом коридоре.
Смазки для тестомесов и редукторов: -45…+120 °C
Тестомесы - высоконагруженные, но не экстремально горячие узлы. Подшипники, редукторы и муфты спецификой не превышают 100–120 °C даже при интенсивной работе. Однако стартуют они часто с холодного теста, так что низкотемпературная текучесть - ключевой параметр.
Типичная H1-смазка для тестомесов имеет:
NLGI 2 (средняя консистенция, удобна для узлов общего назначения);
базовое масло вязкостью 100 мм²/с при 40 °C (вязкость, достаточная для нагрузок, но жидкая при морозе);
рабочий диапазон -45…+120 °C, с функциональной пленкой, сохраняющейся даже при -70 °C кратковременно.
Такой диапазон обеспечивается синтетическим базовым маслом (обычно полиальфаолефин или сложный эфир) и загустителем, рассчитанным именно на эту нишу. При -45 °C смазка остается достаточно текучей, чтобы узел вращался с нормальным сопротивлением; при +120 °C она держит пленку, не испаряясь.
Для таких узлов интервал повторной смазки - обычно 500–1000 часов при нормальной работе, но может сокращаться при частых перепадах температур, поскольку цикл нагрева-охлаждения ускоряет окисление смазки.
Смазки для подшипников печей: до 180 °C с регламентированными интервалами
Печные камеры работают горячо. Подшипники, поддерживающие вращающуюся чашу или противень, испытывают температуры 150–180 °C в длительном режиме. H1-смазка для таких узлов держит верхний предел около 180 °C, но требует строгого соблюдения интервалов повторной смазки.
Ключевая спецификация:
NLGI 2 или 3 (смазка гуще, чтобы не текла при жаре);
базовое масло вязкостью 150–220 мм²/с при 40 °C (более густое);
рабочий диапазон -25…+180 °C (верхний предел выше, чем у тестомесных смазок);
расчетный интервал повторной смазки: 200–400 часов (вдвое чаще, чем при нормальных температурах).
При 180 °C смазка быстрее окисляется и теряет масло, поэтому оперативность повторной смазки критична. Технологи на пекарнях обычно держат график обслуживания: раз в смену или раз в двое суток вместо стандартной раз в неделю.
Смазки для печных цепей: до 315 °C без пищевого контакта
Печные цепи, которые переносят противни через тепловую зону печи, работают в совершенно других условиях. Температура в зоне действия цепи может достигать 280–315 °C. Это экстремум, который требует специальных H1-составов, заметно отличающихся от универсальных пищевых смазок.
Для таких цепей:
Специализированные синтетические или полусинтетические составы (обычно полиальфаолефины или полиэфиры высокой степени синтеза);
верхний рабочий предел: до 315 °C (некоторые источники указывают 600 °F, что равно ~315 °C);
базовое масло вязкостью 220–320 мм²/с при 40 °C (густое, чтобы при 315 °C минимизировать потери);
NLGI 0, 1 или жидкое масло (пастообразные смазки при таких температурах теряют структуру, поэтому для печных цепей часто выбирают жидкие масла или мягкие смазки);
интервал повторной смазки: 50–200 часов в зависимости от температурного профиля.
Важное ограничение: такие смазки H1 рассчитаны на цепную передачу печи, но не предназначены как разделительные агенты или смазка для открытых поверхностей печи. Это узкая специализация: в цепь и больше нигде.
Стандарты и допуски: NSF H1 плюс ISO 21469
NSF H1 - американский стандарт, гарантирующий, что случайное попадание смазки в пищу не создаст угрозу здоровью.
Однако для европейских и российских пищевых производств часто требуется еще и ISO 21469, который определяет гигиенические требования к смазкам на пищевых предприятиях: уровень загрязнения, методы производства, хранение, маркировка.
При выборе H1-смазки для хлебопекарни стоит проверить:
NSF H1 registration number - это номер, что присвоен NSF International каждому допущенному продукту;
ISO 21469 - наличие сертификата (обычно указывается в техлисте);
NLGI-класс (0, 1, 2 или 3 для смазок; для масел - вязкость в мм²/с);
вязкость базового масла при 40 °C (приведена в мм²/с или сСт);
рабочий диапазон температур (нижний и верхний пределы в °C);
DN-фактор - параметр скорости вращения, равный произведению диаметра подшипника (мм) и частоты вращения (об/мин). Для подшипников скольжения обычно берут H1-смазки с DN до 400 000 mm/min;
тип загустителя (литиевый мыло-комплекс, полиуретан, прочее) - не все загустители одинаково держат высокие температуры.
Для печных цепей, где контакт с пищей исключен и используются масла, может быть достаточно H1 без ISO 21469, но на практике пекарни часто берут полностью сертифицированные материалы, чтобы упростить аудит и внутренний контроль.
Как перепады температур влияют на долговечность узлов
Циклические перепады - стресс для смазки и для металла.
При каждом цикле нагрева-охлаждения материалы расширяются и сжимаются неравномерно: металл подшипника меняет объем одним образом, смазка - другим, что создает микрозазоры. В этих зазорах воздух и кислород окисляют свежие поверхности металла.
Для подшипников печи, которые летом работают при +180 °C, а ночью охлаждаются до +30 °C, этот цикл повторяется каждый день. За месяц такой подшипник переживает 30 полных циклов теплового расширения. После полугода работы микротрещины в поверхностном слое подшипника могут слиться в сеть, и подшипник начнет издавать шум, затем быстро раскрошится.
Правильная H1-смазка снижает этот риск за счет:
высокой адгезии (прилипаемости) к металлу, что уменьшает вероятность контакта воздуха с поверхностью;
окислительной стабильности, обусловленной синтетическим базовым маслом и антиокислительными присадками;
вязкостно-температурного индекса (способности масла сохранять вязкость при перепадах), который у синтетических эфиров выше, чем у минеральных;
регулярной повторной смазки, когда старая, окисленная смазка удаляется, и наносится свежая, с неиспользованным резервом присадок.
Закупщики, которые экономят на выборе смазки «по принципу дешевизны» и берут универсальную H1-смазку с диапазоном -30…+100 °C для печных подшипников, сталкиваются с отказами уже в первый-второй сезон интенсивной работы. Инженеры крупных пекарен давно усвоили: инвестиция в правильную смазку окупается за счет снижения внеплановых ремонтов и простоев.
Рекомендации по подбору смазки в зависимости от узла
Правильный подбор начинается не с названия бренда и не с цены, а с простого вопроса: какой узел, какая температура, какая скорость?
Для редукторов и подшипников тестомесов
Узел: редуктор тестомеса, конические подшипники, муфты.
Рабочая температура: 60–100 °C в норме, стартует с 0…+10 °C.
Требуемые параметры:
NLGI 2;
рабочий диапазон не менее -30…+120 °C;
базовое масло 80–120 мм²/с при 40 °C;
NSF H1, ISO 21469;
интервал повторной смазки: 500–1000 часов или один раз в месяц при интенсивной работе.
Процедура: закрытые подшипники смазывают через масленку или через специальное отверстие. Излишки смазки удаляют щеткой после сборки узла, чтобы не привести к перегреву из-за чрезмерного трения.
Для направляющих тестомеса
Узел: скользящие направляющие, чаши, скольжение по линейным подшипникам.
Рабочая температура: 30–70 °C.
Требуемые параметры:
NLGI 1 или 2 (в зависимости от зазора - для тонких направляющих обычно выбирают мягче);
рабочий диапазон -30…+100 °C;
хорошая адгезия (прилипаемость), чтобы не стекала с вертикальных поверхностей;
NSF H1.
Тонкость: для направляющих нужна смазка с хорошей способностью держаться на поверхности, иначе она просто вытечет и сбежит на пол. При подборе смотрят на тип загустителя - литиевые мыло-комплексные смазки лучше липнут, чем, скажем, полиуретановые.
Для подшипников печей
Узел: опорные подшипники печи, подшипники чаши печи, опоры противней.
Рабочая температура: 150–180 °C в длительном режиме, охлаждаются ночью до 30–40 °C.
Требуемые параметры:
NLGI 2 или 3;
рабочий диапазон минимум -20…+180 °C;
базовое масло 150–220 мм²/с при 40 °C;
NSF H1, ISO 21469;
интервал повторной смазки: 150–300 часов (т.е. раз в несколько дней при 24-часовой работе).
Процедура: закрытые подшипники смазывают через специальные каналы, часто через автоматическую систему централизованной смазки (если она установлена). При ручной смазке - строго по графику; пропуск смазки на несколько суток при 180 °C приводит к быстрому износу.
Ключевой момент: если печь работает в цехе, где ночью отопление отключают, а днем включают, то теплоперепад - главный враг. В этом случае выбирают смазку с максимально широким диапазоном.
Для печных цепей
Узел: роликовые или звездочки цепи печи, работающей в тепловой зоне.
Рабочая температура: 250–315 °C периодически, между циклами охлаждается.
Требуемые параметры:
Жидкое масло вязкостью 220–320 мм²/с при 40 °C (реже - мягкие смазки NLGI 0–1);
рабочий диапазон минимум -20…+315 °C;
NSF H1 (обычно указано, хотя контакт с пищей здесь маловероятен);
синтетическое полиальфаолефиновое или полиэфирное базовое масло;
интервал повторной смазки: 50–100 часов (т.е. раз в неделю или даже чаще, в зависимости от производительности печи).
Процедура: для печных цепей часто используют спец. оборудование для нанесения - т.н. цепные масленки или капельницы, что дозируют масло на звездочку цепи. При избытке масло брызжет на противни и пищу, при недостатке - цепь спекается. Требует аккуратности и регулярного контроля.
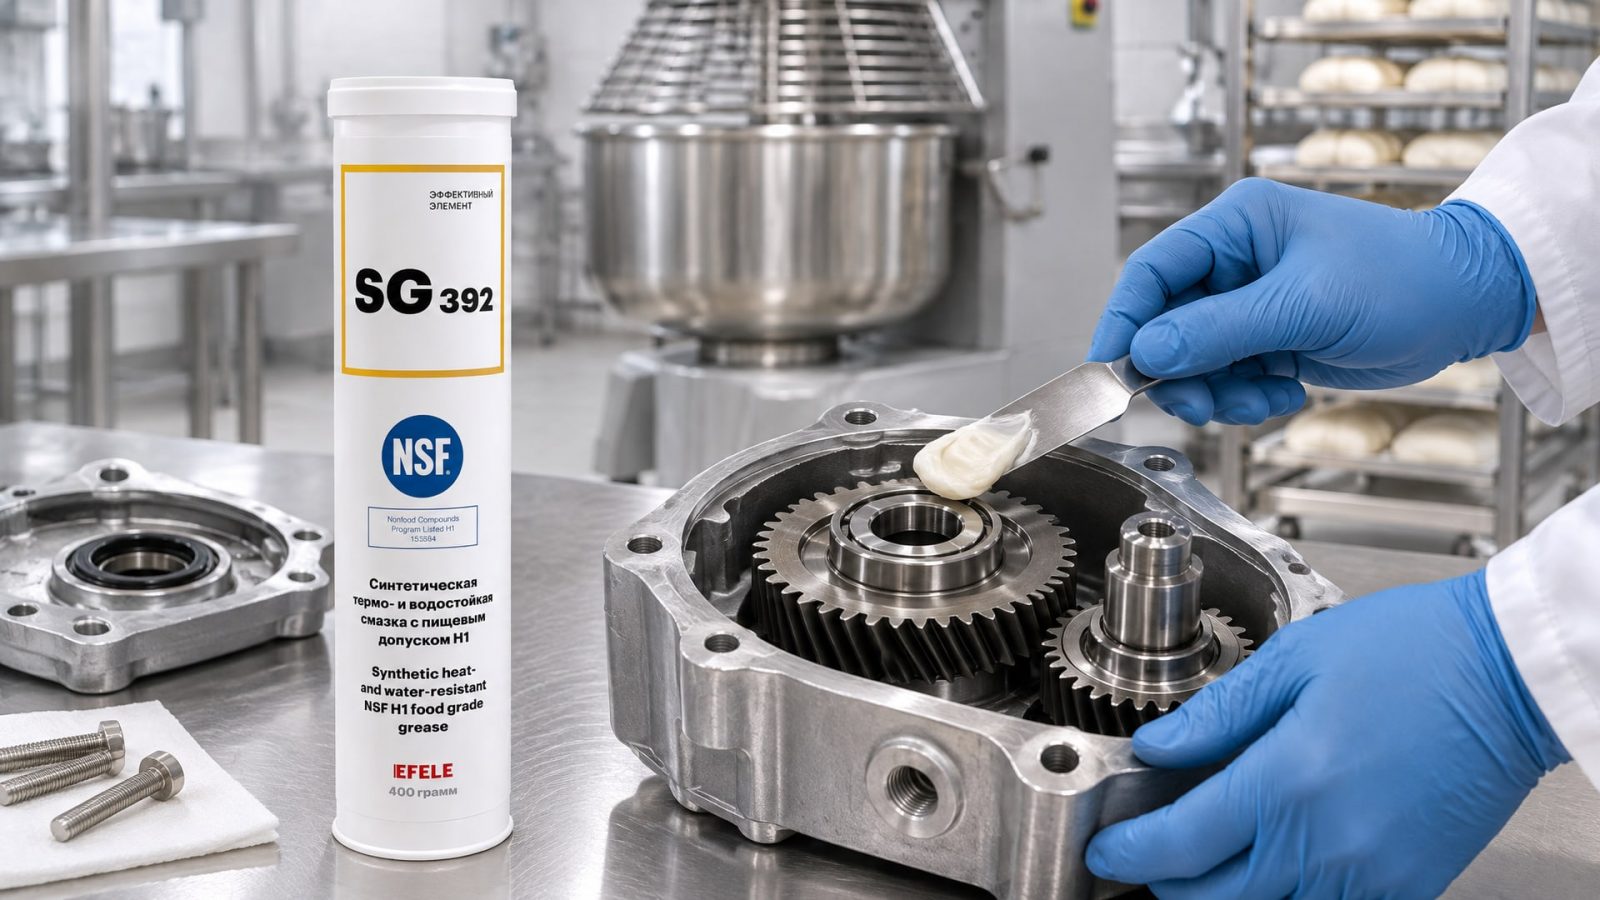
Для высоконагруженных узлов трения пищевого оборудования, таких как тестомесы и термоформовочные машины, EFELE SG-392 обеспечивает стабильную работу в широком диапазоне температур: NLGI 2, -30…+120 °C, базовое масло 100 мм²/с при 40 °C, NSF H1, ISO 21469. Эта смазка исторически выбирается на производствах за предсказуемое поведение при частых перепадах и низкий расход при правильном интервале смазки.
Частые ошибки и как их избежать
Ошибка 1: выбрать одну смазку на все оборудование.
На пекарне обычно нужны минимум 2–3 типа смазок: одна для тестомесов, вторая для печных подшипников, третья для цепей. Попытка обойтись одной универсальной смазкой приводит к компромиссам: либо она недостаточно температурностойка для печи, либо слишком вязка для холодного пуска тестомеса.
Ошибка 2: ориентироваться только на NSF H1 без проверки температурного диапазона. H1 - это допуск безопасности, не параметр производительности. На бумаге может быть написано H1, а в техлисте температурный диапазон -20…+80 °C. Для печи при 180 °C это не подойдет.
Ошибка 3: игнорировать интервалы повторной смазки. Высокотемпературная смазка имеет смысл только при регулярной повторной смазке. Если на печные подшипники нанести смазку один раз при запуске линии и забыть про них на месяц, то даже самая лучшая смазка выгорит, и подшипник начнет «выть». График смазки должен быть привязан не только к количеству часов работы, но и к сезону и фактическим температурам.
Ошибка 4: брать смазку по цене без учета концентрации активных веществ. Дешевая универсальная смазка может быть просто минеральным маслом с органическим загустителем, который при 150 °C развалится. Синтетическая смазка дороже, но держит температуру, снижая реальную стоимость владения за счет редких замен и отсутствия вынужденных ремонтов.
Ошибка 5: нарушить очередность смазки. На некоторых подшипниках нельзя просто долить смазку - нужно сначала вычистить старую через дренажные отверстия, затем внести новую. Пренебрежение этой процедурой приводит к смешиванию старой окисленной смазки с новой, что снижает эффективность.
Ошибка 6: путать «функциональную пленку» с «рабочим диапазоном». Если в техлисте написано, что смазка держит функциональную пленку до -70 °C кратковременно, это не значит, что можно запускать узел при -70 °C. Рабочий диапазон - это то, при чем смазка работает предсказуемо длительное время. Функциональная пленка - это кратковременная защита, скажем, при холодном пуске. Путаница приводит к выбору неправильной смазки для условия.
Часто задаваемые вопросы
Что такое DN-фактор и почему он важен для выбора смазки?
DN-фактор - это произведение диаметра подшипника (в миллиметрах) на его частоту вращения (в оборотах в минуту). Этот параметр показывает, насколько интенсивно узел работает. Для подшипников скольжения на пищевом оборудовании обычно берут H1-смазки с DN до 400 000 mm/min. Если узел работает интенсивнее, надо выбирать смазку с лучшей текучестью (ниже вязкость базового масла) или мягче (ниже NLGI-класс), иначе смазка будет перегреваться и окисляться быстрее.
Может ли одна смазка служить для тестомеса и для печной цепи одновременно?
Технически возможно, если найти компромиссный состав, но на практике это неэффективно. Смазка для тестомеса оптимизирована под -45…+120 °C и вязкость 100 мм²/с, чтобы не перегреваться при вращении редуктора. Смазка для цепи печи рассчитана на 315 °C и вязкость 250+ мм²/с, чтобы не испариться. Если использовать «печную» смазку в тестомесе, узел будет работать горячо и быстро изнашиваться; если использовать «тестомесную» в цепи при 280 °C, она просто выгорит за пару недель. Выбор разных смазок - не переплата, а инвестиция в надежность.
Как часто надо повторно смазывать подшипники печи при 180 °C?
При 180 °C и циклических перепадах температуры интервал повторной смазки сокращается до 150–300 часов (в зависимости от точного состава смазки и от того, охлаждается ли печь ночью или работает круглосуточно). Для линии, работающей 16 часов в день, это означает смазку раз в 10–20 дней. Точный интервал уточняют в техлисте продукта или консультируются со специалистом; пропуск смазки на месяц при такой температуре приводит к деградации пленки и быстрому износу.
Если смазка держит -70 °C по функциональной пленке, можно ли работать при таких температурах?
Нет. Функциональная пленка - это кратковременная защита, например, при холодном пуске. Рабочий диапазон (тот, что указан как диапазон в техлисте) - это область, где смазка работает предсказуемо длительное время без деградации. Если рабочий диапазон начинается с -45 °C, значит, длительная работа при -70 °C приведет к повышенному износу и сокращению ресурса смазки.
Почему H1-смазка дороже, чем обычная пластичная смазка?
H1-смазка требует синтетического базового масла (полиальфаолефины, сложные эфиры или их комбинации), которое дороже минерального масла. Кроме того, для допуска NSF H1 и ISO 21469 требуется сертификация, которая добавляет затрат на производстве. Дополнительная стоимость окупается за счет редких замен, отсутствия отказов оборудования и соответствия законодательству пищевых производств. На деле инвестиция в правильную H1-смазку часто дешевле, чем ремонт заклинившего подшипника или остановка печи из-за поломки цепи.
Заключение
Смазки NSF H1 решают задачу пищевой безопасности, но температурные перепады на хлебопекарном оборудовании требуют более тонкого подхода. Одна смазка H1 не подойдет и для тестомеса при -30 °C, и для печи при 180 °C, и для цепи при 315 °C. Правильный выбор начинается с определения узла, его температурного профиля, скорости вращения и нагрузки, а затем уже - с поиска смазки с подтвержденным рабочим диапазоном, подходящей вязкостью базового масла, NLGI-классом и регламентом повторной смазки.
Практический следующий шаг: возьмите техническое описание каждого узла вашего оборудования, уточните, какие температуры он видит реально, и выпишите требуемые параметры (диапазон, NLGI, вязкость). Затем запросите техлисты у поставщика смазок и сопоставьте спеку. В условиях экстремально высоких температур, характерных для печей и запаечного оборудования, EFELE SG-394 демонстрирует выдающуюся термо- и химстойкость, защищая подшипники и направляющие: NLGI 2, -20…+180 °C, базовое масло 150 мм²/с при 40 °C, NSF H1, ISO 21469. Для разработки точного плана смазки проконсультируйтесь со специалистом вашего производителя оборудования или поставщика смазок - это займет час, но сэкономит месяцы простоев и десятки тысяч рублей на ремонтах.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать оптимальную сож для обработки алюминия, чтобы избежать дефектов и обеспечить качественное фрезерование.
Узнайте, как смазки H1 и аудит HACCP взаимосвязаны и почему простого перехода на пищевые смазки недостаточно для успешной проверки.
Узнайте, как выбрать и правильно применить анаэробный герметик для химии, чтобы обеспечить надежную герметизацию трубопроводов и соединений.