
Как увеличить срок службы инструмента при фрезеровании закаленной стали
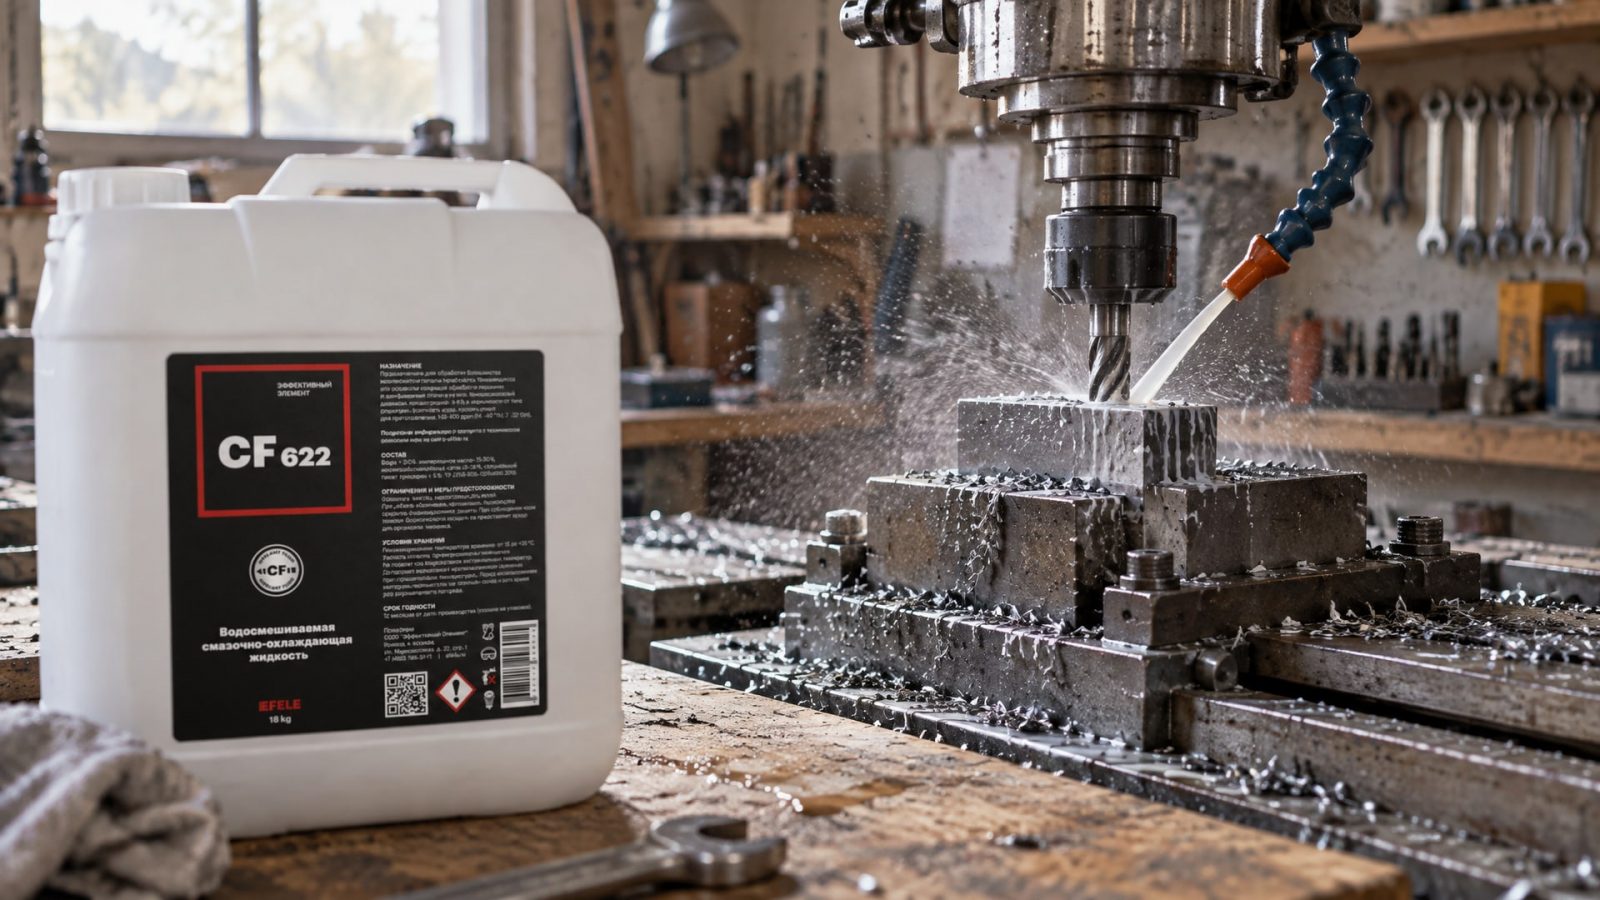
Срок службы фрезы при обработке закаленной стали определяется совокупностью факторов: геометрией инструмента, режимами резания и - в не меньшей степени - правильным выбором смазочно-охлаждающей среды. Исследования показывают, что применение подходящей СОЖ может увеличить стойкость инструмента на 25,6–230% в зависимости от состава жидкости и способа ее подачи. Статья предназначена для технических специалистов, инженеров-технологов и закупщиков, которые ищут практические решения для снижения износа фрез и повышения экономичности фрезеровальных операций на закаленных материалах.
Материалы твердостью выше 50 HRC требуют особого подхода: здесь работают не универсальные режимы, а точный расчет глубин резания, скоростей подачи и подвода охлаждающей жидкости. Ошибки в выборе режима теплоотвода приводят к термошоку режущей кромки, преждевременному сколу и падению производительности. В статье разберем, как оптимизировать каждый из этих параметров и избежать типичных ошибок.
Роль смазочно-охлаждающей среды в hard milling
При фрезеровании закаленной стали смазочно-охлаждающая среда решает две задачи одновременно: отвод тепла от режущей кромки и снижение трения на контакте пластины с заготовкой.
Выбор жидкости и способа ее подачи - это не маргинальный параметр, а один из основных рычагов повышения стойкости инструмента.
Исследования фиксируют прирост стойкости фрез на 25,6% при применении современной СОЖ по сравнению с необработанной пластиной. При этом одновременно снижаются силы резания примерно на 42,9% и шероховатость обработанной поверхности на 20%. Такой комплексный результат достигается благодаря эффективной смазывающей пленке, которая снижает адгезию (прилипание микрочастиц материала к кромке) и улучшает отвод стружки из зоны резания.
При добавлении в СОЖ нанодобавок, например на основе оксида алюминия, эффект усиливается: стойкость инструмента растет на 177–230%, силы резания снижаются на 35–60%, и шероховатость уменьшается еще больше. Такие составы работают за счет микрочастиц, которые заполняют неровности режущей кромки и между атомами материала заготовки, образуя дополнительный барьер против износа. Однако применение нанофлюидов требует стабильной системы подачи и контроля дисперсии, что усложняет производственную логистику.
Полусинтетические СОЖ, такие как EFELE CF-622, сочетают базовые минеральные масла с синтетическими присадками и используются на большинстве участков hard milling благодаря предсказуемому балансу охлаждающих и смазывающих свойств. Эти составы обеспечивают стабильный контроль износа при различных скоростях резания и не требуют специализированного оборудования для подачи, что делает их экономически рациональным выбором для цехов с классическими центробежными системами смазки.
Критическая разница между режимами подачи жидкости
На практике инженеры оперируют тремя основными режимами охлаждения: сухая обработка (dry cutting), минимальная подача смазки (MQL - minimum quantity lubrication) и обильное наполнение (flood cooling).
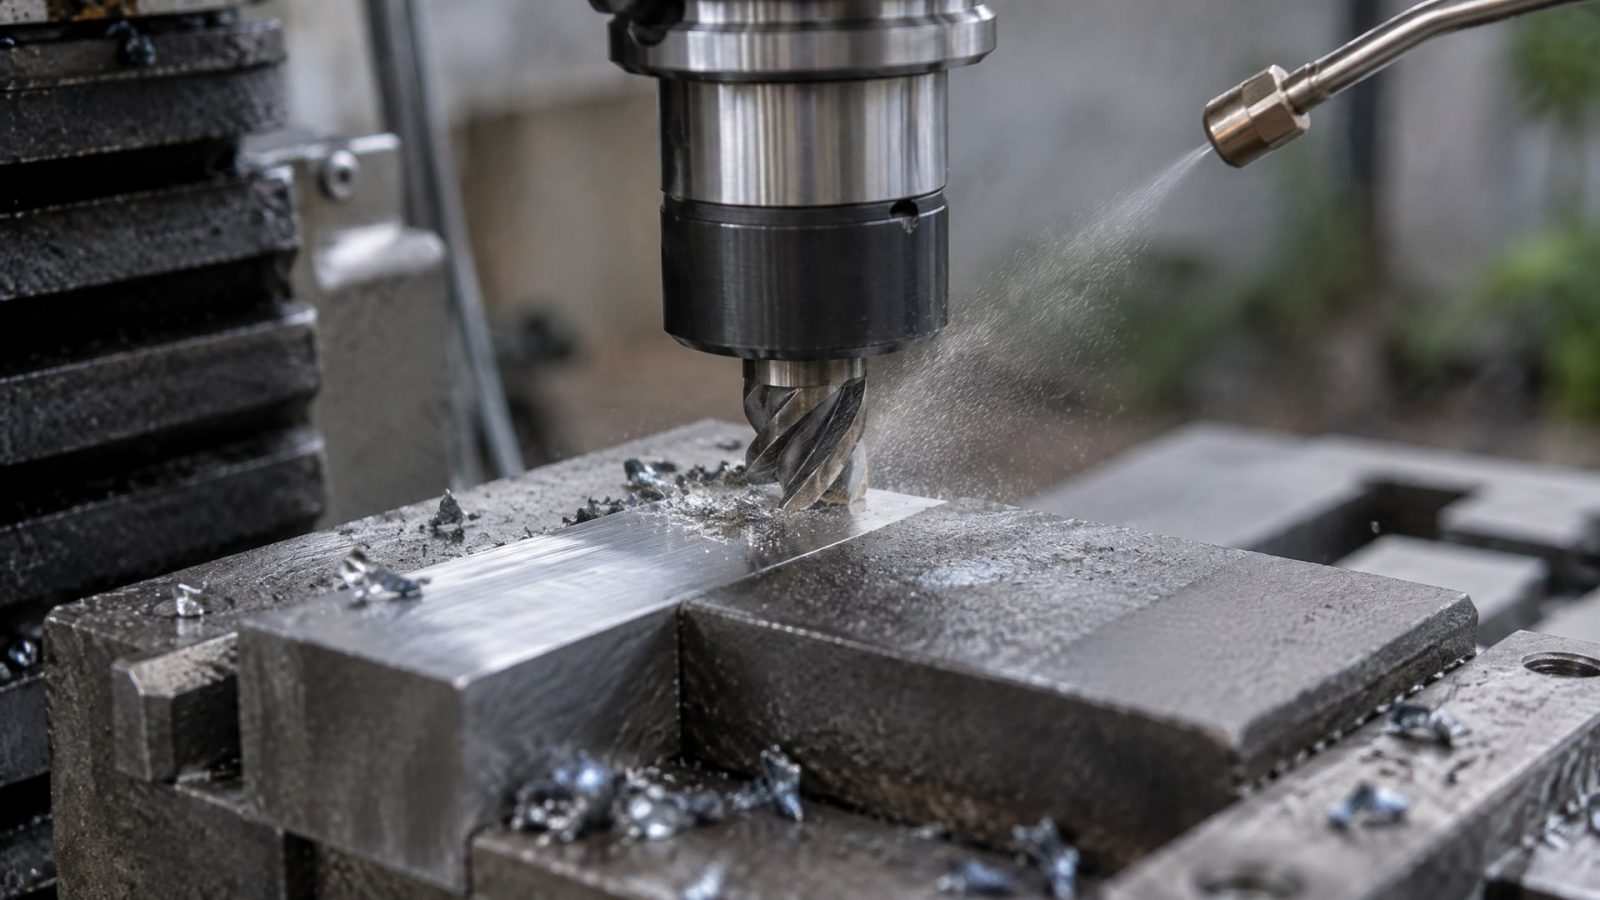
Для закаленной стали нет единого оптимума; выбор зависит от твердости, скорости и конструкции инструмента.
Сухая обработка исключает тепловой шок, который может возникнуть при резком контакте горячей кромки с холодной жидкостью. При фрезеровании некоторых закаленных сталей сухое резание дает приемлемую стойкость и особенно хорошо работает на высокоскоростных центрах с минимальным биением. Однако трение возрастает, адгезия материала к кромке остается высокой, и в долгосрочной перспективе это может сократить ресурс пластины.
MQL режим подает 5–80 мл/час жидкости в направлении резания через специальный воздушный клапан или сопло. Этот режим достаточно смазывает кромку и снижает температуру в зоне контакта, но не вызывает резких термоциклов. При фрезеровании закаленной стали H13 со скоростью 350 м/мин и подачей 0,05 мм/зуб MQL обеспечил стойкость 25 минут против 15 минут при сухой обработке - прирост на 60%. Одновременно MQL дешевле в эксплуатации, чем flood cooling, потому что расход жидкости минимален и нет необходимости в сложных системах отвода и фильтрации.
Flood cooling (обильная подача эмульсии) используется традиционно, но при фрезеровании твердых материалов может быть контрпродуктивен. Чрезмерное охлаждение создает термошок: режущая кромка, раскаленная до 800–1000 °C, резко соприкасается с эмульсией и испытывает сжимающее напряжение. Это приводит к микротрещинам, сколам и даже катастрофическому разрушению пластины. Исследования показывают, что при прерывистом фрезеровании (что типично для hard milling) обильная эмульсия часто сокращает стойкость по сравнению с MQL или сухой обработкой.
Практический совет: если вы переводите фрезеровку закаленной стали с одного режима на другой, протестируйте все три варианта на одном и том же инструменте и материале. Оптимум зависит от конкретной твердости заготовки, скорости резания, геометрии пластины и конструкции шпинделя; универсальный ответ невозможен.
Снижение нагрузок через геометрию и режимы резания
Стойкость инструмента зависит не только от жидкости, но и от того, какие усилия действуют на режущую кромку.
Снижение нагрузки достигается через комбинацию геометрических и кинематических решений.
Геометрия пластины: положительный передний угол, радиус при вершине и острая режущая кромка замедляют износ и снижают силы резания. Материалы высокой твердости требуют пластин с небольшой, но контролируемой округленностью кромки (chamfer) для предотвращения сколов, но не чрезмерной, потому что дополнительная площадь контакта увеличит нагрев.
Глубина резания и подача: для закаленной стали рекомендуют глубины резания не более 0,5–2 мм (в зависимости от диаметра фрезы) и подачи 0,03–0,15 мм/зуб. При такого рода режимах силы резания остаются в пределах, при которых кромка не перегревается и не накапливает микроповреждения за несколько проходов.
Траектория движения: метод trochoidal milling (циклоидальное фрезерование) предполагает плавное, спиралевидное движение фрезы по поверхности, а не прямолинейную подачу. Это распределяет нагрузку более равномерно, уменьшает пиковые усилия в каждый момент и особенно эффективно для узких пазов и участков с прерывистым контактом. Стойкость инструмента при такой траектории может возрасти на 40–60% по сравнению с классическим фрезеровкой в один проход.
Скорость резания: выбор скорости критичен. При чрезмерной скорости кромка перегревается, при недостаточной возрастает адгезия и пластическое деформирование. Для закаленной стали твердостью 50–65 HRC обычно используют 200–400 м/мин в зависимости от твердости, диаметра фрезы и материала пластины (твердый сплав, CBN, керамика). В этом диапазоне стойкость инструмента наиболее предсказуема и воспроизводима.
Выбор состава смазочной жидкости для конкретной задачи
Не все СОЖ одинаковы при работе с закаленной сталью.
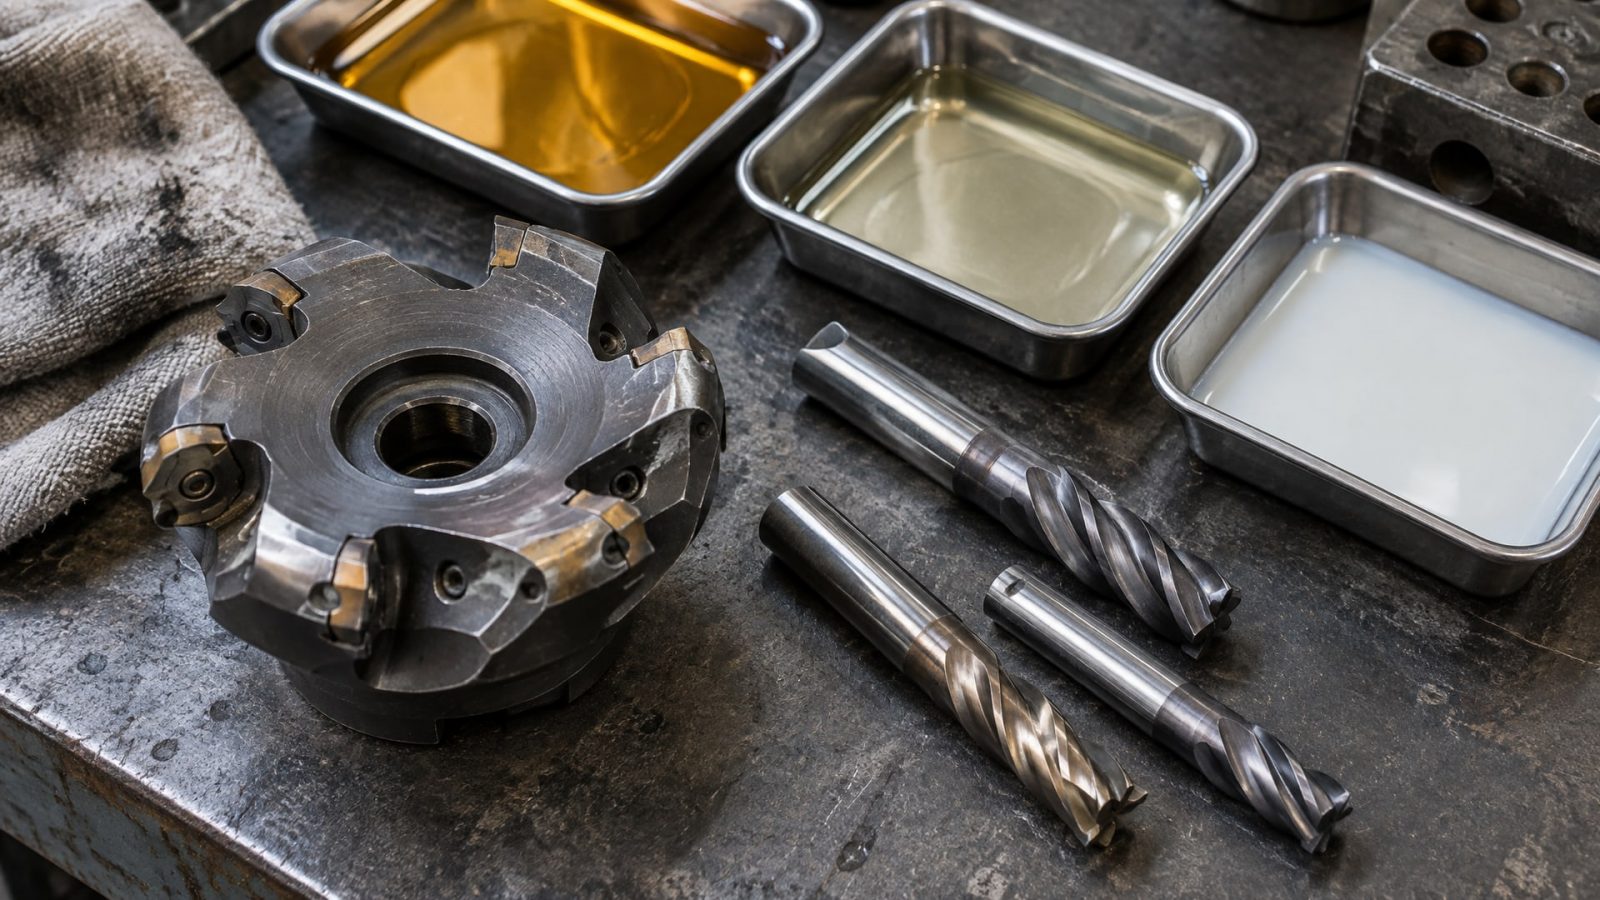
Состав жидкости определяет ее смазывающую и охлаждающую способность, стабильность при нагреве и совместимость с материалом пластины.
Минеральные СОЖ на основе нефтяных масел имеют хорошую смазывающую способность и дешевы, но при долгом нахождении в зоне высоких температур окисляются и теряют свойства. Для hard milling они работают, но требуют частой замены и контроля концентрации в проточной системе.
Полусинтетические эмульсии сочетают минеральную основу с синтетическими присадками (противоизносные, противозадирные, противопенные). Они стабильнее при нагреве, дольше сохраняют консистенцию и смазывающие свойства. На производствах, где hard milling ведется не постоянно (несколько часов в день), полусинтетические жидкости показывают лучшее соотношение цены и ресурса инструмента. EFELE CF-622 относится к этому классу и на большинстве участков фрезеровки закаленной стали закупщики возвращаются к ней за счет стабильного результата и предсказуемого расхода.
Синтетические СОЖ (эстеры, PAO) дороги, но обеспечивают максимальную теплостойкость и минимальное образование отложений. Они применяются в специальных условиях: высокие скорости (свыше 500 м/мин), экстремальные температуры или когда фреза работает непрерывно много часов подряд.
Нанофлюиды (эмульсии с нанодобавками Al₂O₃, TiO₂ и др.) существенно улучшают стойкость инструмента, однако требуют специализированного оборудования для подачи, контроля дисперсии и стабилизации. Для малых и средних цехов это часто экономически не оправдано; для крупных автоматизированных производств - имеет смысл.
При подборе СОЖ ориентируйся на вязкость (обычно ISO VG 15–46 для фрезерования), наличие противозадирных присадок и совместимость с системой подачи. Если в цехе установлена централизованная эмульсионная система, жидкость должна соответствовать ее параметрам по типу фильтра, теплообменнику и материалам уплотнений.
Практические ошибки и как их избежать
На практике инженеры и технологи часто совершают ошибки, которые сокращают ресурс фрез, даже если жидкость выбрана правильно.
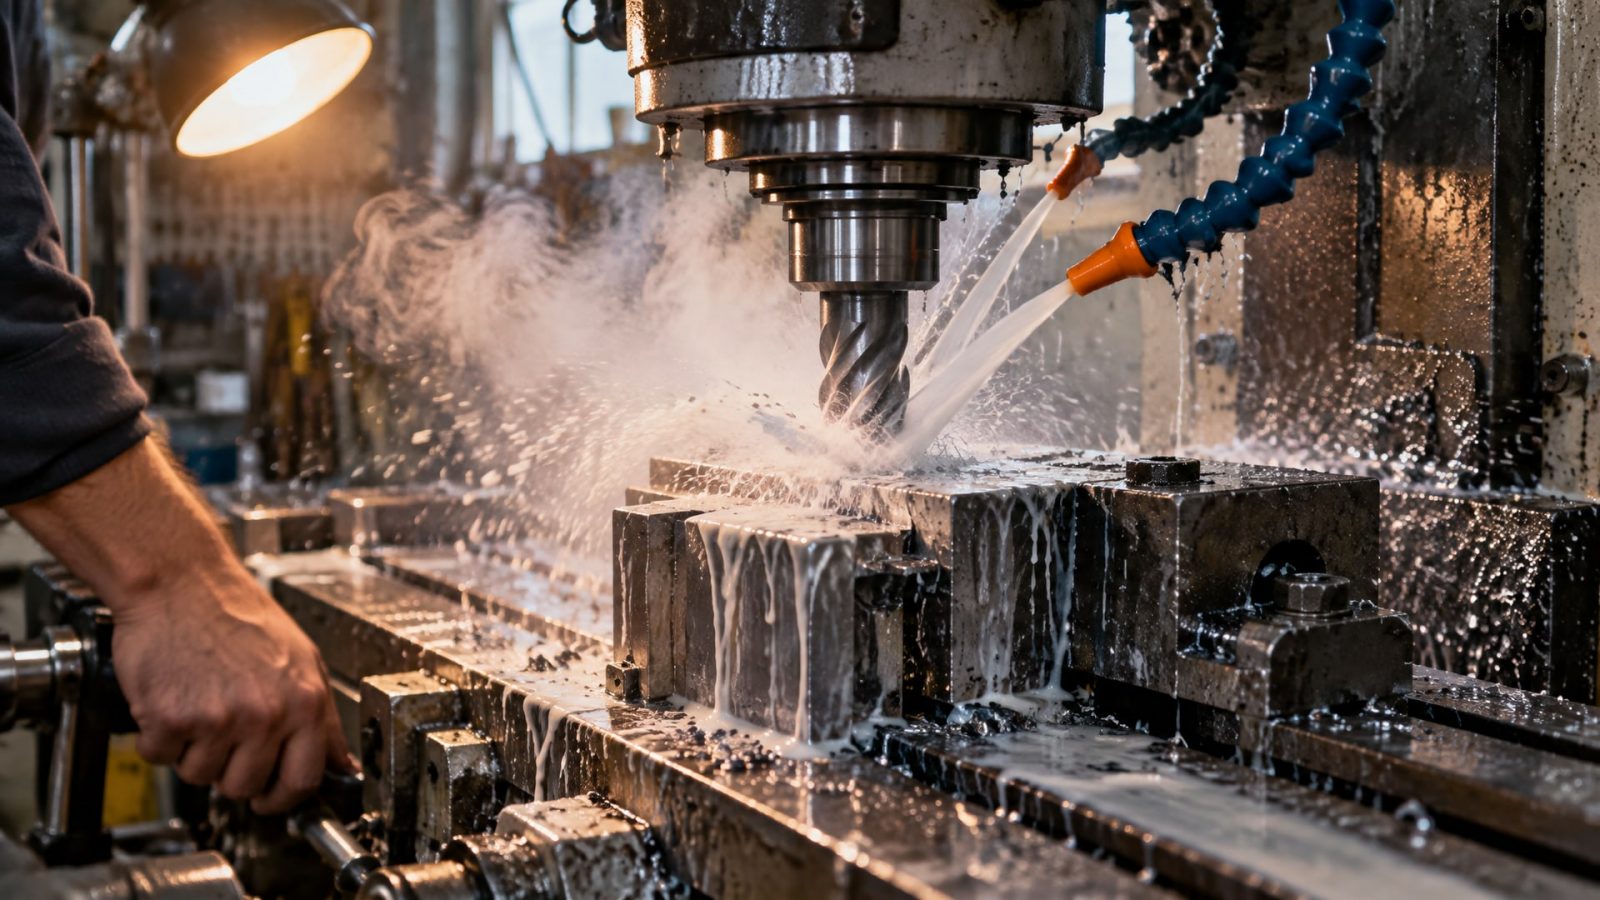
Ошибка 1: "Чем больше СОЖ, тем лучше" Избыток жидкости при фрезеровании твердой стали вызывает термошок и уменьшает стойкость. Режущая кромка нагревается до 900 °C, а затем резко охлаждается при контакте с эмульсией. Материал пластины испытывает циклические напряжения растяжения-сжатия, что приводит к микротрещинам. В режиме MQL расход регулируют по принципу: "минимум, достаточный для максимальной стойкости". Для большинства операций это 5–80 мл/час, а не "лить вволю".
Ошибка 2: "Сухое резание универсально экономнее" Сухая обработка экономит расход жидкости, но не всегда экономит инструмент. При неправильном подборе режима (чрезмерная скорость, глубина резания или подача) сухое фрезерование приводит к очень быстрому износу и сколам. Перед переходом на сухую обработку протестируй ее на одной серии заготовок и проверь реальный срок службы фрезы. Если он упал больше чем на 30%, возврат на MQL или полусинтетическую эмульсию обычно рациональнее.
Ошибка 3: "Один режим на все материалы" Закаленная сталь твердостью 50 HRC требует других режимов, чем закаленная сталь твердостью 65 HRC. При увеличении твердости скорость резания снижается, подача уменьшается, а охлаждение становится еще критичнее. Если технолог использует универсальный режим для всех закаленных материалов, стойкость инструмента будет непредсказуема.
Ошибка 4: "СОЖ в проточной системе - "установил и забыл"" Эмульсия деградирует со временем: окисляется, теряет присадки, концентрация сползает вверх или вниз. Раз в месяц (или раз в два месяца на интенсивном производстве) нужно проверить концентрацию по рефрактометру, проверить pH и при необходимости разбавить водой или заменить жидкость полностью. Если этого не делать, через полгода жидкость превратится в "черное месиво", которое не смазывает и не охлаждает.
Ошибка 5: "Геометрия пластины не влияет на жидкость" Правильная геометрия режущей кромки снижает силы резания и температуру на 20–30% даже без изменения жидкости. Если переходишь на фрезерование более твердой стали, сначала обнови геометрию пластины (острая кромка, положительный угол, правильный chamfer), и только потом вводи новую СОЖ. Часто кома из инвестиций уходит в инструмент, а не в жидкость.
Совет инженера
При переводе операции hard milling на стабильное производство закаленной стали часто помогает систематический подход: сначала проектируем режимы (скорость, подача, глубина), потом подбираем геометрию пластины под твердость, затем тестируем режим охлаждения.
На участках, где обработка ведется интенсивно (несколько смен в день, твердость выше 60 HRC), полусинтетическая СОЖ вроде EFELE CF-622 показывает предсказуемый результат: стойкость возрастает на 25–40% относительно сухой обработки, система подачи остается простой (существующая эмульсионная система), и расход жидкости оказывается ниже, чем при flood cooling за счет минимальных потерь на испарение и утечки. Это позволяет амортизировать стоимость жидкости через сокращение простоев на переточку инструмента.
Часто задаваемые вопросы
Какой расход смазки считается оптимальным при MQL?
Практический ориентир из справочников -5–80 мл/час для инструмента диаметром менее 40 мм. Начинай с нижней границы диапазона и постепенно увеличивай расход, пока шероховатость и температура не стабилизируются. Превышение 80 мл/час часто приводит к термошоку и сколам без дополнительного прироста стойкости.
Почему при обильной СОЖ фреза рубится быстрее?
Избыток эмульсии создает термошок: раскаленная кромка (800–1000 °C) резко охлаждается, вызывая микротрещины и напряжения в материале пластины. Это особенно критично при прерывистом фрезеровании, когда кромка циклически входит и выходит из зоны резания. Минимум жидкости, достаточный для смазки, часто эффективнее обильного наполнения.
Нужна ли специальная СОЖ для закаленной стали или подходит универсальная?
Универсальные СОЖ работают, но для закаленной стали выше 55 HRC рекомендуют эмульсии с усиленными противоизносными присадками. Полусинтетические жидкости лучше держат консистенцию при нагреве и дольше сохраняют смазывающие свойства. Если у тебя проточная система, проверь совместимость жидкости по типу фильтра и материалам уплотнений.
Сухое фрезерование экономнее, чем с жидкостью?
Не всегда. Сухая обработка экономит расход жидкости, но может привести к ускоренному износу инструмента и сколам на кромке. Итоговая стоимость владения (инструмент + жидкость + простои) часто ниже при MQL или полусинтетической эмульсии. Протестируй оба варианта на реальных заготовках перед окончательным выводом.
Как часто нужно менять эмульсию в проточной системе?
Качество эмульсии нужно проверять раз в месяц: концентрация по рефрактометру, pH, визуальный осмотр на пены и отложения. При падении концентрации ниже 4% или росте pH выше 9,5 жидкость разбавляют или полностью заменяют. На интенсивном производстве полная замена требуется раз в 4–6 месяцев, на легком режиме - раз в 8–12 месяцев.
Заключение
Увеличение срока службы инструмента при фрезеровании закаленной стали достигается совокупностью мер: правильный выбор смазочно-охлаждающей среды, оптимизация режимов резания и геометрии пластины, а также контроль способа подачи жидкости. Исследования демонстрируют приросты стойкости на 25–230% при условии, что все эти параметры согласованы. Ключевая ошибка - предположить, что обильная эмульсия всегда лучше: при hard milling избыток жидкости приводит к термошоку и преждевременному разрушению кромки.
Практический следующий шаг: протестируй три режима охлаждения (сухо, MQL, flood) на одной и той же партии заготовок твердостью выше 50 HRC, измерь время до отказа инструмента и выбери режим по критерию итоговой стоимости владения (инструмент + жидкость + производительность). После выбора оптимального режима зафиксируй параметры в операционном чертеже: скорость резания, подача, глубину резания и расход СОЖ. Это обеспечит воспроизводимость результата и позволит снизить брак и простои на переточку фрез в долгосрочной перспективе.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему плохая коллоидная стабильность смазки влияет на ее прокачиваемость и как избежать сбоев в системе.
Твердосмазочные покрытия повышают КПД маломощных редукторов, снижая трение и износ.
Узнайте, когда окунание антифрикционного покрытия выгоднее распыления, и как выбрать подходящий метод для ваших задач.