
Как выбрать анаэробный формирователь прокладок для фланцев с большим зазором
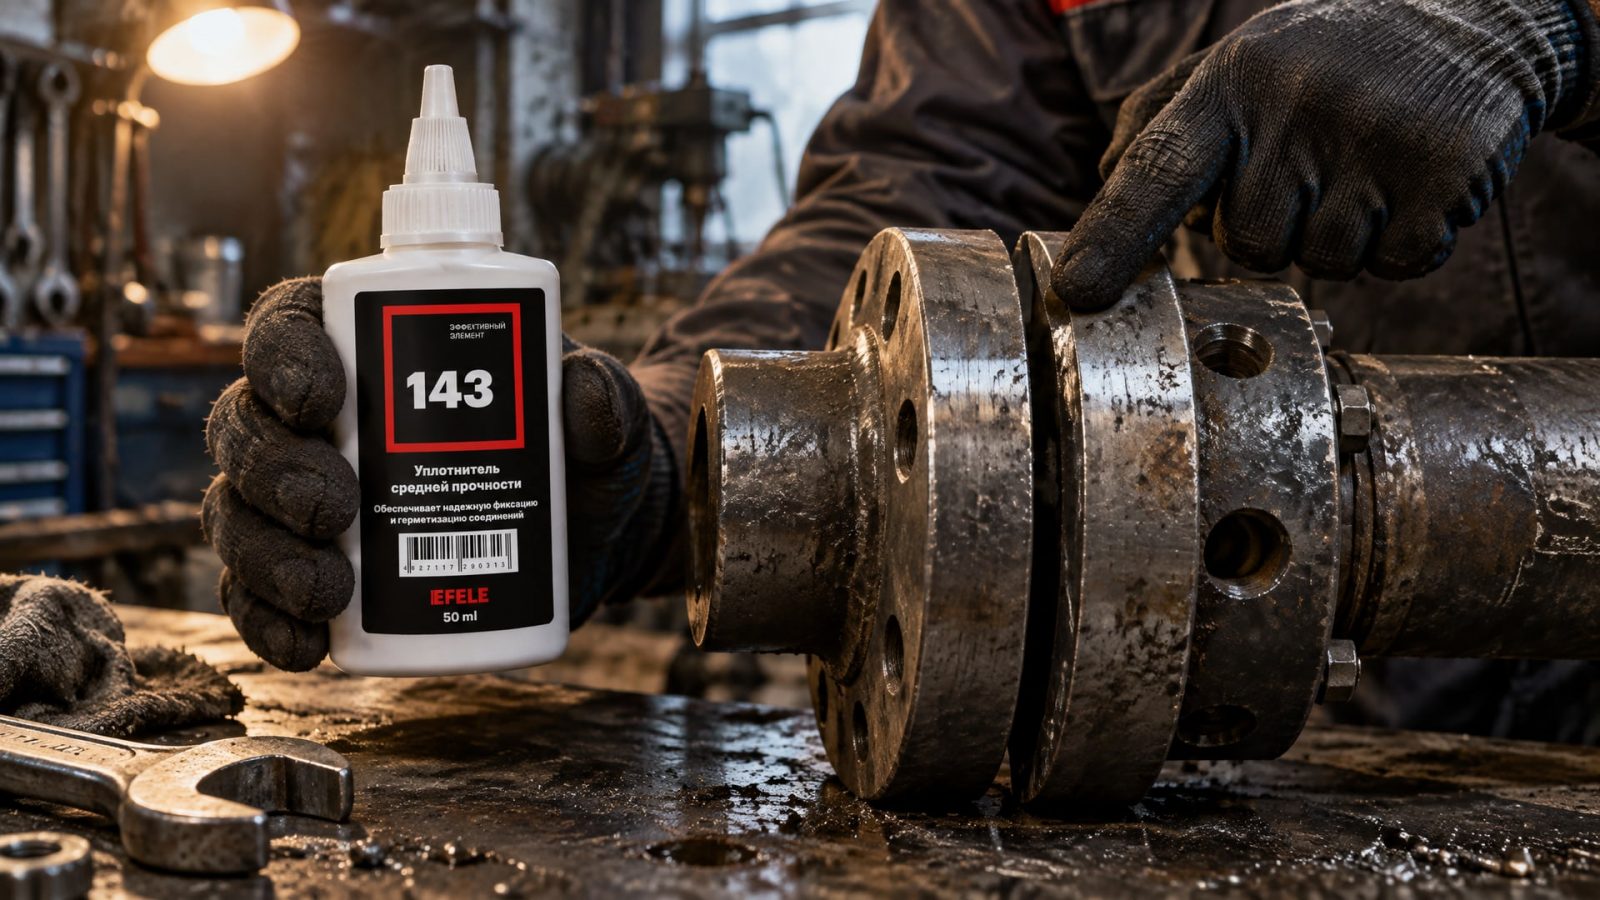
Герметизация фланцевых соединений требует точного подбора материала под реальные условия сборки. Анаэробные формирователи прокладок давно стали стандартом в машиностроении и ремонтных службах благодаря надежности и экономичности. Однако выбор становится критичным, когда в работе фланцы с непараллельностью или следами старых прокладок. Главный вопрос, который стоит перед закупщиком и инженером: как узнать, подойдет ли именно этот герметик, если зазор явно больше стандартного? В этой статье мы разберем реальные параметры, на которые нужно смотреть, и объясним, почему размер зазора - главный критерий при выборе.
Статья адресована техническим специалистам и снабженцам, которые сталкиваются с герметизацией фланцевых соединений в ремонте, сборке и переналадке оборудования. Вы узнаете о допустимых диапазонах, требованиях к подготовке поверхностей, влиянии загрязнений и роли праймеров при работе с нестандартными условиями.
Почему размер зазора - главный параметр при выборе
Анаэробные формирователи прокладок отверждаются в отсутствие воздуха и в присутствии активных металлических поверхностей.
Они заполняют микронеровности и мелкие зазоры, образуя герметичный шов. Однако диапазон их применения строго ограничен: типовой рабочий зазор составляет 0,1–0,25 мм, а производители задают верхний предел около 0,3 мм для обеспечения надежного отверждения.
Почему именно эта цифра? Дело в химии процесса. Когда герметик находится в узком слое между металлами, он быстро контактирует с активными центрами на поверхности, катализирующими полимеризацию. При увеличении зазора контакт замедляется, а во внутренних слоях отверждение может не пройти полностью. Результат - потеря герметичности, непредсказуемая прочность и раннее разрушение шва при вибрации или скачках давления.
Стандартные справочные материалы по герметизации фланцевых соединений указывают, что максимальная величина поверхностных неровностей и следов механической обработки должны укладываться в диапазон 0,1–0,25 мм. Для многих систем производители прямо задают предел 0,3 мм как максимум, чтобы сохранить надежное отверждение и быстрый контроль на герметичность. Свыше этого значения риски резко возрастают.
Практические диапазоны и тепловое расширение
Когда говорят о «большом зазоре», часто имеют в виду зазоры в пределах 0,25–0,5 мм.
На практике это граница, за которой анаэробная технология уже не гарантирует надежность. Для типовых фланцевых герметиков указывается максимальный зазор 0,3 мм с фиксацией за 5–10 минут и полной прочностью за 6–12 часов.
Важно помнить о тепловом расширении. При нагреве фланцы могут расширяться, зазор увеличиваться или, наоборот, уменьшаться в зависимости от конструкции. Герметики должны работать во всем диапазоне температур эксплуатации - обычно это −55…+150 °C. Если при нормальной температуре зазор уже близок к 0,3 мм, при нагреве он может возрасти и нарушить герметичность. Поэтому закупщик должен уточнить не только текущий зазор, но и его поведение при рабочей температуре.
Вязкость герметика тоже важна. Для больших зазоров в рамках допустимого диапазона выбирают более высоковязкие составы (55 000–80 000 мПа·с), которые лучше держат форму и не вытекают из щели до отверждения. Составы с низкой вязкостью (10 000–30 000 мПа·с) подойдут для точно обработанных фланцев с мелкими неровностями.
Подготовка поверхности: от удаления масла до выбора праймера
Анаэробные герметики требуют чистой и обезжиренной поверхности.
Производители допускают лишь ограниченную терпимость к загрязнениям - остатки старой прокладки, масло, пыль или ржавчина блокируют или замедляют отверждение. На практике это означает, что экономия на подготовке приводит к отказам герметизации.
Процедура подготовки фланца выглядит так:
Удалить остатки старой прокладки, герметика или ржавчины механической щеткой или скребком.
Протереть поверхность чистой ветошью, смоченной в растворителе или обезжиривающем средстве.
Дать поверхности полностью высохнуть перед нанесением герметика.
На пассивных или окрашенных металлах рассмотреть применение праймера/активатора.
Роль праймера становится критична при зазорах, приближающихся к верхней границе допустимого диапазона (0,25–0,3 мм). Активаторы ускоряют начало полимеризации на инертных поверхностях, что особенно важно при низких температурах или сложных условиях сборки. Использование праймера рекомендуется также, если фланцы не чистый инструментальный сталь, а окрашены, оцинкованы или изготовлены из алюминия и его сплавов.
Для хорошо обработанных металлических фланцев на основной поверхности праймер не обязателен, но его наличие подстраховывает против непредвиденных проблем с адгезией. На ржавых или загрязненных участках краев фланца праймер - практически обязателен.
Технология нанесения и контроль герметичности
Анаэробный формирователь прокладок наносят непрерывным валиком на одну сторону фланца, замыкая контур вокруг всех отверстий под болты.
Это исключает каналы утечки и обеспечивает равномерное заполнение зазора.
Ширина наносимой полоски обычно 3–5 мм. Слишком тонкий валик может прерваться при сборке, слишком толстый - не только излишен, но и ухудшает контакт между фланцами, замедляя отверждение. После нанесения герметика фланцы собирают с минимальным смещением и сразу затягивают до спецификации. Зажимное усилие помогает формировать окончательный шов и выдавливает излишки.
При герметизации фланцев с большими зазорами требуется более внимательный контроль после сборки. Первую проверку на герметичность проводят не ранее чем через 6–12 часов, когда герметик полностью отвердится. Для узлов, работающих под давлением, рекомендуется испытание давлением или утечкой после полного набора прочности (обычно 24 часа).
На линиях фасовки и сборке оборудования часто возникает задача ускорить контроль. Здесь помогают составы с сокращенным временем фиксации (5–10 минут) и полной прочностью за 6–8 часов вместо стандартных 12–24 часов. Однако это не отменяет необходимость соблюдать требования к зазору и подготовке.
Когда анаэробный герметик перестает работать
Важный момент: если фланцы имеют заметную кривизну, непараллелизм или зазор явно выходит за пределы 0,3–0,5 мм, анаэробный герметик перестает быть решением.
В этих случаях нужно рассматривать другой класс уплотнения: паронитовую прокладку, резиновый уплотнитель или комбинированное решение.
Причины отказа герметика при больших зазорах:
Неполное отверждение во внутренних слоях, ведущее к потере адгезии.
Вымывание незатвердевшего материала при первом цикле давления или вибрации.
Фреттинг (микровибрация) на границе шва и металла, вызывающий его разрушение.
Холодный пуск при отрицательных температурах: герметик не успел отвердеть, а нагрузка уже действует.
Для герметизации фланцев с большими зазорами, где требуется высокая прочность и термостойкость, закупщики в цехах часто возвращаются к комбинированным решениям: маслостойкой резиновой прокладке с дополнительной герметизацией границ жидким анаэробным уплотнителем EFELE 143. Этот подход позволяет удержать герметичность при переменных нагрузках и температурах, которые не выдержит чистый анаэробный герметик толстого слоя.
Если фланцы деформированы или требуют частых разборок, традиционная прокладка или резинометаллический уплотнитель надежнее. Анаэробный герметик - это материал для стабильных конструкций с хорошей плоскостностью и предсказуемыми нагрузками.
Выбор между типовыми составами и специальными решениями
На рынке доступны анаэробные герметики с разными свойствами.
Стандартные универсальные составы (например, на основе метакрилата) подходят для большинства общемашиностроительных применений. Они обеспечивают прочность на сдвиг около 6 Н/мм² и работают в диапазоне −55…+150 °C.
Для специальных условий выбирают:
Герметики с повышенной липкостью (адгезией): лучше держат зазоры на краях фланца и менее чувствительны к следам загрязнения. Требуют более внимательного контроля при нанесении, чтобы не вытекли.
Составы с ускоренной фиксацией: нужны на конвейерных линиях, где сборка идет потоком и время ожидания ограничено.
Герметики для пищевой промышленности: имеют допуск H1 (лишь случайный контакт с пищей) и используются на линиях фасовки, если фланцы в соприкосновении с пищевой средой.
Составы для высокотемпературных фланцей: сохраняют свойства вплоть до +200…+250 °C.
Правильный выбор зависит от типа металла фланцей, класса прилегания, рабочей температуры и среды (масло, вода, химические реагенты). На этапе закупки необходимо уточнить у поставщика совместимость герметика с конкретным металлом и средой, чтобы избежать набухания уплотнений или коррозии.
Часто задаваемые вопросы
Можно ли использовать анаэробный герметик вместо обычной прокладки?
Да, но только если плоскостность и зазор укладываются в допустимые пределы конкретного продукта (обычно 0,1–0,3 мм). При больших деформациях фланцев или зазорах свыше 0,5 мм традиционная прокладка надежнее. Герметик заменяет прокладку в конструкциях, спроектированных на жидкие уплотнители, а не как временное решение.
Почему герметик не схватывается по краям фланца?
Возможные причины: зазор больше допустимого (свыше 0,3 мм), недостаточный контакт между поверхностями, плохая очистка (масло или грязь), неподходящий металл (хромированная или лакированная поверхность). Решение: повторная подготовка, применение праймера и проверка плоскостности фланцей калибром.
Нужен ли праймер для герметизации чистых стальных фланцей?
Для чистых инструментальных сталей праймер не обязателен, но рекомендуется при температурах ниже 0 °C, при зазорах близких к 0,3 мм или если фланцы хранились долго и на них образовалась тонкая окись. На пассивных металлах (алюминий, хромсталь, оцинк) праймер обязателен.
Как быстро отверждается анаэробный герметик?
Фиксация (когда герметик держит форму и немного затвердевает) происходит за 5–10 минут на чистых активных металлах. Полная прочность достигается за 6–12 часов, а иногда и за 24 часа в зависимости от состава и температуры. Ускорители/праймеры сокращают эти сроки на 20–30%.
Что делать, если зазор явно выходит за пределы 0,3 мм?
Если вы столкнулись с таким зазором постоянно, это признак проблемы с плоскостностью или износом фланцев. Анаэробный герметик уже не поможет. Нужно либо восстановить поверхность фланца (шлифовка, правка), либо перейти на резиновую прокладку, либо рассмотреть комбинированное решение (прокладка плюс герметизация краев).
Заключение
Выбор анаэробного формирователя прокладок для фланцев с большим зазором начинается с честной оценки реального зазора и плоскостности поверхностей. Типовой рабочий диапазон этих составов -0,1–0,25 мм; свыше 0,3 мм начинаются серьезные риски неполного отверждения. Если зазор стабильно выходит за эти пределы, анаэробный герметик перестает быть решением.
Подготовка поверхности, выбор правильной вязкости и использование праймера при необходимости - это ключевые факторы, определяющие успех герметизации. На практике инженеры и снабженцы часто забывают, что экономия на чистке поверхности или отказ от праймера на пассивных металлах приводит к отказам в поле. Следующий шаг - выбрать конкретный состав по техническому листу (обратив внимание на max gap, время фиксации и совместимость с металлом), проверить его на образце и согласовать процедуру применения с производством перед массовым внедрением.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать замок двери, чтобы защитить его от замерзания и коррозии зимой, предотвратив поломки и продлив срок службы механизма.
Узнайте, как открутить заржавевший болт на выхлопной трубе автомобиля без сварки, используя проверенные методы и специальные средства.
Узнайте, когда анаэробный герметик пластик можно использовать, а когда его применение нежелательно, чтобы избежать повреждений.