
Как выбрать вал-втулочный фиксатор по зазору и температуре эксплуатации
Вал-втулочный фиксатор - это анаэробный клей, который надежно фиксирует цилиндрические соединения с зазором или натягом, заменяя механические стопоры и развальцовки. Его правильный выбор зависит от двух ключевых параметров: максимального диаметрального зазора между деталями и рабочей температуры узла в эксплуатации. Ошибка в подборе приводит к снижению прочности фиксации, длительному отверждению или разрыву соединения при нагреве.
Статья поясняет, как систематически выбрать фиксатор для втулок, подшипников, сальников и вентиляторов, какие типы составов существуют, и как правильно интерпретировать температурные классы и допуски по зазору. Материал полезен инженерам, техническим специалистам и закупщикам, которые сталкиваются с подбором анаэробных клеев для сборочного производства и ремонта оборудования.
Роль диаметрального зазора в выборе фиксатора
Диаметральный зазор между валом и втулкой - первый критерий подбора.
Каждый тип анаэробного фиксатора рассчитан на определенный максимальный зазор, за пределами которого капиллярное заполнение нарушается и прочность падает.
Высокопрочные составы малого зазора обеспечивают максимальную прочность на растяжение и сдвиг, но работают при зазорах менее 0,1 мм. Эти составы подходят для прецизионных посадок, где допуск плотный и требуется максимальная надежность фиксации. На практике такие фиксаторы часто используют для подшипников, точных втулок и шпинделей.
Универсальные составы со средней заполняющей способностью допускают зазор до 0,15 мм и считаются оптимальным выбором для большинства промышленных применений. Они обеспечивают хороший баланс между прочностью и удобством сборки, поскольку допускают некоторый допуск в размерах деталей.
Высоковязкие фиксаторы для увеличенного зазора рассчитаны на зазоры до 0,25 мм и более. Эти составы применяют в узлах с менее точными допусками, где недорогие детали имеют большой разброс по размерам - например, при фиксации вентиляторов, муфт и стальных втулок общего назначения.
Переоценить значение зазора невозможно: при его превышении капилляр не заполняется полностью, состав не отверждается равномерно, и прочность соединения неминуемо снижается. Поэтому первым шагом всегда измеряют реальный зазор между деталями и выбирают состав с запасом, но не переходя в более высокий класс вязкости без необходимости.
Температурные классы и их выбор в зависимости от условий эксплуатации
Анаэробные фиксаторы делят на несколько температурных классов, каждый из которых предназначен для определенного диапазона рабочих температур.
Стандартный класс охватывает диапазон от -55 до +150 °C и покрывает большинство промышленных применений: стационарные двигатели, редукторы, конвейеры, насосы и компрессоры без интенсивного нагрева. Этот класс считается базовым и доступен в вариантах всех типов зазора.
Высокотемпературный класс до +180 °C используют для узлов с постоянным или периодическим нагревом: горячих редукторов, подшипников из-под шпинделей, фланцевых соединений в тепловых машинах и вентиляторов, работающих при повышенной температуре. Этот класс начинается примерно с -55 °C.
Экстремально высокотемпературный класс до +230 °C применяется редко, в специальных узлах авиации, энергетики и тяжелого машиностроения, где узел контактирует с горячими газами или находится в непосредственной близости от источника тепла.
Важный нюанс: при выборе нужно ориентироваться на реальную рабочую температуру соединения, а не на температуру окружающей среды. Например, подшипник редуктора может нагреваться до 120 °C даже в холодном цехе. Если рабочая температура незначительно превышает +150 °C, рекомендуется выбрать класс +180 °C для запаса надежности.
При тепловом расширении пары деталей реальный зазор меняется. В расчетах нужно учитывать коэффициенты расширения материалов и перепад температуры: например, стальная втулка и вал при нагреве с 20 до 100 °C могут уменьшить зазор на несколько микрон. Для критичных соединений рекомендуется предварительный расчет зазора при рабочей температуре.
Быстроотверждаемые фиксаторы: особенности и ограничения
Быстроотверждаемые составы полюбились на сборочных линиях, поскольку позволяют сократить время неподвижности детали после нанесения с 30-60 минут до 5-15 минут.
Однако важно понимать, что скорость схватывания - это самостоятельный параметр, не влияющий на допуск по зазору и температуре.
Быстрое отверждение достигается либо выбором активного металла (сталь отверждается быстрее, чем медь или нержавеющая сталь), либо применением праймера-активатора на пассивных поверхностях. Состав остается в одном классе прочности и термостойкости: если быстрый фиксатор рассчитан на зазор до 0,15 мм и температуру до +150 °C, эти параметры не изменятся.
На практике время фиксации типовых составов на стали составляет примерно 7 минут, после чего узел можно перемещать с соблюдением осторожности. Полная прочность достигается за несколько часов. Быстрые варианты уменьшают этот интервал, что актуально в конвейерном производстве, но для небольших серий экономический выигрыш может быть минимальным.
Ограничение: если посадка очень плотная (зазор менее 0,05 мм), быстрое отверждение может быть недостатком, поскольку состав схватится, не успев полностью заполнить капилляр. В таких случаях обычный состав с более длительным временем отверждения даст лучший результат.
Активные и пассивные металлы: влияние на скорость отверждения и выбор праймера
Поверхность вала и втулки имеет разную активность в отношении анаэробного отверждения.
Активные металлы содержат достаточно ионов железа и других катализаторов, чтобы запустить полимеризацию без вспомогательных средств.
Активные металлы - углеродистая и легированная сталь, чугун. На них фиксатор отверждается без праймера за счет каталитического действия самой поверхности. Время отверждения типовых составов на стали: 5-15 минут в зависимости от класса скорости. Этот эффект используют в большинстве промышленных применений.
Пассивные металлы - нержавеющая сталь, алюминий, медь, бронза, титан. На них анаэробное отверждение замедляется или практически не происходит без внешней активации. Для достижения гарантированной прочности требуется праймер-активатор, который наносят тонким слоем на поверхность перед нанесением фиксатора.
Применение праймера сокращает время отверждения на пассивных металлах с часов до 10-30 минут и повышает надежность процесса. На активных металлах праймер не требуется, но его использование не вредит и не замедляет отверждение.
Практическое следствие: если втулка из нержавеющей стали, а вал - стальной, нужно нанести праймер минимум на втулку. Если обе детали из активной стали, праймер опционален. Перед сборкой убеждаются, что праймер полностью высох (обычно несколько секунд после нанесения).
Подготовка поверхности и ее влияние на надежность фиксации
Качество отверждения и прочность соединения напрямую зависят от состояния поверхностей.
Загрязнение масло, грязь, окисная пленка блокирует капиллярное заполнение и катализаторы на поверхности, что приводит к неполному отверждению.
Очистка: Поверхности вала и внутреннюю часть втулки тщательно протирают чистой безворсовой тканью, смоченной в ацетоне или спирте, или промывают в ультразвуковой ванне. Масло, жир и грязь удаляются полностью. Высушивание проводят на воздухе или мягкой тканью.
Обезжиривание: После механической очистки часто остаются микроскопические следы масла, невидимые глазом. Специальные обезжириватели или активаторы помогают удалить эти остатки и одновременно активируют поверхность для более быстрого отверждения.
Влага: Анаэробные клеи чувствительны к влаге. Если на поверхности остается конденсат или влажность, отверждение нарушается. Перед нанесением фиксатора убеждаются, что детали сухие, особенно если они хранились в холодном месте.
Нанесение: Фиксатор наносят тонкой полоской по периметру вала на расстояние примерно одной трети от конца втулки. При сборке деталей состав распределяется по кольцевому зазору самостоятельно. Излишки после сборки удаляют чистой тканью, пока клей не отвердел полностью.
Если следовать этим процедурам, надежность фиксации достигает 95-99%, и риск проворота или ослабления сведен к минимуму.
Таблица подбора вал-втулочного фиксатора по зазору и температуре
| Диаметральный зазор | Тип и назначение | Температурный класс | Примеры применения |
|---|---|---|---|
| Менее 0,1 мм | Высокопрочный, малый зазор | -55 до +150 °C | Подшипники, шпиндели, точные втулки |
| 0,1–0,15 мм | Универсальный, средний зазор | -55 до +150 °C, до +180 °C | Редукторы, конвейеры, насосы, двигатели |
| 0,15–0,25 мм | Высоковязкий, увеличенный зазор | -55 до +150 °C | Вентиляторы, муфты, стальные втулки |
| Менее 0,1 мм | Высокопрочный для высоких температур | -55 до +180 °C или +230 °C | Горячие редукторы, фланцевые соединения |
Выбор проводят по вертикали: сначала находят строку с максимальным зазором, затем в столбце «Температурный класс» выбирают класс с запасом выше рабочей температуры. Если требуется очень быстрое отверждение, ищут быстрые варианты в этом же диапазоне.
Практические кейсы и типичные ошибки
Кейс 1: фиксация подшипника редуктора Подшипник 6308 имеет вал диаметром 40 мм и должен работать при нагреве до 90 °C. Допуск посадки предусматривает зазор 0,05 мм. Правильный выбор: высокопрочный анаэробный фиксатор для малого зазора (менее 0,1 мм) с температурным классом -55 до +150 °C. Быстрого отверждения не требуется.
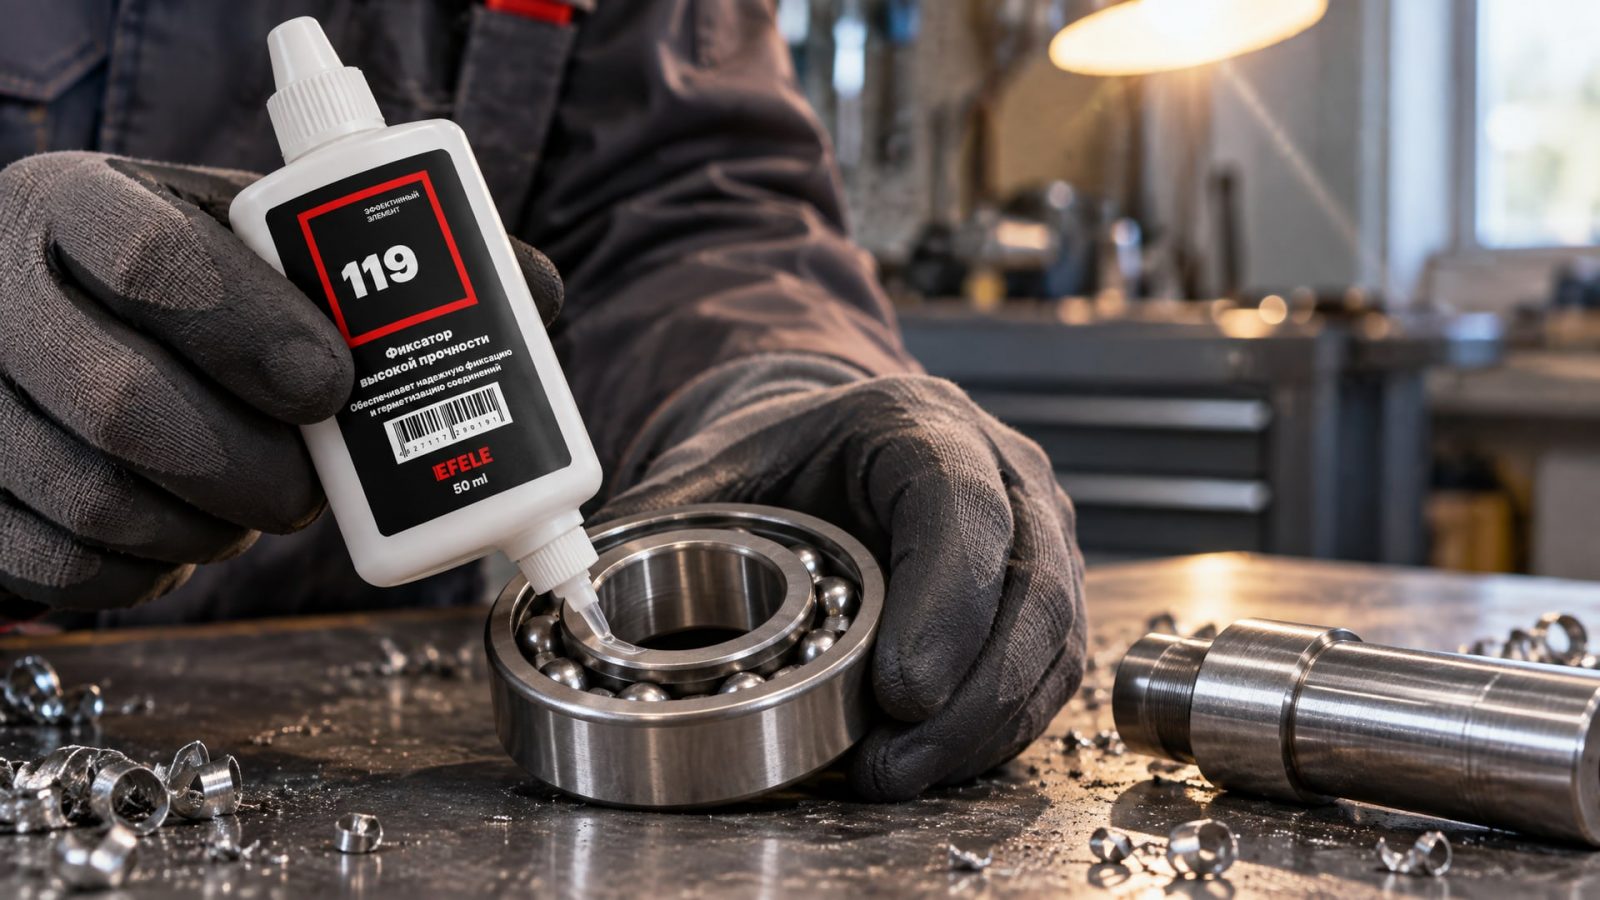
Типичная ошибка: выбрать состав для увеличенного зазора «про запас», хотя реальный зазор мал. Результат: избыточная вязкость замедлит капиллярное заполнение и отверждение.
Кейс 2: вал вентилятора в горячем кожухе Вал вентилятора диаметром 25 мм и алюминиевая втулка, посадка с зазором 0,2 мм, рабочая температура до 120 °C, но в летний пик может достигнуть 140 °C. Правильный выбор: универсальный или высоковязкий фиксатор на зазор 0,15–0,25 мм, класс -55 до +180 °C, обязателен праймер для алюминиевой втулки.
Типичная ошибка: не учесть, что алюминий пассивный металл, и нанести фиксатор без праймера. Отверждение будет медленным и неполным.
Кейс 3: срочная сборка на конвейере Нужно собрать 100 втулок за смену, время отверждения критично. Правильный выбор: быстроотверждаемый универсальный фиксатор (зазор 0,1–0,15 мм) на активной стали. Время отверждения 5-7 минут позволяет передавать деталь дальше.
Типичная ошибка: купить быстрый фиксатор для увеличенного зазора, забыв, что скорость и вязкость задают разные параметры. Результат: излишняя вязкость все равно замедлит процесс.
Применение высокопрочного анаэробного клея с повышенной термостойкостью для фиксации вал-втулочных соединений с зазором до 0,3 мм и эксплуатацией при температурах до +280 °C - это решение для экстремальных условий. Такие составы, как EFELE 119, находят применение в авиационных редукторах, агрегатах энергетики и военной техники, где запас по прочности и температуре принципиален. На обычных производствах они используются редко, но заказчики возвращаются к ним год за годом из-за безупречной надежности в критичных узлах.
Часто задаваемые вопросы
Как правильно измерить диаметральный зазор между валом и втулкой?
Используют штангенциркуль или микрометр. Измеряют диаметр вала и внутренний диаметр втулки, разность делят пополам. Если допуск посадки известен (например, H7/g6), зазор рассчитывают по таблицам стандартных посадок. На практике закупщики часто берут максимальный возможный зазор по допуску, чтобы выбрать фиксатор с запасом.
Можно ли использовать один фиксатор для втулок, подшипников и сальников одновременно?
Только если совпадают условия по зазору, материалу, температуре и требуемой прочности. На практике при производстве одного узла часто применяют один состав. Для разных узлов, работающих в разных температурных условиях, обычно требуются разные типы. Универсальности без проверки спецификации не бывает.
Нужен ли праймер, если втулка из нержавеющей стали, а вал стальной?
Да, праймер требуется. Наносят его на пассивную поверхность (нержавеющую втулку), дают подсохнуть несколько секунд, затем наносят фиксатор на вал и собирают. На активном стальном валу фиксатор отверждается самостоятельно, но без праймера на нержавеющей втулке полноты отверждения не будет.
Что делать, если фиксатор отвердел, но соединение все равно провернулось?
Причин несколько: превышен допуск по зазору для выбранного типа, нарушена процедура подготовки поверхности (масло, грязь), использован неправильный тип по температуре или не учтено тепловое расширение. Демонтировать соединение, очистить детали от остатков клея спиртом, проверить реальный зазор, выбрать подходящий тип и повторить сборку.
Какова разница между анаэробным фиксатором и резьбовым фиксатором (фиксатором для резьбы)?
Фиксатор для резьбы рассчитан на заполнение витков резьбы и предотвращение самоотвинчивания болтов; вал-втулочный фиксатор заполняет кольцевой зазор между цилиндрическими поверхностями и фиксирует от проворота. Это разные классы анаэробных материалов с разной вязкостью и характеристиками.
Какой вал-втулочный фиксатор выбрать для быстроотверждаемого применения при зазоре 0,2 мм и температуре 100 °C?
Универсальный или высоковязкий быстроотверждаемый фиксатор на зазор 0,15–0,25 мм, класс -55 до +150 °C. На стали отверждается за 7-10 минут; на пассивных металлах - с праймером за 10-15 минут. Температура 100 °C комфортна для этого класса.
Заключение
Выбор вал-втулочного фиксатора требует систематического подхода: сначала определяют диаметральный зазор и выбирают тип по заполняющей способности, затем проверяют температурный класс с запасом выше рабочей температуры, затем учитывают активность металлов и необходимость праймера. Быстроотверждаемые составы сокращают время отверждения, но не расширяют допуски.
Следующий шаг: измерьте реальный зазор в своем узле, найдите максимальную рабочую температуру (не окружающей среды), определите материалы деталей, выберите подходящий тип по таблице и возьмите техническое описание выбранного фиксатора для двойной проверки. Если требуется консультация по конкретному применению, обратитесь в техническую службу производителя: правильный выбор с первой попытки экономит затраты на переделку и отказы в поле.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как повысить биостойкость СОЖ, чтобы избежать неприятного запаха и проблем с оборудованием.
Узнайте, как пищевые смазки H1 влияют на прохождение аудита HACCP, какие ошибки приводят к замечаниям и как избежать проблем.
Узнайте, как влияние pH на СОЖ определяет стабильность эмульсии, коррозионную защиту и срок службы инструмента.