
Обработка титана с СОЖ: как повысить стойкость инструмента при фрезеровании
Стойкость инструмента при фрезеровании титана повышают сочетанием подходящего режима резания и адресной подачи СОЖ в зону контакта инструмента со стружкой. Важны не только расход жидкости, но также ее смазывающая способность, давление и направление струи. Для титановых сплавов особенно эффективна подача СОЖ через шпиндель или инструмент под высоким давлением, если станок поддерживает такой способ.
Материал будет полезен инженерам, технологам и снабженцам, которые подбирают СОЖ для обработки титана и настраивают фрезерование. Разберем, почему титановый сплав быстро изнашивает инструмент, как организовать подачу жидкости и какие режимы охлаждения и резания стоит оценить на производстве.
Почему при фрезеровании титана быстро изнашивается инструмент
Титановые сплавы плохо проводят тепло.
Значительная его часть остается в зоне резания, где повышает нагрузку на режущую кромку. В результате ускоряется износ инструмента, а контакт материала со стружкой может приводить к налипанию. Поэтому обработка титана с СОЖ решает сразу две задачи: помогает отводить тепло и снижает трение.
В исследовании обработки Ti-6Al-4V применение СОЖ уменьшило износ и налипание обрабатываемого материала, а также улучшило качество поверхности. Стойкость инструмента выросла на 30% по сравнению с сухой обработкой. Этот результат относится к конкретным условиям исследования и не гарантирует такой же прирост на любой операции: эффект зависит от сплава, инструмента, режима и способа подвода жидкости.
Что должна делать СОЖ в зоне резания
Для фрезерования титана важны охлаждение и смазывающее действие жидкости. Если СОЖ подается мимо контакта инструмента и стружки, увеличение ее количества само по себе не гарантирует нужного эффекта. При выборе учитывают склонность титана к налипанию, возможность направить струю к режущей кромке и стабильность подачи во время обработки.
Сравнительные исследования способов охлаждения подтверждают преимущество высоконапорной подачи по стойкости инструмента перед рядом альтернативных методов. При этом результат определяется не только давлением: струя должна попадать в область стружкообразования, а система отвода стружки не должна мешать ее прохождению.
Как связаны режим резания и износ
СОЖ не компенсирует неподходящие режимы и недостаточную жесткость станочной системы. В одном исследовании Ti-6Al-4V с твердосплавным инструментом наибольшую стойкость получили при скорости резания около 70 м/мин. Это экспериментальный ориентир, а не универсальная настройка для любого фрезерования титана.
При поиске рабочего режима оценивают износ инструмента и качество поверхности, а не только время обработки. Если кромка быстро разрушается, проверяют скорость резания, подачу СОЖ, попадание струи в зону контакта и удаление стружки. Такой подход помогает понять, что именно ограничивает стойкость инструмента, и не сводить настройку процесса к одному параметру.
Как подавать СОЖ при фрезеровании титана
Для обработки титана предпочтительна подача СОЖ непосредственно к зоне стружкообразования через инструмент или шпиндель.
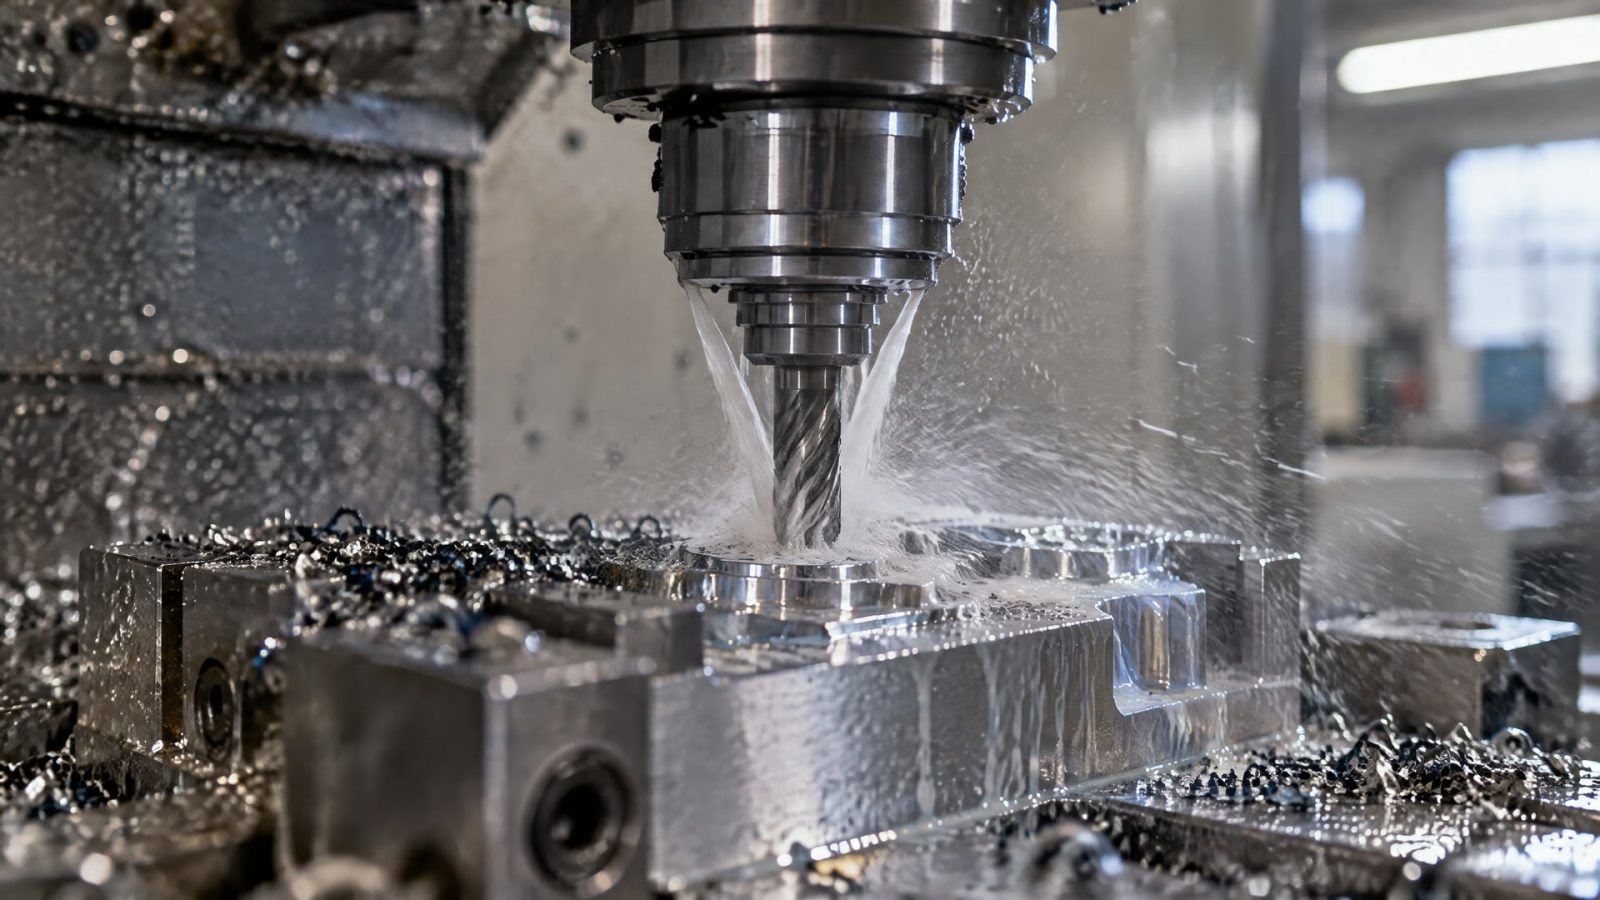
Такая схема доставляет жидкость ближе к режущей кромке и помогает воздействовать на контакт инструмента со стружкой. Обычная заливка может быть менее эффективной, особенно если струя не достигает зоны резания.
В руководствах по обработке титана приводится ориентир не менее 70 бар для подачи через инструмент или систему высокого давления. В другом источнике указано, что давление 50-80 бар помогает преодолеть паровую оболочку и доставить СОЖ к месту резания. Эти значения следует рассматривать как рабочие ориентиры из разных материалов, а не как единый обязательный параметр для каждого станка и инструмента.
Направление струи важнее общего орошения
Струю настраивают так, чтобы она попадала в область контакта режущей кромки со стружкой. При фрезеровании важно учитывать направление движения инструмента и доступность зоны резания: подача, которая орошает деталь, но не достигает контакта, не обеспечивает адресного охлаждения. Through-tool-подача особенно полезна, когда станок и инструмент рассчитаны на подвод СОЖ через шпиндель.
Если система высокого давления недоступна, применяют направленную заливку с максимально точным попаданием в зону резания. Такой вариант может уступать подаче через инструмент по стойкости, но лучше общей подачи, которая не достигает режущей кромки. После изменения направления струи наблюдают за состоянием кромки, налипанием и эвакуацией стружки.
Расход жидкости и стойкость
Расход также влияет на результат, но его оценивают вместе с давлением и направлением потока. В исследовании влияния расхода стойкость инструмента между минимальным и максимальным расходом эмульсии различалась на 25%. Для криогенного режима в том же контексте указывалась разница 80%. Эти показатели получены в конкретных условиях и не означают, что пропорциональное увеличение расхода на любом станке даст такой же эффект.
Практическая настройка начинается с проверки, достигает ли СОЖ режущей зоны и не перекрывает ли поток эвакуацию стружки. Затем сравнивают износ инструмента при стабильных параметрах процесса. Если высокий расход не улучшает стойкость, следует проверить направление подачи, давление и выбранный режим резания, а не увеличивать поток без диагностики.
Как выбрать СОЖ для обработки титана
СОЖ для титановых сплавов должна сочетать охлаждение со смазывающим действием.
Это важно из-за низкой теплопроводности титана и его склонности к налипанию на инструмент. При выборе оценивают состав операции, способ подачи жидкости, требования станка и рекомендации производителя СОЖ по применению и концентрации.
Для эмульсий в одном из материалов указан ориентир 8-10% для обработки титана. Его нельзя переносить на любую жидкость без проверки: нужная концентрация зависит от конкретного продукта и должна соответствовать его паспорту и требованиям оборудования. Изменение концентрации без учета этих условий не гарантирует увеличения стойкости инструмента.
Когда рассматривают масляную СОЖ
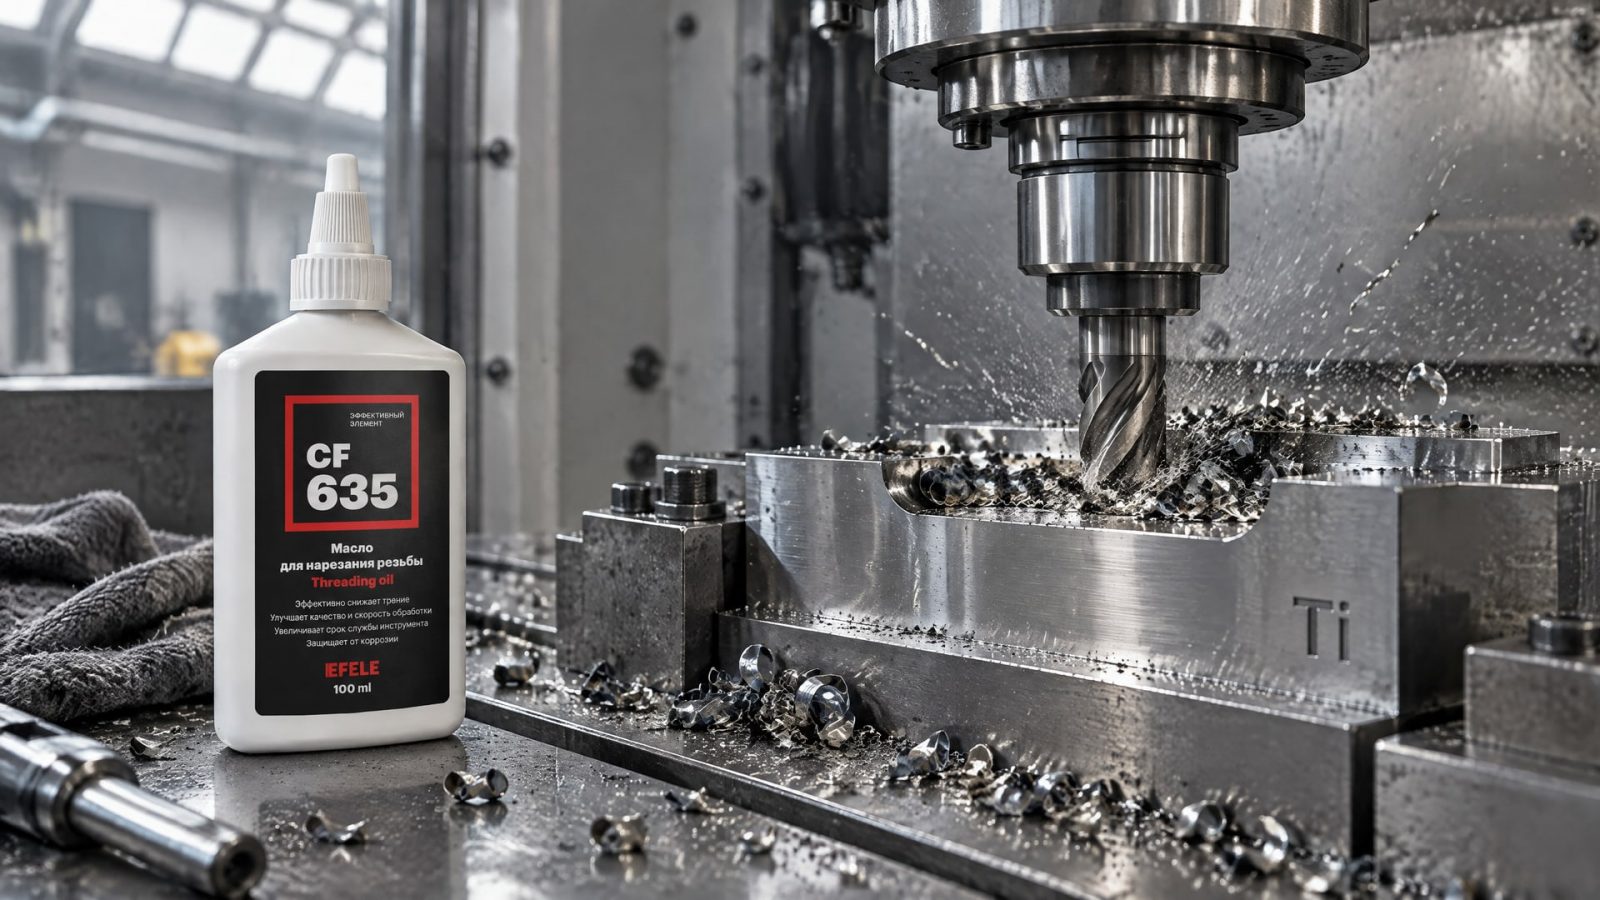
Для некоторых операций рассматривают специализированные масляные СОЖ, в том числе при обработке, где важны снижение трения и износа инструмента. В качестве такого решения в производственной практике может применяться EFELE CF-635.
Назначение продукта: масло для нарезания резьбы.
Для обработки титановых сплавов: специализированная масляная СОЖ для снижения трения и износа инструмента.
Перед применением следует свериться с назначением продукта и рекомендациями для конкретной операции. Масло для нарезания резьбы не следует автоматически считать универсальной заменой эмульсии для любого режима фрезерования. Учитывают способ подачи, требования станка и совместимость выбранной жидкости с технологическим процессом.
Как проверить выбранную концентрацию
Если используется эмульсия, сначала устанавливают концентрацию в пределах, разрешенных ее паспортом. Ориентир 8-10% для титановых сплавов можно использовать только при соответствии рекомендациям производителя жидкости и оборудования. После настройки оценивают стойкость инструмента, налипание материала и состояние обработанной поверхности.
Изменения вносят последовательно: фиксируют исходную концентрацию и режим, затем меняют один параметр и сравнивают результат. Такой способ помогает отделить влияние концентрации от влияния давления, направления струи и скорости резания. При этом концентрация не заменяет правильную подачу: даже подходящая СОЖ не поможет в полной мере, если поток не достигает зоны стружкообразования.
Какие режимы фрезерования титана влияют на стойкость инструмента
Режимы фрезерования титана подбирают вместе с системой охлаждения.
В эксперименте с Ti-6Al-4V и твердосплавным инструментом наибольшую стойкость получили при скорости резания около 70 м/мин. Это значение полезно как точка для проверки, но не как готовый режим для всех сплавов, фрез и станков.
Снижение скорости резания может помочь уменьшить тепловую нагрузку на режущую кромку. Однако изолированная корректировка скорости не устраняет проблемы с подачей СОЖ, жесткостью или отводом стружки. Поэтому при подборе режима фиксируют используемый инструмент и способ охлаждения, а затем сопоставляют износ и качество поверхности.
Что проверить при настройке процесса
Соответствует ли скорость резания конкретному сплаву, инструменту и операции.
Попадает ли СОЖ в контакт инструмента со стружкой.
Достаточны ли давление и расход для выбранной схемы подачи.
Не мешают ли стружка и геометрия детали прохождению струи.
Сохраняется ли жесткость системы при обработке.
Каждый пункт оценивают в связке с результатом обработки. Например, если при корректной подаче СОЖ кромка продолжает быстро изнашиваться, проверяют режим резания и жесткость системы. Если же наблюдается налипание, дополнительно оценивают смазывающую способность жидкости и точность попадания струи.
Почему нельзя подбирать режим только по подаче
Уменьшение подачи не всегда решает проблему быстрого износа. На стойкость влияют одновременно скорость резания, охлаждение и смазка, жесткость системы и эвакуация стружки. Источники по обработке титановых сплавов связывают результат не с одним параметром, а с комплексной настройкой процесса.
Поэтому испытания проводят в контролируемых условиях: сохраняют неизменными параметры, которые не проверяют, и меняют только выбранный фактор. Сравнивают время работы инструмента, состояние кромки и поверхность детали. Так можно установить, дает ли эффект корректировка режима или требуется изменить способ подачи СОЖ.
Когда рассматривать криогенное охлаждение и MQL
Для сложных и высоконагруженных операций, где обычная подача СОЖ не обеспечивает нужной стойкости, рассматривают криогенное охлаждение и гибридные схемы с MQL.
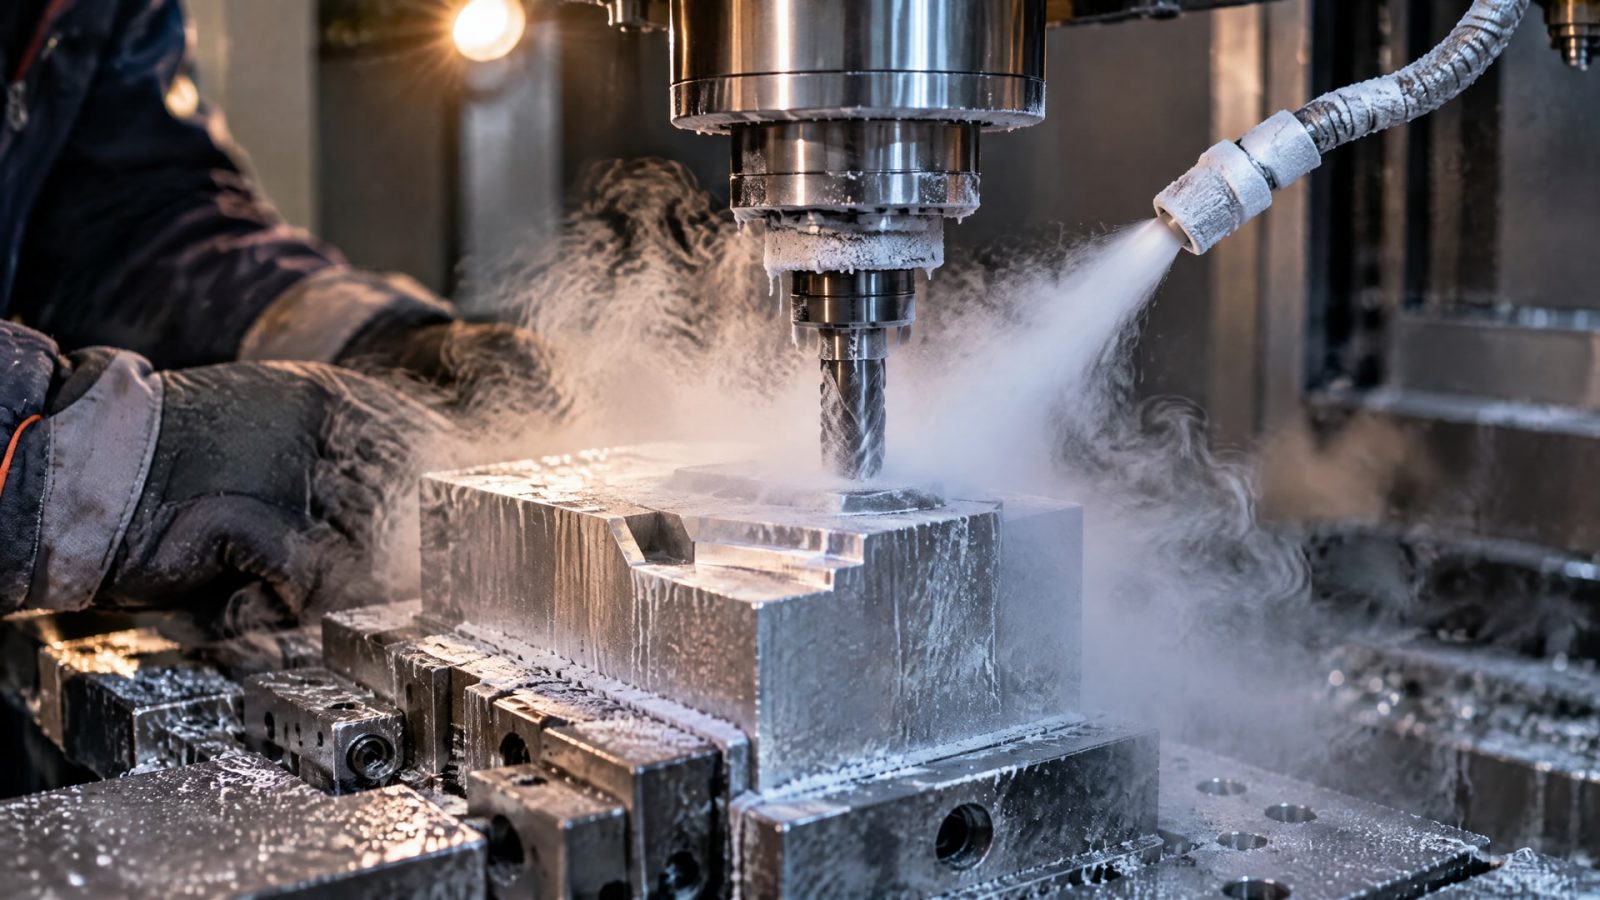
Эти методы могут снижать температуру, силы резания и износ, но их эффективность зависит от материала, инструмента, геометрии детали и режима обработки. Они не являются универсальной заменой высоконапорной подаче СОЖ.
В отдельных исследованиях для гибридного криогенного охлаждения с MQL сообщалось об увеличении стойкости в 3,8 раза по сравнению с заливочным охлаждением. В литературе по криогенной обработке также приводится результат роста стойкости в 5,2 раза относительно обычного охлаждения. Эти величины относятся к конкретным экспериментальным условиям и не гарантируют такого же улучшения на производстве.
Сопоставление методов охлаждения
Высоконапорная подача через инструмент или шпиндель остается практичным вариантом, когда станок поддерживает такую систему. В исследовании сравнения способов подачи высоконапорная СОЖ показала лучшую стойкость инструмента, чем рассмотренные альтернативы. MQL применяют в подходящих режимах, однако при тяжелом фрезеровании титана он не обязательно заменяет подачу жидкости под давлением.
Криогенные и гибридные системы требуют оценки применительно к конкретной операции. Перед внедрением сравнивают результат с действующей схемой: износ инструмента, качество поверхности и производительность. Исследования показывают потенциал этих методов, но решение о переходе принимают по результатам испытаний на оборудовании предприятия.
Как принять решение о переходе
Сначала проверяют, можно ли улучшить действующую схему: настроить направление струи, обеспечить подачу через инструмент и подобрать режим резания. Если при корректной подаче высоконапорной СОЖ стойкость остается недостаточной, оценивают целесообразность MQL, криогенного охлаждения или гибридного подхода. Такой порядок помогает отделить эффект технологии от эффекта базовой настройки процесса.
При сравнении методов важно фиксировать условия испытаний. Увеличение стойкости в 3,8 или 5,2 раза нельзя считать прогнозом для другой операции без проверки. Результат зависит от сочетания инструмента, сплава, геометрии обработки и способа охлаждения.
Часто задаваемые вопросы
Какая СОЖ подходит для обработки титана?
Для титановых сплавов выбирают СОЖ, которая обеспечивает охлаждение и смазывание зоны резания. Важны также способ подачи, давление и концентрация. Для эмульсий в одном из материалов приведен ориентир 8-10%, но его применяют только при соответствии паспорту жидкости и требованиям станка.
Какое давление СОЖ нужно при фрезеровании титана?
В руководствах по обработке титана приводится ориентир не менее 70 бар для подачи через инструмент или систему высокого давления. Другой источник указывает диапазон 50-80 бар. Это ориентиры из разных материалов, поэтому рабочее давление сверяют с возможностями станка, инструмента и выбранной СОЖ.
Помогает ли снижение скорости резания увеличить стойкость инструмента?
В исследовании обработки Ti-6Al-4V твердосплавным инструментом наибольшая стойкость была получена при скорости около 70 м/мин. Это результат конкретного эксперимента, а не универсальная рекомендация для любого титана. Скорость оценивают вместе с подачей СОЖ, жесткостью системы и отводом стружки.
Всегда ли MQL лучше обычной подачи СОЖ?
Нет. MQL может быть эффективен в некоторых режимах, но при тяжелом фрезеровании титана высоконапорная подача через инструмент может давать лучшую стойкость. Криогенные и гибридные методы также показывают хорошие результаты в отдельных исследованиях, однако выбор зависит от оборудования и конкретной операции.
Заключение
Чтобы повысить стойкость инструмента при обработке титана с СОЖ, нужно обеспечить попадание жидкости в зону контакта инструмента со стружкой, подобрать смазывающую СОЖ и согласовать ее концентрацию с паспортом продукта и возможностями станка. Подача через инструмент или шпиндель под давлением, корректный режим резания и отвод стружки работают как единая система.
Следующий шаг для производства - зафиксировать текущие режимы и способ подачи, проверить направление струи и сравнить износ при последовательном изменении параметров. Если высоконапорная подача уже настроена, но стойкость остается недостаточной, можно оценить криогенную или гибридную схему в испытаниях на конкретной детали.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как проверить адгезию герметика к краске и правильно выбрать состав для надежного соединения.
Узнайте, как предотвратить отложения в СОЖ при обработке меди, контролируя состав жидкости, качество воды и фильтрацию.
Узнайте, как правильно выбрать и использовать смазку для мясорубки с пищевым допуском H1, чтобы обеспечить безопасность продукции.