
Окунание с центрифугированием: технология нанесения покрытий на детали
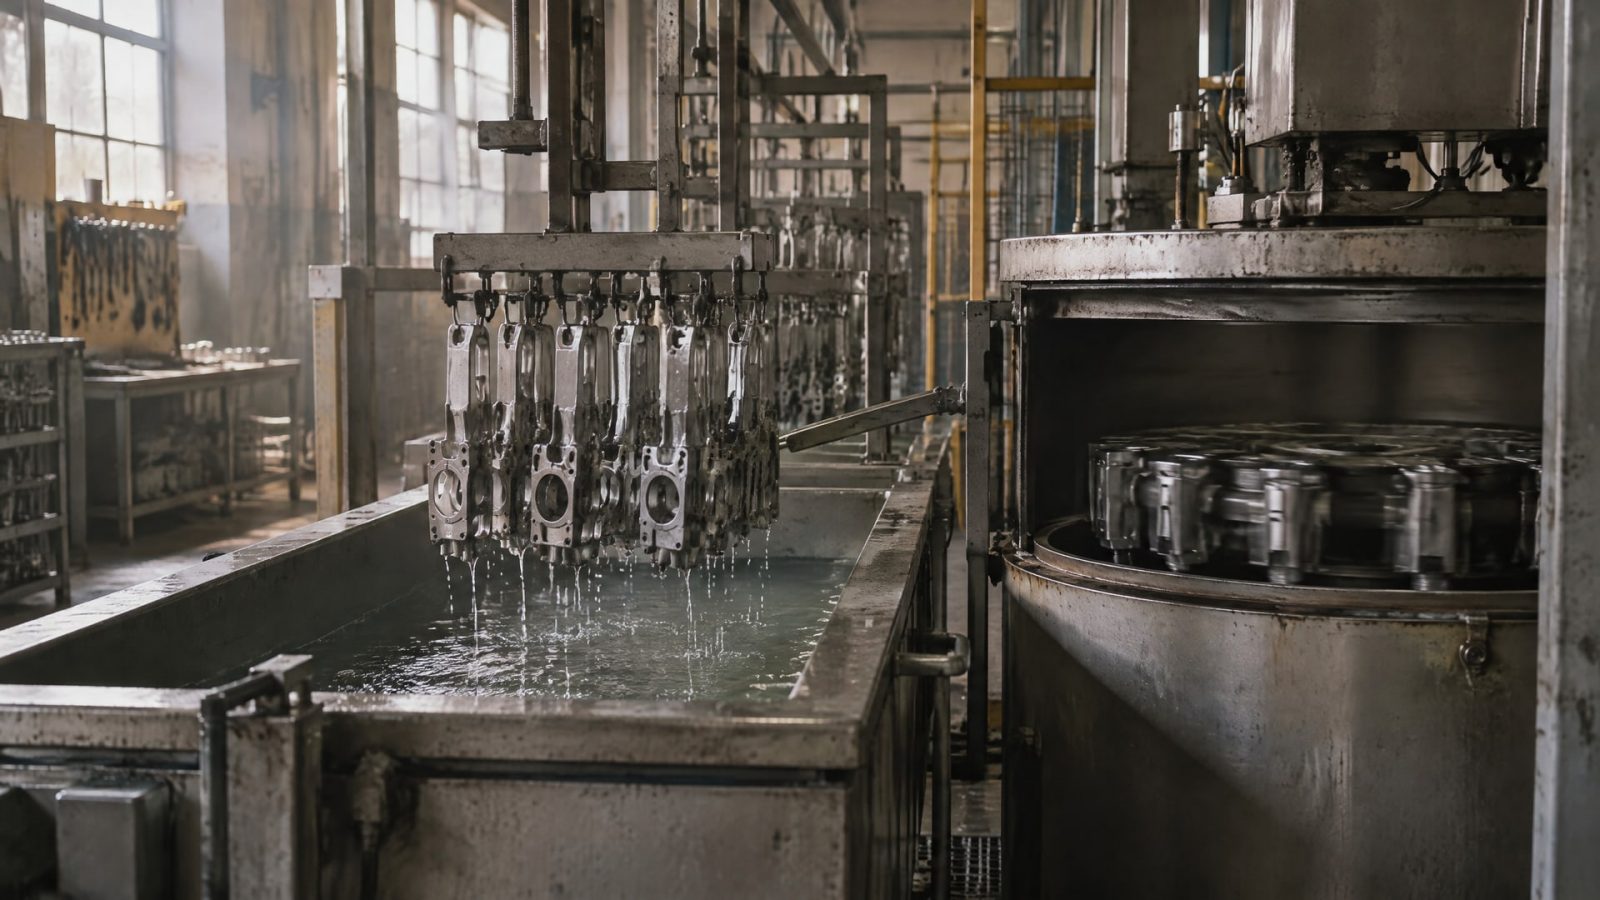
Окунание с центрифугированием помогает наносить покрытия на партии крепежа и кольцевых деталей: изделия погружают в состав, дают ему стечь, затем центрифугируют, чтобы удалить избыток и выровнять слой. Метод подходит не для любого покрытия: результат зависит от свойств состава, подготовки поверхности и режима сушки или отверждения.
Статья будет полезна инженерам, технологам и снабженцам, которые выбирают способ нанесения защитного или твердосмазочного покрытия. Разберем этапы процесса, особенности обработки кольцевых деталей, критерии подбора состава и методы контроля качества. Отдельно рассмотрим, почему внешний вид готовой детали сам по себе не подтверждает, что покрытие соответствует требованиям.
Как работает окунание с центрифугированием
Окунание с центрифугированием, или dip-spin, представляет собой последовательность операций, а не одно погружение в состав.
Детали сначала помещают в покрывающий материал, затем выдерживают, извлекают и дают составу стечь. После этого вращение удаляет избыток материала и помогает выровнять слой. Далее изделия сушат или отверждают согласно требованиям к покрытию.
В описаниях dip coating выделяют четыре основные стадии: погружение, выдержку, извлечение и сушку. При dip-spin между извлечением и сушкой добавляется центрифугирование. Текучесть состава и его способность стекать влияют на повторяемость процесса, поэтому их учитывают при подборе материала и настройке технологии.
Метод особенно удобен при обработке партий крепежа и деталей с кольцевой геометрией: центробежная сила помогает удалять излишек покрытия и снижать риск потеков. Но само вращение не гарантирует одинаковый слой на всех изделиях. На результат влияют свойства состава, размещение деталей, подготовка поверхности и параметры дальнейшей сушки или отверждения.
Для цинк-алюминиевых защитных покрытий на крепеже стандарт ASTM F1136/F1136M допускает нанесение методом dip-spin, dip-drain или распылением. В стандарте также указано, что такое покрытие должно выдерживать температуры запекания до 330 °C без ухудшения свойств. Это требование относится к стойкости покрытия при запекании, а не задает универсальный режим для всех материалов.
Перед выбором технологии нужно определить, какую задачу решает покрытие: защита от коррозии, снижение трения, износостойкость или сочетание этих свойств. Затем проверяют, совместимы ли состав и режим его отверждения с геометрией изделия и требованиями к готовой поверхности. Нельзя исходить только из того, что материал удалось нанести окунанием: пригодность подтверждают испытаниями и проверкой процесса на конкретных деталях.
Покрытие кольцевых деталей методом dip-spin
Кольцевые детали требуют внимания к равномерности покрытия по наружной поверхности, внутреннему диаметру и торцам.
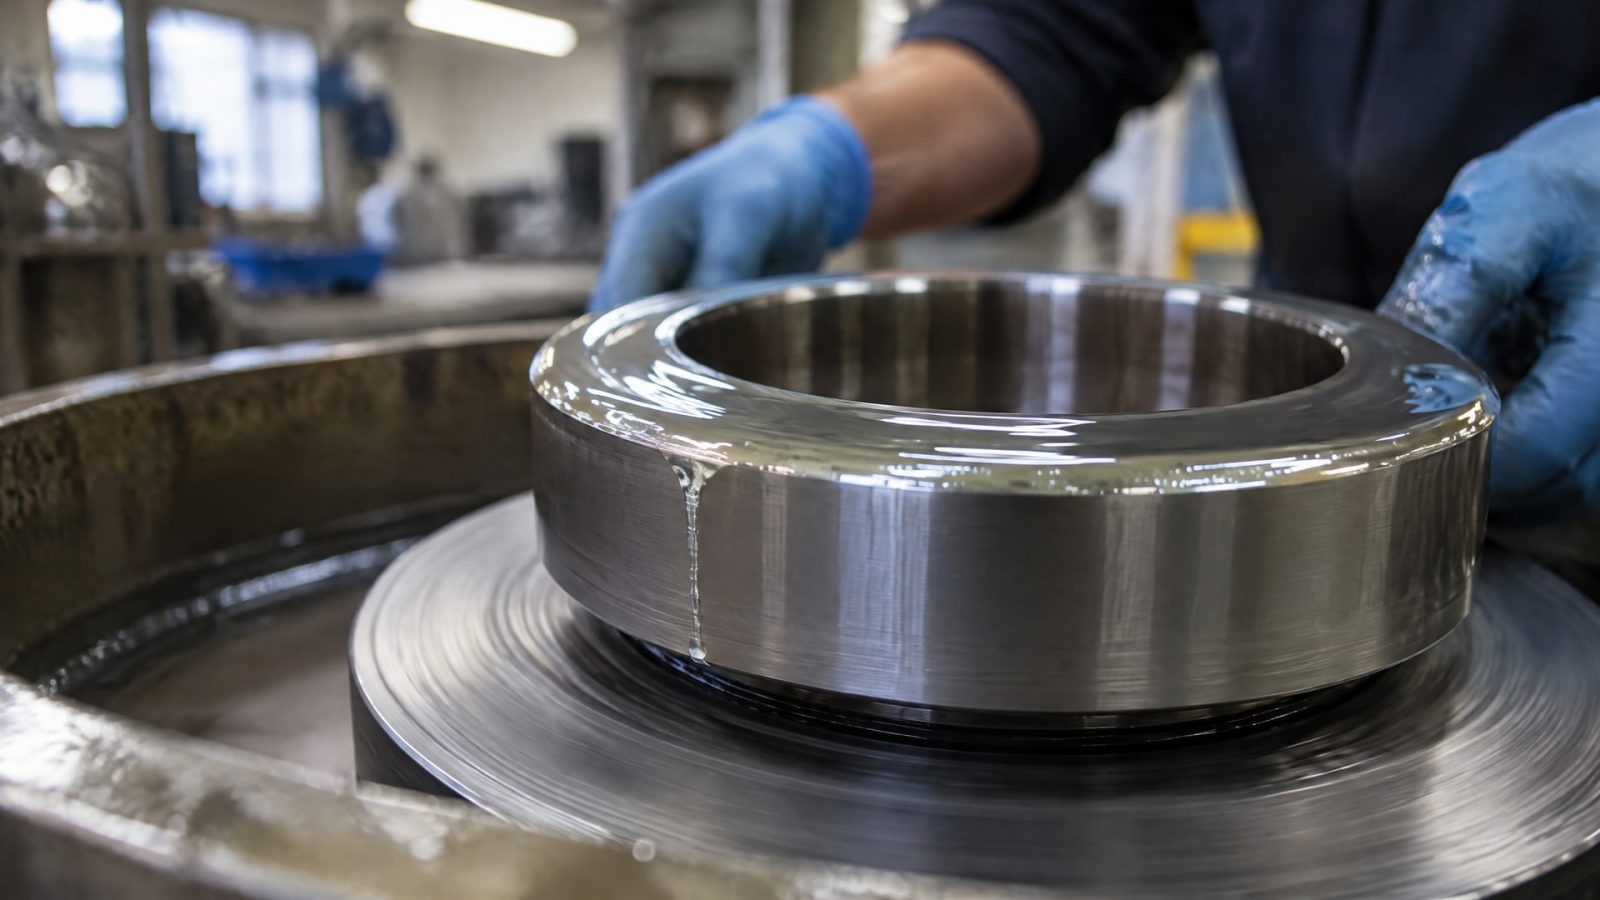
При окунании состав попадает на изделие целиком, а последующее центрифугирование помогает удалить избыток. Такая схема удобна для партий деталей, на которых важно ограничить потеки и получить повторяемый результат.
Однако форма детали сама по себе не гарантирует равномерного слоя. При разработке процесса учитывают, как состав заполняет углубления и стекает с кромок, а также остается ли его избыток на внутренней поверхности. Текучесть и стекание материала влияют на стабильность качества, поэтому их оценивают вместе с режимом погружения и центрифугирования.
До нанесения детали очищают от масла, окалины и других загрязнений. От состояния поверхности зависит сцепление покрытия с основанием, а остатки загрязнений мешают стабильному нанесению. Кислое травление для чувствительных деталей требует отдельной оценки: такая операция может повысить риск водородного охрупчивания. Технологический процесс не должен создавать риск внутренней водородной хрупкости.
Для крепежа с цинк-алюминиевым покрытием ASTM F1136/F1136M предусматривает способы dip-spin, dip-drain и spray с последующими операциями очистки, нанесения и запекания. При этом стандарт задает требование выдерживать температуру запекания до 330 °C без ухудшения свойств покрытия. Эти параметры полезны для оценки соответствия конкретной защитной системы, но их нельзя автоматически переносить на твердосмазочные материалы.
Перед запуском партии стоит зафиксировать, какие участки детали должны быть покрыты и какие дефекты недопустимы. Для контроля могут иметь значение внешний вид, сухость поверхности, отсутствие липкости и частиц, а также результаты испытаний на адгезию и коррозионную стойкость. Требования к приемке согласуют заранее: это помогает отличить дефект нанесения от несоответствия состава или подготовки поверхности.
Как подобрать твердосмазочное покрытие
Подбор твердосмазочного покрытия начинают с условий работы детали, а не с названия материала.
Для узла важны требуемый коэффициент трения, нагрузка, температура, рабочая среда, коррозионная стойкость и износостойкость. Если деталь входит в резьбовое или иное сборочное соединение, заранее определяют, требуется ли контролировать коэффициент трения или момент затяжки.
Единого универсального стандарта для всех сухих смазочных покрытий нет. В промышленности применяют отраслевые и корпоративные спецификации, например DOD-L-85645, GMW 17182, GE A50TF305, FMS 3101 и DMS 1762. Эти документы относятся к разным требованиям и сферам применения, поэтому их нельзя считать взаимозаменяемыми. Спецификацию выбирают под конкретную деталь и условия эксплуатации.
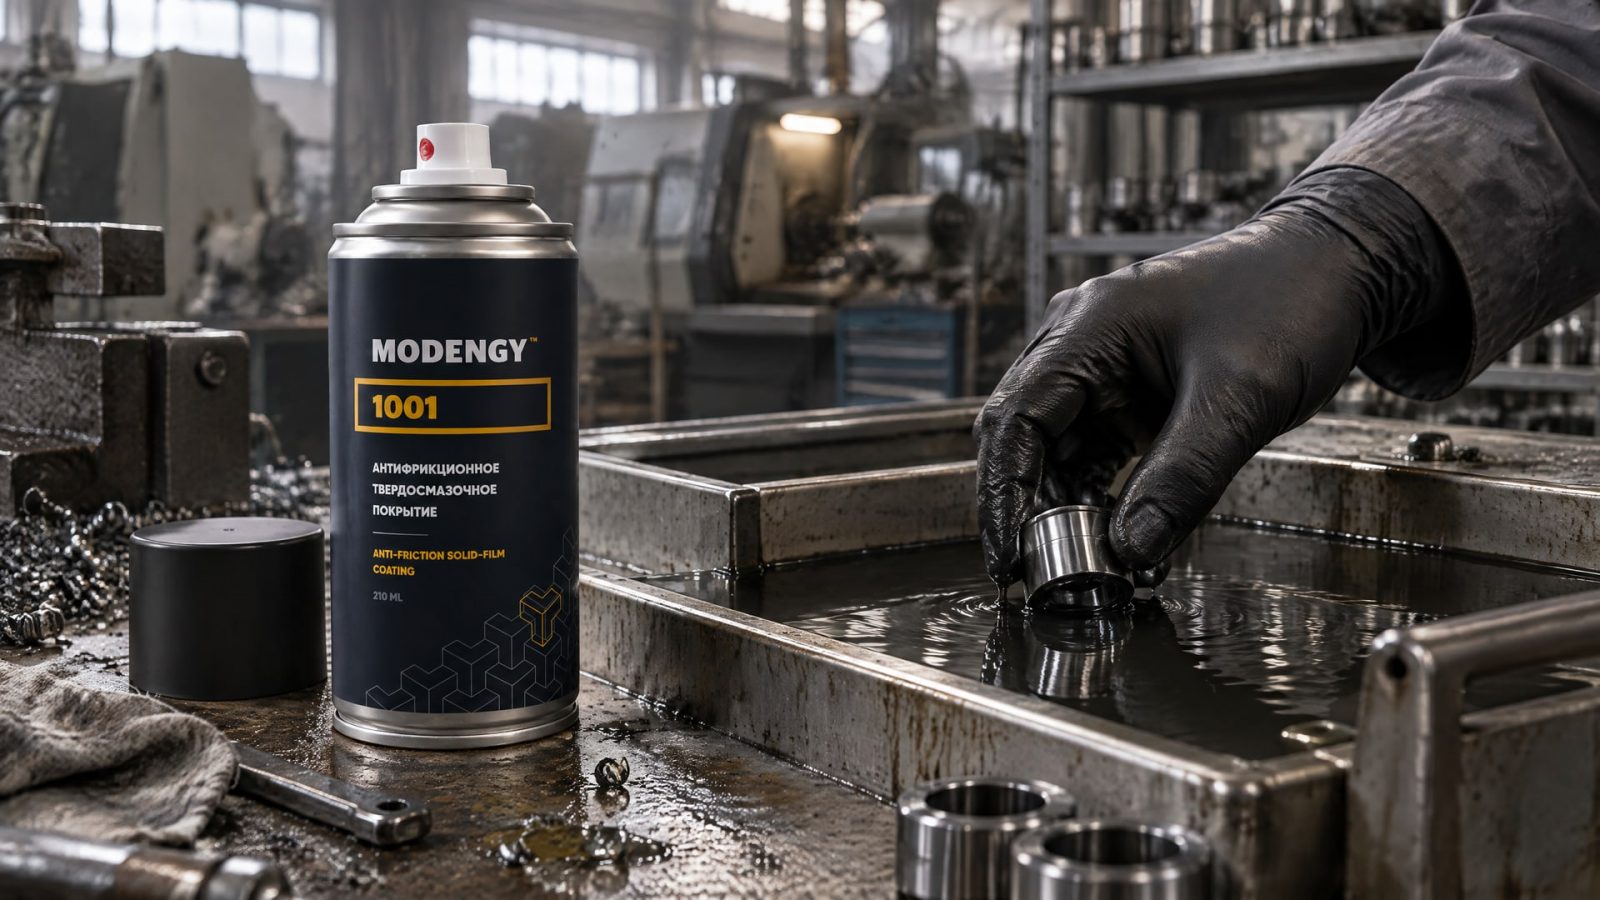
При эксплуатации кольцевых деталей могут сочетаться трение, износ и фреттинг-коррозия. Если узел работает во влажной среде или подвергается частым пускам и остановкам, эти факторы учитывают при выборе покрытия и испытаний. Для таких задач применяют MODENGY 1001: это антифрикционное твердосмазочное покрытие для снижения трения и износа, а также защиты от фреттинг-коррозии; оно отверждается при комнатной температуре.
Линейка антифрикционных покрытий MODENGY включает решения для различных условий эксплуатации и способов отверждения. При выборе конкретного материала сверяются со спецификацией и проверяют, соответствует ли система требованиям к нагрузке, трению, температуре и рабочей среде. Если покрытие наносят окунанием с центрифугированием, отдельно оценивают текучесть состава, его стекание и совместимость с технологическим режимом.
Для деталей, которые после нанесения будут собирать, внешний вид не заменяет функциональную проверку. В зависимости от назначения оценивают трение, момент затяжки, износ и коррозионную стойкость. Такой подход позволяет связать подбор материала с задачей узла, а не только с удобством нанесения.
Способы отверждения покрытий после нанесения
Сушка и отверждение завершают технологическую схему, но это не одно и то же для всех составов.
Режим зависит от свойств покрытия и требований к готовой детали. Поэтому время, температура и другие параметры должны следовать документации на выбранную систему, а не переноситься с одного материала на другой.
Для цинк-алюминиевых защитных покрытий на крепеже ASTM F1136/F1136M указывает, что они должны выдерживать температуры запекания до 330 °C без ухудшения свойств. Это значение характеризует устойчивость таких покрытий к температуре запекания, но не означает, что любое покрытие нужно отверждать именно при 330 °C. Для твердосмазочной системы выбирают собственный режим, установленный для нее.
Есть покрытия, которые отверждаются при комнатной температуре. В частности, для MODENGY 1001 указан такой способ отверждения. Это важно при оценке всей производственной цепочки: инженеру нужно учитывать не только нанесение, но и время до дальнейших операций с деталью. Конкретную последовательность работ определяют по требованиям к материалу и процессу.
Для оценки времени высыхания и стадий отверждения применяют методы, описанные в ISO 9117-3, ISO 9117-4 и ISO 9117-5. Проверка помогает установить, достигла ли поверхность необходимого состояния, однако визуальная оценка не заменяет испытания, предусмотренные спецификацией. В частности, гладкий внешний вид не подтверждает адгезию или коррозионную стойкость.
В технологической карте фиксируют этапы после окунания: стекание, центрифугирование, сушку или отверждение и контроль готовой детали. Для каждого этапа указывают параметры, заданные применяемой системой и производственным процессом. Если меняется состав, геометрия изделия или способ нанесения, режим следует проверить заново, а не считать автоматически пригодным.
Подготовка деталей и нанесение покрытия
Подготовка поверхности начинается с удаления масла, окалины и других загрязнений.
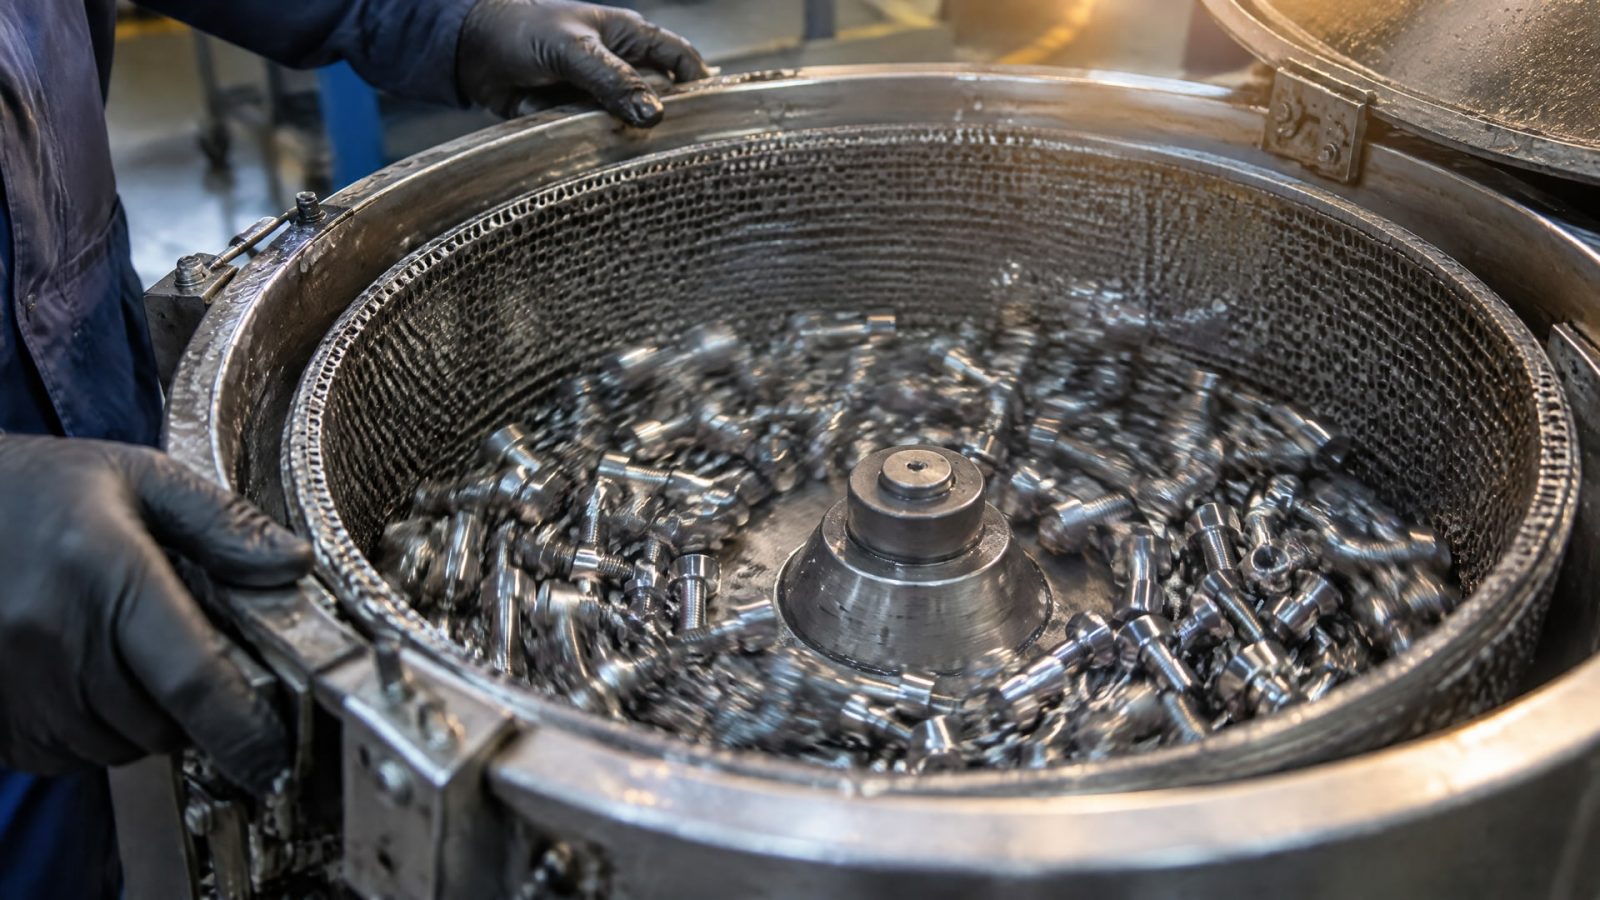
Это требование особенно важно для крепежа и кольцевых деталей, где загрязнения могут сохраняться в углублениях и на внутренних поверхностях. Перед нанесением проверяют чистоту деталей и выбирают способ подготовки, который не создает дополнительных рисков для материала основания.
Отдельного внимания требует водородное охрупчивание. Технологические требования к dip-spin-покрытиям могут прямо оговаривать, что процесс не должен повышать риск внутренней водородной хрупкости. Кислое травление способно увеличить такой риск для чувствительных деталей, поэтому его применение оценивают с учетом материала и контроля процесса.
После подготовки детали погружают в состав, выдерживают, извлекают и дают материалу стечь. Затем проводят центрифугирование, чтобы убрать избыток и выровнять покрытие, после чего выполняют сушку или отверждение. Для повторяемости партии важно контролировать не только продолжительность операций, но и поведение самого состава при нанесении: его текучесть и способность стекать влияют на распределение материала по поверхности.
Если в составе используются растворители, их свойства также учитывают при выборе технологии. В материалах по spin-coating отмечается применение составов с высококипящими растворителями. Это наблюдение не задает универсального требования к dip-spin-покрытиям, но подчеркивает, что свойства состава должны соответствовать конкретному процессу центрифугирования и дальнейшей сушке.
До серийного нанесения определяют критерии приемки и проверяют технологическую схему на деталях нужной геометрии. Важно заранее установить, допустимы ли следы потеков, липкость или частицы, а также какие методы испытаний подтвердят соответствие требованиям. Такой порядок помогает выявить проблемы до обработки всей партии и разделить причины: подготовка, нанесение, сушка либо несоответствие материала задаче.
Контроль качества покрытия и испытания
Контроль готового покрытия не ограничивается визуальным осмотром.
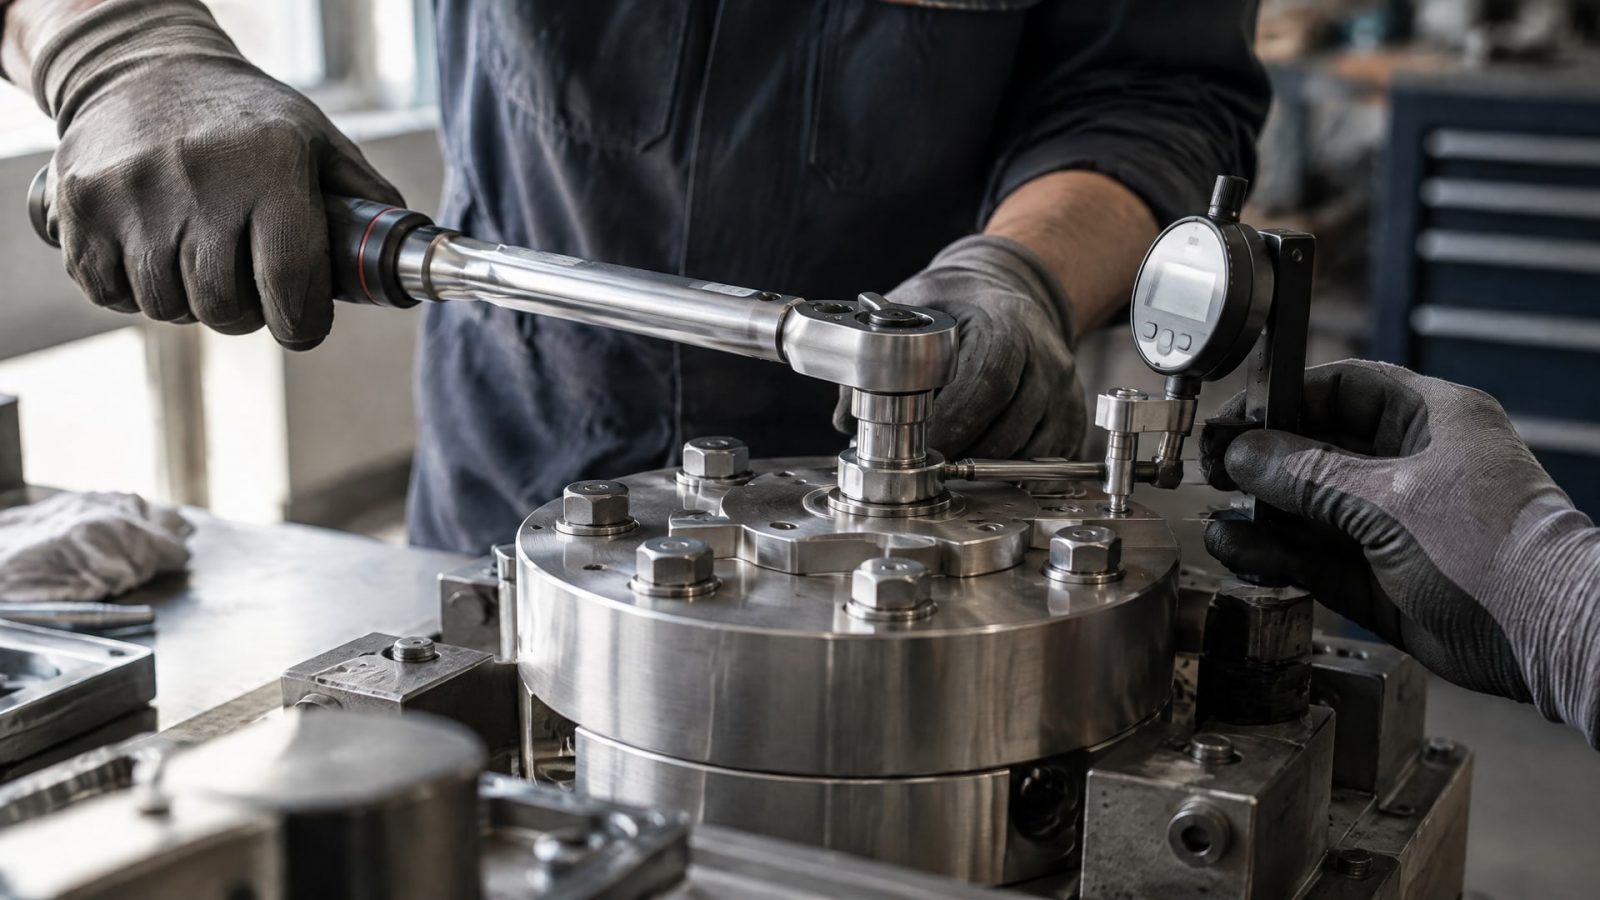
В зависимости от назначения проверяют адгезию, коррозионную стойкость, сухость поверхности, отсутствие липкости и частиц. Для крепежа с твердосмазочным слоем дополнительно может потребоваться оценка коэффициента трения или момента затяжки, поскольку эти показатели связаны с работой сборочного соединения.
Адгезию оценивают по ASTM D3359, метод A, или ISO 2409. Для коррозионных испытаний используют ASTM B117 или ISO 9227. Выбор метода зависит от спецификации и требований к изделию. Наличие стандартизованного испытания не заменяет согласования критериев приемки: заранее устанавливают, какой результат считается соответствующим задаче.
Сухость и отверждение также проверяют по требованиям к конкретному материалу. Для оценки высыхания и стадий отверждения применяют ISO 9117-3, ISO 9117-4 и ISO 9117-5. При этом внешний вид поверхности сам по себе недостаточен: покрытие может выглядеть ровным, но не пройти испытание на адгезию или коррозионную стойкость.
Для цинк-алюминиевых покрытий на крепеже требования ASTM F1136/F1136M включают устойчивость к температурам запекания до 330 °C без ухудшения свойств. Этот показатель проверяют в контексте соответствующей системы, а не используют как общий ориентир для любых материалов. При приемке партии важно сопоставлять результат испытаний именно с применимой спецификацией.
Рабочий план контроля обычно формируют до начала нанесения. В него включают состояние поверхности перед обработкой, параметры процесса, проверку внешнего вида и предусмотренные испытания готового слоя. Для снабженца и инженера это дает понятные критерии приемки партии и снижает риск ситуации, когда материал формально нанесен, но его функциональные свойства не подтверждены.
Часто задаваемые вопросы
Для каких деталей подходит окунание с центрифугированием?
Метод применяют для крепежа и кольцевых деталей, когда нужно нанести покрытие на партию изделий и удалить избыток состава вращением. Пригодность зависит от геометрии детали, текучести материала, режима сушки или отверждения и требований к слою. Совместимость конкретного состава с dip-spin проверяют отдельно.
Можно ли наносить твердосмазочное покрытие методом dip-spin?
Dip-spin может быть частью технологической схемы нанесения функциональных покрытий, включая сухие смазочные системы. Но не каждый состав подходит для такого процесса. Перед выбором проверяют его текучесть и стекание, режим отверждения, требования к поверхности, трению, нагрузке, температуре и рабочей среде.
Как проверить, что покрытие полностью высохло или отвердело?
Одного визуального осмотра недостаточно. Ориентируются на требования к конкретной системе и используют предусмотренные методы контроля, в том числе методы из ISO 9117-3, ISO 9117-4 и ISO 9117-5. При приемке также могут проверять адгезию, отсутствие липкости и частиц, а для функциональных покрытий - показатели трения.
Как снизить риск водородного охрупчивания перед нанесением?
Поверхность очищают от масла, окалины и других загрязнений, а способы подготовки выбирают с учетом материала детали. Кислое травление может повысить риск водородного охрупчивания чувствительных изделий, поэтому его применение требует контроля. Технологический процесс не должен создавать риск внутренней водородной хрупкости.
Заключение
Окунание с центрифугированием объединяет погружение детали в состав, выдержку, стекание, удаление избытка вращением и последующую сушку или отверждение. Метод применяют для крепежа и кольцевых деталей, но повторяемость результата зависит от подготовки поверхности, свойств состава и согласованности всех этапов. Для твердосмазочного покрытия ключевы также требования к трению, нагрузке, температуре и рабочей среде.
Следующий шаг для инженера или закупщика - составить требования к детали и покрытию, определить применимую спецификацию и методы приемки, затем проверить совместимость состава с dip-spin на изделиях нужной геометрии. До запуска партии зафиксируйте режим нанесения и отверждения, а качество подтверждайте испытаниями, соответствующими назначению покрытия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему неправильный выбор масла для резьбонарезного станка приводит к износу инструмента и дефектам резьбы на трубах.
Подбираем отечественное масло для нарезки резьбы на стальных трубах, учитывая его свойства и совместимость с материалом.
Узнайте, как масло для нарезки резьбы с присадками влияет на качество метрической резьбы и точность обработки.