
Пищевая смазка высокие температуры: выбор для оборудования пищепроизводства
Допуск NSF H1 указывает на возможность случайного контакта смазки с пищей, но это не равно автоматической термостойкости. На пищевых предприятиях, где оборудование работает при температурах выше 120°C, недостаточно только проверить наличие H1-метки: требуется комбинация химической базы масла, типа загустителя, вязкости и реальной рабочей температуры узла. Печное оборудование, цепные передачи, подшипники упаковочных линий, конвейеры высокотемпературных зон - каждый из этих элементов требует прицельного подбора. Статья поясняет, как выбрать смазку H1, которая не выгорит на жаре и сохранит защиту узлов в жесткых условиях пищевого производства.
Отличие H1 от других допусков: что означает пищевой допуск
NSF H1 разрешает смазку только при возможности случайного контакта с продуктом - допуск рассчитан на порог примерно 10 ppm случайного попадания смазки в пищу.
Это означает, что смазка может присутствовать в зоне обработки, но ее контакт с продуктом не должен быть штатным. Допуск H2, напротив, запрещает любой контакт с пищей - это смазки для механизмов вне пищевой зоны (например, редукторы в подвалах или направляющие грузоподъемников). Категория 3H предусмотрена для прямого контакта (разделительные агенты для тестомеса, но это редкость).
H1-допуск регулируется требованиями FDA (21 CFR 178.3570) и означает, что все компоненты смазки - минеральное масло, загуститель, вспомогательные присадки - одобрены для косвенного контакта с пищей. Однако сам допуск ничего не говорит о том, при какой температуре смазка останется эффективной. Минеральное масло может быть H1, но окисляться и выгорать при 180°C. Синтетическая база может быть H1 и спокойно держать 260°C. Это разные продукты, но оба лицензированы как пищевые. Путаница на этапе закупки часто приводит к выходу смазки из строя и остановкам оборудования.
Температурные рейтинги пищевых смазок: что скрывается под словом «термостойкая»
Рабочая температура пищевой смазки определяется не только H1-допуском, но и химией базы масла, типом загустителя и концентрацией присадок.
На практике встречаются H1-смазки для диапазонов от примерно 120°C до 150°C (минеральные и пищевые белые масла), от 150°C до 232°C (полусинтетические PAO и эстеровые составы) и вплоть до 260–538°C (специальные синтетические масла для печных цепей и экстремальных применений).
Для подшипников запечного оборудования, шпинделей расстойных шкафов и узлов узких производственных зон часто используются пластичные смазки NLGI 2 на синтетической основе, рассчитанные на 160–180°C. Для открытых цепных передач, работающих в зонах с прямым лучистым теплом, требуются цепные масла: более жидкие (ISO VG 100–220), с низкой испаряемостью и высокой температурой вспышки, рассчитанные на 200–250°C и дольше. Чем выше рабочая температура, тем критичнее становятся летучесть и термоокислительная стабильность: при 180°C смазка может выгорать быстрее, даже если формально допущена до 200°C, и потребует перезакладки каждые две-три недели вместо привычных двух месяцев.
Под маркировкой «синтетическая H1-смазка для высоких температур» часто скрывается одна из трех технологий: PAO (полиальфаолефины), сложные эфиры или PFPE (перфторполиэфиры). PAO и эстеры дешевле, легче поддаются подбору консистенции и хорошо работают до 220–240°C с надежной адгезией и смазывающей силой. PFPE - более дорогой вариант, но держит экстремальный нагрев (300°C+) и совместим с агрессивными средами. Для большинства пищевых предприятий достаточно PAO или эстеровых H1-смазок; PFPE требуется только для специальных печей и сушильных конвейеров.
Выбор базы масла: минеральная, полусинтетическая или синтетическая
Минеральное масло - самый дешевый и распространенный вариант, но его термостойкость ограничена примерно 120–150°C при длительной работе.
Пищевое белое минеральное масло хорошо смешивается с водой (что может быть плюсом в гигиенических зонах), но при нагреве выше 130°C начинает окисляться быстрее, образует лаковые отложения на деталях и требует частой замены. Для высокотемпературных узлов минеральная база - не выбор, это компромисс «было дешевле, чем купить хорошее», и он часто оборачивается убытками из-за простоев и переборок.
Полусинтетическое масло (смесь минеральной и синтетической баз, обычно 30–50% синтетики) - переходной вариант между ценой и производительностью. Такие масла держат примерно 150–190°C, имеют неплохую адгезию и совместимость с уплотнениями из натурального каучука. Полусинтетика уместна для узлов среднего температурного диапазона, например подшипников редукторов в цехах с тепловыделением или гидравлических линий близ печей. Однако для критичных узлов печного оборудования полусинтетика может оказаться дороговизной без выигрыша в ресурсе: потребуется замена через 4–6 недель вместо полутора месяцев на минеральной, но дешевле синтетики она не будет.
Синтетическое масло (PAO, эстеры, PFPE) - выбор для настоящих высоких температур. PAO-масла держат 200–240°C, эстеры - до 220–250°C, и при этом требуют замену примерно в два раза реже, чем минеральные аналоги. Цена выше, но ресурс, предсказуемость результата и отсутствие периодических простоев из-за выгорания часто компенсируют разницу за счет стоимости владения. Для печей, конвейеров в сушильных зонах, цепей, работающих под прямым жаром, полусинтетика и минеральные базы - попросту не подходят. На производствах, где повторная смазка печных цепей требует остановки линии и ручной работы, переход на синтетическую H1-смазку окупается за месяц за счет снижения количества переборок.
Вязкость и консистенция: подбор по типу узла
Вязкость масла (ISO VG: 10, 32, 46, 100, 220, 460) зависит от узла и нагрузки.
Для цепных передач в пищевых печах часто требуется ISO VG 100–220 (более жидкое, легче подается к звеньям и лучше держится на них при нагреве). Для подшипников редукторов или гидросистем упаковочного оборудования подходит ISO VG 46–100. Чем выше температура, тем выше риск, что масло «поплывет» - разжижится под нагревом - и потечет с поверхности деталей, прекращая защиту. Поэтому для горячих зон часто выбирают масло на ступень выше по вязкости (с запасом на «разжижение»), а для пластичных смазок переходят на более жесткую консистенцию: NLGI 2 заменяют на NLGI 1 или даже на масло, если печная цепь требует полива маслом вместо периодической закладки смазки.
Пластичные смазки описываются консистенцией NLGI: NLGI 2 - стандартная мазь для подшипников и узлов общего назначения, NLGI 1 - более мягкая, для высоких температур (лучше проникает в зазоры под жаром), NLGI 0 - совсем жидкая, применяется редко. NLGI - это не вязкость масла и не степень липкости; это консистенция, определяемая типом и концентрацией загустителя. NLGI 2-смазка на эстеровой основе может содержать масло ISO VG 100, а другая NLGI 2 на минеральной основе - ISO VG 46. В высокотемпературной зоне печи NLGI 2 может вымываться от жара и контакта с паром; в такой ситуации нужна либо NLGI 1 (мягче, долго остается на месте под нагревом), либо цепное масло ISO VG 220.
Консистенция загустителя также определяет, при какой температуре смазка начнет течь. Кальциевые загустители держат примерно до 80–100°C, литиевые - до 130–150°C, полиуретановые - до 180–200°C, а комплексные (полиуретан + кальциевая соль) и специальные синтетические загустители - до 250°C и выше. Вот почему простая «NLGI 2» на литиевом загустителе не годится для печи: при 180°C смазка расплывается по деталям и вытекает, оставляя зоны без защиты. Для той же печи нужна NLGI 2 на полиуретановом или комплексном загустителе, и тогда она останется в нужном месте.
Печное оборудование и цепные передачи: где нужны максимальные требования
Печи, конвейеры расстойки, сушильные камеры, выпечки - это «горячая точка» пищевого производства.
Цепи работают в среде лучистого тепла, часто во влажности паровых испарений, и нагреваются до 200–260°C. Окружающий воздух может быть сухим (пекарня, макаронная фабрика) или паровой (конвейеры в котельных зонах). На таких узлах обычная пластичная смазка не выживает: она либо выгорает в лаковые отложения за пару недель, либо стекает и высыхает, либо вступает в реакцию с паром и гидролизуется.
Для печных цепей рекомендуют специальные высокотемпературные цепные масла, часто синтетические, с ISO VG 100–220 и минимальной испаряемостью. Такое масло подается регулярно (каждые 1–2 недели или по графику) в зоны трения: между звеньями, на ролики, на вал. Важные параметры: температура вспышки выше рабочей температуры как минимум на 50–100°C (т.е. для цепи на 250°C нужна вспышка выше 350°C), низкая летучесть (не более 5–10% потери массы при нагреве), и кислотное число, стабильное при окислении. В печных применениях встречаются масла, которые держат 260°C, 300°C и даже до 538°C; для обычной пекарни достаточно 240–260°C, для экстремальных печей (кондитерское жарочное оборудование, фритюры) подбирают под конкретный нагрев.
Для подшипников печного оборудования (те, что на валах конвейеров и приводных шестернях за стенкой печи) требуется пластичная смазка: NLGI 2 или NLGI 1 на синтетической основе, с рейтингом примерно до 200–220°C. Здесь ставка делается не только на температуру, но и на адгезию (смазка должна оставаться в подшипнике и не вытекать под вибрацией) и на совместимость с материалами уплотнений (резина часто вздувается при неправильном выборе синтетики).
Для упаковочного оборудования, работающего в цехе рядом с печью (но не внутри нее) - например, закупоривающие машины, укладчики, начинки - подходят пластичные смазки H1 NLGI 2 на полусинтетической или синтетической основе с диапазоном 140–180°C. Это менее критичные узлы, чем сама печь, но и здесь минеральная NLGI 2 может вывести из строя уплотнения и вызвать утечку масла из редуктора.
Интервал повторной смазки: как температура сокращает ресурс
Даже «термостойкая» смазка H1 не может работать бесконечно.
При повышении рабочей температуры молекулы масла окисляются быстрее, загуститель теряет структуру, присадки срабатываются раньше. Практический ориентир: каждый прирост на 10°C сокращает ресурс смазки примерно в два раза. Если минеральная NLGI 2 в нормальных условиях (комната, легкие нагрузки) работает 6–8 месяцев, то в горячей зоне печи (180°C) она может остаться работоспособной максимум 3–4 недели.
На уровне графиков это выглядит так: синтетическую смазку для цепи при 200°C часто перезакладывают каждые 2–3 недели вместо запланированных двух месяцев в обычных условиях. Для печного подшипника при 220°C интервал может быть от одного до двух месяцев, против 3–4 месяцев в холодной части машины. Это требует перепланирования графика ТО и закупок: если на объекте установлены датчики температуры, срок службы смазки можно уточнить по-точнее. Если температура колеблется (печь периодически перегревается), то интервал снижают, ориентируясь на максимум, а не на среднее значение.
Дополнительный фактор - так называемый «запас прочности» по температуре. Если смазка допущена до 260°C, это не значит, что при 250°C она будет работать без проблем в течение полугода. Чаще это означает, что при пиковом нагреве на 260°C смазка не потечет и не потеряет адгезию, но окисляться будет интенсивнее; реальный ресурс может быть заложен на работу при 230–240°C в течение месяца. Поэтому при выборе смазки берут рейтинг с запасом минимум 30–50°C сверх реальной рабочей температуры узла.
Совместимость загустителей и предотвращение смешивания
Один из частых источников отказа смазки - неправильная замена.
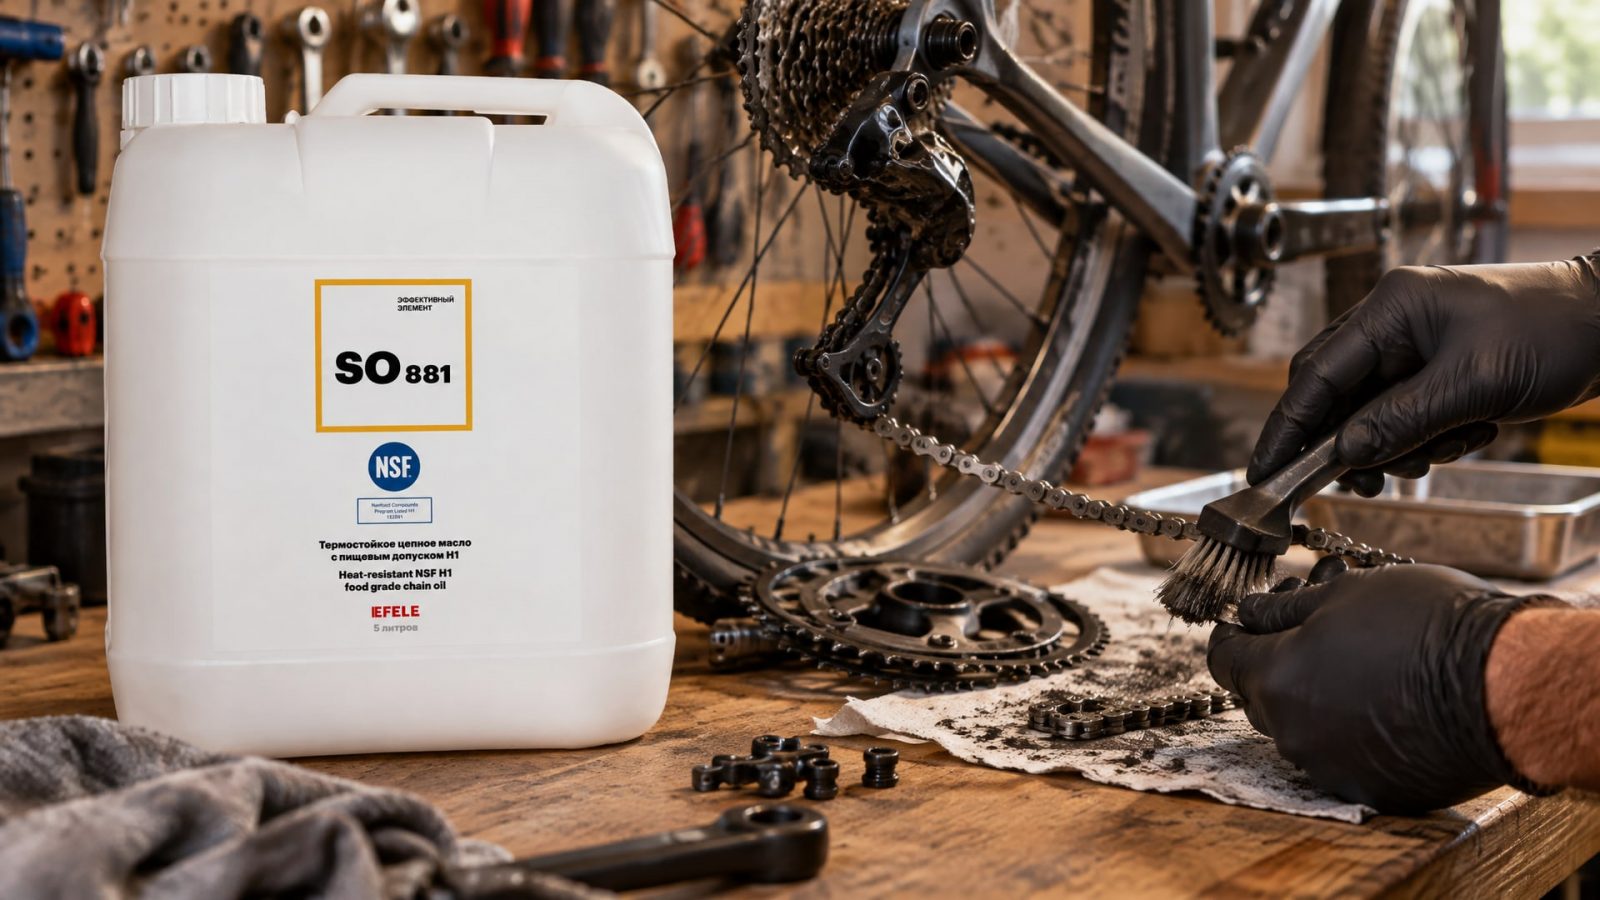
Если на цепи работала старая минеральная NLGI 2 на литиевом загустителе, а потом залили синтетическую NLGI 2 на полиуретане, смешивание остатков может привести к реакции между загустителями и резкому ухудшению адгезии, термостойкости и даже появлению осадка. При замене смазки высокотемпературного узла всегда требуется предварительная очистка: либо механическое удаление старой смазки из зазоров (промывка керосином или дизелем, затем продув сжатым воздухом), либо доверить эту работу специалисту.
Совместимость загустителей - это инженерная задача, а не маркетинговая фишка. Литиевый загуститель может физически «закипеть» и потечь при контакте с полиуретановым при температуре выше 120°C. Кальциевые загустители склонны к гидролизу (разрушению водой) и несовместимы с синтетическими маслами, которые содержат полярные присадки. Комплексные загустители обычно совместимы с PAO и эстерами, но не с минеральными маслами. Документация каждой смазки должна содержать информацию о совместимости; если ее нет, проконсультируйтесь с техподдержкой производителя перед заменой.
В пищевом производстве, где оборудование редко останавливают для капитального ремонта, слои старой смазки часто остаются в труднодоступных зазорах. При переводе на новый продукт следует либо полностью разбирать узел и вычищать остатки (дорого и долго), либо постепенно вытеснять старую смазку новой (требует несколько циклов смазки с контролем консистенции остатков). EFELE SO-881 - синтетическое цепное масло NSF H1 - изначально подбиралось с учетом совместимости с типичными предшественниками на пищевых линиях; техподдержка может рекомендовать протокол замены для конкретного узла.
Проверка параметров при закупке: на что смотреть в ТДС и спецификации
Техническая спецификация (TDS, Technical Data Sheet) каждой пищевой смазки содержит несколько обязательных параметров.
Первое - наличие и регистрационный номер NSF H1 (пример: «NSF Registration Number H1-5678»). Без этого номера смазка не допущена, и ее использование нарушит санитарные требования. Второе - рабочий температурный диапазон, указанный в вид «от -15°C до +200°C» или точки каплепадения (drop point) / вспышки (flash point). Важно читать именно рабочий диапазон, а не просто максимальную вспышку: вспышка может быть 300°C, но рабочая температура стабильной работы - только до 220°C.
Третье - тип и класс загустителя (литиевый, полиуретановый, комплексный и т.д.). Четвертое - вязкость масляной основы (ISO VG или кинематическая вязкость при 40°C и 100°C). Пятое - консистенция пластичной смазки (NLGI, если это не масло, а мазь). Шестое - совместимость с материалами уплотнений (эластомеры FKM, FPM, NBR, PTFE и т.д.): если узел имеет уплотнение из синтетического каучука FKM, нельзя использовать масло на основе полиэфира, которое вызывает набухание.
При закупке пищевой смазки нужно запросить ТДС на русском языке (или переводное) и убедиться, что документ не старше 3–5 лет. Производители часто обновляют формулировки в свете новых требований эпохи. TDS должен содержать также информацию об упаковке (как правило, это закрытые канистры с указанием «NSF H1 Registered»), рекомендуемый интервал перезакладки при конкретной температуре и совместимость с предыдущей смазкой, если это указано в документе.
Дополнительно полезно проверить сертификаты соответствия пищевым требованиям (копию свидетельства NSF, сертификат FDA или соответствующий документ страны поставщика). Не все производители удосуживаются прилагать эти копии в каталог, но на профессиональные запросы техподдержка должна ответить в течение нескольких дней.
Ключевые критерии выбора H1-смазки для высоких температур
Итоговый чеклист при подборе смазки H1 на высокотемпературный узел: 1) уточнить максимальную рабочую температуру узла (не ориентировочно, а по спецификации оборудования или по результатам ИК-термометра); 2) проверить наличие NSF H1 допуска с номером регистрации; 3) убедиться, что рейтинг смазки выше рабочей температуры минимум на 30–50°C; 4) выбрать правильную вязкость (ISO VG) и консистенцию (NLGI) по типу узла (цепь, подшипник, редуктор, направляющая); 5) удостовериться в совместимости загустителя со старой смазкой или планировать полную замену; 6) получить ТДС на русском и согласовать интервал перезакладки с производителем; 7) закупить смазку в закрытой заводской упаковке с видимой маркировкой NSF H1.
Для печных цепей и экстремальных условий синтетические масла PAO и эстеровые базы - обязательные. Для умеренно-горячих узлов (подшипники редукторов, направляющие упаковочных машин при 140–180°C) подходят полусинтетические NLGI 2 или синтетические на основе PAO. Для низкотемпературных пищевых узлов (холодильные установки, морозильные камеры) смотрите специальные низкотемпературные H1-смазки; статья ориентирована на высокие температуры, но принцип подбора остается: допуск + диапазон + совместимость.
В практике на пищевых производствах часто встречается вариант, когда один универсальный продукт ставят везде, надеясь, что «H1 значит - везде работает». Результат: либо смазка выдерживает нормально только в холодной части, а в горячей выгорает и вызывает простой, либо в холодной части смазка слишком жесткая и не обеспечивает смазывание. Правильный подход - минимум 2–3 типа H1-смазок на предприятии: универсальная NLGI 2 для нормальных условий, высокотемпературная синтетическая смазка для печей и цепей, и специальная для холодных зон (если они есть). Это кажется избыточным на этапе переговора со снабженцем, но на практике окупается за счет стабильности процесса и снижения простоев.
Часто задаваемые вопросы
Почему H1-смазка выгорает, если она «термостойкая»?
H1 - это пищевой допуск, а не маркер ресурса при высокой температуре. Даже синтетическая H1-смазка при 200°C окисляется и испаряется; это физический процесс, а не дефект. Интервал замены для высокотемпературных узлов сокращается в 2–4 раза против нормальных условий, что требует пересчета графика ТО.
Можно ли смешивать старую минеральную смазку с новой синтетической?
Не рекомендуется. Смешивание загустителей разных типов (литиевого с полиуретановым, например) вызывает реакции и ухудшает вязкость, адгезию и термостойкость. При замене смазки следует максимально удалить остатки старого продукта или получить консультацию производителя о совместимости конкретной пары.
Как определить, выгорела ли смазка в печной цепи?
Признаки: цепь сухая на ощупь, блестит (лаковое покрытие), шумит, возможны заедания звеньев. Если интервал перезакладки истек, а цепь выглядит сухой, нужна замена. Не ждите полного отказа: профилактическая переборка дешевле, чем ремонт приводного вала.
Почему для печного подшипника нельзя взять обычную NLGI 2?
Обычная (минеральная) NLGI 2 плавится при 160–180°C и вытекает из подшипника, оставляя его без защиты. Кроме того, загуститель теряет связь с маслом, и смазка превращается в жидкий осадок. Для печи нужна NLGI 2 на синтетической основе с рейтингом минимум до 200°C.
Нужна ли полная переборка оборудования при смене поставщика смазки?
Если смазка остается одного типа (например, с одного производителя синтетической NLGI 2 на другого), полная переборка не требуется, но желательно механическое удаление максимума остатков. Если меняется категория (с минеральной на синтетическую), требуется консультация техподдержки и, вероятно, промывка узла.
Заключение
Выбор пищевой смазки H1 для высокотемпературных узлов требует анализа трех параметров одновременно: допуска H1 (пищевая безопасность), температурного рейтинга (реальный ресурс при жаре) и типа узла (вязкость и консистенция). Ошибка на любом из этапов ведет либо к санитарным нарушениям, либо к преждевременному выходу смазки из строя и остановке линии. Для печей, цепных передач и упаковочного оборудования в горячих зонах синтетические смазки - не роскошь, а необходимость: они дольше работают при жаре, предсказуемо ведут себя в процессе, снижают количество переборок и, в итоге, уменьшают стоимость владения оборудованием.
Начните со списка узлов вашего производства: выпишите максимальную рабочую температуру каждого, проверьте текущую смазку на наличие H1-допуска и определите, держит ли она реальный нагрев. Получите ТДС от производителя каждой новой смазки на русском языке, согласуйте интервал перезакладки с инженером, и при первой переборке назначьте пробный период (2–4 недели) с еженедельным осмотром узла. Это предотвратит сюрпризы и позволит скорректировать график ТО к тому моменту, когда линия перейдет на новый материал в полном объеме.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как снять анаэробный герметик с болтов безопасно и эффективно, избегая повреждений резьбы и травм.
Утилизация СОЖ по закону: узнайте, как избежать штрафов, правильно классифицировать и сдать отработанную жидкость лицензированному переработчику.
Узнайте, как выбрать цепное масло пищевое для конвейеров, чтобы снизить износ, продлить ресурс цепи и обеспечить безопасность производства.