
Пищевые смазки для мойки: как выбрать H1 для оборудования с частой санитарной обработкой
Пищевые смазки с допуском NSF H1 - это не просто «безопасные для пищи» составы, а решения, которые должны пережить агрессивное воздействие горячей воды, щелочных и кислотных моющих средств, систем CIP и регулярных санитарных процедур. Главное различие между H1-смазками на рынке кроется не в маркировке, а в их реальной стойкости к вымыванию и окислению под воздействием мойки. Закупщики и инженеры часто выбирают смазку только по статусу «пищевая», забывая проверить, действительно ли она выдержит условия конвейеров, подшипников и направляющих, которые промываются несколько раз в смену. Эта статья поможет разобраться, какие параметры смотреть при выборе H1-смазки для оборудования в режиме постоянной мойки, и как не спутать пищевую пригодность со стойкостью к санитарной химии.
Для оборудования пищевой и смежных отраслей смазка нужна сразу по двум причинам: она не должна попасть в продукт случайно, и она должна остаться на узле трения, несмотря на частую обработку. Это требует не просто пищевого допуска, но и специальной формулировки.
Разница между NSF H1 и ISO 21469: почему пищевой статус - недостаточно
Многие закупщики ошибочно считают NSF H1 и ISO 21469 синонимами.
На практике это разные уровни требований.
NSF H1 подтверждает, что смазка сформулирована из ингредиентов, разрешенных стандартом FDA 21 CFR 178.3570, и может случайно контактировать с пищей. Регистрация H1 проверяет состав и органолептику (безвкусность, отсутствие запаха, бесцветность), но не оценивает производственный процесс или прослеживаемость.
ISO 21469 - международный стандарт, который распространяется на смазки, используемые в пищевой, косметической, фармацевтической, табачной и кормовой промышленности. Помимо проверки состава, ISO 21469 включает гигиенические требования к формуляции, производству, упаковке, маркировке, риск-менеджменту и периодическим аудитам производственной площадки. Это означает, что сертифицированная по ISO 21469 смазка имеет документированную историю контроля и прослеживаемости.
Для оборудования в пищевом производстве с контролируемыми условиями и хорошей документацией часто достаточно H1. Если же требуется полная гарантия процесса, включая проверку цепочки производства, стоит выбирать смазки с дополнительной сертификацией ISO 21469.
Стойкость к мойке и санитарной химии: главный параметр для выбора
Здесь кроется самый частый источник ошибок при выборе пищевой смазки.
NSF H1 гарантирует безопасность для пищи, но не стойкость к воде, щелочам, кислотам и температурным циклам мойки.
Оборудование на линиях фасовки и обработки регулярно обрабатывается: - горячей водой (часто 50-80 °C и выше); - щелочными чистящими растворами (pH 10-13 для системы CIP); - кислотными ополаскивателями (pH 2-4); - специализированной санитарной химией.
Если смазка не имеет явно заявленной устойчивости к воде и вымыванию, ресурс смазочного слоя на узлах трения резко упадет. Результат: повышенный износ подшипников, попадание стружки в узел, необходимость частой пересмазки и преждевременный выход оборудования из строя.
Эксперты рекомендуют проверять в техдокументации смазки не просто класс H1, но и наличие подтвержденной устойчивости к воде и моющим растворам. Для условий частой мойки обычно выбирают смазки на основе синтетических масел с водостойкой загустительной системой и добавками, препятствующими вымыванию. Эти составы изначально рассчитаны на то, чтобы остаться на узле трения даже под воздействием CIP-цикла.
Параметры для сравнения H1-смазок
При выборе пищевой смазки для оборудования, работающего в режиме мойки, нужно оценивать смазку по четырем ключевым осям.
Статус регистрации и пищевая допустимость
Проверьте наличие свидетельства NSF H1 или дополнительной сертификации ISO 21469. Помните: ISO 21469 не требуется для всех сценариев, но она дает более полную гарантию производственного процесса.
Температурный диапазон работы
Пищевые смазки должны сохранять свои свойства как при комнатной температуре, так и при нагреве, вызванном фрикционным выделением тепла в узле и воздействием горячей мойки. Типично для пищевого оборудования диапазон от -10 до +100 °C, но для условий CIP нередко требуется запас до +120 °C. Убедитесь, что смазка работает в полном диапазоне температур вашего оборудования.
Стойкость к воде и вымыванию
Это самый критичный параметр для оборудования с частой мойкой. Попросите у производителя данные по устойчивости смазки к воде (обычно они выражаются в часах выдержки в воде при стандартных условиях). Смазка должна выдерживать многократные циклы воздействия горячей воды и санитарной химии без потери адгезии и текучести на смазываемом узле.
Совместимость с узлом трения и его материалами
Для конвейеров, направляющих, подшипников и иных узлов нужно убедиться, что смазка совместима с уплотнениями, кольцами и прокладками, установленными на оборудовании. Некоторые синтетические составы могут вызвать разбухание резины, если состав не подобран правильно.
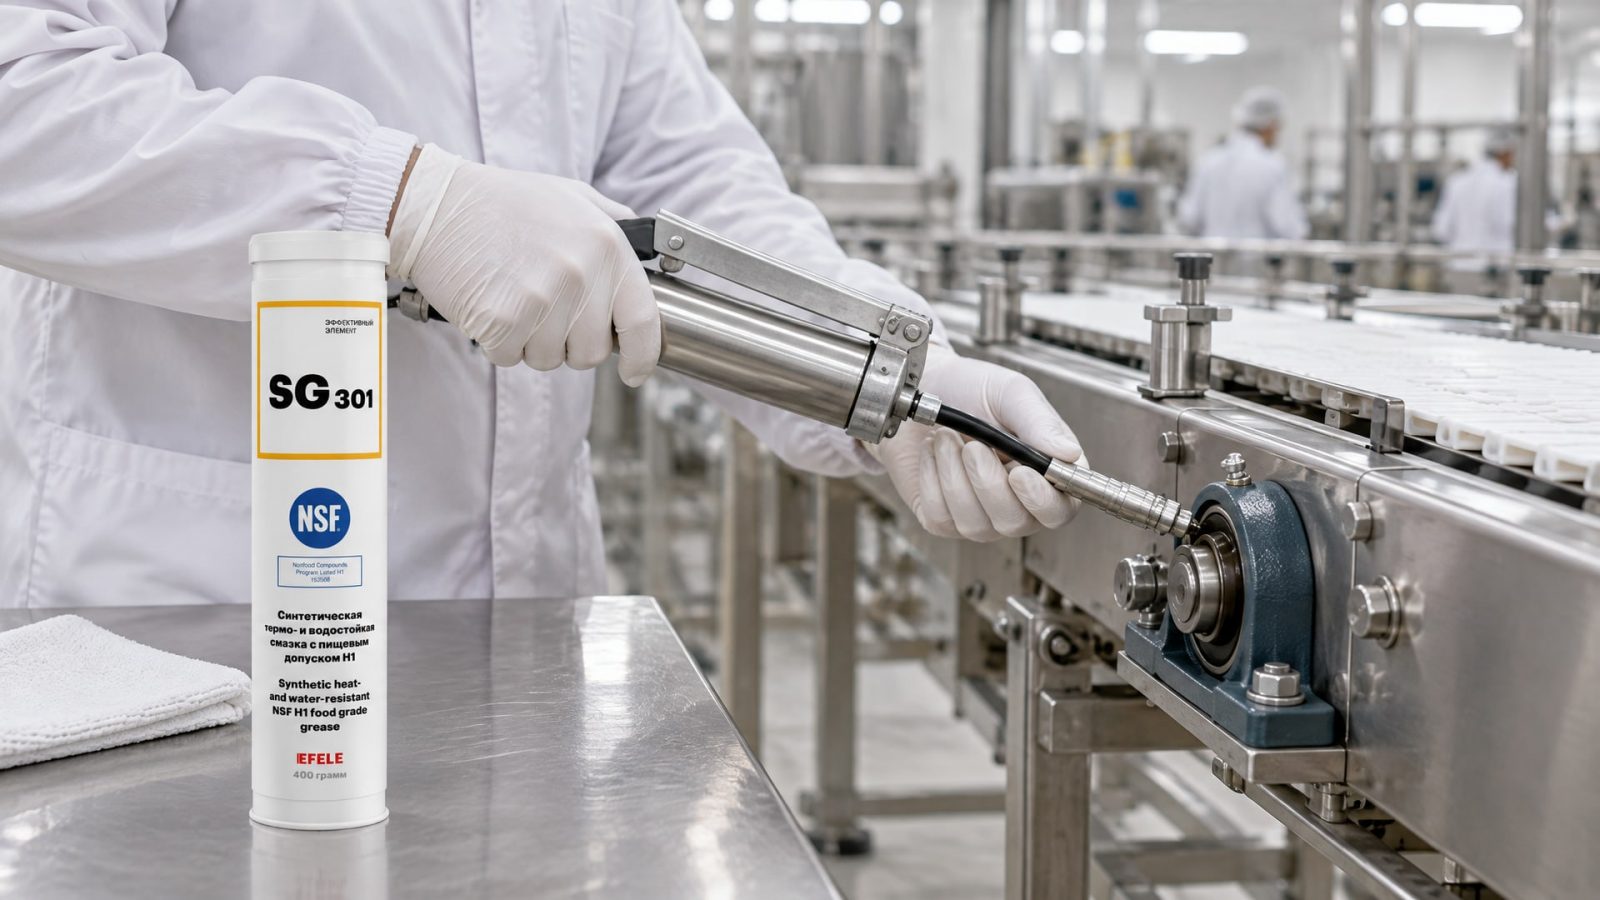
Пластичная смазка EFELE SG-301 разработана специально для узлов трения пищевого оборудования под частой мойкой: класс консистенции NLGI 2, температурный диапазон от -20 до +120 °C, NSF H1 допуск и подтвержденная водостойкость. Это означает, что она сохраняет адгезию и защитные свойства даже при многократных CIP-циклах. Закупщики пищевых производств используют SG-301 на конвейерах, подшипниках и направляющих, где регулярная мойка - норма.
Различия между синтетическими и минеральными основами для H1-смазок
Большинство современных пищевых смазок для оборудования с частой мойкой изготавливают на основе синтетических базовых масел, а не минеральных.
Разница существенна.
Синтетические базовые масла (полиальфаолефины, эфиры, полиолы): - лучше сопротивляются окислению при нагреве и воздействии кислотной/щелочной среды; - обеспечивают более стабильную вязкость в широком температурном диапазоне; - часто сочетаются с водостойкой загустительной системой для повышения устойчивости к вымыванию; - имеют более предсказуемое поведение в CIP-циклах.
Минеральные базовые масла (нефтяные фракции): - дешевле синтетических; - хорошо знакомы специалистам и проще в применении; - но менее стабильны при постоянном воздействии горячей воды и щелочной химии; - при частой мойке могут быстрее окисляться и терять адгезию.
Для оборудования в режиме частой мойки эксперты рекомендуют синтетические составы. Выше цена, но предсказуемость ресурса и отсутствие неожиданных отказов окупают разницу.
Система CIP и washdown: специфика выбора смазки
CIP (Clean In Place) и washdown - автоматизированные или полуавтоматизированные системы санитарной обработки оборудования.
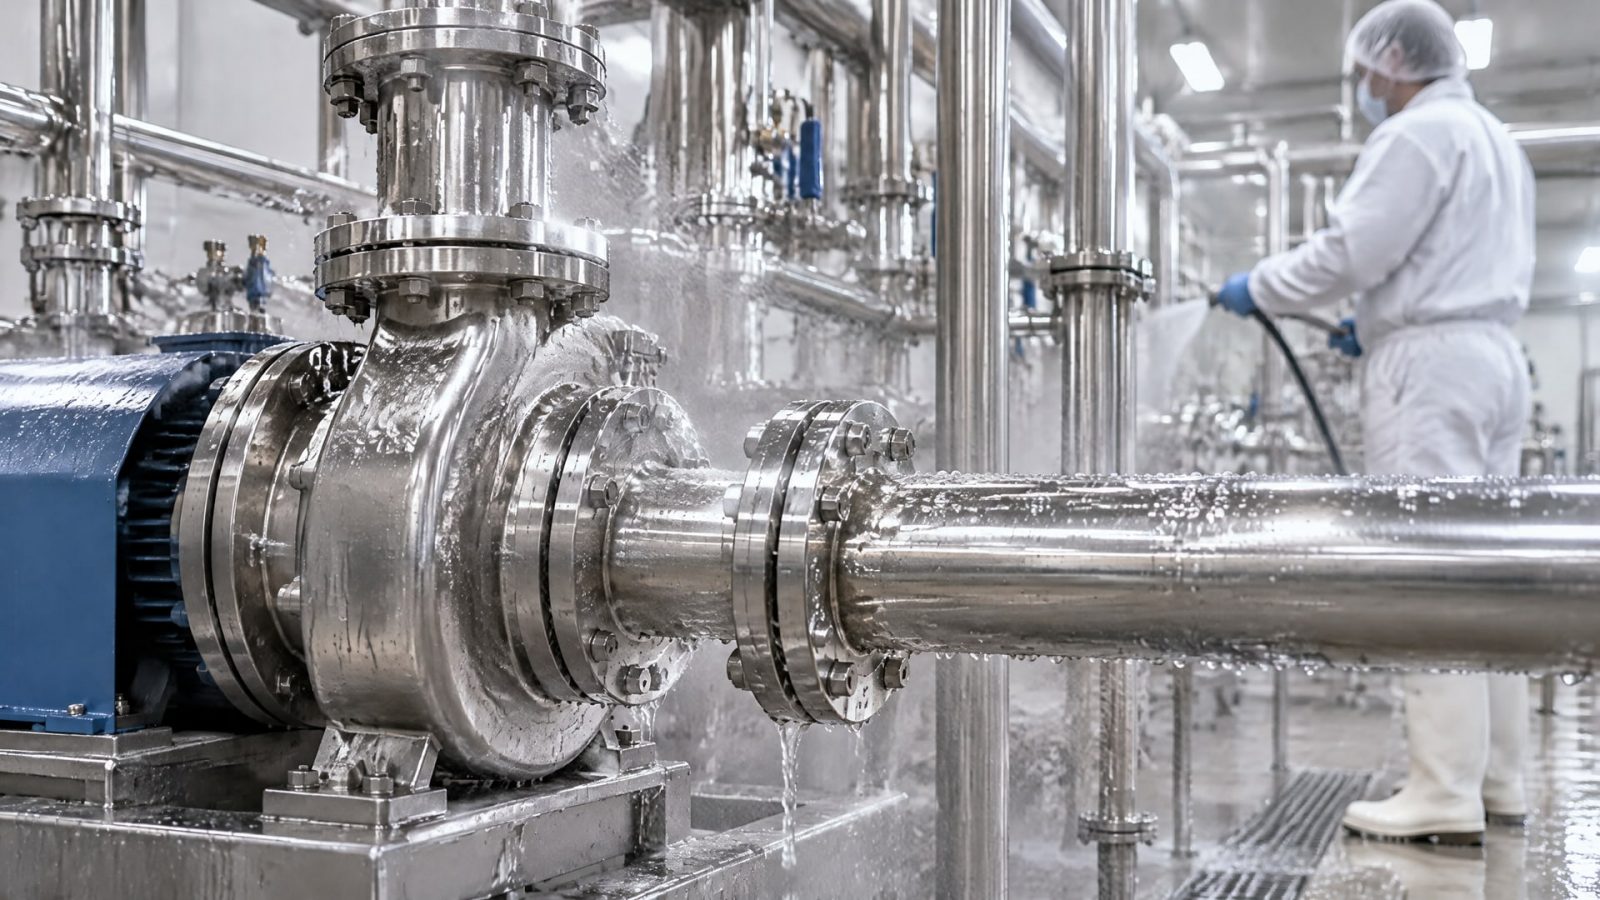
Их характерные признаки: - высокая температура горячей воды (часто 60-80 °C, иногда до 95 °C); - быстрые циклы: смазка подвергается воздействию горячей воды, затем щелочного моющего раствора, затем кислотного ополаскивателя; - давление подачи воды и моющих средств может достигать нескольких бар, способствуя вымыванию смазки из узлов; - санитарные реагенты часто содержат детергенты и диспергаторы, активно взаимодействующие с любым жиром на поверхности.
Для такой эксплуатации смазка должна иметь не просто пищевой допуск, а целенаправленную устойчивость к вымыванию. Производители таких составов обычно указывают в техдокументации результаты испытаний на стабильность в условиях CIP или washdown, включая данные по удержанию смазочного слоя после многократных циклов.
Если вы используете смазку без явно подтвержденной CIP/washdown-стойкости, велик риск того, что после 1-2 недель эксплуатации смазка смывается со смазываемого узла, и оборудование начинает работать с недостаточной смазкой. Это быстро приводит к износу и отказам.
Контроль и пересмазка в условиях частой мойки
Даже правильно выбранная и установленная H1-смазка требует регулярного контроля и пересмазки на линиях с частой мойкой.
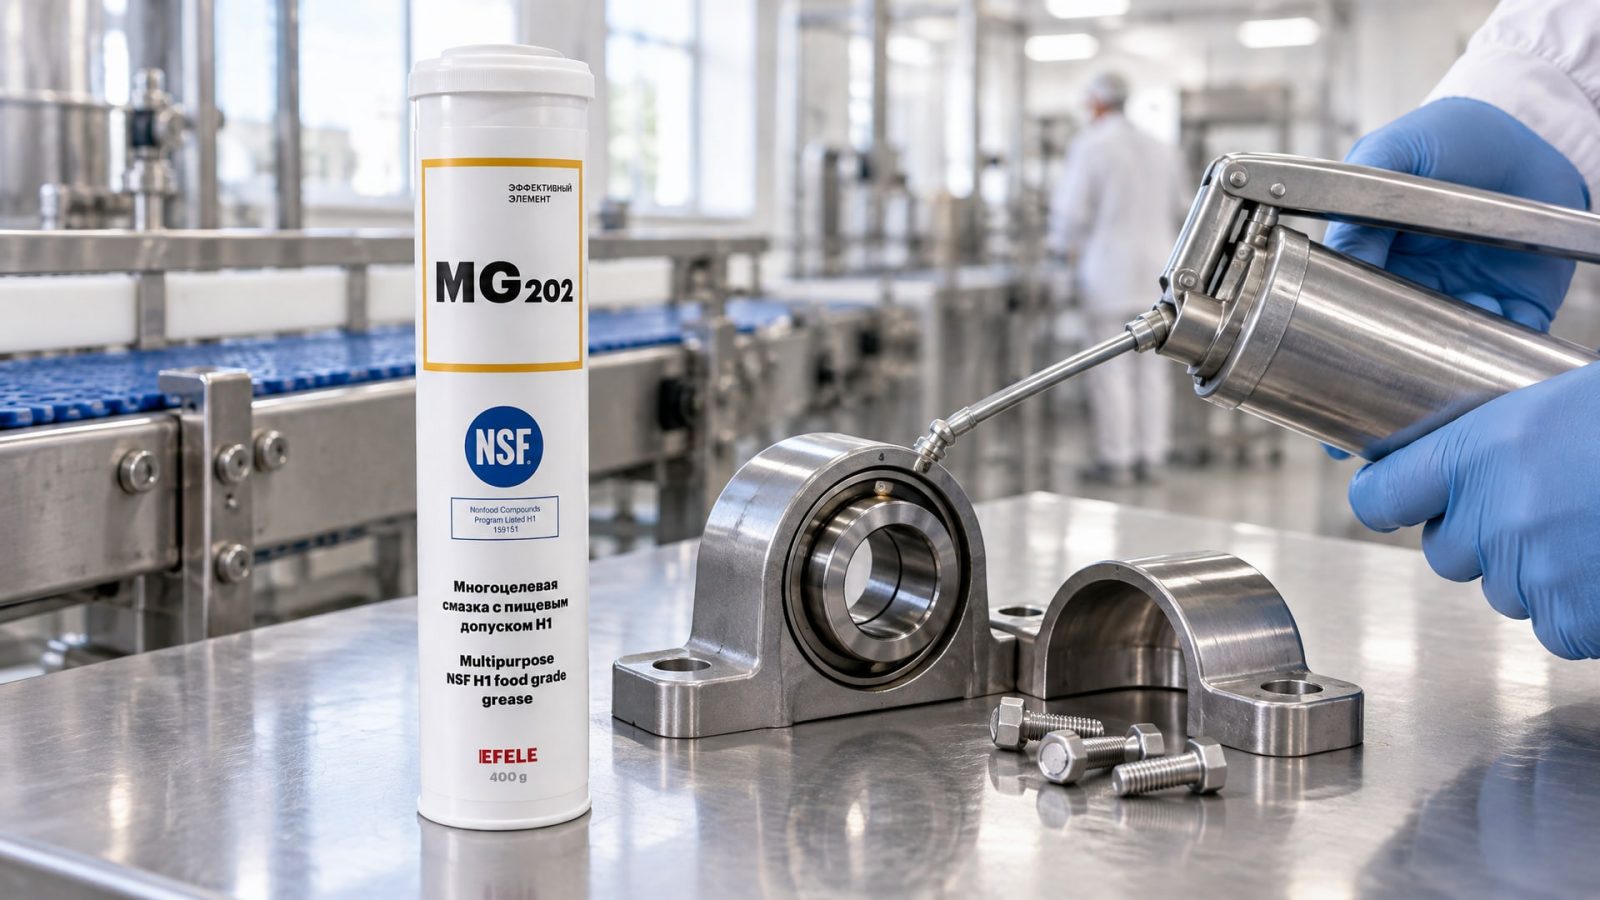
График пересмазки
В обычных условиях пласт смазки держится на узле недели или месяцы. Под воздействием CIP-цикла ресурс может сократиться до несколько дней. Рекомендуется: - проверить узел после первой недели работы, убедиться, что смазка еще на месте; - установить регулярный график пересмазки (часто 1-2 раза в неделю для интенсивных режимов); - использовать пневматические или автоматические смазыватели, чтобы минимизировать ручное вмешательство и контаминацию.
Очистка узла перед пересмазкой
Перед нанесением новой порции смазки убедитесь, что на узле нет остатков старой смазки, загрязнений, моющих средств или ржавчины. Грязная поверхность быстро вывестви новую смазку из строя.
Пластичная смазка EFELE MG-202 применяется на подшипниках и направляющих пищевого оборудования, которое работает в режиме регулярной мойки: NLGI 2, температура -20…+100 °C, NSF H1. Много закупщиков предприятий выбирают ее именно потому, что она разработана так, чтобы выжить несколько циклов мойки, прежде чем потребуется пересмазка, что сокращает количество ручных вмешательств в эксплуатацию оборудования и снижает риск контаминации.
Часто задаваемые вопросы
Если смазка имеет H1, можно ли использовать ее на всем оборудовании пищевой линии?
Нет. H1 говорит только о пищевой безопасности при случайном контакте, но не о стойкости к мойке и совместимости с конкретным узлом. Одна и та же H1-смазка может подойти для подшипника открытого типа, но не подойти для направляющей системы, если она недостаточно влагостойка. Выбирайте смазку исходя из типа узла, температуры, нагрузки и режима мойки, а не только из пищевого статуса.
Как определить, стойкая ли смазка к вымыванию под мойкой?
Посмотрите в техдокументации производителя на наличие данных по устойчивости к воде (обычно выражается в часах выдержки смазки в дистиллированной воде или в стандартных тестах на вымывание). Попросите у поставщика результаты испытаний для ваших конкретных условий мойки, включая температуру и тип санитарной химии. Если производитель не предоставляет такие данные, смазка, скорее всего, не оптимальна для CIP/washdown-режимов.
Нужна ли ISO 21469 для пищевого производства, или H1 достаточно?
Для большинства пищевых производств достаточно NSF H1, если есть хорошо документированная внутренняя система контроля качества и надежный поставщик. ISO 21469 требуется или рекомендуется для производств с жесткими требованиями к трассировке и при работе с премиум-брендами или глобальными клиентами, которые требуют полной прослеживаемости и аудита производителя смазки.
Можно ли использовать одну смазку для смазки подшипников и для обслуживания конвейерной цепи в режиме мойки?
Редко. Подшипники и цепи требуют разных классов консистенции (NLGI) и разного уровня адгезии. Кроме того, для цепей часто применяют менее вязкие составы или масла, а для подшипников - более плотные смазки. Выбирайте отдельно для каждого узла, иначе одна смазка не будет оптимальна для обоих.
Как часто нужна пересмазка пищевого оборудования при CIP-мойке?
Зависит от интенсивности мойки, температуры и типа смазки. В типичном сценарии 1-2 CIP-цикла в день потребуется пересмазка 1-2 раза в неделю, иногда чаще. Первые две недели регулярно проверяйте, как быстро смывается смазка вашего оборудования, и установите график на основе наблюдений. Правильно подобранная водостойкая смазка поможет снизить частоту пересмазки.
Заключение
Выбор пищевой смазки для оборудования, работающего под частой мойкой, - это не просто покупка продукта с маркировкой H1. Это требует оценки четырех ключевых параметров: пищевого статуса (H1 или ISO 21469), температурного диапазона, подтвержденной водостойкости и совместимости с конкретным узлом трения. Главное различие между H1-смазками на рынке кроется в их реальной стойкости к вымыванию под воздействием горячей воды и санитарной химии - этот параметр должен быть явно указан в техдокументации производителя.
Практический совет: перед тем как массово внедрить новую смазку на линию, проведите пилотное испытание на одном или двух узлах в течение 1-2 недель и оцените, как быстро смазка смывается CIP-циклом. Это поможет вам установить правильный график пересмазки и избежать неожиданных отказов оборудования. Если смазка держится надежно и узел трения остается защищенным между циклами мойки, значит, вы выбрали правильно.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Активатор анаэробного клея ускоряет отверждение герметиков при низких температурах и на пассивных металлах.
Узнайте, как снизить расход СОЖ при фрезеровании и точении до 60% без потери качества обработки и производительности.
Узнайте, почему возникает коррозия металла от СОЖ, и как правильно защитить оборудование и детали от разрушения.