
Почему обычная краска не подходит: как выбрать покрытие для цинка
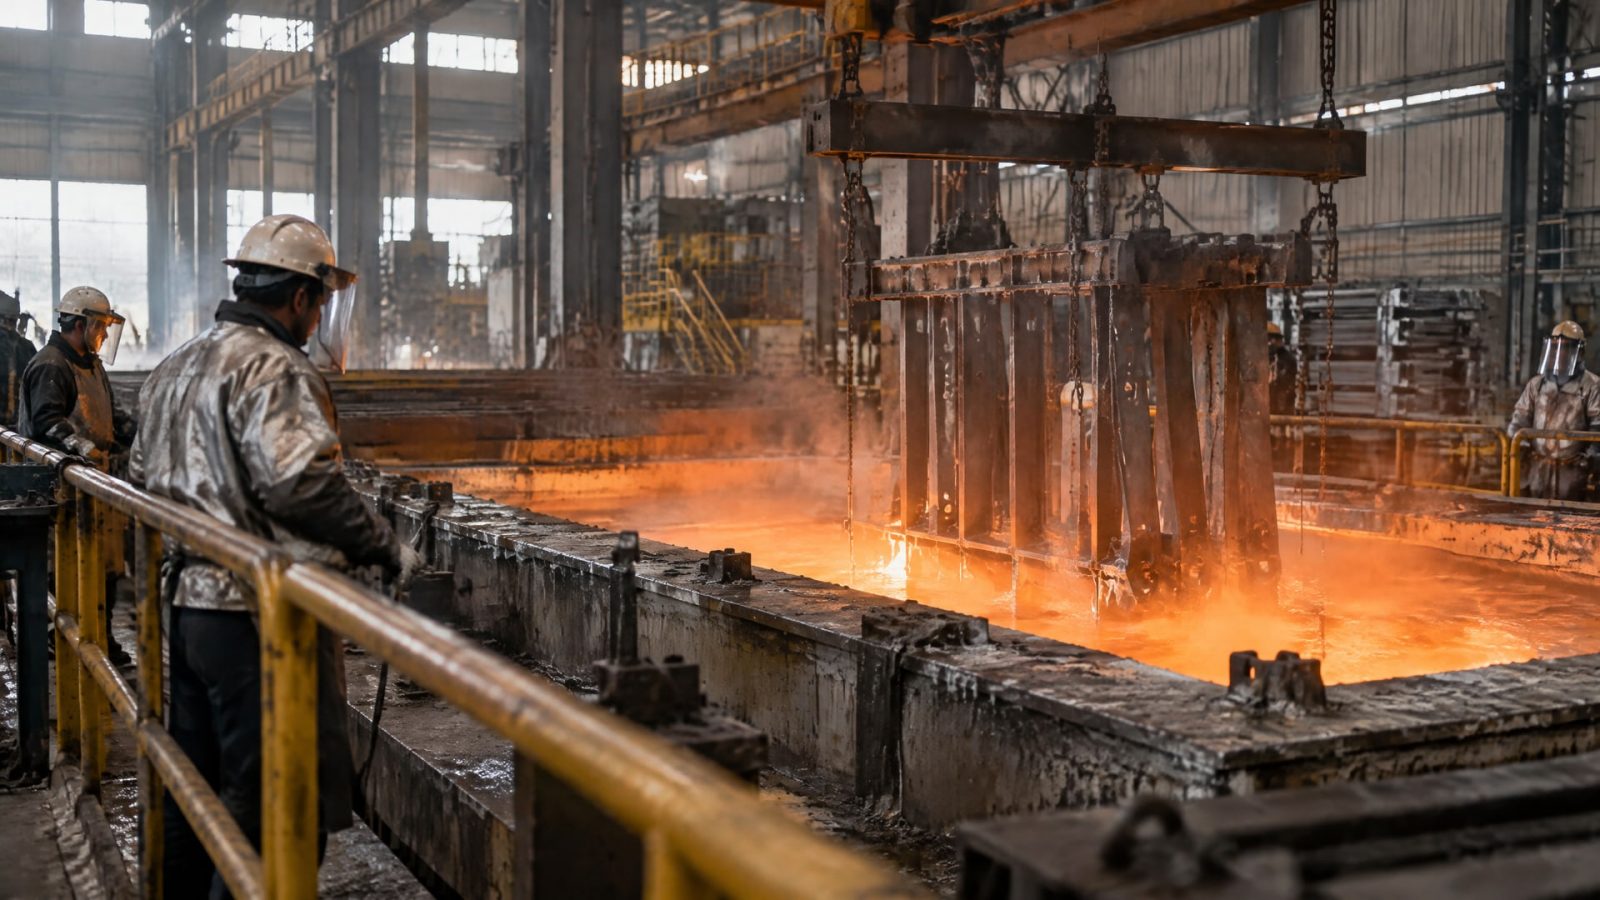
Обычная краска не рассчитана на длительную работу в контакте с расплавленным цинком. В ванне для горячего цинкования его температура составляет примерно 449–460 °C, а защитное покрытие на стали формируется в результате металлургического взаимодействия железа и цинка. Полимерная пленка не заменяет этот процесс и не становится металлическим барьером.
Инженерам, специалистам по защите металла и закупщикам важно различать две задачи: защитить деталь, погружаемую в расплав, и окрасить сталь, которая уже прошла оцинкование. В статье разберем, почему обычная краска не подходит для контакта с ванной, в каких случаях применяют сухое антифрикционное покрытие и что проверить перед окраской оцинкованной поверхности.
Почему покрытие для цинка нельзя выбирать как обычную краску
Обычная краска для цинка не становится подходящей для контакта с расплавом только потому, что на упаковке указана антикоррозионная защита.
Антикоррозионные свойства и способность длительно работать при температуре ванны горячего цинкования - разные характеристики. Для такого процесса температура расплава составляет примерно 449–460 °C, и обычные органические ЛКМ не рассчитаны на продолжительное воздействие этих условий.
Горячее цинкование - не окраска стали. Деталь погружают в ванну с расплавленным цинком, и на поверхности формируется металлургически связанный слой железо-цинковых фаз. Это металлическое покрытие, а не пленка краски. Поэтому попытка заменить цинкование обычным лакокрасочным материалом меняет сам принцип защиты и не решает задачу работы детали в расплаве.
При выборе покрытия важно уточнить, где именно оно будет работать. Если деталь погружают в ванну, речь идет о технологии горячего цинкования, а не о нанесении обычной краски. Если же окрашивают уже оцинкованную сталь, требуется система для нанесения поверх цинка и соответствующая подготовка основания.
Температура и характер контакта
Температура расплава - не единственный параметр выбора. Нужно учитывать, погружается ли деталь в цинк, соприкасается ли с ним рабочей поверхностью или находится рядом с ванной. Для оборудования, которое взаимодействует с расплавом в процессе работы, задача покрытия отличается от окраски конструкции, эксплуатируемой на открытом воздухе.
Не стоит переносить на эту ситуацию решения для обычной защиты от коррозии. Краска может использоваться на металлоконструкции, но это не означает, что она выдержит контакт с горячим цинком. В техническом задании полезно отдельно зафиксировать температуру, характер соприкосновения и назначение поверхности.
Чем горячее цинкование отличается от окраски
При горячем цинковании на стали образуется сплошной металлический барьер.
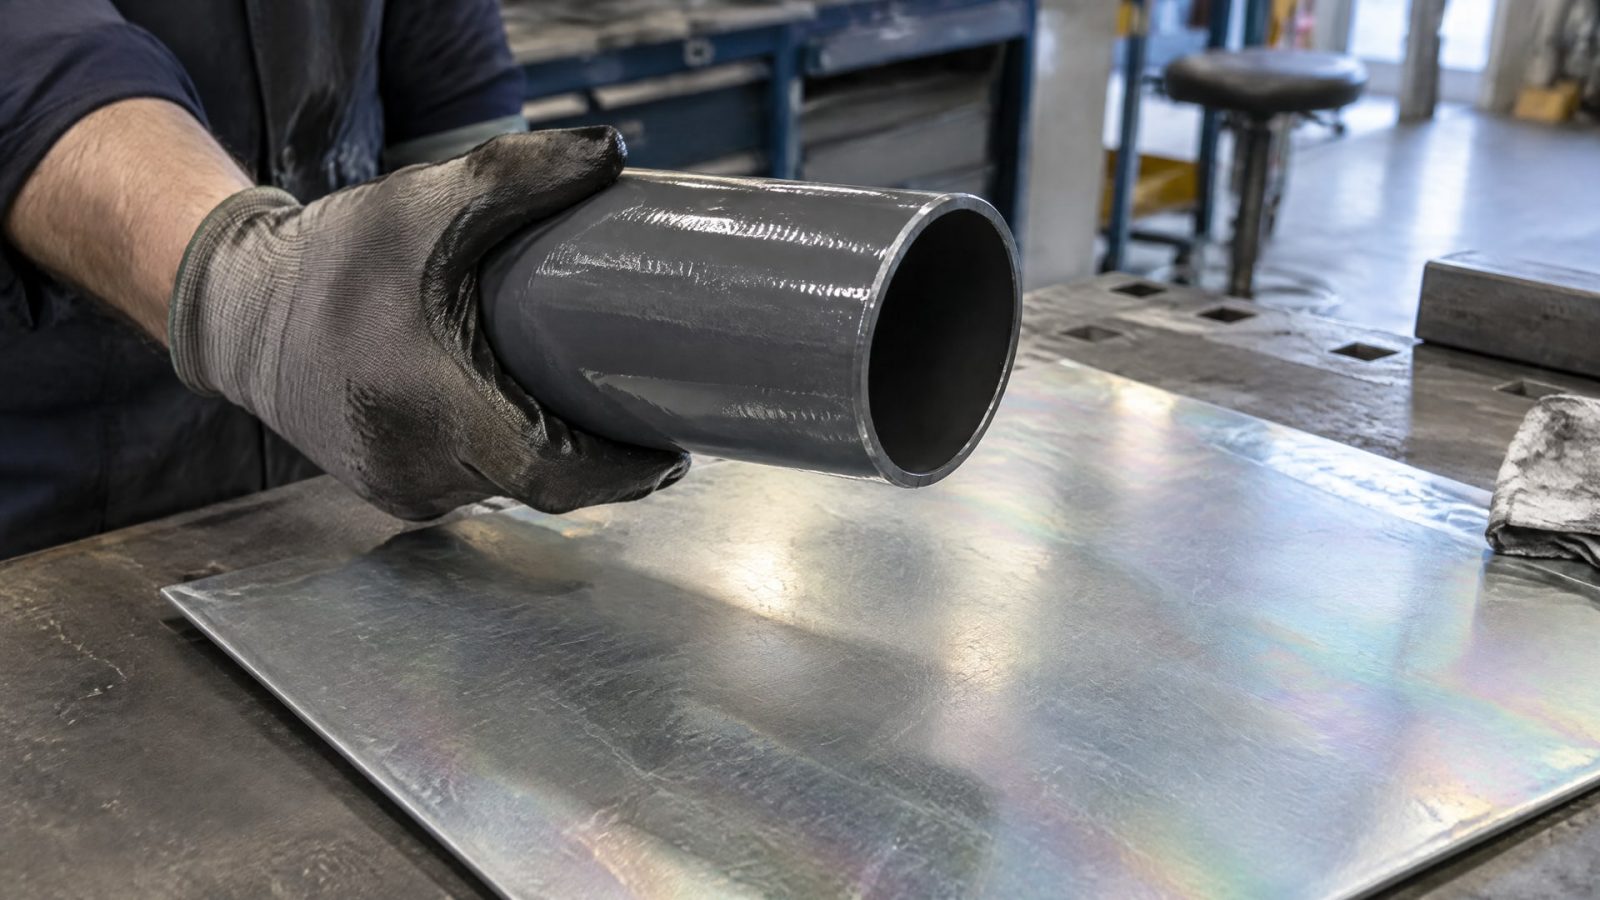
Он формируется по всей поверхности, включая труднодоступные зоны. Краска работает иначе: ее наносят на подготовленное основание, и качество покрытия зависит от состояния поверхности и выбранной системы материалов.
Эти методы не следует рассматривать как взаимозаменяемые. Цинкование создает металлический слой, а окраска уже оцинкованной стали может дополнять защиту или обеспечивать требуемый внешний вид. Такую комбинацию называют duplex-системой. В ней сначала получают цинковое покрытие, затем при необходимости наносят лакокрасочные материалы.
Когда красят оцинкованную сталь
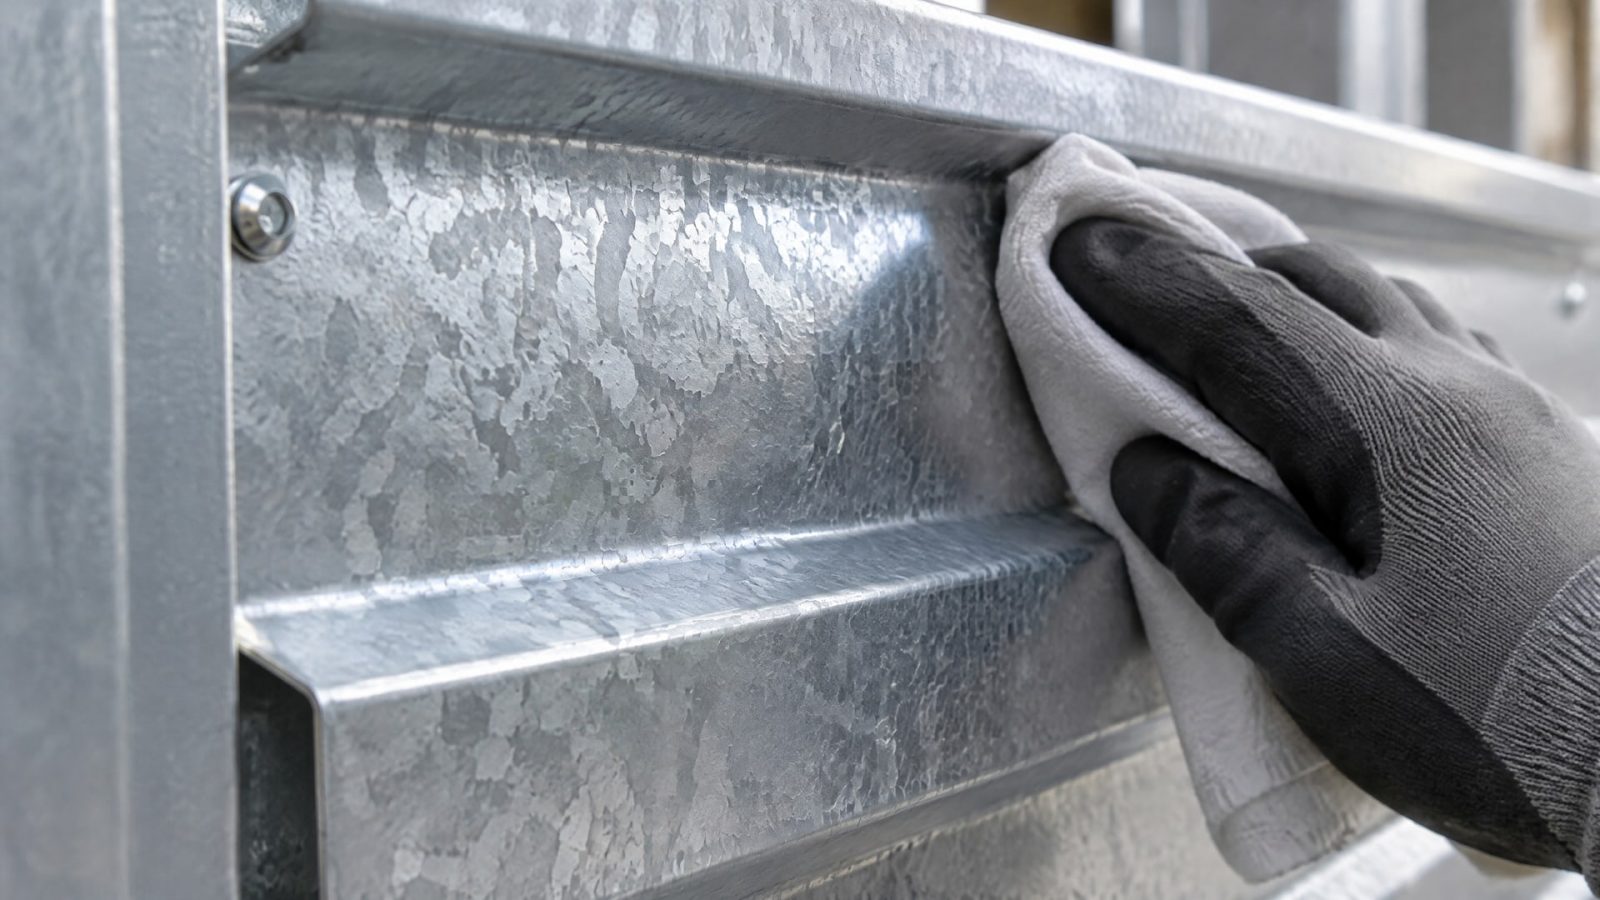
Покраска поверх оцинковки нужна не всегда. Ее применяют, если требуется дополнительная долговечность или декоративный эффект. При этом краска наносится не вместо цинка, а поверх него, и результат зависит от подготовки оцинкованной поверхности и совместимости слоев.
Для горячего цинкования и окраски оцинкованной стали в качестве нормативной базы используют, в частности, ISO 1461, ASTM A123, ASTM A153, ASTM A767 и ASTM D6386. ASTM D6386 служит практическим руководством по подготовке горячецинкованных поверхностей к окраске. Конкретную схему подготовки, праймер и финишный слой согласуют для выбранной системы.
Слова «цинк для покрытия металла» могут относиться к материалу для процесса цинкования, тогда как «краска для цинка» обычно подразумевает состав для окраски оцинкованного основания. Перед закупкой важно уточнить, что именно требуется: сформировать металлическое цинковое покрытие или окрасить уже оцинкованную сталь.
Как подготовить оцинкованную сталь к окраске
Даже качественная краска может плохо сцепляться с оцинковкой, если основание не подготовлено.
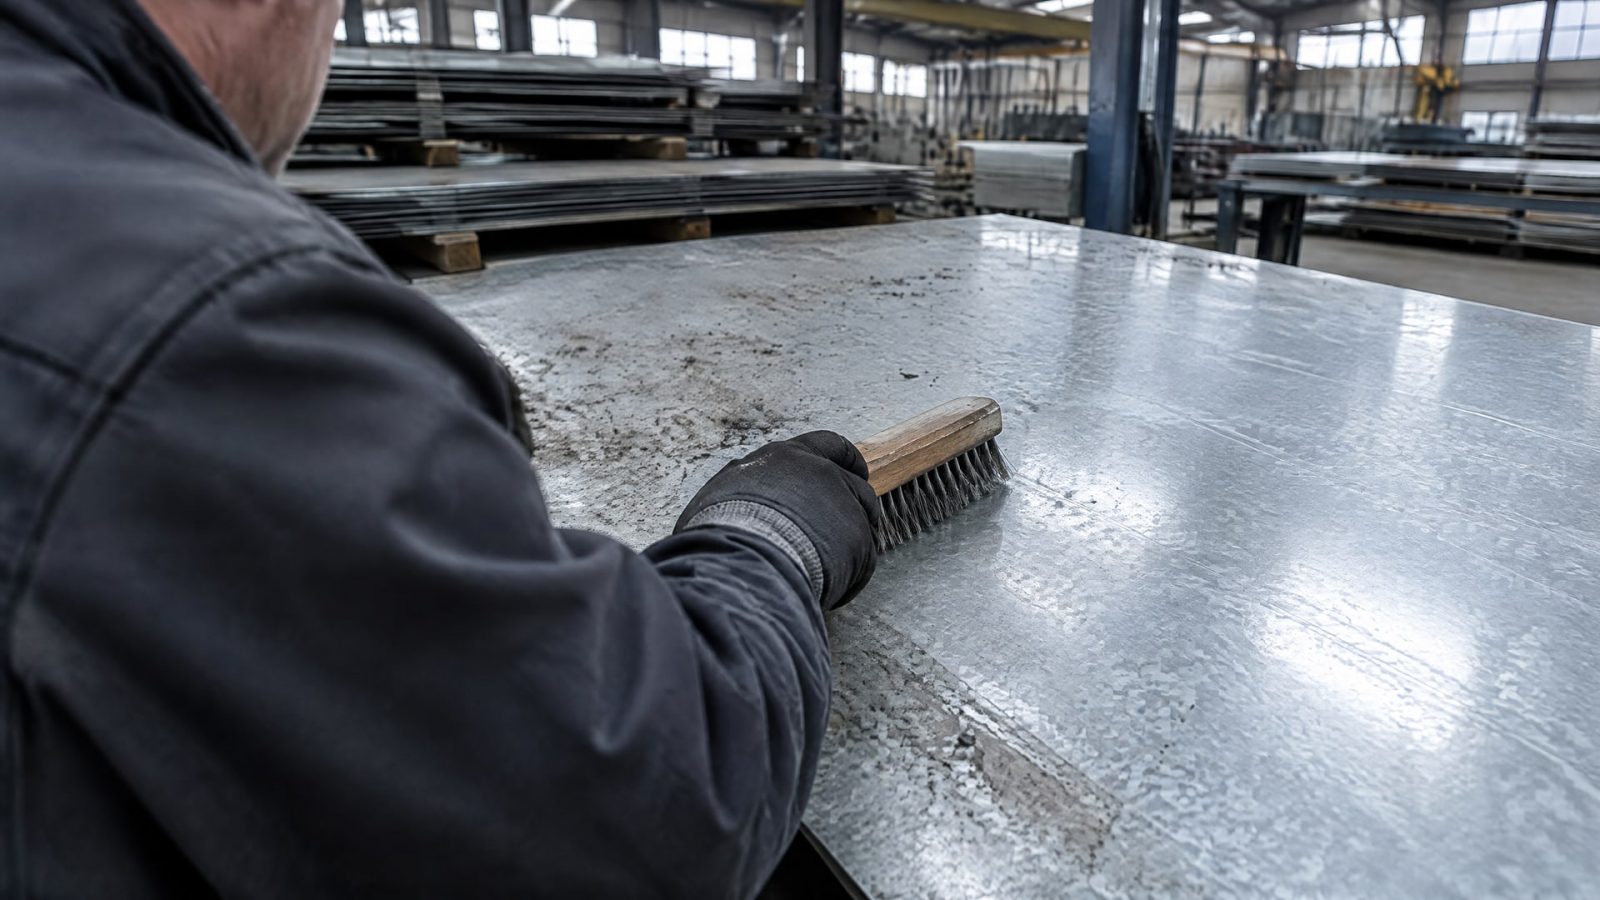
На поверхности могут оставаться загрязнения, следы флюса, продукты охлаждения или закалки, пассивация и рыхлый металл. Внешне чистая поверхность не всегда означает, что она готова к окраске.
Подготовка включает очистку и профилирование поверхности. Метод выбирают с учетом ее состояния и требований к системе. В качестве распространенных решений для улучшения адгезии называют абразивную обработку с легким воздействием, фосфатирование, промывочные грунты и акриловые пассивации. Перед применением конкретного способа необходимо свериться с технологией окраски и требованиями к материалам.
Что проверить перед нанесением
Есть ли на поверхности пассивация, загрязнения, следы флюса или рыхлый металл.
Проходила ли деталь водяное охлаждение: такие поверхности могут быть менее удобны для последующей окраски.
Какое профилирование требуется для выбранной системы.
Совместимы ли праймер и финишный слой с подготовленной оцинковкой.
Согласованы ли с оцинковщиком подготовка поверхности и условия сушки.
В технологической документации для подготовки горячецинкованной стали к окраске рассматривают ASTM D6386. Для самого горячего цинкового покрытия применяют ISO 1461. Эти документы относятся к разным этапам: один помогает определить подход к подготовке под окраску, другой задает требования к горячему цинкованию.
Как защитить детали, работающие рядом с расплавленным цинком
Если деталь не окрашивают после оцинкования, а используют в процессе горячего цинкования, обычная краска не должна быть универсальным решением.
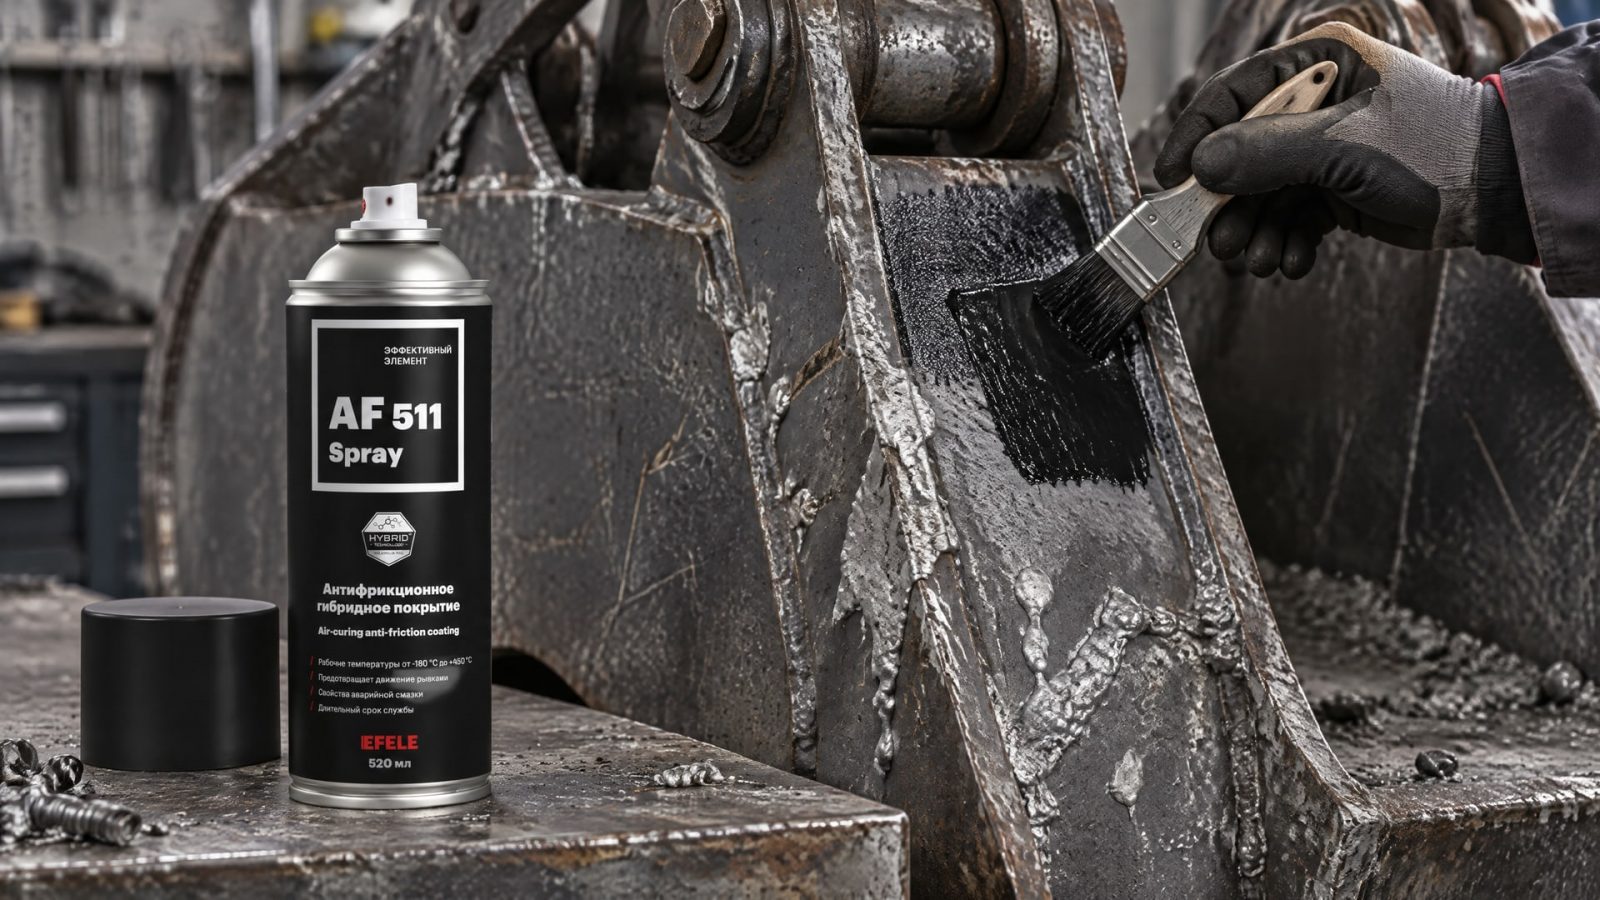
Для оборудования, контактирующего с расплавом, подбирают покрытие по условиям работы детали и характеру воздействия. В частности, у грейферного ковша важно учитывать контакт с горячим цинком и влияние рабочей среды на поверхность.
При эксплуатации такого оборудования краска может не соответствовать назначению, даже если она предназначена для защиты металла от коррозии. Для этой задачи применяют специализированные антифрикционные покрытия. На грейферных ковшах, работающих с расплавом, в качестве такого решения используют сухое антифрикционное покрытие EFELE AF-511 Spray, предназначенное для защиты от воздействия расплавленного цинка.
Перед выбором покрытия для оборудования стоит описать процесс: какие поверхности соприкасаются с расплавом, как устроена работа детали и какие требования предъявляют к ее ресурсу. Эти сведения помогают отличить задачу защиты рабочего инструмента от задачи окраски оцинкованной металлоконструкции. В обоих случаях подбор начинают с условий эксплуатации, а не с общего обозначения «краска для металла».
Как выбрать решение и согласовать технологию
Выбор зависит от того, какой результат нужен.
Для горячего цинкования требуется процесс формирования металлического слоя. Для окраски уже оцинкованной стали важны очистка, профилирование и совместимость материалов. Для оборудования, которое работает в контакте с расплавом, рассматривают специализированные покрытия, подходящие для условий этого контакта.
При подготовке технического задания полезно указать материал детали, ее функцию, характер контакта с расплавом и требуемый результат. Если планируется окраска после цинкования, отдельно согласуют подготовку поверхности, праймер, финишное покрытие и сушку. Для duplex-систем процесс рекомендуется заранее обсудить с оцинковщиком, чтобы определить последовательность операций и требования к основанию.
Для погружения детали в ванну ориентируйтесь на технологию горячего цинкования, а не на обычную краску.
Для окраски оцинковки проверьте состояние поверхности и требования к подготовке по ASTM D6386.
Для требований к горячему цинковому покрытию сверяйтесь с ISO 1461.
Для деталей оборудования, контактирующих с расплавом, подбирайте специализированное покрытие под условия работы.
Часто задаваемые вопросы
Выдержит ли обычная краска контакт с расплавленным цинком?
Обычные органические лакокрасочные материалы не рассчитаны на длительную работу при температуре ванны горячего цинкования. Расплав держат примерно при 449–460 °C. Для контакта оборудования с цинком требуется специализированное решение, подобранное под характер работы детали, а не универсальная краска для металла.
Нужна ли краска поверх оцинковки?
Не всегда. Горячее цинкование само формирует сплошной металлический барьер на стали. Окраску поверх оцинковки применяют, если нужна дополнительная долговечность или декоративный эффект. В таком случае краска дополняет цинковое покрытие, а не заменяет его; основание предварительно очищают и профилируют.
Какие стандарты учитывать при окраске оцинкованной стали?
Для горячего цинкового покрытия применяют ISO 1461. При подготовке оцинкованной поверхности к окраске используют руководство ASTM D6386. Также в качестве нормативной базы для горячего цинкования и окраски по оцинковке рассматривают ASTM A123, ASTM A153, ASTM A767 и EN ISO 12944-5.
Чем отличается краска для цинка от горячего цинкования?
Краска для цинка предназначена для нанесения на оцинкованное основание после его подготовки. Горячее цинкование - отдельный процесс: стальную деталь погружают в расплав, и на ее поверхности формируется металлургически связанный слой железо-цинковых фаз. Эти способы защиты решают разные задачи.
Заключение
Обычная краска не подходит для длительной работы в контакте с расплавленным цинком: температура ванны составляет примерно 449–460 °C, а горячее цинкование формирует металлический слой, а не полимерную пленку. Для окраски оцинкованной стали используют отдельную технологию с подготовкой поверхности, а для рабочих деталей, контактирующих с расплавом, подбирают специализированное покрытие.
Следующий шаг - определить, требуется ли сформировать цинковый слой, окрасить уже оцинкованную поверхность или защитить оборудование, работающее рядом с ванной. Затем зафиксировать условия эксплуатации и согласовать технологию со специалистом по покрытию или оцинковщиком.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Эффективная очистка лабораторного оборудования от СОЖ и герметиков: подбор щелочных очистителей и специальной химии.
Очистка масляных загрязнений: сравнение мягких и агрессивных щелочных средств для оборудования, двигателей и бетонных полов.
Узнайте, как выбрать оптимальное средство для очистки оборудования и организовать эффективную мойку лабораторной посуды на производстве смазочных материалов.