
Смазка пищевая NSF H1 для фасовочных и упаковочных машин
Смазка с пищевым допуском NSF H1 - это специальный класс смазочных материалов, предназначенный для оборудования, где случайный контакт с пищевой продукцией технически возможен, но не предусмотрен конструкцией. На фасовочных и упаковочных линиях такой контакт реален: смазка может попасть в продукт при утечке из подшипника цепи, направляющей или пневматического узла, поэтому применение пищевых смазок здесь - не рекомендация, а часто обязательное требование регламента и систем HACCP.
Выбор правильной H1-смазки для конвейеров, запаечного оборудования, направляющих и централизованных систем смазки определяется не только наличием допуска, но и техническими параметрами: вязкостью, стойкостью к влаге и температуре, совместимостью с уплотнениями. Статья разбирает, как подобрать пищевую смазку для конкретного узла упаковочной машины, какие стандарты проверять и какие ошибки чаще всего допускают закупщики и инженеры.
Что такое NSF H1 и почему она нужна на упаковочных линиях
NSF H1 - регистрационная категория от американской организации NSF International, которая подтверждает допустимость смазки к применению в пищевом оборудовании с возможностью случайного контакта с готовым продуктом.
Это означает, что если смазка попадет в пищу в количестве до 10 ppm (миллионных долей), она не создаст санитарного риска и не изменит органолептические свойства продукта.
На фасовочных и упаковочных машинах контакт может быть неизбежен: цепь конвейера находится непосредственно над лентой с продуктом, подшипники направляющих работают в тесном соседстве с потоком упаковки, а пневматические толкатели нередко размещены над расходным материалом. Не применять H1-смазку в таких условиях - значит нарушить санитарные регламенты и рисковать загрязнением партии. Стандарт ISO 21469 дополняет NSF, описывая гигиенические требования к производству и обращению с самой смазкой, но это не одно и то же: регистрация H1 подтверждает именно безопасность для случайного контакта с пищей.
Закупщикам часто кажется, что достаточно купить смазку с надписью H1 на упаковке. На деле нужно проверить запись в реестре NSF White Book: только там указана точная регистрация продукта, его состав и согласованные параметры. Поддельные или самозванные H1-смазки на рынке встречаются, поэтому сверка реестра - обязательный первый шаг перед заказом.
Узлы фасовочной и упаковочной машины, требующие пищевой смазки
Фасовочное и упаковочное оборудование - это сложная система, где разные узлы работают в разных режимах и требуют разных смазочных материалов.
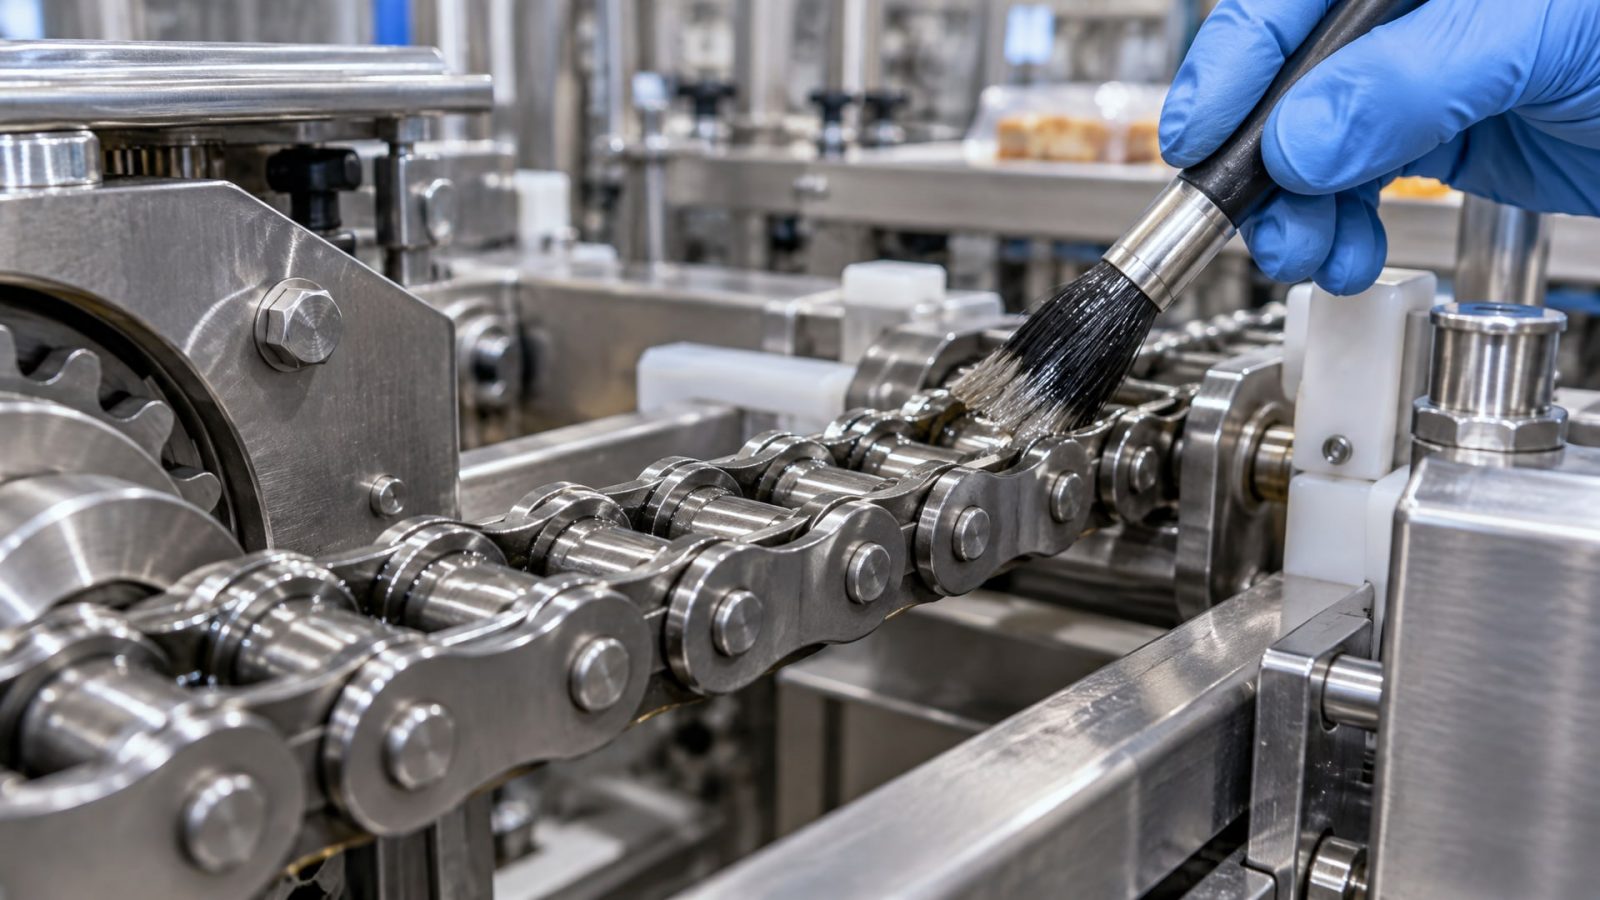
Нельзя купить одну пищевую смазку и смазать ею все; нужно понимать, какой узел какое свойство требует.
Цепные приводы и конвейеры: цепь работает в высокой скорости, испытывает трение и износ; она также находится ближе всего к продукту. Для цепей нужна смазка NLGI 1 или текучая масло, которая способна проникать между звеньями, не собирая пыль и не налипая толстым слоем. Адгезия здесь менее критична, чем проникающая способность. Одновременно смазка не должна вымываться при влажной санитарной обработке.
Подшипники скольжения и качения: подшипники работают под нагрузкой и нагреваются, особенно в печах и зонах с повышенной температурой. Здесь нужна смазка более высокого NLGI (часто NLGI 2), с улучшенной термостойкостью и стабильностью адгезии при температурах до 80–120 °C. На упаковочных машинах, работающих с горячей упаковкой, это критично.
Направляющие и каретки: направляющие рельсы требуют смазки, которая образует устойчивую пленку и минимизирует трение при прямолинейном движении. Здесь важна адгезия - смазка должна "прилипнуть" к поверхности и не стечь. Пластичные смазки NLGI 2 с хорошей адгезией подходят лучше текучих масел.
Пневматические системы: пневматические толкатели, цилиндры и клапаны требуют легкого масла с низкой вязкостью, которое не забивает микроканалы и клапаны. Для пневматики часто берут специализированные масла с вязкостью ISO 32–68, а не пластичные смазки.
Централизованная система смазки: многие современные упаковочные машины имеют встроенные централизованные системы подачи смазки к нескольким узлам через трубопроводы. Такие системы требуют маловязкого масла, которое легко распределяется и не закупоривает форсунки. Вязкость обычно ISO 22–32.
Эта практика применения H1-смазок в разных узлах - стандарт для крупных производств пищевого оборудования. Закупщикам нужно согласовать спецификацию смазки не просто с маркой машины, но с ее техническим руководством, где указаны требуемые параметры для каждого узла.
Критерии выбора пищевой смазки для упаковочного оборудования
Правильный подбор H1-смазки начинается не с бренда, а с техдокументации.
Вот чек-лист, что нужно проверить перед тем, как выбрать конкретный продукт.
1. Регистрация NSF H1: смотрите официальный реестр NSF White Book. Впишите полное наименование смазки из предложения поставщика и проверьте, есть ли запись. Если записи нет - это не пищевая смазка, какие бы буквы ни были на упаковке.
2. Диапазон температур работы: техническая документация упаковочной машины указывает рабочую температуру для каждого узла. Для печей и запаечного оборудования это может быть 80–120 °C; для неотапливаемых конвейеров -5–40 °C. Смазка должна сохранять эффективность и не течь при указанной температуре. Проверьте параметр "рабочий диапазон" в техдатасите смазки.
3. NLGI-класс консистенции: для цепей часто подходит NLGI 1, для подшипников и направляющих - NLGI 2, для пневматики - жидкое масло вообще без NLGI-класса. Неправильный класс ведет к утечкам или недостаточной смазке.
4. Химический состав и совместимость: убедитесь, что смазка совместима с материалами уплотнений на машине. Силиконовые масла несовместимы с некоторыми резинами, минеральные масла могут разбухать в резину других типов. Это указано в техруководстве машины.
5. Стойкость к влаге и вымыванию: упаковочные машины часто моют горячей водой, паром, моющими растворами. Смазка не должна вымываться при первой же обработке. Проверьте параметр водоустойчивости и результаты тестов на стабильность при влажной среде.
6. Совместимость с моющими средствами: некоторые смазки реагируют на щелочные или кислые моющие средства, которые используют на линиях. Согласуйте состав моющего раствора, применяемого на вашей производственной линии, с составом смазки. Это избавит от сюрпризов при санитарной обработке.
На практике полный подбор занимает время: нужно собрать спецификацию от производителя оборудования, сверить ее с каталогом одобренных пищевых смазок, проверить регистрацию NSF и согласовать с техническим отделом. Закупщики, которые проходят этот процесс внимательно, обычно получают наиболее стабильный результат и избегают простоев из-за неправильного выбора смазки.
Процесс смазывания фасовочной машины с применением H1-смазки
Процесс смазывания упаковочного оборудования пищевой смазкой требует соблюдения несколько правил, отличных от обычной промышленной смазки.
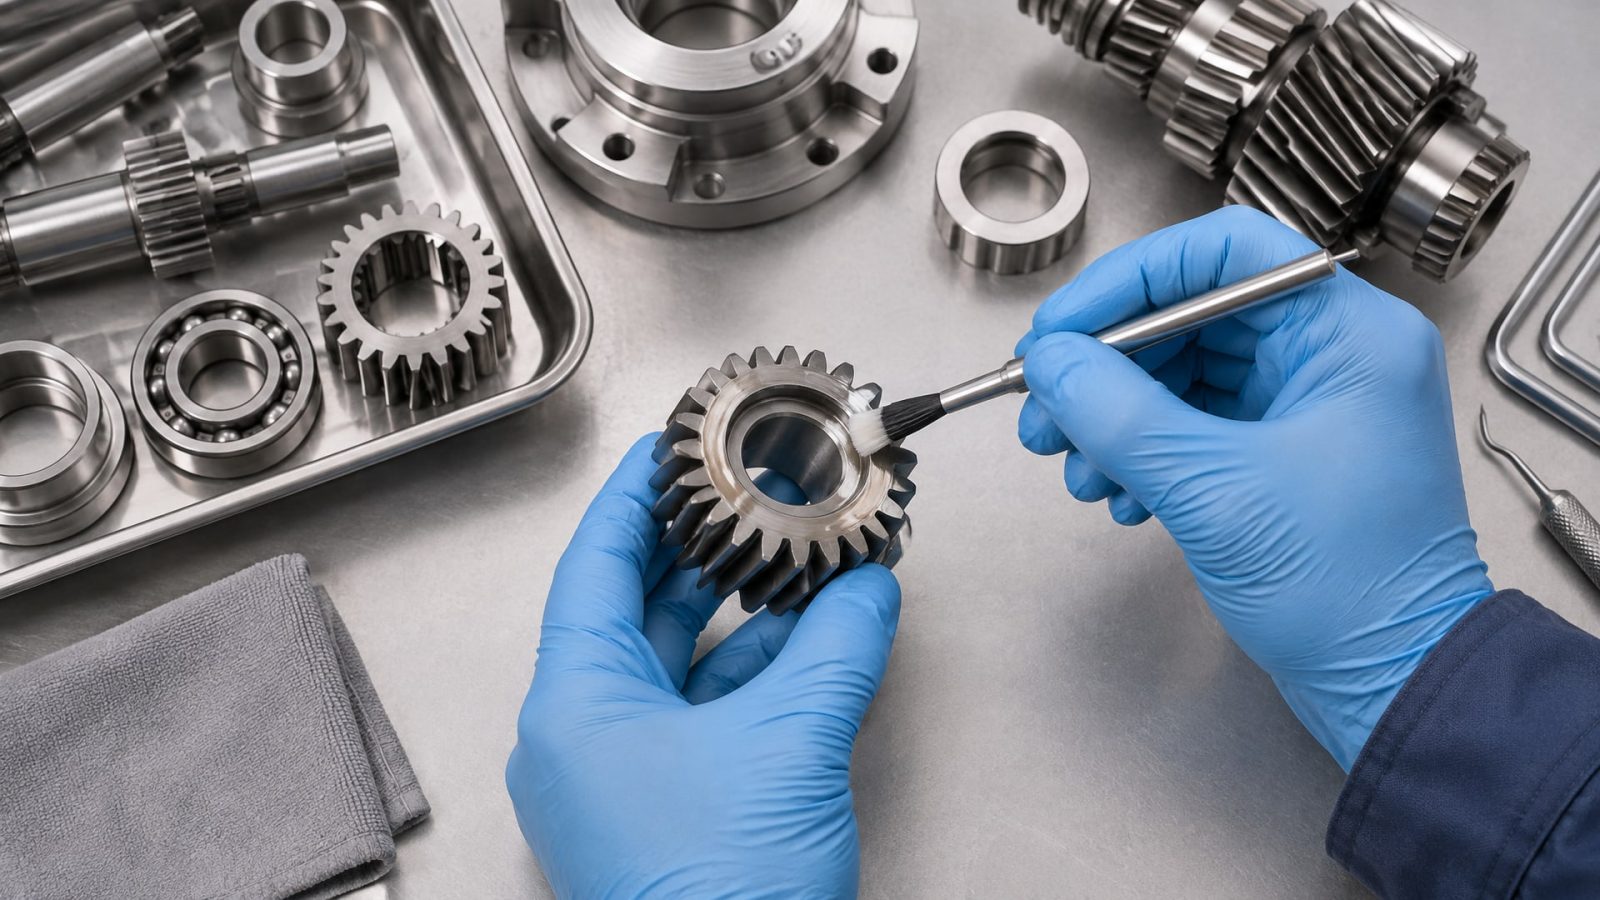
Главное отличие - экономность нанесения и контроль утечек.
Порядок смазывания:
1. Остановите машину и убедитесь, что она обесточена. Проверьте техдокументацию, где указаны точки смазки (узлы и их координаты на чертеже).
2. Очистите зону смазки от грязи и остатков старой смазки. Используйте мягкую щетку или сухую ветошь, не влажную; вода может повредить существующей смазочной пленке.
3. Нанесите смазку тонкой пленкой, буквально в количестве нескольких капель или намазав одну-две капли на поверхность подшипника или цепи. Избыток смазки - это не преимущество; напротив, избыток протечет и попадет в продукт, что нарушит контроль загрязнения.
4. Для пластичной смазки используйте шприц-дозатор или тюбик с дозированной подачей. Нет необходимости намазывать толстый слой в несколько миллиметров, как при смазке общего оборудования; на пищевых машинах это противопоказано.
5. Для масел и пневматических систем используйте специализированное масленку-дозатор или централизованную систему, которая подает масло порциями согласно расписанию.
6. После нанесения смазки при необходимости удалите явные капли с поверхности или защитных кожухов, чтобы избежать случайного попадания в упаковку при пуске.
7. Запишите дату и количество нанесенной смазки в журнал обслуживания. Это важная часть документации HACCP: нужно доказать, что смазка применялась, сколько ее было использовано и были ли нарушения.
Регулярность: как правило, производитель упаковочного оборудования указывает периодичность смазывания в часах работы или днях календарного времени. Чаще всего это 40–80 часов работы для цепей и 160–250 часов для подшипников. Не ускоряйте график и не откладывайте смазку "до когда понадобится" - это приведет к ускоренному износу и утечкам.
Контроль утечек: во время работы машины визуально контролируйте, нет ли избыточного выделения смазки из узлов. Если смазка капает на конвейер или в продукт - это признак перелива. Уменьшите дозу при следующем обслуживании или проверьте, нет ли засорения выходных отверстий.
Практика показывает, что правильное дозирование пищевой смазки экономит ее расход на 15–25% по сравнению с обычным подходом "чем больше, тем лучше", одновременно снижая риск загрязнения продукта.
Типичные ошибки при выборе и применении пищевой смазки
Опыт эксплуатации упаковочного оборудования на пищевых производствах выявил набор типичных ошибок, которые делают закупщики и инженеры.
Знание этих ошибок помогает избежать простоев и проблем с качеством.
Ошибка 1: принять маркировку за регистрацию. На рынке встречаются смазки, на упаковке которых крупно написано "H1" или "пищевая", но в реестре NSF их нет. Причина часто в том, что продукт действительно съедобен по составу, но официально не зарегистрирован, или регистрация устарела. Результат: при проверке HACCP-документации выясняется, что оборудование смазано несертифицированным материалом, и партию приходится переделывать.
Ошибка 2: одна смазка для всех узлов. Закупщики часто берут универсальную пищевую смазку NLGI 2 и смазывают ею и цепь, и пневматику, и направляющие. Цепь забивается толстым слоем и начинает собирать грязь; пневматика забивается жидкостью и теряет чувствительность; направляющие работают нормально, но это случайность. Правильный подход - разные смазки для разных узлов согласно спецификации.
Ошибка 3: игнорирование температурного режима. На упаковочных машинах с печью или горячей упаковкой часть узлов работает при 90–110 °C. Если выбрать смазку, рассчитанную на максимум 60 °C, она потечет и загрязнит продукт. Проверка рабочего диапазона смазки по техдатасету - минимальный шаг.
Ошибка 4: чрезмерное нанесение. Многие инженеры, привыкшие к обычной промышленной смазке, считают, что "больше смазки - больше защиты". На пищевых машинах это создает избыточное выделение смазки из зазоров, которая может попасть в продукт. Правило простое: если смазка сочится из узла заметными капями - это перелив, нужно уменьшить дозу.
Ошибка 5: забывчивость регулярности. HACCP требует документального подтверждения, что смазка применялась по расписанию. Если в журнале "пропусков" в записях, это может быть расценено как нарушение регламента при проверке. Автоматизированные системы смазки или напоминающие таймеры помогают этого избежать.
Ошибка 6: игнорирование совместимости с моющими средствами. Если на линии используют щелочной раствор pH 12+, а смазка рассчитана на нейтральную среду, при санитарной обработке смазка может деградировать или отслаиваться. Это не видно сразу, но через несколько циклов мойки узлы начинают недостаточно смазываться. Согласование моющего средства со смазкой нужно делать заранее.
Закупщикам и инженерам часто кажется, что выбор пищевой смазки - это просто купить что-то с допуском H1. На деле это инженерная задача с множеством параметров, которые нельзя игнорировать.
Проверка регистрации в NSF и сверка со спецификацией оборудования
Перед тем как закупить пищевую смазку, важно убедиться, что она действительно зарегистрирована NSF H1 и что ее свойства соответствуют спецификации вашей упаковочной машины.
Вот алгоритм проверки.
Шаг 1: поиск в реестре NSF White Book. Зайдите на официальный сайт NSF International, раздел "Food-grade lubricants". Введите полное коммерческое название смазки (без сокращений и аббревиатур, как оно указано на упаковке поставщика). Система выдаст запись с датой регистрации, сроком действия, допусками и указанием производителя. Если смазки нет в реестре - это не одобренный NSF продукт, независимо от его свойств и цены.
Шаг 2: проверка срока действия. Регистрация NSF имеет срок действия (обычно 3 года). Убедитесь, что статус смазки "Active" (активный), а не "Expired" (истекший). Истекшая регистрация означает, что производитель перестал платить за сертификацию или сняла продукт с производства.
Шаг 3: сверка спецификации оборудования. Откройте техническое руководство упаковочной машины и найдите пункт "рекомендуемые смазочные материалы" или "lubrication specification". Там будет указано: NLGI-класс, вязкость (если масло), рабочий температурный диапазон, совместимость с материалами, может быть - даже список одобренных брендов. Проверьте, что выбранная вами смазка подходит по всем параметрам.
Шаг 4: согласование с закупочной политикой. На крупных производствах часто действует закупочный рамочный контракт с несколькими одобренными поставщиками пищевых смазок. Проверьте, есть ли ваша смазка в этом списке. Если нет, вам может потребоваться согласование нового поставщика с отделом управления качеством или закупок.
Шаг 5: запрос техдатасета (TDS) у поставщика. Попросите у поставщика полный техдатасет со всеми параметрами: вязкость, NLGI, диапазон температур, результаты тестов на водостойкость, совместимость с резиной, состав присадок. Сравните TDS с требованиями вашей машины. Если какой-то параметр не совпадает или не указан - попросите уточнение.
Шаг 6: проверка регистрации ISO 21469 (если требуется). Некоторые производства требуют не только NSF H1, но и сертификацию ISO 21469, которая подтверждает гигиеничность производства самой смазки. Это более высокий уровень требований. Если это необходимо, проверьте, есть ли у смазки эта сертификация в реестре.
На производствах, где работают с иностранным оборудованием (например, европейским), могут потребоваться дополнительные сертификаты - например, одобрение пищевыми регуляторами конкретной страны. Это редко, но бывает. Согласуйте с поставщиком оборудования, какие сертификаты признаны для вашего случая.
Процесс проверки занимает час-два, но страхует вас от ошибок, которые могут привести к остановке линии или к проблемам при аудите. В регулярных производствах пищевого оборудования эта проверка - обязательный этап перед закупкой.
EFELE SG-394 для высокотемпературных узлов упаковочного оборудования
На упаковочных машинах с печами для запаивания, тепловых датчиков и других высокотемпературных узлов требуется смазка, которая не только имеет H1-допуск, но и сохраняет рабочие свойства при 100–120 °C и устойчива к термическому окислению.
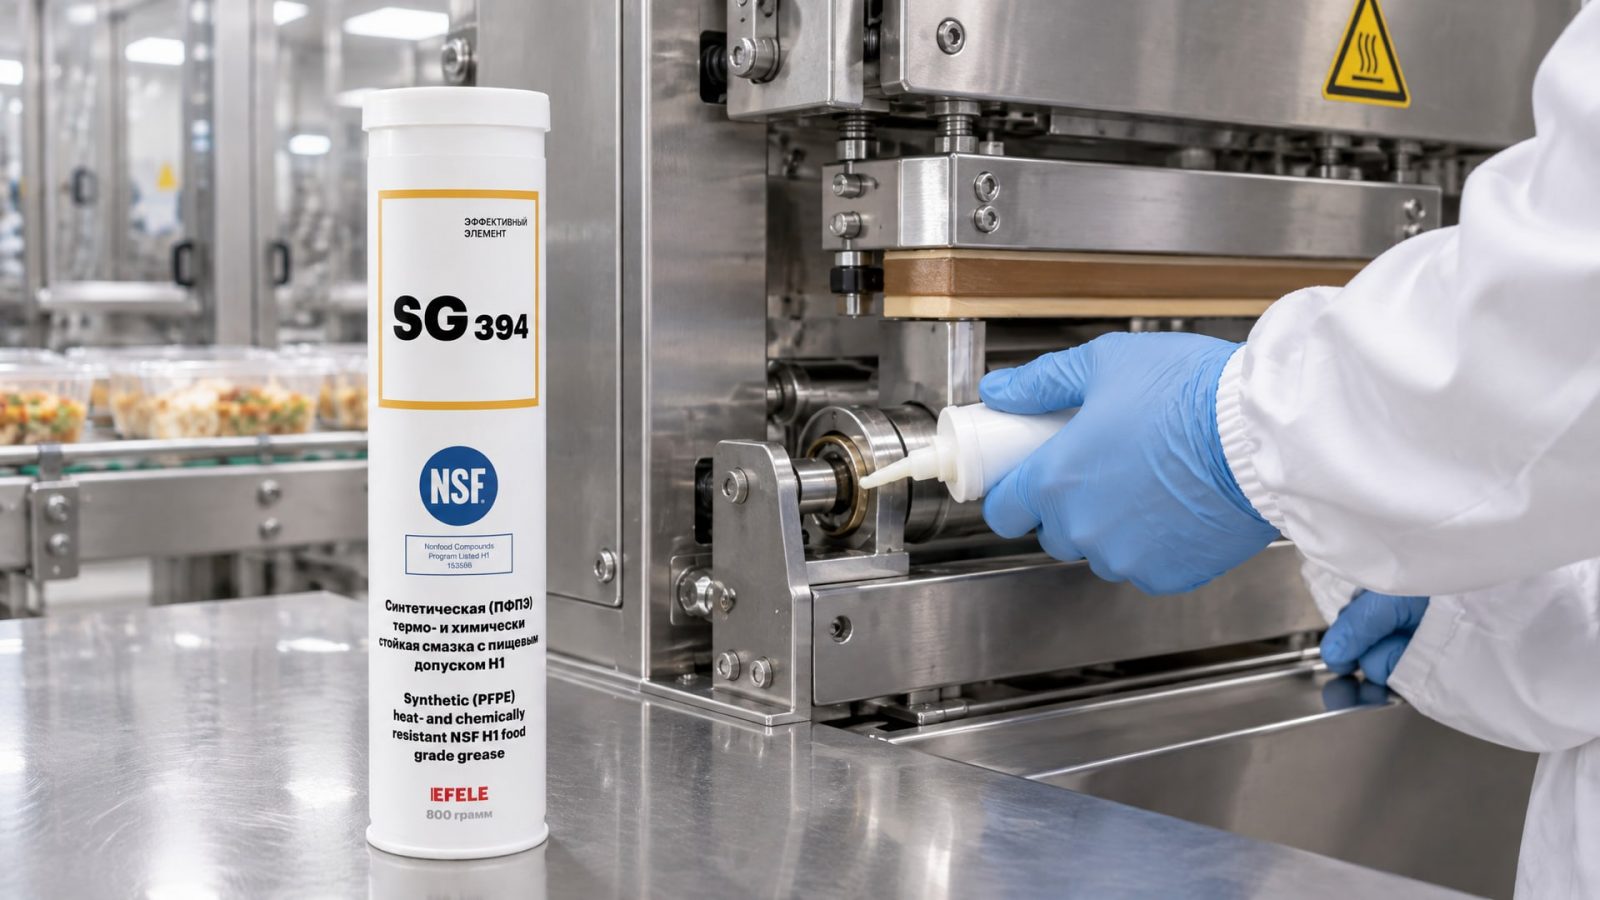
EFELE SG-394 - пример смазки, которая находит применение именно в таких условиях. Это пластичная смазка на основе синтетического масла с комплексом присадок, обеспечивающих стабильность при нагреве и адгезию к металлу. На практике в ремонтных отделах производств смазка используется для подшипников и скольжения каретки в зонах, где температура постоянно выше 80 °C, что характерно для печей и запаечных модулей. Основные параметры: NLGI 2, диапазон рабочих температур минус 10…плюс 120 °C, водостойкость по тесту ASTM D1264, NSF H1-регистрация.
Часто задаваемые вопросы
Означает ли H1, что смазка съедобна?
Нет. H1 означает допуск NSF к случайному контакту с пищей в количестве не более 10 ppm. Это не пищевая добавка и не ингредиент; это промышленный смазочный материал, который при минимальном непреднамеренном попадании в продукт считается безопасным. Смазка не имеет никакого вкуса, запаха или пищевой ценности.
Чем отличаются H1 и ISO 21469?
H1 - это регистрационная категория NSF, которая подтверждает безопасность для случайного контакта с пищей. ISO 21469 - это международный стандарт, который описывает гигиенические требования к производству и обращению с пищевой смазкой (чистота сырья, технология, хранение). Смазка может быть одновременно и H1-зарегистрированной, и ISO 21469-сертифицированной, но это два разных подтверждения.
Подойдет ли одна пищевая смазка для цепи, подшипников и направляющих?
Редко. Цепь требует текучего масла или NLGI 1 для проникновения между звеньями; подшипники - NLGI 2 с хорошей адгезией; направляющие - NLGI 2 с сохранением пленки при нагрузке; пневматика - отдельное масло ISO 32–68. Правильный подход - разные смазки для разных узлов, согласно спецификации оборудования.
Как часто нужно смазывать упаковочную машину пищевой смазкой?
Периодичность указана в техническом руководстве машины и обычно составляет 40–160 часов работы в зависимости от узла. Не ускоряйте график и не откладывайте смазку "на потом" - нерегулярное смазывание приводит к износу и утечкам. Записывайте дату и количество смазки в журнал HACCP.
Может ли пищевая смазка потечь и загрязнить продукт?
Да, если нанести избыток. На пищевых машинах нужна экономная подача: несколько капель или тонкая пленка. Избыток смазки будет выделяться из зазоров и может попасть в упаковку. Если смазка заметно сочится из узла - это признак перелива, нужно уменьшить дозу при следующем обслуживании.
Заключение
Выбор пищевой смазки NSF H1 для фасовочного и упаковочного оборудования - это не просто покупка материала с правильной маркировкой, а инженерная задача, которая требует проверки регистрации, сверки спецификаций, учета температурных режимов и регулярности обслуживания. H1-допуск гарантирует безопасность при случайном контакте с пищей, но это работает только если смазка действительно зарегистрирована NSF, правильно подобрана по NLGI и температурному диапазону, и применяется с экономной дозировкой.
Практический следующий шаг: получите техдокументацию вашей упаковочной машины, найдите пункт "рекомендуемые смазки" и сверьте указанные там параметры (NLGI, вязкость, диапазон температур) с предложением поставщика. Проверьте регистрацию выбранной смазки в реестре NSF White Book, согласуйте с отделом качества и закупок, затем закупите минимальную партию для опробования. После первого месяца эксплуатации визуально контролируйте, нет ли утечек, и сравните практический расход с расчетным - это подтвердит, что выбор сделан правильно.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как обеспечить надежный контроль концентрации СОЖ без рефрактометра, используя доступные методы.
Узнайте, почему сож пенится, и как быстро устранить эту проблему, проведя первичную диагностику и выявив источник неполадки.
Аналоги пищевых смазок: узнайте, как правильно сравнить их по цене и качеству, чтобы избежать ошибок при выборе.