
Смазка подшипников конвейера на пищевом производстве: выбор и порядок обслуживания
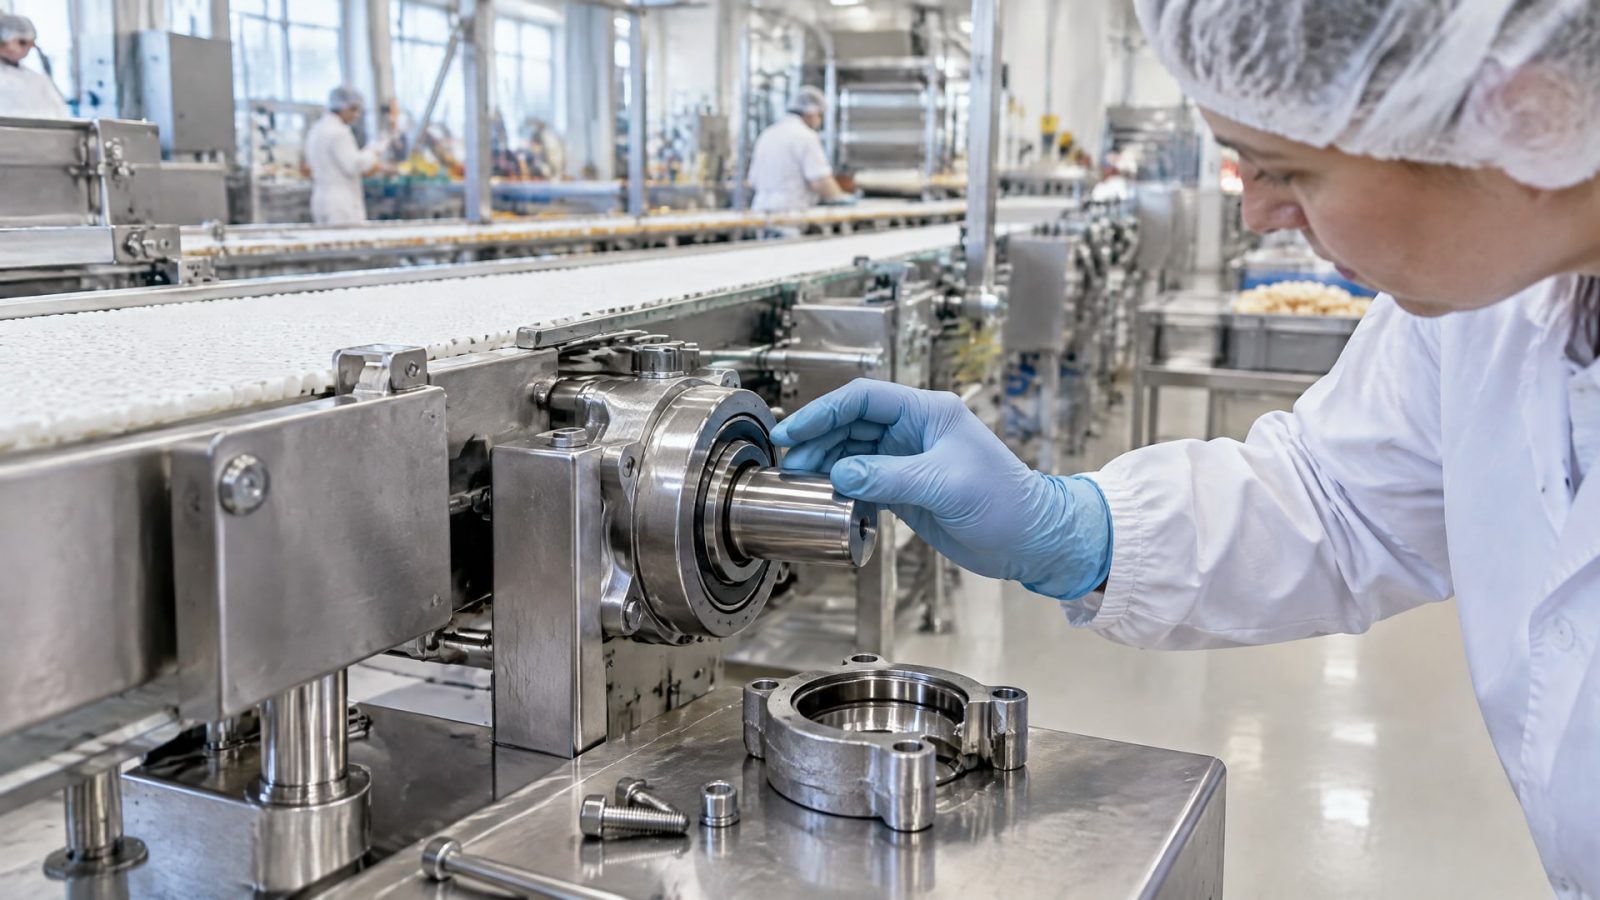
Для подшипников конвейера в зоне, где возможен случайный контакт смазки с продуктом, выбирают состав с допуском NSF H1. Затем проверяют, подходит ли его консистенция к типу подшипника и условиям работы: важны температура, нагрузка, скорость и воздействие воды при мойке. Одного обозначения «для пищевого оборудования» недостаточно: H1 разрешает только случайный контакт с пищей.
Статья полезна инженерам, техническим специалистам и снабженцам, которые обслуживают конвейерные линии и выбирают смазку для подшипников мойки, роликов или приводных узлов. Ниже разобраны допуски, классы консистенции, особенности влажных зон и порядок обслуживания. Отдельно рассмотрим, как оценивать ресурс подшипников и что учитывать при смазке узлов на газовых затворах конвейера.
Как выбрать смазку подшипников конвейера
Сначала определяют, может ли смазка попасть на продукт.
Если такой риск есть, для подшипника нужна смазка NSF H1: этот класс допускает только случайный контакт с пищей. Требование FDA 21 CFR 178.3570 также встречается в документации пищевых смазок, но для выбора важно сверить документы именно на конкретный продукт. Термин «пищевой» сам по себе не подтверждает пригодность к любому контакту с продуктом.
Не следует смешивать категории NSF. H1 относится к зонам возможного случайного контакта. Для H2 контакт с пищей запрещен, поскольку эти смазки предназначены для зон без такого контакта. Категория 3H относится к разделительным агентам для прямого контакта и не является тем же, что H3. Поэтому при выборе смазки для подшипников обычно проверяют именно наличие допуска H1, если узел расположен в зоне возможного попадания смазки на пищу.
Для роликовых и шариковых подшипников NLGI 2 часто используют как исходный вариант. NLGI обозначает класс консистенции пластичной смазки, а не тип продукта и не показатель адгезии. При низкой температуре или иной схеме подачи могут подойти NLGI 0 или NLGI 1. Например, в материалах по пищевым смазкам встречаются такие диапазоны: NLGI 0 от −32 °C до 155 °C, а NLGI 1–2 от −18 °C до 204 °C. Это примеры характеристик отдельных составов, а не универсальные пределы для любого продукта с таким классом.
Перед закупкой снабженец сверяет карточку товара и техническую документацию: допуск, NLGI, рабочий температурный диапазон и пригодность для условий конкретного узла. Инженеру также важно проверить тип подшипника и режим повторной смазки. Если конвейер работает медленно, но под высокой нагрузкой, одного пищевого допуска недостаточно: нужно учитывать несущую способность и удержание смазки в узле.
Смазка для подшипников мойки: как учесть воду и санитарную обработку
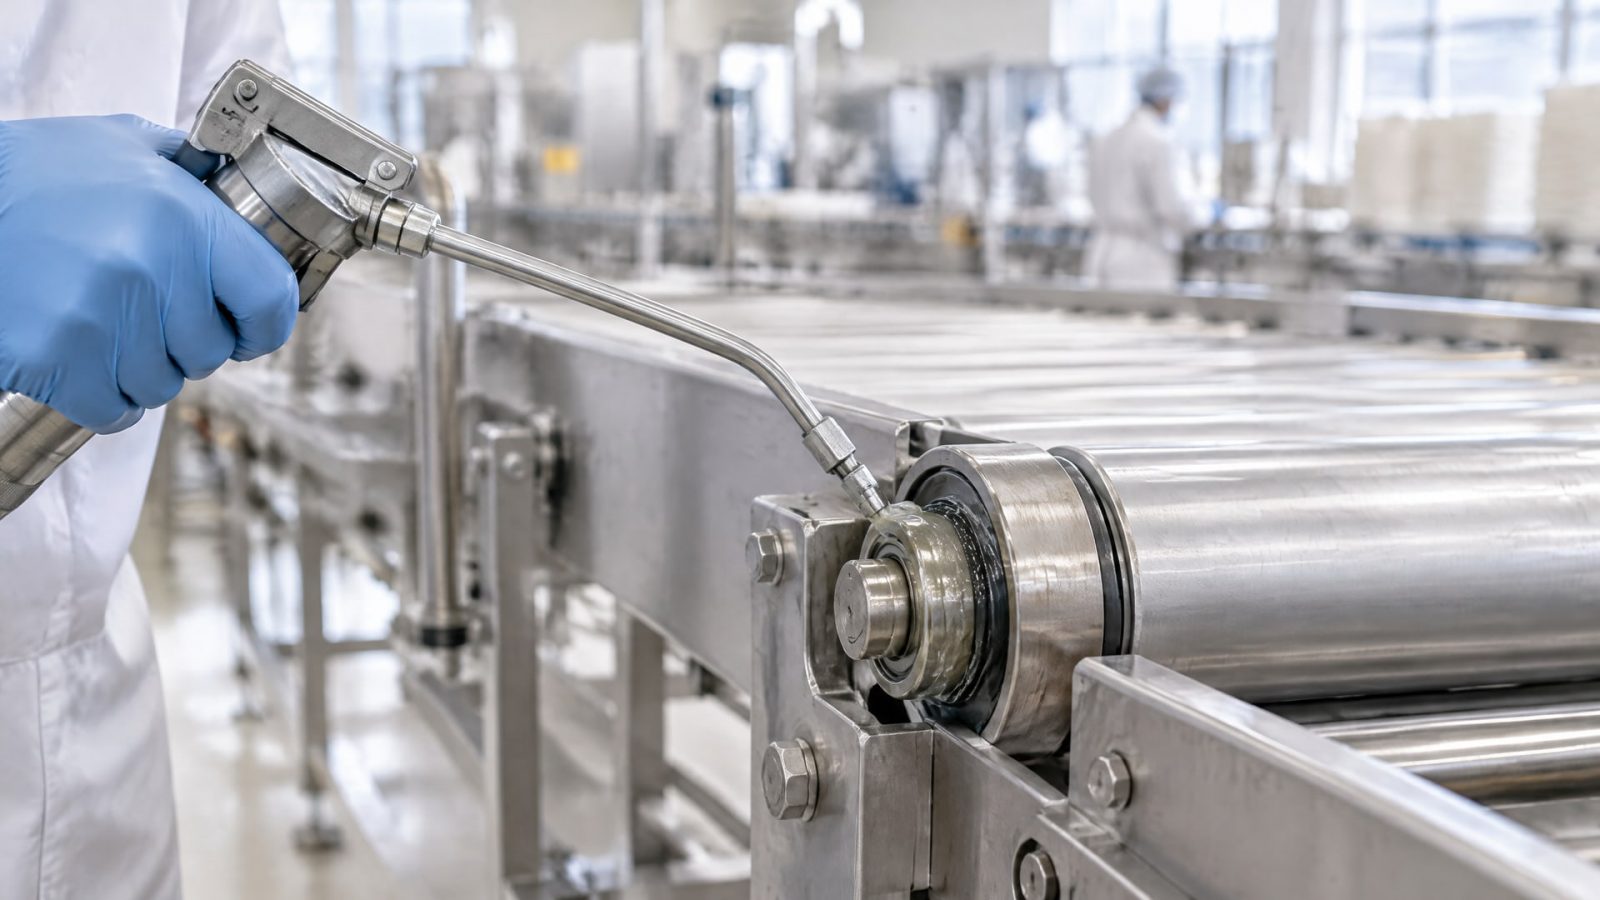
В зоне мойки смазка сталкивается не только с нагрузкой и вращением, но и с регулярным воздействием воды.
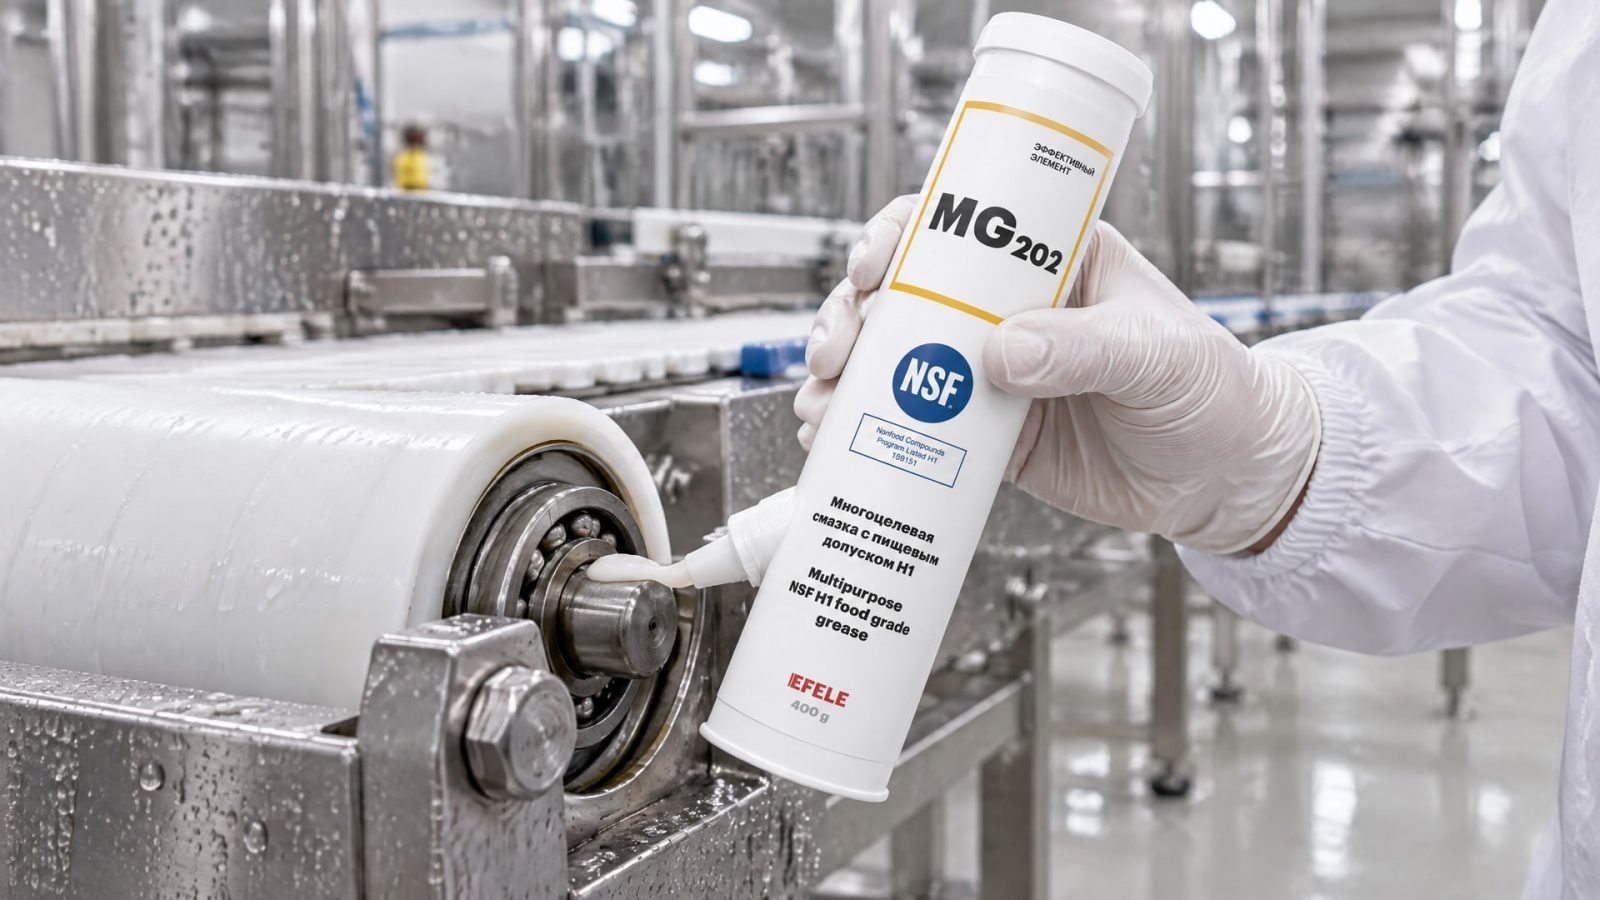
Если состав вымывается, защитная пленка в подшипнике нарушается, а обслуживание приходится проводить чаще. Поэтому для таких узлов проверяют водостойкость, стойкость к вымыванию и защиту от коррозии. Эти параметры нельзя заменить одним лишь допуском NSF H1.
Условия мойки различаются по частоте и интенсивности, поэтому смазку подбирают под реальный режим линии. Учитывают, попадает ли вода непосредственно на корпус подшипника, насколько часто проводят санитарную обработку и как устроено уплотнение. Для оборудования, рассчитанного на частую мойку, в материалах также встречаются подшипники с защитой IP69K и смазкой NSF H1. Это характеристика решения в целом, а не свойство любой смазки H1.
В узлах, где повторяются вымывание и пуски при низкой температуре, важно, чтобы смазка сохраняла работоспособность в реальном диапазоне условий. Для такой задачи в линейке EFELE применяют MG-202 с допуском NSF H1: ее водостойкость учитывают при обслуживании подшипников в условиях регулярной мойки, а широкий рабочий температурный диапазон помогает учесть температурные перепады. Совместимость состава с конкретным подшипником и режимом подачи все равно проверяют по документации.
Если подшипник часто контактирует с водой, но его смазывают редко, стоит отдельно оценить интервал обслуживания и конструкцию защиты. В отдельных случаях применяют закрытые или решения с твердым маслом, рассчитанные на сокращение повторной смазки. Они подходят не для каждого узла: выбор зависит от температуры, режима работы и санитарных требований. Для конвейера с частой мойкой сопоставляют свойства смазки, защиту подшипника и фактическую периодичность обслуживания, а не рассматривают эти параметры по отдельности.
Как смазывать подшипник конвейера
Перед обслуживанием определяют тип подшипника, способ подачи смазки и требования его изготовителя.
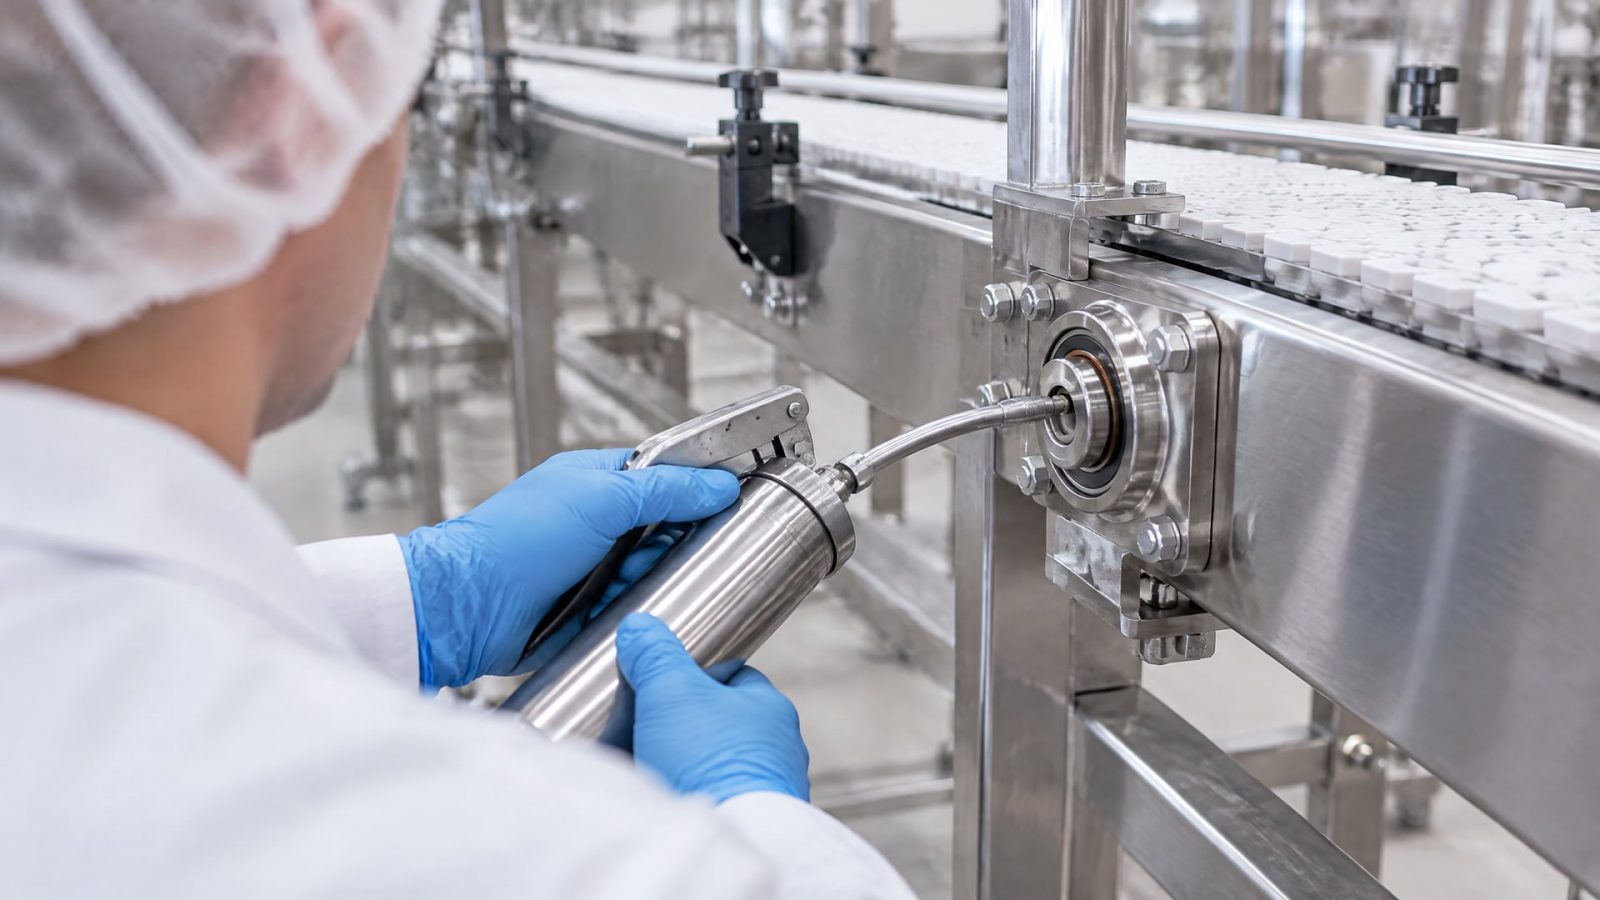
Универсального количества для всех конвейерных узлов нет: оно зависит от конструкции и режима работы. Избыточная смазка не продлевает ресурс, а может ухудшить работу подшипника. Поэтому при плановом обслуживании придерживаются установленной для узла дозировки, а не добавляют состав «с запасом».
Смазку наносят тонкой пленкой. Если узел разбирают, после сборки удаляют излишки, не стирая рабочую пленку с поверхностей трения. В закрытом подшипнике нельзя считать смазку несущественной: при выборе учитывают и требования к пищевому допуску, и защиту от влаги, и режим мойки. Для некоторых решений важна повышенная защита корпуса, в том числе уровень IP69K, если подшипник рассчитан на частые очистки.
При смене смазки оценивают совместимость нового состава с тем, который уже находится в узле. Если совместимость не подтверждена, порядок замены сверяют с документацией подшипника и смазки. Не следует переносить интервал обслуживания с одного конвейера на другой без проверки условий: температура, скорость, нагрузка и воздействие воды могут отличаться.
Практический порядок обслуживания можно свести к нескольким действиям:
Проверить допуск NSF и соответствие смазки условиям контакта с пищей.
Сверить класс NLGI и температурный диапазон с требованиями узла.
Оценить состояние уплотнения и воздействие мойки на подшипник.
Внести предусмотренное количество смазки и не заполнять корпус сверх нормы.
Зафиксировать дату обслуживания и контролировать состояние узла при следующих осмотрах.
Как учитывать температуру, нагрузку и ресурс подшипников
Ресурс подшипников пищевого конвейера зависит не только от смазки.
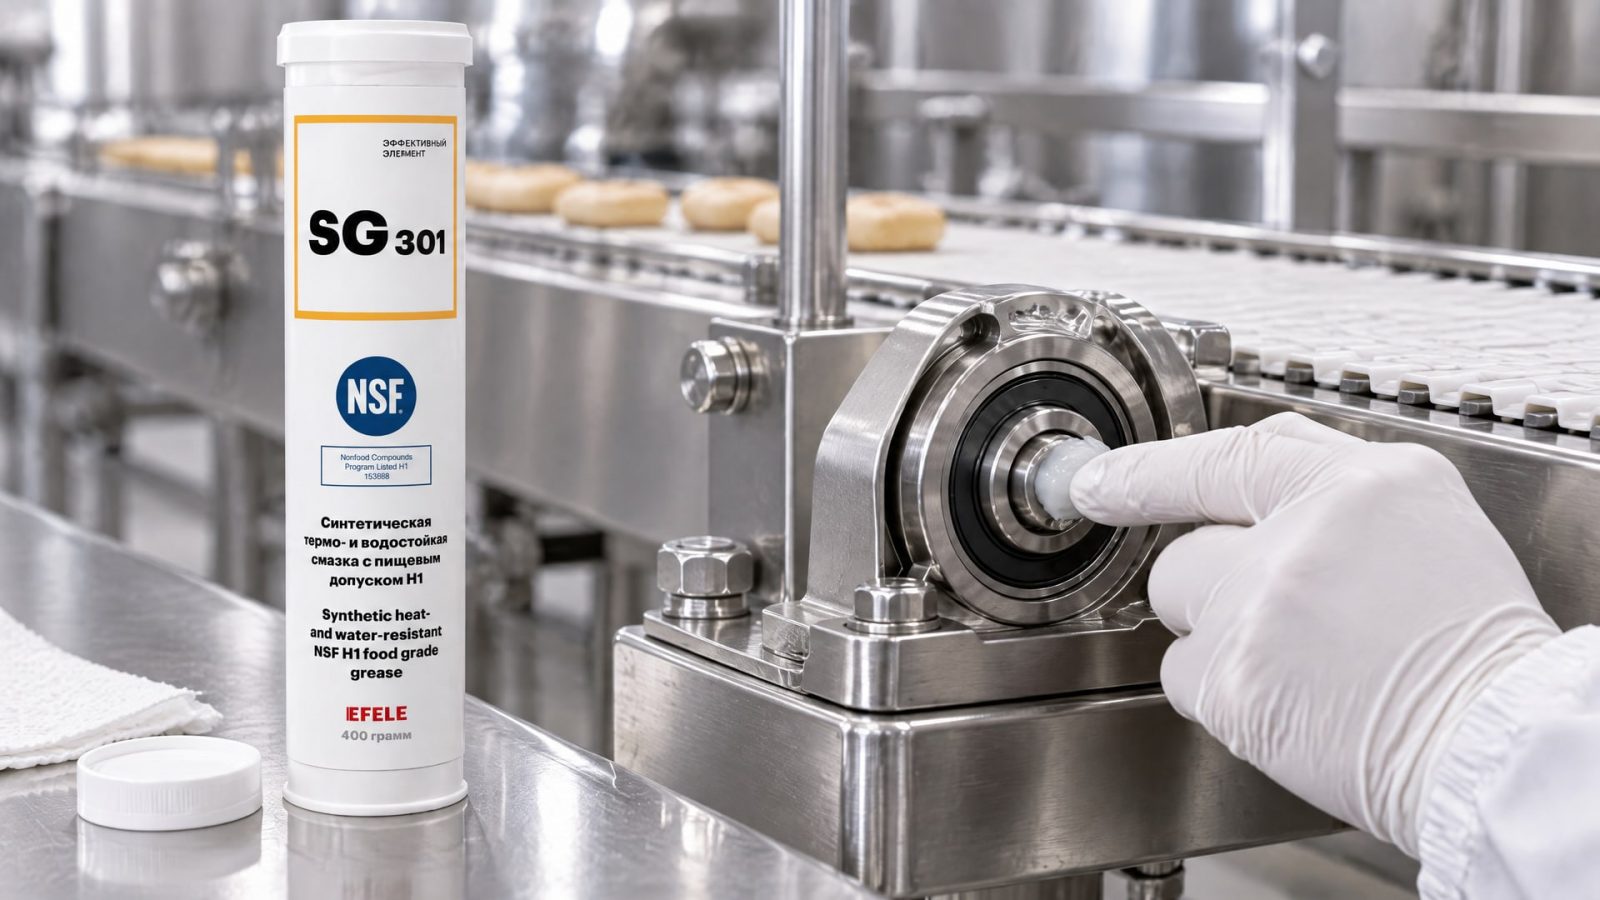
На него влияют нагрузка, скорость, температура, герметизация узла, воздействие воды и соблюдение периодичности обслуживания. Поэтому поиск одной смазки, которая сама по себе гарантирует заданный ресурс, некорректен. Практическая задача - подобрать состав под конкретный режим и обеспечить регулярный контроль.
Температурные примеры помогают понять, почему нельзя выбирать смазку только по консистенции. В материалах для отдельных составов указаны диапазоны от −32 °C до 155 °C для NLGI 0 и от −18 °C до 204 °C для NLGI 1–2. Эти цифры нельзя автоматически переносить на другой продукт с тем же классом NLGI. Условия пуска, рабочая температура и наличие холодной зоны должны совпадать с диапазоном, указанным в документации выбранной смазки.
Для медленных и нагруженных узлов учитывают способность смазки удерживаться в зоне трения и воспринимать нагрузку. Для участков с регулярной мойкой к этому добавляются водостойкость и устойчивость к вымыванию. Если одновременно требуются термостойкость, водостойкость и NSF H1, в линейке EFELE для узлов трения пищевого оборудования, включая конвейеры, применяют SG-301. Ее рассматривают именно для сочетания этих условий, а не только по признаку пищевого допуска.
Чтобы оценить состояние подшипника, сопоставляют фактические условия эксплуатации с документацией смазки и требованиями изготовителя узла. Если смазка вымывается, нагревается или не удерживается при нагрузке, увеличение ее количества не решает причину. Нужны проверка защиты подшипника, корректировка интервала обслуживания или пересмотр выбранного состава.
Смазка подшипников на газовых затворах конвейера
Для подшипников на газовых затворах сначала уточняют конструкцию узла и его связь с пищевой зоной.
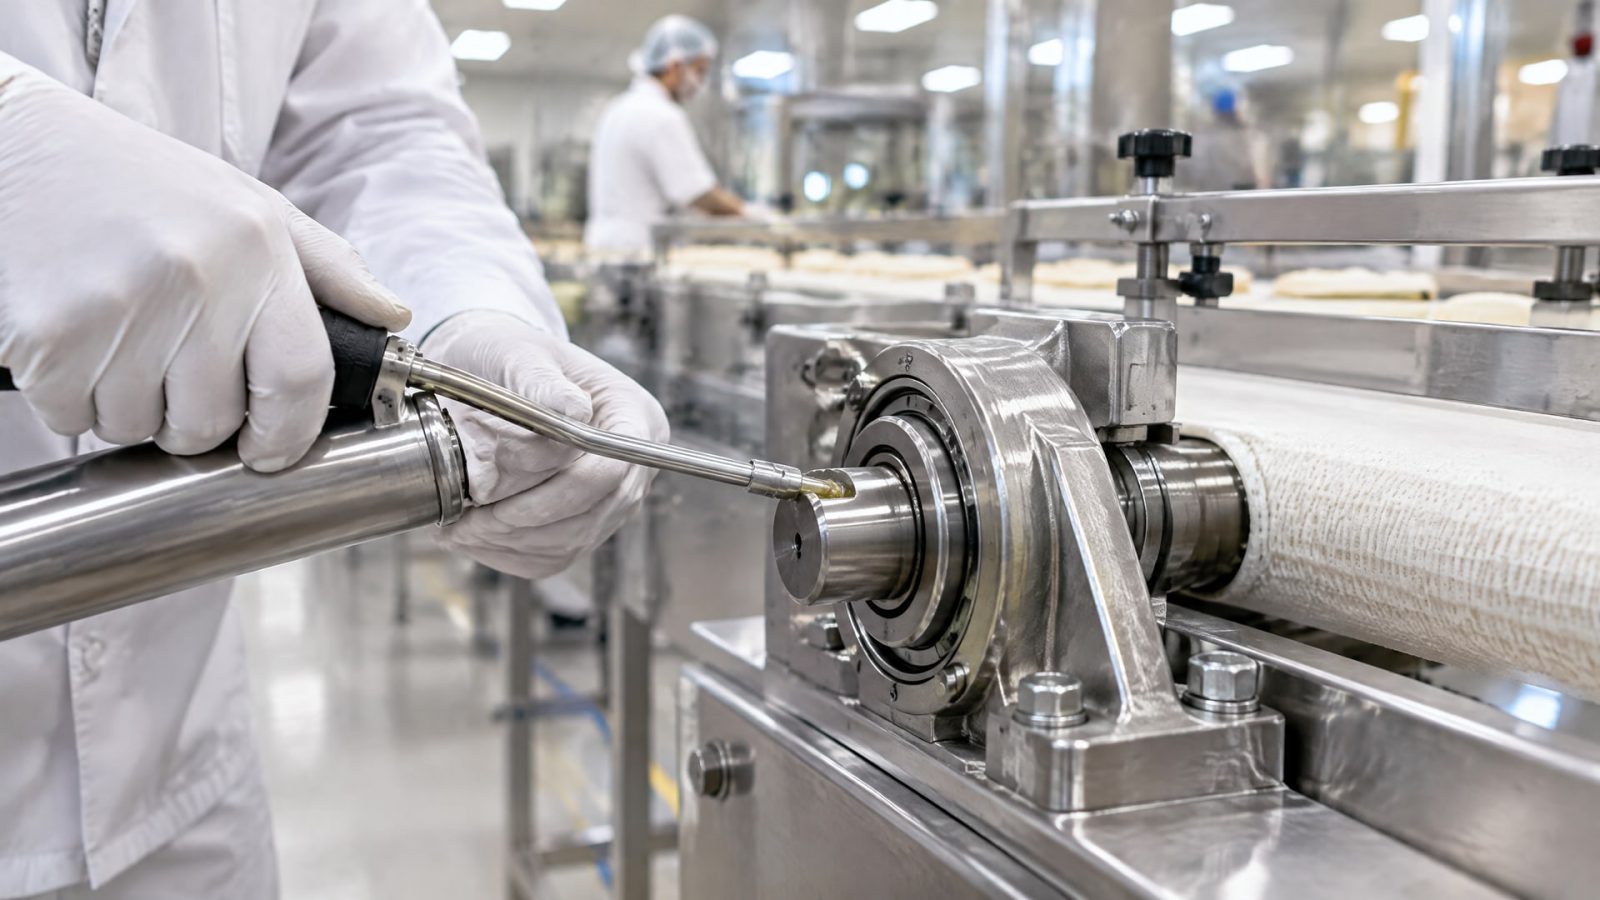
Само название механизма не определяет требуемую смазку: значение имеют возможность случайного контакта с пищей, температура, нагрузка, скорость и попадание воды при мойке. Если смазка может попасть на продукт, проверяют наличие NSF H1.
Затем определяют, как подается смазка и насколько часто узел обслуживают. Для медленного нагруженного подшипника важно учитывать способность состава работать под нагрузкой и удерживаться в зоне трения. Для узла, который регулярно моют, дополнительно оценивают водостойкость и устойчивость к вымыванию. Если подшипник находится в холодной зоне, температурный диапазон сверяют с условиями пуска и работы.
NLGI 2 часто используют как отправную точку для подшипников, но это не универсальное предписание для каждого газового затвора. При низкой температуре или особенностях подачи могут рассматриваться NLGI 0 или NLGI 1. Выбор подтверждают технической документацией на смазку и требованиями к конкретному подшипнику.
Если конструкция узла или санитарная зона неясны, до закупки фиксируют эти данные у технической службы предприятия. Это помогает избежать выбора только по названию механизма и подобрать смазку по реальным условиям работы. Закупщику важно сверить допуск, консистенцию, температурный диапазон и совместимость с действующей процедурой обслуживания.
Часто задаваемые вопросы
Чем смазать конвейер пищевого производства?
Для подшипника, из которого смазка может случайно попасть на продукт, выбирают пластичную смазку NSF H1. Затем проверяют класс NLGI, температурный диапазон, водостойкость и совместимость с режимом мойки. NLGI 2 часто служит стартовым вариантом, но окончательный выбор зависит от типа подшипника и условий работы.
Можно ли использовать H2-смазку для подшипника рядом с продуктом?
Нет, H2 предназначена для зон без контакта с пищей, а контакт с продуктом для этой категории запрещен. Если возможен случайный контакт, проверяют наличие NSF H1. Категория 3H относится к разделительным агентам для прямого контакта, поэтому ее не следует путать с H1 при выборе смазки для подшипника.
Какую смазку выбрать для подшипников мойки?
Для узла, который регулярно подвергается мойке, проверяют водостойкость, стойкость к вымыванию и защиту от коррозии. Если существует риск попадания смазки на продукт, дополнительно нужен допуск NSF H1. Учитывают также конструкцию уплотнения, частоту очистки, температуру и требования изготовителя подшипника.
Как подобрать смазку подшипников на газовых затворах конвейера?
Сначала выясняют, может ли смазка попасть на продукт и подвергается ли узел мойке. Затем сверяют тип подшипника, нагрузку, скорость, температурный режим и способ подачи. Для возможного случайного контакта выбирают NSF H1; класс NLGI и периодичность обслуживания определяют по документации узла и смазки.
Заключение
Смазка подшипников конвейера на пищевом производстве начинается с оценки риска контакта с продуктом: при вероятности случайного контакта требуется NSF H1. Далее учитывают класс консистенции, температуру, нагрузку и воздействие воды. Для зон мойки особенно важны водостойкость и устойчивость к вымыванию, а ресурс подшипника зависит от корректного подбора и обслуживания, а не от избыточного количества смазки.
Следующий шаг для инженера или снабженца - составить перечень подшипников с указанием зоны установки, режима мойки, температуры и типа узла. По этим данным сверяют требования изготовителя, допуск, NLGI и характеристики смазки, а затем фиксируют подходящий интервал обслуживания.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, какой герметик для пластика подходит для резьбы, и когда анаэробные составы могут быть опасны.
Узнайте, как смазка и качество продукции связаны, и как H1 помогает снизить риск загрязнения на пищевых производствах.
Запах СОЖ: что делать, чтобы не менять эмульсию? Узнайте, как отличить загрязнение от биопоражения и правильно действовать.