
Снижаем риски попадания смазки H1 в продукт: практические советы технологам
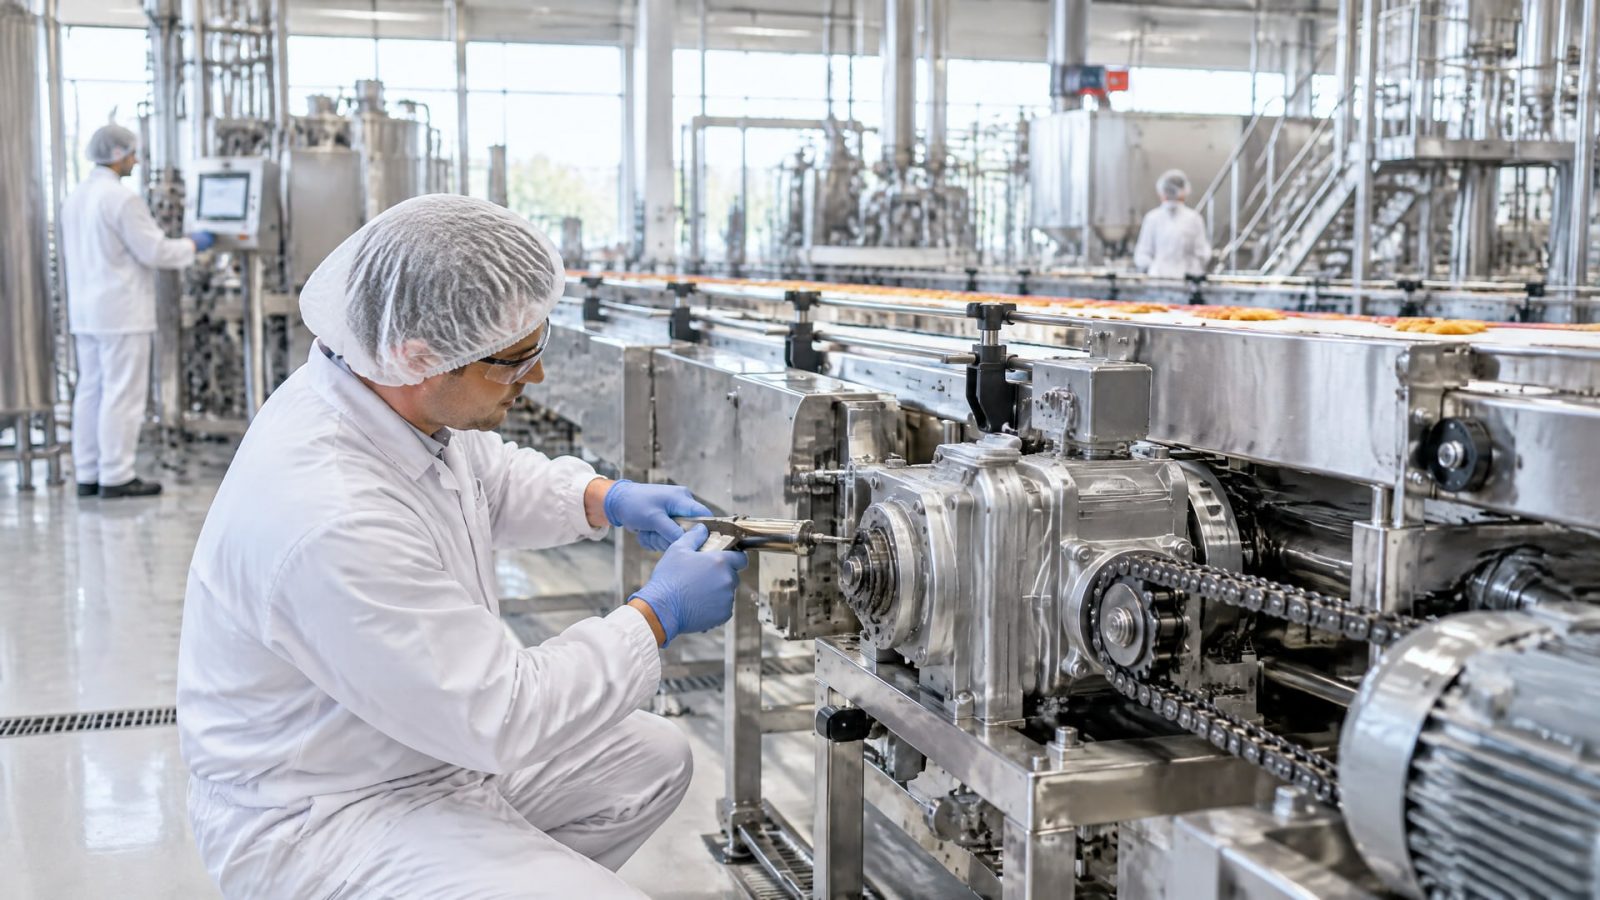
Технолог пищевого производства ежедневно решает задачу, которая кажется простой, но требует внимания: обслуживать оборудование так, чтобы никакая смазка не попала в готовый продукт. Парадокс в том, что полностью отказаться от смазочных материалов невозможно - без них редуктор перегреется, цепь проскочит, подшипник заклинит. Выход давно найден: использовать смазки с допуском H1, которые, согласно FDA 21 CFR 178.3570, допускаются для случайного и технически неизбежного контакта с пищей на уровне не более 10 ppm для минеральных и большинства синтетических составов.
Но H1-статус - это только первый шаг. Главный риск загрязнения продукта возникает не из-за самой формулы смазки, а из-за ошибок в хранении, переносе, маркировке и обслуживании. В этой статье разбираем практические методы, которые технологи и инженеры применяют на пищевых производствах, чтобы свести риск к нулю.
Что означает допуск H1 и почему он не гарантирует безопасность автоматически
NSF H1 - это категория для смазок, которые могут случайно соприкасаться с пищей, но не предназначены для прямого внесения в продукт.
Разница между H1 и H2 принципиальна: H1 используют на насосах, редукторах, цепных приводах и миксерах линии фасовки, где контакт возможен, но не целевой. H2 - это смазки для мест, где контакт вообще исключен (например, петли дверей вспомогательных помещений).
Важный момент: регистрация H1 - это не самообслуживание и не маркетинговая опция. NSF проверяет состав смазки по стандарту FDA 21 CFR 178.3570, убеждается, что все компоненты допущены контролирующими органами, и выдает свидетельство. Без этого свидетельства пометка «food grade» на канистре - просто слово. Технолог должен запросить у поставщика копию регистра NSF или подтверждение соответствия ISO 21469 перед закупкой.
Второй момент: допуск H1 не отменяет требований к объему смазки на одну операцию. Нанесли смазку избыточно, ждете до следующей операции, не протирали излишки - контакт может превысить допустимый лимит. Смазка наносится тонкой пленкой, излишки убираются после сборки узла, и весь процесс документируется.
Раздельное хранение и маркировка: первая линия защиты
На практике большинство инцидентов с загрязнением происходит не потому, что смазка плохая, а потому, что в цехе хранят одновременно H1 и обычную смазку, и они оказываются рядом.
Рабочий берет спешкой не то, что нужно - и смазка попадает в продукт.
Стандартный подход:
H1-смазки хранят в отдельном, ясно обозначенном месте (стеллаж, шкаф или контейнер) в оригинальной упаковке с этикеткой.
На каждую емкость с H1 наносят цветовую метку (например, зеленая полоса), которая совпадает с цветом инструмента (масленок, шприцев, воронок) для этого типа смазки.
Все емкости подписывают не только названием продукта, но и датой открытия и максимальным сроком использования после вскрытия.
Переливание H1-смазки в безымянные емкости запрещено; если нужна маленькая порция, используют дозирующий флакон с этикеткой.
Цветовая система работает потому, что исключает возможность ошибки на уровне восприятия. Рабочий видит зеленый цвет и берет зеленый шприц - логика просто не допускает путаницы.
Выделенный инструмент: зачем нужен свой шприц для каждой смазки
Один из самых недооцененных методов контроля - раздельный инструмент.
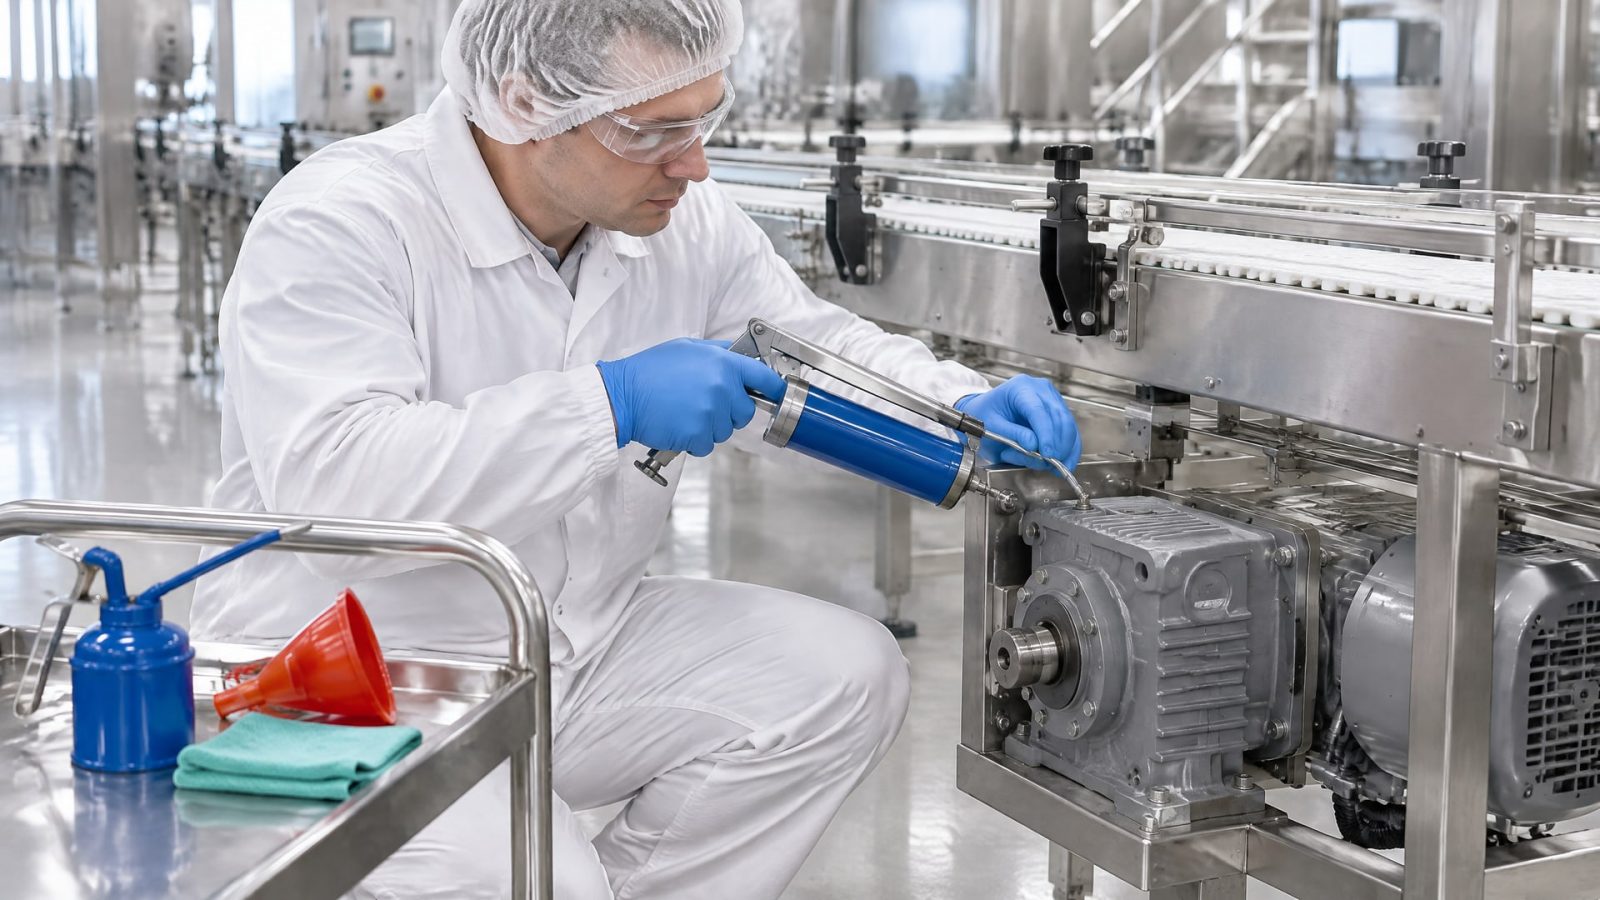
Если на линии фасовки используется H1-смазка для редуктора, значит, для этого редуктора выделяется свой шприц, своя масленка, своя воронка и своя ветошь. Они хранятся рядом с канистрой H1, помечены тем же цветом и не используются ни для какой другой смазки.
Почему это важно: остаток любой смазки в шприце или на тряпке - это источник перекрестного загрязнения. Если вчера шприцом заливали обычную смазку, а сегодня забыли его помыть и залили H1, в первом применении там окажется смесь. На производстве даже 0,1 грамма обычной смазки в 100 граммах H1 может привести к превышению допустимого уровня контакта.
Практический чек-лист для цеха:
На каждую точку смазки или группу смазок - свой инструмент.
После использования инструмент промывается нейтральным моющим средством, сушится и хранится в плотно закрытой таре.
Ветошь для протирки излишков смазки либо одноразовая, либо стирается отдельно с промышленным моющим средством.
Воронки, шприцы и масленки один раз в месяц проходят проверку на чистоту - визуальный контроль и при необходимости повторная промывка.
Lubrication survey: составляем карту рисков по каждому узлу
Технолог должен провести систематизацию всех точек смазки на производстве.
Это называется lubrication survey - перечисление всех узлов, в которых используется смазка, с указанием типа узла, вероятности контакта с продуктом и решения.
Пример таблицы для небольшого цеха:
| Узел | Тип смазки | Вероятность контакта | Решение | Статус |
|---|---|---|---|---|
| Редуктор конвейера | Смазка | H1, NLGI 2 | Использовать H1 | Внедрено |
| Подшипник приемного бункера | Смазка | Низкая | H2 допустима | Проверить маркировку |
| Цепь привода | Смазка | Высокая | Обязательно H1 | В процессе перехода |
| Петли дверей | Смазка | Нулевая | H2 или исключить | Используется обычная |
| Направляющие стола | Смазка | Средняя | H1 предпочтительно | Ждет ревизии |
На основе такой таблицы технолог принимает решение:
Либо переводит узел на H1-смазку (если это технически возможно).
Либо полностью исключает смазку из зоны, где возможен контакт с продуктом (например, применяет сухой антифрикционный состав или изолирует узел).
Либо оставляет обычную смазку, но усиливает контроль герметичности и чистоты узла.
Каждое решение фиксируется в документе и пересматривается один раз в год или при изменении рецептуры продукта.
Полный переход на H1: когда это оправдано и как его организовать
Некоторые пищевые производства идут по пути полного отказа от обычных смазок в пользу H1 на всех участках, где смазка нужна.
Логика простая: если нет обычной смазки в цехе, путаницы не будет, риск загрязнения падает почти к нулю, и контролировать проще.
Этот подход работает, если:
На производстве нет узлов с экстремальными требованиями к смазке (например, высокотемпературные редукторы выше 80 °C, где H1-смазки могут работать нестабильно).
Персонал готов к переобучению и принял новые процедуры маркировки и хранения.
В бюджете заложены расходы на переходный период: закупка новых H1-смазок, очистка оборудования и переподготовка.
Главное условие: перед вводом H1-смазок оборудование должно быть очищено от остатков старых составов. Если редуктор два года работал на обычной смазке, в его полостях и каналах остаются микрочастицы. Когда заливаете новую H1-смазку, эти частицы размешиваются, и есть риск, что часть их попадет в продукт при первых операциях. Процедура очистки включает промывку внутренних полостей специальным растворителем (обычно легким минеральным маслом или керосином, после чего все остатки удаляются), высушивание и заливку новой смазки.
На практике многие пищевые производства выбирают комбинированный подход: H1 для всех участков, где возможен контакт с продуктом, и H2 или полный отказ от смазки для вспомогательных узлов (например, привод вентилятора, электромотор редуктора). Для снижения рисков попадания смазки в продукт на участках с высокой нагрузкой рекомендуется использовать специализированные составы, такие как EFELE MG-292, которые сочетают пищевой допуск H1 с высокой водостойкостью и подходят для интенсивно работающих механизмов конвейеров и миксеров.
Документирование и контроль: чек-лист технолога
Нормативные требования к документированию в России содержатся в техрегламентах (например, ТР ТС 021/2011 «О безопасности пищевой продукции»).
Хотя конкретный стандарт для смазок в документе не назван, практика показывает, что проверяющие органы (Роспотребнадзор, ветеринарные инспекции) требуют доказательств того, что производство контролирует источники загрязнения.
Документ должен содержать:
Перечень всех смазочных материалов, используемых на производстве, с указанием допусков (H1, H2, none).
Копии свидетельств NSF или сертификатов ISO 21469 для каждой H1-смазки.
График замены смазок для каждого узла (например, «редуктор конвейера - замена каждые 6 месяцев»).
Инструкции по применению для персонала: как открыть емкость, как нанести смазку, как убрать излишки, куда выложить использованную ветошь.
Журнал контроля: дата, время, узел, тип смазки, объем, имя персонала, подпись.
Результаты ежемесячного осмотра инструмента и мест хранения.
При обнаружении загрязнения - описание инцидента, причины и корректирующие меры.
Журнал ведется обычно в бумажном виде (хотя крупные производства переводят его в облачные системы). На каждой странице указывается цех, смена, дата, и рабочий заносит информацию о каждом акте смазывания. Это может выглядеть просто - буквально три строки на смену - но суммарно за месяц получается полная картина того, что происходило с оборудованием.
Частые ошибки и как их избежать
Ошибка 1: путаница в терминах.
Многие путают «food-grade lubricant» с пищевой добавкой. На деле это разные вещи. Food-grade - это смазка, которая при неизбежном контакте не навредит человеку. Она не улучшает вкус продукта, не обогащает его полезными веществами, а просто не токсична в микродозах. Технолог должен объяснить это персоналу в момент обучения, иначе возникает ложное чувство безопасности.
Ошибка 2: полагаться только на маркировку упаковки. «Написано на канистре, значит, это H1» - типичное заблуждение. Маркировка может быть неправильной, устаревшей или вообще поддельной. Всегда запрашивайте у поставщика регистр NSF или сертификат ISO 21469. Проверяйте партийный номер в базе NSF (на сайте nsf.org есть поиск зарегистрированных смазок).
Ошибка 3: считать, что H1 исключает загрязнение полностью. H1 снижает риск, но не исключает его. Если смазку нанести слишком много, если узел герметичен неправильно, если произойдет разлив - контакт может быть выше лимита. H1 - это инструмент, а не панацея.
Ошибка 4: забывать о синтетических маслах и силиконовых составах. Для силиконовых масел лимит составляет 1 ppm (в десять раз ниже, чем для минеральных). Если на производстве используется смазка на основе силикона, контроль должен быть еще строже.
Ошибка 5: игнорировать очистку оборудования при переходе на H1. Если просто залили новую смазку в грязный редуктор, остатки старой будут мешаться с новой, и эффект будет противоположным.
Часто задаваемые вопросы
Что такое допуск H1 и чем он отличается от H2?
H1 - смазка для областей, где возможен случайный контакт с пищей (конвейеры, редукторы, цепи фасовочных линий). H2 - для мест без контакта (петли дверей, электромоторы вспомогательного оборудования). Главное различие: состав H1 полностью согласован с FDA 21 CFR 178.3570, а H2 может содержать компоненты, неприемлемые при контакте с едой.
На что проверять при покупке H1-смазки для производства?
Запросите регистр NSF (номер регистрации и дату выдачи), сертификат ISO 21469, состав продукта, ТДС (техлист), рекомендации по применению для конкретного типа узла. Проверьте партию в базе NSF. Не доверяйте только маркировке канистры.
Почему нельзя переливать H1 в обычные емкости?
Потому что теряется идентификация. Рабочий видит анонимную пластиковую бутылку и не может быстро сказать, что в ней H1 или H2. Это прямой путь к путанице. Кроме того, обычная емкость может быть загрязнена остатками другой смазки.
Какой объем H1-смазки считается «случайным контактом» по FDA?
Лимит 10 ppm (parts per million) означает, что на 100 тонн продукта не должно быть более 1 килограмма смазки. Это очень мало. На практике это значит, что даже если смазка попадет в готовый продукт, ее массовая доля должна быть не более 0,001%.
Нужно ли очищать оборудование перед переходом на H1?
Да, обязательно. Если редуктор или узел два года работал на обычной смазке, в его каналах остаются микрочастицы. Промывка специальным растворителем с последующей просушкой - обязательный шаг перед вводом H1.
Заключение
Технолог пищевого производства несет ответственность не за то, чтобы исключить смазку вообще (это технически невозможно), а за то, чтобы контролировать ее применение и минимизировать риск загрязнения. Допуск NSF H1 - это правовой и технический инструмент, который подтверждает, что смазка безопасна при случайном контакте с пищей на уровне не более 10 ppm. Но сам допуск - это только первый шаг.
Практические методы снижения риска - раздельное хранение, цветовая маркировка, выделенный инструмент, lubrication survey и документирование - создают систему, в которой ошибка человека становится почти невозможной. Каждый элемент этой системы работает не в изоляции, а в связке с другими, усиливая эффект друг друга. Начните с составления полного перечня всех точек смазки на вашем производстве, определите для каждой, нужна ли H1 или можно полностью исключить смазку, и внедрите процедуры контроля. Это займет неделю работы, но позволит вам спать спокойно, зная, что риск загрязнения продукта контролируется.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как pH СОЖ влияет на коррозию, стойкость инструмента и безопасность рабочей среды, а также как правильно контролировать этот параметр.
Аналоги пищевых смазок: выбирайте правильно, учитывая температуру, загуститель, масло и стандарты для оптимизации затрат и эффективности.
Узнайте, как правильно наносить анаэробный фиксатор и герметик, чтобы избежать ошибок и обеспечить надежность соединений.