
Сравнение пищевых смазок H1 для цепных приводов: что лучше для разных нагрузок
Выбор цепного масла пищевого производства - это не просто покупка смазки, а инженерное решение, влияющее на безопасность продукта, ресурс оборудования и затраты на обслуживание. Пищевая смазка для цепей должна работать в условиях, которые редко встречаются в других отраслях: контакт с водой и моющими средствами, соседство с продуктом, перепады температур от минусовых (в морозильниках) до экстремально высоких (в печах). Одновременно она должна соответствовать строгим гигиеническим нормам - прежде всего допуску NSF H1, который означает право на случайный контакт с пищей в случае технического отказа уплотнения или защиты.
В этой статье разберем, какие параметры смазки критичны для цепей разных типов и нагрузок, как правильно читать спецификации и избежать ошибок при подборе, чтобы обеспечить надежность узла и спокойствие по поводу соответствия санитарным требованиям.
Допуск NSF H1 и его реальное значение
NSF H1 - это не просто классификация, а свидетельство того, что смазка изготовлена из ингредиентов, включенных в реестр FDA 21 CFR 178.3570, и при мигрировании в пищу концентрация компонентов не превысит допустимый уровень в 10 ppm.
Однако многие закупщики неправильно понимают, что это означает на практике.
H1-смазка предназначена для узлов, где возможен случайный, технически неизбежный контакт с пищей - например, если рвется уплотнение на подшипнике конвейера или вытекает из-под защиты цепного натяжителя. Это не разрешение наносить смазку туда, где она напрямую попадает на продукт. Для такого применения существует другой класс - H3, который относится к смазкам для условий прямого контакта с едой.
Многие предприятия требуют H1 просто потому, что это обязательно по санитарным протоколам, но не все учитывают, что на отдельных участках оборудования (например, в чистых и сухих зонах вне зоны мойки и далеко от продукта) может быть достаточно и обычного промышленного масла. Однако для цепных приводов в пищевой промышленности риск контакта существует почти всегда: вода при мойке брызжет, конвейер работает над линией расфасовки, цепь может сорваться. Поэтому H1 стал стандартом де-факто.
Важно также не путать H1 с ISO 21469 - это разные уровни сертификации. ISO 21469 подтверждает, что смазка изготовлена и упакована в условиях контроля гигиены и биологической безопасности производства, что исключает загрязнение микробами и чужеродными веществами. На крупных предприятиях требуют оба документа: H1 плюс ISO 21469.
Выбор вязкости в зависимости от типа цепи и условий
Вязкость цепного масла пищевого производства - не просто число на этикетке, а результат расчета, в котором учитывают температуру работающей цепи, ее скорость и нагрузку на шарниры.
Если вязкость выбрать неправильно, смазка или не будет просачиваться в зазоры (будет образовываться сухое трение), или, наоборот, будет вымываться водой и разбрызгиваться центробежными силами.
Для обычных конвейерных цепей при умеренных температурах (примерно 15-40 °C) и средних нагрузках обычно применяют масла класса ISO VG 46-68. Такие масла хорошо проникают в шарниры цепи, обеспечивают смазку без избыточных потерь и легко смываются при технической мойке - это важно для уборки оборудования. Примером может служить цепное масло общего назначения, которое держится на цепи за счет модеста адгезии, но не создает вязкого налета, который привлекает пыль и остатки муки или сахара.
Для высокотемпературных и печных цепей нужна существенно более высокая вязкость - ISO VG 100-460 и даже выше. Печные цепи работают при температуре 200-250 °C, а в некоторых приложениях (например, в туннельных печах пищевой промышленности) даже при 650 °C с использованием специальных составов с твердыми смазочными добавками. При таких температурах обычное масло моментально теряет вязкость, вымывается испарением и оставляет оголенные фрикционные пары. Высоковязкие составы лучше держат пленку, медленнее испаряются и устойчивы к коксованию - отложению углеродных остатков, которые превращают шарниры в абразив.
Для холодильных и морозильных применений картина иная. При низких температурах (ниже 0 °C) даже масло ISO VG 46 может загустеть до состояния, когда оно не будет проникать в зазоры цепи. В таких условиях применяют либо более жидкие масла (ISO VG 32 или VG 22), либо переходят на пластичные смазки класса NLGI #0 или #1, которые сохраняют текучесть при низких температурах. Стоит отметить, что для холодных цепей сохраняется требование NSF H1, поскольку риск контакта с пищей не исчезает от того, что холодильник морозит.
Защита от влажности и мойки: роль адгезии
Вода - враг любой смазки, но для пищевого производства она неизбежна.
Цепи приходится мыть, чтобы избежать накопления остатков продукта и микробной контаминации. Если смазка не держится на цепи, вода моментально ее вымывает, оставляя шарниры незащищенными. Это приводит к коррозии и ускоренному изнашиванию.
Адгезия - это способность смазки прилипать к поверхности металла и держаться при контакте с водой. Для цепей в мокрых условиях это свойство критично. Высокая адгезия достигается подбором базового масла (синтетические PAO-масла лучше, чем минеральные) и добавлением специальных поверхностно-активных веществ, которые создают микроскопический слой на металле, не смываемый водой и моющими средствами.
Фактически, когда цепь моют щелочными дезинфицирующими растворами, смазка с хорошей адгезией остается на месте, а смазка с плохой адгезией смывается полностью. После мойки цепь высыхает, и если смазка осталась - она продолжает работать. Если нет - начинается фреттинг-коррозия, т.е. микродвижения в сухом контакте, которые разрушают металл без видимого скрежета.
Поэтому для конвейеров в зонах мойки и санитарной уборки рекомендуют масла с повышенной адгезией, часто на основе синтетических или полусинтетических базовых масел. Минеральные масла в таких условиях часто проигрывают, несмотря на более низкую цену. Это один из главных аргументов при обосновании закупки более дорогого масла перед финансовыми службами: экономия на цене смазки приводит к потере оборудования.
Различие между легко- и высоконагруженными цепями
Не все цепи в пищевой промышленности одинаковые.
Есть транспортные цепи на конвейерах, которые движут продукт с умеренной скоростью (до 2 м/сек), а есть приводные цепи в редукторах, которые передают мощность при высоких давлениях в контакте между звеньями.
Легконагруженные и среднегруженные цепи (конвейеры, распределительные системы) нуждаются в смазках с хорошей проникающей способностью и, опять же, хорошей адгезией. Вязкость здесь обычно в пределах ISO VG 46-68. Стоимость владения такой смазкой за год может быть ниже, чем высоковязких масел, потому что ее требуется наносить реже, и она легче удаляется при мойке.
Высоконагруженные цепи (приводные звездочки, цепи мощных редукторов) требуют смазок с более высокой вязкостью (ISO VG 100 и выше), хорошей устойчивостью к окислению и антизадирными добавками (хотя для пищевых смазок H1 выбор таких добавок ограничен). При высоких контактных давлениях в шарнирах цепи без правильной смазки начинается задир - локальное схватывание и срыв металла, что приводит к заклиниванию звеньев.
Для пищевого производства высоконагруженные цепи встречаются реже, но они есть в линиях, которые работают с тестом, тяжелыми формами или высокой производительностью. В таких местах выбор смазки требует консультации с инженером оборудования, чтобы не переплатить за избыточную вязкость, но и не угробить цепь дешевой смазкой.
Универсальный алгоритм выбора цепной смазки H1
Многие закупщики теряются, когда видят предложение из 10-15 вариантов пищевых смазок для цепей.
Чтобы сузить выбор и не ошибиться, нужно идти по четкой последовательности.
Шаг 1: определи температуру узла. Это не температура в цехе, а реальная температура цепи во время работы. Для этого понадобится либо техническое описание оборудования, либо измерение термопарой. Если цепь работает на конвейере, который стоит рядом с печью, но сама цепь не в печи, температура может быть 50-70 °C, а не 200 °C. Если цепь находится в печи - температура может быть 250 °C или выше.
Шаг 2: выбери класс вязкости ISO VG. На основе температуры, скорости цепи и типа нагрузки определи, нужно ли масло ISO VG 46-68 (для умеренных условий), ISO VG 100 (для выше среднего), или ISO VG 220-460 (для печей и высоких температур). Здесь помогает техническая таблица из спецификации оборудования или консультация с поставщиком смазки.
Шаг 3: оцени условия окружающей среды. Будет ли цепь контактировать с водой? Моют ли ее щелочными средствами? Есть ли рядом холод (морозильник) или только жара? Нужна ли особая адгезия или защита от коррозии? Это определяет, выбрать минеральное, полусинтетическое или синтетическое базовое масло, и какие присадки необходимы.
Шаг 4: убедись в наличии NSF H1. Это условие sine qua non для пищевого производства. Проверь сертификат на продукт - обычно номер H1-регистрации указан в карточке товара и в технической документации.
Шаг 5: если требуется, проверь наличие ISO 21469. На многих предприятиях это обязательно. Если сертификата нет, смазку придется менять во время аудита.
Шаг 6: определи способ нанесения. Смазку наносят вручную (кисть, масленка), помпой (централизованная система) или спреем. От этого может зависеть выбор вязкости (для спрея часто выбирают более жидкое масло) и упаковки (канистра, картридж, баллон).
Этот алгоритм исключает субъективность и большую часть ошибок. Для типовых конвейерных цепей в пищевом цехе результат обычно один: масло ISO VG 46-68 с NSF H1, хорошей адгезией и стойкостью к воде. Для печных цепей - масло ISO VG 220-460 H1 с термостойкостью. Для холодильника - низковязкое масло или пластичная смазка H1 класса NLGI #0-#1.
Практический пример подбора для разных сценариев
Возьмем три реальные ситуации, с которыми часто сталкиваются производители.
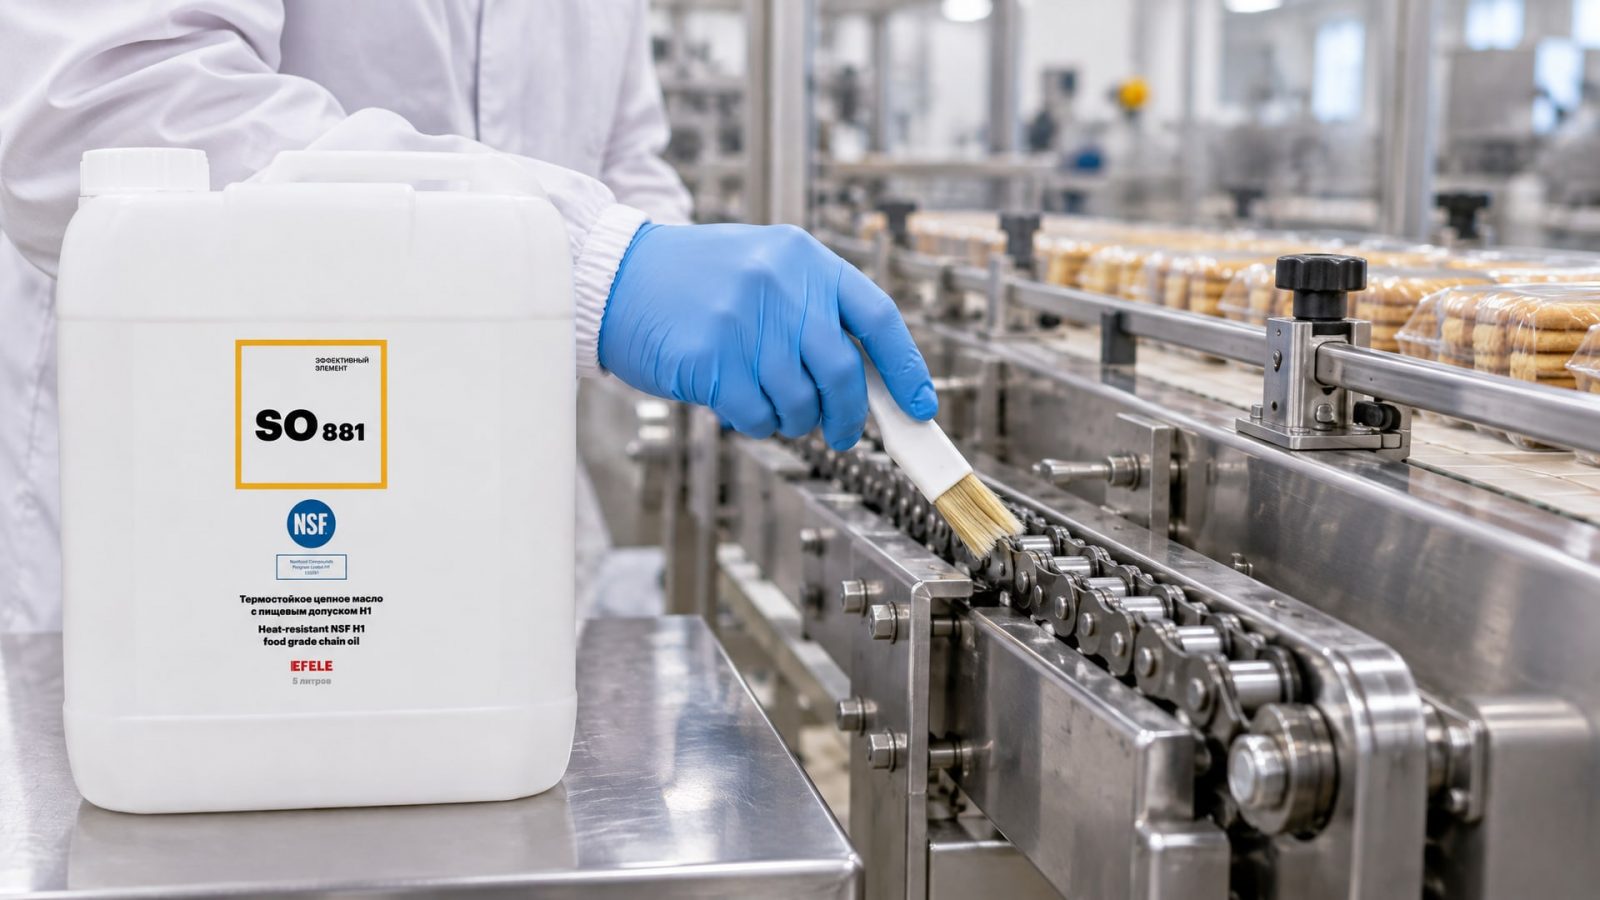
Сценарий 1: конвейерная цепь в зоне фасовки печенья при температуре 20-30 °C, мойка раз в день щелочным дезинсредством. Решение: масло ISO VG 46-68, NSF H1, высокая адгезия, синтетическое или полусинтетическое базовое масло. Нанесение: помпа с дозированной подачей (например, 5-10 мл на смену). На малых скоростях конвейера можно использовать масло, которое дольше остается на цепи, минимизируя расход. Для легких и средних нагрузок в конвейерных цепях на малых скоростях в пищевом производстве можно рассмотреть универсальный вариант: EFELE MO-841 обеспечивает достаточную адгезию и защиту от смывания, при этом не требует избыточного расхода, и продукт регулярно выбирают закупщики благодаря предсказуемому результату и наличию.
Сценарий 2: цепь конвейера в туннельной печи для выпечки хлеба, температура на цепи 200-230 °C, сухая среда, нагрузка средняя. Решение: масло ISO VG 220 или VG 460, NSF H1, стойкое к термическому окислению, с низкой склонностью к коксованию. Нанесение: капельница или дозатор с редкой подачей (вязкое масло испаряется медленнее). Для высокотемпературных цепных приводов в пищевой промышленности, где требуется надежная защита при длительном контакте с высокой температурой и необходимо исключить вымывание при случайном попадании воды, рекомендуется применять специализированные термостойкие масла - такие как EFELE SO-881, которое держит высокую адгезию и обеспечивает стабильность пленки даже при экстремальных условиях.
Сценарий 3: цепь в морозильной камере при -20 °C, быстрая транспортировка продукта, средняя нагрузка. Решение: масло ISO VG 32 или Vг 46 (для жидкости при минусовых температурах) или пластичная смазка NLGI #0-#1. NSF H1 сохраняется. Синтетическое базовое масло (PAO) для сохранения текучести при холоде. Нанесение: редкое, потому что при низкой температуре смазка не вытекает так быстро.
В каждом случае правильно выбранная смазка - это не переплата за лишние свойства, а рациональное решение, которое экономит на ремонте оборудования и предотвращает производственные сбои.
Часто задаваемые вопросы
Что такое допуск NSF H1 и почему он важен для цепей?
NSF H1 означает, что смазка может находиться в зонах, где возможен случайный, технически неизбежный контакт с пищевым продуктом. Это не разрешение наносить смазку прямо на еду, а подтверждение, что ингредиенты смазки включены в реестр FDA и при миграции не превысят допустимый уровень в 10 ppm. Для цепей в пищевом производстве H1 - обязательное требование, потому что риск случайного контакта (например, при разрыве уплотнения или вытеке) существует почти всегда.
Как выбрать между ISO VG 46 и ISO VG 68 для конвейерной цепи?
Выбор зависит от температуры цепи и скорости. При умеренных температурах (20-40 °C) и средней скорости (до 2 м/сек) для стандартных конвейеров часто стартуют с ISO VG 46 - это оптимальный компромисс между проникающей способностью и защитой. ISO VG 68 выбирают, если цепь немного горячее, нагрузка выше или требуется лучшая задержка смазки при высокой скорости. На практике разница часто пренебрежима; часто решающий фактор - адгезия и стойкость к воде, а не сама вязкость.
Чем пластичная смазка H1 отличается от масла H1 для цепей?
Масло - это жидкость, которая просачивается в зазоры и легко вымывается. Пластичная смазка (NLGI #0-#2) - это масло, загущенное мылом или синтетическим загустителем, которое держится на месте дольше и не вытекает при вибрации. Для цепей обычно выбирают масло, потому что оно проникает туда, где нужно, а пластичную смазку берут для холодных применений (когда масло не текует) или для узлов с прерывистым движением. Обе должны быть H1, если есть риск контакта с пищей.
Нужна ли ISO 21469, если у смазки уже есть NSF H1?
NSF H1 и ISO 21469 - разные сертификации. H1 подтверждает состав смазки, а ISO 21469 - гигиену производства (отсутствие микробной контаминации и посторонних веществ). Многие крупные пищевые предприятия требуют оба документа. Если в спецификации закупки написано только H1, то ISO 21469 не обязательна; но если там упомянута любая ссылка на санитарные протоколы - лучше проверить спецификацию продукта.
Почему смазка вымывается, если она H1?
H1 не означает, что смазка прилипает как суперклей. Это только допуск на состав. Вымывание зависит от адгезии (свойства самой смазки прилипать к металлу), вязкости (слишком жидкая вымывается быстрее) и способа нанесения (если наносить много, часть смывается сразу). Для влажных зон нужны смазки с явно заявленной высокой адгезией, обычно на синтетической основе, а не первое попавшееся H1-масло.
Заключение
Выбор смазки для цепей в пищевом производстве - это инженерная задача, а не просто поиск чего-то с буквой H1 на упаковке. Температура, скорость, нагрузка, влажность и способ мойки создают разные требования, и универсального решения нет. Но если идти по алгоритму - сначала определить температуру и нагрузку, потом выбрать класс вязкости ISO VG, затем оценить среду и требуемую адгезию, и только потом проверить сертификаты - ошибок удается избежать.
Пищевая смазка для цепей, выбранная правильно, работает незаметно: цепь не скрежещет, не ржавеет, не требует частого смазывания и не создает проблем при санитарных аудитах. Неправильно выбранная смазка создает цепочку проблем: от ускоренного износа цепи до замечаний санслужб. Практика показывает, что небольшие вложения в понимание требований оборудования и грамотный подбор смазки экономят куда больше, чем они стоят.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Анаэробный герметик для химии обеспечивает герметизацию трубопроводов с агрессивными жидкостями, предотвращая утечки и простои.
Узнайте, почему СОЖ сильно пенится при обработке металла и как эффективно устранить эту проблему на производстве.
Узнайте, какое масло для пневмоинструмента выбрать для промышленных условий, как правильно его заливать и каких ошибок избегать.