
Твердосмазочные покрытия для нефтегазовой отрасли: как сравнить системы и выбрать замену
Выбирая твердосмазочное покрытие для нефтегаза, сравнивайте не названия и цвет материалов, а их назначение, тип связки и твердой смазки, подготовку поверхности, способ отверждения и подтвержденную коррозионную стойкость. Для замены импортного покрытия важно сопоставить системы на одинаковой подложке и по одним критериям: результаты испытания солевым туманом без метода и критерия отказа сами по себе недостаточны.
Статья поможет инженерам и специалистам по снабжению сформировать требования к покрытию для конкретного узла, проверить данные испытаний и учесть особенности стали, включая нержавеющую. Отдельно разберем, почему сравнение по одному параметру может привести к неверному выбору и какие сведения запросить перед квалификацией материала.
Как сравнивать твердосмазочные покрытия для нефтегаза
Твердосмазочное покрытие образует после нанесения и отверждения сухую пленку с твердым смазочным компонентом в связке.
Такие системы рассматривают для узлов, где нужны снижение трения и защита от коррозии, а применение обычной жидкой смазки неудобно или не подходит условиям работы. Однако одинаковое общее название не означает одинакового поведения под нагрузкой.
Для первичного сравнения составьте спецификацию узла и перечислите условия, которые влияют на выбор:
материал детали и состояние поверхности;
тип узла: резьбовая пара, посадка, фланец или направляющая;
нагрузка, температура и контакт со средой, включая H2S, CO2 и соляной аэрозоль;
требования к монтажу и повторной разборке;
ограничения по подготовке поверхности и отверждению покрытия.
Затем сверяйте технические данные по каждому критерию. Для сухих пленок существенны тип связки, твердый смазочный компонент, способ отверждения, адгезия к подложке, химическая и температурная стойкость. Если для стали требуется антизадирное покрытие, сравнивайте показатели трения, нагрузочную способность и износостойкость, а не только обозначение материала или внешний вид.
Для замены импортного покрытия особенно важно сопоставлять системы одного класса. Например, покрытия с разными твердыми смазочными компонентами или разным режимом отверждения нельзя считать взаимозаменяемыми только потому, что оба относятся к сухим антифрикционным пленкам. В техническом запросе укажите тип подложки, подготовку поверхности, толщину покрытия, способ отверждения и критерии испытаний. Если эти параметры различаются, результаты сравнения могут быть неприменимы к вашему узлу.
Какие испытания подтверждают коррозионную стойкость покрытия
Испытание солевым туманом используют для оценки коррозионной стойкости покрытия, но число часов нужно рассматривать вместе с методом, подложкой и критерием отказа.
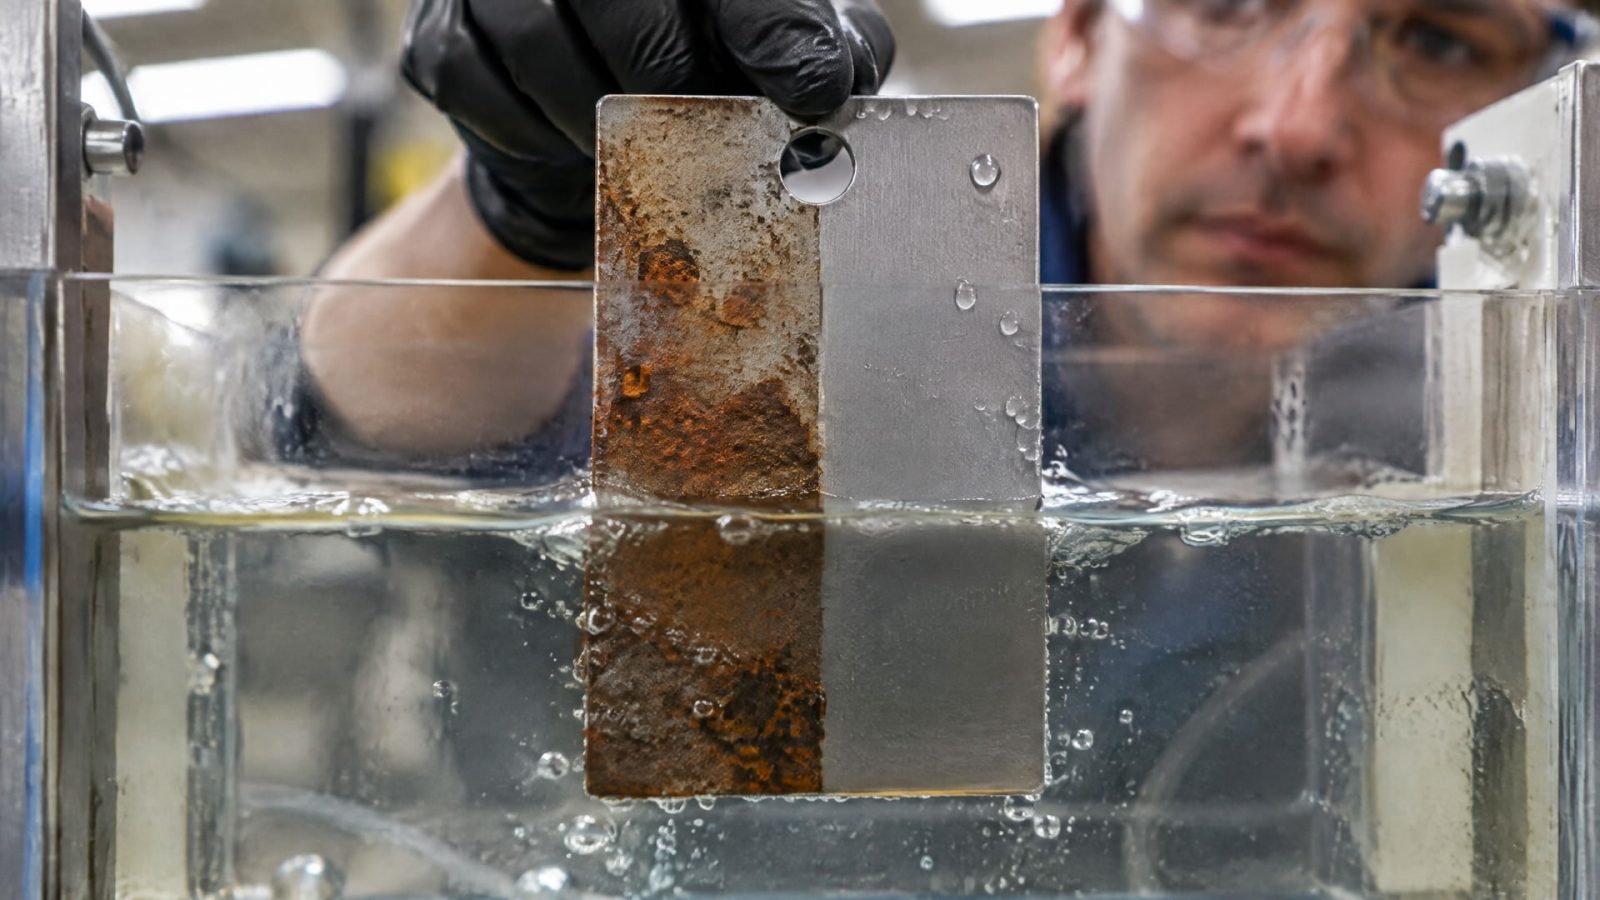
Для испытаний применяют ASTM B117 и ISO 9227; для сухих смазочных пленок коррозионную защиту после солевого тумана описывает EN 3027:1994. В отраслевых материалах встречается режим ASTM B117 продолжительностью до 1000 часов, однако это не универсальное требование к любому покрытию.
В отдельных спецификациях используют критерий не более 3 точек ржавчины на панели после 100 часов в 5% солевом тумане, при диаметре пятен не более 1,0 мм. В других требованиях оценивают отсутствие видимой красной коррозии после заданного времени по ISO 9227. Эти критерии нельзя напрямую сравнивать: результат зависит от подложки, метода, времени воздействия и того, что именно считают отказом.
Для крепежа имеет значение не только тест на плоской панели. ISO 10683 предусматривает оценку коррозионной стойкости систем покрытий для крепежа с применением нейтрального солевого тумана по ISO 9227; испытание проводят на готовых изделиях в состоянии as-coated. Поэтому при квалификации покрытия полезно запросить результаты и на панели, и на деталях, которые соответствуют реальной геометрии узла.
Солевой туман остается ускоренным испытанием, а не точным прогнозом срока службы в нефтегазовой среде. Он не заменяет оценку механической нагрузки, температурных циклов и воздействия химических веществ. В протоколе должны быть указаны стандарт, состояние образца, время испытания и критерий приемки. Без этих данных формулировка «прошло 1000 часов» не дает достаточной основы для выбора.
Подготовка стали и фосфатирование нержавеющей поверхности
Свойства покрытия зависят не только от его состава, но и от подготовки подложки.
Один и тот же материал может показать разные результаты на поверхностях с разным состоянием и способом предварительной обработки. Поэтому при сравнении покрытий фиксируйте технологическую подготовку, а не ограничивайтесь названием металла.
Фосфатирование применяют для ряда сталей, но нержавеющая сталь обычно плохо фосфатируется: пассивная оксидная пленка мешает реакции. Поэтому фосфатирование нержавеющей стали не стоит автоматически включать в технологическую карту как эквивалентную подготовку обычной стали. Для нержавеющих поверхностей в качестве альтернативы часто рассматривают химическую пассивацию; в материалах по этой теме отмечена пассивация лимонной кислотой по ASTM A967.
Для фосфатных конверсионных покрытий в качестве базового стандарта указывается DIN EN ISO 9717. Наличие стандарта помогает определить тип обработки, но само по себе не подтверждает совместимость конкретной поверхности с последующим антифрикционным покрытием. Эту совместимость проверяют в составе полной технологической системы: подложка, подготовка, нанесение и отверждение.
Совет инженера
Сценарий: нужно повысить коррозионную стойкость и антизадирные свойства нержавеющей детали. Что проверить: соответствует ли подготовка поверхности материалу и предусмотрена ли для покрытия оценка в солевом тумане. В линейке антифрикционных покрытий MODENGY заявлены испытания в солевом тумане; при выборе запросите протокол с методом, подложкой и критерием приемки. Это позволит оценивать результат применительно к конкретному узлу, а не переносить выводы с другого материала.
Как оценить твердосмазочное покрытие на крепеже и узле
Для резьбовых соединений недостаточно подтвердить только коррозионную стойкость.
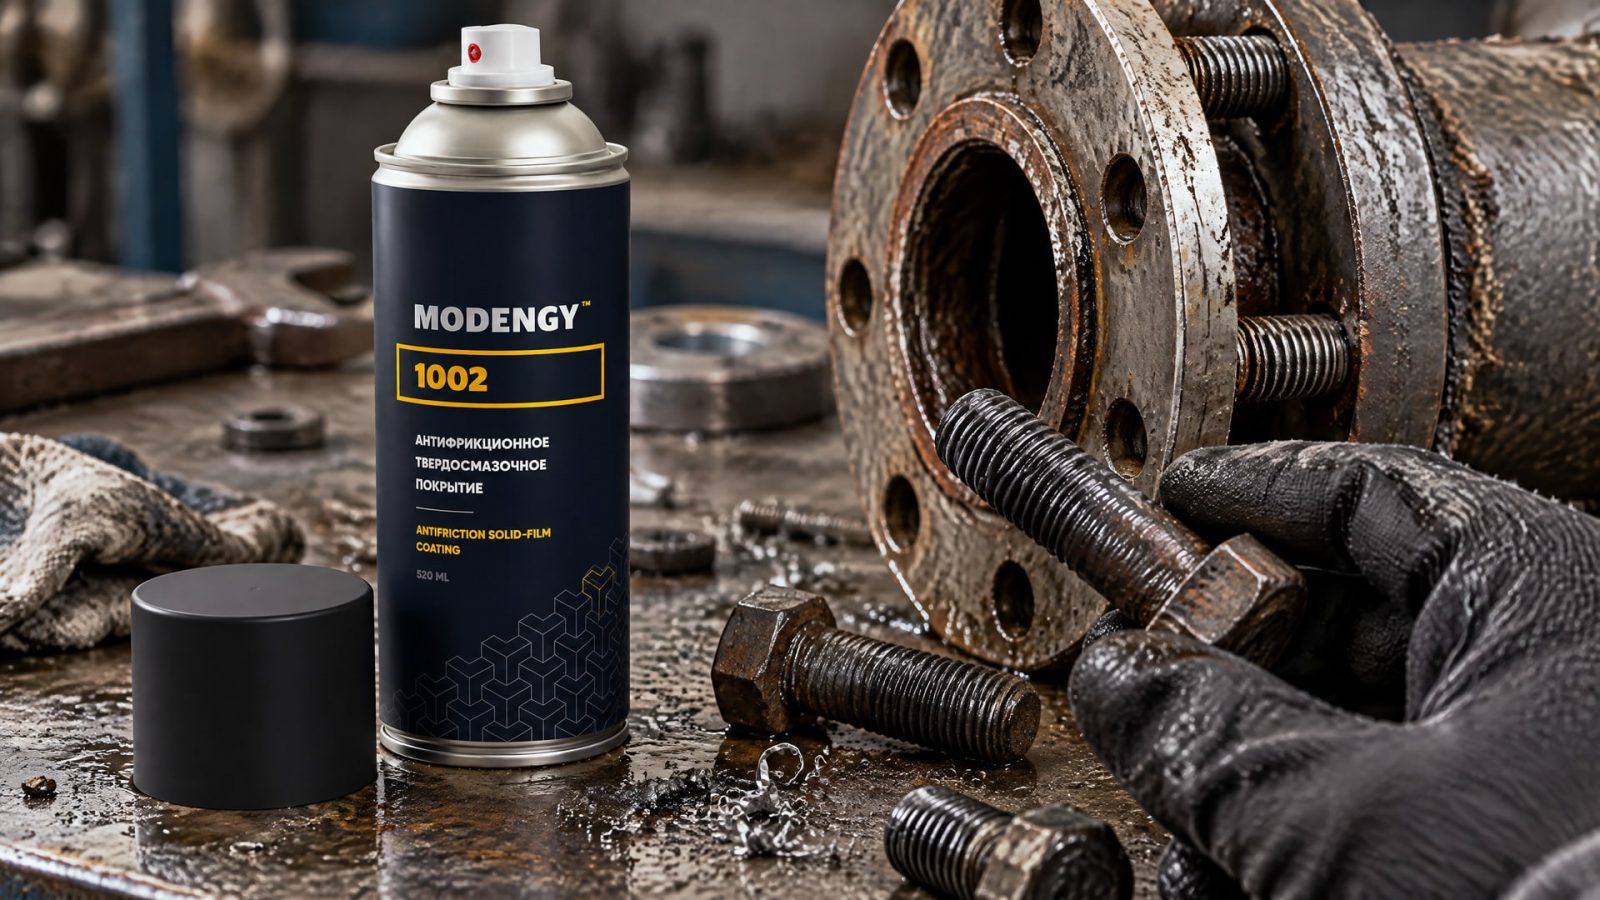
Покрытие должно соответствовать условиям монтажа и разборки, а показатели трения и износа следует оценивать применительно к соединению. Если покрытие выбрано только по результату испытания на плоской панели, этого может быть недостаточно для вывода о работе крепежа.
Задайте критерии приемки до начала испытаний. Включите в план образцы с тем же материалом и способом подготовки, что и у рабочих деталей. Для крепежа проверяйте готовое изделие: такой подход согласуется с оценкой систем покрытий для крепежа по ISO 10683, где испытания на коррозионную стойкость проводят в состоянии as-coated. Если важна возможность повторной разборки, заранее зафиксируйте и это требование.
Для твердосмазочных покрытий MODENGY 1002 в описании указаны низкий коэффициент трения и антикоррозионные свойства. При рассмотрении материала для узла нефтегазового оборудования важно подтвердить, что эти характеристики соответствуют условиям конкретной детали, а подготовка и режим нанесения совместимы с производственным процессом. Название материала само по себе не доказывает прямую взаимозаменяемость с любой импортной системой: ее устанавливают испытаниями на выбранных деталях и по согласованным критериям.
Сравнение должно отвечать на практический вопрос: сохраняет ли покрытие требуемые свойства на подложке и в узле, для которых его выбирают. Для этого сопоставьте протоколы испытаний, проверьте одинаковость метода и критерия приемки, а затем проведите проверку на деталях. Такой порядок снижает риск заменить покрытие по одному параметру, который не отражает работу соединения в целом.
Как организовать квалификацию замены импортного покрытия
Квалификацию начинайте с описания действующей системы, а не с поиска материала с похожим названием.
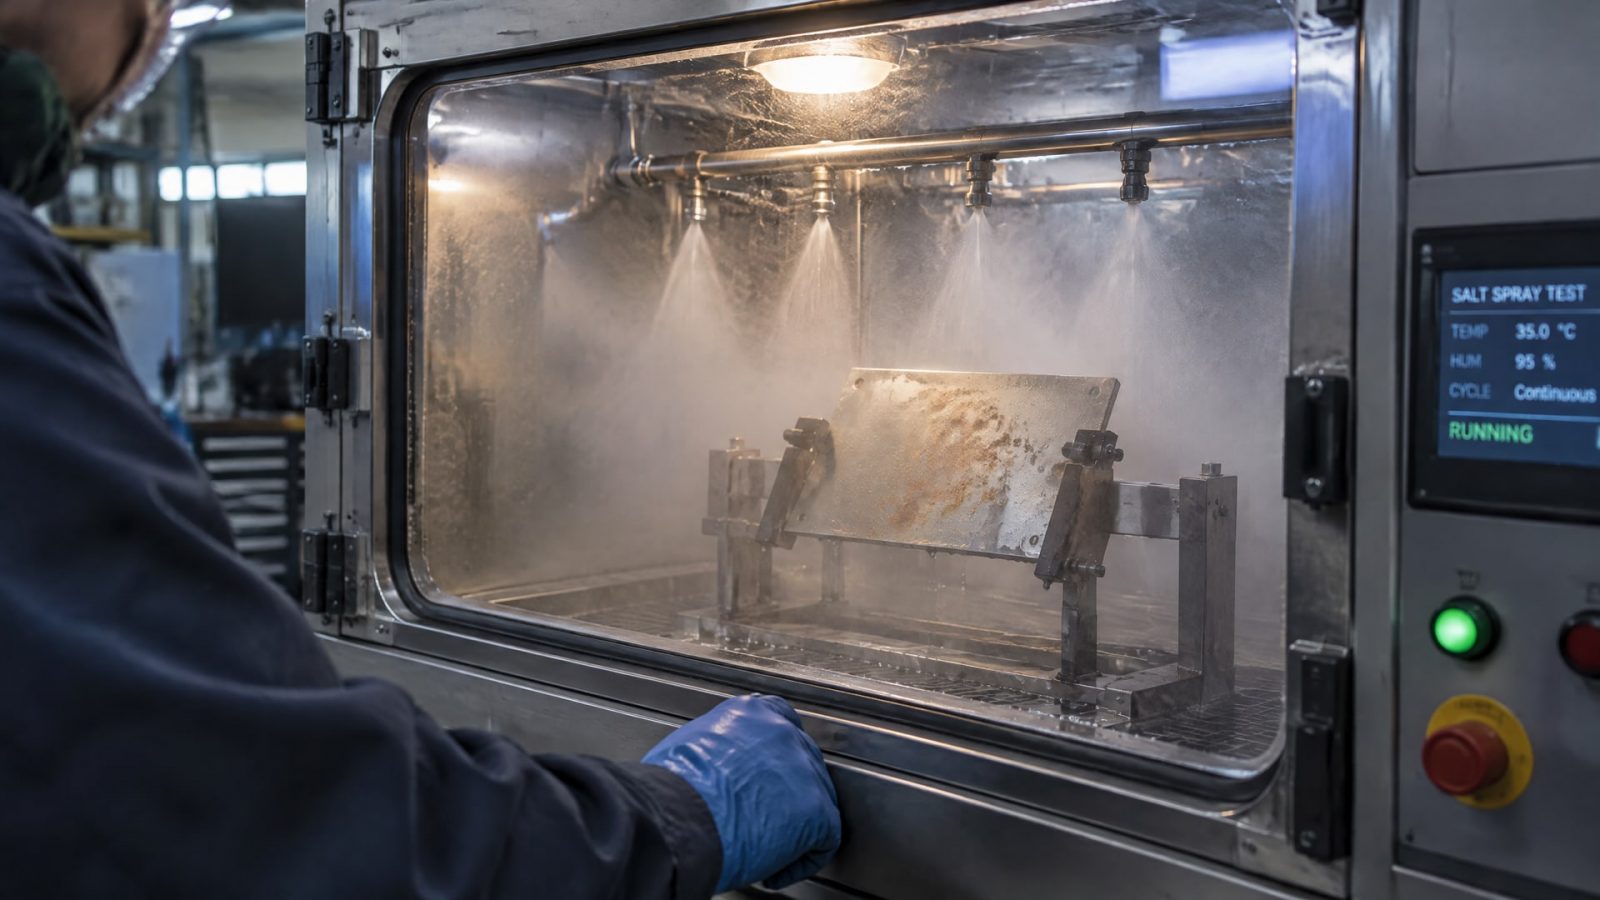
Зафиксируйте подложку, подготовку, способ нанесения и отверждения, а также требования к трению, износу, коррозионной защите и сборке. Если в текущей спецификации указан только срок испытания в солевом тумане, уточните метод и критерий отказа: 100 часов и 1000 часов без этих сведений не позволяют корректно сопоставить покрытия.
Далее составьте план проверки на одинаковых образцах. Для сравнения важно сохранить одну и ту же подложку и одинаковые условия подготовки. Если объектом применения служит крепеж, включите в оценку готовые изделия, а не только плоские панели. Укажите стандарт испытания, продолжительность, критерий приемки и способ фиксации результата. Для коррозионных испытаний могут применяться ASTM B117 и ISO 9227, а EN 3027:1994 относится к испытанию сухих смазочных пленок на коррозионную защиту после солевого тумана.
После лабораторного этапа проверьте, что выбранные режимы нанесения и отверждения выполнимы на производстве. Затем оцените покрытые детали в составе узла по требованиям к нагрузке, среде и монтажу. Результаты такой проверки относятся к конкретной системе и не должны автоматически переноситься на другие марки стали, геометрию или подготовку поверхности.
Итог квалификации - не утверждение, что одно покрытие универсально заменяет другое, а документированное подтверждение соответствия заданным требованиям. Для инженера это основание включить материал в техническую документацию, для снабженца - понятная спецификация с критериями приемки и испытаний.
Часто задаваемые вопросы
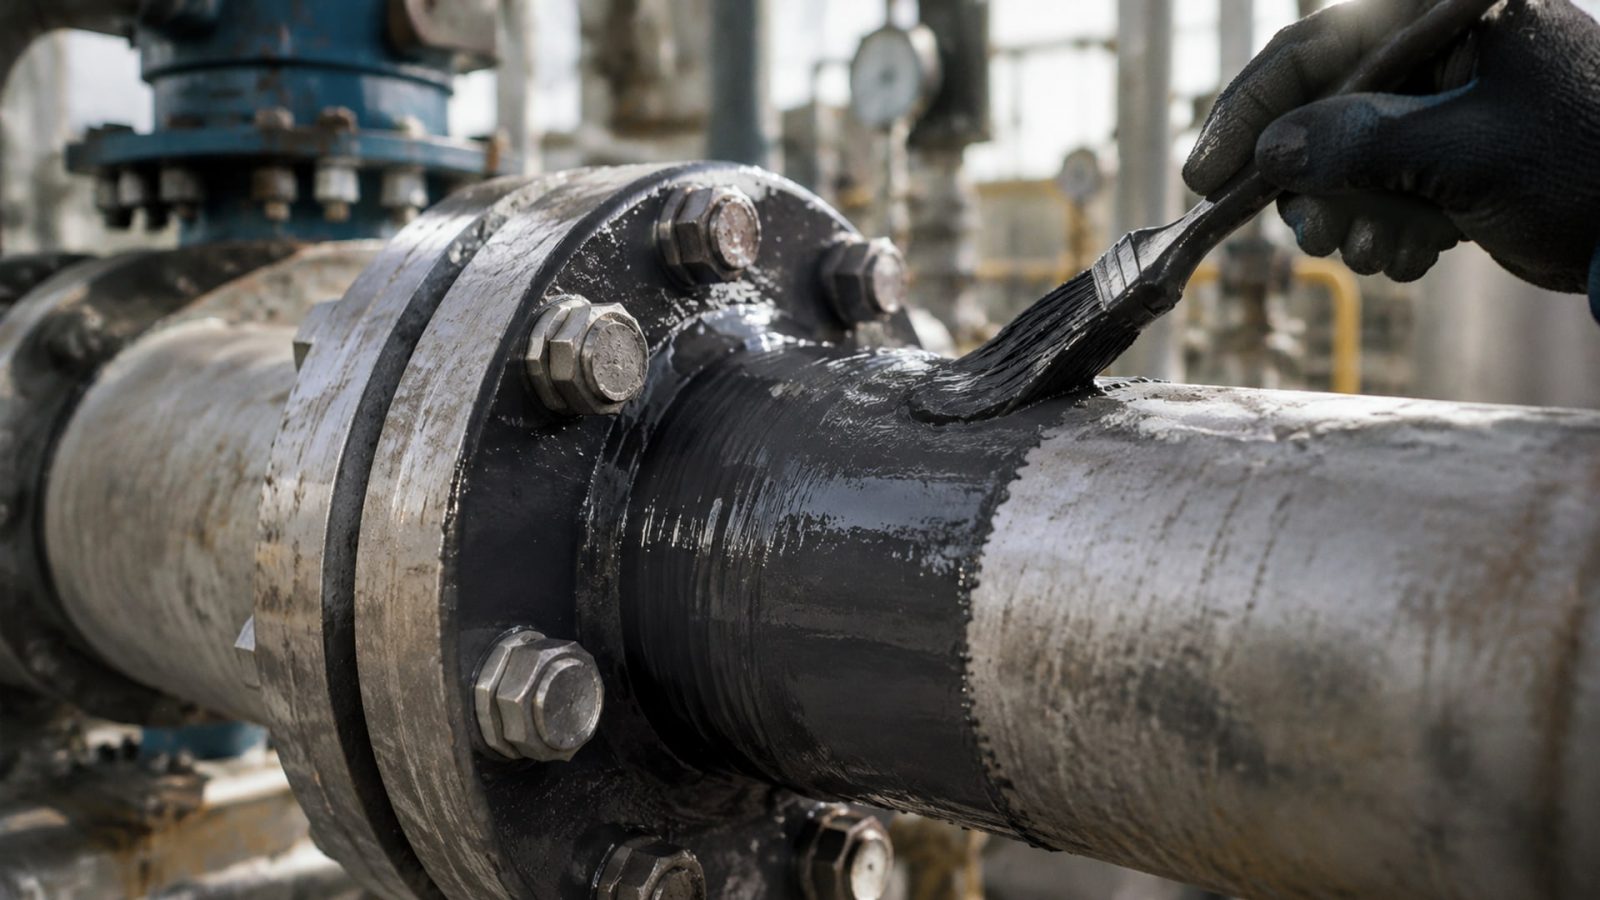
Как выбрать твердосмазочное покрытие для нефтегазового оборудования?
Начните с узла, материала подложки и условий работы: нагрузки, температуры, химической среды и требований к монтажу. Затем сравните связку, твердый смазочный компонент, подготовку поверхности, режим отверждения и данные по трению, износу и коррозионной стойкости. Для подтверждения коррозионной защиты проверяйте протокол вместе с методом и критерием приемки.
Что важнее при сравнении: число часов в солевом тумане или стандарт испытания?
Нужны оба параметра, а также критерий отказа, тип подложки и состояние образца. Испытание продолжительностью 100 часов с одним критерием нельзя напрямую сопоставить с испытанием на 1000 часов, если условия и оценка результата различаются. Само число часов не подтверждает пригодность покрытия для реальной эксплуатации.
Можно ли фосфатировать нержавеющую сталь перед нанесением покрытия?
Фосфатирование обычно неэффективно на нержавеющей стали, поскольку пассивная оксидная пленка мешает реакции. В качестве альтернативы часто рассматривают химическую пассивацию, в том числе по ASTM A967. Способ подготовки следует согласовать с технологией покрытия и подтвердить испытанием на конкретной подложке.
Доказывает ли успешное испытание солевым туманом пригодность покрытия для нефтегаза?
Нет. Солевой туман оценивает коррозионную стойкость в заданных условиях, но не воспроизводит все нагрузки нефтегазовой эксплуатации. Дополнительно учитывают температуру, механическое воздействие, химическую среду, трение и требования к сборке. Для крепежа полезны испытания готовых изделий, а не только плоских панелей.
Заключение
Твердосмазочные покрытия для нефтегазовой отрасли корректно сравнивать по составу системы, подложке, подготовке, режиму отверждения и результатам испытаний с известными методами и критериями. Солевой туман дает полезные данные о коррозионной стойкости, но не заменяет проверку покрытия на деталях и оценку условий конкретного узла.
Следующий шаг - составить спецификацию действующего покрытия и план квалификации замены: зафиксировать материал и подготовку поверхности, выбрать критерии приемки, запросить протоколы и проверить покрытие на готовых деталях. Такой порядок позволяет принять технически обоснованное решение без опоры на одно название или отдельное число часов.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как сроки службы покрытий зависят от условий эксплуатации и почему испытания в соляном тумане не дают полного прогноза.
Проверка совместимости СОЖ и материалов станка перед заменой помогает предотвратить коррозию и повреждения.
Обслуживание автомобильной лебедки: узнайте, как правильно смазывать детали и защищать их от ржавчины для долгой и надежной работы.