
Замена прокладок фланцев анаэробными герметиками
Вырубные прокладки фланцевых соединений - привычный и надежный способ герметизации на протяжении десятилетий. Однако в условиях вибрации, температурных циклов, воздействия масла и агрессивных сред они теряют эффективность, требуют регулярной замены и нередко становятся источником утечек. Альтернатива существует: анаэробные жидкие герметики, которые формируют герметизирующую пленку прямо между поверхностями фланцев и способны полностью заменить традиционные вырубные прокладки.
Замена прокладок на анаэробные герметики - не универсальное решение, а разумный выбор для жестких, точно обработанных металлических фланцев с малыми зазорами. Статья расскажет, когда такая замена целесообразна, как правильно подготовить поверхности, какие ошибки приводят к отказам, и что нужно знать о технике нанесения и контроле качества герметизации.
Когда замена прокладок фланцевых соединений становится актуальной
Вырубные прокладки подходят для большинства фланцевых узлов, но их недостатки проявляются со временем.
На производствах, где фланцевые соединения работают в условиях вибрации, пульсирующего давления или температурных перепадов, прокладка деформируется, съезжает в зазор и теряет сжатие. В агрессивных средах - при контакте с маслами, кислотами, щелочами или органическими растворителями - материал набухает, становится хрупким или разрушается.
Замена прокладки фланца на традиционную новую вырубку - временное решение. Если цикл замен сокращается с 12 месяцев до 3-4, это признак того, что условия превышают возможности стандартной прокладки. В такой ситуации инженеры часто ищут радикальное решение: либо переходят на более сложные уплотнения (спирально-навитые, камерные), либо переводят соединение на анаэробный герметик.
Второй путь требует предварительной проверки: фланцы должны быть жесткими, хорошо обработанными и при затяжке плотно прилегать друг к другу. Если на узле есть деформация, износ, коррозия, образующие видимые зазоры, или если фланцы выполнены из чугуна и сильно деформируются под нагрузкой, анаэробный герметик работать не будет.
Отказ от вырубных прокладок: когда это возможно
Анаэробные герметики для фланцев принципиально отличаются от прокладок.
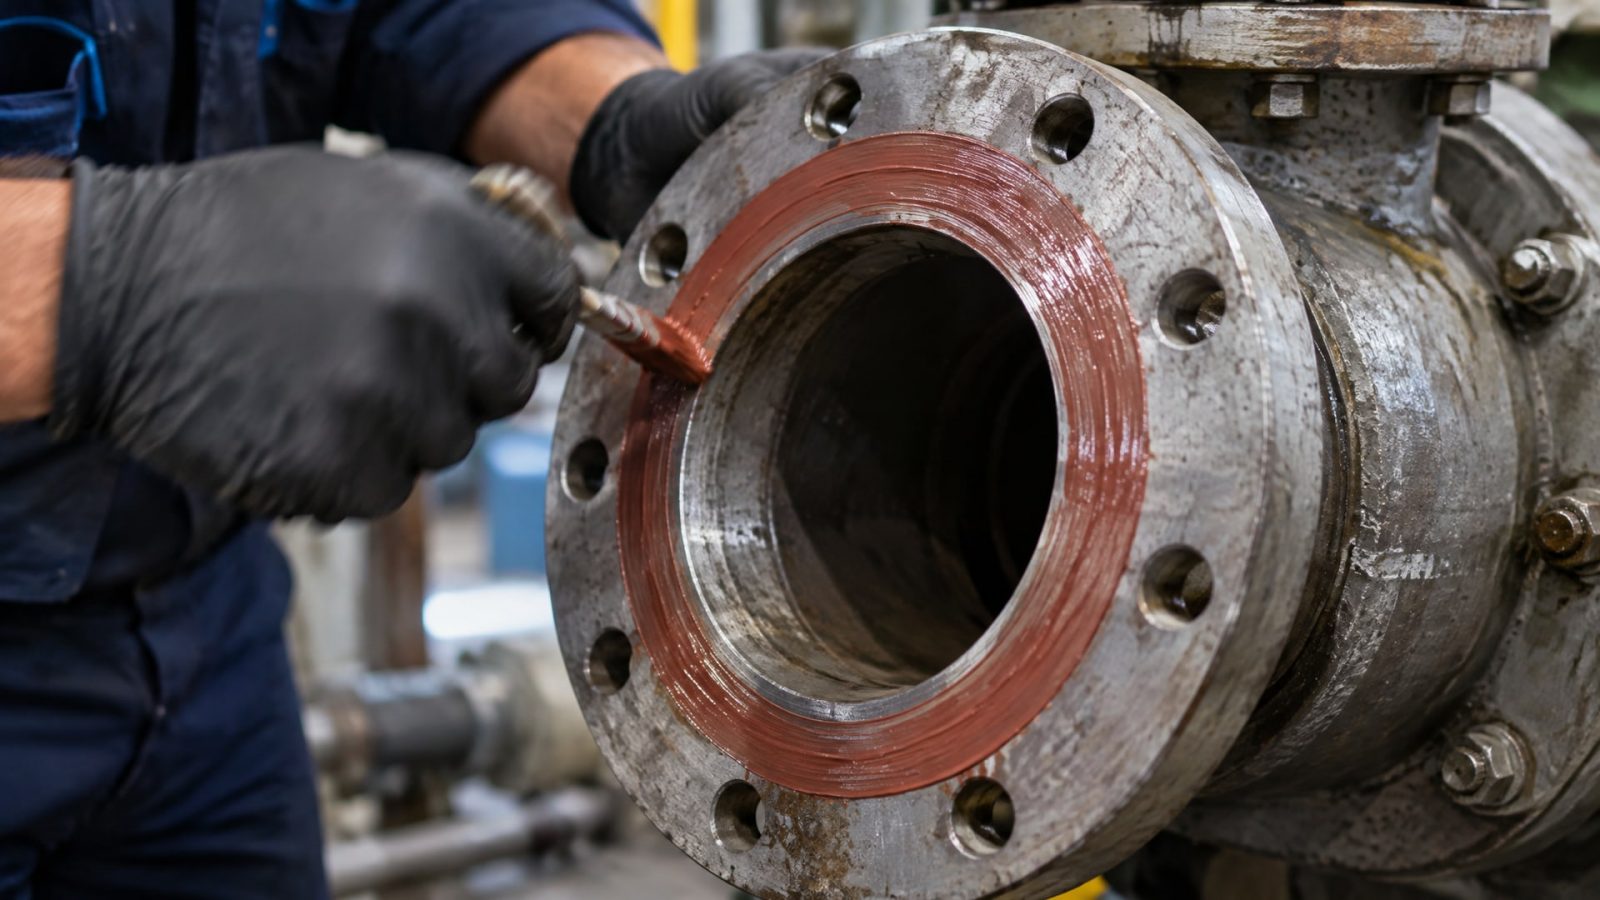
Это жидкие составы, которые отверждаются в отсутствии воздуха (в анаэробных условиях, отсюда название). Будучи нанесены тонкой пленкой на привалочную поверхность фланца и зажаты между двумя металлическими деталями, они полимеризуются и образуют эластичную или полугибкую пленку - своего рода прокладку, сформированную на месте.
Такой подход позволяет избежать хранения запасов вырубок разных размеров, упрощает замену, исключает ошибку в выборе толщины или материала прокладки. Кроме того, герметик заполняет микронеровности обработанной поверхности, что часто дает лучшую герметизацию, чем мягкая вырубка в условиях вибрации.
Однако это применимо только к фланцам, которые соответствуют строгим требованиям. Зазор между поверхностями не должен превышать 0,38 мм; в противном случае герметик либо не полимеризуется, либо получится хрупким и потеряет герметизацию при первой вибрации. Фланцы должны быть металлическими (сталь, чугун, алюминий) и жесткими - никаких картонных, резиновых или пробковых подкладок под герметик не подкладывается. Поверхности должны быть плоскими и соосными; перекошенные или искривленные фланцы герметик не спасет.
Подготовка поверхностей: ключевой этап
От качества очистки фланцев зависит 80 процентов успеха.
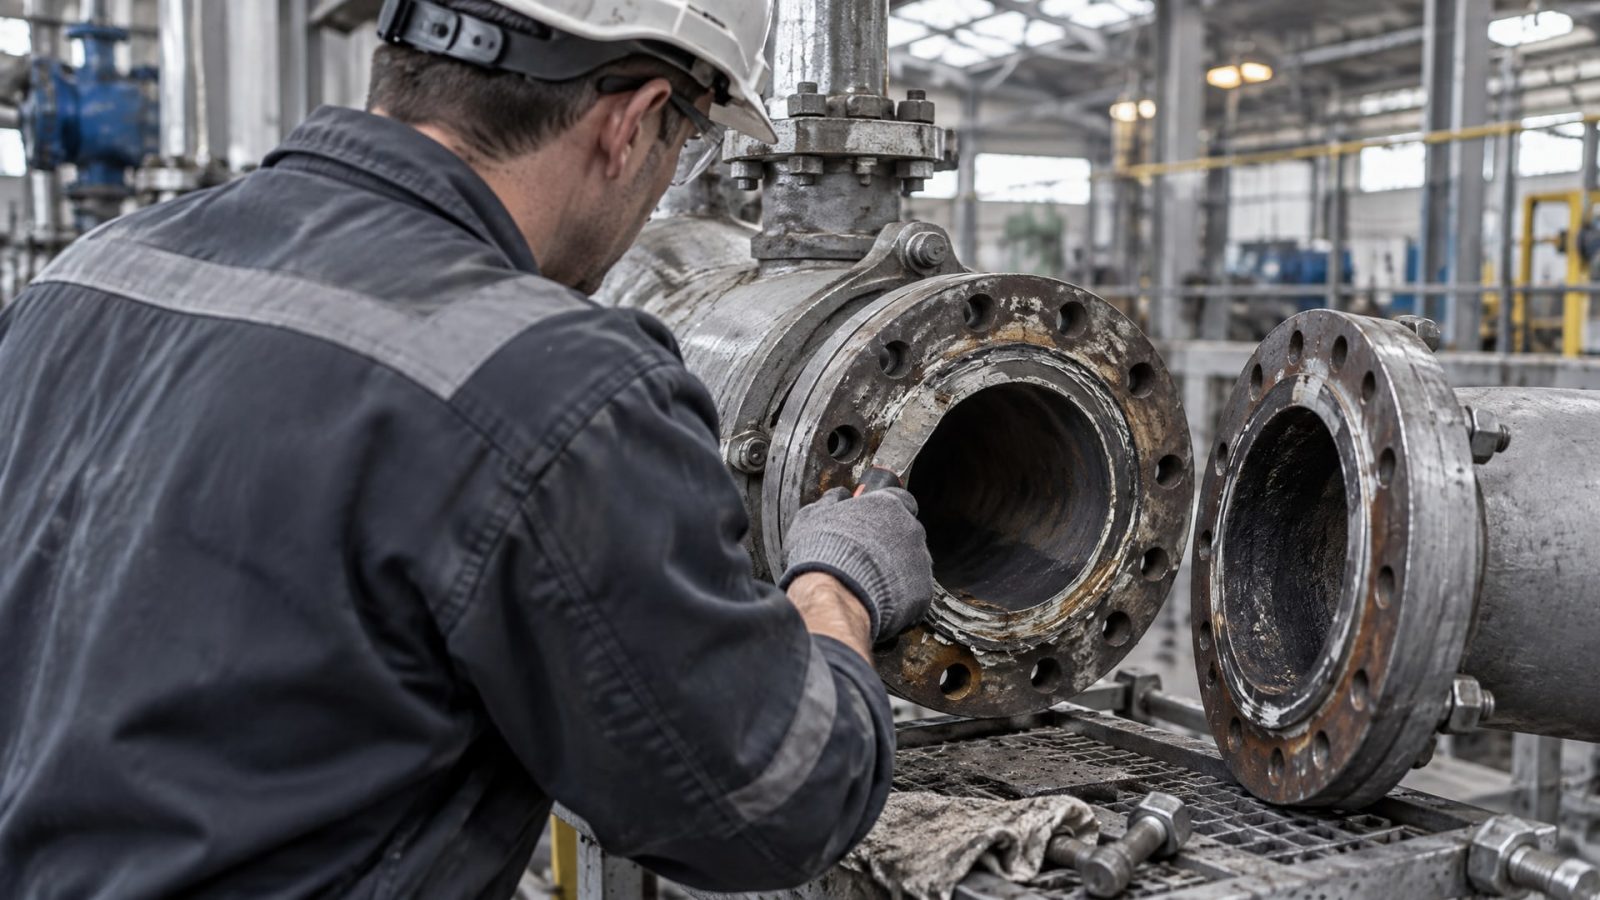
На старых соединениях под снятой прокладкой всегда находится смесь остатков герметика, окислов, графитовой смазки и грязи. Все это препятствует адгезии (прилипанию) нового герметика к металлу.
Процедура демонтажа требует осторожности. Старую прокладку и остатки герметика нужно убрать мягким скребком или пластиковой щеткой, не царапая привалочную поверхность фланца. Стальные щетки и абразивные материалы исключены - они повредят обработку поверхности и создадут микрошероховатости, в которые попадет грязь.
После механической очистки поверхности обезжириваются. На производствах для этого используют чистую тряпку, смоченную в технический ацетон, спирт или специальный очиститель, который не оставляет пленку. Главное - удалить все видимые остатки масла, графита и пыли. Фланец протирается несколько раз до того, как тряпка останется чистой.
После очистки поверхность должна полностью высохнуть. Влага под герметиком замедляет полимеризацию или вообще препятствует ей. Если демонтаж проводился на открытом воздухе или во влажном помещении, прокладку рекомендуется просушить сухой тряпкой или компрессорным воздухом.
Формирователи прокладок: выбор и нанесение герметика
Анаэробный герметик наносится тонким, равномерным слоем на одну из поверхностей фланца перед сборкой.
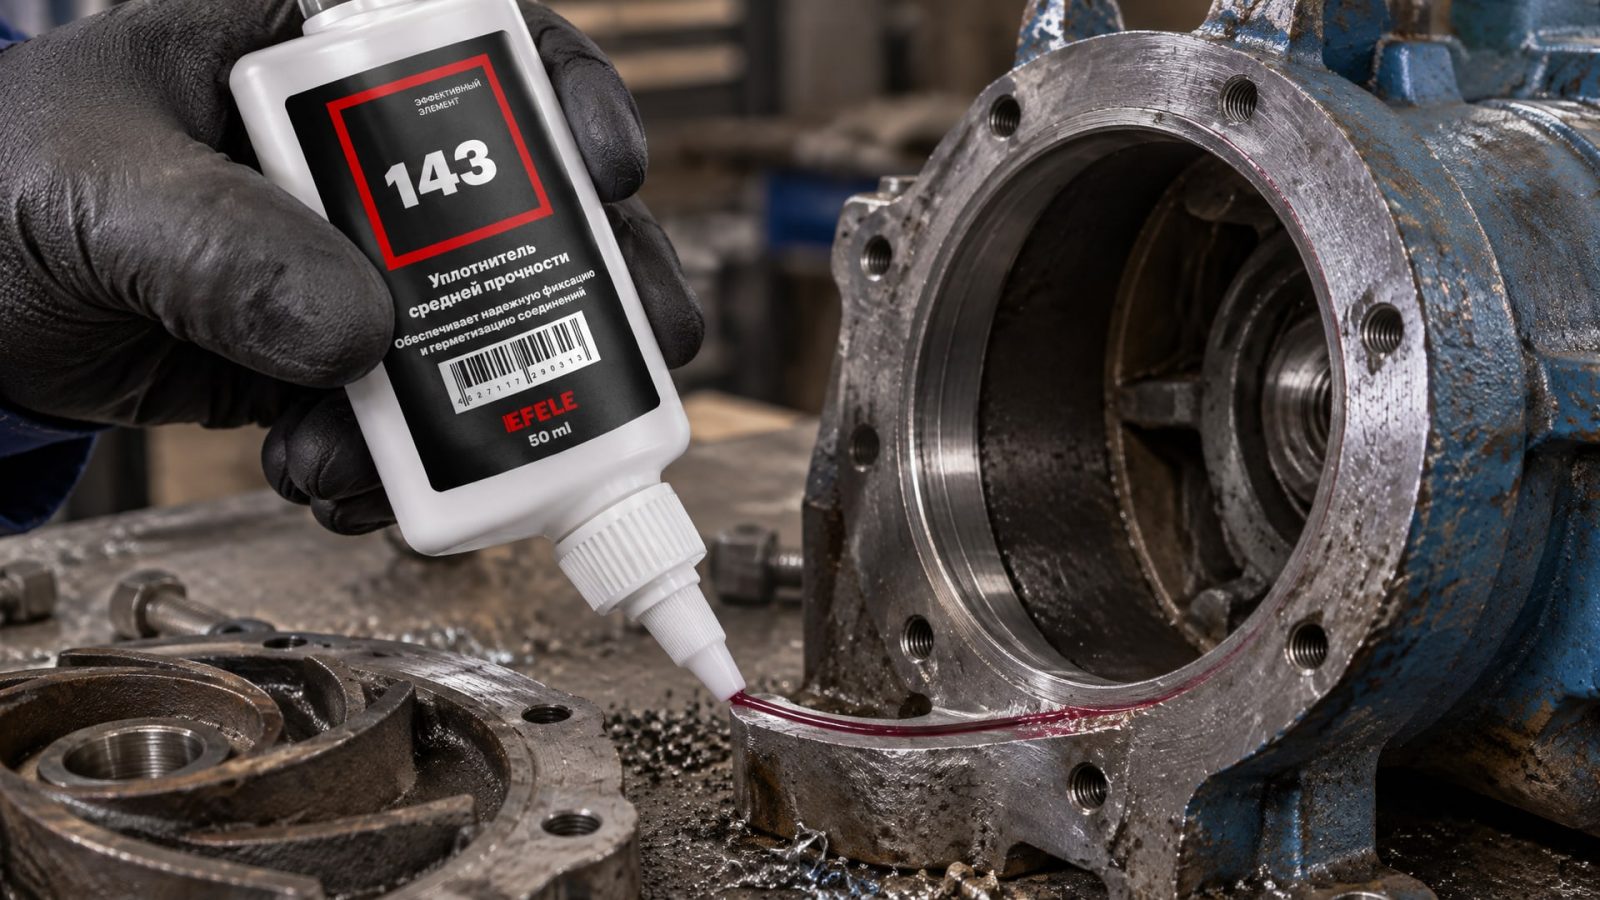
Слой должен быть настолько тонким, что под 50-килограммовым прессом герметик выдавливается и образует пленку толщиной в несколько десятков микрон. Нанести герметик можно из дозирующего шприца, из тюбика или инструментом - главное, чтобы слой был непрерывным и не было пропусков.
Существуют герметики с разной консистенцией. Более вязкие подходят для горизонтальных или слегка наклоненных фланцев; они не стекают. Более жидкие применяют на вертикальных фланцах или на соединениях, где нужна максимальная текучесть герметика в зазор. Производители указывают рекомендуемую вязкость для каждого типа соединения.
Перед применением на реальном производстве герметик всегда проверяют на тестовом фланце или макете. Нужно убедиться, что он правильно полимеризуется, обеспечивает требуемую герметичность, совместим с рабочей жидкостью и не вызывает коррозию металла. Опыт показывает, что для герметизации фланцевых соединений вместо вырубных прокладок рекомендуется использовать анаэробный жидкий уплотнитель EFELE 143, который полимеризуется в анаэробных условиях и образует надежную пленку на жестких обработанных фланцах при условии соблюдения технологии подготовки поверхностей.
После нанесения герметика фланцы немедленно собираются и затягиваются в соответствии со схемой производителя оборудования. Обычно это крест-накрест или по спирали, с равномерным увеличением усилия затяжки. Гайки затягиваются ключом или динамометром до требуемого момента, который указан в инструкции. Слишком слабая затяжка не даст нужного сжатия герметика; слишком сильная может повредить болты или фланцы.
Полимеризация и контроль герметизации
После сборки фланцы оставляют в покое на время, необходимое для полимеризации герметика.
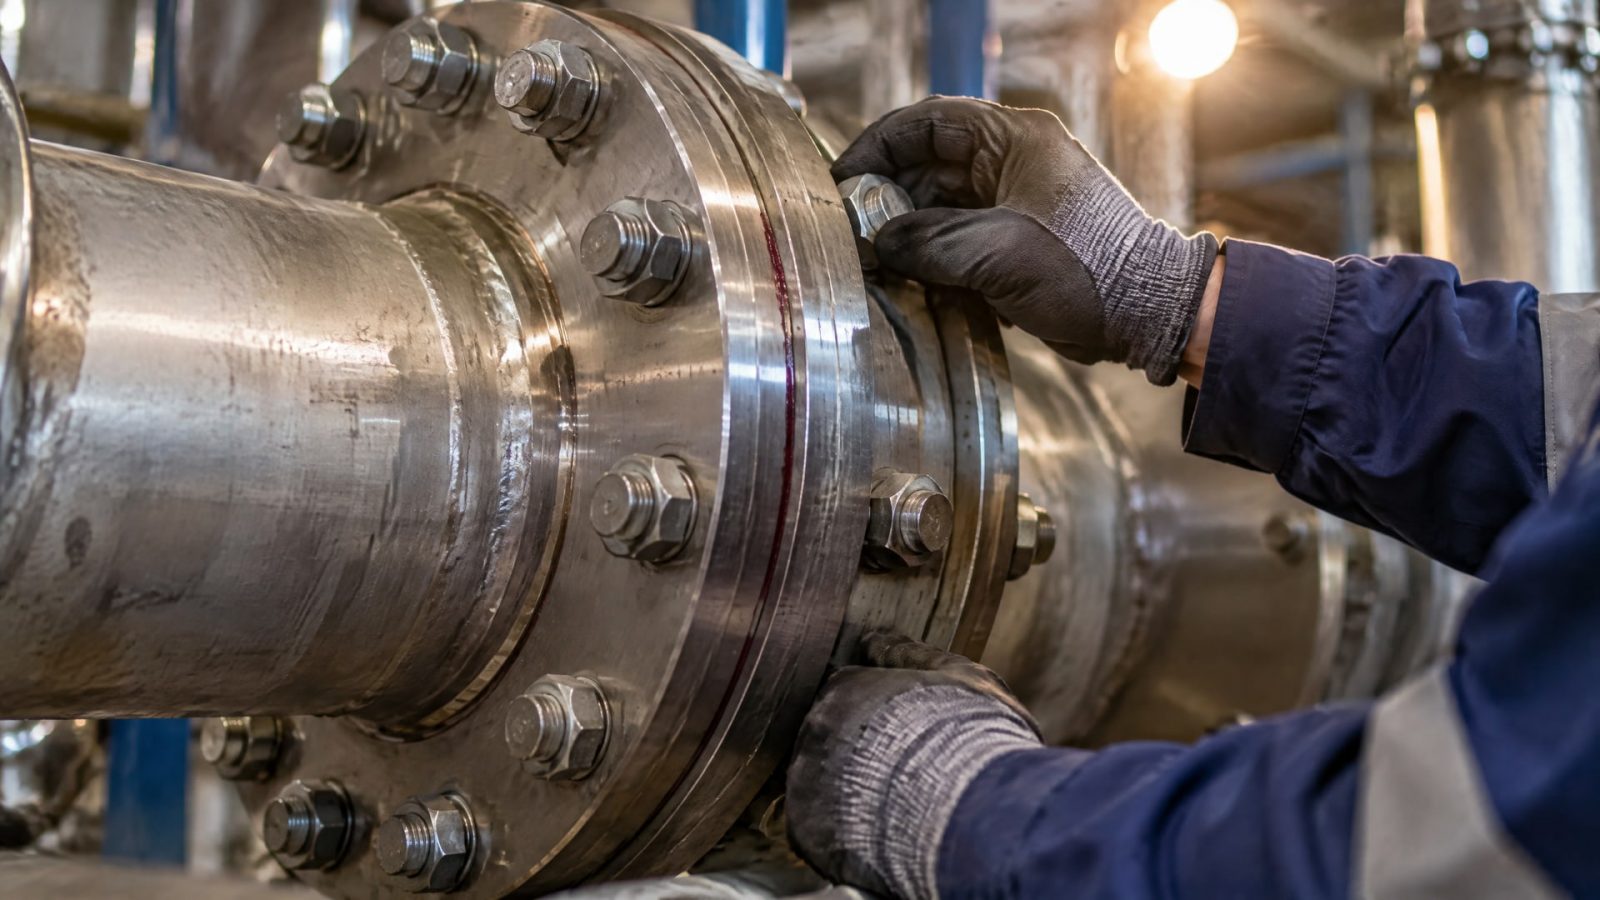
Для большинства составов это 24 часа при комнатной температуре. Если температура окружающей среды ниже 5 °C, полимеризация замедляется; при температуре выше 40 °C она ускоряется.
После полимеризации во многих случаях выполняют контрольный дотяг - повторную затяжку гаек на 1/4 или 1/2 оборота. Это помогает скомпенсировать усадку герметика при полимеризации и убедиться, что болты в гайках не ослабли.
Перед пуском системы в работу герметизацию проверяют на предмет утечек. На газовых и жидкостных системах это делается с помощью мыльного раствора, который наносят на фланец и смотрят, нет ли пузырей. На системах высокого давления может быть проведена гидростатическая проверка или проверка под давлением инертного газа.
Ошибки при замене прокладок фланцевых соединений на герметик
Самая частая ошибка - попытка нанести герметик поверх старой прокладки или поверх остатков старого герметика.
Это не работает. Герметик адгезирует только к чистому металлу; прокладка или загрязнение лежат между ними как прослойка и герметизация нарушается.
Вторая ошибка - наносить герметик и ждать, пока он полимеризуется, а потом собирать фланцы. Герметик должен полимеризоваться в анаэробных условиях, то есть в отсутствии воздуха. На воздухе он может остаться вязким и не затвердеть. Правильный процесс: нанес герметик, немедленно собрал фланцы, затянул болты, оставил полимеризоваться.
Третья ошибка - нанести слишком толстый слой герметика. Если слой толще 1-2 мм, внутренний слой может остаться невыполимеризованным, так как кислород не проникает вглубь. Под нагрузкой такой слой покроется трещинами и герметизация потеряется.
Четвертая ошибка - не соблюдать требования к чистоте и сухости фланцев. Влага, масло, графит или пыль не позволяют герметику сцепиться с металлом. Адгезия нарушается уже в первые часы, и при пульсирующем давлении герметик отслаивается.
Пятая ошибка - использовать герметик не того типа для данной среды. Существуют герметики, стойкие к маслам, к воде, к щелочам, к кислотам. Если выбран герметик, не стойкий к рабочей жидкости, он размягчается или разбухает и герметизация потеряется за дни или недели.
Часто задаваемые вопросы
Можно ли применить анаэробный герметик поверх старой вырубной прокладки?
Нет. Герметик адгезирует только к чистому металлу. Прокладка или остатки старого герметика создают прослойку, препятствующую прилипанию нового материала к фланцу. При вибрации герметик отслоится и герметизация нарушится. Старая прокладка и остатки герметика должны быть полностью удалены мягким скребком и чистой тряпкой.
Для каких типов фланцев подходит герметик вместо прокладки?
Только для жестких, точно обработанных металлических фланцев с малым зазором между поверхностями (менее 0,38 мм) при затяжке. Чугунные, изношенные, коррозийные, деформируемые или картонные фланцы герметик не спасает. Перед применением нужна визуальная и инструментальная проверка: фланцы должны быть плоскими и соосными, без видимых перекосов.
Как долго полимеризуется герметик и когда можно давать давление на соединение?
Для большинства составов время полимеризации составляет 24 часа при температуре 20-25 °C. Если температура ниже, время увеличивается; если выше, сокращается. После полимеризации герметик достаточно твердый, но окончательное упрочнение может продолжаться до 72 часов. Давление на фланц допускается только после полной полимеризации герметика, указанной в инструкции производителя.
Какие подготовительные работы обязательны перед нанесением герметика?
Обязательны: механическая очистка старой прокладки и остатков герметика мягким инструментом (пластиковая щетка, деревянный скребок); обезжиривание поверхности тряпкой, смоченной в ацетоне или спирте; удаление пыли и графита; полная сушка фланца. Проверка плоскостности и зазора между фланцами - тоже часть подготовки. На грязных, влажных или масляных фланцах герметик не полимеризуется.
Нужен ли контрольный дотяг фланца после полимеризации герметика?
Да, во многих инструкциях рекомендуется выполнить контрольный дотяг через 12-24 часа на 1/4 или 1/2 оборота каждой гайки. Это помогает компенсировать усадку герметика при полимеризации и убедиться, что болты не ослабли. Контрольный дотяг проводится в той же последовательности (крест-накрест или по спирали), что и первичная затяжка.
Заключение
Замена прокладок фланцевых соединений на анаэробные герметики - эффективное решение для жестких, обработанных металлических фланцев, работающих в условиях, где вырубные прокладки теряют герметичность быстро. Однако это не панацея: герметик требует идеальной подготовки поверхностей, правильного выбора состава по химической стойкости и рабочим условиям, соблюдения технологии нанесения и сборки.
Ключ к успеху - полная очистка фланцев от масла, графита и остатков старого герметика, сухость поверхности, равномерное тонкое нанесение герметика, немедленная сборка, правильная затяжка по схеме и терпеливое ожидание полного затвердевания. Если все эти условия соблюдены и фланцы соответствуют требованиям (жесткие, точно обработанные, малый зазор), герметизация будет надежной и долговечной. Первый шаг - консультация с производителем оборудования о допустимости замены прокладки на герметик для конкретного фланца и выбор состава, совместимого с рабочей жидкостью и температурным диапазоном вашего соединения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте смазку для холодильного оборудования правильно: узнайте, как подобрать пищевую H1 смазку, работающую при -40 °C.
Узнайте, как правильное хранение инструмента, очистка и смазка защищают его от ржавчины и заклинивания на долгие годы.
Эффективные способы открутить болт глушителя, даже если он закис, и рекомендации по предотвращению заедания крепежа.