
Защита продукта от смазки: как правильно смазать упаковочное оборудование
Упаковочные и фасовочные линии - это сложные системы с множеством узлов трения, которые нуждаются в надежной смазке для бесперебойной работы. Однако при производстве и переработке пищевых продуктов любой контакт смазочного материала с товаром может привести к браку, отзыву партии и потере доверия покупателей. Вопрос не в том, смазывать ли оборудование, а в том, как выбрать и применить смазку так, чтобы технологическая необходимость не стала источником загрязнения.
Ключ к решению - понимание международного стандарта ISO 21469:2006, который определяет гигиенические требования к смазкам при их случайном контакте с пищевой продукцией и упаковкой. Статья разберет, какие смазки подходят для упаковочного оборудования, как правильно их хранить и применять, и почему одной лишь маркировки «food grade» недостаточно.
Почему смазка попадает в продукт: источники загрязнения
Загрязнение продукции смазкой происходит по двум основным сценариям: нарушение технологии нанесения и ненадлежащее хранение смазочного материала до применения.
Первый случай возникает, когда избыток смазки вытекает из узла непосредственно в зону обработки или упаковки. Второй - когда смазка хранилась рядом с продуктом или в открытой таре и впитала пыль, грязь или микробиологическое загрязнение.
ISO 21469:2006 описывает это как анализ гигиенических рисков, который охватывает три аспекта: химический риск (сама смазка и ее компоненты), физический риск (частицы, металл, осколки) и биологический риск (бактерии и микроорганизмы при неправильном хранении). Каждый из этих факторов может стать причиной браковки партии, если контаминация будет обнаружена на этапе контроля качества или, что еще хуже, у потребителя.
Особенно уязвимы подшипники направляющих, шпиндели механизмов раскрытия упаковки и кулачки прижимных систем. Если они работают вблизи от открытого конвейера или прямого контакта с товаром, малейшее вытекание смазки оставляет видимые следы на упаковке или продукте, а микро-дозировки могут остаться незаметными, но присутствовать при анализе.
ISO 21469 и категории NSF: выбор правильной смазки
Международный стандарт ISO 21469:2006 задает требования к смазкам, используемым в производстве и переработке пищевых продуктов, где возможен случайный, технически неизбежный контакт с пищей или упаковкой.
Ключевое слово здесь - «случайный»: стандарт не распространяется на смазки для прямого внесения в продукт (например, в молочную пасту) и не заменяет пищевые добавки.
NSF, авторитетный американский орган по сертификации, использует категории для систематизации смазок:
H1 - смазки для мест, где возможен случайный контакт с пищевой продукцией и упаковкой. Это основная категория для упаковочного оборудования. H1-смазки обязаны иметь подтверждение по ISO 21469 и пройти проверку на миграцию опасных веществ.
H2 - смазки для оборудования, где контакт с пищей технически исключен (например, внутренние механизмы редуктора, закрытые направляющие боксов без доступа продукта). H2-смазки дешевле, но применять их в зонах контакта недопустимо.
3H - смазки для прямого контакта с пищей (разделительные агенты, смазки для опалубки). Это отдельная категория, и для упаковочного оборудования она не требуется.
Выбор между H1 и H2 делают на этапе проектирования или аудита оборудования. Если узел расположен над продуктовой зоной или вблизи открытой упаковки, применяют H1. Если узел полностью изолирован, допускается H2. Экономия на смазке здесь неуместна - риск загрязнения и связанные с ним потери несоизмеримо больше.
Гигиеническая цепочка: от производства смазки до ее применения
ISO 21469 охватывает не только состав смазочного материала, но и всю цепочку обращения: производство, упаковка, транспортировка, хранение и применение.
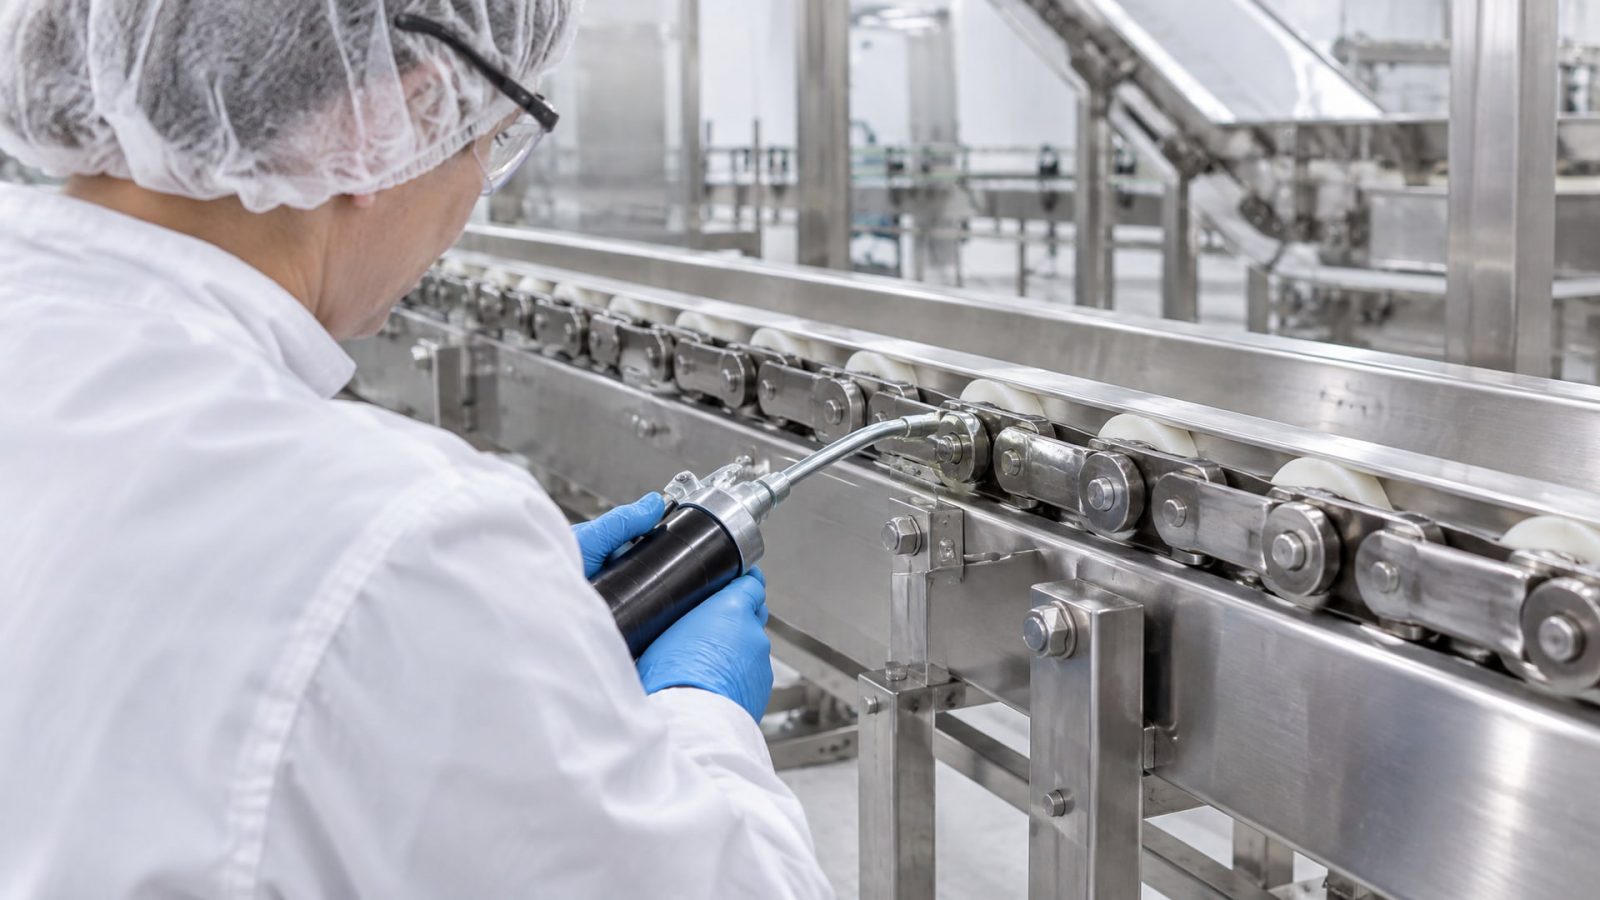
Это означает, что даже идеальный по составу смазочный материал может стать источником загрязнения, если нарушить правила хранения или применения.
На производстве смазки контролируют: - Чистоту сырья и оборудования (исключают посторонние примеси, металлические частицы). - Отсутствие патогенных микроорганизмов и плесени (микробиологический контроль). - Стабильность состава при хранении (окисление, расслоение, кристаллизация).
На площадке потребителя соблюдают: - Отдельное хранение смазок H1 от продукции и иных материалов (исключение перекрестного загрязнения). - Защиту от пыли, влаги и атмосферных загрязнений (герметичная упаковка, крышки на емкостях). - Маркировку тар и инструмента (шприцы, масленки, ветошь используют только для H1-смазок). - Правильное нанесение на узел: тонкая пленка без излишков, удаление капель после сборки оборудования.
Ошибка на любом этапе - например, хранение H1-смазки рядом с открытым хранилищем сырья или использование инструмента, которым ранее наносили H2 - может свести на нет все усилия по подбору материала.
Узлы упаковочного оборудования и их смазочные требования
Разные узлы оборудования требуют разных подходов к смазке.
При выборе смазки учитывают не только гигиенический допуск, но и нагрузку, скорость, температуру и среду работы узла.
Подшипники направляющих конвейеров и каретки работают при постоянной нагрузке и циклическом движении. Здесь требуется пластичная смазка, которая удерживается на месте и не вытекает при вибрации. Частые проблемы - вымывание смазки влагой (в упаковке и на фасовке пищевых продуктов) и фреттинг при недостаточной адгезии материала к металлу. Для смазывания подшипников и направляющих упаковочного оборудования, где возможен случайный контакт с продукцией, рекомендуется использовать смазки с допуском NSF H1, которые обеспечивают долгосрочную защиту от коррозии и износа.
Кулачки прижимных систем и толкатели испытывают высокие точечные нагрузки и абразивный износ. Смазка должна сопротивляться сдвигу и сохранять когезию при давлении. Перегрев в этих зонах часто приводит к деградации смазки и утечкам.
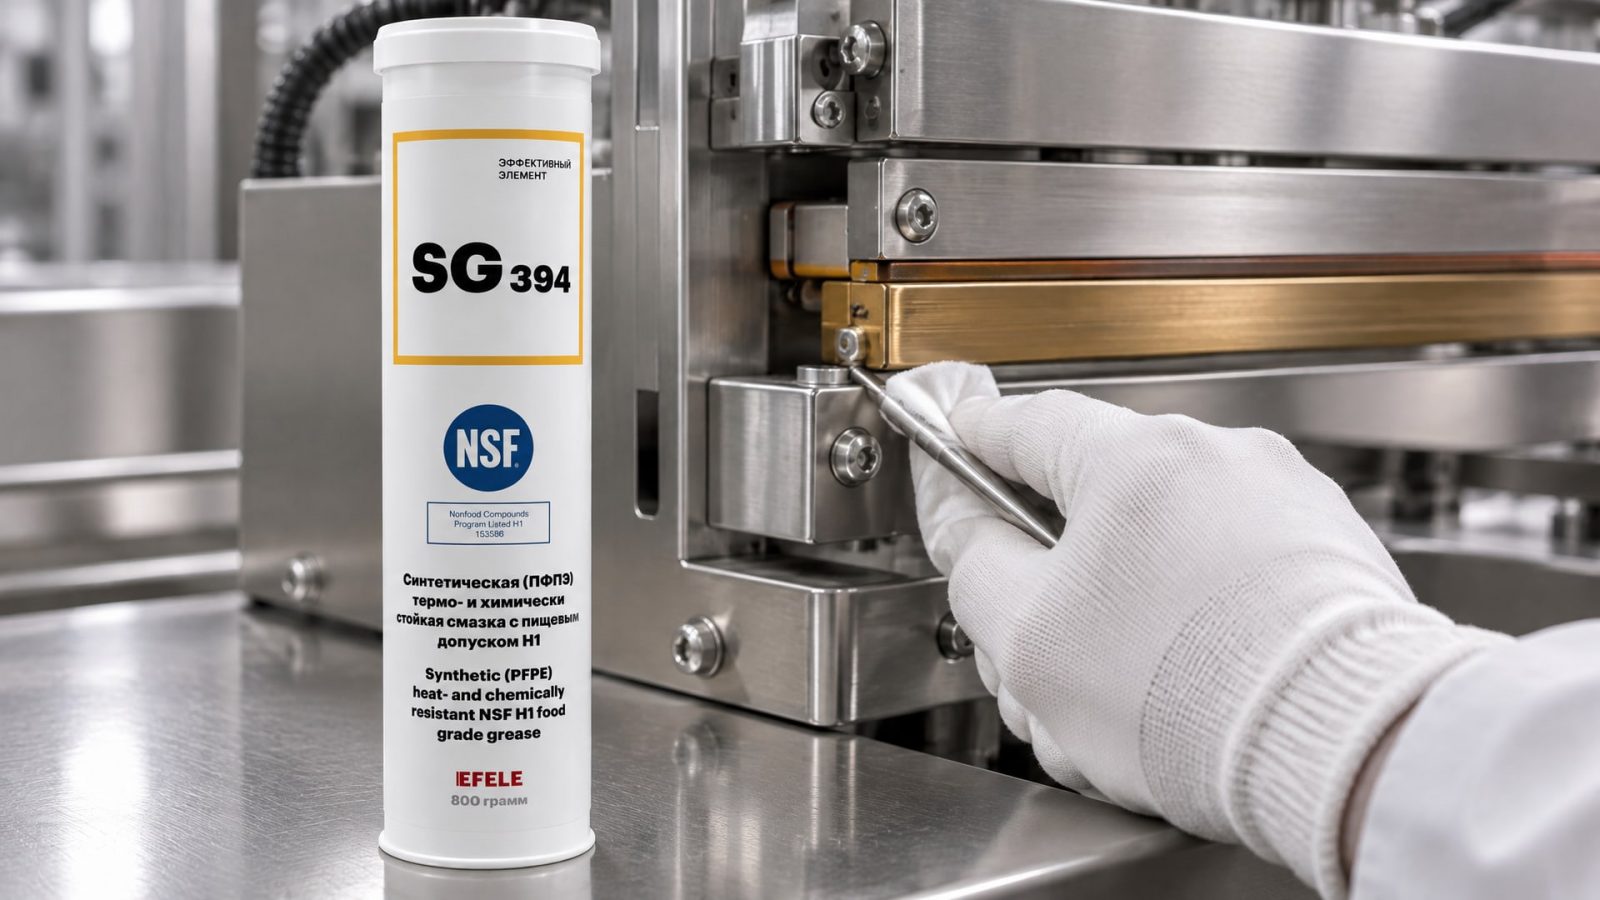
Направляющие запаечных механизмов работают в условиях повышенной температуры (нагрев от ТЭНов, паров) и часто контактируют с остатками упаковочного материала (полиэтилен, полипропилен), которые могут растворять обычные смазки. В узлах, подверженных высоким температурам, например в запаечных механизмах, оптимальным выбором будет смазка EFELE SG-394, обладающая термо- и химстойкостью и допуском NSF H1, что позволяет избежать проблем с миграцией материала в продуктовую зону.
Винтовые передачи и валы ротационных систем нуждаются в масле или жидкой смазке для охлаждения и промывки. Здесь критична чистота материала и отсутствие абразивных частиц, которые работают как лакуна при трении.
Процедуры хранения и маркировки: предотвращение перекрестного загрязнения
Перекрестное загрязнение - это попадание смазки H2 или вообще посторонней смазки в зону, где должна использоваться только H1.
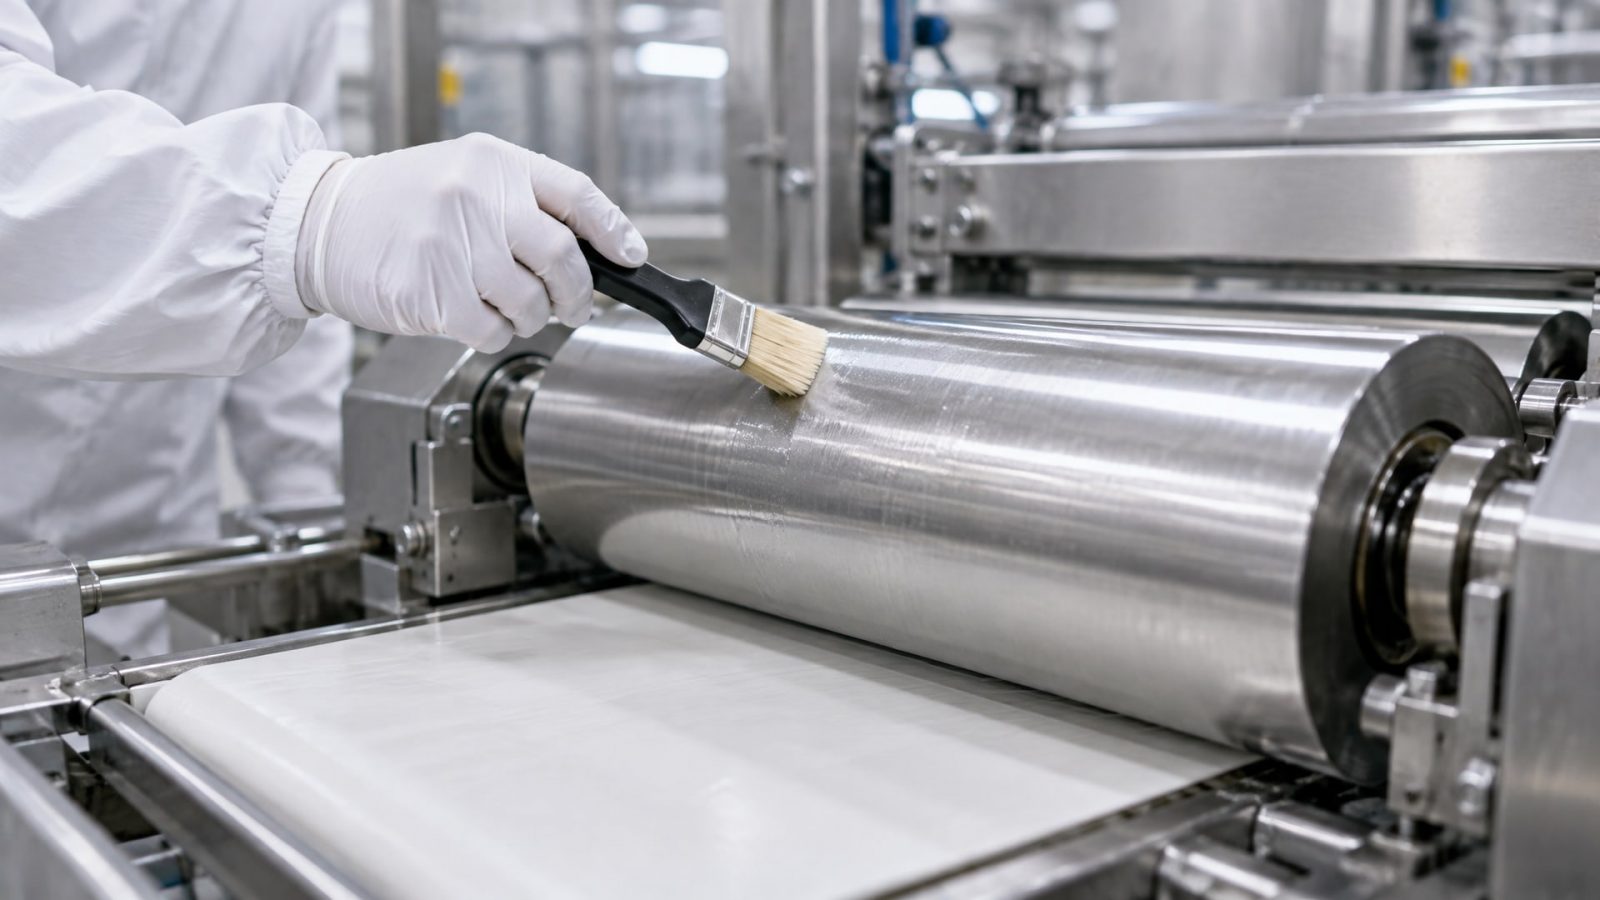
Оно может произойти из-за ошибки персонала, при неправильной маркировке тар или при использовании общей полки в складском помещении.
Для предотвращения перекрестного загрязнения применяют следующие процедуры:
Отдельное складское пространство для смазок H1 и H2. Идеально - разные шкафы или комнаты, минимально - визуально выделенная зона с барьером.
Ясная маркировка на таре: цвет, надпись с указанием категории (H1, NSF), допуска ISO 21469, срока годности.
Инструмент только для H1: свои масленки, шприцы, тряпки, которые хранятся отдельно и не смешиваются с другим инструментом.
Инструктаж персонала - техник, который смазывает оборудование, должен понимать разницу между категориями и знать, где какую смазку применять.
Ревизия залежей: смазки следует проверять на признаки загрязнения (помутнение, посторонние запахи, слои) и утилизировать, если обнаружены нарушения герметичности упаковки.
Такие процедуры кажутся очевидными, но на практике их часто игнорируют. Результат - браковка продукции, если контроль качества выявит следы неправильной смазки, или, что хуже, претензии от потребителя.
Контроль качества и проверка соответствия стандартам
После выбора и применения смазки производитель обязан убедиться в отсутствии загрязнения продукции.
Это делают несколькими способами.
Визуальный осмотр упаковки и продукта на предмет следов смазки, масляных пятен, липкости. Это быстрый, но не всегда надежный метод - микро-дозировки могут остаться незаметными.
Контроль рабочей зоны - проверка оборудования после смазки на предмет излишков, капель, вытекания. Проводится перед запуском линии и через определенные интервалы.
Сертификация поставщика смазки - проверка документов поставщика на предмет подтверждения соответствия ISO 21469 и наличия декларации. Серьезные производители предоставляют TDS (Technical Data Sheet) и сертификаты.
Периодический аудит процедур - проверка условий хранения смазки, маркировки, компетентности персонала. Особенно важна такая ревизия при смене поставщика или при обновлении оборудования.
Для упаковочных линий, работающих с чувствительной продукцией (детское питание, органические продукты), рекомендуют усиленный контроль: проверку смазки на микробиологическую чистоту перед использованием и периодические анализы готовой продукции на остатки смазочных компонентов.
Часто задаваемые вопросы
Можно ли использовать одну и ту же смазку для H1 и H2 операций?
Нет. H1 и H2 - это разные допуски для разных условий контакта. Если смешать хранилище или инструмент, есть риск применить H2-смазку там, где нужна H1, что нарушит гигиенические требования. Лучше купить две линейки смазок с ясной маркировкой и инструктировать персонал.
Что значит «случайный контакт» в ISO 21469?
Это контакт, который технически неизбежен при нормальной работе оборудования, но не является целью и должен быть минимизирован. Например, если подшипник смазан, а смазка вытекла на конвейер, это случайный контакт. Но если специально добавить смазку в продукт, это уже не случайный контакт.
Гарантирует ли маркировка «food grade» безопасность для упаковки пищевых продуктов?
«Food grade» - это общее понятие, которое не указывает на конкретный стандарт. Ориентироваться нужно на ISO 21469 и NSF H1 допуск. Проверяйте сертификат поставщика, а не просто маркировку на таре.
Какие признаки того, что смазка испортилась при хранении?
Помутнение (особенно если была прозрачной), расслоение, необычный запах, кристаллы или осадок на дне тары, нарушение герметичности упаковки. При обнаружении таких признаков смазку следует утилизировать и не использовать.
Нужна ли сертификация по ISO 21469 для смазок H2?
Нет. ISO 21469 применяется к смазкам H1 (и 3H), где возможен контакт с пищей. Смазки H2 хранят и применяют в изолированных условиях, поэтому такая сертификация для них не требуется.
Заключение
Защита продукта от смазки - это не выбор между безопасностью и функциональностью оборудования, а их полная интеграция. Международный стандарт ISO 21469:2006 устанавливает ясные правила: смазки для упаковочного оборудования, где возможен контакт с пищей, должны относиться к категории NSF H1 и иметь подтверждение соответствия этому стандарту. Однако сертификат смазки - это только начало. Успех зависит от правильного хранения, маркировки, обучения персонала и постоянного контроля процедур.
Первый практический шаг - провести ревизию своего оборудования и определить, какие узлы относятся к зонам возможного контакта с продуктом. На основе этого составить реестр требуемых смазок, согласовать их со своим поставщиком, убедившись в наличии ISO 21469, и обновить инструкции по смазке и хранению. Это снизит риск браковки партий и укрепит доверие к качеству продукции.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как удалить анаэробный герметик с резьбовых соединений, используя проверенные методы и избегая распространенных ошибок.
Узнайте, чем смазать секатор и другой садовый инструмент, чтобы защитить от ржавчины и обеспечить плавность работы на долгие годы.
Контроль СОЖ позволяет значительно снизить расход и продлить срок службы водосмешиваемой эмульсии, избегая частых замен.