
Защита продукта от смазки: как правильно смазывать упаковочное оборудование
На фасовочных линиях, конвейерах и упаковочных машинах смазка попадает в продукт не от неопытности, а от недостатка информации о том, какие материалы использовать и как их применять. Случайный контакт смазки с пищей - неизбежность при упаковке, фасовке и переработке, но это не значит, что продукт должен загрязняться. Статья объясняет, какие смазочные материалы и методы применения защищают и продукт, и оборудование одновременно.
Вы узнаете, почему обычная смазка неприемлема для упаковочного оборудования, как выбрать материал по правильным критериям, как контролировать дозировку и как организовать смазывание, чтобы исключить загрязнение. Информация полезна инженерам, закупщикам и специалистам технического обслуживания пищевых и упаковочных производств.
Почему обычная смазка опасна для упаковочного оборудования
Смазочные материалы, одобренные для закрытых узлов механизмов и гидросистем, содержат добавки и компоненты, которые не сертифицированы для пищевого контакта.
Когда такая смазка попадает на конвейер фасовки, в механизм картонного заклейщика или на направляющие робота pick-and-place, ее молекулы неизбежно контактируют с продуктом - хотя бы в виде микрокапель. Это не только нарушает требования регулятора, но и портит вкус, запах и органолептику готового продукта.
Международный стандарт ISO 21469 и американские регламенты (21 CFR § 178.3570) четко определяют, что для оборудования, которое производит, упаковывает или перерабатывает пищу, разрешены только смазочные материалы с подтвержденным допуском на случайный контакт. Эта сертификация - не просто маркировка на баночке; это результат тестирования состава на безопасность, стабильность при хранении и устойчивость к загрязнению водой и пищевыми средами. Обычная смазка таких испытаний не проходила и в зоне упаковки неприемлема.
Классификация NSF: H1, H2 и H3 - разные назначения
Система NSF разделяет смазки для пищевых производств на три категории, каждая из которых отвечает за конкретный сценарий:
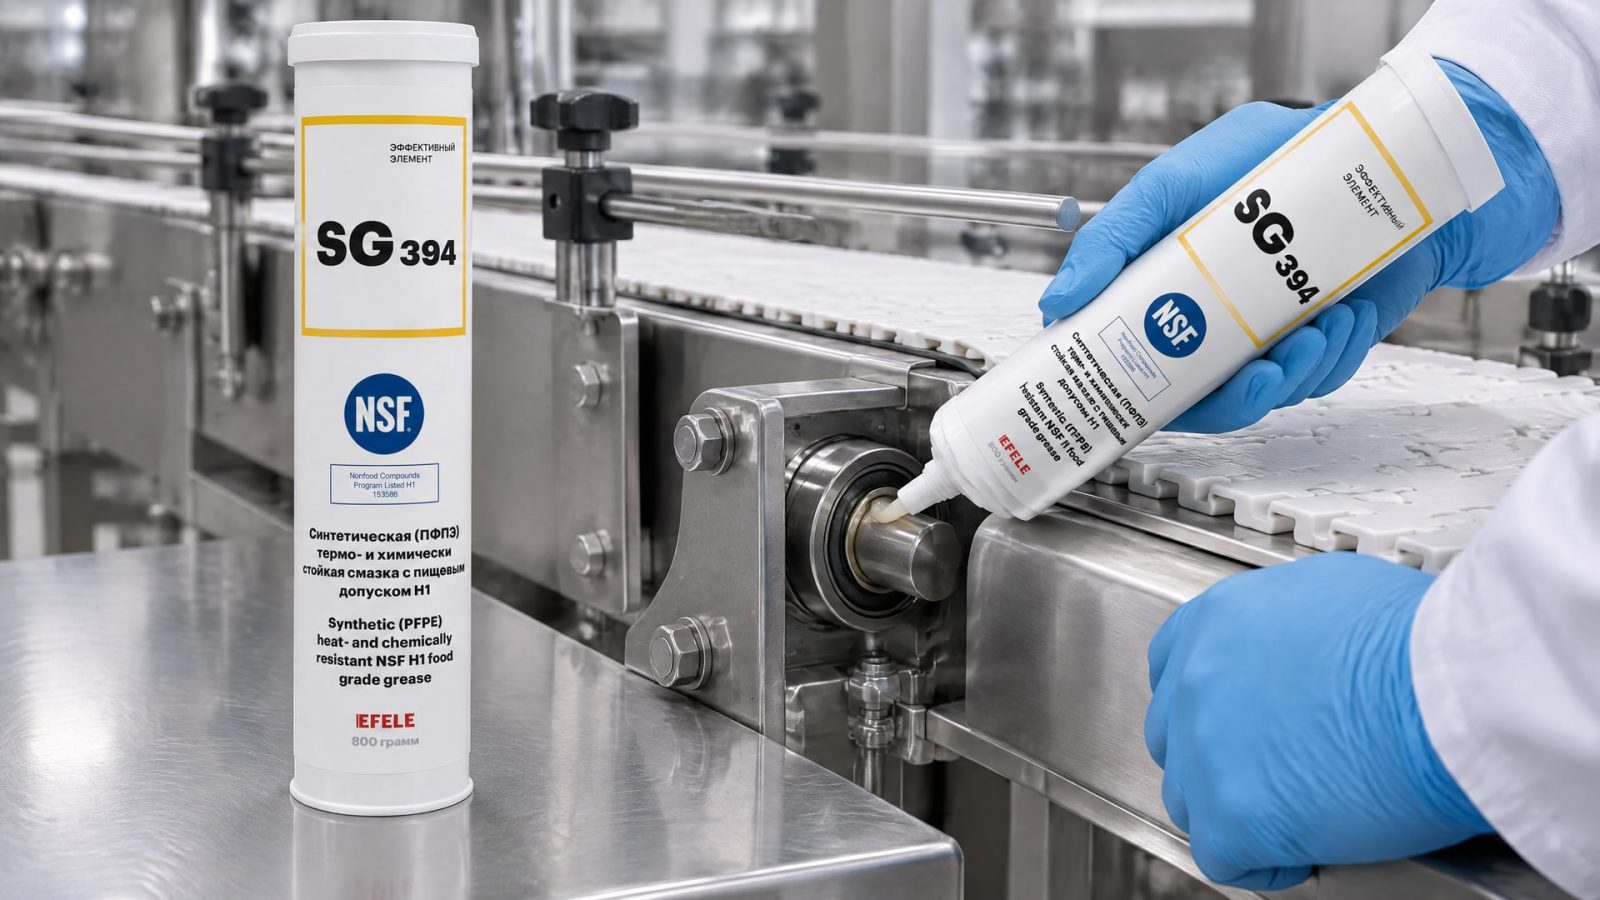
NSF H1 - смазка для мест, где теоретически возможен случайный и технически неизбежный контакт с продуктом. Это упаковочные линии, направляющие конвейеров, подшипники фасовочных машин, картонные заклейщики. H1 не означает, что смазку можно наносить прямо на продукт; это означает, что она безопасна при микроскопическом количестве ее попадания в пищу.
NSF H2 - смазка только для узлов, где контакт с продуктом невозможен: петли дверей, замки, направляющие в складских помещениях за пределами производственной зоны. Использование H2 на упаковочной линии - ошибка, которая приводит к санитарным замечаниям и отзыву партий.
NSF H3 - противокоррозионные, отмывочные составы, которые обязательно удаляются перед вводом оборудования в работу. Это временная защита при хранении, а не рабочая смазка.
Ошибка выбора между H1 и H2 обходится дорого: если при проверке контролирующие органы обнаружат H2-смазку на фасовочном конвейере, продукт может быть заблокирован до переоборудования линии.
Допустимые уровни попадания смазки в продукт
Когда говорят о «случайном контакте» смазки с пищей, подразумевают не полное отсутствие, а контроль над количеством.
Отраслевые стандарты установили ориентир в 10 ppm (миллионных долей) как максимальный уровень, при котором случайное присутствие смазки в продукте еще допустимо. Для силиконовых масел этот ориентир еще жестче -1 ppm.
Этот лимит означает, что в 1 кг готового продукта может содержаться не более 10 миллиграммов смазки - величина, невидимая глазом, но измеримая в лабораторных условиях. Превышение этого уровня классифицируется как загрязнение и требует расследования, замены смазки и перепроверки процесса.
На практике это значит: если вы наносите смазку излишне толстым слоем, используете неправильный инструмент (например, обычную кисть вместо точечного дозатора), или оставляете видимые капли на подвижных элементах, вы нарушаете норму. Тонкая прозрачная пленка после сборки оборудования - это норма; видимые капли и застывшие наросты - это перекомплектация.
Выбор смазки: критерии помимо H1
Пластичную смазку нельзя выбирать только по букве «H1» - нужно учитывать еще четыре параметра, которые определяют, будет ли смазка работать в конкретном узле и условиях.
Рабочий температурный диапазон
Каждая смазка имеет минимальную и максимальную температуру, в которых она сохраняет вязкость и адгезию (способность прилипать к поверхности). На линиях фасовки температура обычно близка к комнатной, но при работе на скорости механизм нагревается; подшипники конвейера могут разогреваться до 40-60 °C. Если выбрать смазку с верхним пределом 50 °C, она начнет вытекать из подшипника, и защиты не будет. Для упаковочного оборудования со стандартным режимом достаточно диапазона -10…+80 °C; для высокоскоростных линий может потребоваться до 120 °C.
Вид узла и нагрузка
Направляющие скользящего стола требуют другой консистенции, чем подшипники качения. Картонный заклейщик, работающий с ударными нагрузками при склеивании, нуждается в более вязкой смазке, чем гладкий конвейер. Для скользящих элементов выбирают мягкую консистенцию (NLGI 1-2), для подшипников - стандартную (NLGI 2), для направляющих при высоком давлении - более густую (NLGI 2-3).
Условия мойки и воздействие
Если упаковочное оборудование промывается водой, дезинфицирующими растворами или моющими средствами на спиртовой основе, смазка должна быть устойчива к этим средам. Загрязнение смазки водой, напитками или пищевыми остатками сокращает ее ресурс, вызывает окисление и расслоение. Смазка должна быть несмываемой водой и не разбухать при контакте с обычными санитарными жидкостями.
Спецификация смазки из технического паспорта (TDS) обязана указывать тип базового масла, диапазон температур, допуск NSF H1 и совместимость со средами мойки. Если в паспорте этих данных нет - это признак, что продукт не был протестирован для пищевого применения.
Техника безопасного нанесения смазки
Правильное нанесение смазки - главное звено в цепи защиты продукта.
Даже самая качественная H1-смазка не спасет, если ее нанести неправильно.
Дозировка: тонкая пленка, а не слой
Смазку наносят тонкой прозрачной пленкой. После нанесения на подвижный элемент ее не видно невооруженным глазом - только при близком осмотре заметна легкая блеск. Если смазка видна капельками или сгустками, это перекомплектация. Излишек нужно убрать после сборки узла, используя чистую безворсовую ткань; не впитывающую, а просто убирающую механически.
Допустимый объем для одного узла определяется техническим регламентом оборудования. На подшипник диаметром 20-30 мм достаточно 0,5-2 грамма смазки; на направляющую длиной 500 мм -1-3 грамма по всей длине. Производитель оборудования указывает эти нормы в руководстве. Если документа нет, консультируются с поставщиком механизма.
Инструмент и место нанесения
Смазку наносят точечным дозатором, шприцем или фасованным картриджем, а не кистью или губкой. Кисть оставляет волокна, губка впитывает часть смазки, и дозировка становится неконтролируемой. Для упаковочных конвейеров в линейке EFELE предусмотрены пластичные смазки, совместимые с автоматическими системами подачи: они позволяют точно дозировать количество при каждом цикле смазывания.
Смазку наносят в точки смазывания: на оси подшипников, в пазы направляющих, на шарниры. На открытых конвейерах смазывают снизу или с боков, где капли меньше всего контактируют с проходящим продуктом. Сверху смазывают только закрытые или полузакрытые узлы, где брызги не попадают на конвейерную ленту.
График и контроль
Смазывание упаковочного оборудования проводят по графику, согласованному с интенсивностью работы. На фасовочной линии, работающей в три смены, смазку проверяют и подповняют 1-2 раза в неделю. В выходные дни или при длительной остановке смазывание не требуется. Замену смазки (полную переборку узла) делают 1-2 раза в год, в зависимости от нагрузки и условий.
Каждое действие по смазыванию фиксируют в журнале: дата, время, узел, количество смазки, фамилия специалиста. Этот документ - доказательство соблюдения регламента при проверке санитарных служб.
Опасность смешивания пищевых и непищевых смазок
Распространенная ошибка на предприятиях - использование одного источника смазки для всего завода.
На упаковочной линии применяют H1-смазку, на прессе в соседнем цехе - обычную промышленную, а остаток из первого баллона неосознанно попадает во второй контейнер. Результат: смазка теряет сертификацию и становится опасной для пищевого оборудования.
Смешивание также происходит через инструмент: если один шприц использовали для H1, а затем без тщательной очистки - для обычной смазки, микрочастицы останутся в сопле. При возврате к H1 произойдет загрязнение. Для предотвращения каждый вид смазки хранят в отдельном, четко обозначенном месте; инструмент для H1 используют только для H1 и хранят в закрытом контейнере.
Загрязнение смазки водой, пищей или напитками также недопустимо. Если баллон или емкость с H1-смазкой упал в лужу, попал под дождь или во влажную среду, смазку нужно заменить. Влага вызывает окисление, расслоение эмульсии и потерю защитных свойств. На участках с мойкой оборудования смазку хранят в закрытых металлических шкафчиках, подальше от производственной зоны.
Распространенные ошибки и мифы
Миф 1: H1 подходит для всех зон упаковочного цеха.
Реальность: H1 используют только там, где возможен контакт с продуктом - на конвейерах, направляющих фасовочных машин, шарнирах картонного заклейщика. На закрытых редукторах, электромоторах и кабель-каналах достаточно H2 или вообще смазка не требуется.
Миф 2: Если смазка пищевая, избыток не вредит. Реальность: превышение 10 ppm рассматривается как загрязнение. Излишек смазки может также вызвать закупорку мелких проходов в оборудовании, привести к разнесению контаминации по линии.
Миф 3: Любая белая или прозрачная смазка - это food-grade. Реальность: цвет и прозрачность не гарантируют сертификацию. Смазка должна иметь документированный допуск NSF H1, ISO 21469 или равноценный сертификат; без этого - обычный, непригодный для пищевого оборудования материал.
Миф 4: Один раз правильно смазав, можно забыть на долгие месяцы. Реальность: смазка работает, загрязняется и стареет. Для упаковочного оборудования необходим регулярный контроль и подповнение по графику.
Безопасность и предотвращение попадания смазки в продукт начинаются не с маркировки баночки, а с понимания различий между классами NSF. На линиях упаковки, где риск контакта реален, выбирают только H1-материалы, совместимые с условиями мойки и температурным режимом конкретного оборудования. Для обеспечения безопасности и предотвращения попадания смазки в продукт практики закупок и снабжения обращают внимание на материалы, разработанные специально для таких условий - например, EFELE SG-394, термо- и химстойкая пластичная смазка с допуском NSF H1, которая применяется на подшипниках и направляющих фасовочных и упаковочных машин, и сохраняет стабильность при контакте с влагой и дезинфектантами.
Контроль попадания начинается с техники нанесения: тонкой пленки, точечной дозировки, регулярного графика и журнала фиксации каждого события. Смешивание пищевых и непищевых смазок, загрязнение водой или пищей делают даже лучшую H1-смазку опасной, поэтому хранение и инструмент для применения должны быть строго разделены.
Часто задаваемые вопросы
Можно ли использовать H2-смазку на упаковочном конвейере?
Нет. H2 предназначена только для узлов без возможности контакта с продуктом. На упаковочной линии, где смазка может попасть на поверхность конвейера или товара, допустима только H1. Использование H2 нарушает санитарные требования и может привести к блокировке партии при проверке.
Если смазка попала на продукт, что делать?
Если обнаружено видимое загрязнение смазкой, пораженная часть партии изолируется и отправляется на контроль в лабораторию. Если уровень загрязнения ниже 10 ppm и смазка сертифицирована как H1, партия может быть допущена к реализации при условии дополнительного контроля. Если смазка не сертифицирована или загрязнение превышает норму, партия утилизируется. Оборудование вводят в дополнительный режим смазывания с контролем.
Как часто нужно смазывать упаковочное оборудование?
График зависит от интенсивности работы, температуры и типа узла. На линиях фасовки в три смены проверку и подповнение смазки проводят 1-2 раза в неделю. Направляющие конвейеров и подшипники контролируют визуально при каждой остановке на техническое обслуживание. Полная замена смазки (переборка узла) требуется 1-2 раза в год.
Влияет ли вода при мойке оборудования на H1-смазку?
Да. H1-смазка должна быть устойчива к влаге, но загрязнение водой все равно сокращает ресурс. При регулярной мойке оборудования смазку проверяют на наличие эмульсии (расслоения на масло и воду), потускнения или запаха. Если смазка загрязнена водой, ее заменяют. Для участков с частой мойкой подбирают смазки с повышенной водостойкостью.
Есть ли разница между пластичной смазкой H1 и масляными составами H1?
Да. Пластичные смазки H1 применяют на подшипниках, направляющих и узлах с трением; масляные H1-материалы - для гидросистем и циркуляционных смазочных систем. На упаковочном оборудовании обычно используют пластичные смазки, так как они не вытекают и держатся в узле. Масло H1 применяют только если конструкция оборудования предусматривает циркуляцию.
Заключение
Защита продукта от попадания смазки начинается с правильного выбора материала, а не заканчивается им. NSF H1 - обязательный минимум для упаковочного оборудования, но это не гарантия, если смазку выбирают без учета температуры, нагрузки, условий мойки и совместимости с дезинфектантами. Техника нанесения - тонкая пленка, точечная дозировка, регулярный контроль и строгое разделение пищевых и непищевых материалов - определяет, останется ли смазка в узле или попадет в продукт.
Проведите инвентаризацию всех смазочных материалов на упаковочных линиях, проверьте наличие сертификатов NSF H1 и убедитесь, что инструмент для нанесения используется правильно. Обновите график смазывания, введите журнал регистрации каждого события и обучите персонал различиям между H1 и H2. Этот алгоритм станет основой стабильной защиты и вашего продукта, и репутации предприятия на рынке.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как удалить анаэробный герметик и безопасно разобрать резьбовое соединение без повреждений.
Узнайте, чем смазать секатор и другие садовые инструменты для их долгой и эффективной работы.
Узнайте, что смазать дома, чтобы продлить срок службы механизмов и избежать поломок. 5 неочевидных применений универсальной смазки для бытовых нужд.