
Защита внутренних диаметров: подготовка поверхности перед нанесением покрытия
Адгезия твердосмазочного покрытия к внутренней поверхности зависит не только от материала покрытия, но и от чистоты и состояния основания. Для защиты внутренних диаметров перед нанесением покрытия деталь очищают и обезжиривают, а затем выбирают подходящую подготовку: фосфатирование или абразивоструйную обработку. Если геометрия канала мешает равномерно обработать поверхность, этот фактор учитывают при выборе технологии.
Статья полезна инженерам, технологам и закупщикам, которым нужно определить этапы подготовки, оценить применимость фосфатирования и пескоструя и выбрать способы контроля. Отдельное внимание уделено внутренним каналам: в них важно обеспечить доступ к обрабатываемой поверхности и удалить остатки загрязнений, абразива и пыли.
Почему подготовка поверхности важна для защиты внутренних диаметров
Твердосмазочное покрытие должно сцепляться с основанием по всей рабочей поверхности.
Масла, смазочно-охлаждающие жидкости и другие загрязнения могут ухудшить адгезию, поэтому перед нанесением покрытия поверхность тщательно очищают и обезжиривают. Для повышения сцепления покрытия с металлом применяют фосфатирование или абразивоструйную обработку. Конкретную схему выбирают с учетом требований к покрытию и материала детали.
Для внутреннего диаметра подготовка усложняется доступом инструмента и моющих составов к поверхности. Внешне чистая деталь не всегда означает, что ее внутренние участки обработаны одинаково: геометрия канала может создавать зоны, куда струя абразива попадает хуже. Остатки пыли и абразива тоже нужно удалить. Загрязнение или необработанный участок способен снизить адгезию локально, поэтому при подготовке важно учитывать не только выбранный метод, но и возможность равномерно применить его внутри детали.
Перед запуском процесса полезно проверить, можно ли обеспечить доступ к поверхности на каждом этапе: при очистке, обезжиривании, подготовке основания и удалении остатков. Если равномерную обработку абразивом обеспечить сложно, стоит рассмотреть фосфатирование или другой химический вариант подготовки, если его допускает система покрытия. Для металлов с различной реактивностью технологию подбирают отдельно, сверяясь с документацией на покрытие и требованиями к материалу основания.
Именно поэтому подготовку поверхности рассматривают как часть общей системы покрытия, а не как формальную операцию перед нанесением. Задача инженера - выбрать воспроизводимую последовательность обработки и установить, как будет проверяться ее результат. Для ответственных деталей визуального осмотра недостаточно: адгезию и коррозионную стойкость системы при необходимости оценивают испытаниями.
Очистка и обезжиривание перед покрытием
Очистка и обезжиривание предшествуют фосфатированию и абразивоструйной обработке.
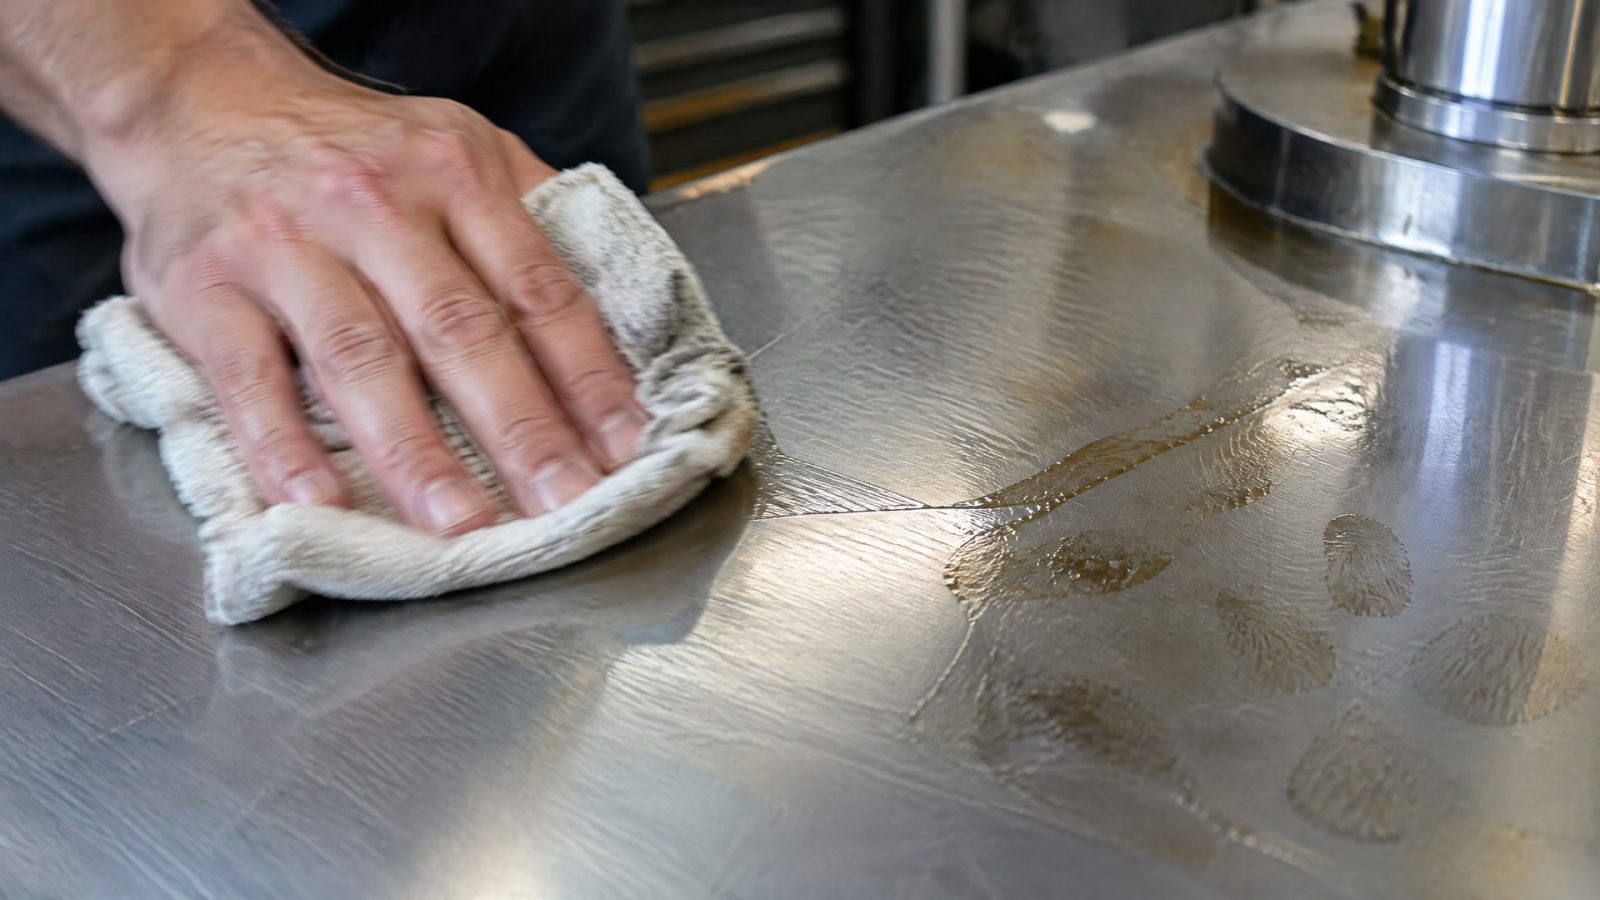
С поверхности удаляют масла, СОЖ, отпечатки пальцев, технологические составы для волочения и другие загрязнения. Если оставить их на детали, последующая подготовка не обеспечит надежного основания для нанесения покрытия. Поэтому абразивная обработка сама по себе не заменяет обезжиривание.
Для внутренних диаметров важно, чтобы моющий состав и средства очистки достигали рабочей зоны, а остатки после обработки можно было удалить. Следует заранее оценить доступ к каналу и проверить, не остаются ли в нем загрязнения после мойки. Если конструкция не позволяет контролировать очистку по всей длине, это нужно учитывать при разработке технологического процесса и приемке детали.
Последовательность операций должна соответствовать требованиям конкретной системы покрытия. В документации по фосфатированию, включая ISO 9717:2010, отдельно отмечено значение удаления остатков после щелочной или кислотной очистки: они могут ухудшить качество фосфатного слоя. Поэтому после очистки недостаточно просто перейти к следующему этапу. Нужно предусмотреть удаление остатков и сушку в соответствии с установленной технологией.
В технологической карте целесообразно фиксировать применяемый способ очистки, контроль загрязнений после мойки и порядок сушки. Для внутреннего канала также указывают, каким образом обеспечивается доступ к обрабатываемой поверхности. Такие записи помогают повторять процесс на следующих партиях и разбирать причины дефектов, если адгезия или состояние покрытия не соответствуют требованиям. При этом универсальную схему очистки для любых металлов и покрытий устанавливать нельзя: ее выбирают с учетом материала основания и документации на систему.
Фосфатирование перед покрытием
Фосфатирование перед покрытием используют как вариант химической подготовки металлической поверхности.
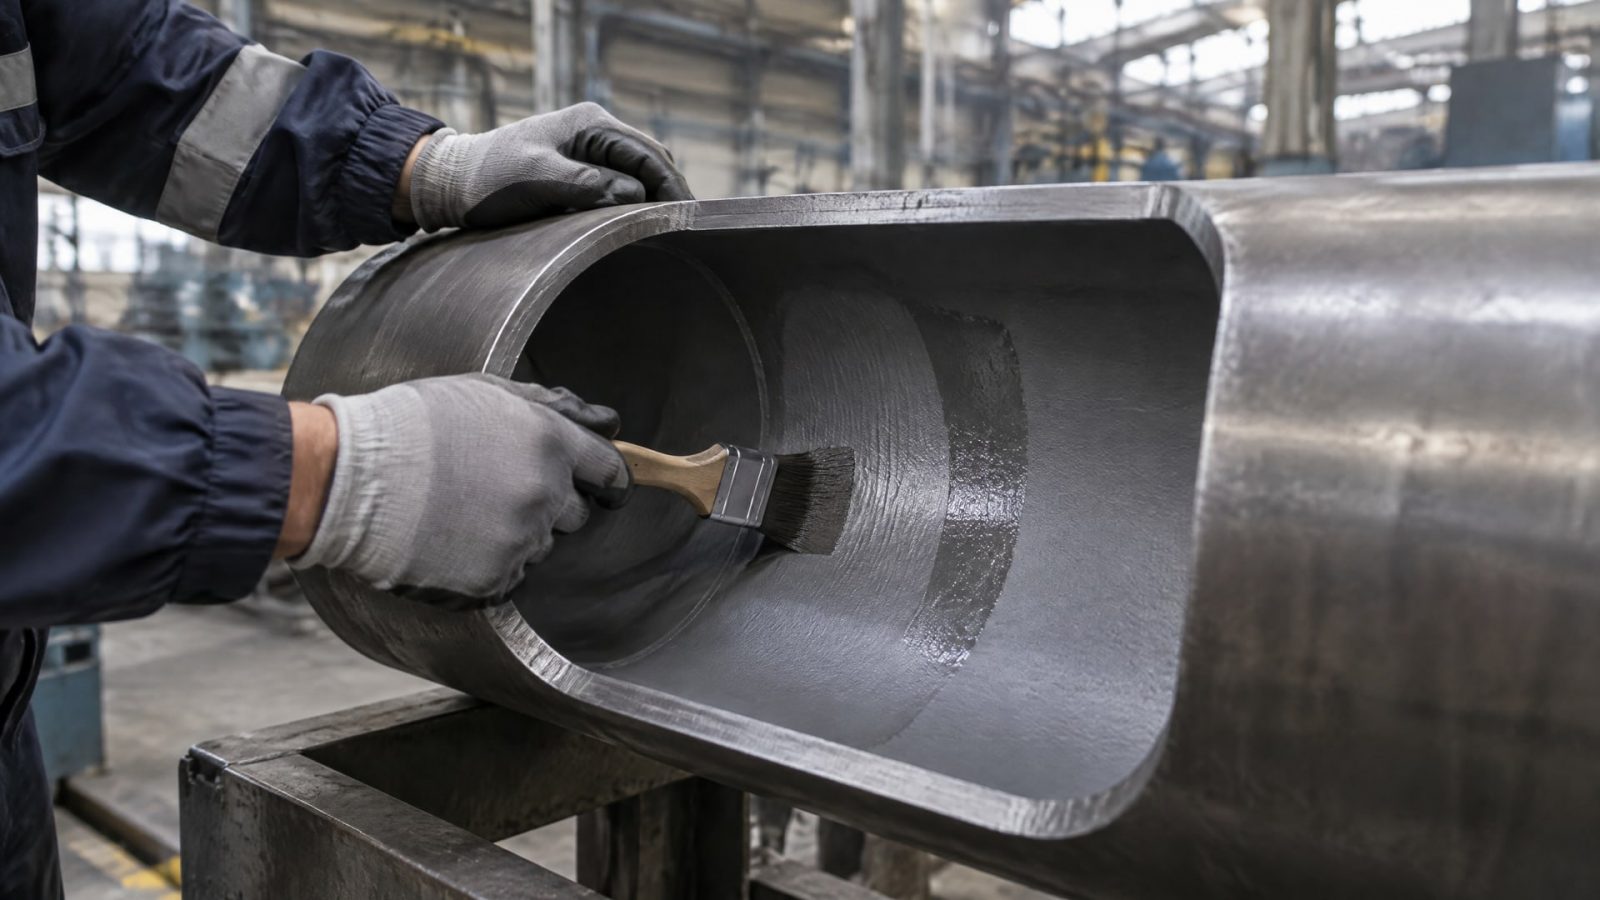
Фосфатный слой может служить подложкой, которая способствует удержанию масел и твердых смазок, а также улучшает сцепление последующих слоев. Требования к фосфатным покрытиям на металлах описывает ISO 9717:2010. Перед обработкой необходимо удалить масла и другие загрязнения, а после очистки - остатки щелочных или кислотных составов, если они применялись.
Для внутренних каналов фосфатирование может быть технологически удобнее абразивной обработки, если геометрия затрудняет равномерный доступ струи. Однако выбирать его автоматически не следует: нужно проверить совместимость метода с материалом основания и требованиями документации на твердосмазочное покрытие. Итоговая схема зависит также от требуемого ресурса и коррозионных требований к детали.
В материалах по фосфатным покрытиям приведены ориентиры по массе слоя для разных задач: для фосфата цинка указывают диапазон 150-500 мг/ft², для фосфата железа - не менее 35 мг/ft². Эти значения не следует считать универсальными параметрами процесса для любой детали. Требуемые характеристики определяют по документации на применяемую систему и условиям ее использования.
После фосфатирования важно контролировать состояние поверхности и удаление остатков предыдущих операций. Наличие фосфатного слоя само по себе не подтверждает, что вся технологическая цепочка выполнена правильно. Для ответственных изделий нужно проверять адгезию покрытия и при необходимости проводить коррозионные испытания. Решение о приемке принимают по требованиям, установленным для конкретной системы, а не только по внешнему виду детали.
Пескоструй и антифрикционное покрытие на внутренних поверхностях
Абразивоструйная обработка помогает подготовить металлическую поверхность и повысить адгезию антифрикционного покрытия, если такой метод предусмотрен технологией.
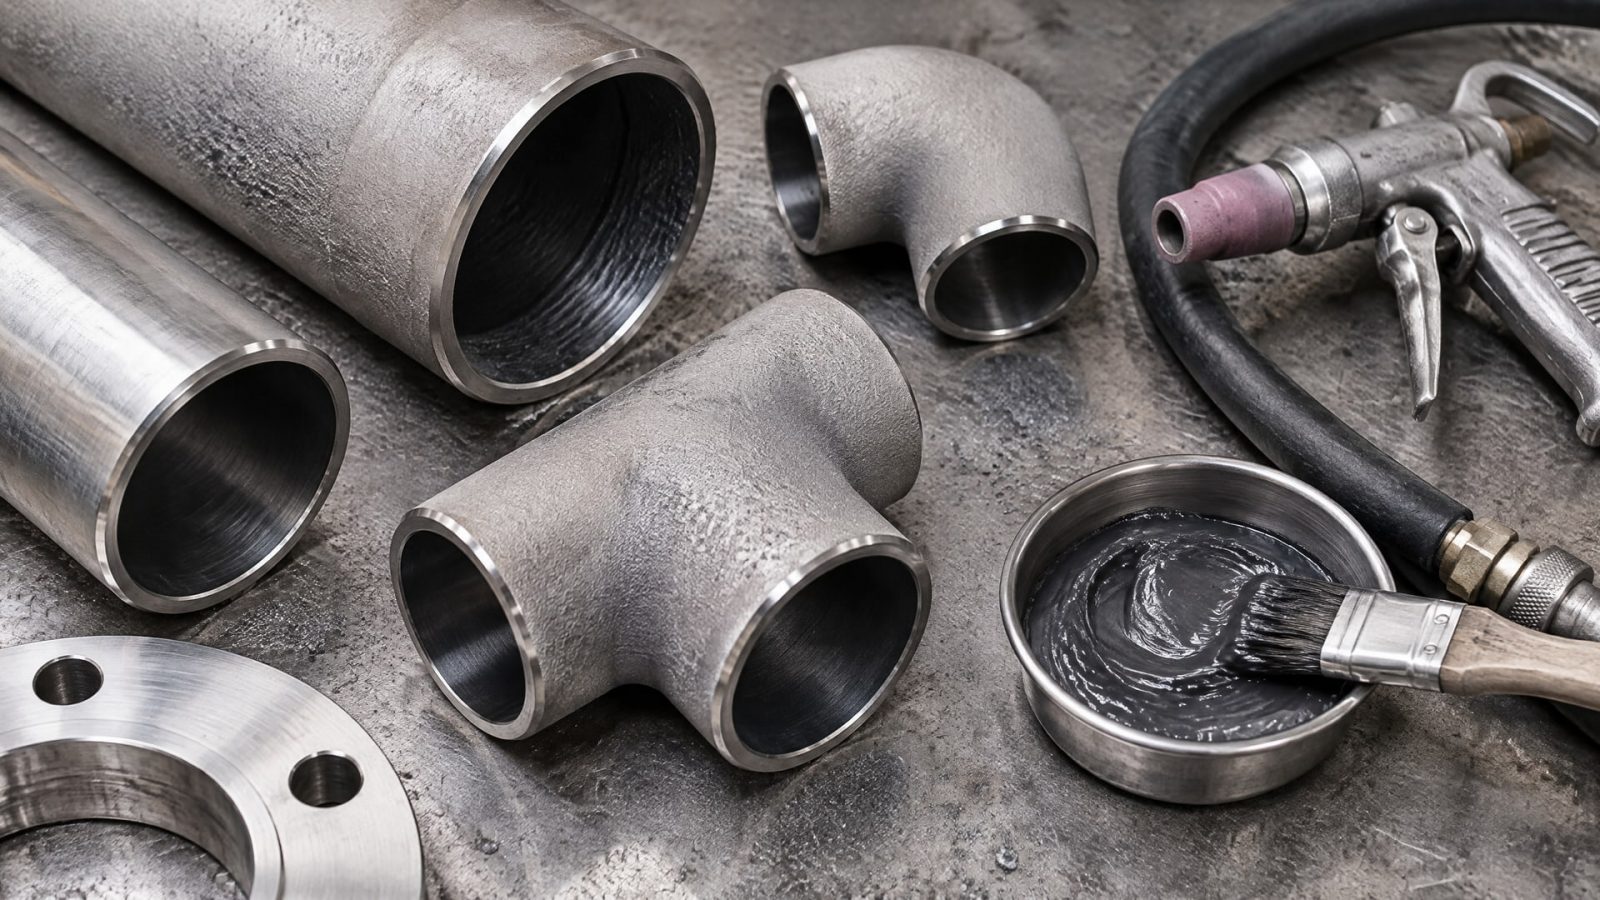
Для отдельных систем в документации указана подготовка абразивом 180 grit, что соответствует примерно 80 μm. Эти параметры относятся к конкретным рекомендациям, а не задают универсальную зернистость для всех покрытий. Их сверяют с документацией на выбранную систему.
При обработке внутреннего диаметра важно добиться равномерного воздействия абразива. Если струя не достигает отдельных участков или образуются зоны затенения, профиль поверхности может отличаться по длине канала. Остатки абразива и пыль после обработки также необходимо удалить до нанесения покрытия. Поэтому перед выбором пескоструя оценивают геометрию детали, доступ к поверхности и возможность проверить результат по всей рабочей зоне.
Нельзя считать, что абразивоструй автоматически удалит масла и СОЖ: до него требуется очистка и обезжиривание. Иначе загрязнения могут помешать получению подготовленной поверхности. Практическая последовательность включает предварительную очистку, обезжиривание, абразивную обработку и удаление ее остатков. Порядок и параметры этапов задают с учетом требований к конкретному покрытию и материалу детали.
Если равномерное абразивное воздействие внутри канала обеспечить трудно, рассматривают фосфатирование или другой допустимый химический pretreatment. Универсально лучшего метода нет: пескоструй подходит, когда доступ достаточен и параметры поверхности можно контролировать, а химическая подготовка может оказаться удобнее при сложной геометрии. Окончательный выбор подтверждают технологическими требованиями и проверкой покрытия на подготовленном основании.
Контроль подготовки и адгезии покрытия
Визуальный осмотр полезен для обнаружения заметных загрязнений и дефектов, но сам по себе не подтверждает адгезию покрытия.
Для ее оценки используют испытание по ASTM D3359. В документе TT-C-490H для адгезии покрытия к фосфатной подложке указано требование 4B или лучше. Это конкретный приемочный критерий для описанной там системы, а не универсальная норма для любых покрытий и деталей.
При проверке внутреннего диаметра важно, чтобы контроль относился именно к рабочей поверхности, а не только к доступным внешним участкам. Метод оценки выбирают так, чтобы он соответствовал геометрии детали и требованиям к изделию. Если участок невозможно проверить напрямую, способ подтверждения процесса следует согласовать заранее и включить в технологическую документацию.
Для валидации всей системы подготовки и покрытия применяют не только испытания адгезии, но и коррозионные тесты. В числе применяемых методов указаны солевой туман по ASTM B117, испытание во влажной среде по ASTM D2247, циклические коррозионные испытания по ASTM D5894 и GMW 14872. Не каждый тест требуется для каждой детали: набор проверок определяют требования к изделию и условия его работы.
Чтобы повысить повторяемость, в технологической карте фиксируют тип подготовки, зернистость абразива, состояние поверхности, контроль остатков после мойки, сушку и способ нанесения. Для внутренних диаметров отдельно описывают доступ к поверхности и удаление остатков абразива или пыли. Такой порядок помогает связать результат испытаний с фактическими параметрами процесса и корректировать технологию, если адгезия или коррозионная стойкость не проходят приемку.
Как выбрать схему подготовки поверхности
Выбор метода начинается с оценки детали и требований к покрытию.
Для простых геометрий, где можно равномерно обработать поверхность и удалить остатки абразива, применяют абразивоструйную подготовку, если она разрешена документацией. Для сложных каналов и участков с ограниченным доступом рассматривают фосфатирование или другой химический вариант. В обоих случаях очистка и обезжиривание остаются отдельными обязательными этапами.
| Условие | Подход к подготовке | Что проверить |
|---|---|---|
| Хороший доступ к поверхности | Очистка, обезжиривание и абразивоструйная обработка, если она предусмотрена | Равномерность обработки и удаление пыли |
| Сложная геометрия канала | Оценка фосфатирования или другого допустимого химического pretreatment | Доступ растворов и удаление остатков после очистки |
| Требуется фосфатная подложка | Очистка, обезжиривание и фосфатирование по установленному процессу | Соответствие ISO 9717:2010 и требованиям системы покрытия |
| Ответственная деталь | Подготовка по карте процесса с последующим контролем | Адгезия по ASTM D3359 и необходимые коррозионные испытания |
До запуска серии целесообразно проверить, можно ли повторить выбранный процесс на деталях той же геометрии. Для абразивной обработки оценивают доступ струи к внутренней поверхности и возможность удалить остатки. Для фосфатирования проверяют очистку, обработку и удаление остатков растворов. Параметры, включая зернистость абразива, задают по документации, а не выбирают «на глаз».
Затем определяют критерии приемки. В них могут входить требования к состоянию поверхности, контроль остатков после мойки, испытания адгезии и коррозионные проверки. Для внутреннего диаметра важно заранее установить, как проверяется рабочая зона. Это позволяет сопоставить результаты испытаний с реальным состоянием покрытия внутри детали, а не ограничиваться осмотром доступных поверхностей.
Часто задаваемые вопросы
Что важнее для внутренних диаметров: пескоструй или фосфатирование?
Универсального ответа нет. Если абразив равномерно достигает поверхности, а его остатки можно удалить, допустима абразивоструйная подготовка по требованиям конкретной системы. При сложной геометрии рассматривают фосфатирование или другой разрешенный химический pretreatment. Перед обоими методами деталь очищают и обезжиривают.
Можно ли наносить покрытие только после пескоструя?
Не следует считать пескоструй заменой очистке и обезжириванию. Абразивная обработка не гарантирует удаления масел и СОЖ. Кроме того, после нее нужно удалить остатки абразива и пыль. Параметры подготовки, включая зернистость, выбирают по документации на конкретное покрытие, а не по универсальному правилу.
Всегда ли после фосфатирования можно сразу наносить покрытие?
Это зависит от требований конкретной системы покрытия. Фосфатирование может выступать подготовкой под твердосмазочный слой, но само наличие фосфатной подложки не подтверждает правильность всей обработки. Нужно проверить документацию на покрытие, удалить остатки предыдущих операций и определить критерии приемки поверхности.
Достаточно ли визуального контроля для проверки адгезии?
Нет. Визуальный осмотр помогает заметить загрязнения и видимые дефекты, но не подтверждает сцепление покрытия с основанием. Для оценки адгезии применяют ASTM D3359, а для проверки коррозионной стойкости системы могут использоваться ASTM B117, ASTM D2247, ASTM D5894 и GMW 14872. Набор испытаний зависит от требований к детали.
Заключение
Для защиты внутренних диаметров поверхность перед нанесением твердосмазочного покрытия очищают и обезжиривают, а затем подбирают фосфатирование или абразивоструйную обработку с учетом материала и геометрии детали. Внутри каналов особенно важно обеспечить равномерный доступ к поверхности и удалить остатки после мойки и абразивной подготовки. Адгезию ответственных покрытий подтверждают испытаниями, а не только визуальной оценкой.
Следующий шаг - сверить требования документации на покрытие с материалом и конструкцией детали, затем оформить последовательность подготовки и критерии контроля в технологической карте. Перед серийным процессом следует проверить, что выбранный метод позволяет обработать и проконтролировать всю рабочую поверхность внутреннего диаметра.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Пищевая силиконовая смазка: как выбрать густой состав с допуском NSF H1 для защиты узлов от влаги и вымывания.
Узнайте, чем негигроскопичность отличается от водостойкости и как выбрать пищевую смазку для оборудования с учетом допусков и условий эксплуатации.
Защита оборудования от коррозии на пищевом производстве при простое: выбор смазки, консервация и запуск линий.