
Анаэробный герметик для резьбы: как выбрать вместо ФУМ-ленты
Анаэробный герметик для резьбы - это специализированный уплотнительный материал, который отверждается в безвоздушной среде между витками резьбовых соединений. В отличие от ФУМ-ленты, работающей за счет механического обжатия, анаэробный состав химически полимеризуется и создает монолитное уплотнение, защищающее резьбу от протечек, коррозии и ослабления при вибрации. Для производственных и сантехнических систем правильный выбор герметика определяет надежность соединения, срок эксплуатации и возможность быстрого демонтажа при необходимости обслуживания. Статья расскажет, на какие параметры смотреть при выборе, как применять герметик правильно и почему для некоторых типов резьбы анаэробный состав становится предпочтительнее традиционных лент.
Чем герметик отличается от ФУМ-ленты
ФУМ-лента (PTFE) регламентируется стандартом EN 751-3 и представляет собой полимерную ленту, которая механически заполняет зазор и предотвращает утечку через щели витков.
Анаэробный герметик подчиняется EN 751-1 и работает на совершенно других принципах: жидкий состав наносится на наружную резьбу, проникает в микрозазоры между витками и отверждается в отсутствие воздуха, полимеризуясь в твердую, герметичную пленку.
Такой подход имеет преимущества для промышленных и сантехнических систем:
Герметик заполняет все микротрещины и неровности, создавая монолитный барьер, а лента оставляет микролеи.
При вибрации анаэробный слой удерживает витки от ослабления лучше, чем чистая механическая обмотка.
Герметик одновременно защищает металл от коррозии, поскольку предотвращает попадание влаги и кислорода в зазор.
Ленту нужно наматывать вручную, требуется навык; герметик наносится одной операцией.
ФУМ-лента остается востребованной на системах с частой переборкой (нужно легко разбирать без дополнительных операций), а анаэробный герметик незаменим в постоянных соединениях с условиями вибрации, давления и температурных скачков.
Герметик для резьб из разных материалов
Выбор анаэробного герметика критично зависит от материала резьбы.
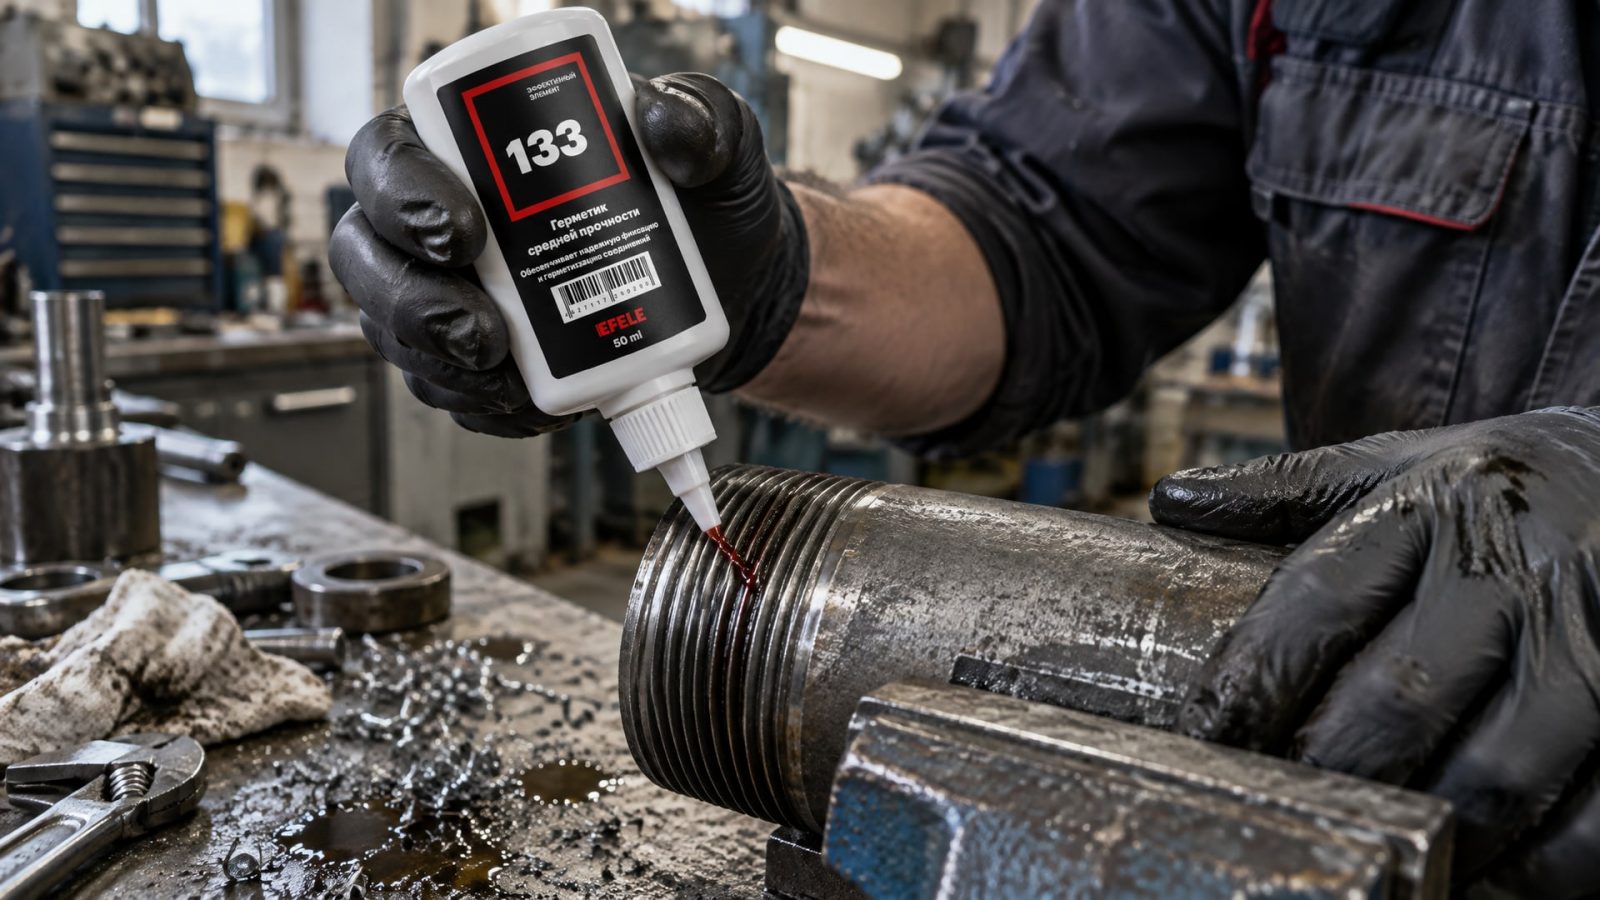
Углеродистые стали и чугун активны в химическом отношении, поэтому анаэробный процесс протекает быстро и предсказуемо: герметик набирает прочность за 24 часа при комнатной температуре.
На нержавеющей стали, оцинковке и алюминии поверхность пассивна (защищена оксидной пленкой). Анаэробная полимеризация замедляется в разы: отверждение может занять несколько суток или остановиться совсем. Для таких материалов производители рекомендуют использовать активаторы - специальные жидкости, которые наносятся перед герметиком и инициируют процесс полимеризации. Если инструкция разрешает активатор, его применение сокращает время сборки и повышает надежность.
Латунь и медные сплавы оксидируются быстро, но отверждение анаэробного герметика на них протекает нормально. Гальванизированная сталь требует проверки: если оцинковка тонкая или повреждена, герметик сработает быстро на обнаженном железе; если слой толстый и целый, потребуется активатор.
Для герметизации трубных резьбовых соединений до 3 дюймов, работающих в условиях средних нагрузок и температур до 150 °C, в производстве прижился анаэробный герметик EFELE 133, который обеспечивает надежное уплотнение и не требует докручивания после отверждения.
Анаэробный герметик для сантехники и газовых систем
В сантехнике герметик для резьбовых соединений должен держать давление воды (обычно до 1 МПа в жилых системах) и переносить температурные колебания.
Медь, латунь и черный металл в сочетании с холодной и горячей водой - типичный сценарий. Анаэробный состав в таких условиях обеспечивает герметичность десятилетия, если соединение не разбирают.
Для газовых резьб действуют нормативные ограничения: сжатый газ может достигать 5 МПа и выше, требуется одобрение по стандартам ГОСТ или международным допускам. Герметик для газовой резьбы должен быть протестирован на газонепроницаемость и не должен выделять летучих компонентов, которые могут загрязнить газ. Если используется герметик на трубной резьбе (NPT, BSPP или метрическая М), убедитесь в наличии соответствующего сертификата для газа; не все универсальные составы для этого подходят.
При герметизации газовой линии нанесите герметик на наружную резьбу (обычно это фитинг или кран), начиная со второго витка от торца, тонким непрерывным слом. Перекручивание и пересборка газовых соединений после герметизации недопустимы.
Подготовка и правильное применение герметика
Качество герметизации на 80 % зависит от подготовки поверхности.
Перед нанесением герметика на резьбовое соединение необходимо удалить старые остатки материала (ленту, засохший герметик, резьбовой крем), промыть резьбу в течение нескольких минут под проточной водой или протереть микрофибровой тканью, смоченной в обезжиривающем средстве (например, растворителе на основе углеводородов).
Затем резьба должна полностью высохнуть. Влага препятствует отверждению анаэробного герметика: если на резьбе остается вода или конденсат, полимеризация идет неправильно и герметичность может быть потеряна.
После очистки и сушки нанесите герметик тонким непрерывным слоем на наружную резьбу (на male thread). Наносить начните на 1-2 витке от торца трубы или фитинга, ведя слой по спирали вверх. Избыток герметика выдавится при затяжке, и его нужно будет убрать влажной тряпкой сразу после сборки, чтобы излишек не попал внутрь сопрягаемую деталь.
Затяжку выполняйте в один проход с нужным моментом усилия, не приостанавливаясь. После сборки соединение оставьте на время отверждения (обычно 24 часа при комнатной температуре для углеродистых сталей; для пассивных металлов может потребоваться больше). Никогда не пытайтесь докручивать или переворачивать соединение после первичной затяжки: это нарушит герметичный слой и может привести к протечке.
Герметик для пластиковой резьбы: почему анаэробный не подходит
Пластиковые трубы, фитинги и компоненты систем отопления, водоснабжения и дренажа требуют особого подхода.
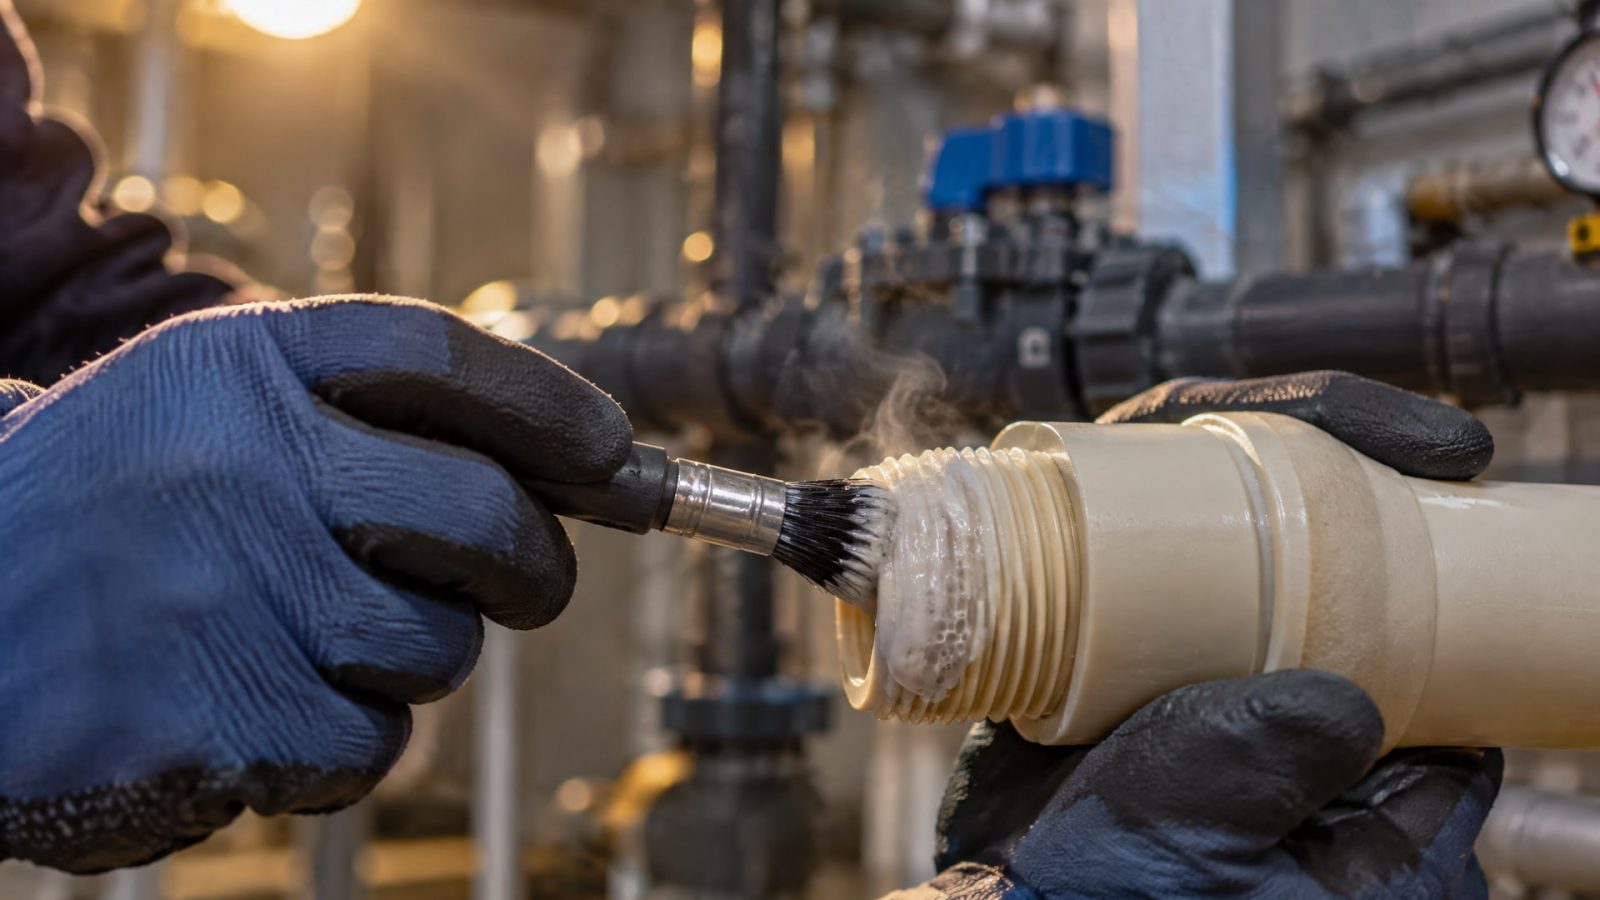
Анаэробные герметики на пластиковую резьбу не наносят по простой причине: анаэробный состав отверждается посредством полимеризации, которая сопровождается выделением тепла и химических соединений, способных размягчить или изменить структуру полимера. Кроме того, пластик не инициирует анаэробную полимеризацию так же, как металл, и герметик может не затвердеть вообще.
Для пластиковой резьбы используются иные материалы: льноволокно (сантехническая нить) с резьбовым кремом, силиконовые герметики или специализированные пасты, разработанные именно для пластика. Эти материалы обеспечивают надежное уплотнение, не повреждая полимер.
Если в системе смешанная резьба (например, пластиковый корпус с металлическим вставным ниппелем), наносите анаэробный герметик только на металлическую часть, не попадая на пластик.
Выбор герметика по условиям работы
Герметизация резьбовых соединений требует учета температурного диапазона, давления и типа среды.
Анаэробные составы для резьбы подразделяются на несколько групп по вязкости и прочностным характеристикам. Для средних нагрузок (давление до 5 МПа, температура до 100 °C) подходят стандартные герметики вязкости среднего уровня. Для высоконагруженных систем (давление выше 10 МПа, пиковые температуры до 150 °C и выше) ищите составы с повышенной масляной вязкостью и соответствующей температурной спецификацией.
При выборе герметика по давлению обратите внимание на параметр Breakaway Torque (усилие разборки), измеренный по ISO 10964. Чем выше эта цифра, тем надежнее фиксация при вибрации; но герметик также станет сложнее разбирать при будущем обслуживании. Для сантехники (низкие нагрузки, нечастая переборка) достаточно герметика с Breakaway Torque 5-10 Нм; для насосов и компрессоров (вибрация, риск отвинчивания) нужны 20-30 Нм и выше.
Убедитесь, что герметик соответствует стандарту EN 751-1 - это гарантирует, что состав разработан специально для резьбовых металлических соединений и прошел испытания на герметичность, вязкость и время отверждения. Если система работает с газом под давлением, проверьте наличие газового допуска в сертификате.
Часто задаваемые вопросы
Можно ли использовать анаэробный герметик вместо сантехнической нити и пасты?
Да, для металлических резьб герметик часто предпочтительнее: он обеспечивает лучшую защиту от протечек, коррозии и вибрации. Сантехническая нить уходит в прошлое в промышленности, где ценится надежность и долгий срок службы соединения без обслуживания.
Почему герметик не затвердевает на нержавейке?
Нержавеющая сталь имеет пассивную оксидную пленку, которая не инициирует анаэробную полимеризацию. Используйте активатор (праймер), рекомендованный производителем герметика. Активатор наносится на резьбу перед герметиком и запускает отверждение даже на пассивных металлах.
Как долго ждать перед использованием соединения с герметиком?
На углеродистой стали при комнатной температуре герметик набирает рабочую прочность за 24 часа. На пассивных металлах и при низкой температуре (ниже 10 °C) время может увеличиться до 48-72 часов. Точное время указано на упаковке; при сомнениях подождите дольше.
Можно ли наносить герметик слоем в 2-3 миллиметра для лучшей герметичности?
Нет, наносите тонкий непрерывный слой (толщина примерно 0,5-1 мм). Избыток герметика выдавится из соединения при затяжке и может попасть внутрь системы, вызвав засор или заклинивание узла.
Чем герметик для резьбовых соединений отличается от герметика для других целей?
Герметик для резьбы разработан с учетом специфики работы в микрозазорах между витками и должен выдерживать вибрацию и циклические нагрузки. Общестроительные герметики (для швов, стыков) имеют иную формулировку и не подходят для резьбовых соединений под давлением.
Заключение
Анаэробный герметик для резьбы - это профессиональный выбор для промышленных систем, сантехники и любых постоянных резьбовых соединений, где важна герметичность и надежность. В отличие от ФУМ-ленты, герметик обеспечивает химическое связывание витков, защиту от коррозии и удержание соединения при вибрации. Выбор материала зависит от типа металла (углеродистая сталь требует быстрого отверждения; нержавейка, оцинковка и алюминий - активатора), температурного диапазона и давления в системе.
Первый шаг - проверить материал вашей резьбы и условия работы, затем сверить требования с техническими листами герметика и убедиться, что состав соответствует EN 751-1 и имеет нужный допуск (для газа, для пищи и т.д.). Подготовка поверхности (очистка, обезжиривание, сушка) определяет успех: выделите на эту работу 10-15 минут, и герметик будет работать надежно десятилетия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать откатные ворота, чтобы обеспечить их бесшумную и плавную работу, продлить срок службы механизмов.
Защита продукта от смазки – ключевой аспект при работе с упаковочным оборудованием. Узнайте, как выбрать и применить безопасные смазочные материалы.
Узнайте, как удалить анаэробный герметик с резьбовых соединений, используя проверенные методы и избегая распространенных ошибок.