
Антифрикционные покрытия холодного и горячего отверждения: сравнение и выбор
Антифрикционные покрытия холодного и горячего отверждения различаются прежде всего способом формирования сухой смазочной пленки. Холодное отверждение проходит при комнатной температуре или с ускорением нагретым воздухом, а горячее требует термообработки детали. Выбор зависит от материала основы, допустимой температуры процесса, требований к покрытию и возможностей производства: универсального режима для всех составов нет.
Статья полезна инженерам, техническим специалистам и снабженцам, которым нужно сравнить технологии до запуска партии. Разберем, как устроены оба типа покрытий, какие режимы встречаются, зачем нужна подготовка поверхности и как оценить возможность нанесения на деталь сложной формы или кольцо.
Чем отличаются антифрикционные покрытия холодного отверждения
Антифрикционные покрытия представляют собой сухопленочные смазочные системы: твердые смазки закреплены в связующем, которое формирует пленку на поверхности детали.
При холодном отверждении связующее твердеет без обязательного высокотемпературного цикла. В зависимости от системы процесс идет при комнатной температуре либо ускоряется нагретым воздухом.
В техкартах систем холодного отверждения встречается режим около 2 часов при 23°C до полной готовности. Для ускорения процесса может применяться горячий воздух: в одном из описанных режимов выдержка сокращается до 1 минуты при 80°C. Это примеры конкретных технологических условий, а не универсальная инструкция для любого состава.
Холодное отверждение рассматривают, если материал детали или собранного узла не выдерживает нагрева, требуемого для термообработки покрытия. Такой подход также позволяет избежать обязательной загрузки детали в печь. Однако название технологии не означает, что состав можно наносить на любую основу без проверки: совместимость, адгезия и допустимый режим зависят от материала поверхности и самого покрытия.
Для кольцевых деталей важны равномерное распределение состава и контроль толщины по всей рабочей поверхности. В зависимости от геометрии применяют распыление, окунание, центрифугирование или другие способы нанесения. На деталях сложной формы особенно важно проверить, нет ли участков с избыточной толщиной или неполным покрытием.
При выборе твердой смазки для кольца учитывают не только отверждение, но и условия эксплуатации. В справочных материалах по системам антифрикционных покрытий приводятся рабочие диапазоны от −70°C до +380°C или до +450°C в зависимости от состава. Эти значения нельзя автоматически переносить на конкретное покрытие: рабочий диапазон проверяют по технической документации выбранной системы.
Антифрикционные покрытия горячего отверждения
При горячем отверждении после нанесения деталь нагревают по заданному режиму.
Термообработка помогает сформировать покрытие, но требует оборудования, способного поддерживать необходимые температуру и время выдержки. Поэтому до выбора технологии проверяют, допустим ли нагрев для материала основы и самого изделия.
В документации одного из составов указан цикл 20 минут при 200°C по температуре детали. Перед ним рекомендуется предварительная выдержка 10 минут при 80°C, чтобы испарить растворитель. Этот пример показывает, что время и температура могут задаваться несколькими этапами. Он не является общим режимом для всех термоотверждаемых покрытий.
Фактический цикл зависит от подложки, массы детали, толщины нанесенного слоя и характеристик печи. Температура воздуха в камере и температура самой детали не всегда совпадают, поэтому следование только показаниям печи может не обеспечить нужное отверждение. Параметры конкретной технологии сначала проверяют на образцах или пробной партии.
Горячий цикл выбирают, когда деталь выдерживает нагрев, а требования к эксплуатации и производственному процессу соответствуют характеристикам термоотверждаемой системы. В отраслевых материалах для разных составов приводятся диапазоны рабочих температур от −70°C до +380°C или до +450°C. Эти показатели относятся к разным системам и не подтверждают, что любой состав горячего отверждения выдержит такую температуру.
При серийном производстве режим нагрева должен быть воспроизводимым. На него влияют не только настройки оборудования, но и загрузка, положение деталей и равномерность нанесенного слоя. Если изменились материал основы, геометрия, толщина покрытия или тип печи, прежний режим нельзя считать автоматически подходящим: технологические параметры проверяют заново.
Холодное и горячее отверждение: сравнение режимов
Главное различие между технологиями - необходимость и параметры нагрева.
Холодное отверждение сокращает зависимость процесса от печи, но может требовать длительной выдержки при комнатной температуре. Горячее отверждение позволяет задать термический цикл, однако предъявляет требования к детали и оборудованию.
| Параметр | Холодное отверждение | Горячее отверждение |
|---|---|---|
| Формирование покрытия | При комнатной температуре или с ускорением нагретым воздухом | После заданной термообработки |
| Пример режима | Около 2 часов при 23°C; ускорение - до 1 минуты при 80°C | Пример цикла - 20 минут при 200°C по температуре детали |
| Предварительная выдержка | Зависит от системы | Для одного из составов указано 10 минут при 80°C |
| Основное ограничение | Время до готовности и совместимость состава с основой | Допустимость нагрева детали и контроль термического цикла |
| Требования к проверке | Учитывают подложку и толщину слоя | Учитывают подложку, массу детали, слой и характеристики печи |
Приведенные режимы иллюстрируют возможные варианты, а не задают стандарт для всей категории. В справочных материалах по антифрикционным покрытиям время отверждения варьируется от 2 до 90 минут, а температура - от комнатной до 250°C. Разброс связан с механизмом отверждения: тепловым, воздушным или ультрафиолетовым. Поэтому сравнивать технологии только по одному числу некорректно.
При выборе важно сопоставить весь процесс с производственными условиями. Если деталь нельзя нагревать, рассматривают воздушное или комнатное отверждение. Если нагрев допустим, оценивают наличие оборудования и возможность контролировать температуру детали. В обоих случаях проверяют, как выбранный способ нанесения обеспечивает равномерную пленку на конкретной геометрии.
Не следует считать холодное отверждение заведомо худшим или горячее - автоматически более подходящим. У каждого варианта есть свои условия применения. Решение принимают по технической документации покрытия и результатам испытаний на детали или образцах из того же материала.
Подготовка поверхности и нанесение твердой смазки
Срок службы покрытия зависит от подготовки поверхности не меньше, чем от выбора состава.
Перед нанесением удаляют загрязнения и обезжиривают деталь. В зависимости от материала и требований могут применяться абразивная обработка, промывка, фосфатирование, анодирование и другие способы подготовки. Их совместимость с основой и покрытием проверяют до внедрения в процесс.
Для нанесения используют разные методы: распыление, окунание, центрифугирование, трафаретную печать, кисть, валик или нанесение на рулонный материал. Способ выбирают с учетом геометрии детали, вязкости состава и требуемой равномерности слоя. Для серийных партий с деталями сложной формы особенно важен контроль толщины при распылении, окунании или центрифугировании.
Толстый слой не означает, что скольжение будет лучше. В справочных материалах для ряда покрытий приведена целевая толщина порядка 10–12 мкм. Это пример технологической толщины отдельных систем, а не универсальная норма. Требуемый слой определяют по документации конкретного состава и проверяют на детали.
После нанесения покрытию требуется сушка или отверждение, чтобы закрепить твердые смазки в связующем. В обзорах по антифрикционным покрытиям встречаются ориентиры около 3 минут для воздушной сушки и до 1 часа для отверждения в печи. Эти значения зависят от технологии и не заменяют режим из документации состава.
Перед запуском партии полезно проверить весь маршрут: очистку, подготовку поверхности, способ нанесения и отверждение. Испытание на образце помогает оценить адгезию и равномерность покрытия, а также выявить несовместимость с материалом основы. Для ответственных деталей результат нельзя оценивать только визуально: требования к приемке определяют для конкретного узла и условий работы.
Как выбрать антифрикционное твердосмазочное покрытие
Сначала определяют материал детали и допустимый температурный режим технологического процесса.
Если основа не выдерживает нагрева, выбирают систему холодного или воздушного отверждения. Если нагрев допустим, проверяют, доступен ли требуемый цикл термообработки и можно ли стабильно контролировать температуру самой детали.
Затем уточняют условия эксплуатации: рабочую температуру, характер контакта и задачу покрытия. Антифрикционная система может применяться для снижения трения, защиты от заедания или сочетания этих функций, но конкретное назначение зависит от состава. Для защиты титанового крепежа от заедания существует стандарт ISO 8080, который устанавливает требования к изготовлению и испытаниям, качеству, упаковке и поставке покрытий для такого применения.
Следующий шаг - оценить геометрию и серийность. Для сложных деталей и партий, где важна повторяемость слоя, выбирают технологию нанесения с контролируемым распределением состава. Для кольца отдельно проверяют покрытие рабочей поверхности и равномерность пленки по окружности. Способ нанесения согласуют с вязкостью состава и возможностями оборудования.
Перед производственным запуском сверяются со спецификацией покрытия и проводят предварительные испытания. Это особенно важно при изменении материала основы, толщины слоя, массы детали или типа печи: каждый из этих факторов может повлиять на итоговый режим. Универсального цикла, который можно без проверки применять к разным деталям, нет.
Для закупщика и инженера практический порядок выбора выглядит так:
Зафиксировать материал детали и предел допустимого нагрева.
Определить условия работы и функцию покрытия.
Сопоставить способ нанесения с геометрией и размером партии.
Проверить подготовку поверхности и технологический режим по документации состава.
Подтвердить результат на образце или пробной партии до серийного нанесения.
Часто задаваемые вопросы
Что выбрать: покрытие холодного или горячего отверждения?
Выбор зависит от материала детали, допустимости нагрева и производственных возможностей. Для холодного отверждения в техкартах встречается режим около 2 часов при 23°C, а для одного из горячих циклов указаны 20 минут при 200°C по температуре детали. Эти значения относятся к разным системам и не заменяют проверку документации конкретного состава.
Можно ли ускорить холодное отверждение?
Для некоторых систем предусмотрено ускорение нагретым воздухом. В одном из приведенных режимов выдержка сокращается до 1 минуты при 80°C вместо примерно 2 часов при 23°C. Применять ускорение можно только тогда, когда такой вариант указан для выбранного состава и допустим для материала детали.
Нужно ли готовить поверхность перед нанесением твердой смазки?
Да. Загрязнения и остатки масел могут повлиять на сцепление покрытия с основой. В зависимости от материала и технологии применяют обезжиривание, абразивную обработку, промывку, фосфатирование или анодирование. Конкретный способ подготовки подбирают для детали и проверяют до запуска партии.
Подходит ли антифрикционное покрытие для кольца?
Подходит не любое покрытие: нужно проверить совместимость с материалом кольца, рабочую температуру и условия эксплуатации. Также важны способ нанесения и равномерность пленки по всей рабочей поверхности. Режим отверждения подтверждают по документации состава и предварительному испытанию на детали или образце.
Заключение
Антифрикционные покрытия холодного и горячего отверждения различаются способом формирования пленки и требованиями к производству. Холодный процесс выбирают, когда деталь нельзя нагревать или удобнее выдержать ее при комнатной температуре. Горячий применяют, если основа выдерживает термообработку и производство может контролировать заданный цикл. Режимы 2 часа при 23°C, 1 минута при 80°C и 20 минут при 200°C показывают возможный разброс, но не задают универсальные правила.
Следующий шаг - определить материал и допустимую температуру детали, затем выбрать способ нанесения и сверить режим отверждения с документацией конкретного состава. Перед серийным запуском проведите испытание на образце или пробной партии, проверив подготовку поверхности, равномерность слоя и результат после отверждения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
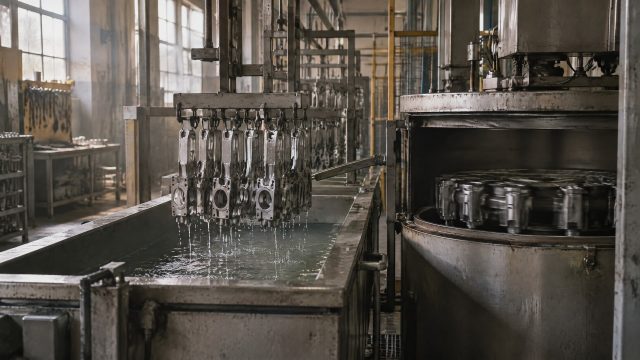
Окунание центрифугирование - эффективный метод нанесения покрытий на крепеж и кольцевые детали. Узнайте о технологии, ее особенностях и контроле качества.
Узнайте, почему неправильный выбор масла для резьбонарезного станка приводит к износу инструмента и дефектам резьбы на трубах.
Подбираем отечественное масло для нарезки резьбы на стальных трубах, учитывая его свойства и совместимость с материалом.