
Антипригарное покрытие для узлов трения металл-металл: сравнение свойств и износостойкости
Для узлов трения металл-металл антипригарное покрытие выбирают не только по способности препятствовать налипанию. Нужно одновременно оценить снижение трения, сопротивление износу и задирам, рабочую температуру, ресурс слоя и совместимость с технологией нанесения. Сравнивать покрытия стоит по данным испытаний и условиям, близким к реальному режиму узла.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые подбирают покрытие узлов трения или решают проблему налипания на упаковочном оборудовании. Разберем, какие параметры запрашивать у поставщика, как читать результаты испытаний и почему подготовка поверхности влияет на срок службы покрытия.
Что сравнивать у антипригарных покрытий для металла
Антипригарное покрытие снижает склонность материала к налипанию на поверхность, но это свойство не описывает поведение слоя в узле трения.
При контакте металл-металл важны также коэффициент трения, износостойкость, стойкость к задирам и сохранение рабочих характеристик в течение срока службы. Эти параметры нельзя подменять одним общим обещанием «легкого скольжения».
Для корректного выбора антипригарного покрытия сначала описывают условия работы узла: материалы контактирующих деталей, нагрузку, температуру, наличие загрязнений и требуемый ресурс. Затем эти условия сопоставляют с характеристиками и результатами испытаний покрытия. В технической документации стоит искать не только описание антиадгезионного эффекта, но и данные о твердости, толщине слоя, износе и типе основания.
Какие испытания помогают сравнить покрытия
Абразивную износостойкость покрытий оценивают, в частности, по ASTM D4060 и ISO 7784. Эти методы полезны для сравнительного тестирования, но результат испытания не заменяет проверку в условиях конкретного оборудования. Для оценки трения и ресурса в циклах применяют стендовые испытания, в том числе DIN 51834 SRV и VDA 230-206.
В одном из примеров испытаний покрытия металл-металл режим SRV задавался нагрузками 45 N и 130 N, а антишумовой тест VDA 230-206 проводился на 2 500 циклов. Это не универсальные требования для любого покрытия, а пример того, насколько важно знать условия, при которых получены результаты. Если поставщик приводит только итоговую оценку без нагрузки, числа циклов и описания метода, сопоставить материалы сложнее.
При сравнении характеристик полезно запросить:
коэффициент трения и метод его определения;
результат испытания на износ с указанием стандарта;
нагрузку и продолжительность теста;
рабочую температуру и допустимый тип основания;
толщину слоя и сведения о подготовке поверхности.
Такой перечень помогает отделить измеряемые свойства от общих формулировок. Он также позволяет понять, подходит ли покрытие для конкретного узла, а не только для лабораторного теста.
Какое антипригарное покрытие лучше для узла трения
Универсального ответа на вопрос, какое антипригарное покрытие лучше, нет: выбор зависит от пары трения, нагрузки, температуры, среды и способа нанесения.
Состав, который хорошо препятствует налипанию на одном участке, не обязательно обеспечит требуемую стойкость к износу в контакте металл-металл. Поэтому оценивать материалы нужно по набору параметров, а не по одному свойству.
На этапе подбора важно различать антиадгезионность и антифрикционные характеристики. Первая описывает, насколько легко отделяется контактирующий материал; вторая связана с трением между поверхностями. Износостойкость показывает, насколько слой сопротивляется разрушению при воздействии, например, абразивного износа. Эти свойства могут быть важны одновременно, но подтверждаются разными данными.
Как сопоставить характеристики с режимом работы
Для металло-металлической пары запросите результаты испытаний, которые описывают трение, износ и ресурс. Проверьте, при какой нагрузке проводился тест, сколько циклов он включал и насколько его условия соответствуют рабочему режиму. Результаты по DIN 51834 SRV и VDA 230-206 могут дать ориентиры по трению и поведению слоя в циклическом испытании, но их нельзя автоматически переносить на любой узел.
Температуру оценивают отдельно от износостойкости. Покрытие, рассчитанное на работу при высокой температуре, не становится от этого автоматически устойчивым к истиранию. Для сравнения ищите оба типа данных: температурный предел и результаты испытаний на износ. Если в документации указана толщина пленки, сопоставьте ее с технологией нанесения и требованиями оборудования.
Запрос «лучшее антипригарное покрытие» часто связан с бытовой посудой: сковородой с антипригарным покрытием или сковородкой с антипригарным покрытием. Для промышленного узла эти ассоциации не дают критерия выбора. Покрытие для металлических деталей подбирают по материалам пары трения, нагрузке и испытаниям, а не по описанию посуды. Закупщику стоит сверить техническую документацию с режимом оборудования и запросить недостающие данные до выбора поставщика.
Подготовка поверхности, толщина и отверждение
Ресурс покрытия зависит не только от его состава, но и от подготовки основания.
Перед нанесением поверхность тщательно очищают и обезжиривают; в рекомендациях для промышленных покрытий также указывается состояние чистого сухого металла. Если на детали остается загрязнение или влага, адгезия слоя может ухудшиться, а срок службы сократиться.
Для повышения адгезии и ресурса покрытия могут применять пескоструйную обработку или фосфатирование. Конкретный способ подготовки нужно выбирать с учетом основания и требований технологии. Нельзя считать, что любой метод подходит для каждой детали: порядок обработки следует сверять с документацией на покрытие и производственным процессом.
Толщина пленки и режим отверждения
Для отдельных решений, используемых на упаковочном оборудовании, приводится рекомендуемая толщина пленки 5-20 мкм. Это ориентир из конкретных рекомендаций, а не универсальное значение для всех антифрикционных покрытий. Толщина влияет на получаемый слой, поэтому ее сопоставляют с технической документацией и методом нанесения.
Время отверждения сухих смазывающих покрытий может составлять от 2 до 90 минут, а температура отверждения - от комнатной до 250 °C. Такие различия важны для планирования производства: режим должен соответствовать возможностям участка и не нарушать технологию нанесения. До выбора материала уточните, можно ли обработать детали при нужной температуре и выдержать установленное время.
При оценке процесса закупщику и инженеру полезно собрать в одной спецификации параметры основания, способ подготовки, толщину слоя, время и температуру отверждения. Тогда легче сравнить предложения и понять, потребуются ли дополнительные операции. Это особенно важно при переходе на покрытие с другой технологией нанесения: низкая цена материала сама по себе не показывает стоимость всего процесса и ожидаемый ресурс детали.
Покрытие узлов трения и защита от пригорания на упаковочном оборудовании
На упаковочном оборудовании одновременно могут быть важны снижение трения, легкое скольжение и защита от налипания.
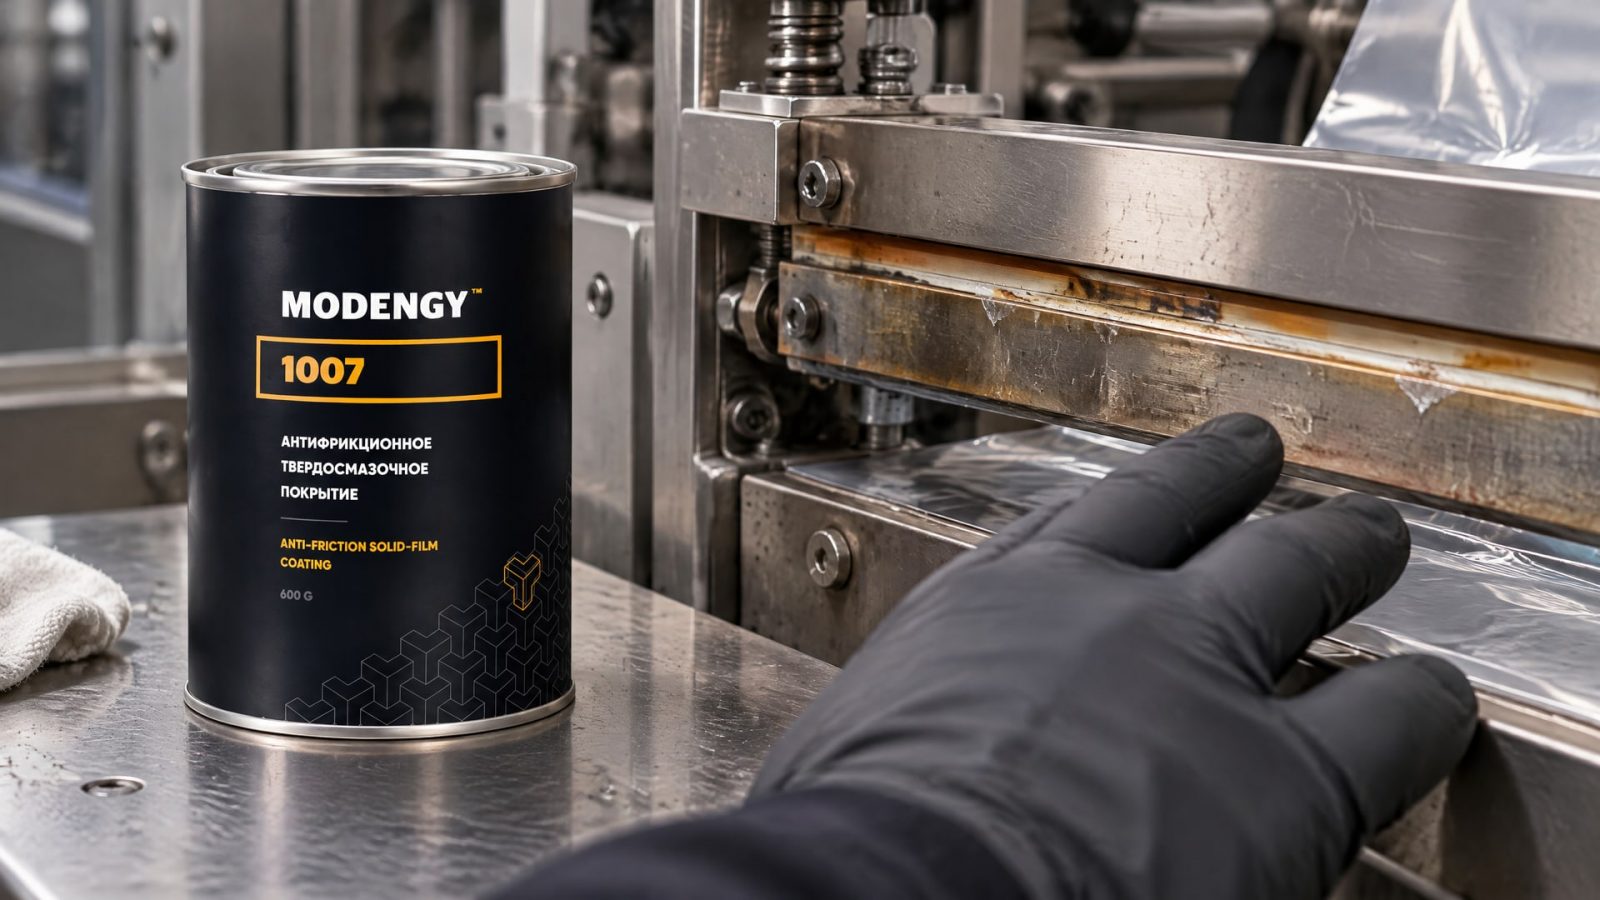
Для запаечных участков дополнительно оценивают термостойкость и способность поверхности препятствовать прилипанию пленки. Поэтому при подборе покрытия нужно учитывать конкретную деталь и контактирующий с ней материал, а не переносить характеристики с одного участка линии на другой.
Для отдельных решений в упаковочной технике указана работа при температуре до +200 °C для одного состава и до +130 °C для другого. Эти значения относятся к конкретным материалам и служат примером, почему в технической документации нужно проверять температурную стойкость выбранного покрытия. Высокая термостойкость не подтверждает стойкость к абразивному износу: температурный режим и ресурс слоя оценивают раздельно.
Когда проблема связана с налипанием материала
Если на поверхности оборудования пригорает или задерживается нетканый материал, узел может терять стабильность работы, а очистка становится дополнительной операцией. При этом важно не сводить задачу только к тому, чтобы материал легче отделялся: для контактирующих деталей также имеют значение трение и сохранение покрытия при эксплуатации. На оборудовании, где требуется исключить пригорание нетканого материала, применяют MODENGY 1007 - покрытие на основе графита с антифрикционными и антиадгезионными свойствами.
При выборе решения для смазки упаковочного оборудования важно понять, требуется ли жидкая смазка или сухое покрытие, и какие поверхности контактируют в узле. Эти материалы решают разные задачи, поэтому их нельзя считать взаимозаменяемыми без проверки режима применения. Для зоны возможного контакта с пищей отдельно проверяют применимые требования и допуски. NSF H1 относится к смазкам для случаев возможного случайного контакта с пищей; наличие такого допуска не следует приписывать покрытию без подтверждения в документации.
До обработки оборудования зафиксируйте температуру участка, материал детали и контактирующее полотно или пленку. Затем сопоставьте эти условия с данными о нанесении, антиадгезионных свойствах, трении и износе. Такой порядок помогает выбирать покрытие по задаче, а не только по формулировке «защита от пригорания оборудование».
Как проверить покрытие перед выбором и закупкой
Перед тем как купить антипригарное покрытие для производственного узла, сформулируйте техническое задание: какие поверхности нужно обработать, что контактирует с ними, каковы нагрузка и температура, какой способ нанесения доступен.
Без этих данных сравнение коммерческих предложений часто сводится к общим описаниям, которые не показывают, как материал поведет себя в конкретном режиме.
Техническая документация должна содержать сведения, необходимые для проверки применимости. Сопоставьте в ней тип основания, коэффициент трения, данные по износу, толщину слоя, режим отверждения и рабочую температуру. Если покрытие планируют использовать в пищевой или упаковочной зоне, отдельно выясните, какие требования и допуски относятся именно к выбранному материалу и месту его применения.
Краткий порядок оценки предложений
Опишите условия работы: пару трения, нагрузку, температуру и контактирующий материал.
Запросите результаты испытаний с указанием метода, нагрузки и числа циклов.
Сверьте требования к очистке и подготовке поверхности с технологией участка.
Проверьте толщину пленки, время и температуру отверждения.
Уточните допустимость применения в пищевой зоне, если возможен контакт с продуктом.
Для сравнения абразивной износостойкости могут быть полезны ASTM D4060 и ISO 7784, а для оценки трения и циклического поведения - DIN 51834 SRV и VDA 230-206. Важно не просто увидеть название стандарта, но и понять, какие условия испытания использовали. Например, показатели, полученные при нагрузках 45 N и 130 N или на 2 500 циклах, следует читать вместе с описанием самого теста.
Сковорода с антипригарным покрытием и промышленное покрытие узла трения решают разные задачи, поэтому бытовые рейтинги не заменяют инженерное сравнение. В промышленности «лучшее» решение определяется соответствием режиму работы и документально подтвержденными свойствами. Снабженец может сверить предложения по общей спецификации, а инженер - оценить, подтверждают ли испытания требуемый ресурс и условия эксплуатации.
Часто задаваемые вопросы
Какое антипригарное покрытие лучше для металла-металла?
Лучшим будет покрытие, чьи подтвержденные характеристики соответствуют нагрузке, температуре и материалам конкретного узла. Сравните данные по коэффициенту трения, износу и ресурсу, а также условия испытаний. Одной маркировки anti-stick недостаточно: антиадгезионные свойства не подтверждают износостойкость.
Можно ли выбрать промышленное покрытие по свойствам сковороды с антипригарным покрытием?
Нет, бытовая посуда и промышленный узел работают в разных условиях. Для пары металл-металл важны нагрузка, трение, износ, температура и технология нанесения. Сведения о сковороде или бытовой сковородке не заменяют технические данные и результаты испытаний промышленного покрытия.
Какие стандарты проверять при сравнении износостойкости?
Для сравнительной оценки абразивного износа покрытий применяют ASTM D4060 и ISO 7784. Для испытаний трения и циклического поведения могут указывать DIN 51834 SRV и VDA 230-206. Сверяйте не только стандарт, но и условия теста, включая нагрузку и число циклов.
Достаточно ли очистить деталь перед нанесением покрытия?
Очистка и обезжиривание обязательны, но в зависимости от покрытия и основания может потребоваться дополнительная подготовка. Для улучшения адгезии и ресурса применяют, в частности, пескоструйную обработку или фосфатирование. Способ подготовки, толщину слоя и режим отверждения сверяют с документацией материала.
Заключение
Антипригарное покрытие для узла металл-металл выбирают по сочетанию антиадгезионных, антифрикционных и износостойких характеристик. Сравнивайте результаты испытаний вместе с условиями их проведения, рабочей температурой, толщиной слоя и требованиями к подготовке поверхности. Для упаковочного оборудования дополнительно учитывайте налипание материала и возможный контакт с пищевым продуктом.
Практический следующий шаг - описать режим узла и составить спецификацию с нагрузкой, температурой, материалами контактирующих деталей и требованиями к нанесению. По ней запросите технические данные и результаты испытаний, затем проверьте соответствие покрытия условиям эксплуатации и производственному процессу.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как антипригарное покрытие оборудования помогает устранить налипание нетканых материалов при упаковке и когда оно эффективно.
Узнайте, когда твердые смазочные покрытия на основе графита превосходят PTFE по термостойкости и нагрузке, и как выбрать лучшее решение для ваших условий.
Узнайте, как покрытие для задвижек предотвращает прикипание гаек, снижает трение и обеспечивает надежность резьбовых соединений.