
Твердые смазочные покрытия: когда графит предпочтительнее PTFE
Твердые смазочные покрытия на основе графита выбирают прежде всего для узлов, где важны стойкость к высокой температуре и работе под нагрузкой. PTFE-покрытия чаще подходят для менее нагруженных контактов, где на первом месте низкое трение, химическая стойкость, электроизоляция или антиадгезионный эффект. Поэтому графит не заменяет PTFE во всех применениях: решение зависит от условий работы и требований к поверхности.
Статья поможет инженерам, техническим специалистам и снабженцам сравнить покрытия по трению, температуре, нагрузке и назначению. Разберем, как учитывать толщину пленки и подготовку поверхности, какие испытания адгезии проверять и в каких задачах графитовое покрытие может быть практичнее.
Графит или PTFE: какое покрытие выбрать
Сравнивать графит и PTFE следует по рабочей температуре, контактной нагрузке, требуемому коэффициенту трения и свойствам поверхности.
В ориентировочной таблице для сухих смазочных пленок грузоподъемность графитового покрытия указана как менее 50 ksi, а PTFE-покрытия - менее 20 ksi. Эти значения описывают сравнительные ориентиры, а не гарантированную нагрузку для любого изделия: результат зависит от состава покрытия, подготовки основания и режима работы.
В той же таблице коэффициент трения для графита составляет 0,04-0,10, для PTFE - 0,02-0,04. По этому показателю PTFE может выглядеть предпочтительнее. Но при высоких температурах или нагрузках одного низкого значения коэффициента трения недостаточно, чтобы сделать выбор: важно, сохраняет ли покрытие рабочие свойства в конкретном узле.
| Критерий | Графитовое покрытие | PTFE-покрытие |
|---|---|---|
| Грузоподъемность в сравнительной таблице | <50 ksi | <20 ksi |
| Коэффициент трения в сравнительной таблице | 0,04-0,10 | 0,02-0,04 |
| Максимальная температура в воздухе в сравнительной таблице | 1200 °F | 500 °F |
| Характерные преимущества | Термостойкость, электропроводность | Антиадгезионность, химическая стойкость, электроизоляция |
| Типичное направление выбора | Повышенная температура и нагрузка | Низкая нагрузка, требования к release/non-stick свойствам |
Максимальная температура в таблице - сравнительный параметр сухих пленок, а не предел для любого графитового или PTFE-состава. Отдельно в техническом материале для одной водоразбавляемой графитовой системы указан диапазон работы до +600 °C. Этот пример подтверждает потенциал графитовых составов для горячих условий, но не заменяет проверку паспорта конкретного покрытия.
Для антипригарных покрытий оборудования PTFE часто оказывается подходящим решением, если нагрузка невелика, а приоритетны отделение материала от поверхности и химическая стойкость. Если же основная задача - снизить трение в нагруженной или горячей паре, графит может быть уместнее. Универсального ответа на вопрос «графит или PTFE покрытие» нет: сравнивать нужно характеристики конкретных систем и условия применения.
Как твердые смазочные покрытия работают при трении и нагрузке
Твердосмазочное покрытие обычно представляет собой тонкую пленку связующего с антифрикционными добавками.
Для одной из типовых промышленных систем указана толщина порядка 10-20 мкм; для сухих пленок также приводится ориентир 0,0002-0,0005 дюйма, то есть примерно 5-13 мкм. Эти диапазоны относятся к разным системам и не задают универсальную толщину для каждого изделия.
Толщина влияет на работу пары трения. В исследовании графитового слоя ее увеличение с 0,2 до 17 мкм сопровождалось ростом коэффициента трения в 3,6 раза. Причиной назван эффект вспахивания поверхности: слишком толстый слой может мешать скольжению вместо того, чтобы улучшать его. Поэтому задача нанесения - получить пленку, соответствующую требованиям системы, а не сформировать максимально толстое покрытие.
В другом исследовании при толщине графитового слоя 0,2 мкм и контактном давлении порядка 1 ГПа получили коэффициент трения 0,12. Это результат конкретных условий испытания, а не типовое значение для любого графитового покрытия. Для графитовой смазки в отдельных испытаниях подшипников качения также отмечен уровень около 0,005, но переносить его на твердосмазочное покрытие в другом узле нельзя.
При подборе смазочного покрытия машины важно оценивать не только коэффициент трения. Проверяют адгезию к основанию, толщину пленки, рабочую температуру, нагрузку и совместимость с материалом детали. Показатель трения имеет смысл только вместе с условиями испытаний и требованиями к узлу.
Где графитовое покрытие предпочтительнее и где лучше PTFE
Графитовые покрытия рассматривают для контактов, в которых существенны повышенная температура и нагрузка.
В сравнительных материалах графит также описан как электропроводный и более термостойкий по отношению к PTFE. Это делает его кандидатом для задач, где электроизоляция не требуется, а ограничивающим фактором выступает нагрев или механическое воздействие.
У PTFE другие преимущества: химическая стойкость, электроизоляция и антиадгезионность. Если деталь должна легко отделяться от материала, а нагрузка невелика, PTFE часто оказывается более подходящим решением. У графита в сравнительном материале отмечены меньшая коррозионная защита и более слабые release/non-stick свойства. Поэтому сам факт наличия графита в покрытии не означает, что оно лучше справится с задачей предотвращения прилипания.
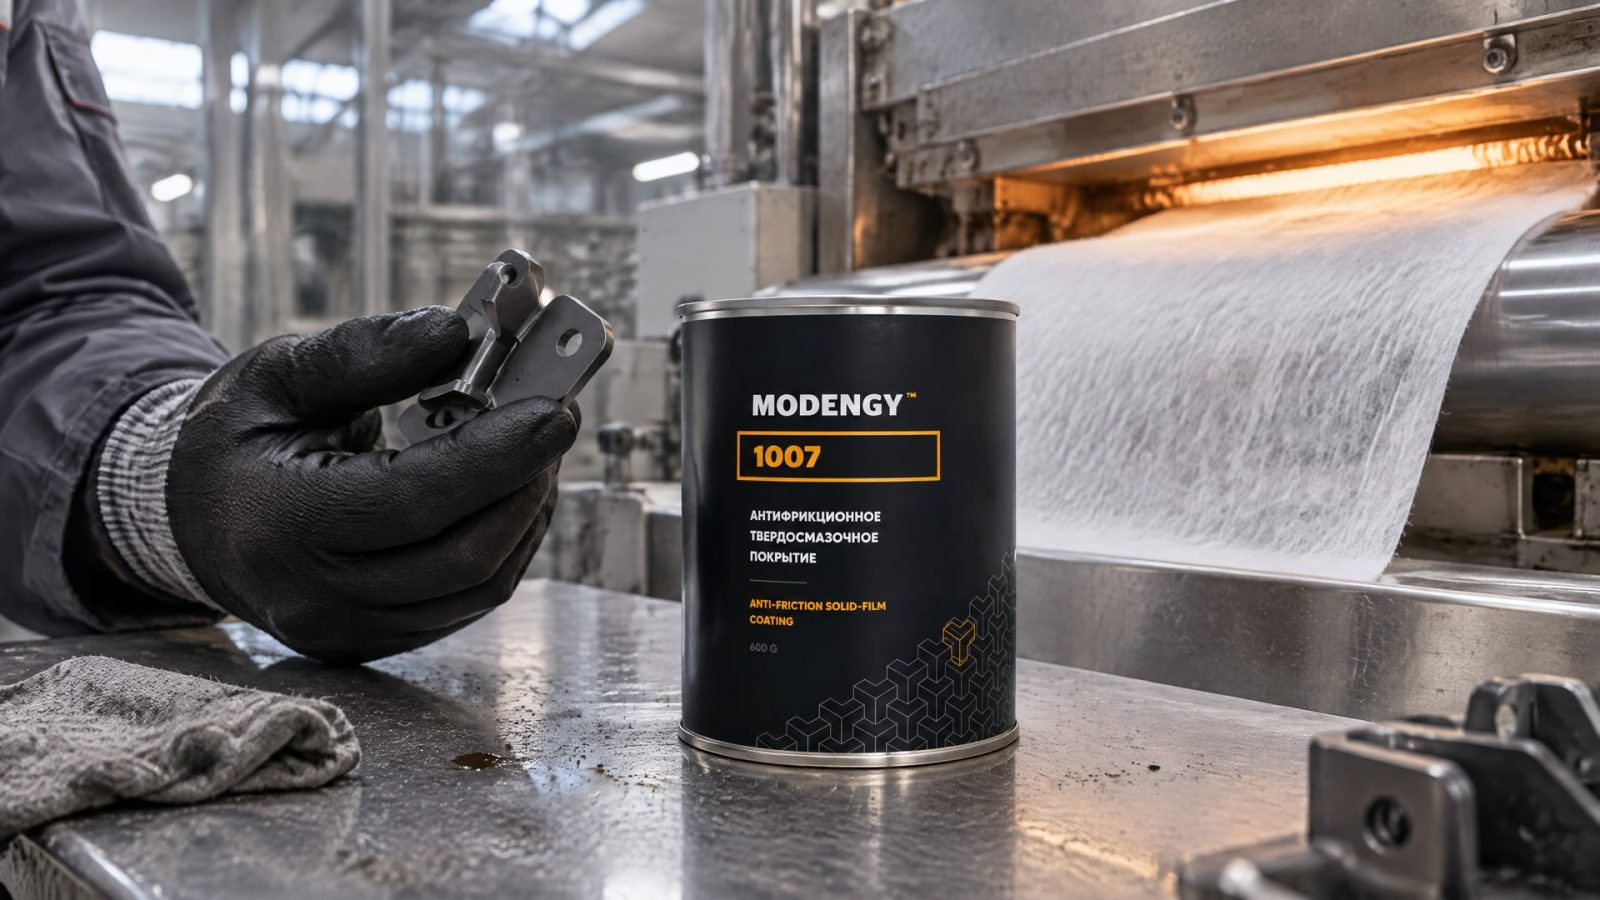
В упаковочном оборудовании важно учитывать не только трение деталей, но и налипание обрабатываемого материала на рабочие поверхности. При пригорании нетканого материала к элементам оборудования накапливаются отложения, из-за которых нарушается стабильность процесса и требуется очистка. В такой задаче применение графитового твердосмазочного покрытия MODENGY 1007 помогает исключить пригорание нетканого материала; этот пример показывает, что выбор покрытия может быть связан не только с нагрузкой в паре трения, но и с поведением технологического материала на поверхности.
Перед переносом решения на другое оборудование проверяют условия работы покрытия: температуру, нагрузку, контактирующие материалы и требования к отделению продукта от поверхности. Нельзя считать графит и PTFE взаимозаменяемыми только потому, что оба относятся к твердым смазочным покрытиям. У каждого типа есть область, в которой его свойства полезны, и ограничения, которые необходимо учитывать при проектировании.
Нанесение, подготовка поверхности и контроль адгезии
Сухую смазочную пленку наносят на подготовленную поверхность.
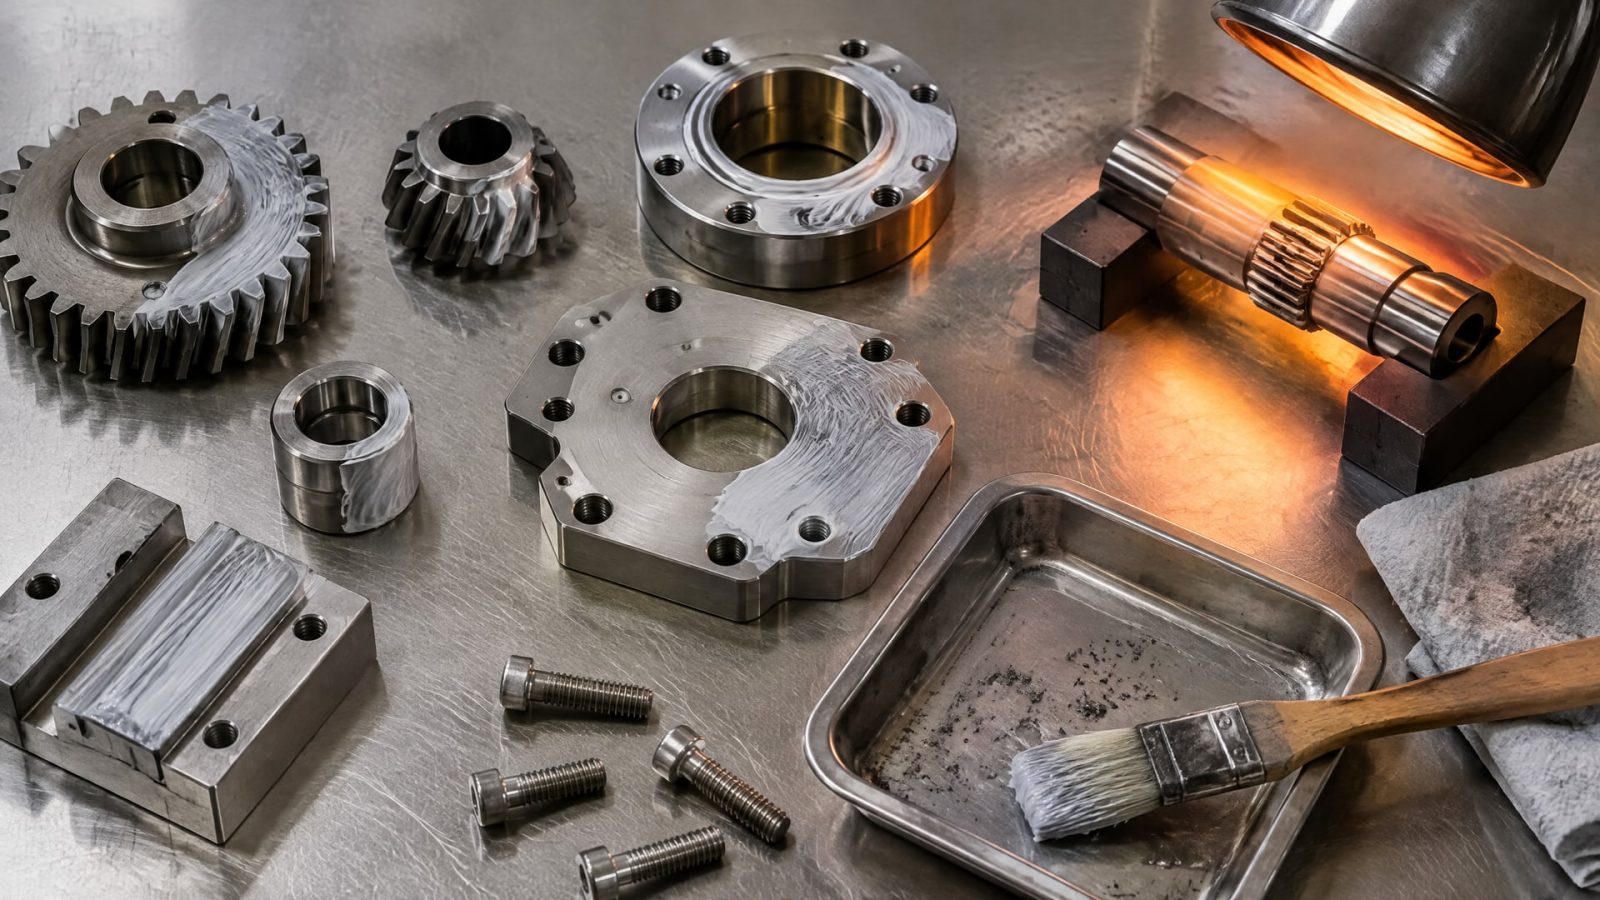
В зависимости от системы применяют распыление, кисть, погружение или окунание с центрифугированием; далее покрытие сушат или термоотверждают. Последовательность и режим обработки определяются технологией конкретного состава, поэтому одинаковый способ нанесения нельзя автоматически назначать для разных покрытий.
Подготовка основания влияет на сцепление пленки с деталью. До нанесения оценивают состояние поверхности и выполняют предусмотренную технологией подготовку. Если покрытие отслаивается, его антифрикционные свойства не обеспечат стабильную работу узла. Помимо адгезии, следует проверять соответствие толщины и режима отверждения спецификации покрытия.
Для испытания адгезии сухих твердосмазочных пленок применяют ASTM D2510. В ряде отраслей сухие пленки также квалифицируют по отраслевым спецификациям, включая AMS 2488, AMS 2525, AMS 2526, AMS 2530 и AMS 2700. Наличие стандарта или метода испытаний само по себе не подтверждает пригодность покрытия для конкретной детали: результаты сверяют с требованиями к изделию и условиями эксплуатации.
При приемке покрытия полезно проверить:
соответствует ли материал покрытия рабочей температуре и нагрузке;
указаны ли толщина пленки и способ ее контроля;
проверялась ли адгезия по ASTM D2510 или по требуемой отраслевой спецификации;
совместимы ли покрытие, основание и режим отверждения;
подтверждены ли показатели трения для сопоставимых условий испытания.
Такая проверка помогает избежать выбора только по рекламному значению коэффициента трения. Для снабженца это также основа для сверки технического предложения со спецификацией, а для инженера - способ оценить, насколько испытания соответствуют реальной работе узла.
Как выбрать твердое смазочное покрытие для оборудования
Начинать подбор стоит с описания контакта: какие детали взаимодействуют, какова нагрузка, есть ли нагрев и требуется ли покрытию сохранять электропроводность или, напротив, обеспечивать электроизоляцию.
Отдельно фиксируют требования к химической стойкости и антиадгезионности. Только после этого сравнивают графитовые и PTFE-системы по техническим данным.
Практическая логика выбора выглядит так:
Для повышенной температуры и нагрузки рассматривают графитовое покрытие, сверяя пределы конкретного состава с режимом узла.
Для низкой нагрузки, химической стойкости, электроизоляции или легкого отделения материала рассматривают PTFE-покрытие.
Если важен контакт детали с технологическим материалом, проверяют release/non-stick свойства, а не только коэффициент трения.
Если покрытие будет работать в нагруженном контакте, выясняют, при какой нагрузке и толщине получены заявленные показатели.
Перед запуском проверяют подготовку основания, адгезию и соответствие толщины требованиям системы.
Твердое смазочное покрытие не следует подбирать по одному параметру или по названию наполнителя. Даже графитовые составы различаются связующим, способом нанесения и режимом отверждения. А значение коэффициента трения, полученное на одном основании и при одной нагрузке, нельзя без проверки переносить на другой узел.
Если задача связана с пригоранием материала, полезно отдельно оценить характер контакта поверхности с продуктом и требования к очистке оборудования. Если же проблема заключается в износе или нестабильном скольжении, приоритетны испытания в условиях, близких к рабочим. Такой подход позволяет определить, где графитовое покрытие дает преимущество, а где важнее свойства PTFE.
Часто задаваемые вопросы
Всегда ли графитовое покрытие лучше PTFE при высокой нагрузке?
Не автоматически. В сравнительной таблице грузоподъемность графитовых сухих пленок указана как менее 50 ksi, а PTFE-пленок - менее 20 ksi. Это ориентиры, а не универсальные пределы. Для выбора нужны данные конкретного покрытия, условия испытаний, материал основания и фактическая нагрузка в узле.
Подходит ли графитовое покрытие для антипригарных задач?
Графит обычно не считают первым выбором, если главное требование - легкое отделение материала от поверхности. В сравнительных данных более выраженные release/non-stick свойства указаны для PTFE. При этом подходящее покрытие определяют по процессу, рабочей температуре, нагрузке и свойствам контактирующего материала.
Можно ли выбирать покрытие только по коэффициенту трения?
Нет. На результат влияют нагрузка, толщина пленки, состояние основания и условия испытания. Например, в исследовании увеличение толщины графитового слоя с 0,2 до 17 мкм сопровождалось ростом коэффициента трения в 3,6 раза. Поэтому сравнивать следует не отдельное число, а полный набор характеристик покрытия.
Как проверяют адгезию твердосмазочного покрытия?
Для оценки адгезии сухих твердосмазочных пленок применяют ASTM D2510. Дополнительно сверяются со спецификацией покрытия и требованиями отрасли. Проверка должна учитывать основание, подготовку поверхности и технологию нанесения: стандарт испытания не заменяет подтверждение пригодности покрытия для конкретного узла.
Заключение
Графитовые твердые смазочные покрытия могут быть предпочтительнее PTFE при повышенной температуре и нагрузке. PTFE обычно выбирают, когда важны низкое трение при небольшой нагрузке, химическая стойкость, электроизоляция или антиадгезионные свойства. Сопоставлять эти решения нужно по условиям конкретного оборудования, а не только по коэффициенту трения или типу наполнителя.
Следующий шаг для инженера - зафиксировать рабочую температуру, нагрузку, требования к поверхности и основанию, затем сверить их с техническими данными покрытия и результатами проверки адгезии. Для узлов с пригоранием материала отдельно оценивают антиадгезионный эффект, а для пар трения - поведение пленки при сопоставимой нагрузке и толщине.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как покрытие для задвижек предотвращает прикипание гаек, снижает трение и обеспечивает надежность резьбовых соединений.
Полимеризация при комнатной температуре для аэрозольных покрытий крепежа: выбор, нанесение, контроль и учет при затяжке.
Узнайте, как полимерные покрытия болтов предотвращают самоотвинчивание при вибрации, и выберите подходящий вибростойкий крепеж.