
Герметик вместо прокладки: как правильно выбрать анаэробный состав для фланцев
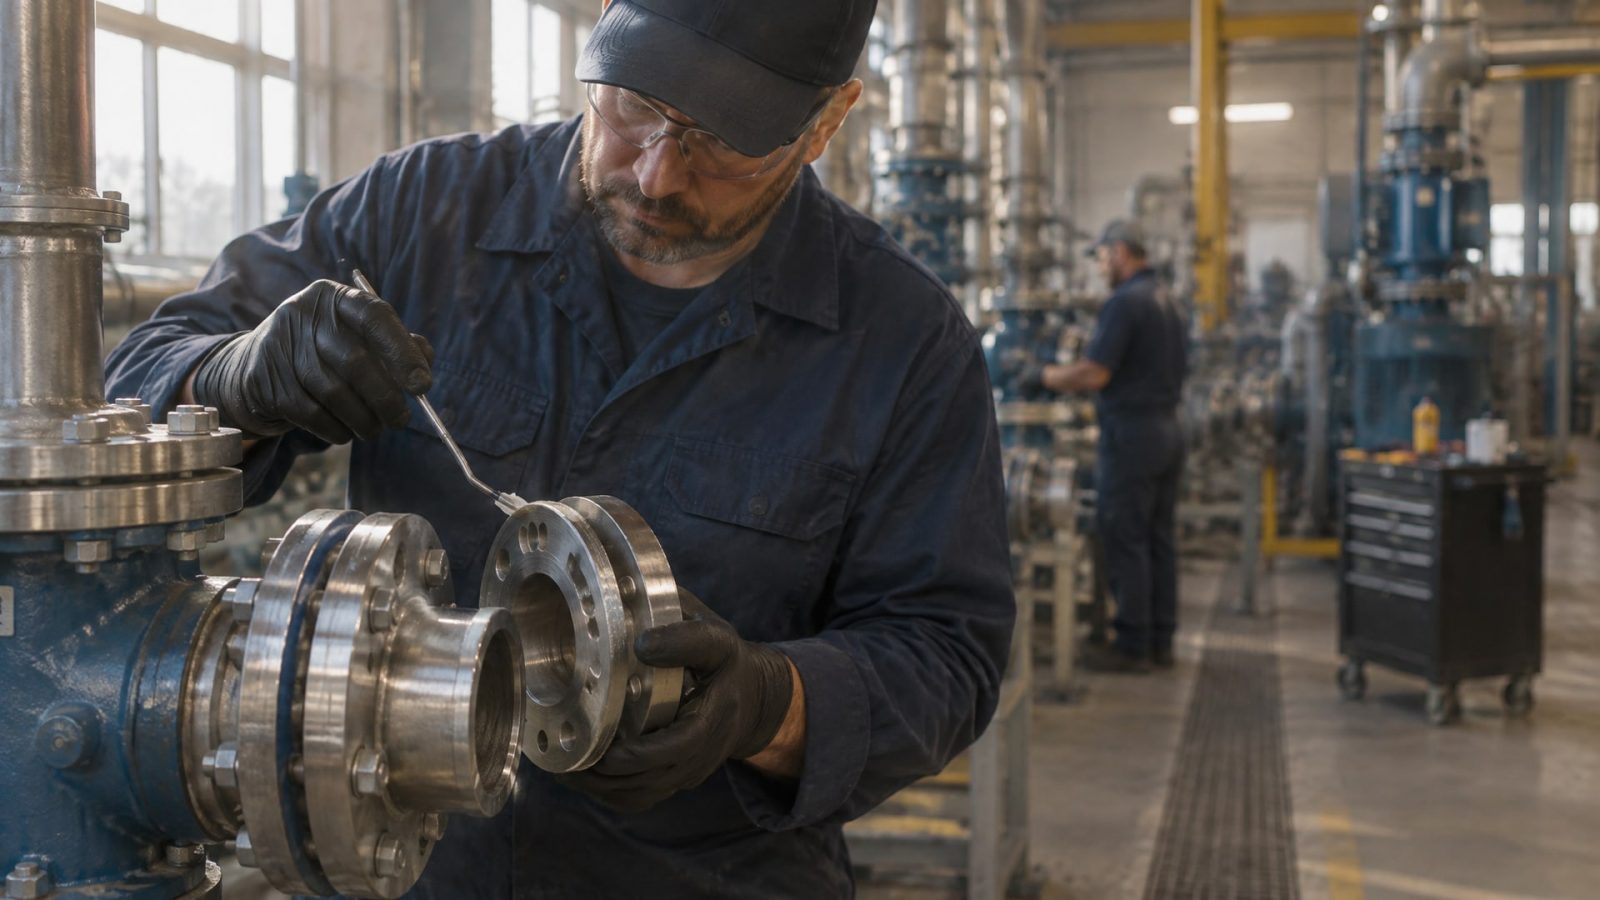
Вырубные резиновые или паронитовые прокладки - традиционное, но не всегда оптимальное решение для герметизации фланцевых соединений. Они требуют постоянного пересчета размеров, хранения запасов разных конфигураций, а при сборке часто смещаются или повреждаются. Анаэробные герметики позволяют отказаться от готовых прокладок и создавать уплотнение прямо на месте установки - достаточно нанести жидкий состав тонким валиком, собрать фланцы и дать полимеризоваться. Однако такая замена работает не всегда: герметик требует жесткой металлической поверхности, малого зазора и строгого соблюдения технологии. Статья разберет, когда анаэробный герметик действительно может заменить прокладку, и как не ошибиться при выборе.
Когда герметик может заменить прокладку
Анаэробные герметики позиционируются производителями как решение для формирования уплотнения на месте (англ.
form-in-place gasket) специально для металлических узлов с малым зазором. Однако это не означает, что он подходит везде, где установлена обычная прокладка.
Герметик работает только при выполнении нескольких условий одновременно. Прежде всего, обе поверхности фланца должны быть металлическими и достаточно жесткими - без деформаций, вмятин или серьезных отклонений от плоскостности. Если фланец пластичен или имеет неравномерный зазор, герметик не сможет обеспечить герметичность. Во-вторых, зазор между поверхностями не должен превышать 0,1–0,25 мм в зависимости от состава. Если зазор больше, воздух попадет внутрь соединения, и анаэробная полимеризация не произойдет. В-третьих, нужна достаточная ширина поверхности контакта: минимум 5 мм по периметру фланца и 3 мм вокруг каждого болтового отверстия.
Если на соединении раньше стояла вырубная прокладка, это указывает на то, что фланцы готовы к герметику - значит, они жесткие и имеют правильную геометрию. Но универсальное правило простое: жесткие металлические фланцы с малым зазором - герметик подойдет; неровные, деформированные или изношенные соединения - требуется механическое уплотнение (прокладка, кольцо, прокладка металл-резина).
Почему обычная прокладка иногда вызывает проблемы
Вырубные резиновые и паронитовые прокладки имеют известные недостатки, особенно в условиях промышленного производства.
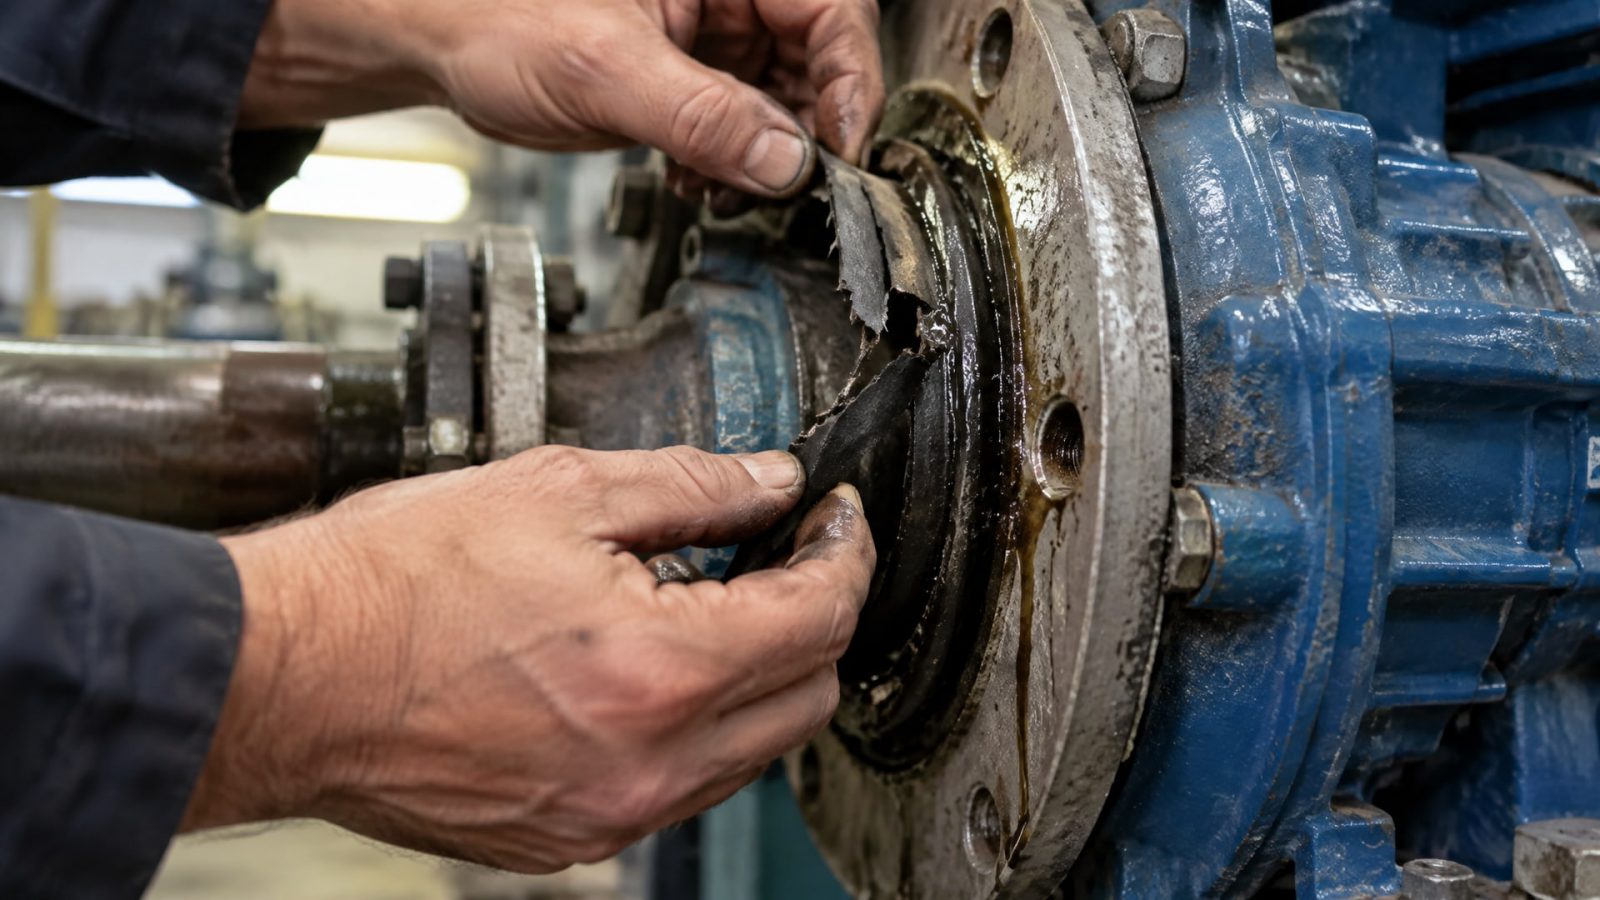
При холодном пуске узла масло или рабочая жидкость, находящаяся в системе, может постепенно вымывать мягкую прокладку, сдвигая ее с места и приводя к утечкам. На вибрирующих узлах (например, вокруг центробежных насосов) прокладка теряет упругость, работает как абразив между металлическими поверхностями и со временем разрушается. Кроме того, каждая замена требует предварительного расчета размеров, заказа, хранения.
Анаэробный герметик избегает большей части этих проблем. Он формирует единое целое с обеими поверхностями после отверждения, не смещается и не вымывается маслом. Там, где прокладка деградирует от постоянной вибрации и попеременного нагрева-охлаждения, герметик сохраняет эластичность в рабочем диапазоне до 150 °C. Для систем, работающих с маслами и техжидкостями, отверждение внутри соединения защищает состав от контакта с воздухом, что исключает быстрое старение и окисление.
Подготовка поверхности: залог успеха герметизации
Выбор правильного герметика - только половина задачи.
От качества подготовки поверхности зависит, полимеризуется ли состав и будет ли он держать давление.
Перед нанесением герметика обе поверхности фланца нужно полностью очистить. Удаляют старую прокладку, остатки герметика, масло, краску, ржавчину и прочие загрязнения. Если в соединении долго стояла прокладка, под ней может быть слой затвердевшего клея или глубокие царапины от механической обработки. Их нужно убрать: пройтись щеткой, наждачной бумагой мелкого зерна или специальной щеткой для удаления остатков. После механической очистки поверхность протирают растворителем и дают полностью высохнуть.
Для нержавеющей стали, алюминия, оцинкованной или анодированной поверхности требуется дополнительный шаг: нанесение активатора или праймера. Эти материалы считаются пассивными, так как на их поверхности образуется оксидный слой, препятствующий начальному отверждению герметика. Активатор повышает скорость полимеризации и надежность адгезии. Наносят его тонко на одну из поверхностей фланца в зоне, где будет находиться герметик, и дают подсохнуть в течение нескольких минут.
Для систем, работающих с агрессивными средами - щелочными растворами, моющими и дезинфицирующими составами - нужно убедиться, что герметик совместим с этими веществами по паспорту продукта.
Технология нанесения: аккуратный валик как основа герметичности
Нанесение герметика - тонкая операция, где небольшие ошибки приводят к утечкам или избытку состава.
Состав наносят непрерывным, но умеренным валиком. Начинают с одной из плоскостей фланца, ближе к внутреннему краю соединения, чтобы герметик оказался в критичной зоне контакта. Валик должен замыкаться полностью вокруг всех болтовых отверстий - разрывы в покрытии исключают. Если расстояние между болтами велико, можно нанести второй валик ближе к центру или к внешнему краю фланца, но всегда замкнутый контур.
Толщина слоя зависит от вязкости герметика. Для составов с консистенцией моторного масла достаточно тонкого слоя, примерно 0,5–1 мм. Нельзя наносить герметик «с запасом», надеясь, что излишек обеспечит герметичность - это не работает. Выдавленный излишек оказывается на воздухе и не полимеризуется из-за отсутствия контакта с металлом. Такие капли остаются липкими на поверхности и впоследствии загрязняют оборудование.
Сборка фланцев должна происходить как можно быстрее после нанесения герметика - в течение нескольких минут. При сборке болты затягивают крест-накрест и медленно, без резких рывков и без смещения деталей относительно друг друга. Момент затяжки указывается в чертеже соединения или техлисте машины; нельзя затягивать «на глаз». Когда все болты затянуты с требуемым моментом, излишки герметика, выступившие наружу, аккуратно удаляют куском ткани или пластиковым шпателем до ввода узла в эксплуатацию.
Время отверждения и условия эксплуатации
Полная полимеризация анаэробного герметика происходит примерно за 24 часа при комнатной температуре (20–25 °C) и нормальной влажности.
В холоде процесс замедляется, на жаре ускоряется. Производители указывают в паспорте продукта, через какое время достигается необходимая степень твердости для включения узла в работу - обычно это 4–6 часов при нормальной температуре, но точное время зависит от состава.
Вводить узел в эксплуатацию раньше рекомендуемого времени нельзя. Если герметик не полимеризовался достаточно, его может вымыть рабочая жидкость, или он не выдержит давление и начнет течь. С другой стороны, 24 часа выдержки при комнатной температуре считается страховкой для полной механической прочности.
Рабочий диапазон анаэробных фланцевых герметиков охватывает температуры от -55 °C до +150 °C, хотя конкретные пределы зависят от состава. Большинство современных формуляций демонстрируют хорошую маслостойкость и способность выдерживать перепады температуры и вибрацию. Если система будет работать при экстремальных параметрах или с агрессивными жидкостями, нужно сверить допуски герметика с техническим листом до выбора.
Анаэробный герметик для жестких фланцевых узлов на практике
На сборочных линиях, где используются стандартные металлические фланцы с высокой жесткостью и хорошей геометрией, анаэробные герметики зарекомендовали себя как надежное решение.
Для герметизации плоских разборных металлических фланцевых соединений рекомендуется использовать анаэробный жидкий уплотнитель EFELE 143, который обеспечивает стабильное отверждение в зазорах 0,05–0,25 мм и выдерживает вибрацию, масло и температурные колебания в рамках типовых промышленных применений. Преимущество такого подхода - отсутствие необходимости держать на складе сотни размеров готовых прокладок, быстрая сборка и полная взаимозаменяемость с предыдущей технологией.
Однако герметик требует строгого соблюдения технологии. Если на производстве работают недостаточно аккуратно с подготовкой поверхности или нарушают время отверждения, результат будет разочаровывающим: утечки, осыпание герметика, необходимость переделки. На этапе внедрения рекомендуется провести испытание на демонтажную прочность адгезии (по ГОСТ 15140 или ISO 4624) с образцами, чтобы убедиться, что состав и технология соответствуют требованиям.
Часто задаваемые вопросы
Можно ли использовать герметик вместо прокладки?
Да, но только для жестких металлических фланцев с малым зазором (до 0,25 мм) и хорошей поверхностью. Если фланец деформирован, зазор большой или материал неподходящий, герметик не будет держать. Для таких случаев требуется прокладка или комбинированное уплотнение.
Какой герметик использовать вместо прокладки?
Выбирайте анаэробный герметик типа form-in-place gasket с указанием рабочего диапазона температур и совместимостью с той жидкостью, которая будет в системе (масло, вода, щелочь). Обязательно проверьте допуск на минимальный зазор и минимальную ширину перекрытия фланца. Для пассивных металлов (нержавейка, алюминий) убедитесь, что в паспорте допускается применение активатора.
Почему герметик не застыл снаружи?
Это нормальное свойство анаэробных составов - они не отверждаются на воздухе. Снаружи герметик останется липким, если только не попадет на активирующую поверхность (например, на ржавчину). Внутри соединения, где мало воздуха и есть металлический контакт, состав полимеризуется в норме. Выступившие излишки нужно удалить перед вводом в работу.
Нужно ли наносить герметик с большим запасом?
Нет. Избыток выдавится при затяжке и не будет участвовать в герметизации. Наносите непрерывный, но умеренный валик (примерно 0,5–1 мм толщиной). Этого достаточно, если поверхность чистая и зазор правильный.
Подойдет ли анаэробный герметик для системы с маслом и температурой до 120 °C?
Для большинства анаэробных фланцевых герметиков это находится в пределах рабочего диапазона. Однако всегда проверяйте паспорт конкретного состава - в нем указаны точные температурные пределы и маслостойкость. Если система содержит ароматические растворители или специальные присадки, убедитесь в совместимости.
Заключение
Анаэробный герметик может успешно заменить вырубную прокладку, но только при соблюдении нескольких условий: жесткие металлические фланцы, малый зазор (не более 0,25 мм), достаточная ширина перекрытия и чистая, сухая поверхность. Технология проста, но требует аккуратности на каждом этапе: от очистки и подготовки до нанесения и времени выдержки. Если эти условия выполнены, герметик надежнее и экономичнее, чем складские запасы готовых прокладок, особенно когда нужна гибкость и скорость сборки.
Следующий шаг: сверьте геометрию вашего фланца с требованиями (ширина перекрытия, зазор, материал), выберите герметик с подходящим рабочим диапазоном и, перед массовым применением, проведите пробную сборку с контролем герметичности. Так вы убедитесь, что замена прокладки на герметик пройдет без сюрпризов.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как смазка для пищевого оборудования h1 защищает узлы от агрессивных моющих средств и продлевает срок службы оборудования.
Узнайте, как провести антикор автомобиля весной и защитить его от разрушительного воздействия коррозии.
Узнайте, как правильно выбрать анаэробные фиксаторы и герметики для надежного крепления пластиковых деталей, избегая повреждений.