
Графит в узлах трения втулок: преимущества и особенности выбора
Графит в узлах трения втулок помогает поддерживать скольжение, когда подача жидкой смазки ограничена или узел работает в режиме сухого и граничного трения. Но графит не универсальная замена маслу: выбор зависит от температуры, нагрузки, скорости и конструкции втулки. Для инженера важно сопоставить эти условия с характеристиками материала, а для закупщика - проверить типоразмер, допуски и данные испытаний.
В статье разобраны свойства твердых смазок, устройство спеченных бронзографитовых втулок и параметры, которые стоит проверить до установки. Отдельно рассмотрены рабочие ограничения и испытания спеченных материалов: они помогают оценить, соответствует ли втулка условиям конкретного узла.
Как работает графит в узлах трения втулок
Графит используют как твердую смазку: он способствует скольжению контактирующих поверхностей без постоянной подачи жидкого смазочного материала.
Такое решение рассматривают для сухого или граничного трения, а также для узлов, где есть риск недостатка жидкой смазки. В этих условиях смазывающий слой должен сохранять работоспособность в рамках параметров, заданных для материала и конструкции втулки.
Твердые смазки для втулок не гарантируют меньший износ при любых режимах. При полноценной жидкостной смазке у подшипников обычно ниже трение и износ, чем у твердосмазываемых вариантов. Поэтому переход на графит оправдан не сам по себе, а когда условия узла соответствуют возможностям такого решения.
Чем отличаются графитовые и маслонаполненные втулки
Спеченная бронзографитовая втулка может совмещать металлическую основу, графит и пористую структуру, пропитанную минеральным маслом. Для одного типового класса приводятся значения около 1% графита по массе и около 28% пористости. Эти цифры описывают конкретный класс изделий, а не любую втулку с графитом: состав, пористость и способ пропитки различаются.
В маслонаполненных спеченных подшипниках поры удерживают масло, а в твердосмазываемых исполнениях графит может быть предусмотрен конструкцией как смазывающий компонент. Эти варианты нельзя считать взаимозаменяемыми только по наличию графита. Для правильного подбора нужно сверять устройство изделия и режим его работы с техническими данными конкретной втулки.
Когда применяют бронзографитовую смазку
Бронзографитовая втулка может подойти для узла, которому нужна работа без постоянной подачи жидкой смазки, но ее параметры должны соответствовать нагрузке, скорости и температуре. Учитывают и режим движения: условия непрерывного скольжения и периодических перемещений могут предъявлять разные требования к материалу. Само обозначение «самосмазывающаяся» не отменяет проверки ограничений по нагрузке и посадке.
Графит также применяют в составе смазочного материала для контактных зон, где возможны заедание и износ. Когда жидкая смазка не обеспечивает требуемый режим, в таких узлах используют EFELE Графитовую смазку: ее назначение включает предотвращение схватывания и заедания и снижение износа. Выбор между смазкой и втулкой с твердой смазкой зависит от конструкции узла и условий подачи материала.
Спеченные подшипники с графитом: конструкция и рабочие ограничения
Спеченные бронзографитовые подшипники выпускают в разных исполнениях, поэтому переносить характеристики одной втулки на все изделия нельзя.
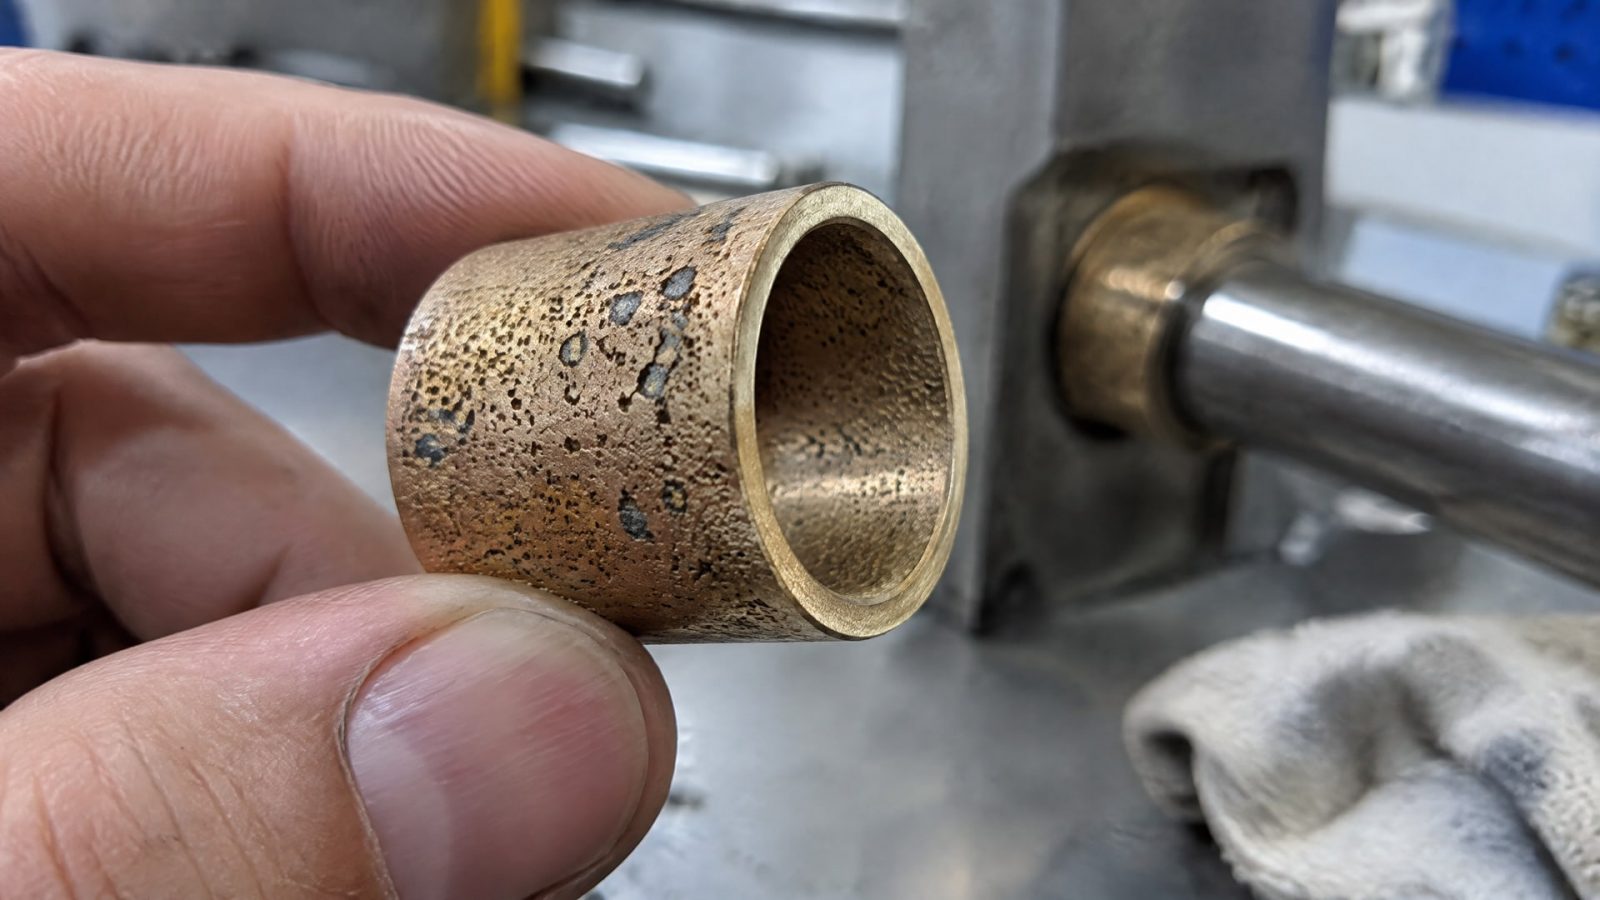
Для типового класса маслонаполненных бронзографитовых втулок приводятся рабочая температура от -10 до +90 °C, динамическая нагрузка 10 Н/мм² и статическая нагрузка 20 Н/мм². Диапазон скорости скольжения для этих изделий составляет от 0,25 до 5,0 м/с.
Коэффициент трения 0,05-0,10 указан для работы со смазкой. Это параметр конкретного класса изделий и заданных условий, а не гарантированная характеристика любой втулки с графитом. При оценке узла важно также учитывать, что смазка улучшает скольжение, снижает износ и помогает предотвратить коррозию. Однако сам факт наличия масляной пропитки не позволяет игнорировать ограничения по нагрузке и скорости.
Температура зависит от исполнения
Для втулок с твердой смазкой указывают возможный диапазон эксплуатации от +150 до +400 °C в зависимости от исполнения. Его нельзя автоматически применять к маслонаполненным бронзографитовым подшипникам: для одного такого класса приведен диапазон от -10 до +90 °C. Перед выбором следует сверить допустимую температуру именно той конструкции, которая будет работать в узле.
Рост температуры и скорости увеличивает тепловую нагрузку, а ресурс может снижаться. Поэтому температурный предел оценивают не отдельно, а вместе с нагрузкой и характером движения. Если втулка работает на высокой скорости или воспринимает существенную нагрузку, нельзя выбирать ее только по максимальной температуре из описания материала.
Нагрузка и скорость не взаимозаменяемы
Для оценки работы втулки используют пределы нагрузки и скорости, а также PV-параметр. В одном техническом листе для втулок с твердой смазкой приведено ограничение PV 3,34 Н/мм² × м/с. Оно относится к указанному материалу и не должно переноситься на другие изделия без подтверждения производителя.
При подборе сопоставляют предполагаемый режим узла с допустимыми показателями втулки. Динамическая и статическая нагрузка рассматриваются отдельно: приведенные для типового бронзографитового изделия значения составляют 10 Н/мм² и 20 Н/мм² соответственно. Дополнительно проверяют скорость скольжения, для которой в тех же данных указан интервал от 0,25 до 5,0 м/с. Если режим превышает ограничения хотя бы по одному параметру, материал нельзя считать подходящим только на основании наличия графита.
Как выбрать твердые смазки для втулок и проверить посадку
Подбор начинают с условий работы, а не с общего обозначения «графитовая втулка».
Для выбора твердосмазываемого исполнения важны температура, нагрузка и профиль движения. Далее сверяют допустимую скорость и PV-параметр, а для спеченного подшипника уточняют, есть ли масляная пропитка и как устроена пористость. Такой порядок помогает избежать ошибки, когда материал выбирают по одному свойству, не учитывая режим целиком.
Проверка типоразмера и сопряженных деталей
Типоразмер не гарантирует корректную работу узла. Нужно проверить допуски посадки, геометрию и шероховатость вала, а также соосность сопряженных деталей. Эти параметры влияют на работу втулки, поэтому самосмазывающаяся конструкция не отменяет требований к монтажу.
Для метрических прямых бронзографитовых втулок применяется ISO 3547-1. При этом часть фланцевых изделий в метрическом и дюймовом исполнении может не иметь стандартизованного типоразмера. Инженеру следует сверить исполнение и посадки со спецификацией конкретного изделия, а не исходить из того, что любая втулка соответствует этому стандарту.
Сопоставление рабочих параметров
Перед закупкой удобно зафиксировать исходные условия и сравнить их с данными втулки. В первую очередь проверяют температуру, динамическую и статическую нагрузку, скорость скольжения и PV-предел. Для маслонаполненного бронзографитового класса в источниках приведены температура от -10 до +90 °C, нагрузки 10 Н/мм² в динамике и 20 Н/мм² статически, скорость от 0,25 до 5,0 м/с. Эти значения служат ориентиром только для соответствующего класса изделий.
Если рассматривается твердосмазываемая втулка для более высокой температуры, проверяют ее индивидуальный диапазон: для разных исполнений он может лежать от +150 до +400 °C. Также сверяют PV-предел, если он указан в документации; в одном из технических листов приведено значение 3,34 Н/мм² × м/с. Без этих сопоставлений нельзя оценить, подходит ли материал конкретному узлу.
Испытания спеченных материалов: что проверяют
Для спеченных подшипников важны не только химический состав и наличие графита.
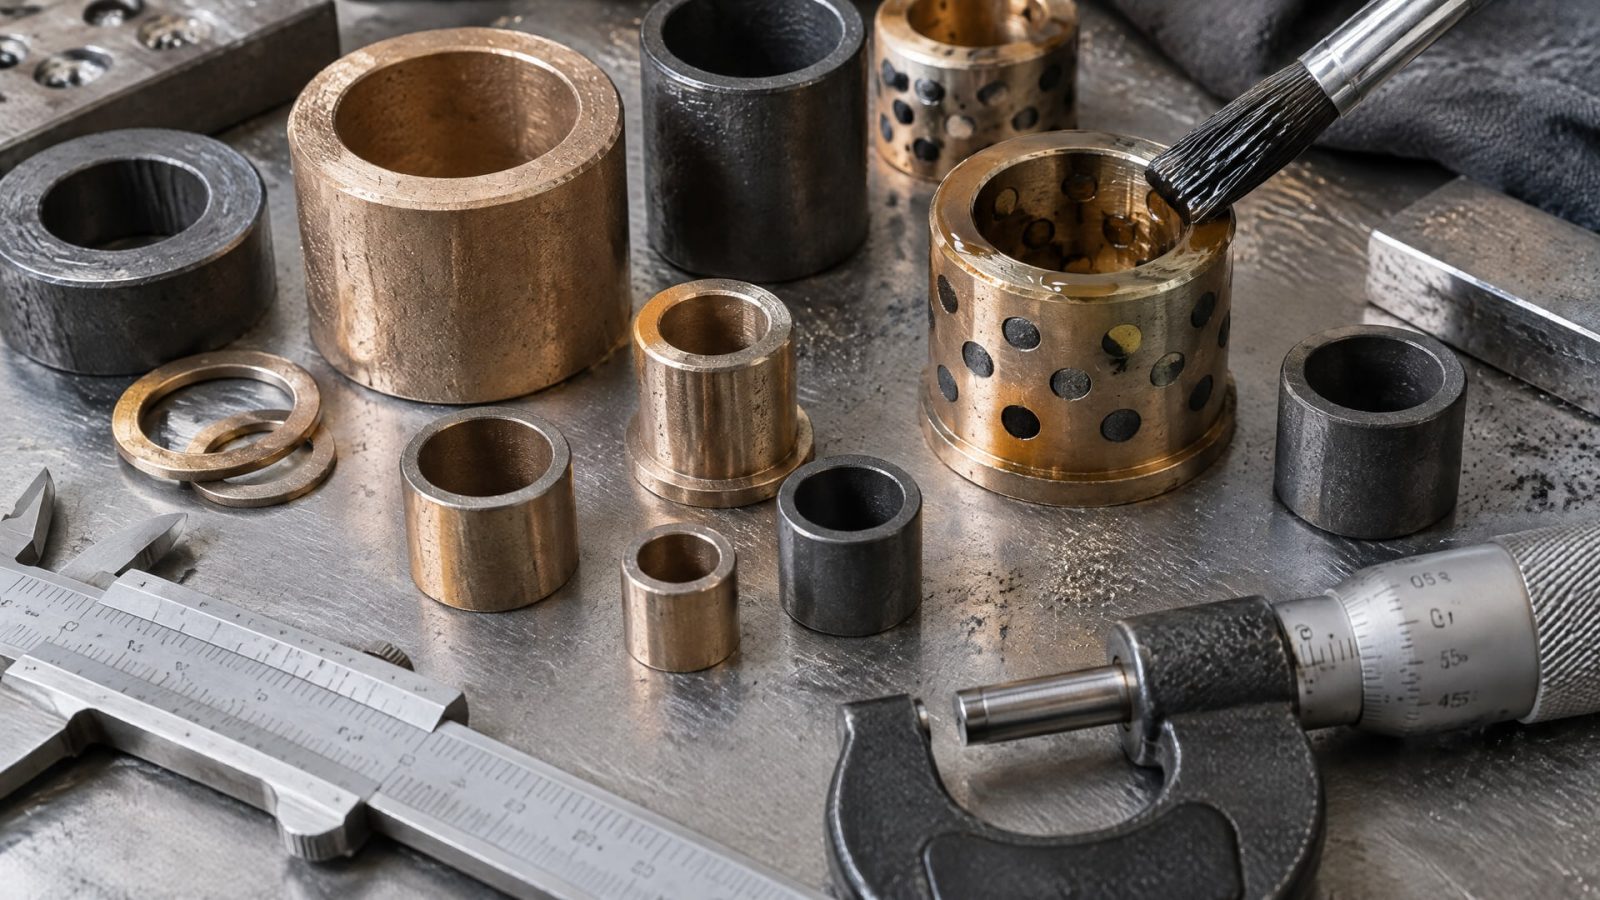
На работу изделия влияют плотность, содержание масла, взаимосвязанная и поверхностно-связанная пористость, а также прочность на сжатие. Поэтому при оценке материала изучают результаты испытаний по тем характеристикам, которые связаны с конструкцией и предполагаемым режимом втулки.
В документах по порошковой металлургии упоминается ASTM B328 как исторически применявшийся стандарт для оценки ряда параметров. Среди современных методов приведены ASTM B962 для плотности, ASTM B963 для содержания масла, эффективности пропитки и поверхностно-связанной пористости, а также ASTM B939 для радиальной прочности на сжатие. Для спеченных бронзовых подшипников также упоминается ASTM B438.
Методы испытания на трение и износ
Для бронзографитовых подшипников используют испытания pin-on-disc, block-on-ring и thrust washer. Они позволяют оценивать поведение материалов в разных испытательных схемах, но результаты нельзя считать универсальными для любого узла. При сопоставлении важно учитывать условия теста и конструкцию втулки, для которой предназначены данные.
Испытания дополняют проверкой плотности, пористости и маслоемкости. Например, стандарт ASTM B963 охватывает измерение содержания масла, эффективности пропитки и поверхностно-связанной пористости. ASTM B962 связан с определением плотности, а ASTM B939 - с радиальной прочностью на сжатие. Эти показатели помогают оценить свойства спеченного материала, но сами по себе не заменяют проверку рабочих ограничений по температуре, нагрузке, скорости и PV.
Как использовать результаты при выборе
Инженеру стоит запрашивать характеристики именно того исполнения, которое планируется установить: одинаковое общее название не гарантирует одинаковый состав, пористость, способ пропитки или температурный диапазон. При сравнении данных важно проверять, относятся ли нагрузка и скорость к конкретному изделию, а не к классу материалов в целом. Для метрических прямых втулок дополнительно сверяют соответствие ISO 3547-1.
Закупщику полезно включить в спецификацию не только размеры, но и требования к рабочим параметрам и испытательным данным. В ней можно указать, какие характеристики должны быть подтверждены: плотность, содержание масла, пористость или прочность на сжатие. Такой подход снижает риск выбора втулки по одному признаку, например по наличию графита, без подтверждения пригодности к условиям эксплуатации.
Когда графит не заменяет жидкую смазку
Графит не всегда предпочтительнее жидкой смазки.
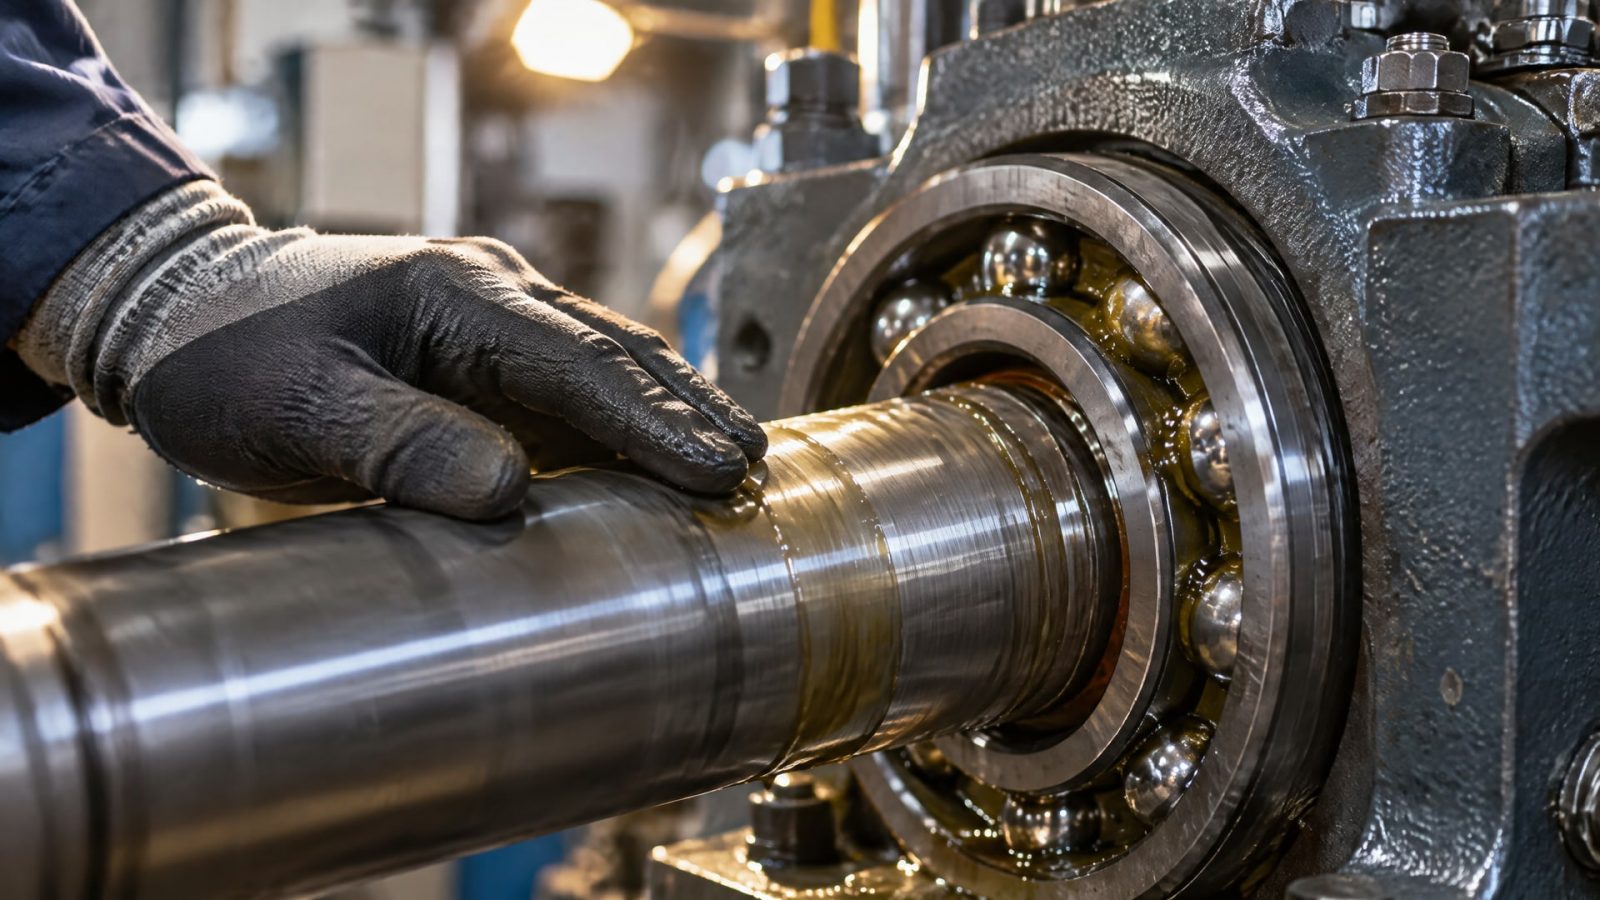
При полноценной жидкостной смазке подшипники обычно показывают более низкие трение и износ, чем твердосмазываемые варианты. Поэтому графит рассматривают прежде всего там, где жидкая смазка ограничена, требуется сухой или граничный режим либо конструкция предусматривает смазывающий компонент в материале втулки.
Различайте втулку и смазочный материал
Спеченная бронзографитовая втулка и графитовая смазка - разные решения. В первом случае графит входит в конструкцию материала, который работает как подшипник скольжения; во втором смазочный материал наносят на контактные поверхности или используют согласно конструкции узла. Их нельзя сравнивать только по наличию графита: отличаются способ применения и условия, для которых предназначено каждое решение.
Если узел подвержен схватыванию и заеданию, выбор графитсодержащего смазочного материала может быть уместен. При этом не следует считать его заменой расчету втулки: сохраняются требования к нагрузке, скорости, посадкам и геометрии. Аналогично втулка с твердой смазкой не освобождает от контроля режима и правильной установки.
Решение должно соответствовать режиму
Перед выбором ответьте на несколько вопросов: есть ли постоянная подача жидкой смазки, каковы температура и нагрузка, как движется сопряженная деталь, какие ограничения установлены для конкретного материала? Если в узле возможен недостаток жидкой смазки, графит и другие твердые смазки могут помочь обеспечить работу в сухом или граничном режиме. Если же предусмотрена полноценная жидкостная смазка, следует учитывать, что у таких подшипников обычно ниже трение и износ.
Проверьте условия применимости по документации изделия. Для бронзографитовой втулки важны не только содержание графита и пористость, но и пределы по температуре, нагрузке, скорости и PV. Для твердосмазываемой конструкции температурный диапазон от +150 до +400 °C возможен лишь в зависимости от исполнения. Универсального значения для всех втулок с графитом нет.
Часто задаваемые вопросы
Всегда ли графит лучше жидкой смазки?
Нет. При полноценной жидкостной смазке трение и износ обычно ниже, чем у подшипников с твердой смазкой. Графит рассматривают, когда подача жидкого материала ограничена или узел рассчитан на сухое либо граничное трение. Выбор зависит от температуры, нагрузки, скорости и конструкции втулки.
Какую нагрузку выдерживает спеченная бронзографитовая втулка?
Для одного класса таких изделий указана динамическая нагрузка 10 Н/мм² и статическая 20 Н/мм². Эти значения нельзя переносить на любую бронзографитовую втулку. Дополнительно проверяют скорость скольжения, PV-предел и температурный диапазон конкретного исполнения.
Как проверить спеченный подшипник с графитом?
Изучите данные по плотности, содержанию масла, пористости и прочности на сжатие, если они применимы к конструкции. Для оценки этих свойств упоминаются ASTM B962, ASTM B963 и ASTM B939. Также проверяют типоразмер, посадки и соответствие условиям эксплуатации.
Нужна ли проверка посадки для самосмазывающейся втулки?
Да. Даже самосмазывающаяся втулка чувствительна к допускам, геометрии, соосности и шероховатости вала. Для метрических прямых бронзографитовых втулок применяется ISO 3547-1, однако часть фланцевых исполнений может не иметь стандартизованного типоразмера. Посадки сверяют с документацией изделия.
Заключение
Графит в узлах трения втулок полезен, когда конструкция и режим предусматривают работу с твердой смазкой, а подача жидкого материала ограничена. При выборе учитывают не только состав, но и температуру, нагрузку, скорость, PV-параметр, пористость, тип пропитки и посадки. Характеристики спеченных бронзографитовых изделий различаются, поэтому значения одного класса нельзя считать универсальными.
Следующий шаг - зафиксировать режим узла и сверить его с документацией конкретной втулки: проверить рабочую температуру, нагрузки, скорость, допуски и доступные результаты испытаний. Это позволит выбрать подходящий графитсодержащий материал без предположения, что любая втулка с графитом решит задачу.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Антифрикционные покрытия: выберите правильное, способное выдерживать до 1370 МПа, и узнайте, как оценить его характеристики.
Узнайте, как правильно сравнивать коэффициент трения смазки и твердосмазочного покрытия, и почему нельзя использовать универсальные показатели.
Узнайте, как выбрать покрытие на основе MoS2 или графита, чтобы обеспечить оптимальный коэффициент трения молибдена для ваших узлов.