
Испытание соляным туманом: влияние фосфатирования и оксидирования
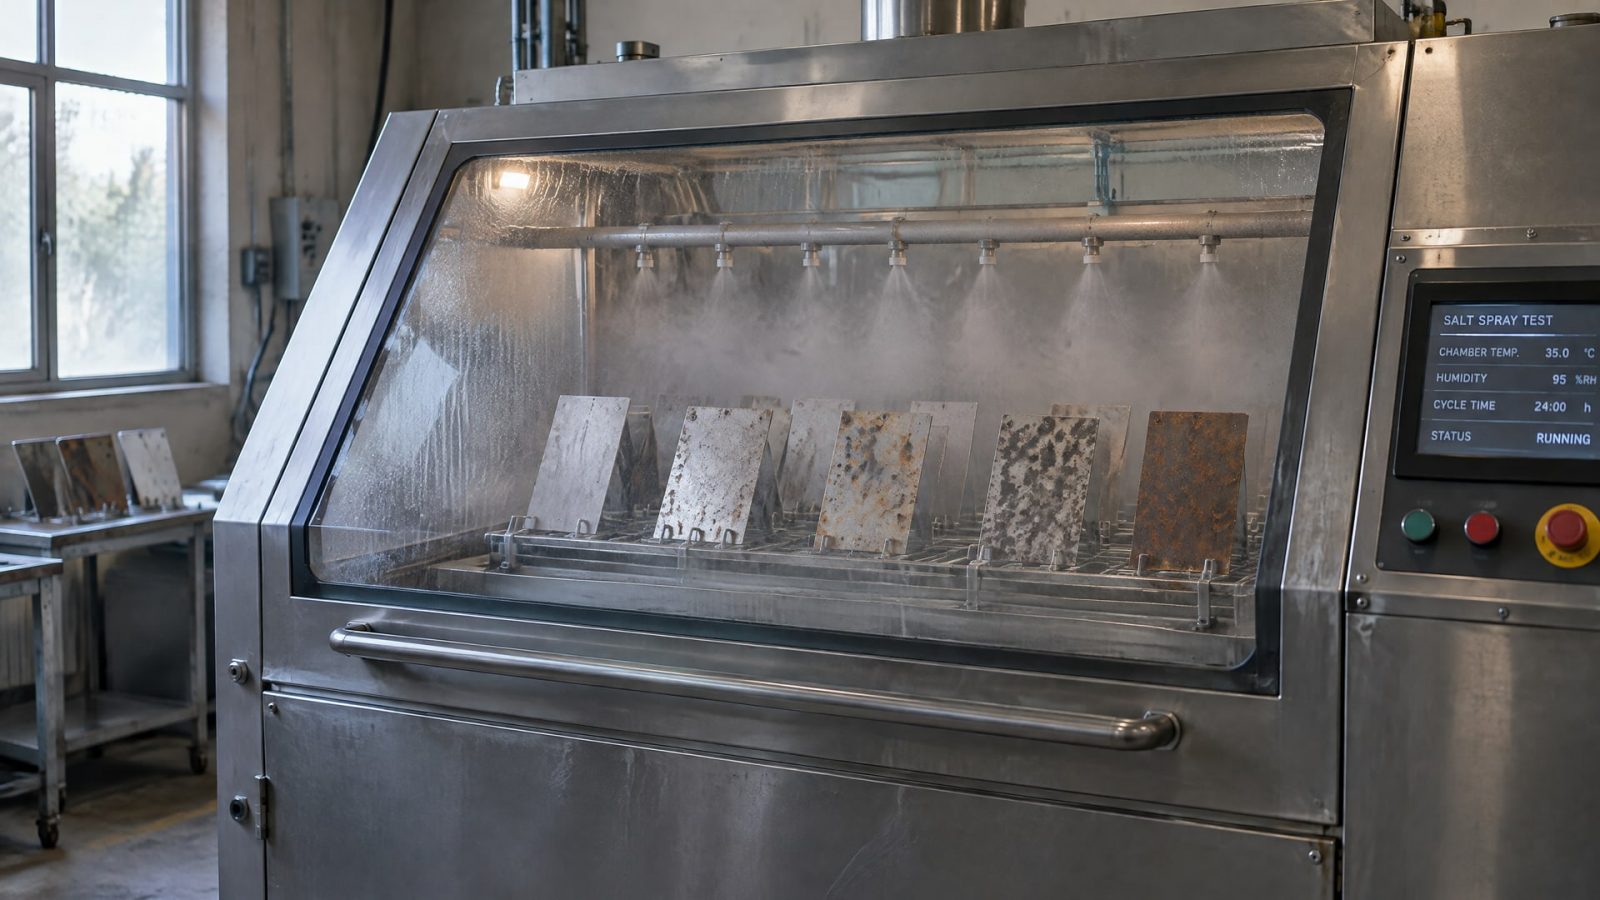
Результат испытания соляным туманом зависит не только от способа обработки металла, но и от всей системы защиты, подготовки поверхности и выбранного режима испытания. Фосфатирование формирует конверсионный слой, который служит основой для последующего покрытия; оксидирование рассматривают как базовую защиту. Ни один из этих процессов сам по себе не гарантирует стойкость в любой среде.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые сравнивают покрытия и составляют требования к испытаниям. Разберем, чем отличаются режимы соляного тумана, как подготовка поверхности влияет на фосфатирование и почему результаты теста нельзя напрямую переводить в срок службы изделия.
Что показывает испытание соляным туманом
Испытание в камере соляного тумана используют для сравнительной оценки коррозионной стойкости металлических материалов с постоянной или временной защитой.
В ходе испытания образцы подвергают воздействию искусственной среды, после чего оценивают коррозию и дефекты покрытия. Метод помогает сопоставлять образцы при одинаковых заданных условиях.
ISO 9227:2022 предусматривает три режима: нейтральный соляной туман NSS, уксуснокислый AASS и медно-ускоренный уксуснокислый CASS. Они отличаются составом среды и агрессивностью. Поэтому результаты, полученные в разных режимах, нельзя напрямую сравнивать только по продолжительности испытания.
Для базовой сравнительной оценки используют NSS. AASS и CASS выбирают, когда задача требует более жесткого воздействия. Режим следует определять по цели испытания, а не по привычке или только по тому, что указано в документации на похожее изделие.
При оценке важно учитывать не только время до появления коррозии, но и характер дефектов: локальные повреждения, точечную коррозию, коррозию под покрытием и состояние кромок. Для инженера это помогает понять, где именно система защиты теряет эффективность. Закупщику такие сведения позволяют сопоставить предложения по одинаковым критериям, а не только по заявленному числу часов.
Режимы и параметры испытаний в камере соляного тумана
Для режима NSS в материалах по ISO 9227 указаны следующие параметры: температура в камере 35 ± 2 °C, концентрация хлорида натрия 50 ± 5 г/л и pH раствора 6,5–7,2.
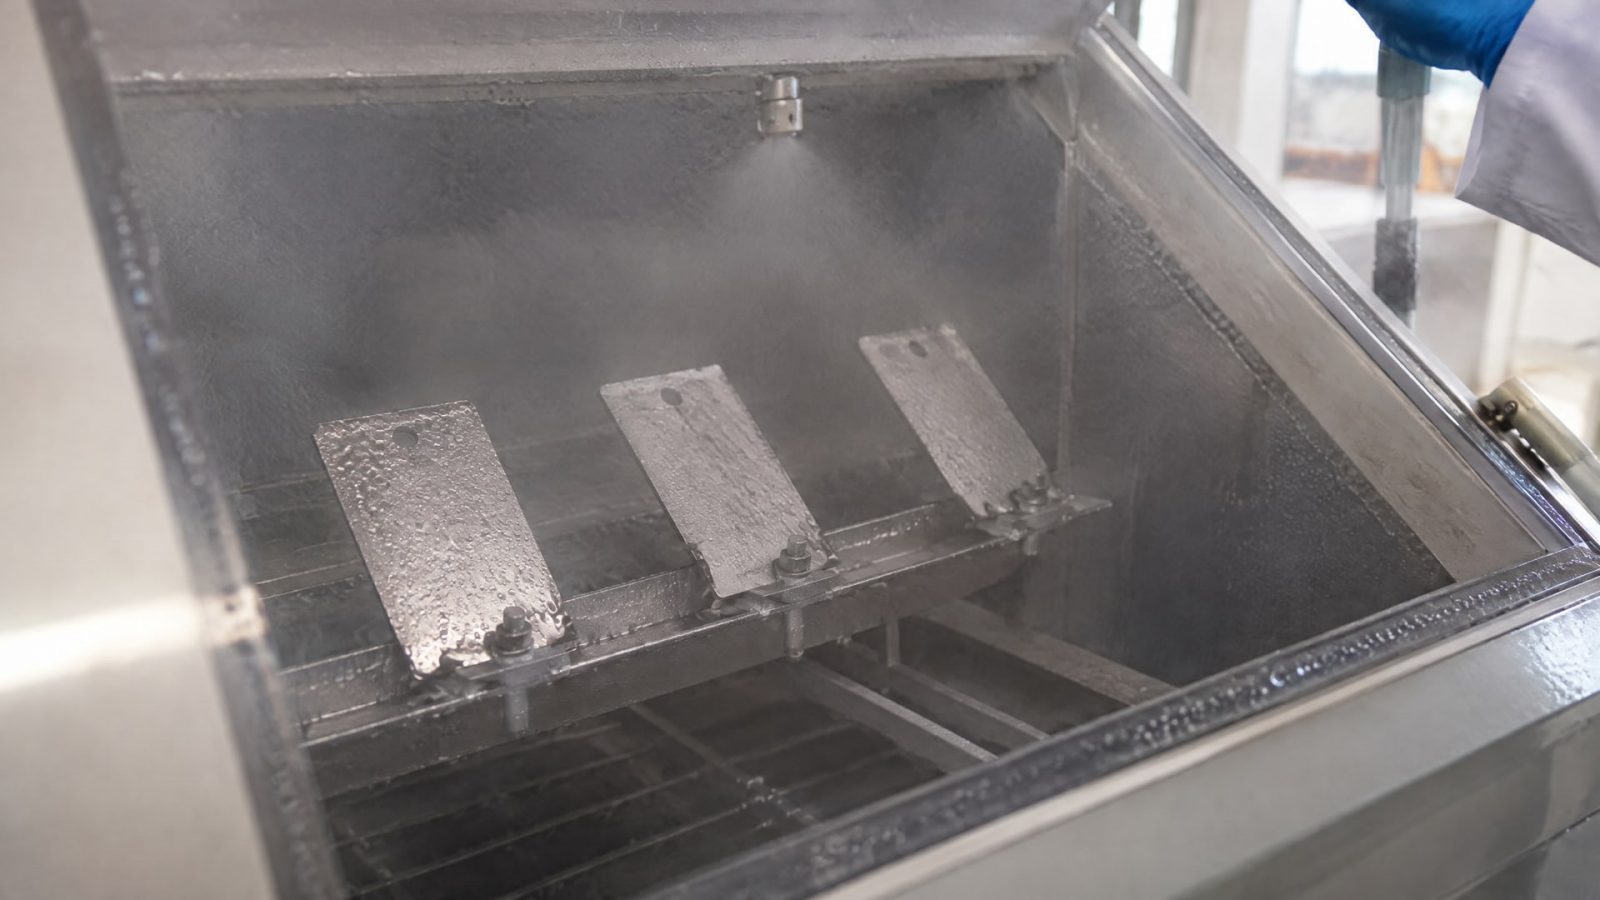
Скорость осаждения тумана составляет 1–2 мл/час на 80 см², давление сжатого воздуха на форсунке - 0,7–1,4 бар. Соблюдение условий важно для сопоставимости результатов.
Для режима AASS используют раствор 5%-ного NaCl с уксусной кислотой; указанный диапазон pH составляет 3,1–3,3. Это не тот же режим, что NSS, поэтому в протоколе следует фиксировать метод и условия, а результаты рассматривать отдельно. Для CASS также важно обозначать именно выбранный режим, а не сводить его к общему выражению «соляной туман».
При подготовке испытания нужно заранее определить, какие образцы сравнивают, какие дефекты будут оценивать и как учитывают кромки и локальные повреждения. Если в требованиях указано только «испытания на соляной туман», информации недостаточно для однозначного сопоставления результатов: следует уточнить стандарт, режим и критерии оценки.
Такая детализация важна и при проверке протокола, и при согласовании технической документации. Одинаковое время воздействия не означает одинаковых условий, если использовались разные режимы или параметры среды.
Фосфатирование: подготовка поверхности и коррозионная стойкость
Фосфатирование - конверсионный процесс: поверхность стали обрабатывают раствором фосфорной кислоты и солей, формируя защитный слой.
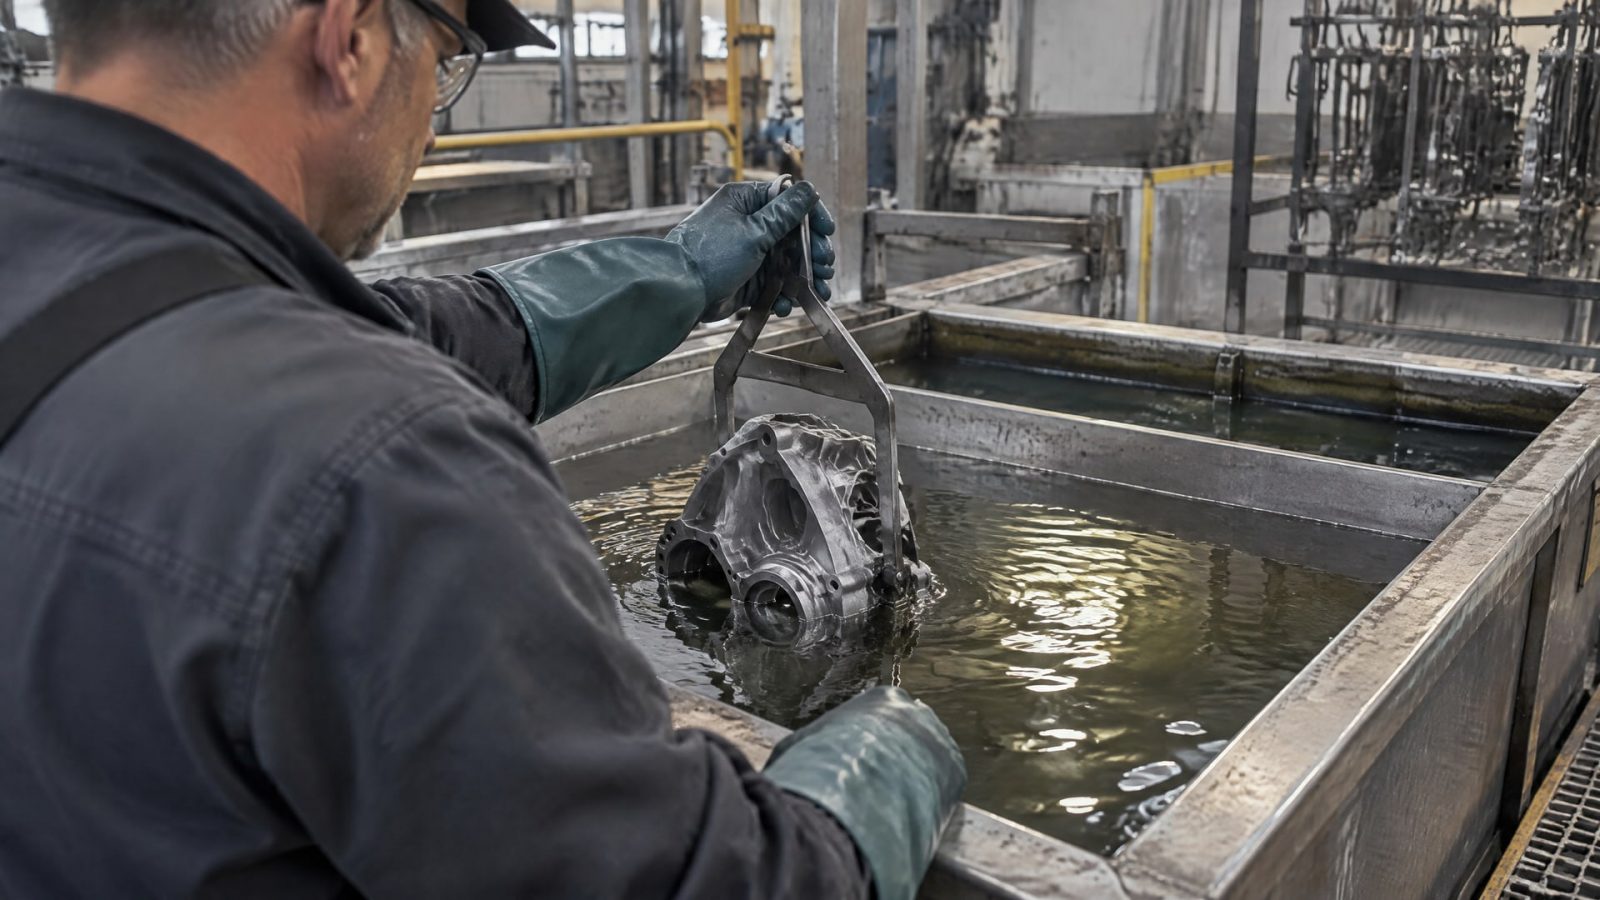
В системе с последующим покрытием этот слой служит основой и способствует адгезии. Поэтому фосфатирование коррозию оценивают не отдельно от остальных этапов, а вместе с подготовкой поверхности и финишным покрытием.
Подготовка поверхности влияет на равномерность и качество фосфатного слоя, а значит, и на результат испытания. Для подготовки поверхности перед окрашиванием в тематических материалах указывают ГОСТ 9.402-2004. Если базовая обработка выполнена неоднородно, сравнение финишных покрытий может отражать не только их свойства, но и различия в подготовке образцов.
Для изделий с фосфатным слоем следует оценивать систему целиком: подготовка, фосфатирование и последующий слой масла, краски или полимерного покрытия. Сам фосфатный слой обычно рассматривают как подложку, а не как универсальную финальную защиту от коррозии. Это особенно важно, если изделие будет работать при высокой солевой нагрузке.
В протоколе полезно фиксировать не только появление ржавчины, но и место возникновения дефекта. Повреждения на кромках, локальные вскрытия и подпленочная коррозия помогают оценить, как взаимодействуют этапы обработки. Так испытание становится инструментом анализа всей технологии, а не формальной проверкой одного слоя.
Оксидирование и сравнение способов защиты
Оксидирование, как и фосфатирование, рассматривают как базовую защиту, а не как гарантию стойкости в любых условиях.
При выборе между этими технологиями важно учитывать назначение детали, среду эксплуатации и наличие последующего покрытия. По одному названию процесса нельзя определить, какая система покажет лучший результат в соляном тумане.
Если деталь включает крепеж, резьбы, штампованные элементы или зоны трения, наряду с коррозионной стойкостью учитывают поведение поверхности при контакте и трении. В условиях высокой солевой нагрузки может потребоваться дополнительная защита. Ее результативность нужно оценивать на образцах с теми же этапами подготовки и нанесения, что предусмотрены для изделия.
При сравнении фосфатирования и оксидирования условия испытания должны быть одинаковыми. Следует сопоставлять не только продолжительность воздействия, но и режим, тип дефектов, состояние кромок и поведение покрытия в местах локального повреждения. Иначе вывод о преимуществе одного процесса будет зависеть от различий в методике.
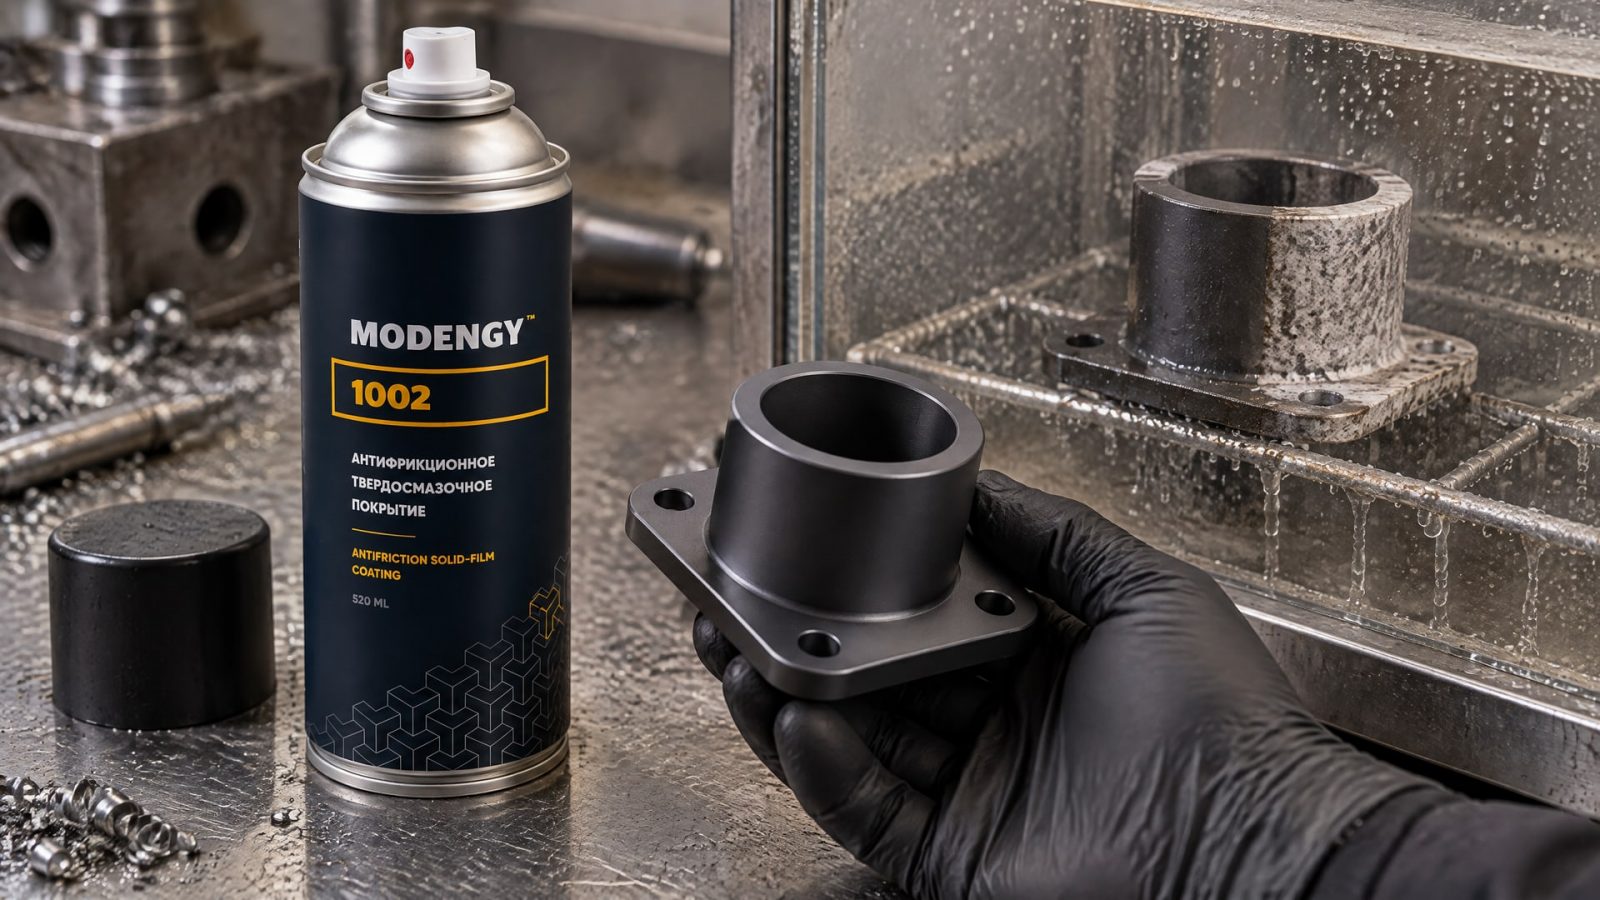
Когда узлу трения нужна не только антикоррозионная защита, но и смазывающие свойства, важно учитывать обе задачи. При холодном пуске, фреттинге или воздействии среды недостаточно оценивать только базовый слой: в таких случаях в систему включают антифрикционное покрытие. В этой роли применяют MODENGY 1002: его смазывающие и антикоррозионные свойства подтверждены испытаниями в соляном тумане.
Соляной туман: испытания по ГОСТ и ISO
Для испытаний покрытий в российской нормативной базе используют ГОСТ 9.308-85, описывающий ускоренные коррозионные испытания в соляном тумане.
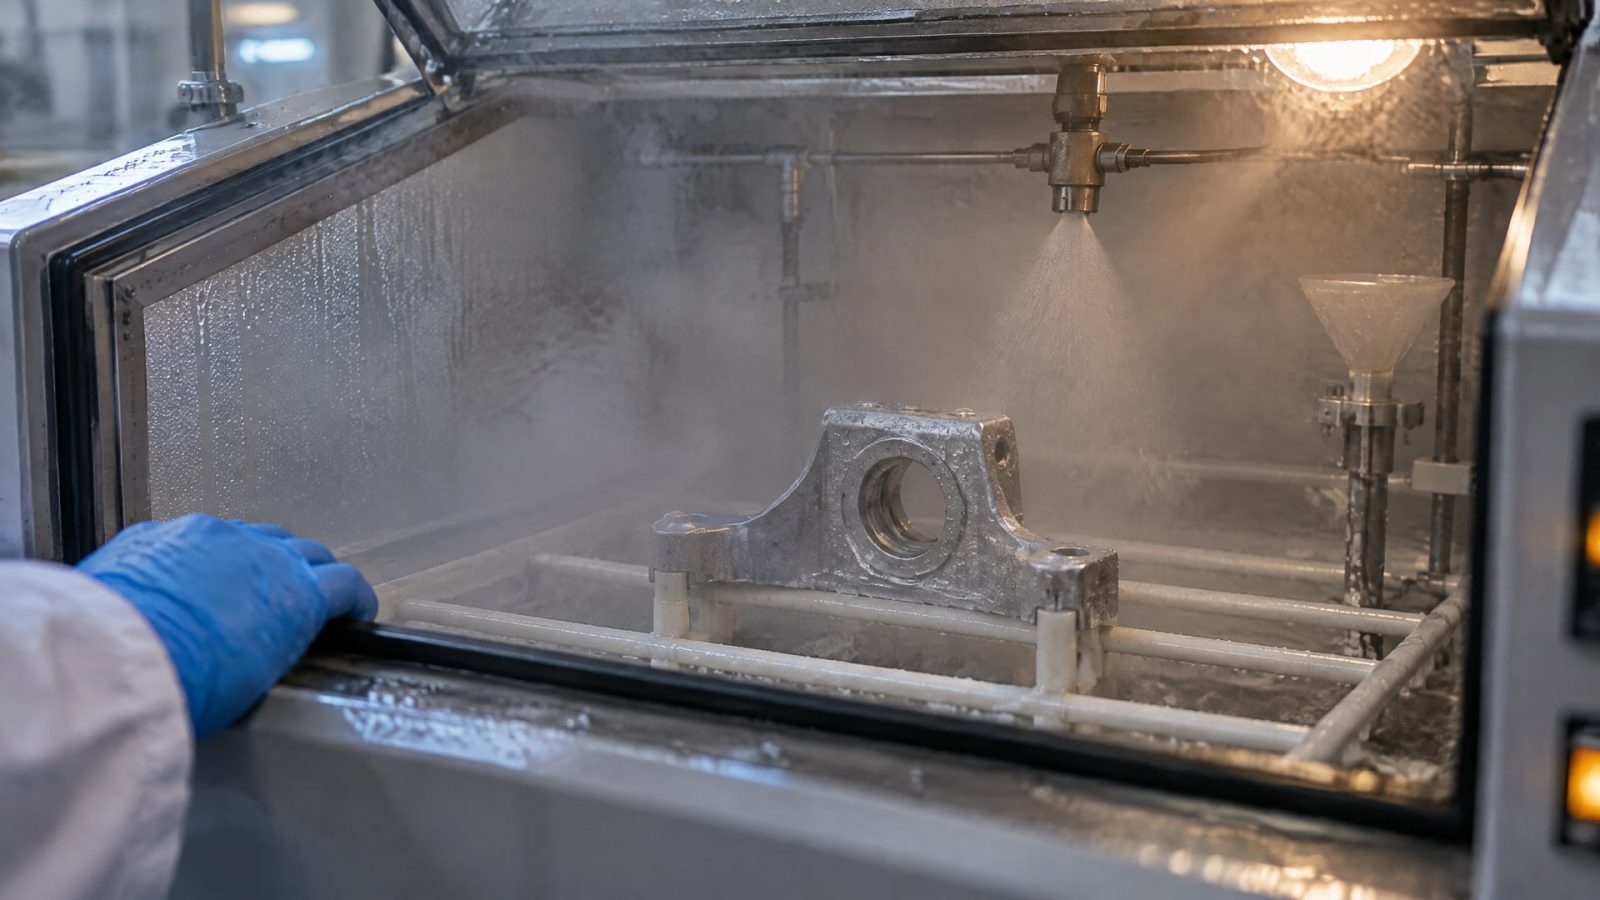
ГОСТ 30630.2.5-2013 рассматривает испытание на устойчивость к соляному туману как климатическому фактору. Международный стандарт ISO 9227:2022 описывает режимы NSS, AASS и CASS.
Эти документы относятся к испытаниям, но не делают разные методики взаимозаменяемыми. Формулировка «камера соляного тумана, испытания по ГОСТ» не уточняет, какой именно стандарт и режим применены. Для корректного сравнения нужно указать конкретный документ, выбранную процедуру и критерии оценки образцов.
Соляной туман - ускоренное сравнительное испытание, а не модель, которая напрямую переводит часы воздействия в годы эксплуатации. Результат характеризует поведение образцов в заданных условиях. Реальный срок службы зависит от среды и конструкции, поэтому его нельзя установить только по числу часов в камере.
При согласовании закупки или технического задания стоит запросить протокол с указанием стандарта, режима и наблюдавшихся дефектов. Такой документ помогает понять, что именно проверяли, и сравнить результаты без подмены одной методики другой.
Часто задаваемые вопросы
Что лучше для коррозионной стойкости: фосфатирование или оксидирование?
Универсального ответа нет: это разные базовые технологии, а итог зависит от всей системы защиты и условий эксплуатации. Для объективного сравнения образцы нужно подготовить по сопоставимой технологии и испытать в одном режиме. Оценивать стоит не только время до появления коррозии, но и тип дефектов, состояние кромок и локальных повреждений.
Что указывают в протоколе на испытание в камере соляного тумана?
В протоколе следует указать примененный стандарт и режим: NSS, AASS или CASS. Для NSS важны параметры среды, в том числе температура 35 ± 2 °C, концентрация NaCl 50 ± 5 г/л и pH 6,5–7,2. Также фиксируют результаты оценки образцов и характер выявленных дефектов.
Можно ли перевести часы испытания в срок службы изделия?
Нет, испытание в соляном тумане используют для ускоренной сравнительной оценки, а не для прямого расчета срока службы в годах. Его результат показывает, как образец вел себя в конкретном режиме и при заданных условиях. Для оценки изделия в эксплуатации необходимо учитывать среду, конструкцию и всю систему защиты.
Нужна ли подготовка поверхности перед фосфатированием?
Да. Подготовка влияет на равномерность и качество фосфатного слоя, поэтому может повлиять и на результат испытаний. Если фосфатирование используют как основу под последующее покрытие, оценивают всю последовательность обработки. Для подготовки поверхности перед окрашиванием в тематических материалах указан ГОСТ 9.402-2004.
Заключение
Фосфатирование и оксидирование влияют на коррозионную стойкость как элементы системы защиты. Для фосфатирования особенно важны подготовка поверхности и последующие слои; оксидирование также не следует считать универсальным финальным барьером. Испытание соляным туманом позволяет сравнивать образцы, если соблюдены одинаковые режимы и критерии оценки.
Перед выбором технологии зафиксируйте условия эксплуатации, укажите в технических требованиях стандарт и режим испытания, а после получения протокола проверьте не только продолжительность воздействия, но и характер дефектов.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Замена масла Лукойл на специализированное решение оправдана, когда оно точнее соответствует требованиям оборудования.
Узнайте, как правильно подобрать аналоги гидравлического масла, провести тестирование и оценить риски при смене поставщика.
Сравнение гидравлического масла 46 и 32: вязкость, характеристики, применение. Выберите оптимальное масло для оборудования.