
Антикоррозийная обработка перед нанесением антифрикционных покрытий: роль фосфатирования
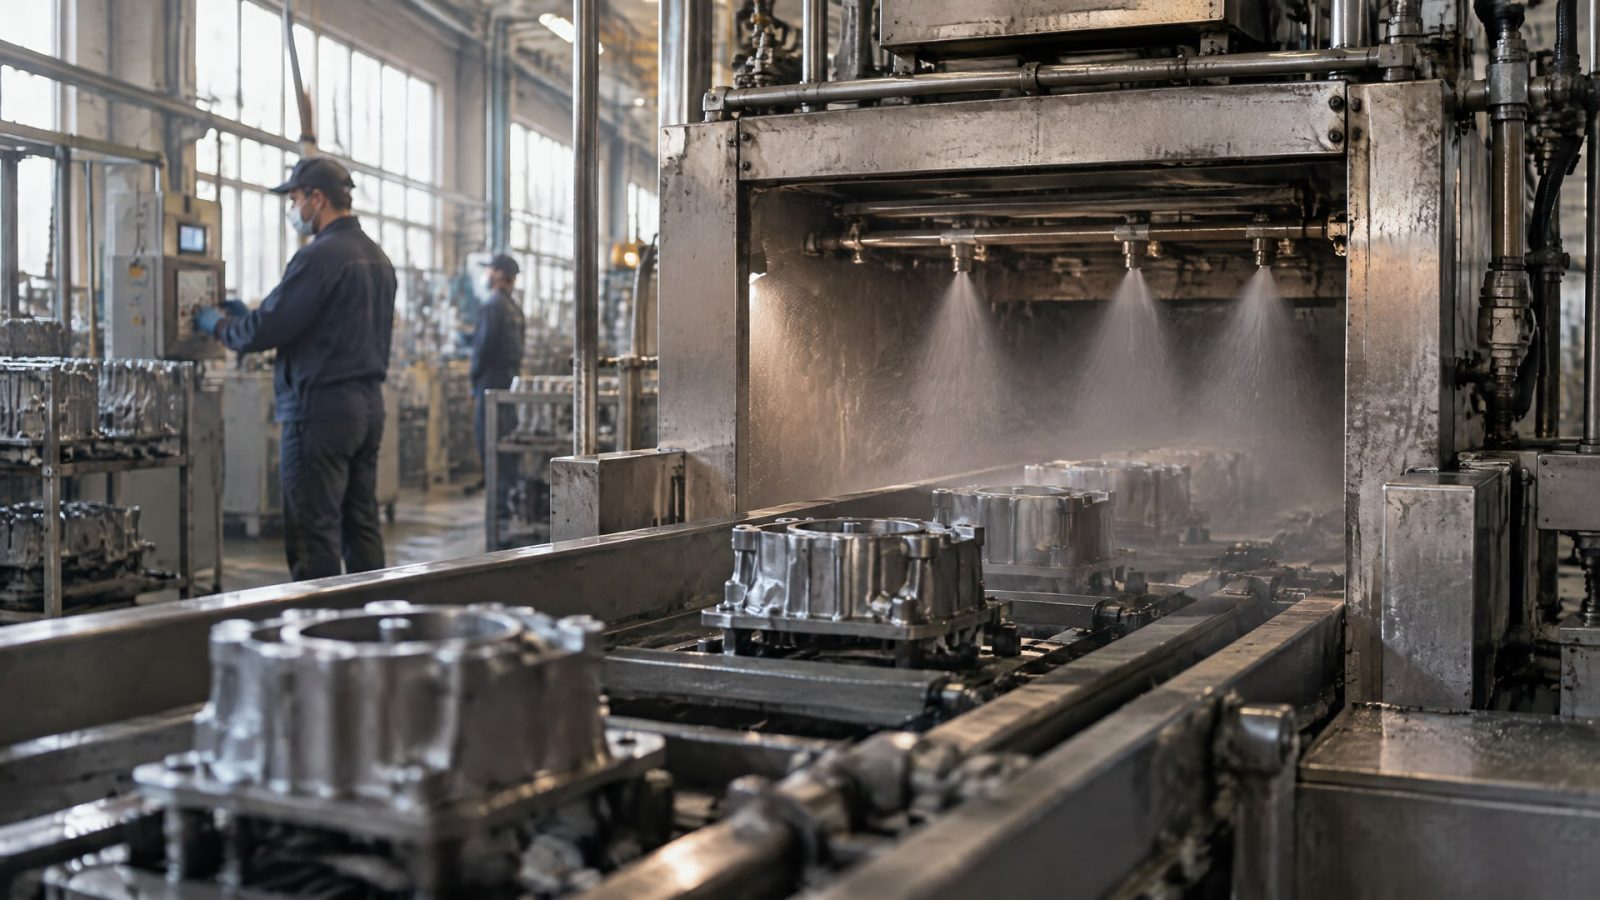
Предварительное фосфатирование стали помогает подготовить поверхность к нанесению антифрикционного покрытия: при правильно выбранном процессе оно улучшает адгезию покрытия и может поддержать его защитные свойства. Для результата важны тип фосфатного слоя, чистота детали и срок между обработкой и нанесением финишного материала. Универсальным решением фосфатирование не служит: для нержавеющей стали обычно рассматривают другие способы подготовки, а коррозионную стойкость цинковых покрытий оценивают с учетом пассивации и условий эксплуатации.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые выбирают антикоррозийную обработку деталей или оценивают антифрикционные покрытия оборудования. Разберем, чем отличаются цинковое и марганцевое фосфатирование, как организовать подготовку поверхности, какие стандарты учитывать при испытаниях и по каким параметрам сравнивать покрытия при замене импортных решений.
Что дает предварительное фосфатирование антифрикционному покрытию
Фосфатирование - это химическая обработка, при которой на поверхности металла формируется конверсионный слой.
Для стали и железа такой слой используют как подготовку под лакокрасочные, смазочные и антифрикционные системы. В связке с финишным покрытием он помогает повысить адгезию, а также может повлиять на приработку сопряженных деталей. Однако один лишь факт фосфатирования не подтверждает коррозионную стойкость всей системы: ее оценивают вместе с покрытием, основанием и условиями эксплуатации.
Результат зависит от типа фосфатирования и состояния детали до обработки. Если на поверхности остались ржавчина, окалина, масло, смазка или антикоррозионный жир, фосфатный слой может получиться неоднородным. Это затрудняет получение воспроизводимого результата и последующую оценку защитных свойств. Поэтому при выборе процесса важно рассматривать не только состав ванны, но и всю цепочку подготовки поверхности.
Для технического задания полезно разделять функции каждого слоя. Фосфатирование подготавливает металл и формирует основание для финишной системы; антифрикционное покрытие отвечает за заданные свойства поверхности, включая снижение трения. Если задача включает защиту от коррозии, ее оценивают для всей системы, а не приписывают одному промежуточному слою. Такой подход помогает избежать ситуации, когда удачная адгезия ошибочно принимается за достаточную коррозионную стойкость.
Основной стандарт для фосфатных конверсионных покрытий на металлах - DIN EN ISO 9717:2018-03. Он пришел на смену DIN 50942. В аэрокосмической и оборонной практике для фосфатных слоев также упоминаются AMS 2480, AMS 2481 и MIL-DTL-16232G. Эти документы относятся к разным областям применения, поэтому требования к покрытию необходимо сверять со спецификацией конкретной детали и процесса.
Как выбрать фосфатирование стали: цинковое или марганцевое
Выбор между цинковым и марганцевым фосфатированием зависит от того, какую функцию должна выполнять система.
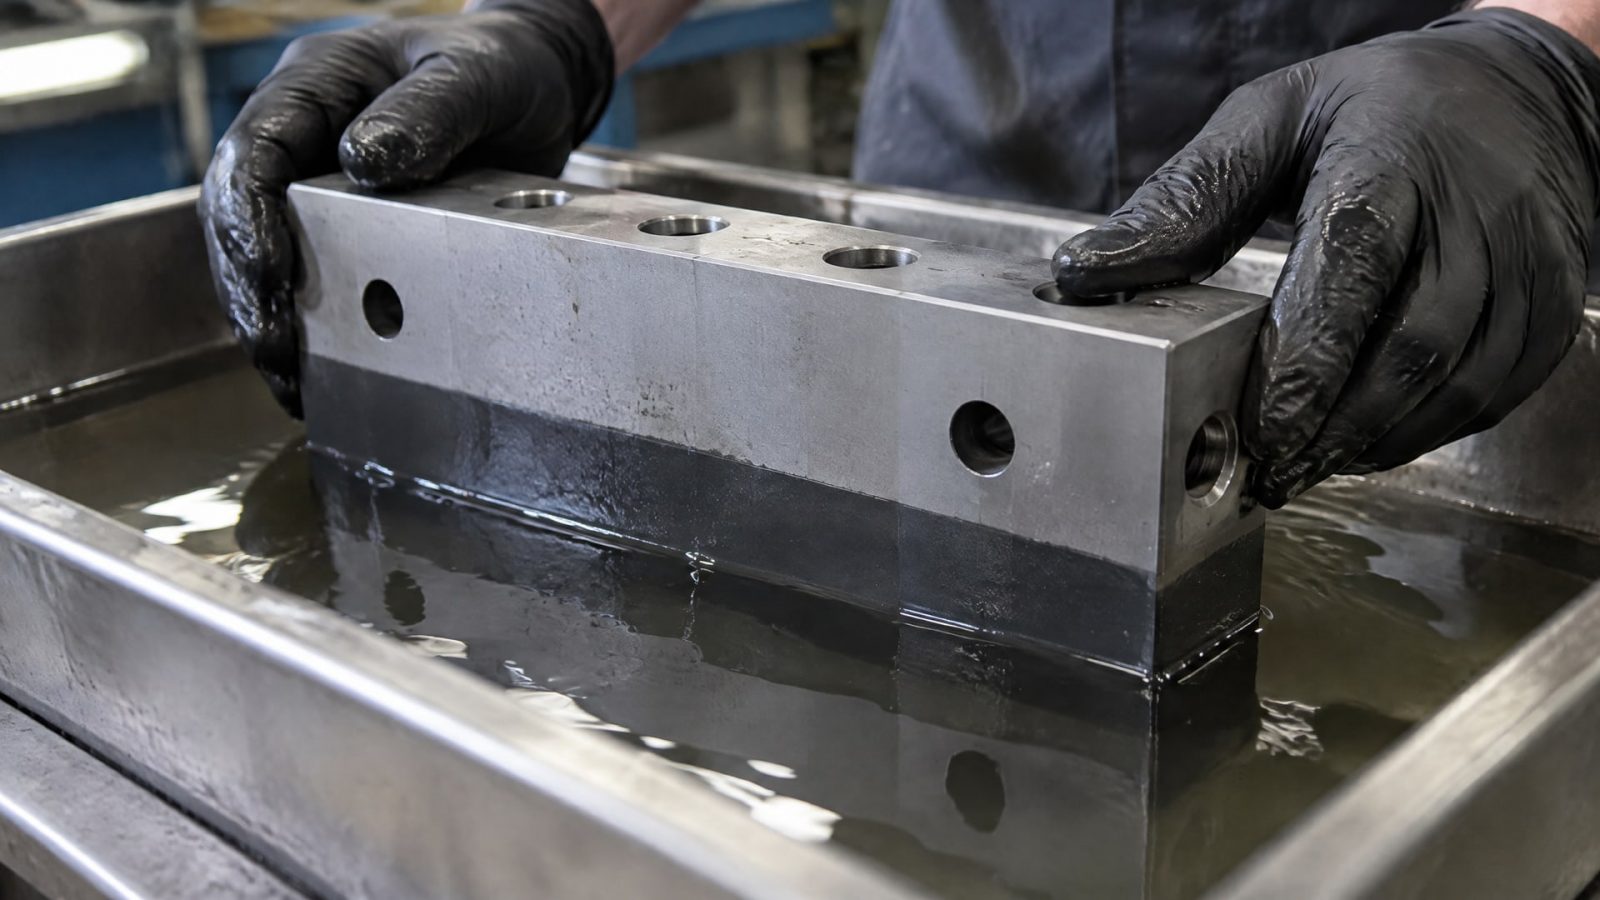
Цинковый фосфатный слой используют, когда важна коррозионная защита под последующее покрытие. Марганцевое фосфатирование чаще рассматривают для повышения несущей способности и улучшения приработки. Это не означает, что один тип всегда лучше другого: параметры выбора определяют материал детали, назначение узла и условия его работы.
При подборе учитывают не только тип фосфатирования, но и взаимодействие слоев. Для изделия с антифрикционным покрытием важно, чтобы подготовленная поверхность обеспечивала требуемую адгезию и не создавала проблем при нанесении финишного материала. Если деталь работает в условиях повышенного риска задиров, отдельно оценивают антизадирные свойства стали и приработочное поведение покрытия. Название процесса само по себе не гарантирует нужного результата: его подтверждают испытаниями готовой системы.
Для предварительного сравнения вариантов можно использовать такую схему:
| Задача | Вариант подготовки | Что учитывать |
|---|---|---|
| Коррозионная защита под последующее покрытие | Цинковое фосфатирование | Требования к финишной системе и условия эксплуатации |
| Приработка и несущая способность покрытия | Марганцевое фосфатирование | Нагрузку и назначение сопряженных деталей |
| Подготовка стали под антифрикционное покрытие | Фосфатирование по выбранному процессу | Чистоту поверхности, адгезию и срок до нанесения |
При выборе нельзя переносить результат с одного материала на другой без проверки. Фосфатирование стандартно применяют для стали и железа, но для нержавеющей стали оно обычно неэффективно из-за пассивной оксидной пленки хрома. Поэтому закупщику и инженеру стоит фиксировать в спецификации не только слово «фосфатирование», но и тип процесса, материал основания, требования к готовому покрытию и способ проверки.
Подготовка поверхности и срок до нанесения покрытия
Качество фосфатного слоя начинается с очистки детали.
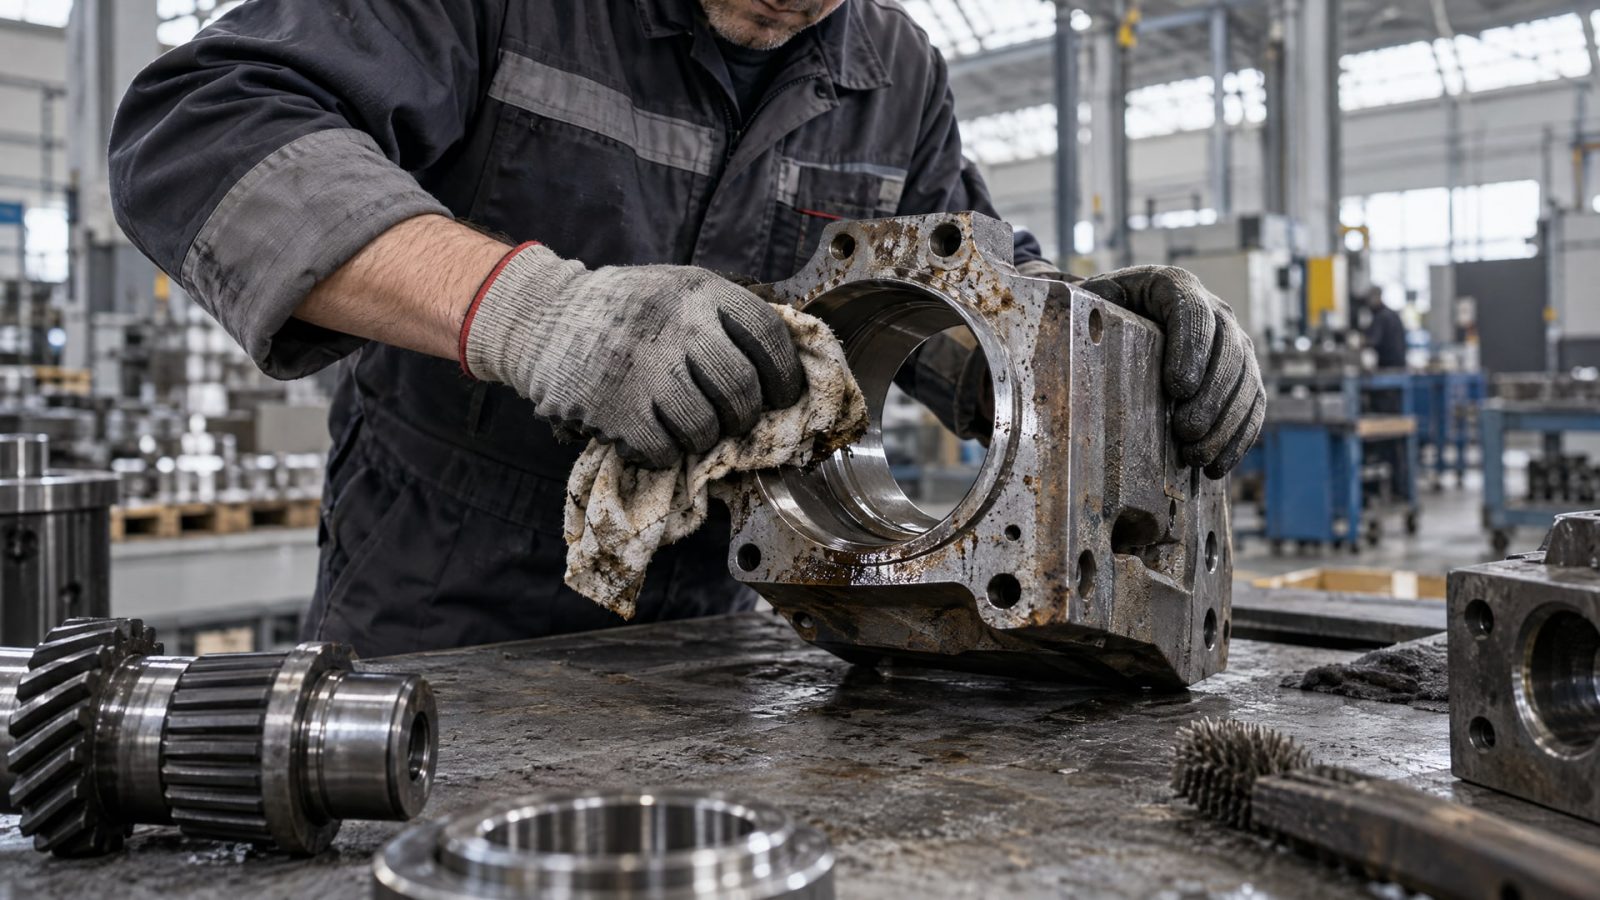
Масла, консервационные смазки, ржавчина и окалина мешают равномерному формированию покрытия. Если не контролировать подготовку, разброс свойств может возникнуть еще до нанесения антифрикционного слоя. Поэтому технологическую карту следует оценивать как последовательность операций, а не как отдельный этап обработки.
Типовая цепочка подготовки включает обезжиривание, промывку, травление или удаление ржавчины, повторную промывку, активацию, фосфатирование, промывку, пассивацию, промывку деминерализованной водой и сушку. Конкретную последовательность соотносят с материалом детали и применяемым процессом. Особое внимание уделяют удалению загрязнений: после очистки поверхность не должна повторно контактировать с маслами и консервационными составами.
После фосфатирования важно не затягивать с нанесением антифрикционного покрытия. Практический ориентир - выполнить нанесение в течение 24 часов. При более длительной выдержке возрастает риск коррозии подготовленной поверхности, что может повлиять на качество последующего слоя. Для производства это означает необходимость согласовать график фосфатирования, межоперационного хранения и нанесения покрытия, а не планировать эти операции независимо друг от друга.
В технологической документации стоит указать, как деталь передают между участками, где ее хранят и кто контролирует соблюдение временного интервала. Это особенно важно для сложных изделий и партий, проходящих несколько этапов обработки. Если фактический перерыв превышает установленный для процесса ориентир, состояние поверхности следует оценить до нанесения финишного слоя. Повторно использовать деталь без проверки только на основании того, что она была фосфатирована, не следует.
Антикоррозийная обработка нержавеющей стали и цинковых покрытий
Фосфатирование не подходит в качестве универсального способа подготовки любого металла.
На нержавеющей стали пассивная оксидная пленка хрома препятствует реакции, необходимой для формирования фосфатного слоя. Поэтому для нержавейки обычно рассматривают химическую пассивацию или специальные способы подготовки поверхности. Агрессивное разрушение пассивной пленки технически возможно, но может ухудшить коррозионные свойства и быть экономически нецелесообразным.
Для цитратной пассивации нержавеющей стали в материалах по теме отмечается соответствие ASTM A967. Это отдельный процесс, который нельзя называть фосфатированием. При выборе антикоррозийной обработки следует исходить из материала детали и требуемого результата, а не переносить технологию для стали на нержавеющую сталь без проверки.
Отдельный случай - цинковые покрытия. Наличие цинка само по себе не позволяет сделать вывод о стойкости изделия: значение имеют пассивация, толщина покрытия, среда, влажность, загрязнения и время воздействия. ISO 14713-1:2017 содержит общие принципы защиты цинковыми покрытиями, а ISO 19598:2016 распространяется на электроосажденные цинковые и цинк-сплавные покрытия с бесхроматной пассивацией. В требованиях к системе важно задавать ее обозначение, минимальную коррозионную стойкость и минимальную толщину покрытия.
Таким образом, коррозионная стойкость цинковых покрытий зависит от всей системы и условий эксплуатации, а не только от наличия слоя цинка. Пассивация после цинкования повышает коррозионную стойкость, но ее тип и характеристики необходимо учитывать при выборе покрытия. Для деталей с антифрикционным финишным слоем проверяют совместимость всех этапов обработки и оценивают готовую систему.
Как проверить защитные свойства системы
Для сравнения коррозионной стойкости применяют испытания в солевом тумане по DIN EN ISO 9227:2017-07.
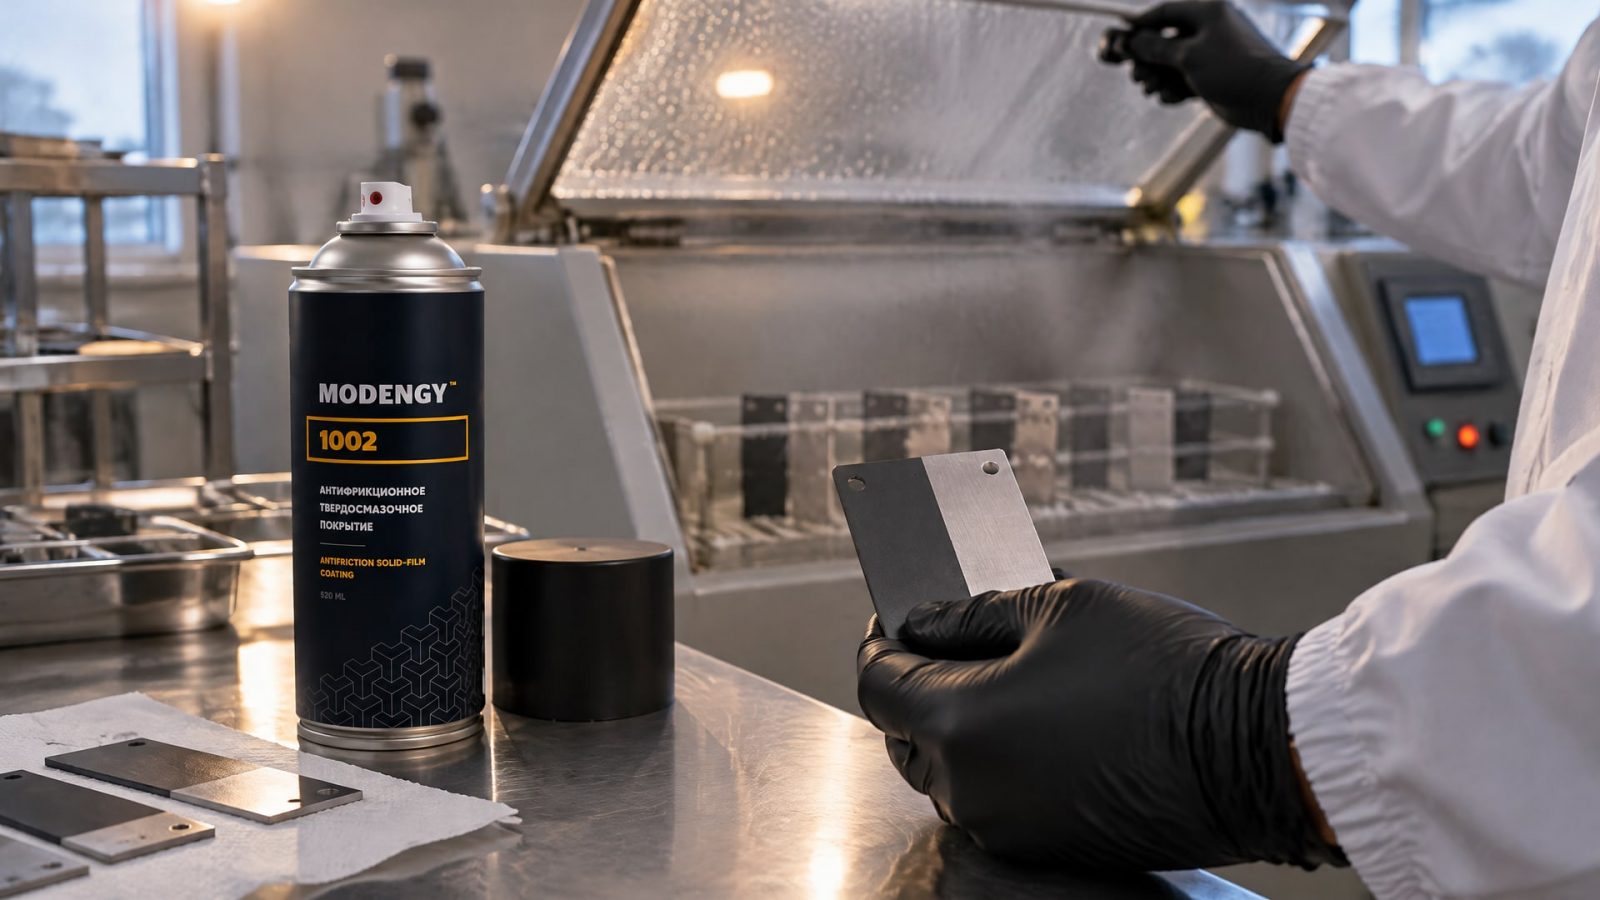
Стандарт охватывает методы NSS, AASS и CASS. Такой тест помогает сопоставить варианты покрытия при заданных условиях испытания, но не заменяет оценку среды, в которой будет работать изделие. Влажность, загрязнения и длительность воздействия влияют на поведение цинковых покрытий, поэтому результаты лабораторного теста следует интерпретировать в контексте эксплуатации.
План проверки формируют для системы «основание - подготовительный слой - антифрикционное покрытие». До запуска испытаний фиксируют материал детали, тип фосфатирования или пассивации, последовательность операций и требования к финишному слою. Затем определяют критерии приемки, например требования к адгезии и коррозионной стойкости. Конкретные значения вносят в техническую документацию по результатам согласования для изделия, а не переносят из испытания другого материала или покрытия.
При эксплуатации нефтедобывающего оборудования подбор покрытия осложняют разные факторы: воздействие рабочей среды, риск фреттинга, вымывания и проблемы при холодном пуске. Их следует учитывать в требованиях к покрытию и проверять на узлах, для которых оно предназначено. В таких задачах MODENGY 1002 рассматривают как антифрикционное покрытие с антикоррозионными свойствами; аэрозольная форма удобна для нанесения на нефтедобывающее оборудование. Выбор конкретного решения при этом увязывают с условиями работы детали и результатами проверки готовой системы.
Коррозионные испытания дополняют анализом реальных условий. Если изделие работает во влажной или загрязненной среде, одной оценки в солевом тумане недостаточно для прогноза ресурса. Инженеру важно сопоставить испытательные данные с особенностями конструкции и эксплуатации детали. Такой подход помогает выбрать покрытие не по одному показателю, а по совокупности требований к защите и работе поверхности.
Замена импортных покрытий: как сравнить решения
При замене импортных покрытий сопоставляют не названия продуктов, а воспроизводимые параметры процесса и результата.
В техническом задании фиксируют тип подготовки поверхности, требования к адгезии, коррозионной стойкости и испытаниям, а также класс пассивации и требования к цинковому слою, если он входит в систему. Для фосфатирования ориентиром служит DIN EN ISO 9717:2018-03, для испытаний в солевом тумане - DIN EN ISO 9227:2017-07, а для электролитических цинковых и цинк-сплавных покрытий с бесхроматной пассивацией - ISO 19598:2016.
Перед переходом на альтернативное покрытие важно проверить, совпадают ли условия применения. Одинаковое назначение не означает идентичность поведения на разных материалах и в разных средах. Поэтому испытания проводят на образцах или деталях с той же подготовкой поверхности, которая предусмотрена для производства. Если меняется фосфатирование, пассивация или порядок нанесения слоев, результаты прежней системы нельзя автоматически считать подтверждением новой.
Линейка антифрикционных покрытий MODENGY включает решения для различных условий эксплуатации, в том числе для задач, где важны коррозионная стойкость и антизадирные свойства. При техническом сравнении оценивают соответствие требованиям узла и возможность воспроизводимо выполнить весь процесс подготовки и нанесения. Для закупщика это помогает обсуждать замену по понятным критериям, а не только по совпадению описаний в документации.
Практическая последовательность выбора включает несколько шагов:
Описать материал детали, условия эксплуатации и функцию покрытия.
Уточнить тип фосфатирования или другой подготовки поверхности.
Зафиксировать требования к адгезии и коррозионной стойкости.
Согласовать метод испытаний и критерии приемки.
Проверить технологию на деталях с производственной последовательностью операций.
Часто задаваемые вопросы
Можно ли фосфатировать нержавеющую сталь?
Как правило, фосфатирование нержавеющей стали не дает ожидаемого результата: пассивная оксидная пленка хрома мешает формированию слоя. Для такой стали обычно рассматривают химическую пассивацию или специальные способы подготовки. Решение выбирают с учетом требований к коррозионным свойствам детали, поскольку агрессивное разрушение пассивной пленки может их ухудшить.
Сколько можно хранить фосфатированную деталь до нанесения антифрикционного покрытия?
Практический ориентир - нанести антифрикционное покрытие в течение 24 часов после фосфатирования. При более долгой выдержке появляется риск коррозии подготовленной поверхности. Поэтому при планировании производства согласуют график обработки и передачи детали на следующий участок, а после значительной задержки оценивают состояние поверхности до нанесения финишного слоя.
Какое фосфатирование выбрать для антизадирных свойств стали?
Если важны несущая способность покрытия и приработка, чаще рассматривают марганцевое фосфатирование. Цинковое фосфатирование обычно выбирают, когда приоритетом служит коррозионная защита под последующее покрытие. Окончательный выбор зависит от конструкции, материала и условий работы узла, поэтому его проверяют для готовой системы, а не только по названию процесса.
Достаточно ли испытания в солевом тумане для оценки ресурса покрытия?
Нет. Испытание по DIN EN ISO 9227:2017-07 помогает сравнить покрытия в заданных условиях, но не заменяет анализ реальной среды эксплуатации. На коррозионную стойкость влияют влажность, загрязнения и время воздействия. Поэтому результаты солевого тумана рассматривают вместе с требованиями к изделию и условиями, в которых оно работает.
Заключение
Предварительное фосфатирование может улучшить адгезию антифрикционного покрытия на стали и поддержать его приработочные свойства, но результат зависит от типа процесса, чистоты поверхности и соблюдения срока до нанесения. Цинковое фосфатирование чаще выбирают для коррозионной защиты под последующий слой, марганцевое - для несущей способности и приработки. Для нержавеющей стали обычно рассматривают другие способы подготовки, а цинковые покрытия оценивают с учетом пассивации и условий эксплуатации.
Следующий шаг для инженера или снабженца - зафиксировать в техническом задании материал детали, тип подготовки, требования к готовой системе и метод испытаний. Затем проверить выбранный процесс на образцах или производственных деталях, соблюдая интервал до нанесения покрытия и сопоставляя результаты с условиями реальной работы узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как фосфатирование и другие методы предотвращают задиры резьбовых соединений из нержавеющей стали и защищают от коррозии.
Узнайте, как выбрать оборудование для нанесения покрытий, чтобы обеспечить качество и безопасность на производстве.
Скольжение резиновой прокладки по алюминию требует восстановления анодного слоя и нанесения антифрикционного покрытия.