
Как отличить оригинал герметика на производстве: проверка партии и испытания
Чтобы отличить оригинал герметика от подделки, недостаточно осмотреть упаковку или сравнить цвет состава. На производстве проверяют документы, прослеживаемость партии и функциональные характеристики: сдвиговую прочность, момент отвинчивания и время фиксации. Результаты сопоставляют с заявленными значениями и данными других партий. Такой подход помогает выявить отклонения, но один тест сам по себе не подтверждает контрафакт.
Статья полезна инженерам, техническим специалистам и закупщикам, которые принимают анаэробные составы на предприятии. Разберем, какие документы запросить, как организовать входной контроль и почему для проверки качества герметика важны стандартизованные испытания, а не только внешний вид тары.
Как отличить оригинал герметика: документы и прослеживаемость партии
Первый этап входного контроля - сверка документов и идентификационных данных поставки.
Попросите TDS, техническое описание продукта, и SDS, паспорт безопасности. В документах ищите заявленные параметры, методы испытаний и сведения о партии. Если в протоколе приведены результаты измерений, проверьте, указано ли, по какой методике их получили.
Само наличие документов не доказывает подлинность состава. Их задача - дать проверяемую основу для сопоставления: характеристики в TDS должны согласовываться с протоколами, маркировкой упаковки и данными партии. При расхождениях запросите у поставщика пояснения и документы, позволяющие проследить происхождение поставки. Не заменяйте такую проверку визуальной оценкой этикетки или одним кодом на таре.
Что проверить при приемке
Совпадают ли на упаковке и в сопроводительных документах наименование продукта и обозначение партии.
Есть ли TDS и SDS, а также протоколы испытаний, если они заявлены поставщиком.
Указаны ли в документах функциональные параметры и методы, по которым их измеряли.
Можно ли связать конкретную упаковку с партией и сопроводительными документами.
Нет ли расхождений между заявленными характеристиками и результатами испытаний.
Для сравнения важно использовать сопоставимые данные. Например, если в одном протоколе приведен момент отвинчивания после испытания по ISO 10964, а для другой партии указана характеристика, измеренная по иной методике, напрямую сравнивать значения нельзя. Зафиксируйте условия и метод испытания, а затем сопоставляйте результаты, полученные одинаковым способом.
Такой порядок помогает выявить несоответствие, но не позволяет объявить продукт подделкой только по одному несовпадению. Причину отклонения следует выяснять по совокупности документов, прослеживаемости и результатов испытаний. Это особенно важно для контрафактной промышленной химии: функциональные расхождения служат основанием для дополнительной проверки, а не самостоятельным доказательством происхождения продукта.
Какие испытания выявляют подделку анаэробного герметика
Для оценки функциональных свойств анаэробных составов применяют стандартизованные методы.
ISO 10123:2013 описывает определение сдвиговой прочности анаэробных жидких клеев и герметиков для цилиндрических соединений типа «штифт-втулка», а также для составов, предназначенных для фиксации и герметизации резьбовых крепежей. Метод можно использовать для ранжирования и контроля качества.
ISO 10964:1993 предназначен для сравнительной оценки фиксирующего эффекта анаэробных клеев на резьбовых соединениях. При испытании измеряют начальный момент срыва и момент после поворота гайки на 180°. Для тех же испытаний резьбовых крепежей в европейской системе стандартов ISO 10964 был заменен на EN 15865 / DIN EN 15865.
Какие показатели сравнивают
Сдвиговую прочность по ISO 10123:2013.
Момент отвинчивания по ISO 10964:1993 или EN 15865 / DIN EN 15865.
Начальный момент срыва и момент после поворота гайки на 180°.
Время фиксации, если оно заявлено в техническом описании и предусмотрено планом контроля.
Стандарты оценивают функциональные характеристики, а не бренд и не оформление упаковки. Поэтому результаты тестов дают базу для сравнения партий, но не выступают «паспортом подлинности». Если показатели заметно расходятся с заявленными, это повод повторить измерения в сопоставимых условиях и запросить дополнительные сведения у поставщика.
Сравнивайте несколько партий одним методом. ISO 10123:2013 и ISO 10964:1993 подходят для ранжирования и контроля свойств, а не для поиска визуальных признаков контрафакта. Одиночное измерение не дает достаточного основания для вывода: важны стабильность результатов, соответствие заявленным характеристикам и подтверждаемая история партии.
Почему внешний вид и вязкость не подтверждают оригинальность
Упаковка, цвет и вязкость могут быть частью первичного осмотра, но не дают надежного ответа о подлинности.
Стандарты ISO 10123:2013 и ISO 10964:1993 проверяют функциональные свойства, а не внешний вид тары. Поэтому упаковка, похожая на привычную, не подтверждает соответствие состава заявленным характеристикам.
Так же осторожно следует относиться к оценке только по одному свойству. В доступных методиках для анаэробных составов основными показателями выступают сдвиговая прочность и момент фиксации. Если поставщик указывает лишь цвет или вязкость, этого недостаточно, чтобы сравнить функциональное поведение состава с заявленными параметрами.
Как читать значения в документах
В технических описаниях встречаются конкретные результаты испытаний, однако их нельзя переносить на любую партию или продукт. Например, в одном из примеров TDS указано время фиксации 25 min с диапазоном 10-30 min. В другом примере приведена сдвиговая прочность более 15 N/mm² по ISO 10123. Это иллюстрации формата документирования характеристик, а не универсальные нормативы для анаэробных герметиков.
Проверяйте не только число, но и метод испытания, единицы измерения и контекст показателя. Значение без методики нельзя корректно сопоставить с результатом лабораторного контроля. Если данные в техническом описании и протоколе не согласуются, попросите уточнить, к какой партии и испытанию относится каждый показатель.
Внешний осмотр полезен для выявления явных несоответствий между упаковкой и документами. Но решение о качестве партии принимайте по совокупности данных. Именно расхождения в функциональных свойствах, подтвержденные сопоставимыми тестами, требуют углубленной проверки поставки.
Как организовать проверку качества герметика на входе
Проверку партии удобнее строить как последовательность действий: сверить документы и маркировку, отобрать образец, провести испытания по выбранной методике и сравнить результаты с заявленными значениями.
Важно заранее определить, какие параметры имеют значение для конкретного соединения. Для резьбового крепежа проверяют момент отвинчивания, а для цилиндрических соединений применяют метод оценки сдвиговой прочности.
Сравнивайте партии в одинаковых условиях и по одной методике. Это соответствует назначению ISO 10123:2013 и ISO 10964:1993, которые используют для ранжирования и контроля качества. Записывайте результаты вместе с идентификатором партии и сведениями о документах: без этой связи лабораторные данные сложнее использовать при разборе поставки.
Последовательность входного контроля
Сверьте маркировку упаковки с сопроводительными документами.
Запросите TDS, SDS и протоколы испытаний.
Выберите показатели, связанные с условиями применения состава.
Проведите испытания по применимой стандартизованной методике.
Сопоставьте результаты с заявленными характеристиками и данными других партий.
При отклонениях сохраните документы и результаты для дальнейшего разбирательства с поставщиком.
Совет инженера
Сценарий: на производстве принимают анаэробный герметик для трубного соединения, где важно подтвердить не только комплектность документов, но и соответствие состава задаче герметизации.
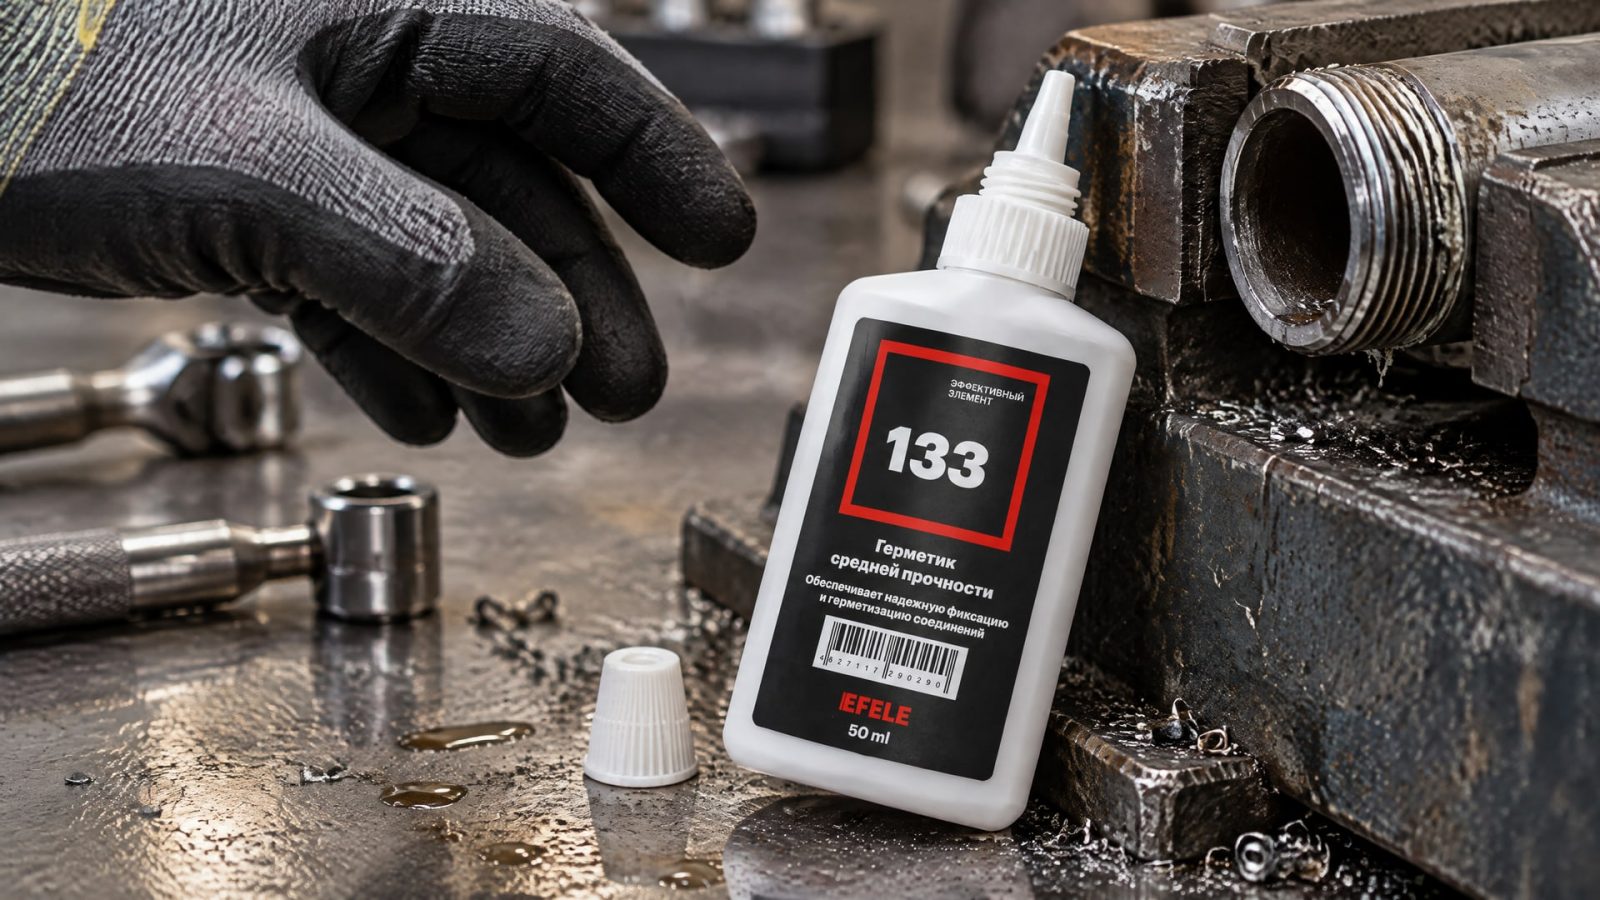
Что сделали: при выборе такого состава рассматривают EFELE 133 - анаэробный герметик для труб. Партию проверяют по документам и, если это предусмотрено планом входного контроля, сопоставляют ее функциональные характеристики с заявленными.
Итог: решение о приемке опирается на документы, прослеживаемость и результаты контроля, а не только на маркировку упаковки. Для EFELE 133, как и для любого другого состава, параметры конкретной партии следует сверять с ее технической документацией.
Когда отклонения означают необходимость дополнительной проверки
Отклонение результата от заявленного значения не всегда само по себе доказывает подделку.
Сначала проверьте, совпадают ли методика, условия испытания и измеряемый параметр. Если сравниваются данные, полученные разными способами, вывод о различии свойств может быть некорректным.
Затем повторите измерение и сопоставьте его с результатами по другим партиям. Если расхождение сохраняется, проверьте связь образца с номером партии, запросите у поставщика дополнительные документы и уточните происхождение товара. Такая последовательность позволяет отделить единичную ошибку измерения от устойчивого несоответствия функциональных характеристик.
Признаки, требующие внимания
В TDS, SDS и протоколе указаны разные характеристики или разные обозначения продукта.
Для результатов не названа методика испытания.
Данные нескольких партий заметно расходятся при испытании одним и тем же методом.
Поставщик не может связать документы с конкретной партией поставки.
Заявленные параметры не подтверждаются повторными испытаниями по применимому стандарту.
ISO 10123:2013 и ISO 10964:1993 помогают сравнивать функциональные свойства, но не устанавливают подлинность по одному числу. Для вывода о контрафакте нужна совокупность данных: результаты тестов, соответствие документации и прослеживаемость партии. До завершения проверки корректнее зафиксировать несоответствие и запросить подтверждения, а не делать категоричный вывод только по внешнему признаку или одному показателю.
Часто задаваемые вопросы
Можно ли отличить оригинальный герметик по упаковке?
Нет, одного внешнего осмотра недостаточно. Упаковка не подтверждает, что состав соответствует заявленным функциональным характеристикам. Для проверки сопоставляют маркировку и документы, прослеживают партию и при необходимости проводят испытания по применимой методике, например оценивают сдвиговую прочность или момент отвинчивания.
Какой стандарт применяют для проверки анаэробного герметика?
Для определения сдвиговой прочности используют ISO 10123:2013. Для сравнительной оценки момента отвинчивания резьбового соединения применяют ISO 10964:1993; в европейской системе стандартов для тех же испытаний используют EN 15865 / DIN EN 15865. Выбор метода зависит от соединения и проверяемого показателя.
Достаточно ли одного лабораторного показателя, чтобы подтвердить подделку?
Нет. ISO-методы дают основу для сравнительной оценки функциональных свойств, но не служат самостоятельным паспортом подлинности. Результат нужно рассматривать вместе с документами, прослеживаемостью партии и сравнением с другими партиями. При расхождении сначала проверяют методику и повторяемость измерений.
Какие документы запросить у поставщика?
Запросите TDS, SDS и протоколы испытаний, если они предусмотрены для поставки. В документах должны быть указаны характеристики, методики измерения и данные, позволяющие связать результаты с конкретной партией. Затем сопоставьте эти сведения с маркировкой упаковки и результатами входного контроля.
Заключение
Отличить оригинал герметика на производстве по одной этикетке или одному внешнему признаку нельзя. Надежнее проверить документы и прослеживаемость партии, а функциональные свойства сравнить по ISO 10123:2013 и ISO 10964:1993 либо EN 15865 / DIN EN 15865. Отклонение в тесте - повод для дополнительной проверки, а не автоматическое доказательство контрафакта.
Следующий шаг для предприятия - закрепить в процедуре входного контроля перечень документов, показатели для испытаний и способ сравнения партий. При приемке конкретной поставки сверьте ее идентификаторы с TDS, SDS и протоколами, а результаты испытаний сохраните вместе с данными партии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Оптимизация обработки титана с СОЖ позволяет значительно повысить стойкость инструмента и эффективность фрезерования.
Узнайте, как проверить адгезию герметика к краске и правильно выбрать состав для надежного соединения.
Узнайте, как предотвратить отложения в СОЖ при обработке меди, контролируя состав жидкости, качество воды и фильтрацию.