Как подготовка поверхности влияет на сцепление антифрикционного покрытия: обезжириватель для металла и контроль качества
Отслоение или неравномерное покрытие не всегда связано с самим материалом: причиной может быть загрязнение, окалина, ржавчина или неподходящий профиль поверхности. Обезжириватель для металла перед покраской удаляет масла и органические загрязнения, но не заменяет обеспыливание и абразивную очистку. Для надежного результата подготовку подбирают по состоянию детали и требованиям к покрытию, а после обработки не затягивают с нанесением.
Покрытие отслаивается или наносится неравномерно: что проверить
При плохом сцеплении антифрикционного покрытия сначала проверяют чистоту поверхности и качество механической подготовки.
Масляная пленка, пыль и продукты коррозии могут мешать адгезии, но по одному внешнему признаку нельзя определить точную причину дефекта. Осмотрите деталь: есть ли на ней окалина, ржавчина, остатки старого покрытия или следы обработки.
Обезжиривание и обеспыливание решают разные задачи. Первое удаляет масла и органические загрязнения, второе - пыль и твердые частицы. Если после очистки на металле остались окалина или коррозия, одного обезжиривателя недостаточно: загрязнения такого типа требуют механической или абразивной обработки.
Возможные причины дефекта и проверки перед нанесением
Причину нарушения сцепления определяют по всей цепочке подготовки, а не только по выбору очистителя.
Проверьте, удалены ли масла до пескоструйной обработки, убраны ли после нее пыль и остатки абразива, а также соответствует ли шероховатость требованиям выбранной системы. Для абразивной очистки важно использовать воздух без масла и воды: их присутствие снижает качество подготовки.
Слишком гладкая поверхность может ухудшить сцепление, но максимальная шероховатость тоже не является целью. В справочных материалах для полимерных систем приведены ориентиры Rz 40-90 μm для нанесения погружением и Rz 20-40 μm для электростатического распыления. Эти значения относятся к указанным способам нанесения и не заменяют требования технической документации на конкретное покрытие.
Как выбрать обезжириватель для металла перед покраской
Обезжириватель выбирают с учетом типа загрязнений и металла: для химической подготовки применяют щелочные, нейтральные или кислые средства.
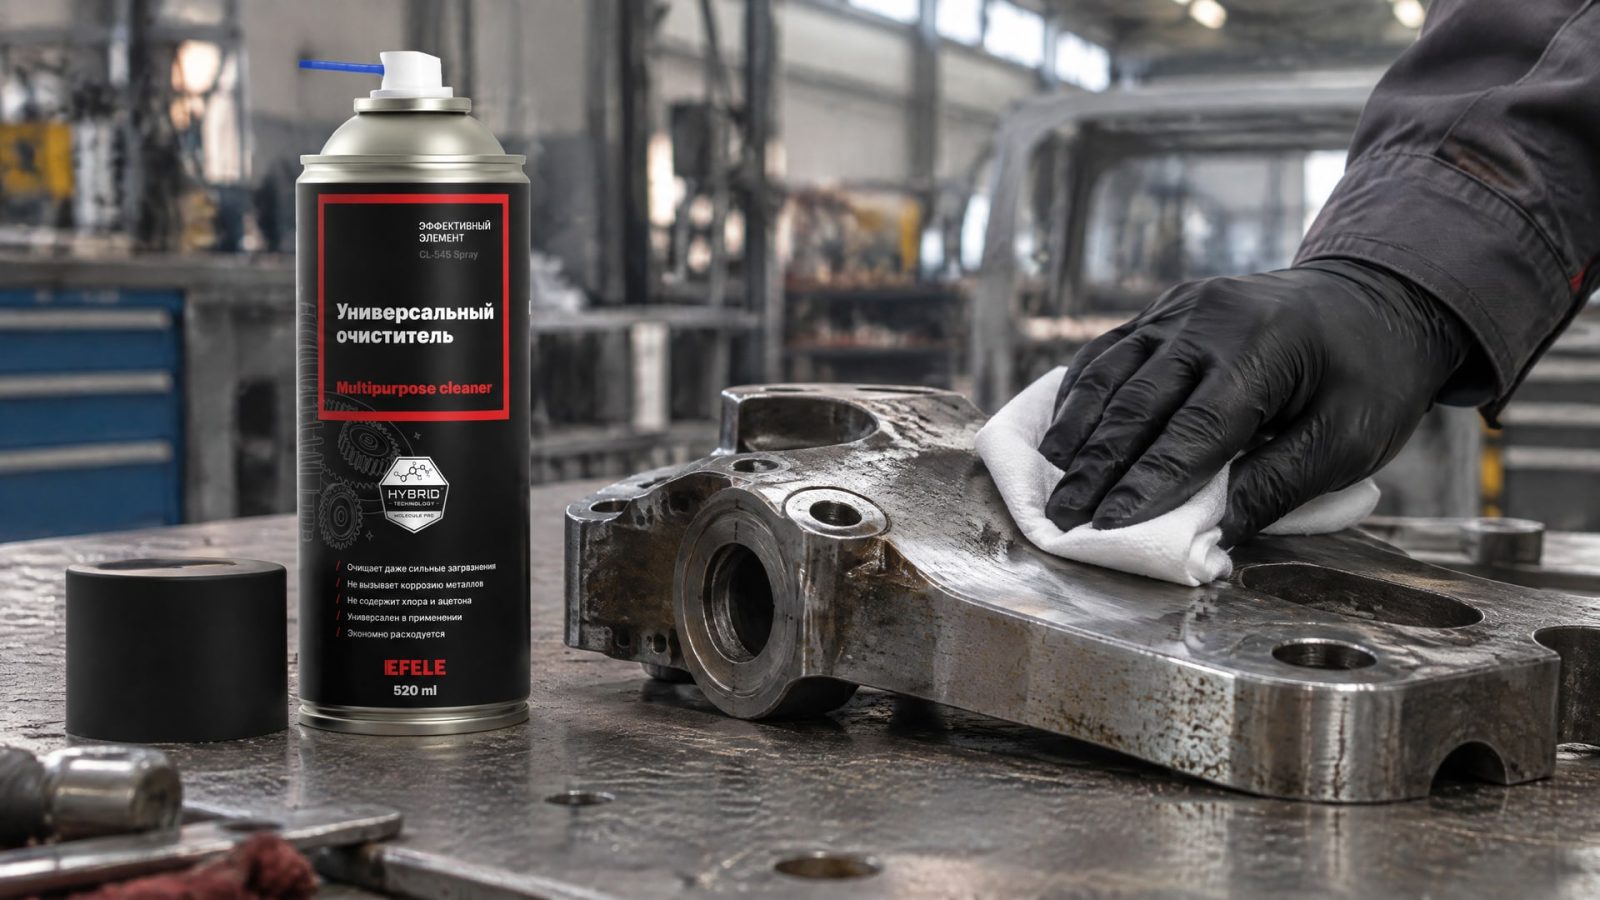
Перед использованием проверьте, подходит ли состав для обрабатываемого материала и следующей операции. Если на детали есть коррозия, окалина или старое покрытие, очиститель не устранит эти дефекты - нужна дополнительная механическая обработка.
Когда требуется убрать масла и органические загрязнения перед нанесением покрытия, для очистки поверхности применяют EFELE CL-545 Spray. Это помогает избежать ситуации, когда абразивная подготовка проводится по загрязненному металлу, а остатки загрязнений мешают сцеплению. После очистки поверхность также нужно обеспылить: чистый от масла металл не обязательно свободен от твердых частиц.
Когда нужны пескоструйная обработка деталей и фосфатирование
Пескоструйная обработка деталей помогает удалить окалину, ржавчину и другие загрязнения, а также сформировать профиль поверхности.
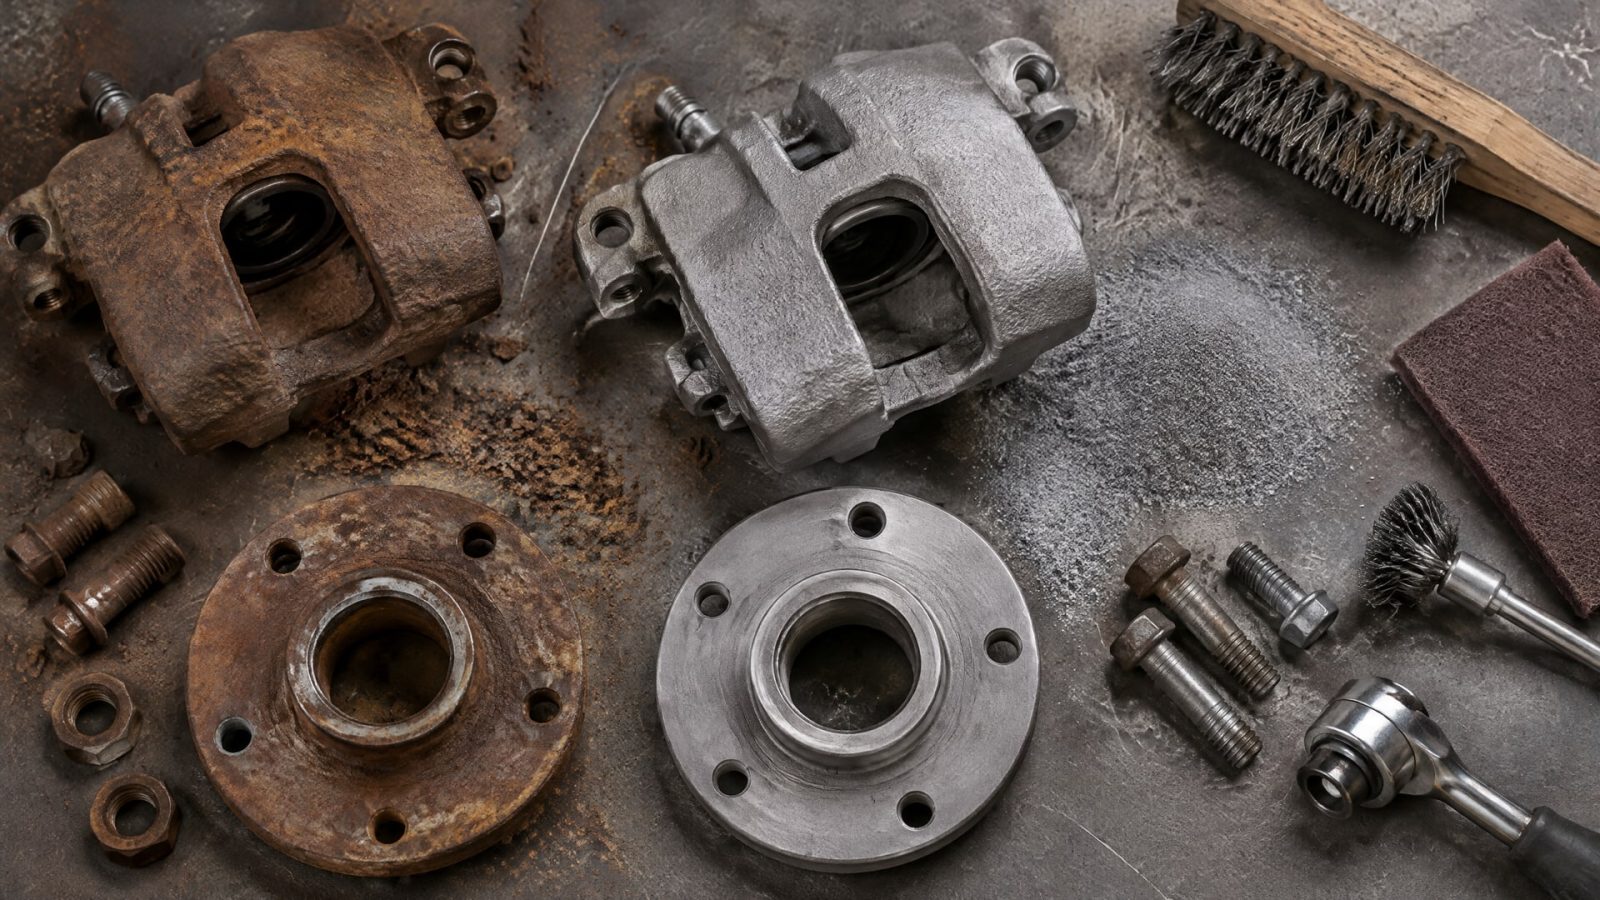
В одном из технологических документов для такого этапа указан абразив 180 grit, соответствующий ориентиру около 80 μm. Этот параметр нельзя автоматически переносить на любое антифрикционное покрытие: режим сверяют с требованиями к конкретному материалу и способу нанесения.
Фосфатирование перед покраской может улучшить адгезию, как и абразивная обработка, но эти операции не всегда взаимозаменяемы. Выбор зависит от материала детали, технологии нанесения и требований к покрытию. После подготовки поверхности для снижения трения и повышения коррозионной стойкости применяют антифрикционные покрытия MODENGY; для линейки заявлена стойкость до 1500 часов в соляном тумане.
Как провести повторный контроль после подготовки поверхности
После абразивной обработки контролируют степень очистки, шероховатость и отсутствие пыли и масла.
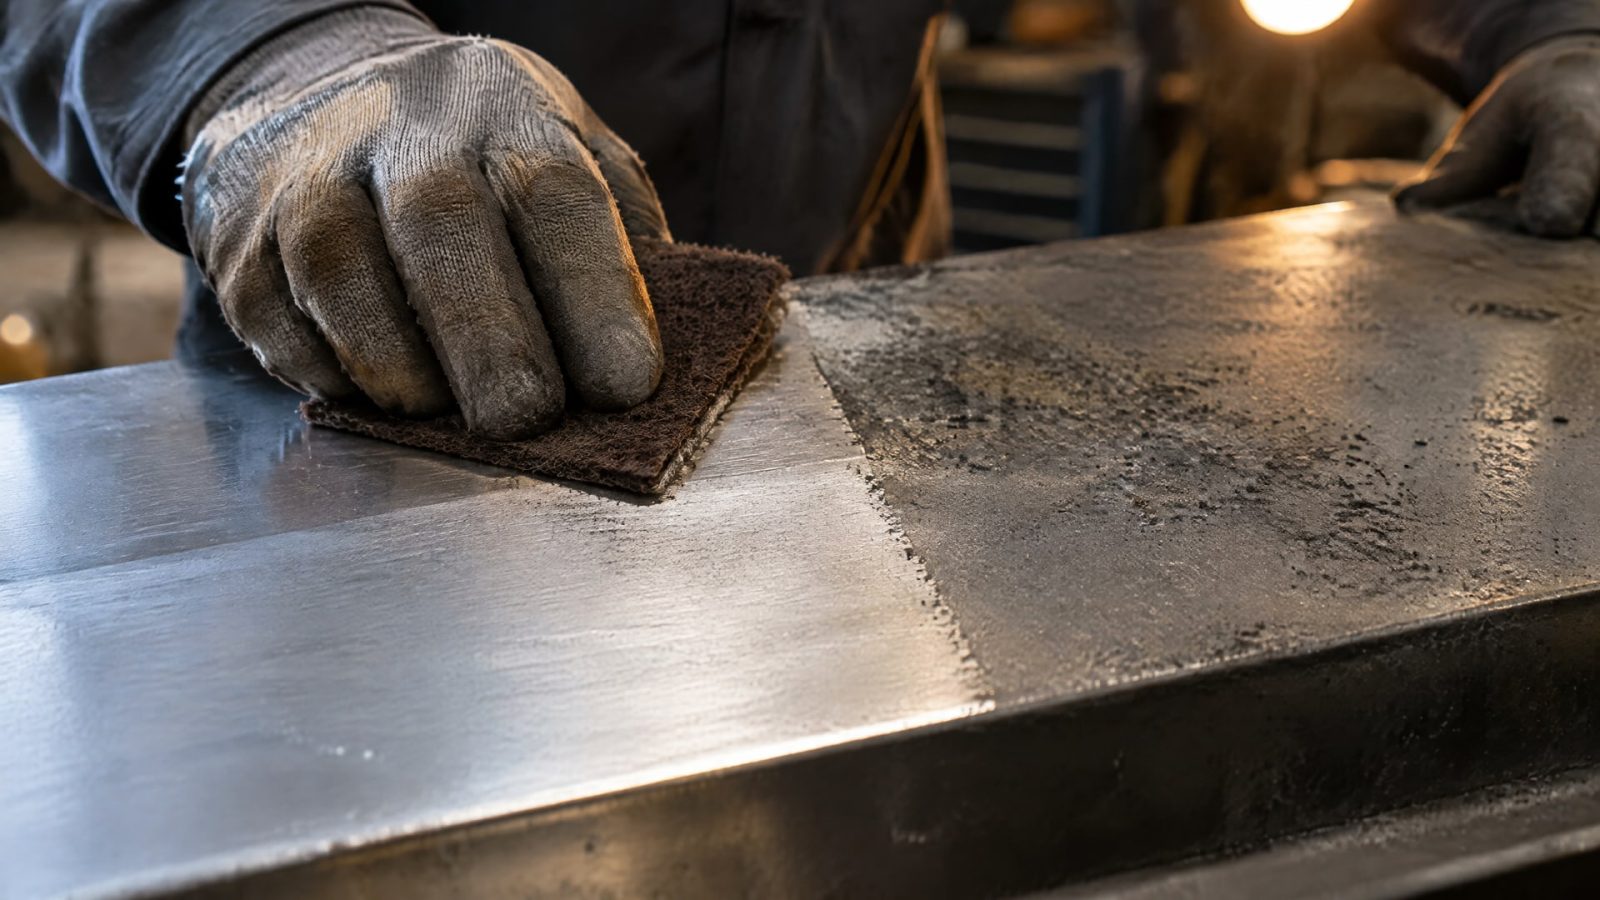
Для полимерных систем в справочном материале указан уровень очистки не ниже Sa 2½ по EN ISO 8501-1. Это ориентир для соответствующей системы, а не универсальное требование ко всем антифрикционным покрытиям.
Не оставляйте подготовленную сталь надолго без покрытия: после абразивной обработки она может окисляться. В одном из материалов для такой поверхности рекомендовано наносить покрытие без задержки, обычно в течение 8 часов. Перед запуском партии зафиксируйте последовательность операций и сверяйтесь с техническими требованиями покрытия: обезжиривание, механическая очистка при необходимости, обеспыливание и своевременное нанесение.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как тщательная подготовка металла обеспечивает высокую коррозионную стойкость покрытия и продлевает срок службы изделий.
Узнайте, как правильно определить несоответствие промышленного масла до закупки и выполнить замену масла Лукойл или другого бренда.
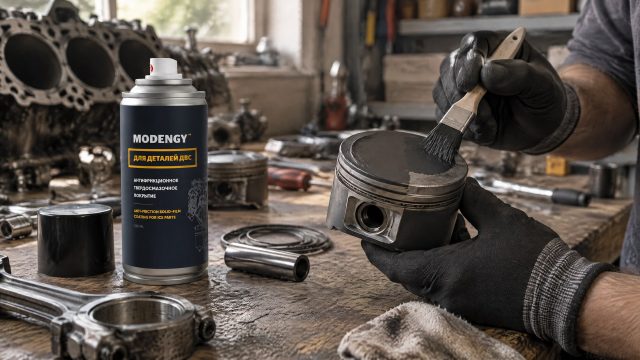
Выбор смазки поршней двигателя требует анализа режима трения, состояния поверхности и роли покрытия для узла.