От чистой поверхности до испытаний: подготовка металла и коррозионная стойкость покрытия
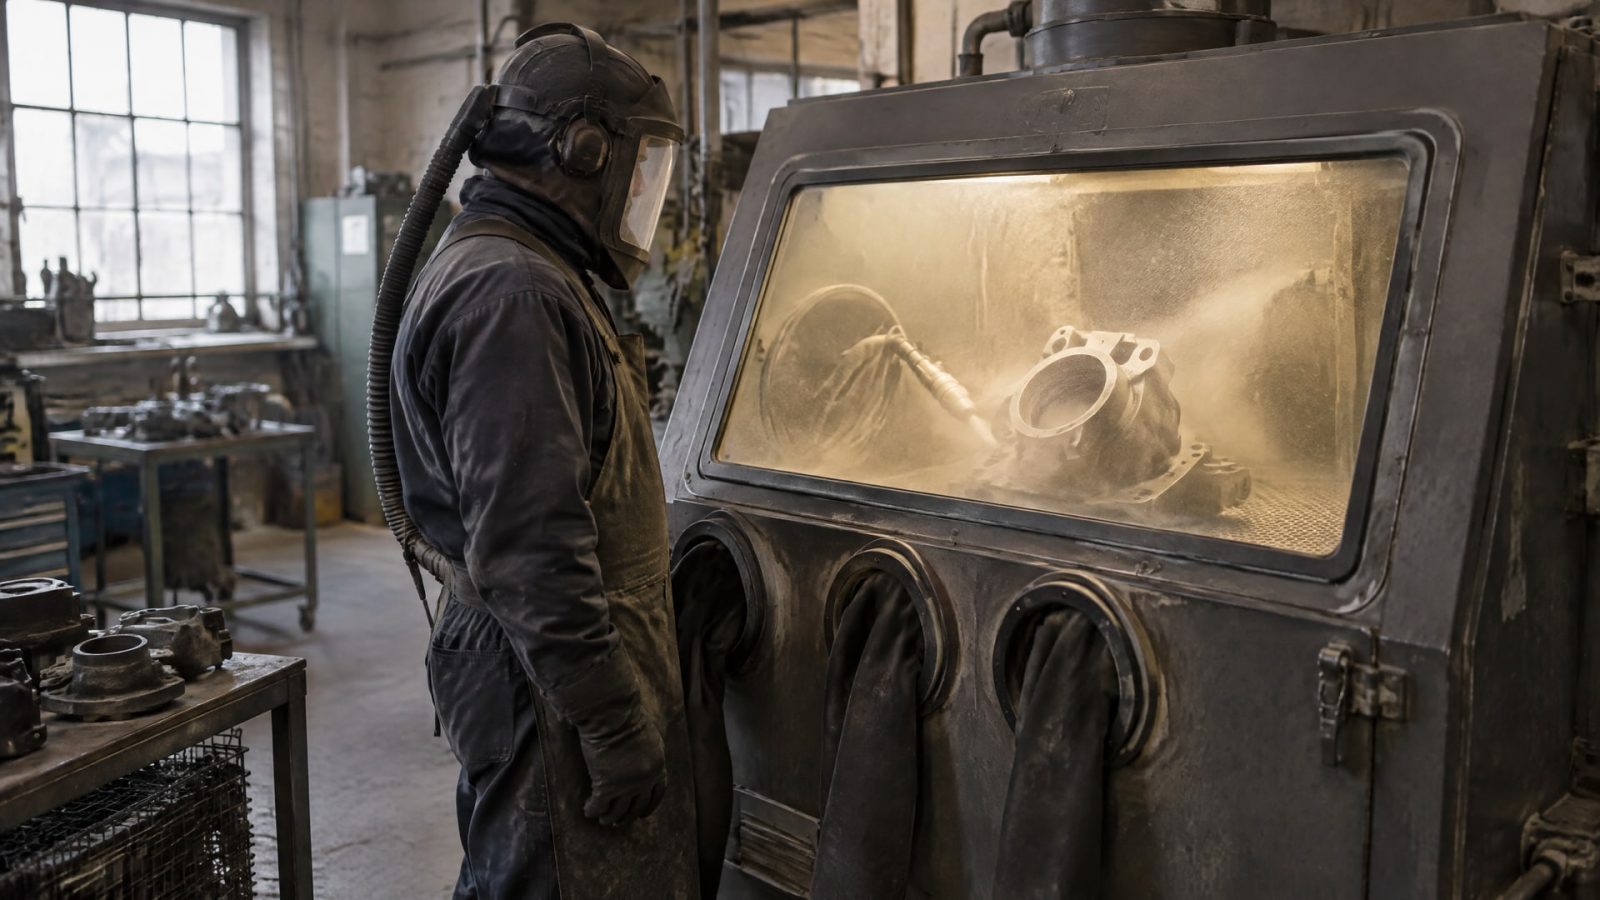
Коррозионная стойкость покрытия зависит не только от состава материала, но и от того, насколько последовательно подготовлен металл. Для фторполимерного покрытия технологическая цепочка включает удаление загрязнений, абразивную обработку, нанесение и отверждение, а затем контроль пленки. Одного обезжиривания недостаточно: поверхность также нужно активировать и создать на ней равномерную шероховатость.
Какие этапы подготовки металла влияют на коррозионную стойкость покрытия
Подготовка металла под фторполимерное покрытие начинается с удаления ржавчины, окалины, старого рыхлого слоя и производственных загрязнений.
Масла, смазки, СОЖ и пыль мешают смачиванию поверхности и ухудшают адгезию. Если на детали есть коррозия или остатки прежнего покрытия, сначала проводят механическую очистку, затем удаляют пыль и остатки загрязнений.
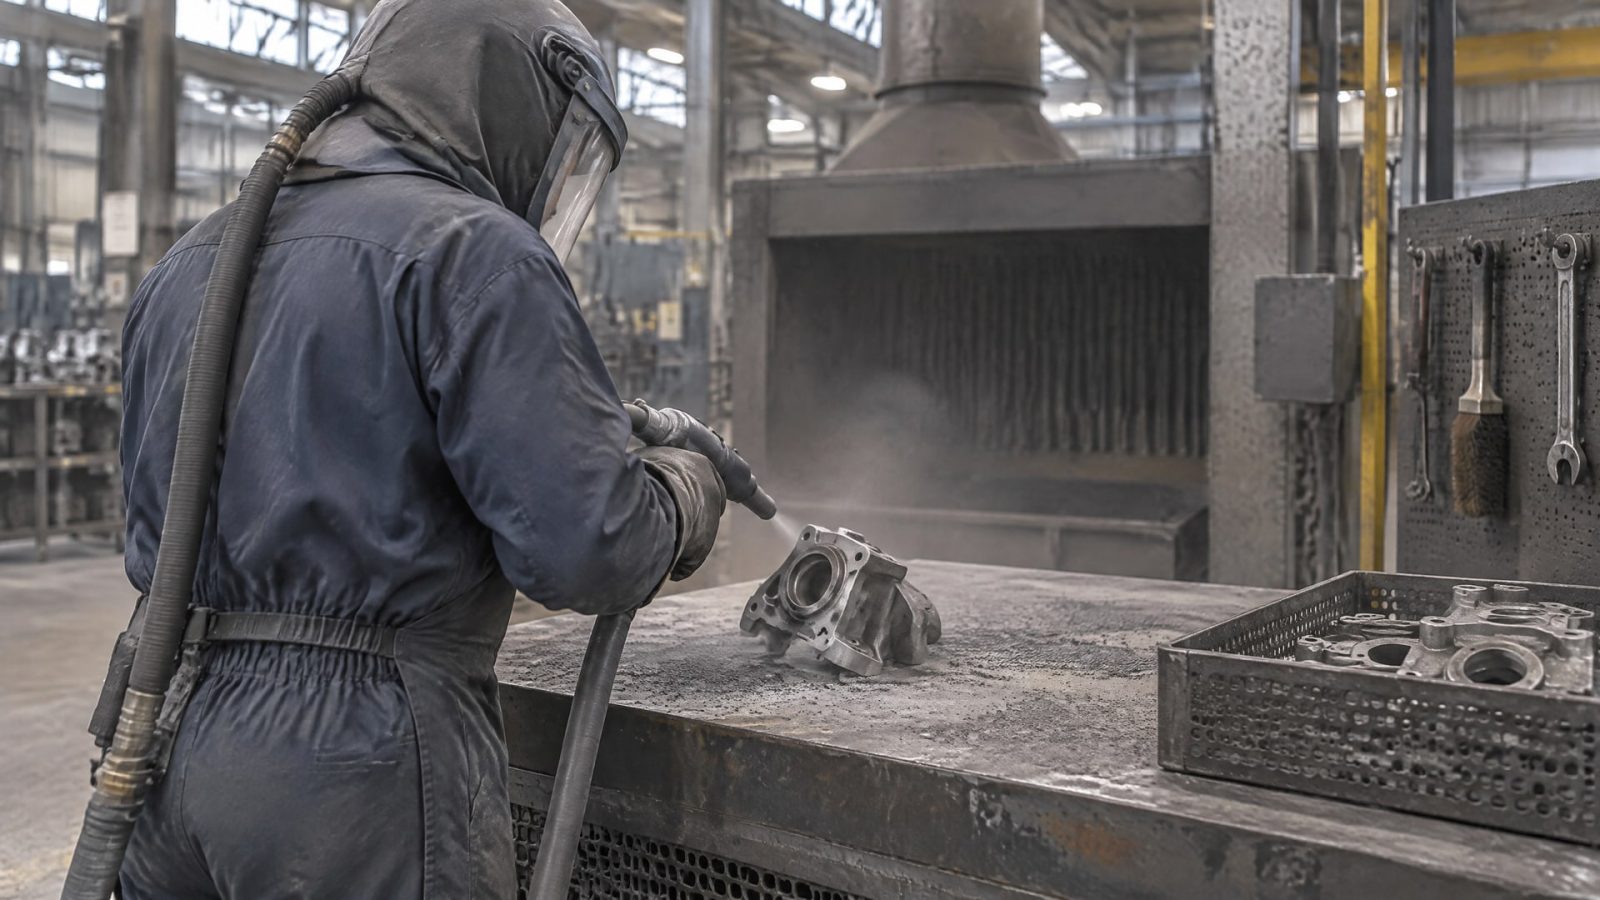
После очистки деталь обезжиривают, в том числе протиранием или обработкой паром, а затем выполняют абразивоструйную обработку. Такая последовательность важна: струйная обработка создает шероховатость и активирует металл, но загрязнения на поверхности могут помешать качественному нанесению. Остатки абразива и пыль также необходимо удалить до нанесения покрытия.
Перед обработкой стоит проверить кромки, резьбы и переходы. Снятие заусенцев и скругление острых кромок помогают уменьшить риск локального истончения и сколов. Равномерность подготовки важна не меньше, чем сам факт пескоструйной обработки.
Зачем совмещать обезжиривание и абразивную обработку
Обезжиривание перед пескоструйной обработкой и сама абразивная подготовка решают разные задачи.
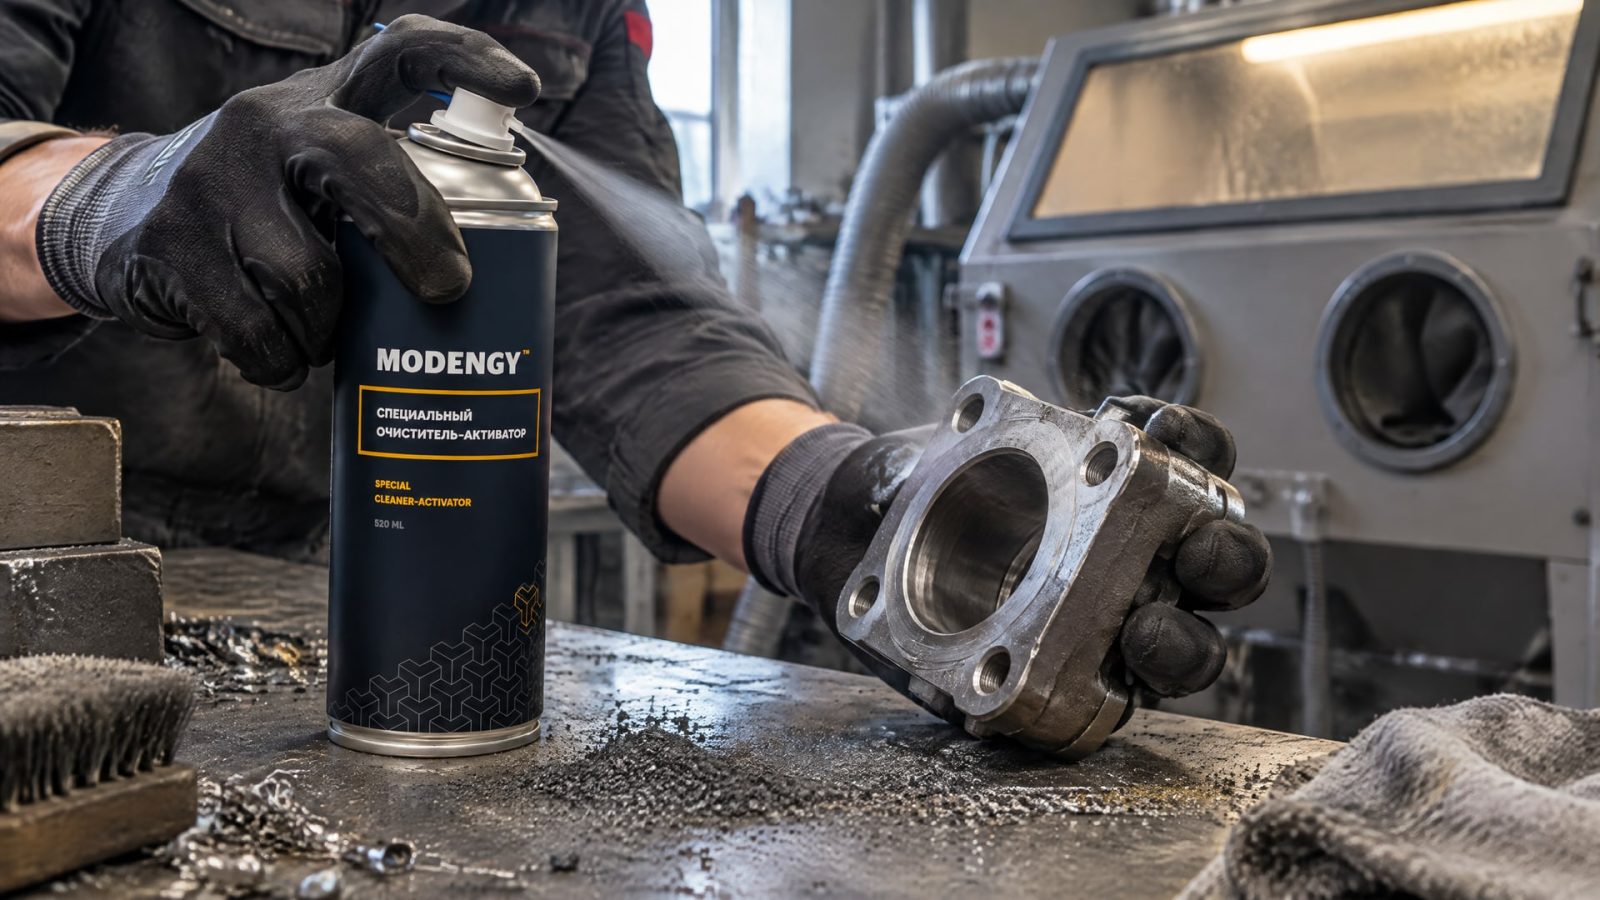
Первое удаляет масла и другие загрязнения, второе формирует шероховатость и активирует поверхность. Замена одного этапа другим не обеспечивает ту же подготовку: химически чистый, но не обработанный абразивом металл может не получить требуемого профиля, а абразивная обработка загрязненной детали не гарантирует хорошее смачивание.
На практике последовательность выбирают с учетом состояния детали и наличия коррозии или прежнего покрытия. После механической очистки важно убрать пыль, остатки ржавчины и следы абразива. Для финишной очистки и активации поверхности в этой технологической цепочке применяют MODENGY Очиститель-активатор; он предназначен для подготовки металла перед нанесением покрытия.
Нужно ли фосфатирование перед покрытием
Фосфатирование перед покрытием нельзя считать универсально обязательным этапом для каждой детали.
В технологических рекомендациях по подготовке фторполимерных покрытий обязательными шагами названы очистка и абразивная обработка, а требование всегда фосфатировать металл не установлено. Поэтому решение о дополнительной обработке принимают по спецификации покрытия и утвержденному процессу, а не по общему правилу.
Не следует переносить требования одной системы на другую. Коррозионная стойкость цинковых покрытий и фторполимерных покрытий оценивается с учетом типа покрытия и условий испытания. Само наличие дополнительного этапа подготовки не подтверждает его необходимость: важны чистота, однородная шероховатость и воспроизводимость нанесения.
Как контролировать нанесение и отверждение
После подготовки наносят покрытие и проводят его отверждение в соответствии с технологией конкретной системы.
Универсальные значения температуры и времени для этого процесса здесь не приводятся: их необходимо брать из спецификации материала. Попытка перенести режим отверждения с другого покрытия может привести к нарушению процесса.
После нанесения контролируют толщину пленки, адгезию и внешний вид. Эти проверки помогают выявить отклонения, а фиксация параметров процесса позволяет сравнивать партии и поддерживать воспроизводимость. При обнаружении дефектов стоит проверить всю цепочку: очистку, удаление пыли и абразива, состояние кромок, нанесение и отверждение.
Что показывает испытание соляным туманом
Испытание соляным туманом применяют для оценки стойкости покрытия и выявления неоднородностей, пор и других дефектов.
ISO 9227:2022 описывает испытания в нейтральном соляном тумане (NSS), уксуснокислом тумане (AASS) и медно-ускоренном уксуснокислом тумане (CASS). Перед испытанием образцы очищают и обезжиривают, чтобы загрязнения не исказили результат.
Типичная продолжительность испытаний может составлять от 96 до 1000 часов в зависимости от цели и типа покрытия. Это ускоренный сравнительный тест, а не прямой прогноз срока службы детали в эксплуатации. Для сравнительной оценки в солесодержащей среде с чередованием увлажнения и сушки применяют циклические испытания по ISO 14993:2018. Поэтому результат следует интерпретировать в рамках выбранной методики и условий испытания, а технологию подготовки подтверждать контролем самой поверхности и нанесенного слоя.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно определить несоответствие промышленного масла до закупки и выполнить замену масла Лукойл или другого бренда.
Выбор смазки поршней двигателя требует анализа режима трения, состояния поверхности и роли покрытия для узла.
Узнайте, чем смазать петли авто, чтобы избавиться от скрипа бардачка или лючка бензобака. Правильный выбор смазки обеспечит плавный ход и долговечность.