
Как предотвратить самоотвинчивание резьбовых соединений от вибрации
Поперечная вибрация - главная причина, по которой болты и винты ослабляются и теряют натяг во время эксплуатации. Проблема начинается с микроскольжения между опорными поверхностями и витками резьбы: даже незначительные боковые колебания вызывают пошаговое ослабление соединения, пока крепеж не начнет вращаться в обратную сторону. Это особенно опасно на оборудовании с высокой вибрационной нагрузкой - от станков до узлов с центробежными силами.
Статья даст вам ясное понимание того, почему резьба саморазворачивается, какие средства действительно работают и как правильно выбрать фиксатор резьбы для конкретного узла. Материал полезен инженерам, технологам, закупщикам и ремонтным специалистам, которые сталкиваются с проблемой ослабления болтов и ищут надежный, экономичный способ ее решить.
Механизм самоотвинчивания под вибрацией
Самоотвинчивание болтов и винтов - не загадка, а результат вполне предсказуемой механики.
Поперечная вибрация (боковое движение) заставляет соединение смещаться на микроуровне: каждый цикл колебания ослабляет натяг настолько, что после множества повторений резьба начинает активно вращаться.
Процесс развивается в несколько фаз. В начале работы даже при наличии натяга под боковой нагрузкой возникает микроскольжение контактных поверхностей. Когда амплитуда колебаний достаточна (стандартные испытания используют боковое смещение порядка ±0,3 мм при 12,5 Гц), каждый цикл движения приводит к неполному возврату витков резьбы в исходное положение. Эта асимметрия суммируется, натяг падает, и на определенном этапе крепеж переходит в режим активного отвинчивания.
Наиболее опасна именно поперечная вибрация, потому что она создает сдвиговую нагрузку перпендикулярно оси соединения. Осевые или тангенциальные колебания менее критичны. Частота вибрации, направление и амплитуда - все это влияет на скорость ослабления. Испытания, определенные в стандартах DIN 65151, ISO 16130 и DIN 25201-4, используют именно поперечную нагрузку, чтобы отбирать крепеж, способный сопротивляться таким условиям.
Почему натяг падает с такой неумолимостью? Потому что винтовая линия резьбы работает как прямой рычаг. Боковое смещение всего на 0,3 мм приводит к относительному разворачиванию витков на доли оборота. Повтори это тысячи раз - и крепеж окончательно ослабнет. Если к этому добавить грязь, ржавчину, неравномерность натяга или неправильный момент затяжки, процесс ускорится многократно.
Роль предварительного натяга в защите от вибрации
Предварительный натяг - это не маркетинговый термин, а физический фактор, определяющий жизнеспособность соединения в вибронагруженных условиях.
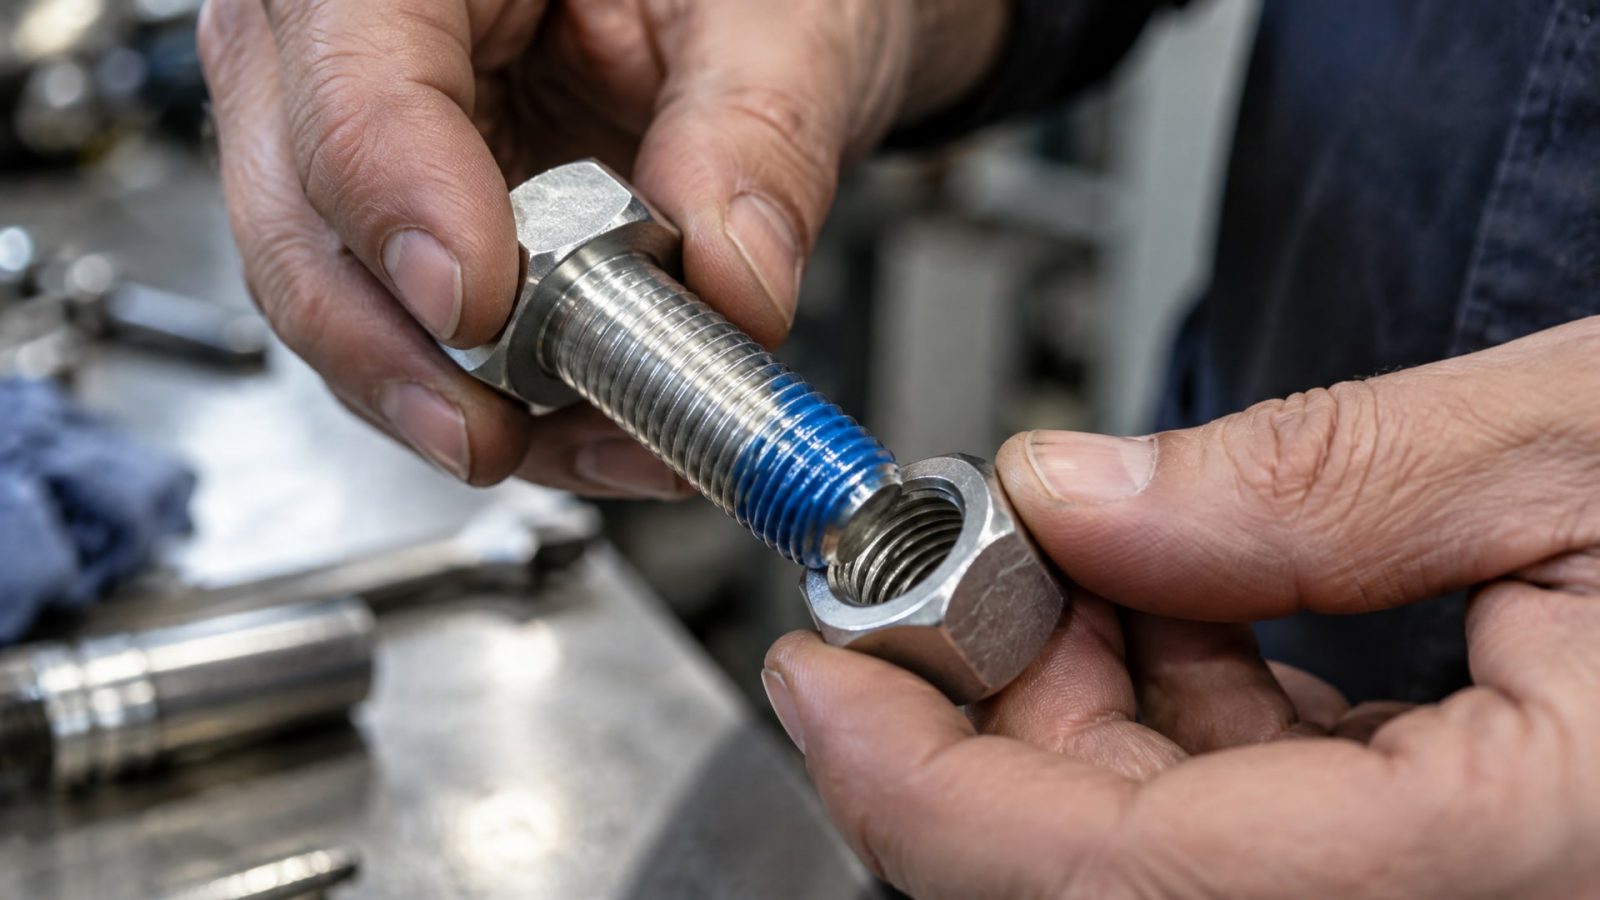
Чем выше натяг, тем большую сдвигающую нагрузку способно выдержать соединение, прежде чем начнется микроскольжение.
Специалисты ориентируются на простое правило: натяг должен быть не менее 65% от величины нагрузки разрушения резьбы (proof load) крепежа данного класса прочности. Это означает, что если болт М10 класса 8.8 имеет характеристический proof load 50 кН, предварительное напряжение должно быть в диапазоне 32–40 кН. Такой натяг гарантирует, что микроскольжение наступит только при существенно более высокой вибрационной нагрузке, чем обычно встречается на промышленном оборудовании.
Однако добиться правильного натяга - это не просто затянуть покрепче. Нужны: - точный момент затяжки, рассчитанный по формулам типа VDI 2230 с учетом коэффициента трения и диаметра резьбы; - проверка того, что все витки резьбы вступили в контакт (достаточная длина зацепления); - убедиться, что нет проскальзывания между опорной поверхностью болта и деталью.
После первого периода работы узла нередко происходит так называемая приработка: микронеровности на контактных поверхностях сглаживаются, детали немного проседают, и натяг уменьшается. Вот почему инженеры и ремонтные специалисты рекомендуют проверить момент затяжки спустя несколько часов или после первого цикла нагрузок. Эта простая операция часто решает проблему, которую в противном случае начали бы объяснять «плохим качеством крепежа».
Анаэробный фиксатор резьбы как дополнительный барьер
Анаэробный фиксатор резьбы - это однокомпонентный полимерный состав, который застывает только в отсутствие кислорода, то есть внутри герметичного зазора между витками резьбы.
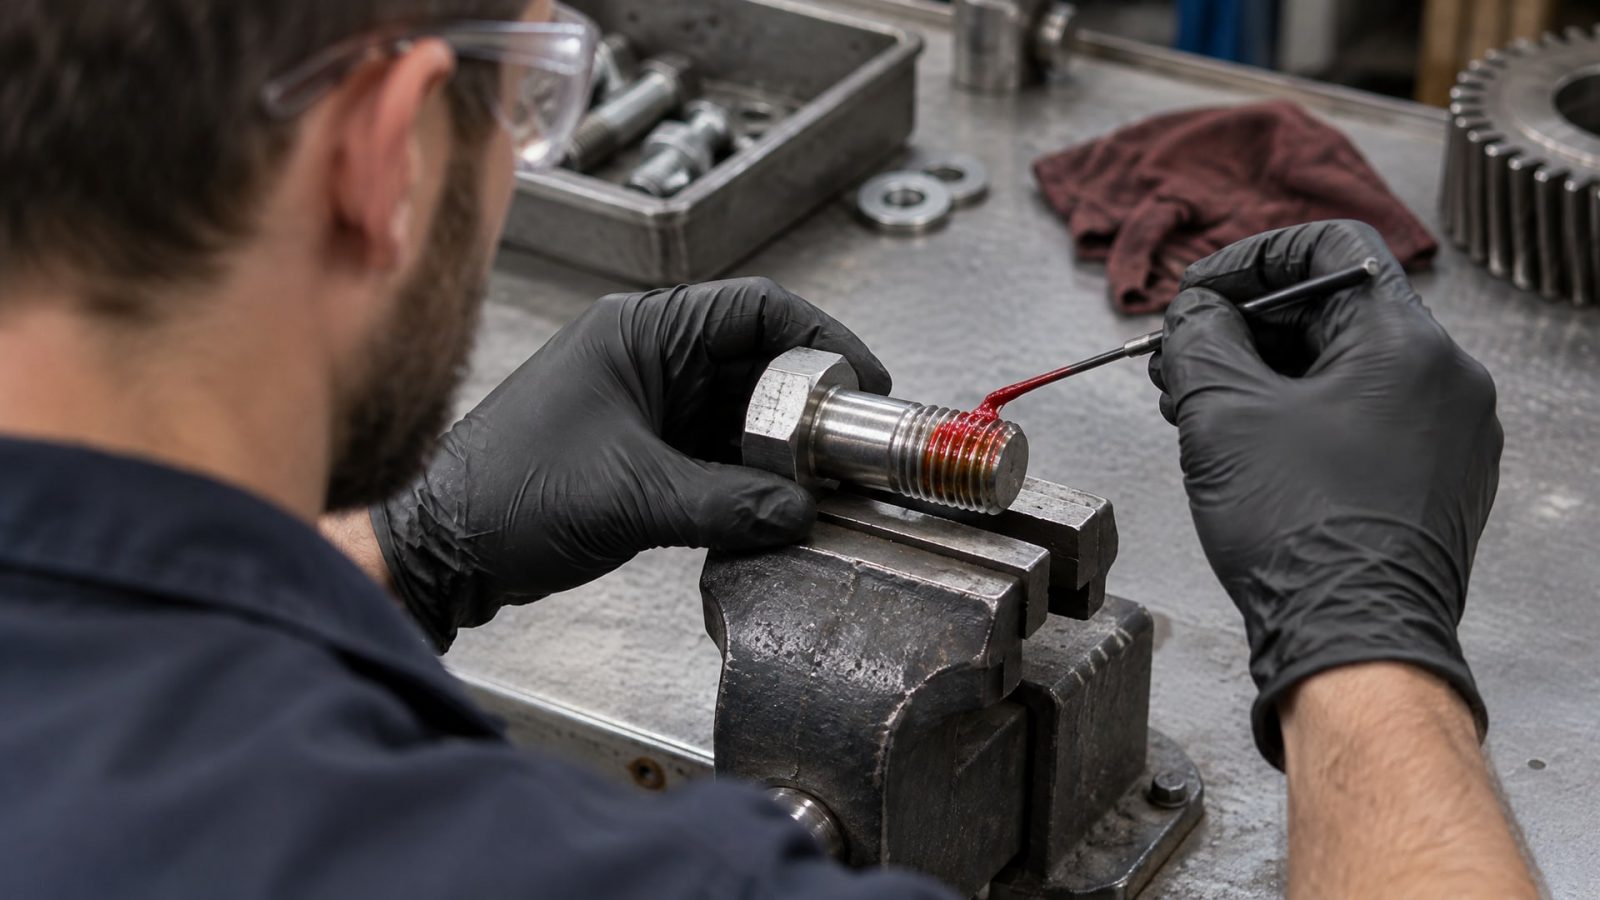
После отверждения он образует тонкий эластичный слой, заполняющий микрозазоры и увеличивающий сопротивление относительному скольжению.
Механизм работы прост: фиксатор не склеивает детали намертво, а создает дополнительное трение и механическое сцепление в промежутке между витками. Когда вибрация пытается сдвинуть соединение, этот слой препятствует скольжению, сохраняя натяг. Для оценки эффективности фиксатора используется параметр breakaway strength - усилие, необходимое для отвинчивания фиксированного болта. Для низкопрочных составов этот показатель может быть менее 6 Н·м, что позволяет разобрать соединение обычным инструментом без перелома крепежа.
Важный момент: анаэробный фиксатор работает эффективнее на малых диаметрах резьбы (М3–М6) и в случаях, когда вибрация умеренна. На крупном крепеже под сильной боковой нагрузкой одного фиксатора может оказаться недостаточно - нужно комбинировать его с правильным натягом и, при необходимости, с механическими элементами.
Наносить фиксатор надо правильно: резьба должна быть очищена и обезжирена, состав наносят непрерывным валиком по кругу на 1–2 витка от переднего края. Избыток материала неэффективен; при недостатке герметичность резьбы нарушается, и фиксатор не поляризуется корректно. После нанесения деталь сразу же собирают и затягивают до расчетного момента - именно в этот момент фиксатор попадает в анаэробную среду и начинает отверждаться.
Выбор типа фиксатора: разборные и постоянные соединения
На рынке есть три основных категории анаэробных фиксаторов резьбы, различающихся по типу и прочности связи.
Низкопрочные (синий фиксатор) предназначены для соединений, которые нужно регулярно разбирать. Усилие отвинчивания составляет 2–6 Н·м. Такие составы подходят для узлов, требующих сервисного обслуживания: крышки редукторов, пробки, съемные кожухи. В условиях вибрации синий фиксатор вполне справляется с защитой от микроскольжения благодаря тому, что заполняет все зазоры резьбы. Распространенное заблуждение, что «синий слабый и ненадежный», неверно: это просто другой класс, подбираемый по условиям применения. Для фиксации резьбовых соединений средней прочности в разборных узлах, работающих в условиях умеренной вибрации, применяют именно такие составы.
Среднепрочные обеспечивают усилие отвинчивания 8–15 Н·м. Они подходят для узлов, которые разбирают редко, но не окончательно. Это часто используемый компромисс между надежностью и разборкой.
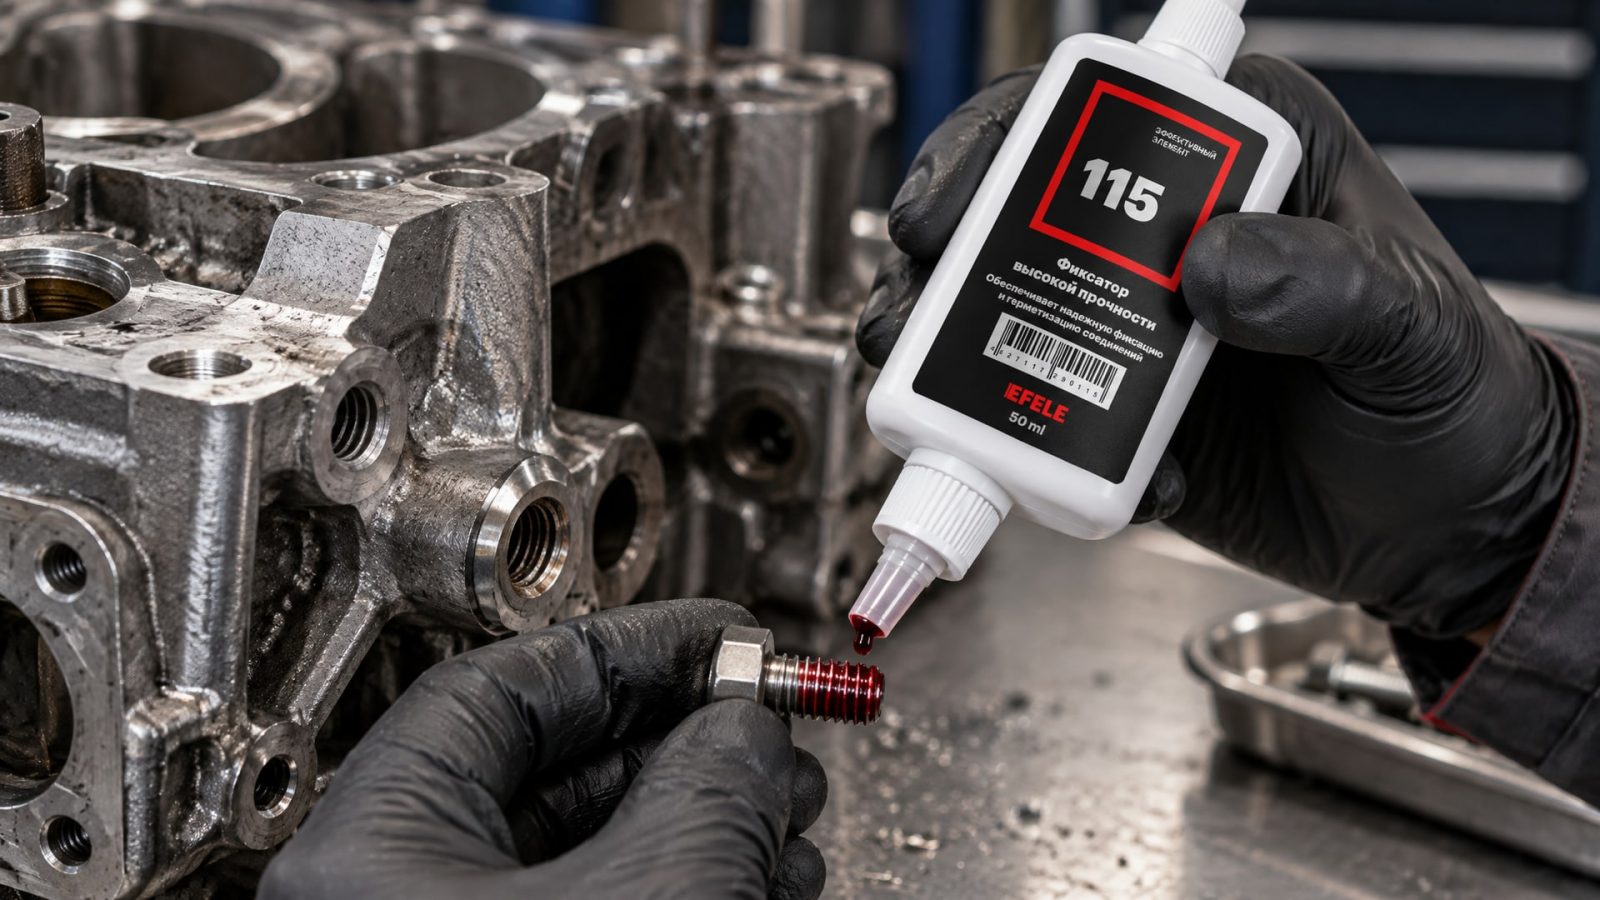
Высокопрочные (красный фиксатор) дают усилие отвинчивания 20 Н·м и выше - фактически создают постоянное соединение. Демонтаж возможен только нагревом. Такие составы применяют в космической и авиационной промышленности, где надежность критична. На обычном промышленном оборудовании их используют редко, лишь когда соединение действительно не должно ослабляться ни при каких условиях и разборка предусмотрена только в исключительных случаях.
Выбор между этими типами определяется четырьмя факторами: - режим обслуживания (часто ли нужно разбирать узел); - диаметр резьбы (на малых диаметрах низкопрочный состав работает эффективнее); - величина вибрационной нагрузки (высокие амплитуды требуют более прочного фиксатора); - материалы деталей (на нержавеющей стали или алюминии необходимо учитывать совместимость состава).
В случаях, когда требуется максимальная прочность и соединение не планируется разбирать, рекомендуется использовать высокопрочный анаэробный клей EFELE 115, который гарантирует надежную фиксацию при наиболее жестких условиях вибрации и перепадов температуры.
Практическая схема применения фиксатора
Прежде чем открывать флакон с фиксатором, нужно выполнить несколько предварительных шагов.
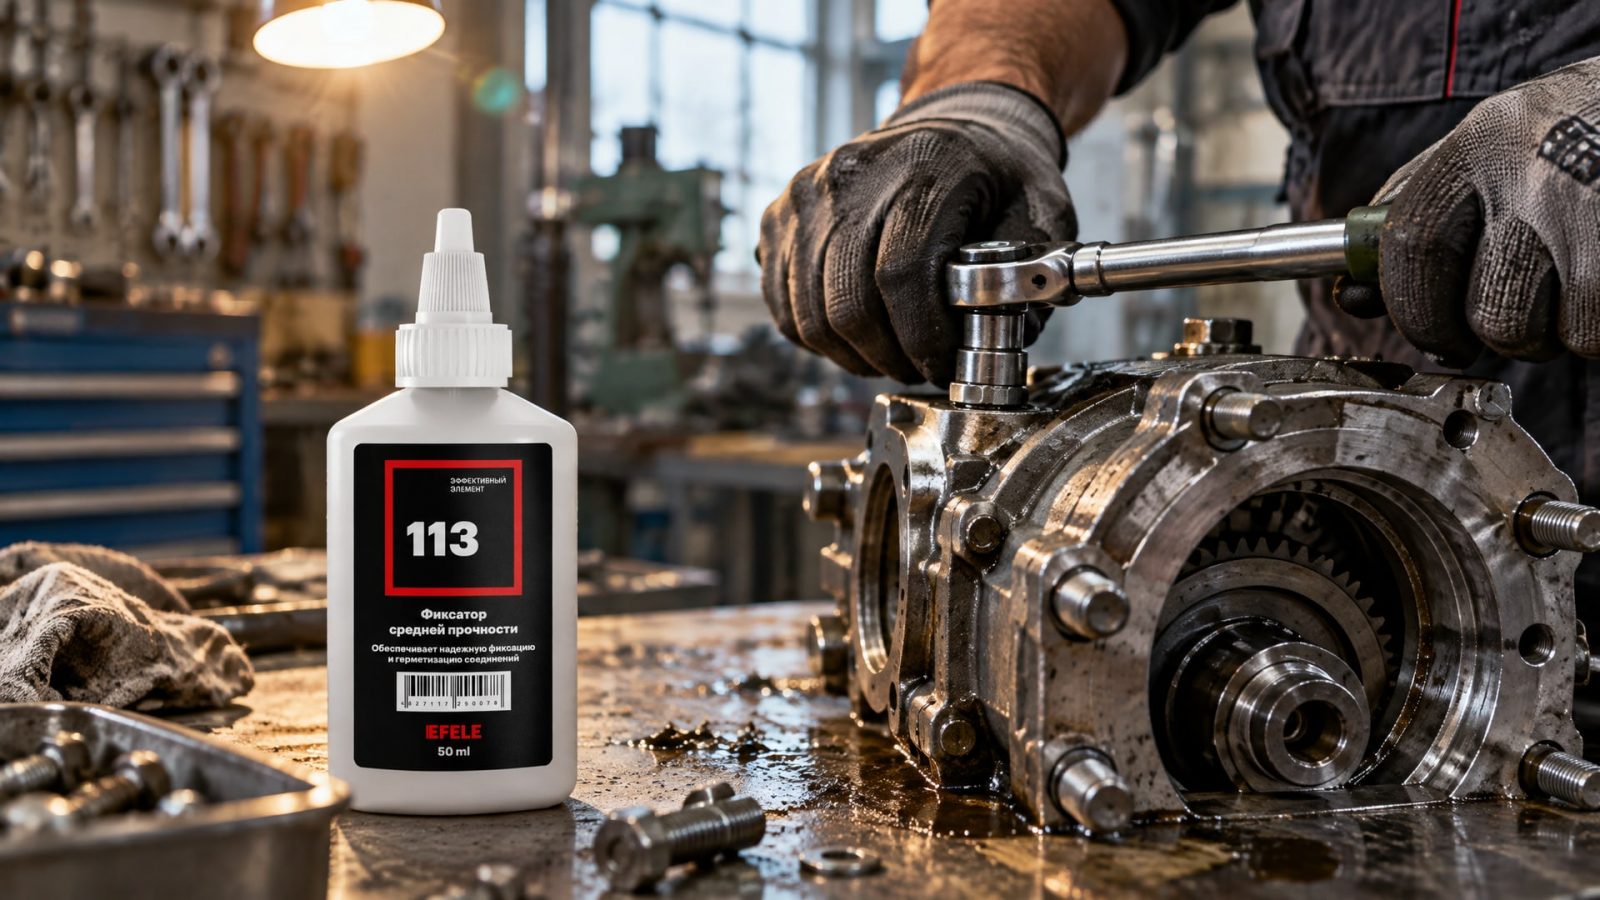
Во-первых, определить, достаточен ли уже натяг в соединении. Для этого используют динамометрический ключ: прикладываешь установленный момент и проверяешь, удерживается ли соединение. Если болт начинает проворачиваться без сопротивления или с минимальным сопротивлением, сначала переделываешь затяжку, а потом уже думаешь о фиксаторе.
Во-вторых, очищаешь резьбу. Грязь, ржавчина, масло и прочие загрязнения препятствуют полимеризации анаэробного состава и снижают его прочность. Если нет возможности разобрать деталь полностью, хотя бы продувай резьбу сжатым воздухом и протирай чистой ветошью. Обезжиривание особенно важно для металлов с масляной пленкой.
В-третьих, наносишь фиксатор. Состав наносят непрерывным валиком по спирали, начиная от переднего края резьбы болта, на глубину 1–2 витка. Не нужно заливать фиксатор со всех сторон или заполнять весь стержень; достаточно контролируемого нанесения. После этого немедленно собираешь соединение и затягиваешь до расчетного момента.
В-четвертых, даешь время на отверждение. Низкопрочные составы обычно полимеризуются за 24 часа при комнатной температуре, но первую половину нагрузки рекомендуется применять не раньше чем через 2–3 часа. Если условия холодные или влажность низкая, процесс замедляется.
После того как узел отработал первый период (несколько часов или первый цикл нагрузок), полезно повторить проверку момента затяжки. Если натяг упал на 5–10%, это нормальная приработка; если больше - значит, либо натяг был недостаточным изначально, либо есть проблемы с конструкцией соединения.
Для фиксации резьбовых соединений средней прочности, которые могут быть разобраны при необходимости, подойдет анаэробный фиксатор EFELE 113, дающий надежную защиту от виброослабления без усложнения демонтажа.
Когда одного фиксатора недостаточно
Химический фиксатор - инструмент мощный, но не универсальный.
Есть условия, в которых одного анаэробного состава явно недостаточно.
Высокая поперечная вибрация (более 0,5 мм амплитуды или высокие частоты) и большие диаметры резьбы требуют механического запирания. В этом случае к фиксатору добавляют специальные шайбы (например, самоблокирующиеся конические элементы), звездочки или противовращающиеся втулки. Эти элементы деформируют контактные поверхности таким образом, что натяг сохраняется даже при сильной вибрации.
Температурные перепады (более 40–50 °C между минимумом и максимумом) могут нарушить адгезию анаэробного слоя. В таких случаях комбинируют фиксатор с механическими средствами или переходят на постоянное соединение (сварку, запрессовку).
Циклическая осевая нагрузка (соединение то растягивается, то сжимается) постепенно истирает слой фиксатора. Здесь помогает увеличение натяга или добавление механических элементов, препятствующих осевому смещению.
Малый диаметр резьбы при очень высоких нагрузках - здесь фиксатор помогает, но главное решение это переход на крепеж большего диаметра или на оборудование с меньшей вибрацией.
Отраслевые материалы и инженерные справочники единодушны: одна лишь химическая фиксация не всегда заменяет конструктивную защиту. Проверь расчеты по методикам типа VDI 2230, убедись, что натяг правильный, и только потом добавляй фиксатор как дополнение. Такой подход гарантирует результат намного лучше, чем надежда на чудо-состав.
Часто задаваемые вопросы
Почему болт ослабляется, даже если его хорошо затянуть?
Если натяг правильный, но крепеж все равно теряет натяг, причина скорее всего в поперечной вибрации. Микроскольжение между витками резьбы и опорной поверхностью происходит постоянно, и натяг падает пошагово. Вторая возможная причина - загрязнения или ржавчина, которые «съедают» контакт между деталями. Проверь условия вибрации в узле и состояние поверхностей.
Можно ли использовать обычный герметик вместо фиксатора для резьбы?
Нет. Герметик предназначен для предотвращения утечек жидкостей и газов; его вязкость и адгезия не обеспечивают защиту от вибрационного ослабления. Специальный анаэробный фиксатор имеет совсем другую химическую формулу и механику действия. Путать эти материалы нельзя.
Как отличить разъемный (синий) фиксатор от постоянного (красного)?
По цвету и по маркировке на флаконе. Синий фиксатор обычно обозначается как низко- или среднепрочный threadlocker и подходит для разборок обычным инструментом. Красный - высокопрочный, требует нагрева для демонтажа. Если цвет стер или этикетка повреждена, посмотри техлист (техническое описание) продукта или спроси у поставщика.
Нужно ли нагревать детали перед нанесением фиксатора?
Нет, это не обязательно. Анаэробные фиксаторы работают при комнатной температуре. Нагрев может даже замедлить отверждение, потому что повышает концентрацию кислорода в микрозазорах. Главное - очищенная и сухая резьба.
Что делать, если фиксатор уже застыл, но затяжка оказалась недостаточной?
Если это синий (разъемный) фиксатор, отверни болт, очисти резьбу от остатков состава, нанеси фиксатор заново и затяни до нужного момента. Если это красный или высокопрочный состав, нужно нагреть соединение (обычно 100–150 °C), чтобы размягчить полимер, после чего отверни болт. На разборку может уйти больше времени, поэтому с первого раза лучше затягивать точно.
Заключение
Самоотвинчивание резьбовых соединений под вибрацией - закономерная физическая проблема, но вполне решаемая, если действовать системно. Первый шаг: убедиться в правильном предварительном натяге (не менее 65% от proof load крепежа) и в отсутствии проскальзывания по опорным поверхностям. Второй шаг: при необходимости применить анаэробный фиксатор резьбы, выбрав его тип по условиям обслуживания и силе вибрационной нагрузки. Третий шаг: провести контрольную проверку момента затяжки после первых циклов работы и при обнаружении падения натяга переделать затяжку.
Для большинства промышленных узлов такой комплексный подход - грамотный натяг, понимание механизма вибрации и правильное применение фиксатора - гарантирует надежность соединения на весь срок эксплуатации. Если у вас есть сомнения в выборе типа фиксатора или правильности расчета натяга, обратитесь к техническому специалисту или инженеру-конструктору; ошибка на этапе проектирования обойдется намного дешевле, чем аварийный простой оборудования из-за потери крепежа.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать пищевое масло для редуктора, чтобы обеспечить долгую и безопасную работу оборудования в пищевой промышленности.
Узнайте, как определить СОЖ по внешним признакам: водосмешиваемую и масляную. Разбираем физические отличия и важность паспорта продукта.
Технолог пищевое производство: снижаем риски попадания смазки H1 в продукт. Практические советы по безопасному применению.