
Как проверить качество нанесения анаэробного фиксатора резьбы на производстве
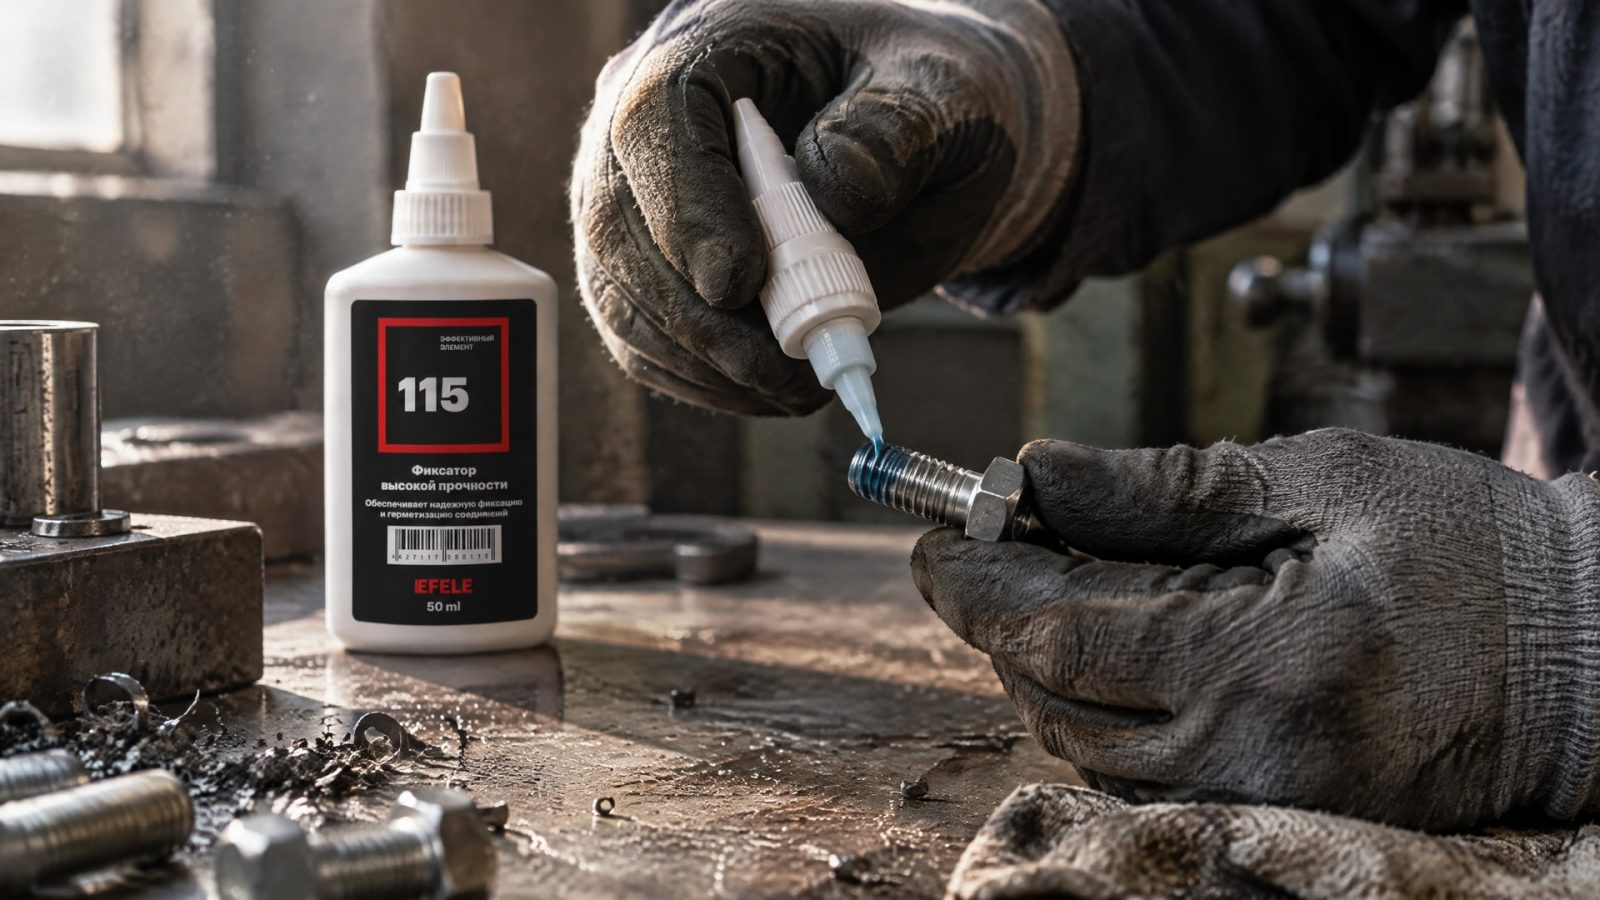
Проверять качество нанесения анаэробного фиксатора резьбы нужно на двух уровнях: контролировать подготовку и покрытие резьбы в процессе сборки, а удерживающую способность подтверждать периодическими испытаниями контрольных образцов после полного отверждения. Проверять момент затяжки на готовом отвержденном узле повторной протяжкой не следует: такая проверка может повредить сформированную связь и снизить надежность соединения.
Материал будет полезен инженерам, техническим специалистам и закупщикам, которые выстраивают проверку нанесения фиксатора резьбы на серийной линии или при приемке партий. Разберем, что контролировать до сборки, как оценить равномерность подачи, когда применять испытания на момент срыва и какие дефекты фиксации резьбы чаще связаны с ошибками процесса.
Как проверить качество нанесения анаэробного фиксатора резьбы
Анаэробный фиксатор отверждается в отсутствие воздуха и при контакте с активным металлом.
Поэтому для стабильного результата важны одновременно состояние сопрягаемых поверхностей, правильное нанесение и выдержка до испытаний. Если на резьбе остались масло, смазка или другие загрязнения, качество отверждения и фиксации может снизиться.
Начните с проверки требований к соединению: типа и материала резьбы, размера крепежа, условий работы узла и необходимости последующей разборки. Состав подбирают под конкретную задачу, а не только по привычной прочности. На пассивных поверхностях, в том числе из нержавеющей стали, а также на хромированных и анодированных поверхностях, может понадобиться праймер или активатор. Если такую подготовку не учесть, соединение может отвердеть недостаточно.
На производстве полезно разделить контроль на операционный и периодический. Операционный контроль показывает, соблюдает ли линия установленную последовательность подготовки и нанесения. Периодические испытания подтверждают, что при соблюдении процесса соединение набирает требуемую удерживающую способность. Эти задачи решаются разными методами: визуальная проверка не заменяет испытание момента срыва, а испытание образца не отменяет контроля чистоты и дозирования.
Для соединений, которые должны разбираться при ремонте, учитывают требуемый сценарий обслуживания уже при выборе фиксатора. Например, EFELE 115 относится к анаэробным клеям средней прочности и подходит для часто разбираемых соединений. В любом случае соответствие материала задаче и режим испытания определяют по требованиям к узлу и спецификации заказчика.
Что контролировать перед нанесением и во время сборки
До нанесения осмотрите обе сопрягаемые поверхности.
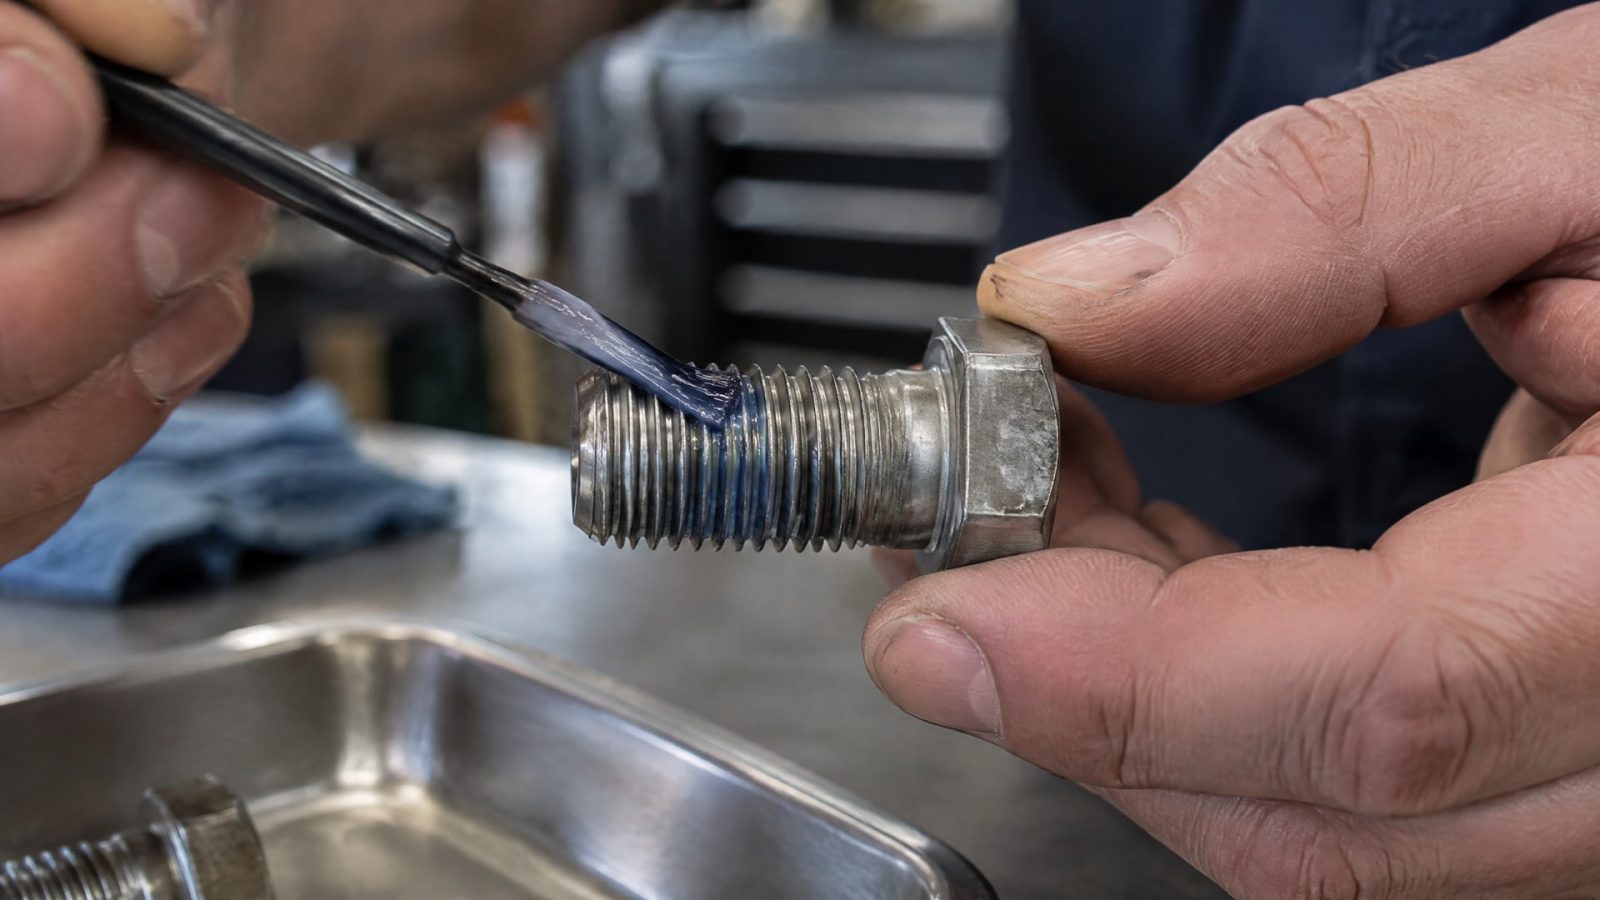
На резьбе не должно быть загрязнений, старого состава и коррозии. Обезжиривать нужно и болт или шпильку, и ответную резьбу: чистота только одной детали не гарантирует надежного отверждения в соединении.
Следующий пункт - место и количество состава. Фиксатор наносят в зоне зацепления резьбы, а не только на крайние витки и не по всей детали. Для оптимальной фиксации ширина нанесенной полосы должна быть не меньше диаметра крепежа. Такая проверка помогает выявить пропуски и недостаточное покрытие до того, как соединение станет недоступным для осмотра.
На ручной операции контролируйте, чтобы нанесение повторялось по одной и той же схеме: одинаковая зона резьбы, достаточное покрытие и отсутствие заметных пропусков. При серийном производстве дозирующее оборудование помогает стабилизировать объем подачи и уменьшить разброс между сборками. Настройку оборудования и критерии приемки закрепляют в рабочей инструкции, согласованной с требованиями к изделию.
Визуальный контроль проводят до соединения деталей, пока покрытие доступно для осмотра. После сборки внешний вид узла не показывает, равномерно ли состав распределился внутри зацепления. Поэтому полезно периодически проверять нанесение на контрольных деталях или образцах, изготовленных тем же способом, что и серийные изделия.
Если крепеж или ответная деталь изготовлены из пассивного металла, внесите в контрольный маршрут отдельную проверку необходимости активатора или праймера. Не следует считать, что анаэробный состав одинаково отверждается на любых металлах. Решение принимают с учетом материала поверхности и требований к соединению.
Методы контроля фиксаторов резьбы на линии
Проверка нанесения фиксатора резьбы должна сочетать наблюдение за операцией и испытания образцов.
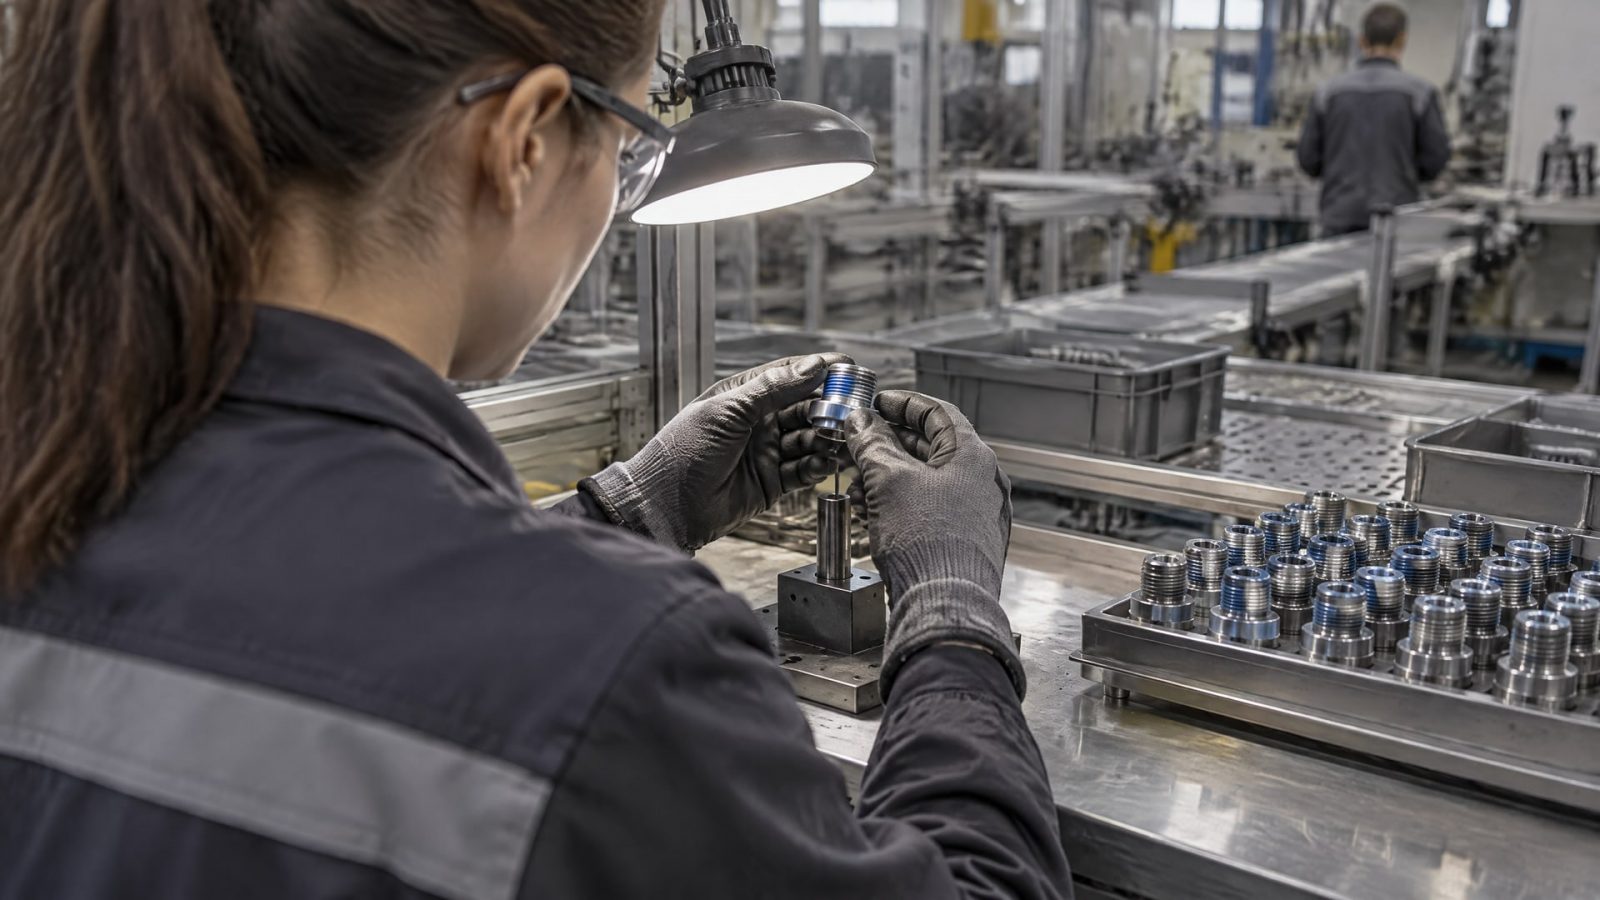
На линии оператор или контролер оценивает чистоту деталей, соответствие места нанесения рабочей инструкции и наличие покрытия в зоне зацепления. Такой контроль позволяет обнаружить отклонения процесса, но не измеряет прочность уже сформированного соединения.
Для подтверждения удерживающей способности применяют измерение момента срыва или преобладающего момента. Испытания проводят на образцах после полного отверждения, часто через 24-72 часа при комнатной температуре. Конкретный интервал зависит от продукта и условий, поэтому его задают по требованиям к применяемому составу и процедуре испытаний.
| Метод контроля | Что показывает | Когда применять |
|---|---|---|
| Осмотр резьбы до сборки | Чистоту поверхности и наличие покрытия в нужной зоне | Во время операционного контроля |
| Проверка дозирования | Стабильность подачи состава на повторяющихся операциях | При настройке и контроле процесса |
| Испытание момента срыва или преобладающего момента | Удерживающую способность отвержденного соединения | На контрольных образцах после выдержки |
| Проверка по рабочей инструкции | Соблюдение последовательности подготовки и сборки | На линии и при разборе отклонений |
В качестве исторической основы для инспекции анаэробных фиксирующих составов на шпильках упоминают ASTM F1179-88(2014). Этот стандарт отозван в 2020 году, поэтому его нельзя представлять как действующее обязательное требование. В отраслевых и ведомственных требованиях встречается ASTM D5649 для испытаний прочности по крутящему моменту. При применении конкретного метода сверяются со спецификацией заказчика и актуальными требованиями к изделию.
Для испытаний выбирают случайные образцы из партии. Если реальные сборки слишком дороги или их разрушительная проверка затруднительна, используют стандартную гайку или калиброванное приспособление. Для некоторых государственных и транспортных применений результаты требуют подтверждать в независимой лаборатории с аккредитацией ISO 17025.
Почему нельзя повторно протягивать готовый узел
После полного отверждения повторная проверка момента на готовом узле может разрушить сформированную адгезионную связь.
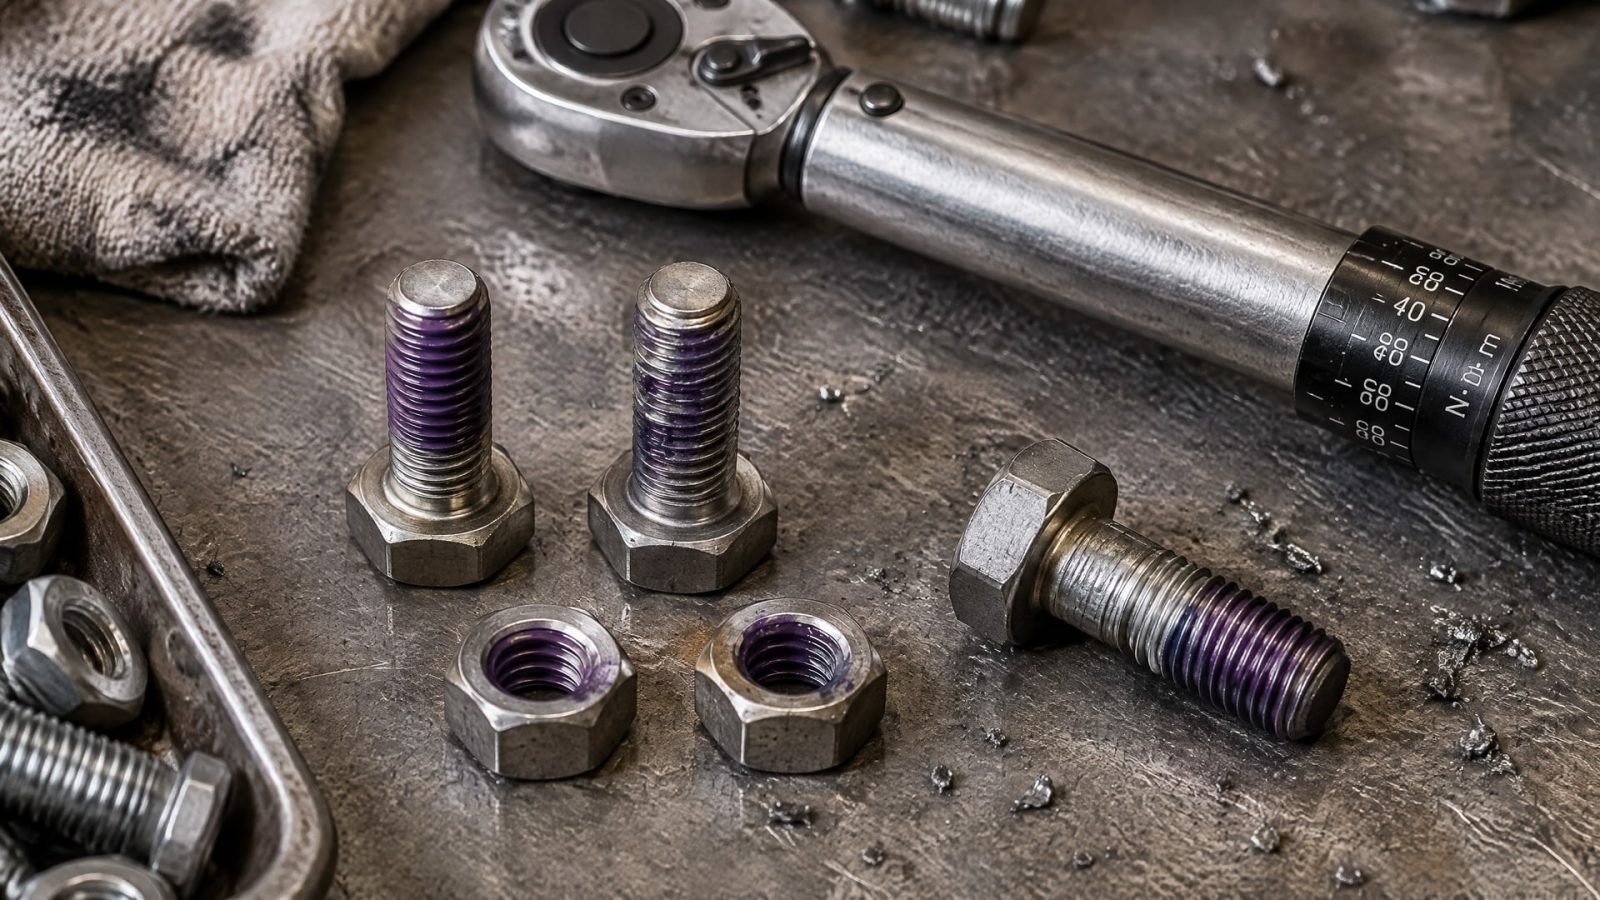
В результате проверка не только влияет на соединение, но и искажает оценку его первоначального состояния. Для ответственных сборок момент срыва измеряют на отдельном контрольном образце, а не на изделии, которое должно продолжать работать.
Это правило важно учитывать при составлении плана контроля. Если требуется проверить удерживающую способность партии, заранее выделяют образцы и задают условия их подготовки, сборки и выдержки. Испытание проводят после полного отверждения, а результат сопоставляют с требованиями заказчика или отраслевой спецификацией. Универсальный порог момента для всех соединений по этим данным установить нельзя.
Не стоит заменять испытание на момент срыва повторной затяжкой «для проверки». Затяжка оценивает состояние конкретной сборки после воздействия инструментом, тогда как контрольный образец позволяет провести испытание по заданной процедуре. Для производственного контроля важно сохранять прослеживаемость: фиксировать, к какой партии и режиму нанесения относится каждый образец.
При планировании выборки учитывают стоимость и конструкцию сборки. Если разрушительный контроль готового изделия невозможен, контрольные крепежи собирают отдельно с теми же материалами и технологией нанесения. Такой подход позволяет оценить процесс, не повреждая рабочий узел. Частоту выборки и критерии приемки устанавливают по требованиям заказчика, а не произвольно.
Дефекты фиксации резьбы и поиск причин
Недостаточная фиксация не всегда означает, что проблема только в самом составе.
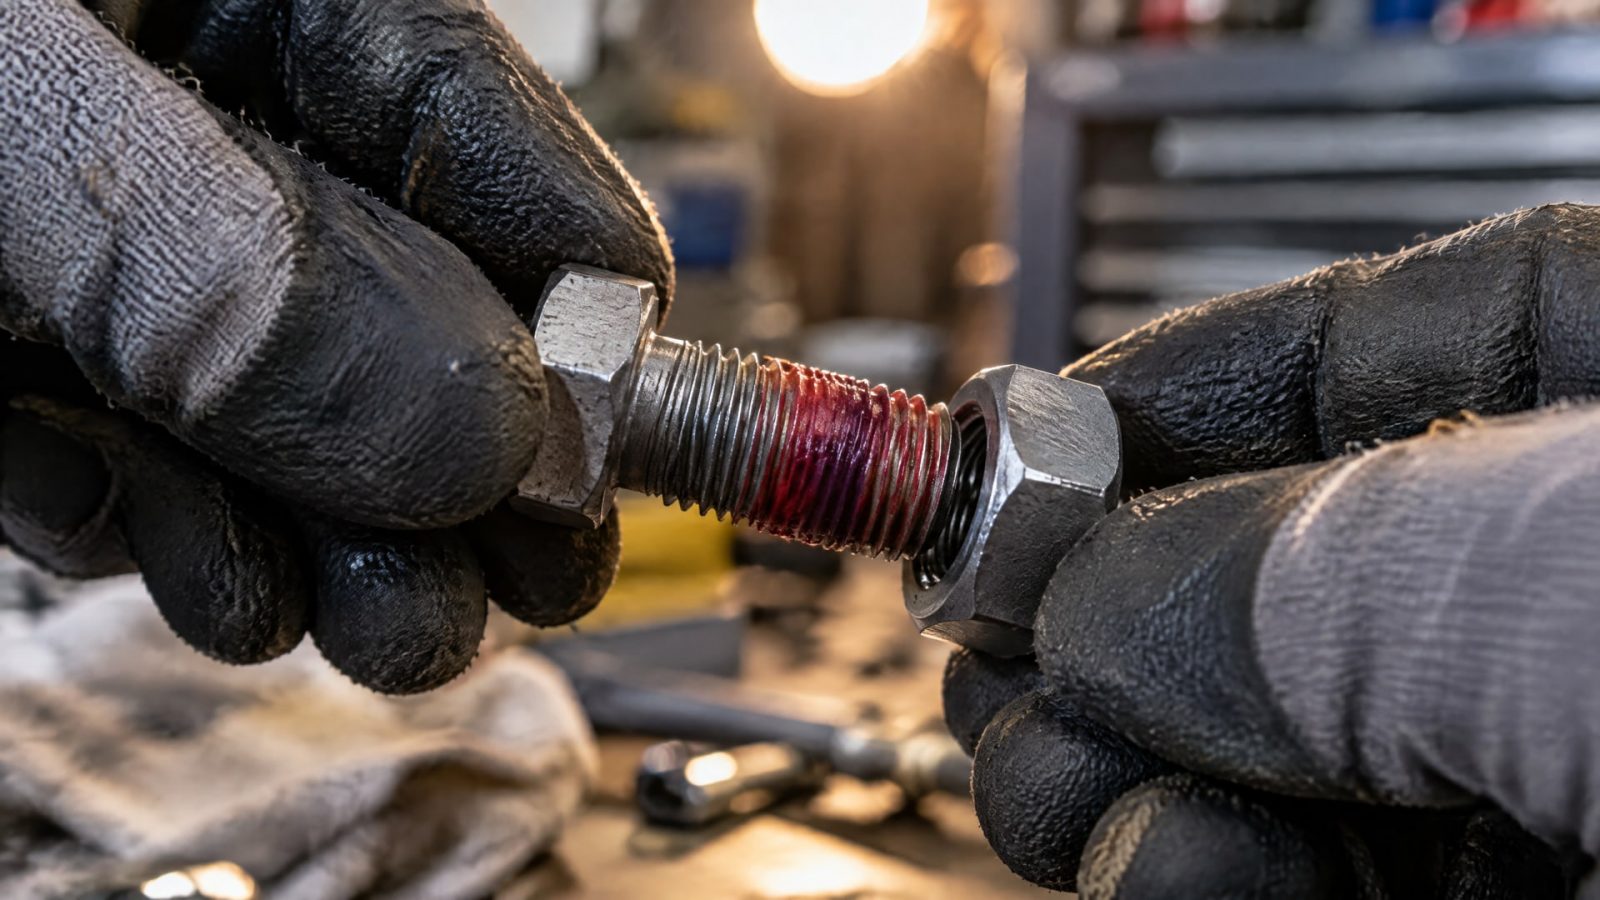
Проверьте последовательность операции: чистоту обеих поверхностей, наличие загрязнений, место нанесения, покрытие зоны зацепления и соблюдение времени отверждения. Для разных причин нужны разные корректирующие действия, поэтому полезно сопоставлять результаты испытаний с данными контроля процесса.
К типичным причинам неудовлетворительного результата относятся:
Остатки масла, смазки, грязи, коррозии или старого состава на резьбе.
Нанесение только на крайние витки вместо зоны зацепления.
Полоса состава уже диаметра крепежа или заметные пропуски покрытия.
Преждевременное функциональное испытание до полного отверждения.
Недостаточная подготовка пассивной поверхности, если для нее требуются праймер или активатор.
Если контрольный образец не проходит испытание, сначала проверьте условия его подготовки и выдержки, затем оборудование дозирования и соблюдение рабочей инструкции. При проблемах на пассивных поверхностях уточните необходимость дополнительной подготовки. Изменять состав или процедуру без проверки требований к узлу не следует: выбор зависит от материала, размера и типа резьбы, а также от необходимости разборки.
Для серийной линии удобно фиксировать результаты операционного осмотра и испытаний отдельно. Первый блок данных показывает, соблюдается ли технология нанесения, второй - как ведет себя соединение после отверждения. При таком разделении проще локализовать отклонение и не подменять проверку процесса повторной затяжкой готовых изделий.
Часто задаваемые вопросы
Можно ли проверить качество фиксатора повторной протяжкой?
Нет, после отверждения повторная протяжка может повредить сформированную адгезионную связь и изменить удерживающую способность соединения. Для проверки момента срыва используют отдельные контрольные образцы, подготовленные тем же способом, что и серийные детали. Готовый ответственный узел не следует подвергать такой проверке.
Достаточно ли осмотреть резьбу перед сборкой?
Осмотр помогает проверить чистоту и равномерность нанесения в доступной зоне, но не подтверждает прочность отвержденного соединения. Для оценки удерживающей способности применяют испытание момента срыва или преобладающего момента на контрольных образцах. Таким образом, визуальный контроль полезен как часть процесса, но не заменяет механическое испытание.
Через сколько часов испытывать образец?
Испытания проводят после полного отверждения. В промышленной практике часто используют выдержку 24-72 часа при комнатной температуре, однако фактический срок зависит от состава и условий. Перед утверждением режима следует свериться с требованиями к применяемому продукту и спецификацией заказчика.
Нужно ли обезжиривать резьбу перед нанесением анаэробного фиксатора?
Да. Масло, смазка и другие загрязнения могут снизить качество отверждения и надежность фиксации. Очищают обе сопрягаемые поверхности, также удаляют коррозию, грязь и старый состав. Анаэробный принцип отверждения не отменяет требований к чистоте деталей.
Заключение
Проверить качество нанесения анаэробного фиксатора резьбы на производстве можно только сочетая операционный контроль и испытания контрольных образцов. Перед сборкой проверяют чистоту поверхностей, положение и ширину полосы состава; после полного отверждения оценивают момент срыва или преобладающий момент. Готовый узел повторной протяжкой не проверяют.
Следующий шаг - закрепить в рабочей инструкции подготовку резьбы, способ дозирования, критерии визуального контроля, время выдержки и порядок испытания образцов. Режимы и критерии приемки согласуйте со спецификацией заказчика и требованиями к конкретному соединению.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте смазку без аллергенов для производства детского питания, учитывая маркировку H1, риски HACCP и особенности применения.
Узнайте, какой срок годности у анаэробного герметика и как правильно хранить его на складе, чтобы сохранить рабочие свойства.
Подготовка поверхности детали: сравнение микропескоструйной и химической обработки для внутренних диаметров, выбор метода и последовательность операций.