
Подготовка поверхности детали: микропескоструйная обработка или химическая подготовка внутренних диаметров
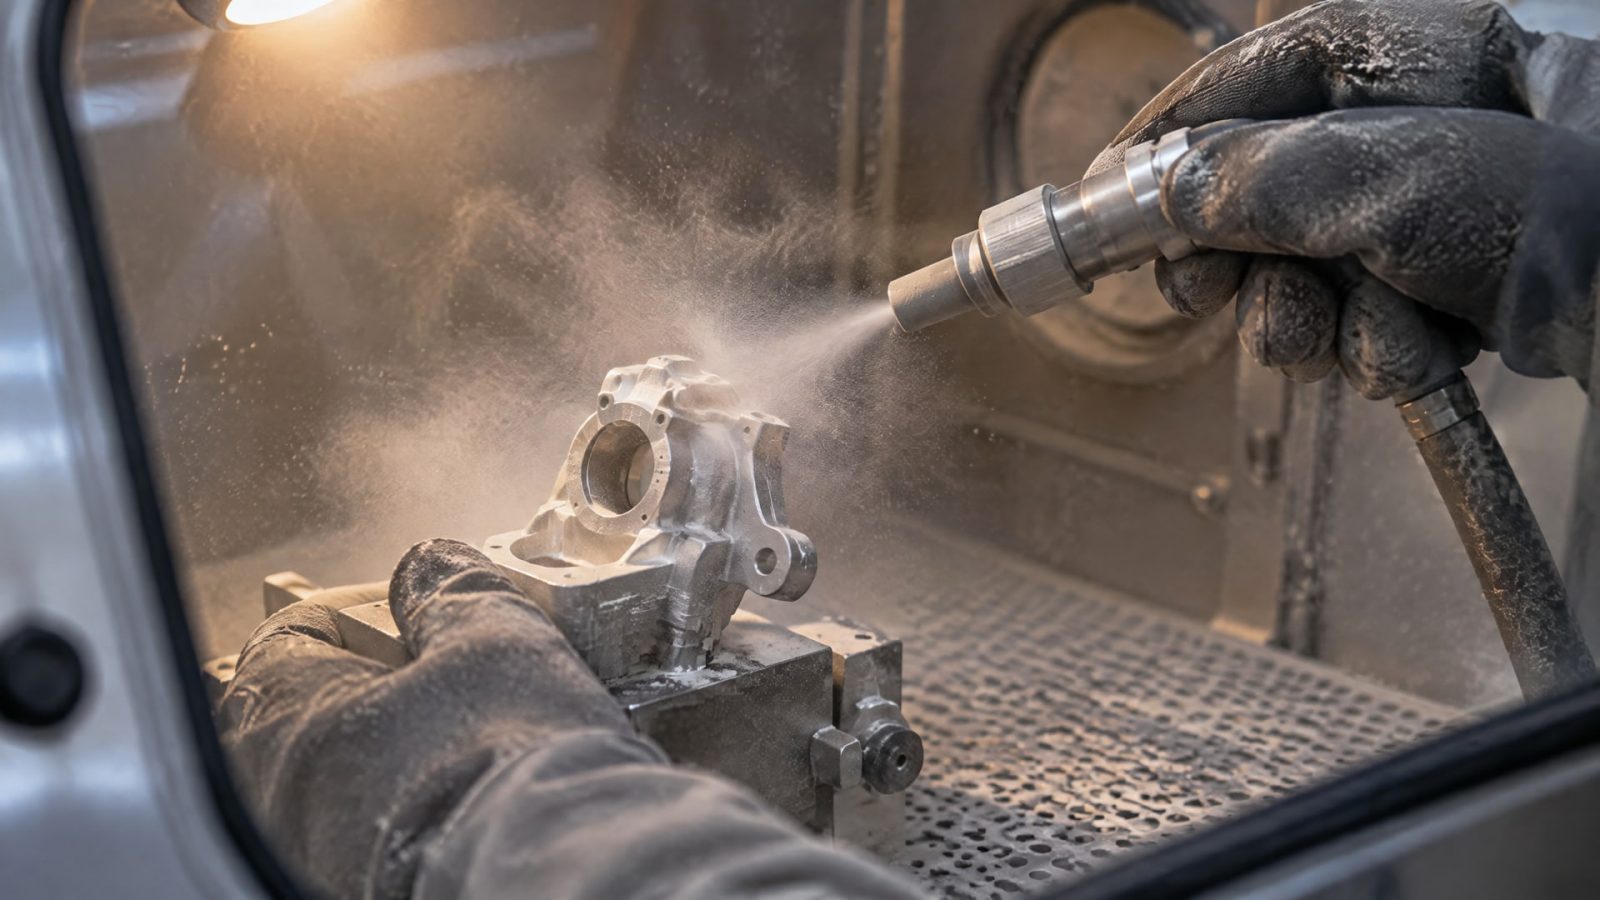
Для узких, длинных и сложных внутренних каналов микропескоструйная обработка часто удобнее, когда нужно локально создать профиль для сцепления покрытия со сталью. Химическую подготовку выбирают, если важны равномерная обработка и минимальное механическое воздействие, а конструкция позволяет надежно промыть и высушить полость. Выбор зависит от геометрии детали, требований к покрытию и возможности контролировать чистоту поверхности.
Статья поможет инженерам, техническим специалистам и закупщикам сравнить методы, учесть ограничения обработки внутренних диаметров и составить последовательность операций. Отдельно разберем подготовку стали под покрытие и сварку, а также объясним, почему внешне чистая поверхность не всегда обеспечивает нужную адгезию.
Как выбрать подготовку поверхности детали для внутреннего диаметра
Внутренний диаметр усложняет подготовку не самим фактом наличия отверстия, а ограниченным доступом к поверхности.
На результат влияют диаметр и длина канала, его форма, наличие уступов и возможность направить инструмент или обеспечить равномерное смачивание химическим составом. Поэтому один метод может хорошо работать на короткой полости и оказаться неудобным для длинного канала с труднодоступными участками.
ISO 8504 «Подготовка стальных поверхностей перед нанесением красок и связанных с ними продуктов. Методы подготовки поверхности» описывает общие принципы выбора способов подготовки стали. При оценке результата используют также связанные стандарты: ISO 8501-1 для визуальной оценки степени чистоты, ISO 8502 для методов оценки загрязнений и ISO 8503 для характеристик шероховатости после абразивоструйной очистки. Эти документы помогают разделить три разные задачи: удалить загрязнения, оценить чистоту и получить требуемое состояние поверхности.
Для узкого или длинного отверстия микропескоструй может быть практичнее, если абразивный поток удается направить на рабочую зону и контролировать обработку. Химическая схема может обеспечить обработку труднодоступной поверхности, но только если состав достигает всех участков, выдерживается нужное время и полностью удаляется при промывке. Если внутри остаются реагенты или продукты реакции, хорошее внешнее состояние детали не подтверждает готовность к нанесению покрытия.
При выборе полезно ответить на четыре вопроса:
Можно ли физически обработать всю требуемую внутреннюю поверхность абразивом?
Удастся ли обеспечить равномерный контакт химического состава с поверхностью?
Можно ли промыть, высушить и проверить внутренний канал после химической обработки?
Какой профиль и уровень чистоты требует покрытие?
Для защитных покрытий на стали часто рассматривают абразивоструйную очистку до Sa 2½ по ISO 8501-1. Однако этот уровень нельзя автоматически переносить на любую деталь: учитывают спецификацию покрытия, геометрию и требования к поверхности. Подготовка поверхности детали должна обеспечивать не просто визуальную чистоту, а состояние, совместимое с последующей технологией.
Микропескоструйная обработка стали: профиль и ограничения
При абразивоструйной обработке на стали формируется рельеф из пиков и впадин.
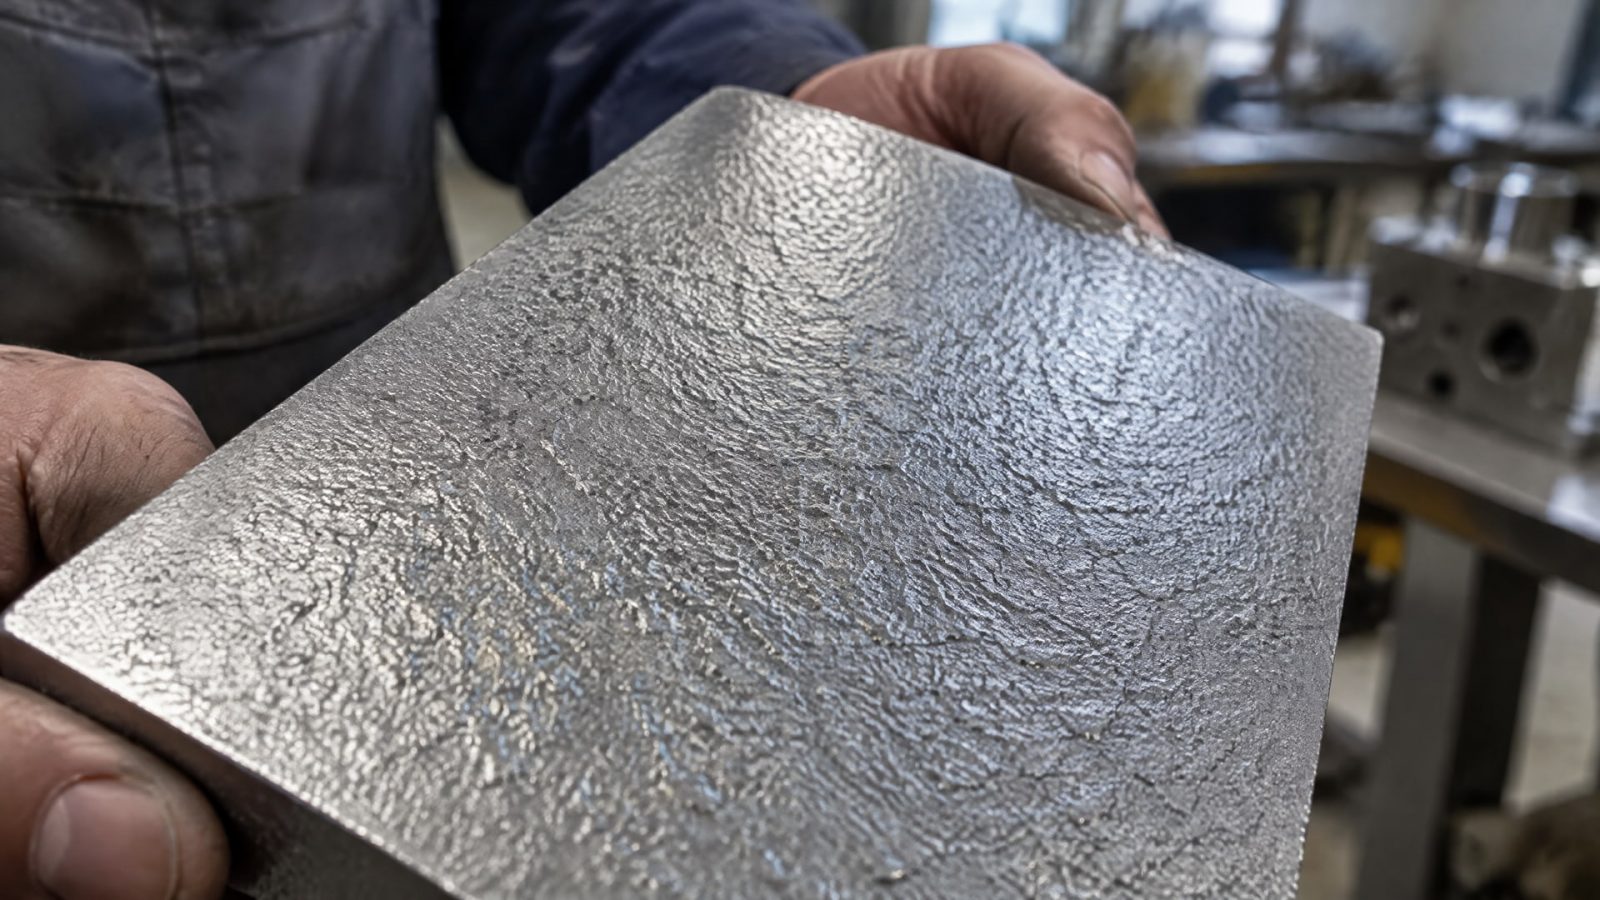
Он может повысить адгезию покрытия за счет увеличения площади контакта и механического сцепления. Поэтому пескоструйная обработка стали часто рассматривается для задач, где покрытию необходим выраженный профиль поверхности. Для защитных покрытий в качестве распространенного ориентира приводят степень чистоты Sa 2½ по ISO 8501-1; стандарт также описывает Sa 1, Sa 2 и Sa 3.
Однако микропескоструй нельзя начинать по загрязненной поверхности. Масла, жиры, соли, грязь и конденсат необходимо удалить заранее: при абразивном воздействии загрязнения могут вдавливаться в профиль и ухудшать адгезию покрытия к стали. В качестве предварительного этапа для удаления видимых масел и жиров применяют очистку по SSPC-SP 1 «Очистка растворителем». После нее выбирают основной метод подготовки, соответствующий материалу и требованиям покрытия.
Для внутренних диаметров важна управляемость обработки. Если струя не достигает части канала или воздействует на поверхность неравномерно, результат может отличаться по длине детали. Кроме того, абразивное воздействие подходит не каждой зоне: руководства по защите от коррозии предостерегают от обработки подвижных деталей, валов и уплотнительных поверхностей фланцев. Тонкостенные элементы и участки, чувствительные к изменению геометрии, также требуют особой оценки.
После абразивной очистки поверхность следует защищать от повторного загрязнения. В одном из руководств указан ориентир: грунтование в течение 4 ч после обработки. Это не универсальный срок для любой системы, поэтому рабочее окно сверяют с технологией покрытия и условиями участка. Но сам принцип важен: чем дольше подготовленная сталь остается открытой, тем выше риск загрязнения перед нанесением следующего слоя.
Для контроля используют разные подходы, соответствующие разным параметрам. ISO 8501-1 помогает оценить визуальную степень чистоты, ISO 8502 рассматривает методы выявления скрытых загрязнений, а ISO 8503 связан с характеристиками шероховатости. Внутреннюю поверхность нужно проверять в доступных зонах и по процедуре, принятой для конкретного изделия. Внешний осмотр торца не показывает состояние всей длины канала.
Химическая подготовка и фосфатирование перед покрытием
Химическая схема может включать предварительную очистку, обработку реагентом распылением, протоком или погружением и завершающую промывку.
Такая последовательность описана в ISO 12944-4 «Краски и лаки. Защита от коррозии стальных конструкций защитными лакокрасочными системами. Часть 4. Типы поверхности и подготовка поверхности». Для внутреннего диаметра выбор конкретного способа зависит от возможности равномерно подать состав, выдержать его на стенках и удалить остатки.
Химическая подготовка может быть полезна, если нужно ограничить механическое воздействие на деталь или обработать сложную форму. При этом химически дескалированная сталь обычно получается более гладкой, чем поверхность после абразивоструйной очистки. Для некоторых красок это может означать менее выраженное сцепление. Поэтому химическая обработка не становится автоматически лучшим вариантом только потому, что она не использует абразив.
Для фосфатирования перед покрытием принципиальны два условия. Во-первых, производитель лакокрасочной системы должен заранее подтвердить ее совместимость с такой предобработкой. Во-вторых, после химической реакции нужна промывка, предусмотренная технологией. Если длинный узкий канал невозможно надежно промыть и проконтролировать, вероятность остаточных реагентов становится аргументом против химического способа.
Сравнение методов помогает увидеть разницу:
| Критерий | Микропескоструйная обработка | Химическая подготовка |
|---|---|---|
| Воздействие на поверхность | Создает профиль из пиков и впадин | Обычно дает более гладкую поверхность |
| Работа во внутренних каналах | Подходит, если можно направить абразив на нужную зону | Подходит, если состав равномерно смачивает стенки и доступна промывка |
| Основное ограничение | Риск нежелательного воздействия на чувствительные поверхности и геометрию | Риск неполной промывки и несовместимости с покрытием |
| Контроль результата | Оценивают чистоту и шероховатость | Проверяют чистоту, удаление реагентов и соответствие системе покрытия |
| Нормативная опора | ISO 8501-1, ISO 8502 и ISO 8503 | ISO 12944-4 |
Ни фосфатирование, ни абразивную очистку не следует выбирать только по удобству отдельной операции. Сравнивают полную технологическую цепочку: предварительное обезжиривание, обработку, удаление остатков, сушку и нанесение покрытия.
Подготовка внутренних диаметров: комбинированная схема и контроль адгезии
Для сложного канала может подойти комбинированная последовательность: сначала удалить масла и жиры, затем локально выполнить микропескоструйную обработку рабочей зоны, после чего тщательно удалить остатки абразива и проверить чистоту.
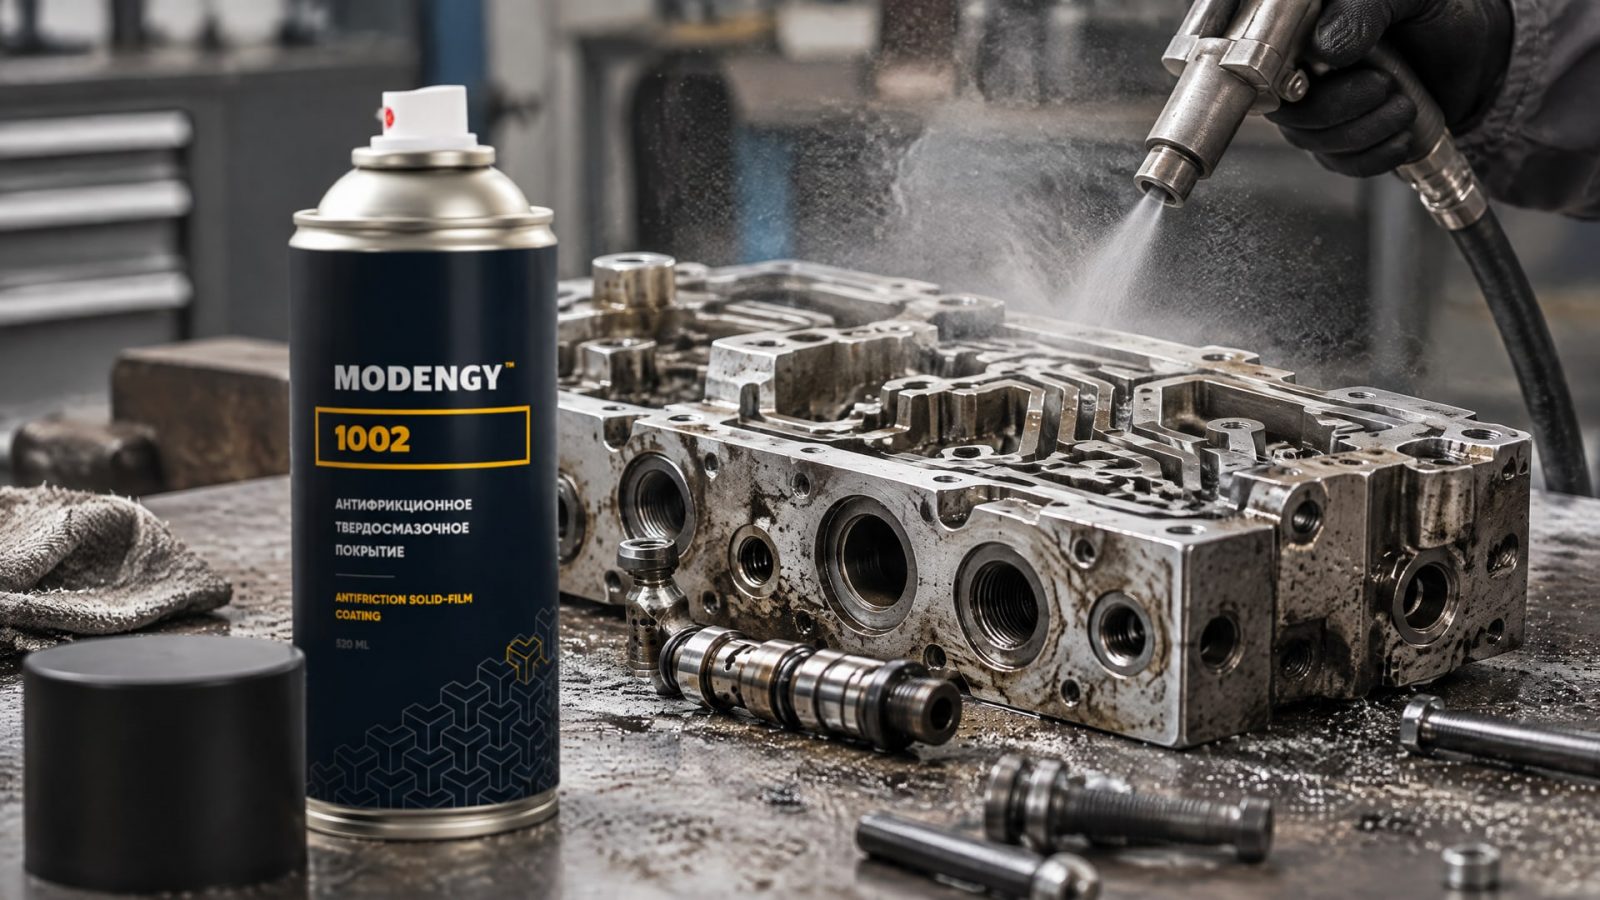
Такая схема использует принцип, заложенный в стандартах: загрязнения удаляют до основной абразивной подготовки, а саму поверхность оценивают по установленным критериям. Если же абразивное воздействие может повредить деталь, рассматривают химическую или мягкую механическую обработку.
При выборе между способами учитывают не только требуемую адгезию покрытия к стали, но и его назначение. Для одних покрытий важен выраженный профиль, для других подходит химически подготовленная поверхность при условии подтвержденной совместимости. Например, антифрикционные покрытия MODENGY демонстрируют адгезию как к поверхностям после микропескоструйной обработки, так и после химического фосфатирования, если соблюдена технология нанесения. Это не отменяет необходимости подготовить металл и проверить соответствие процесса требованиям конкретного покрытия.
Отдельная задача возникает, когда внутреннюю поверхность нужно защитить от износа, вымывания или фреттинга, а также обеспечить стабильную работу при холодном пуске. В таких случаях недостаточно очистить металл от видимой грязи: загрязнения и остатки технологических материалов могут ухудшить сцепление покрытия с поверхностью. Для повышения адгезии антифрикционных покрытий MODENGY к металлу, в том числе на внутренних диаметрах, в подготовке используют очиститель-активатор MODENGY 1002.
Контроль поверхности не сводится к вопросу «выглядит ли деталь чистой». ISO 8502 предусматривает оценку загрязнений, которые могут быть не видны при визуальном осмотре. Для абразивной подготовки учитывают и состояние профиля по ISO 8503, а степень чистоты сверяют с ISO 8501-1 и документацией на покрытие. На внутреннем диаметре особенно важно заранее определить, как именно будут осматривать и проверять обработанную зону.
Перед запуском процесса инженеру стоит зафиксировать:
какие участки внутренней поверхности должны быть подготовлены;
каким методом удаляют масла, жиры и другие загрязнения;
какой уровень чистоты и профиль требуются покрытию;
как удаляют абразив или химические остатки;
каким способом подтверждают результат по всей длине канала.
Подготовка поверхностей деталей под сварку и другие операции
Подготовка поверхностей деталей под сварку решает другую задачу, чем подготовка под покрытие.
Здесь нужно удалить загрязнения, окалину, ржавчину и сварочные брызги до требуемого уровня чистоты. Химическое травление не стоит считать универсальной заменой очистке: способ выбирают с учетом материала, состояния поверхности и требований к сварочному процессу.
Если деталь имеет внутренний канал, метод должен обеспечивать доступ именно к зоне соединения. Микропескоструйную обработку применяют там, где можно локально направить воздействие и не затронуть чувствительные поверхности. Химическая схема может быть полезна при ограничениях на механическую обработку, но ее выбирают только при возможности полностью удалить реагенты. После сварки поверхность также доводят до заданного стандарта, если этого требует последующая операция или защитное покрытие.
Инструкция по подготовке поверхностей деталей к сварке должна описывать не только основной способ очистки. В ней фиксируют предварительное удаление масел и жиров, допустимые методы удаления окалины и ржавчины, контроль чистоты перед сваркой и действия после завершения соединения. Для поверхностей под покрытие дополнительно учитывают ISO 12944-4, ISO 8501-1, ISO 8502 и ISO 8503; эти стандарты помогают задать требования к подготовке стали, оценке чистоты и профиля, но не заменяют технологическую документацию на сварку.
Похожий подход нужен для разметки. Подготовка поверхности детали и заготовки к разметке должна обеспечивать чистую и доступную для нанесения разметочного слоя поверхность, но конкретный метод зависит от материала и дальнейшей обработки. Если деталь после разметки будет свариваться или покрываться, подготовительные операции согласуют так, чтобы не оставить загрязнений, мешающих следующему процессу.
При разработке инструкции полезно избегать формулировок «очистить до чистого металла» без критериев. Технологу и исполнителю нужны понятные параметры: какая зона обрабатывается, какой метод разрешен, как удаляются остатки и каким способом контролируется результат. Для внутренних диаметров особенно важно прописать проверку труднодоступных участков, поскольку осмотр торца не подтверждает состояние всей поверхности канала.
Часто задаваемые вопросы
Что выбрать для обработки внутренних диаметров: микропескоструй или химию?
Микропескоструй чаще выбирают, если требуется локально создать профиль и есть доступ для направленной обработки. Химическую подготовку рассматривают, если важны равномерная реакция и ограничение механического воздействия. Для нее необходимо подтвердить совместимость с покрытием и возможность промыть и проверить внутреннюю поверхность.
Нужна ли промывка после фосфатирования перед покрытием?
Да, химическая подготовка обычно включает финальную промывку. ISO 12944-4 описывает последовательность, в которой после химической обработки удаляют остатки реагентов. До начала работ также проверяют, подтвердил ли производитель покрытия совместимость системы с фосфатированной поверхностью.
Почему перед микропескоструйной обработкой нужно обезжиривание?
Масла и жиры могут попасть в профиль стали под воздействием абразива и ухудшить сцепление покрытия. Поэтому перед основной обработкой удаляют видимые масла, жиры, соли и другие загрязнения. После этого поверхность подготавливают до требуемой степени чистоты и проверяют по принятой процедуре.
Подходит ли одна схема для подготовки поверхности детали под сварку и покраску?
Нет, требования зависят от последующей операции. Перед сваркой удаляют загрязнения и оксиды до заданного уровня чистоты; под покрытие дополнительно учитывают нужные профиль и совместимость с системой. Если после сварки деталь будут окрашивать, подготовку до и после соединения согласуют в общей технологической инструкции.
Заключение
Для узких и длинных внутренних диаметров микропескоструйная обработка подходит, когда можно направленно воздействовать на нужную зону и требуется профиль для сцепления покрытия. Химическую подготовку выбирают при ограничениях на механическое воздействие и возможности обеспечить равномерную обработку, промывку и подтвержденную совместимость с покрытием. Решение зависит от геометрии детали, доступности контроля и требований к поверхности.
Перед запуском работ составьте карту обрабатываемых зон, согласуйте требования покрытия и определите способ проверки чистоты по всей длине канала. Затем зафиксируйте последовательность обезжиривания, основной обработки, удаления остатков и контроля результата в технологической инструкции.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как подготовка поверхности фосфатированием влияет на совместимость с покрытиями MODENGY и обеспечивает долговечную защиту.
Узнайте, как правильно выполнить защиту внутренних диаметров перед нанесением покрытия для обеспечения долговечности.
Пищевая силиконовая смазка: как выбрать густой состав с допуском NSF H1 для защиты узлов от влаги и вымывания.