
Как выбрать анаэробный вал-втулочный фиксатор для разных зазоров и нагрузок
Анаэробный вал-втулочный фиксатор - это не просто смазка, а функциональный состав, который полимеризуется в отсутствии воздуха и держит цилиндрические соединения от проворота, вибрации и ослабления. Такие фиксаторы применяют для валов, втулок, подшипников, шестерен и роторов, когда прессовая посадка уже не гарантирует надежность или когда требуется разборка без повреждений. Выбор правильного состава зависит не от названия марки и не от того, что «всегда работает», а от конкретного зазора между валом и отверстием, типа нагрузки, материала металла и температурных условий. Эта статья помогает техническим специалистам, инженерам и закупщикам разобраться, какой фиксатор выбрать для конкретной задачи, и как его правильно применить.
Ключевой параметр: диаметральный зазор
Любой выбор анаэробного вал-втулочного фиксатора начинается с измерения реального зазора между валом и втулкой.
Зазор рассчитывают по формуле: зазор = внутренний диаметр отверстия − внешний диаметр вала. Результат - одна из главных цифр, определяющих, подойдет ли состав или нет.
Производители указывают допустимый диапазон зазора для каждого продукта. Например, для фиксаторов общего назначения оптимальный диапазон лежит в пределах 0,025–0,15 мм, для универсальных составов -0,05–0,25 мм, а для высоковязких - до 0,38 мм. Если ваш зазор выходит за эти границы, состав либо не проникнет глубоко в щель, либо, наоборот, вытечет и не скрепит. Это частая причина отказов: закупщик берет состав по названию марки, не проверив зазор, и потом удивляется, почему вал начал проворачиваться через неделю.
Измеряют зазор штангенциркулем или микрометром в нескольких местах: в верхней, нижней и боковых точках. Если результаты сильно отличаются, это сигнал о том, что вал или отверстие имеют биение, овальность или конусность - и перед применением фиксатора эту геометрию нужно исправить. Запомните простое правило: фиксатор улучшает плохую посадку на 20–30 %, но не чудо. Геометрия остается критичной.
Выбор фиксатора по диапазону зазора и нагрузке
Логика подбора проста: малому зазору соответствует низковязкий, быстродвижущийся состав; среднему зазору - универсальный; большому зазору и высоким нагрузкам - высоковязкий и высокопрочный.
Малые зазоры (до 0,15 мм). Для плотных посадок нужны составы с низкой вязкостью, чтобы капилляры между валом и отверстием заполнились полностью. Такие составы быстро проникают в узкие щели, полимеризуются и образуют прочный слой. Прочность на сдвиг у них обычно в диапазоне 1 700–2 500 psi, чего достаточно для большинства простых узлов. Это популярное решение для подшипников на валах, втулок в редукторах, фиксации роторов электромоторов. На линиях фасовки и в ремонтных службах берут именно такие составы, потому что они быстро действуют и не требуют активаторов на активных металлах (стали, чугуна).
Средние зазоры (0,05–0,25 мм). Универсальные фиксаторы рассчитаны на этот диапазон и применяются чаще всего. Они имеют среднюю вязкость, проникают в зазор лучше, чем высоковязкие, но держат дольше и надежнее, чем тонкие составы. Прочность на сдвиг -2 500–3 500 psi. Это рабочий стандарт: шпинделя, переходных втулок, фланцевых соединений. Для соединений, которые после монтажа будут испытывать вибрацию, осевые и радиальные нагрузки, универсальный состав - первый выбор.
Большие зазоры (0,25–0,38 мм). Высоковязкие фиксаторы применяют для зазоров свыше 0,25 мм. Они густые, не вытекают из широких щелей и дольше полимеризуются, что позволяет собирать узел не спеша. Прочность на сдвиг - до 4 500 psi. Такие составы незаменимы, когда допуск технологической посадки большой или когда нужна повышенная нагрузочная способность. Используются для крупных валов, зубчатых колес на осях, тяжелых роторов.
Таблица ниже помогает сориентироваться в выборе:
| Диапазон зазора | Тип состава | Примерная прочность на сдвиг | Типовые применения |
|---|---|---|---|
| До 0,15 мм | Низковязкий быстродействующий | 1 700–2 500 psi | Подшипники, втулки, роторы |
| 0,05–0,25 мм | Универсальный | 2 500–3 500 psi | Вал-втулочные соединения, фланцы, шпиндели |
| 0,25–0,38 мм | Высоковязкий высокопрочный | 3 500–4 500 psi | Крупные валы, зубчатые колеса, тяжелые узлы |
Быстроотверждаемость: удобство, а не панацея
Быстрое отверждение фиксатора - полезное свойство для конвейерных линий и сборки, когда нужно снизить время цикла.
Время схватывания порядка 4 минут означает, что через 4 минуты узел можно уже предварительно нагружать, а полная полимеризация завершится за 24 часа. Это удобно, но не является основным критерием выбора.
Многие закупщики ошибочно думают, что быстроотверждаемый состав - это автоматически лучший выбор. На деле быстрый состав может быть совершенно неподходящим, если его диапазон зазора не совпадает с вашей посадкой или если металл пассивный (нержавеющая сталь, алюминий) и требует активатора. Скорость отверждения не заменяет соответствие технологическим параметрам.
Для выбора быстроотверждаемого варианта нужно сначала убедиться, что состав подходит по всем остальным критериям: зазор, материал, нагрузка, температура. И только потом, если у производителя есть несколько вариантов одного класса, выбрать более быстрый. Например, если для вашего зазора 0,1 мм нужен низковязкий состав, и у поставщика есть два варианта - со временем схватывания 5 минут и 10 минут - имеет смысл взять первый для повышения производительности. Но если единственный подходящий состав по зазору отверждается долго, использовать его более правильно, чем брать быстрый, но несовместимый с посадкой.
Материал металла и роль активаторов
Анаэробные фиксаторы полимеризуются от контакта с металлом, но скорость и качество полимеризации зависят от активности поверхности.
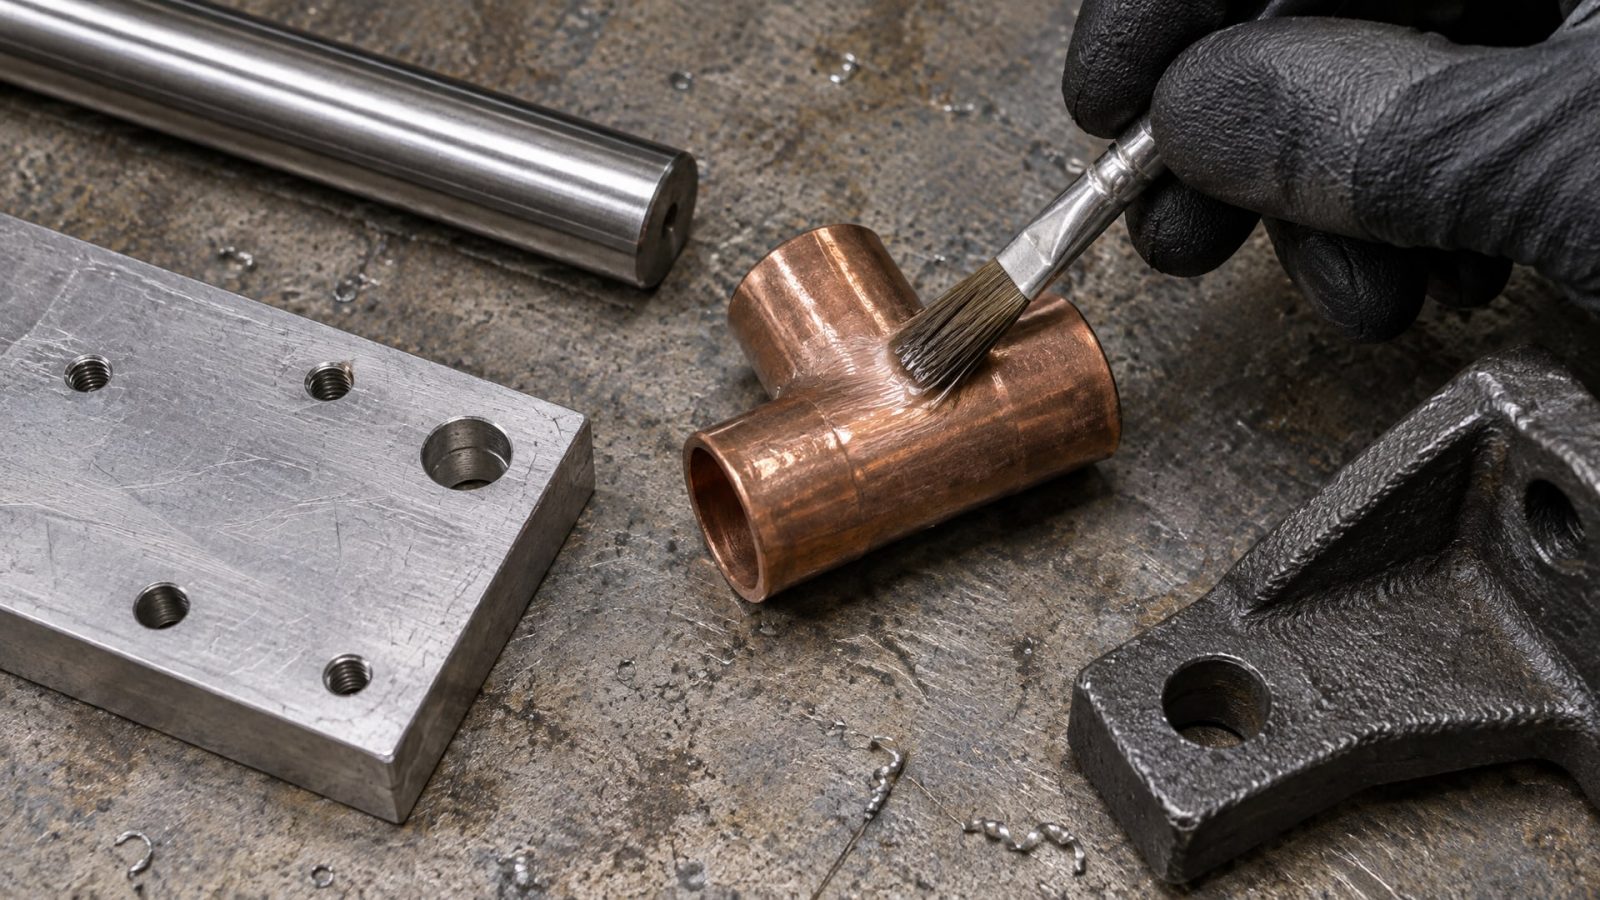
Активные металлы - углеродистая сталь, чугун - отверждаются быстро и полностью без дополнительных средств. Пассивные металлы - нержавеющая сталь, алюминий, медь, латунь - требуют активатора или праймера.
Активатор представляет собой жидкость на основе растворителя, которую наносят тонким слоем на поверхность перед монтажом. Он снимает окисную пленку и ускоряет инициирование полимеризации фиксатора. Без активатора на нержавейке фиксатор может схватиться медленно (до 1–2 часов) или вообще не отвердеть. Это еще одна частая причина отказов: инженер взял универсальный фиксатор, применил его на нержавеющем валу без праймера, и узел оказался собран, но не зафиксирован.
Рекомендация: всегда уточняйте у производителя совместимость состава с вашими металлами. Если используется нержавейка или алюминий, купите активатор одновременно с фиксатором - это обязательно.
Подготовка поверхности и процесс нанесения
Качество фиксации зависит не только от состава, но и от чистоты и сухости поверхности.
Масло, грязь, ржавчина и влага снижают адгезию и замедляют или прерывают отверждение. Обезжиривание - обязательный шаг перед сборкой.
Процесс подготовки: вал и внутреннее отверстие втулки тщательно протирают чистой тряпкой, смоченной растворителем (ацетон, спирт). Можно использовать обезжиривающие спреи. После обработки детали должны высохнуть полностью - минимум 5–10 минут. На влажной поверхности фиксатор не полимеризуется правильно.
При нанесении состава ориентируются на размер узла. Для малых валов (диаметр до 20 мм) достаточно 1–2 капель по окружности, которые потом распределяют равномерно перед вставкой вала. Для крупных валов нужно больше состава - около 0,5–1 грамма, распределенного по всей рабочей зоне. Ошибка: капнуть фиксатор в одну точку и вставить вал. Результат - неравномерное заполнение, пустоты, слабое крепление. Наносите состав тонкой пленкой по контактной поверхности, а затем быстро собирайте узел, пока не началось схватывание.
Излишки состава после сборки убирают салфеткой через 10–20 минут, когда он начнет полимеризоваться, но еще будет немного липким. Протирать после полного отверждения (24 часа) уже бесполезно и опасно для целостности шва.
Температурные условия и выбор состава
Анаэробные фиксаторы общего назначения рассчитаны на работу в диапазоне -40 до +80 °C.
Для более высоких температур нужны специальные высокотемпературные составы, которые сохраняют прочность до +150 °C и выше. Например, для электромоторов, работающих в жарких цехах, или для гидравлических узлов, где от трения возникает повышенное тепло, требуется состав с повышенной термостойкостью.
При выборе фиксатора для высокотемпературных приложений уточняйте: - Верхний предел рабочей температуры состава (обычно указывается в техдокументации). - Испытана ли прочность на сдвиг при рабочей температуре (не только при комнатной). - Совместимость с теплоносителем или маслом, которое будет контактировать с узлом.
Низкие температуры также требуют внимания. Фиксаторы замерзают и становятся хрупкими. Для холодного климата и наружных работ выбирайте составы с расширенным нижним диапазоном (-60 °C и ниже), если такие доступны.
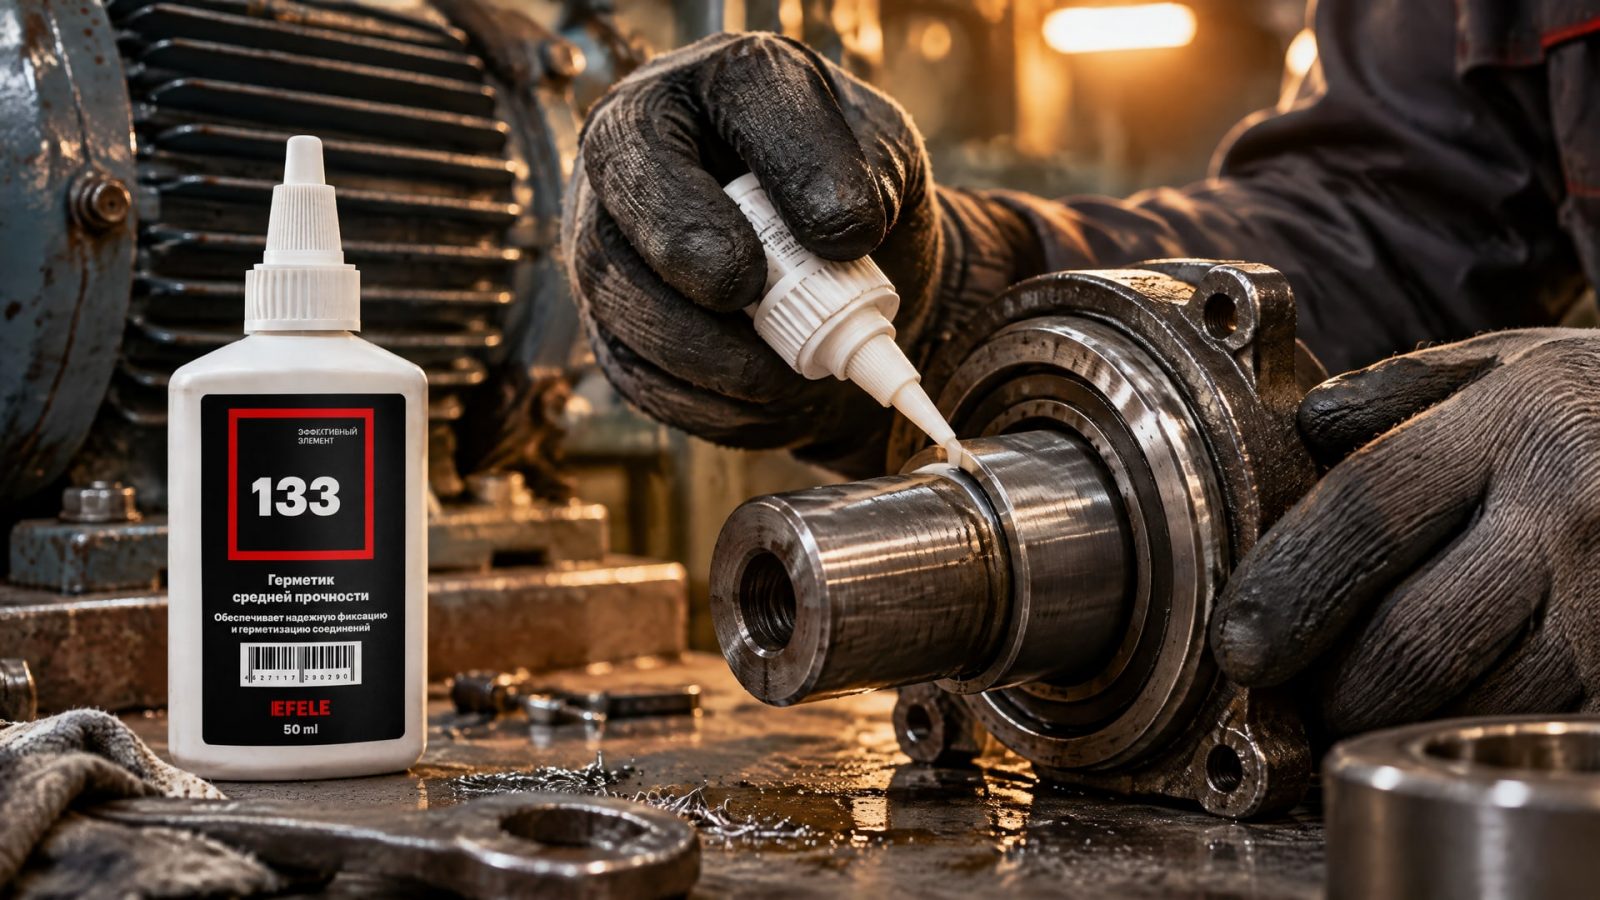
Фиксаторы для фиксации вал-втулочных соединений в условиях высокотемпературного воздействия требуют особой тщательности при выборе. Если установка работает при температуре выше +100 °C, вал-втулочный фиксатор должен выдерживать как минимум эту температуру без потери прочности. Составы, разработанные для термостойкости до +180 °C, применяют в промышленности для узлов, где тепловыделение неизбежно: валы в насосах, роторы, узлы трения. EFELE 133 рассчитана на температуры до +180 °C и обеспечивает надежную фиксацию в условиях интенсивного нагрева, что позволяет избежать проворота вала и вибрационного ослабления в течение всего срока эксплуатации.
Разборка и многоразовое использование
Одна из причин выбора фиксатора вместо прессовки или сварки - возможность разборки узла без повреждений.
Однако это требует понимания типов фиксаторов.
Снимаемые (разборные) фиксаторы спроектированы таким образом, чтобы при нагреве выше определенной температуры (обычно 60–80 °C) или механическом воздействии узел можно было разобрать без разрушения. Это удобно для техобслуживания и ремонта.
Постоянные (неразборные) фиксаторы держат узел прочнее и дольше, но разборка требует значительных усилий, прогрева или даже повреждения детали.
Если в вашей технологии предусмотрена регулярная разборка узла (например, для замены подшипника или очистки), выбирайте снимаемый тип. Если узел должен быть собран раз и навсегда, можно взять постоянный, он обеспечит большую надежность. Уточняйте тип у производителя.
Фиксатор как дополнение к механической посадке
Анаэробные фиксаторы не заменяют механическую посадку, они ее дополняют.
Это важное уточнение часто упускается.
Если вы проектируете соединение, не рассчитывайте на то, что фиксатор один будет держать вал от проворота при высокой вибрации или крутящем моменте. Сначала обеспечьте геометрическое соответствие: посадка должна быть с небольшим натягом или переходной, зазор минимален. Затем добавляйте фиксатор для усиления адгезии и герметизации.
Типовой сценарий: проектируется редуктор, вал должен быть зафиксирован во втулке-обойме корпуса. Вместо дорогостоящей прессовки с допуском H7/p6 выбирается посадка с небольшим натягом (h8/H8 или h9/H9) и фиксатор среднего класса. Результат: снижение стоимости механической обработки, надежное соединение, возможность разборки.
Для простых узлов без вибрации - например, фиксация втулки-шпонки или переходного элемента - фиксатор может быть и основным средством. Но если есть сомнения, всегда консультируйтесь с расчетом нагрузок.
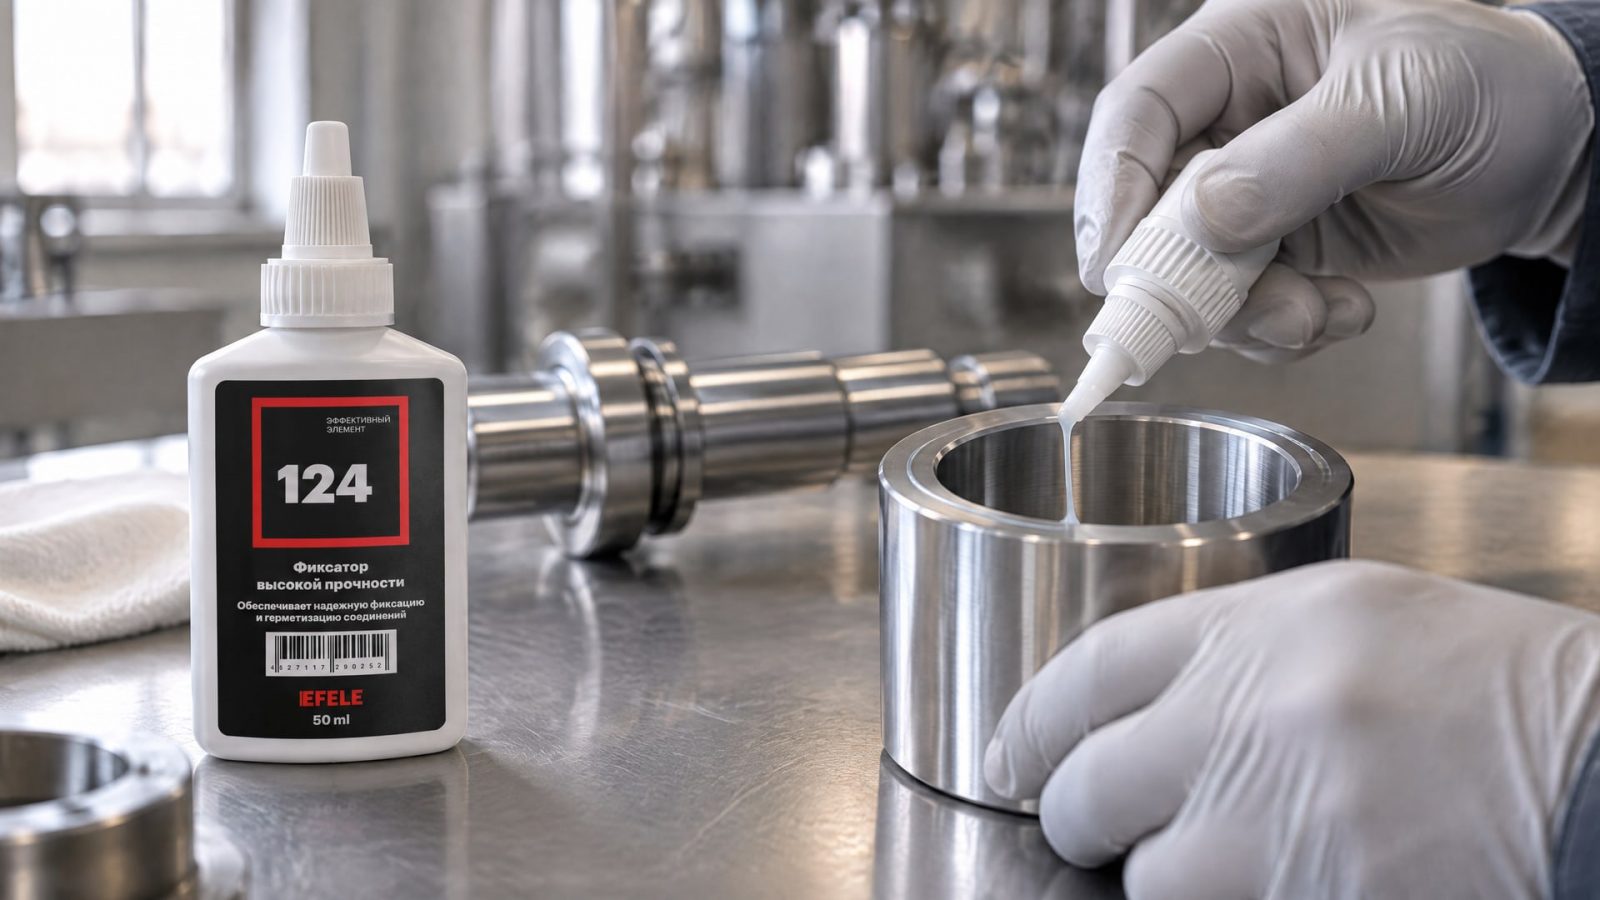
Для фиксации вал-втулочных соединений с малым зазором, где требуется сочетание надежной адгезии и сохранения возможности разборки без повреждений, часто применяют анаэробные составы среднего класса прочности. Характерный пример - фиксация подшипников на валах электромоторов и редукторов, где вибрация и вращение обычны, но разборка должна быть возможной. На таких участках закупщики часто выбирают проверенные составы, которые сочетают хорошую фиксирующую способность с удобством применения. EFELE 124 применяется для фиксации вал-втулочных соединений с зазором до 0,15 мм, обеспечивая высокую прочность крепления и допуск для контакта с пищевыми продуктами, что важно на пищевых линиях, где требуется и надежность, и соответствие гигиеническим стандартам.
Часто задаваемые вопросы
Какой зазор считается нормальным для вал-втулочного фиксатора?
Нормальный зазор - это 0,025–0,25 мм в зависимости от типа состава. Для низковязких фиксаторов оптимум 0,025–0,15 мм, для универсальных 0,05–0,25 мм. Измеряйте штангенциркулем в нескольких местах вала и отверстия. Если результаты сильно отличаются, исправьте геометрию перед применением фиксатора.
Нужен ли активатор на стальном валу и чугунной втулке?
На активных металлах (сталь, чугун) активатор не требуется. Фиксатор полимеризуется за счет контакта с их поверхностью. Активатор нужен для нержавейки, алюминия, меди и других пассивных металлов. Если сомневаетесь, используйте активатор - вреда не будет, а надежность повысится.
Можно ли применить быстроотверждаемый фиксатор вместо обычного?
Быстроотверждаемый вариант подходит только если он соответствует вашему зазору и материалу. Не выбирайте его только из-за скорости, если основные параметры не совпадают. Сначала проверьте зазор и совместимость, затем решайте, нужна ли вам скорость.
Что делать, если вал начал проворачиваться через несколько дней после применения фиксатора?
Проверьте: 1) был ли зазор в допустимом диапазоне для выбранного состава; 2) была ли подготовка поверхности (обезжиривание); 3) использовался ли активатор на пассивных металлах. Скорее всего, произошла ошибка на одном из этих этапов. При повторной сборке соблюдайте все требования.
Сколько времени нужно ждать после нанесения фиксатора перед нагружением узла?
Предварительную нагрузку (до 50% от расчетной) можно давать через 4–10 минут после сборки в зависимости от скорости отверждения состава. Полная нагрузка допускается после 24-часового отверждения. Уточняйте точные значения в техдокументации конкретного продукта.
Заключение
Выбор анаэробного вал-втулочного фиксатора - это не гадание, а результат измерения, анализа нагрузок и материала. Начните с определения диаметрального зазора между валом и отверстием, сопоставьте его с допустимым диапазоном состава, учтите материал металла и наличие или отсутствие пассивных поверхностей, требующих активатора, проверьте температурные условия работы узла. Быстроотверждаемость - удобное дополнение, а не главный критерий. Правильная подготовка поверхности (обезжиривание) и равномерное нанесение состава - залог надежного крепления.
Следующий шаг: измерьте зазор в вашем узле, определите диапазон (малый, средний или большой), выберите тип состава согласно таблице в статье, при необходимости приобретите активатор. Если на производстве уже есть проверенный поставщик, сверьте его предложение с вашими параметрами. Покупайте состав с запасом на пробную сборку - это дешевле, чем потом переделывать узел из-за неправильного выбора.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте о 5 неожиданных применениях универсальной смазки в быту для решения повседневных проблем и защиты от коррозии.
Узнайте, как выбрать пищевые смазки для мойки, способные выдерживать агрессивные условия санитарной обработки оборудования.
Активатор анаэробного клея ускоряет отверждение герметиков при низких температурах и на пассивных металлах.