
Как выбрать пищевую смазку H1 для оборудования, работающего при постоянной мойке
Пищевое производство с постоянной мойкой оборудования требует смазок, которые не только допустимы для случайного контакта с пищей, но и стойко выдерживают водяные потоки, пар и агрессивные моющие средства. Выбор такой смазки - это не просто проставление галочки рядом с надписью «H1»: речь идет о балансе между водостойкостью, адгезией (способностью удерживаться на поверхности) и совместимостью с санитарными требованиями HACCP. В этой статье разберемся, какие свойства действительно важны, какие ошибки делают при подборе, и как выстроить логику выбора пищевой смазки для оборудования, подверженного постоянной мойке.
Статья нужна техническим специалистам, инженерам и закупщикам, которые несут ответственность за надежность оборудования и соответствие гигиеническим стандартам. Вы узнаете, чем H1 отличается от других категорий, почему водостойкость для мойки критична больше, чем сама пищевая регистрация, и как не попасть в типичные ловушки при заказе.
Что такое NSF H1 и почему это не универсальное решение для мойки
Пищевая смазка NSF H1 получает регистрацию на основе положения FDA 21 CFR 178.3570, которое разрешает допуск смазки для случайного контакта с пищей на уровне до 10 ppm (10 мг/кг).
Это означает, что если капля смазки случайно попадет на продукт или рабочую поверхность оборудования, и затем эта контаминация попадет в пищу, объем загрязнения не превысит регламентный порог. Однако сам допуск H1 ничего не говорит о стойкости смазки к воде, пару или моющим растворам.
Закупщики часто ошибаются, полагая, что логотип H1 означает защиту от мойки. На деле H1 - это только разрешение на применение в точках риска, а не характеристика водостойкости. Два продукта с одинаковой H1-регистрацией могут кардинально различаться по стойкости к вымыванию: один держится на металле даже под струей воды высокого давления, другой смывается за минуты. Эту разницу не видно на упаковке; ее показывают только тесты вроде ASTM D1264 (water washout) и ASTM D4049, а также реальные условия на производстве.
Для оборудования, работающего при постоянной мойке, нужна смазка, которая помимо H1 обладает подтвержденной водостойкостью. В спецификации ищите явные ссылки на устойчивость к water spray-off, steam, detergent-средам, а также температурные диапазоны, которые охватывают как холодную мойку, так и горячую дезинфекцию. Без этих параметров вы рискуете выбрать формально пищевую смазку, которая просто смоется и оставит узел без защиты от коррозии и фреттинга.
Различие между H1, H2 и категориями пищевого контакта
На рынке встречаются категории H1, H2 и H3, но многие путают их назначение и область применения.
H1 - смазка для случайного контакта с пищей (incidental food contact), точки риска загрязнения. H2 - обычная промышленная смазка без пищевого допуска; она применяется в узлах, где контакт с пищей исключен (например, редукторы под полом, гидравлические системы внутри стены, закрытые передачи). H3 - это уже другой класс, допуск на прямой контакт, но он встречается реже и требует иных условий формулировки.
Использование H2 на пищевом производстве возможно, но только в местах, явно исключающих контакт с пищей и где нет риска миграции смазки на рабочую поверхность или продукт. Применение H2 в открытых цепях конвейеров, в подшипниках направляющих или в местах, видимых при уборке, может привести к отказу аудита по HACCP или стандартам BRC, SQF, FSSC 22000. Наоборот, везде применять H1, даже где он не требуется, означает переплату и ненужное усложнение закупок.
Правильная логика - это HACCP-совместимая карта точек смазки. На этапе проектирования или пересмотра разрабатывается список всех смазываемых узлов, для каждого определяется наличие риска пищевого контакта, а затем выбирается категория. Узлы с потенциальным incidental contact получают H1, остальные - техусловия по стойкости без пищевого ограничения. Такой подход экономит средства, снижает трудозатраты на хранение и выдачу смазок, и одновременно обеспечивает полную прозрачность при аудитах.
Водостойкость как главный параметр для мойки: что это и как проверить
Водостойкость пищевой смазки в условиях постоянной мойки - это способность удерживать защитный слой на поверхности металла даже под воздействием воды, пара, моющих средств и механического сноса (centrifugal throw-off).
Эта характеристика оценивается лабораторно по методам ASTM D1264 (water washout - потеря смазки при центрифугировании в воде) и ASTM D4049 (spray washout - потеря при воздействии водяной струи).
В тесте ASTM D1264 образец смазки помещается в цилиндр с водой, вращается при стандартной скорости, а затем измеряется, сколько процентов смазки осталось на чашке. Результат - это прямой показатель того, насколько смазка устойчива к разбавлению и смыву. Для пищевой смазки, предназначенной для мойки, результат должен быть менее 3-5% потерь. Если в спецификации написано, что потеря составляет 15-20%, это означает, что смазка будет быстро смываться, и узел останется без защиты.
При выборе смазки для оборудования пищевого производства с постоянной мойкой запрашивайте у поставщика численные данные по water washout (%), а также информацию о том, при каких условиях проводился тест (давление воды, температура, тип моющего средства, если оно использовалось). Не доверяйте общим фразам вроде «водостойкая смазка» без конкретных цифр. Кроме того, обратите внимание на температурный диапазон работы: если мойка происходит горячей водой (60-80°C) или паром, смазка должна сохранять свои свойства в этом диапазоне; холодная мойка требует иной формулировки (часто с улучшенной адгезией при низких температурах).
Для узлов трения пищевого оборудования, подверженных постоянному воздействию воды и моющих растворов, таких как подшипники, направляющие и уплотнения, важно выбирать составы с проверенной водостойкостью. На практике многие производства применяют смазки, которые не только регистрируются как H1, но и демонстрируют результаты тестов водостойкости. Например, EFELE SG-392 разработана специально для таких условий: она обладает высокой водостойкостью и термостойкостью, позволяя узлам работать и под струей холодной воды, и под горячей дезинфекцией, при этом поддерживая пищевой допуск NSF H1.
CIP/COP-совместимость: отдельная проверка, а не автоматический атрибут H1
CIP (Cleaning In Place) и COP (Cleaning Out of Place) - это системы санитарной очистки на пищевых производствах, которые используют щелочные, кислотные и дезинфицирующие растворы высокой концентрации, часто при температурах 60-80°C и выше.
Тот факт, что смазка имеет регистрацию H1, не гарантирует, что она совместима с CIP-средами.
Во многих случаях смазка может быть стойкой к воде и не растворяться под холодной или теплой мойкой, но при этом легко эмульгироваться или разлагаться под действием щелочи или кислоты, которые входят в состав CIP-растворов. Если смазка начнет размягчаться или превращаться в эмульсию, она потеряет адгезию, и узел останется без защиты. Кроме того, разложенная смазка может загрязнить линию рециркуляции CIP-раствора, что приведет к необходимости замены раствора и перезапуска цикла.
При выборе смазки для оборудования с интегрированной CIP-системой обязательно запрашивайте у поставщика информацию о совместимости с конкретными CIP-средами, которые используются на производстве. Лучше всего - получить письменное подтверждение от производителя смазки о том, что испытания на совместимость с CIP-химией проведены и результаты положительны. Если производитель не может дать такое подтверждение, значит, тест либо не проводился, либо результат неудачный. В таком случае либо подберите другую смазку, либо выясните, возможно ли на производстве применить локальную ручную смазку в точках, подверженных CIP, с предварительным удалением старой смазки перед CIP-циклом.
IP69K и высокое давление воды: когда мойка превращается в испытание
На производствах, где используется оборудование для мойки высоким давлением, дезинфекция паром или центрифужная система мойки (например, машина для мойки ящиков на пищевом производстве), смазка испытывается на особо жестких условиях.
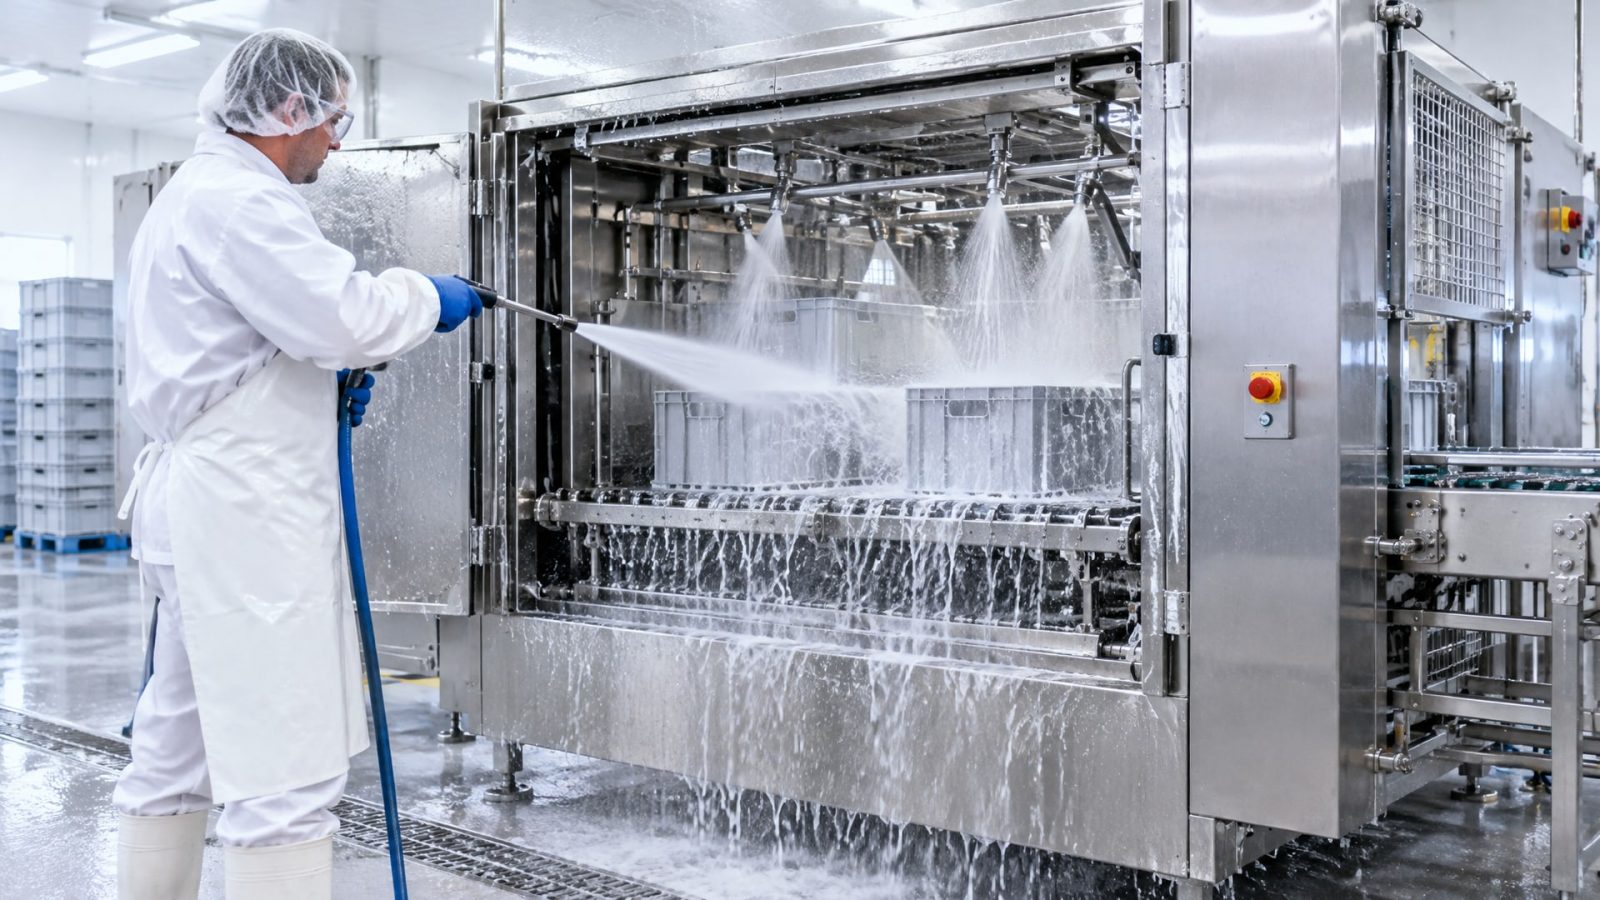
IP69K - это класс защиты от пыли и влаги, который предусматривает воздействие кипящей воды под давлением до 1000 кВ·см-2 при температуре не ниже 80°C. Это экстремальные условия, и обычная пищевая смазка с допуском H1 может просто смыться.
Для такого оборудования требуется смазка, специально сформулированная для resistive к высокому давлению, часто с добавлением адгезивов (липких компонентов) и с особыми углеводородными базовыми маслами, которые обладают более высокой точкой кипения и лучшей удерживаемостью при парах. При выборе обратите внимание на то, указано ли в спецификации наличие тестирования по IP69K или аналогичным высокопроизводительным методам. Если такой информации нет, это не означает, что смазка непригодна, но вы должны провести дополнительное тестирование или пилотное применение на производстве перед закупкой больших партий.
Кроме того, для оборудования с такой интенсивной мойкой часто требуется минимальная подача смазки: ее должно быть ровно столько, чтобы обеспечить смазывание узла, но не настолько много, чтобы избыток смывался и загрязнял зону. В отраслевых рекомендациях это описывают как «the smallest needed to accomplish the desired effect». Переизбыток смазки не только увеличит расход, но и может привести к образованию грязных потеков, которые попадут в пищевой продукт.
HACCP-логика и маркировка точек смазки на производстве
Внедрение пищевой смазки H1 на производство должно начаться не с закупки, а с разработки HACCP-совместимого плана смазки.
Первый шаг - составление карты смазываемых узлов с указанием каждого точки и оценкой риска пищевого контакта. Для каждого узла определяется: возможен ли incidental contact (попадание смазки на продукт или рабочую поверхность), есть ли защита от прямого контакта, какова вероятность контаминации.
На основе этой оценки узлы распределяются по категориям. В первую попадают узлы с четко определенным риском incidental contact (открытые подшипники конвейеров, направляющие над продуктом, шарниры цепей) - для них нужна H1. Во вторую - узлы без такого риска (редукторы, гидроцилиндры, закрытые передачи) - здесь выбор определяется техусловиями эксплуатации. В третью - узлы с возможностью прямого контакта, если они существуют на производстве, но это встречается редко и требует особого согласования.
Далее каждая точка смазки маркируется - на оборудование наносится информация о типе используемой смазки, категории (H1 или техусловие), интервале переповторного смазывания и необходимости ручной переповторной смазки либо автоматической подачи. При мойке оборудования персонал должен видеть эту маркировку и понимать, в какой момент смазка нуждается в замене или дополнении. Для автоматических систем смазки рекомендуется вести журнал выдачи и расхода, чтобы контролировать, насколько реальный расход совпадает с расчетным.
Мойка и дезинфекция оборудования на пищевом производстве, особенно в условиях постоянного washdown, требуют регулярной переоценки смазки. Если узел после мойки остается без видимой смазки или на нем появляются признаки коррозии, это может означать, что выбранная смазка не обладает достаточной водостойкостью, либо интервал между смазываниями слишком велик. В таком случае следует либо перейти на смазку с подтвержденной более высокой водостойкостью, либо сократить интервал смазывания.
Совет инженера: подготовка к смазыванию в условиях интенсивной мойки
Перед нанесением новой пищевой смазки на оборудование, работающее при постоянной мойке, рекомендуется очистить узел от загрязнений и старой смазки.
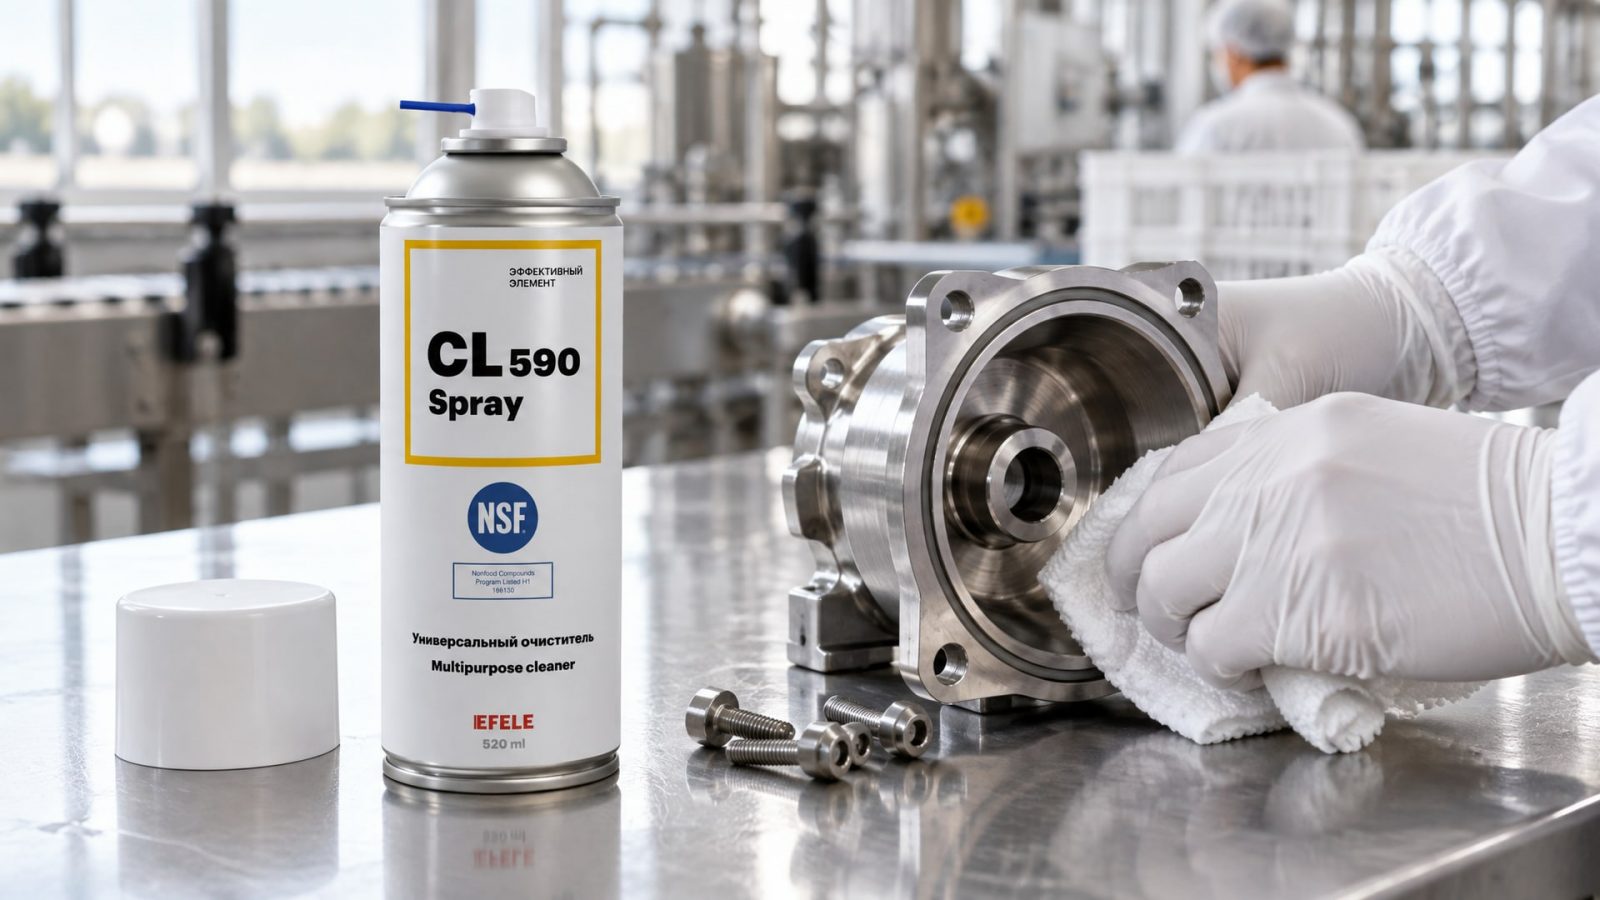
Для очистки оборудования перед повторным смазыванием или для удаления загрязнений, не оставляя следов, подходит универсальный очиститель с пищевым допуском. Такой состав эффективно удаляет органические и неорганические отложения, дает возможность убедиться, что поверхность узла полностью освобождена от ржавчины и предыдущего слоя смазки.
Сценарий: на производстве линия фасовки молочных продуктов работает 18 часов в сутки. Каждые 8 часов линия останавливается, подшипники направляющих тщательно моются горячей водой с моющим средством, затем сушатся сжатым воздухом. Новый инженер решил нанести свежую смазку сразу после мойки, но заметил, что на направляющих осталась тонкая пленка старого слоя, и свежая смазка не держалась хорошо - она быстро смывалась при следующей мойке. Решение: перед нанесением смазки использовать очиститель, который полностью удалит остатки старого слоя и осушит поверхность. Результат: новая смазка держится стабильно через весь рабочий цикл, расход смазки упал на 20%, и видимых признаков коррозии не появилось.
Итог: предварительная очистка узлов, особенно в условиях постоянной мойки, - это не излишняя тщательность, а практическая необходимость. Чистая поверхность обеспечивает лучшую адгезию смазки и увеличивает ее эффективность под washdown-условиями.
Практический чеклист при выборе пищевой смазки для мойки
Перед закупкой пищевой смазки для оборудования с постоянной мойкой проверьте следующие пункты:
NSF H1-регистрация с допуском до 10 ppm - убедитесь, что в сертификате явно указана категория NSF H1 и номер регистрации в базе NSF.
Water washout resistance менее 3-5% - запросите численные результаты теста ASTM D1264, а не просто словесное описание.
Температурный диапазон - убедитесь, что смазка работает в диапазоне от минимальной (часто –10…–20°C) до максимальной температуры (часто +100…+120°C), которая требуется для вашего оборудования.
Совместимость с CIP/COP-средствами, если применяются - получите письменное подтверждение о тестировании со щелочными, кислотными и дезинфицирующими растворами, которые используются на вашем производстве.
Стойкость к пару и высокому давлению воды (если применяется IP69K-мойка) - уточните, проводилось ли тестирование при соответствующих условиях.
NLGI-класс консистенции - убедитесь, что консистенция подходит для узла (например, для подшипников часто требуется NLGI 2, для цепей - NLGI 1 или специализированная жидкая смазка).
Минимальная рекомендуемая подача - уточните у производителя, какой объем смазки необходим на каждый узел, и следите, чтобы не переснабжать.
Совместимость с полимерами и уплотнениями - если в узле используются эластомеры (резина, полиуретан), убедитесь, что смазка их не разбухает и не растворяет.
Наличие документации для HACCP - попросите техлист, паспорт безопасности и сертификаты, которые можно предъявить при аудитах.
Поддержка поставщика и местное наличие - убедитесь, что производитель или дистрибьютор может оказать техническую поддержку и обеспечить регулярное поступление товара.
Один из этих пунктов может привести к отказу от конкретной смазки - недостаточная водостойкость, отсутствие тестирования на CIP, несовместимость с эластомерами либо недоступность документов для аудита. Если какой-то критерий не соблюдается, лучше продолжить поиск, чем рисковать отказом оборудования или замечанием аудитора.
Часто задаваемые вопросы
Чем отличается H1 от обычной промышленной смазки?
H1 - это пищевая смазка с допуском NSF на случайный контакт с пищей до 10 ppm. Обычная промышленная смазка (часто H2) такого допуска не имеет и не должна применяться в местах, где может попасть на продукт. Однако сам допуск H1 не гарантирует водостойкость, поэтому выбирать нужно по полному набору свойств.
Можно ли одной H1-смазкой смазывать все оборудование на пищевом заводе?
Нет. H1 требуется только в точках incidental contact - открытые узлы, видимые при уборке, узлы над продуктом. Для закрытых узлов (редукторы, гидросистемы) можно применять обычные промышленные смазки, что экономит затраты и упрощает логистику. Выбор определяется HACCP-планом и картой точек смазки.
Что означает water washout в спецификации смазки?
Water washout - это процент смазки, которая теряется при центрифугировании в воде (тест ASTM D1264). Для пищевых смазок, работающих в мойке, значение должно быть менее 3-5%. Чем ниже процент, тем лучше смазка держится на металле под напором воды.
Нужна ли H1-смазка, если оборудование имеет защиту от прямого контакта с пищей?
Не всегда. Если узел полностью закрыт и контакт исключен, можно применить обычную промышленную смазку. Но если существует риск того, что смазка может попасть на продукт через щель, через вентиляцию или при техническом обслуживании, нужна H1. Окончательный выбор - за HACCP-оценкой.
Может ли H1-смазка растворяться в CIP-растворах?
Да, есть риск. Некоторые H1-смазки могут начать эмульгироваться или разлагаться под действием щелочных или кислотных CIP-средств. По этой причине при наличии CIP-системы нужно получить письменное подтверждение от производителя смазки о совместимости с конкретными CIP-средствами, используемыми на производстве.
Заключение
Выбор пищевой смазки H1 для оборудования, работающего при постоянной мойке, - это не только проставление галочки рядом с буквой H1 в каталоге. Это комплексное решение, которое объединяет регистрацию на допуск пищевого контакта, подтвержденную водостойкость (water washout resistance менее 3-5%), стойкость к CIP-средствам и моющей химии, совместимость с температурными режимами мойки и дезинфекции, а также согласованность с логикой HACCP на производстве.
Ключевая ошибка, которую допускают при закупке, - доверие только названию H1 без проверки водостойкости и реальных условий применения. Правильный путь - это составление карты смазываемых узлов, определение точек риска пищевого контакта, выбор смазки по полному набору параметров (включая численные значения water washout), получение письменного подтверждения совместимости с CIP-средами, если они используются, и регулярный контроль состояния смазки в процессе эксплуатации. Такой подход обеспечит надежность оборудования, соответствие аудитам и предсказуемый расход смазки, что в итоге снижает затраты на обслуживание и минимизирует риск производственных сбоев.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать вал втулочный фиксатор по зазору и температуре эксплуатации для надежной фиксации цилиндрических соединений.
Узнайте, как повысить биостойкость СОЖ, чтобы избежать неприятного запаха и проблем с оборудованием.
Узнайте, как пищевые смазки H1 влияют на прохождение аудита HACCP, какие ошибки приводят к замечаниям и как избежать проблем.