
Как выбрать СОЖ для обработки жаропрочных сплавов при глубоком сверлении
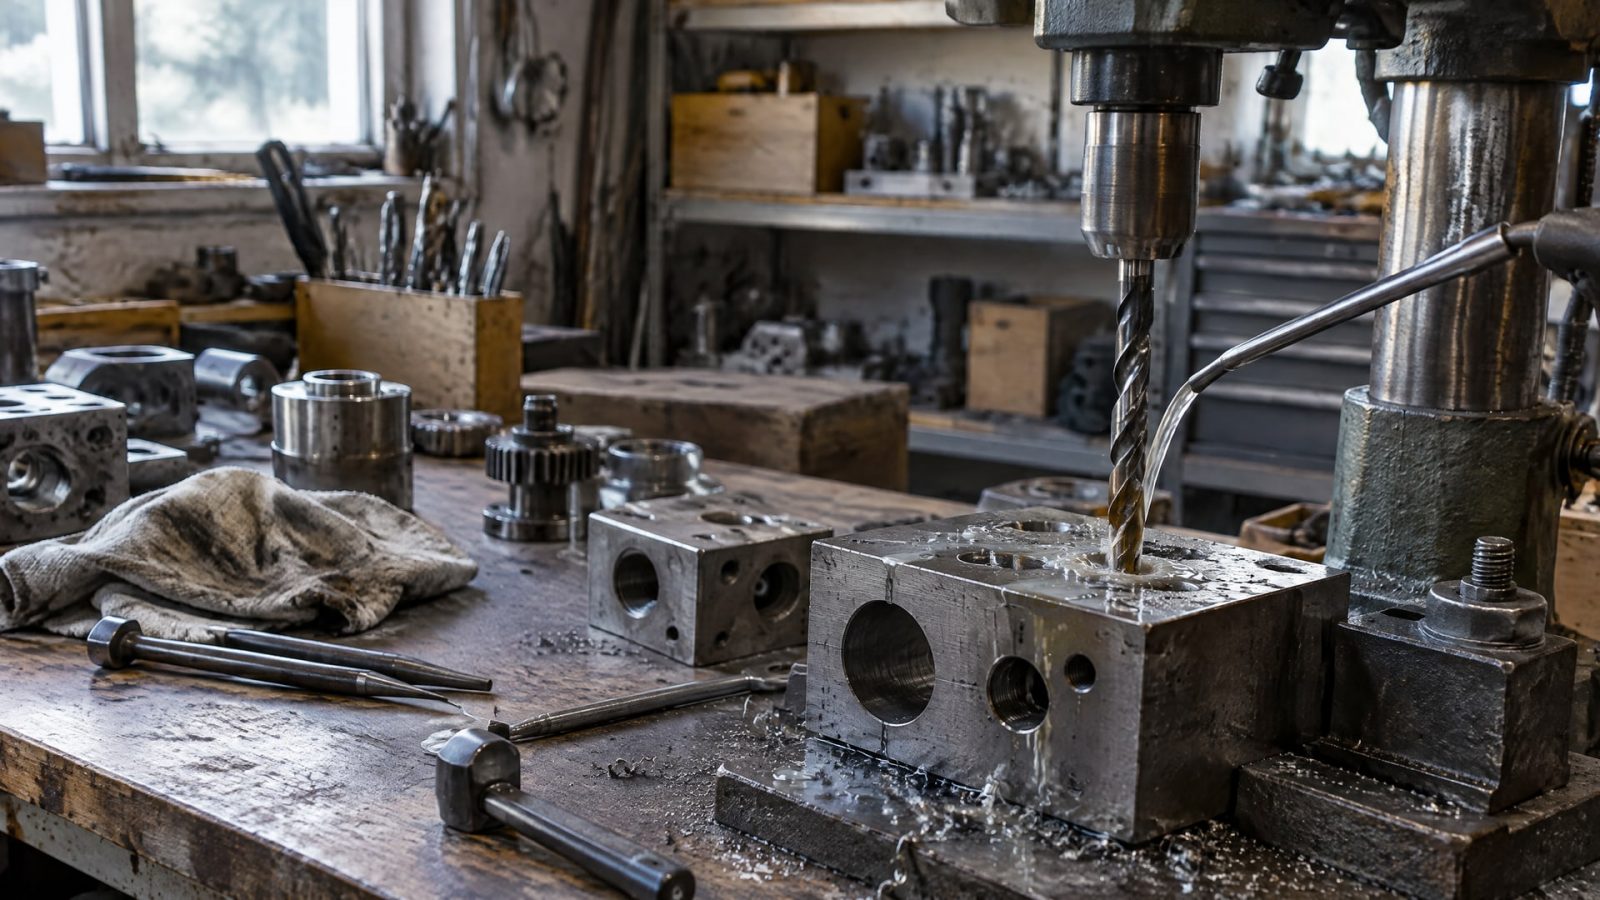
Чтобы снизить налипание при глубоком сверлении жаропрочных сплавов, выбирайте СОЖ не только по смазывающей способности: важны также охлаждение, вымывание стружки и подача жидкости через инструмент. Для глубоких отверстий внутренняя подача помогает избежать забивания стружкой. Для титана в источниках приводятся концентрация СОЖ 10-12%, давление не менее 500 psi (35 bar) и расход не менее 3 gal/min (13 L/min).
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые подбирают сож для жаропрочных сплавов и настраивают операцию. Разберем, чем отличаются требования для титана и никелевых сплавов, когда нужны EP-присадки и почему одной высокой вязкости или интенсивного охлаждения недостаточно.
Обработка жаропрочных сплавов: требования глубокого сверления
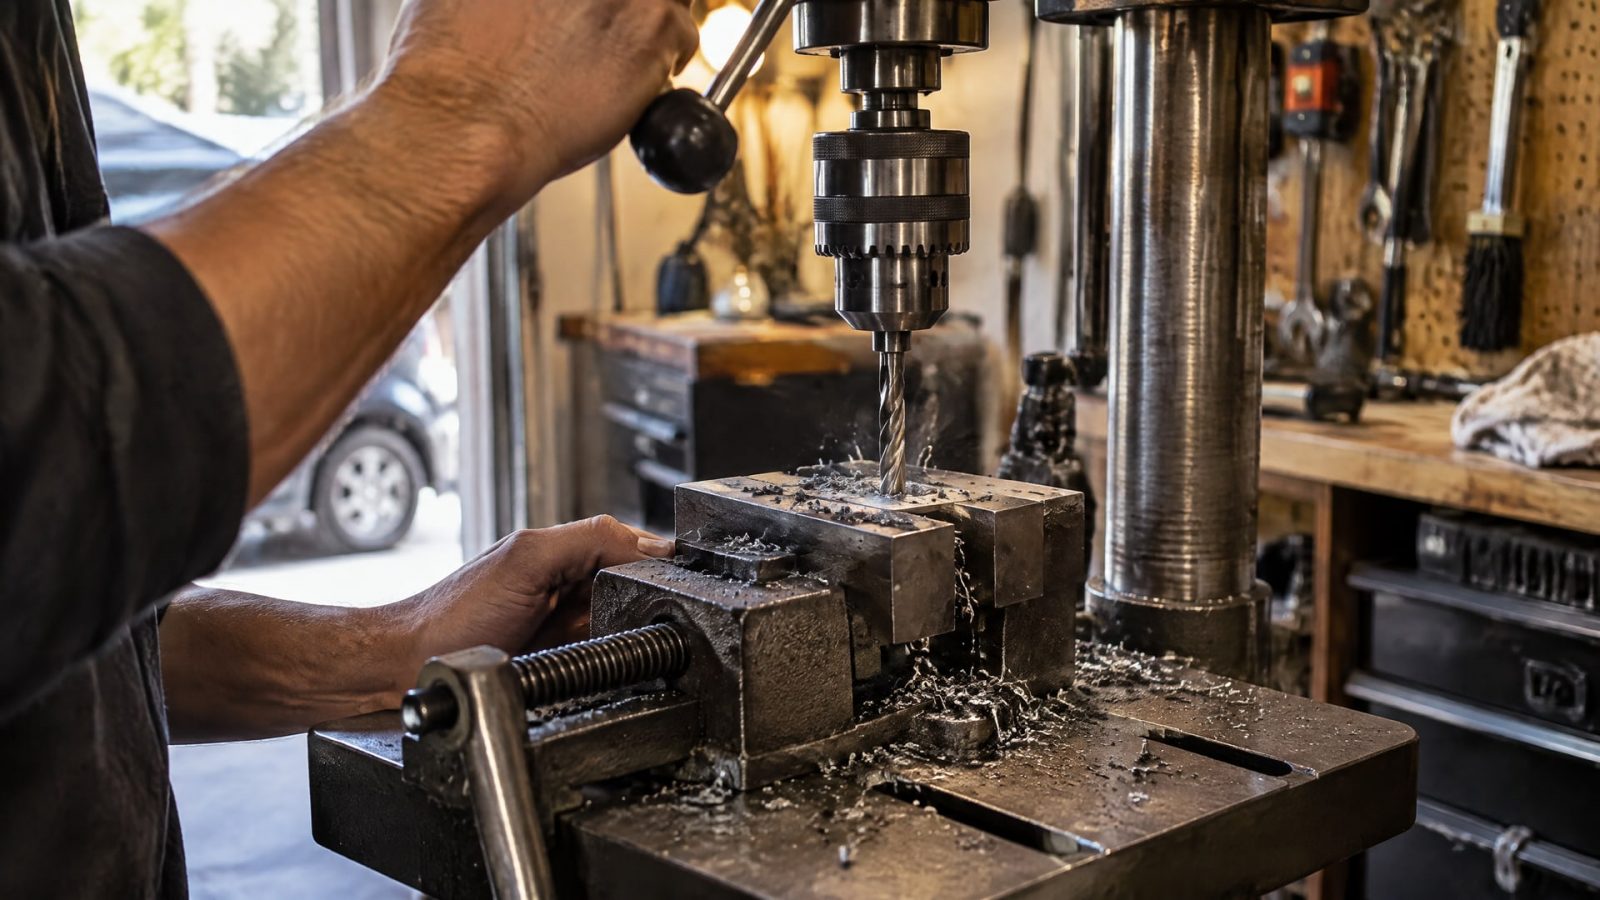
В глубоком отверстии стружка должна пройти по канавкам инструмента и выйти из зоны резания.
Если она задерживается, возрастает риск забивания, а вместе с ним - вероятность налипания и заедания. Поэтому при обработке длинностружечных материалов важна не только способность СОЖ охлаждать, но и ее участие в промывке отверстия.
Для отверстий глубже 3×D предпочтительна внутренняя подача СОЖ через инструмент. Здесь D - диаметр отверстия. Внутренний канал направляет жидкость непосредственно к зоне резания, где она помогает выносить стружку. Внешнее орошение не всегда обеспечивает такую подачу в глубину, поэтому при выборе сож для глубокого сверления нужно оценивать конструкцию станка и инструмента, а не только состав жидкости.
Для титана приводятся конкретные ориентиры: концентрация СОЖ 10-12%, давление through-tool не менее 500 psi (35 bar) и расход не менее 3 gal/min (13 L/min). Давление и расход работают в связке: высокое давление без достаточного количества жидкости не гарантирует эффективный вынос стружки. Эти значения относятся к рекомендациям по обработке титана, а не являются универсальным режимом для всех жаропрочных сплавов.
До выбора состава проверьте, поддерживает ли оборудование подачу через инструмент при требуемых параметрах. Для глубокого сверления также имеют значение герметизация станка, удаление тумана и вентиляция. Если система не обеспечивает стабильную подачу, даже подходящая СОЖ может не дать ожидаемого результата. При наладке полезно отдельно проверить, достигает ли жидкость режущей зоны и уходит ли стружка из отверстия без задержек.
Обработка жаропрочных сталей и сплавов: различия по материалу
Одинаковый состав не следует автоматически применять для титана, никелевых сплавов и жаропрочных сталей.
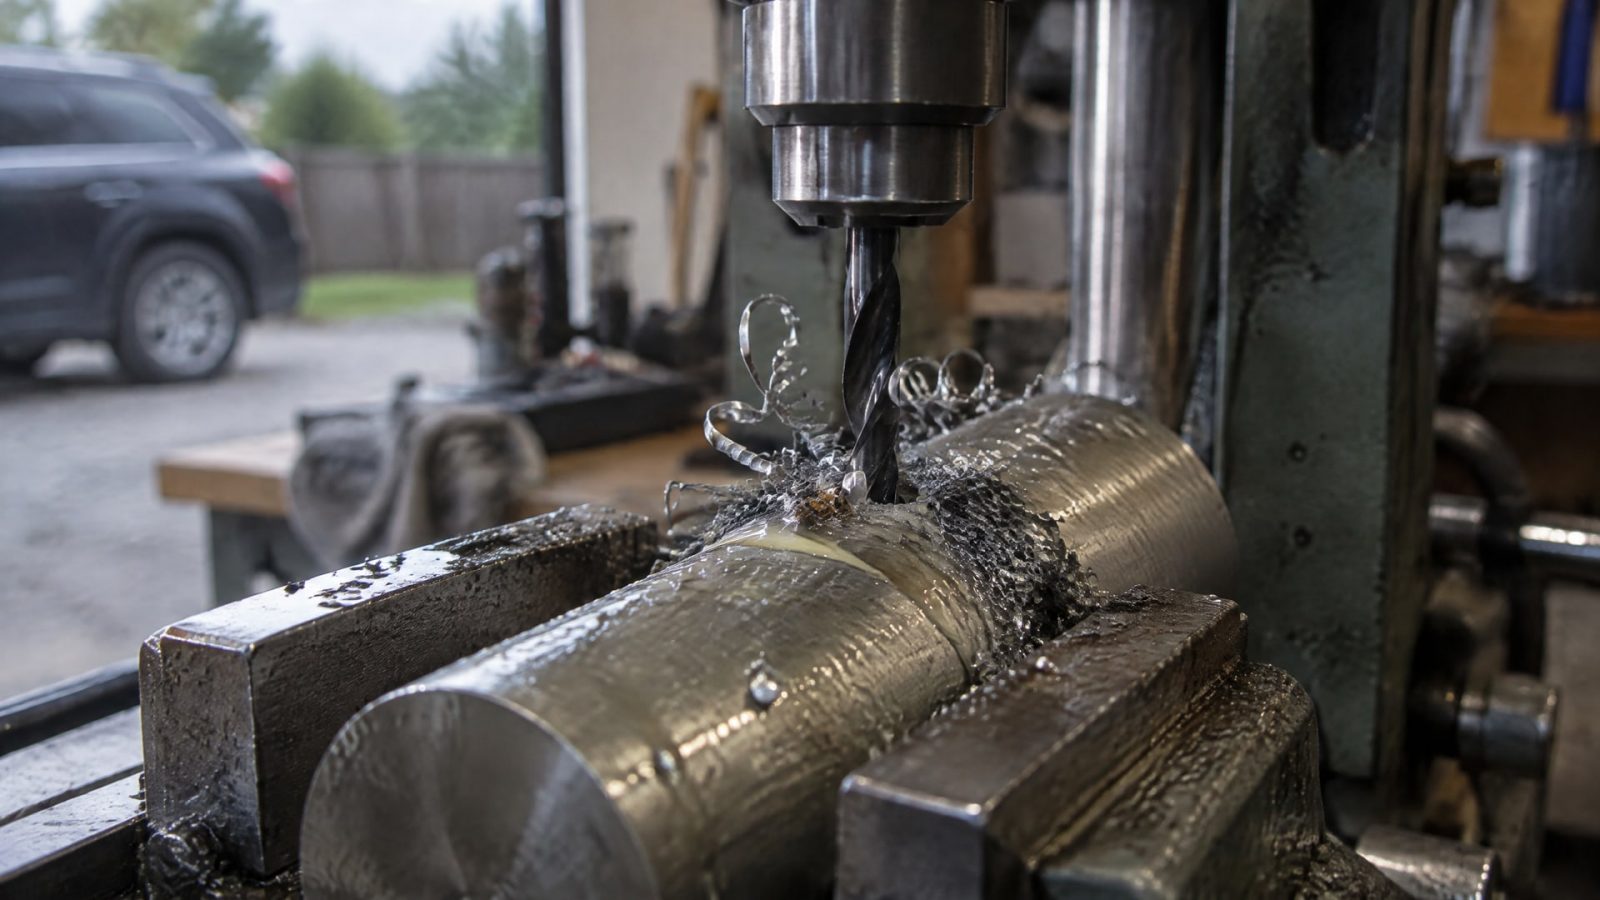
Для каждого материала важны свои требования к охлаждению, смазке, эвакуации стружки и совместимости компонентов СОЖ с заготовкой. Поэтому сначала уточняют марку сплава и характер операции, а затем сверяются со спецификацией жидкости и рекомендациями по режиму обработки.
Для титана важно сочетать обильную подачу с достаточной смазывающей способностью. В рекомендациях по этому материалу указаны СОЖ с концентрацией 10-12%, подача через инструмент с давлением от 500 psi (35 bar) и расходом от 3 gal/min (13 L/min). Также для титана следует избегать составов с хлором и другими галогенами из-за риска коррозии.
При обработке жаропрочных и нержавеющих материалов в одном практическом руководстве приведен ориентир 10-15% масла в водной смеси для повышения стойкости инструмента. Этот диапазон не заменяет проверку совместимости с конкретным сплавом и требованиями производства. Для никелевых сплавов выбор зависит от того, что важнее в операции - охлаждение или смазывание. При малых скоростях и HSS-инструменте может быть предпочтительно серо-хлорированное масло, но эту рекомендацию нельзя переносить на титан.
Никелевые сплавы при малых диаметрах глубоких отверстий предъявляют отдельное требование к промывке: менее вязкая жидкость иногда лучше вымывает стружку. Это не означает, что нужно всегда выбирать минимальную вязкость. Инженер оценивает баланс между выносом стружки и смазочными свойствами, а также учитывает инструмент и параметры подачи. Для обработки жаропрочных сталей и сплавов дополнительно важны жесткость системы, геометрия инструмента и режим резания: они связаны с перегревом и наклепом.
СОЖ для титана и никелевых сплавов: состав и концентрация
СОЖ для титана подбирают с учетом материала и способа подачи.
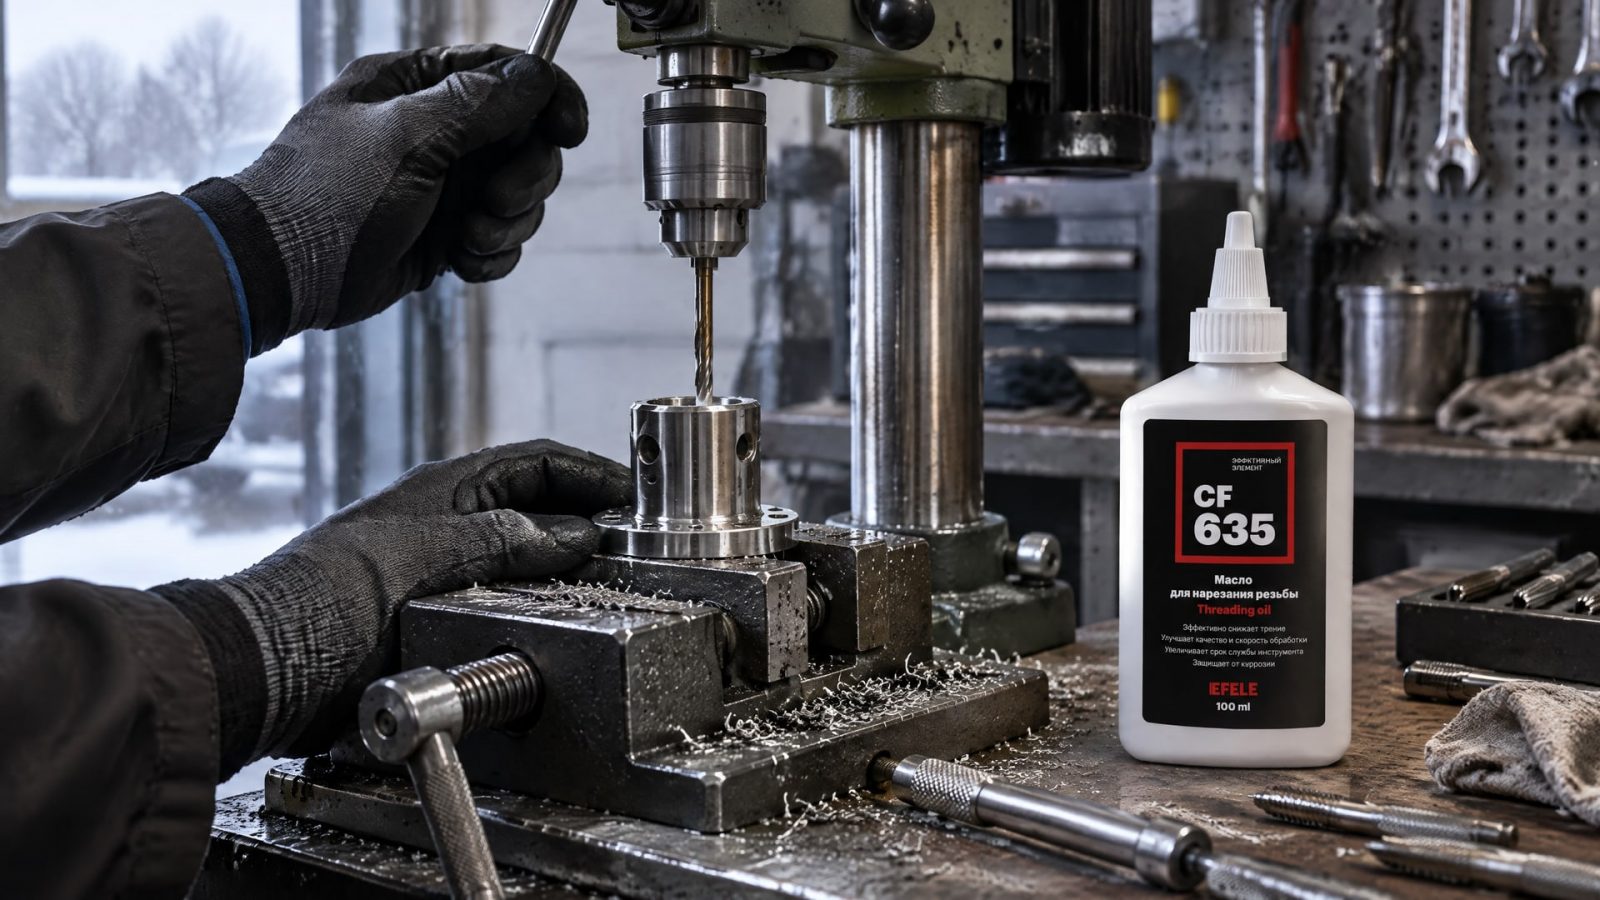
Для водной СОЖ указана концентрация 10-12%, а также внутренняя подача через инструмент с давлением не ниже 500 psi (35 bar) и расходом не менее 3 gal/min (13 L/min). Обильная подача помогает снизить температуру вершины инструмента, улучшить эвакуацию стружки и увеличить стойкость инструмента.
Для жаропрочных и нержавеющих материалов в качестве ориентира приводится диапазон 10-15% масла в водной смеси. Не следует объединять этот ориентир с данными для титана в единый универсальный процент: цифры относятся к разным рекомендациям и группам материалов. Концентрацию выбирают по документации конкретной СОЖ и условиям операции, а затем контролируют в соответствии с установленной на предприятии процедурой.
Сильное охлаждение само по себе не исключает налипания. При обработке титана и никелевых сплавов значение имеют и смазочные свойства. В трудных условиях могут быть полезны EP-присадки: они формируют защитную пленку и снижают трение в зоне резания. Их применение проверяют на совместимость с материалом заготовки и требованиями по коррозии.
На участке глубокого сверления решение часто упирается в сочетание промывки и смазывания: чрезмерно вязкая жидкость может затруднять вынос стружки из малого отверстия, а одного охлаждения может быть недостаточно для снижения трения. Когда в операции важны чистота обработки и уменьшение налипания, для титана и труднообрабатываемых сплавов используют масляную СОЖ EFELE CF-635. При оценке такого решения также проверяют, соответствует ли масляная СОЖ требованиям конкретной операции и системе подачи станка.
Как подобрать СОЖ для жаропрочных сплавов без налипания
Подбор начинают с фиксации условий обработки: материала, диаметра и глубины отверстия, типа инструмента, способа подачи СОЖ и характера стружки.
Для отверстий глубже 3×D отдельно оценивают возможность внутренней подачи. Если отверстие малое, а материал дает длинную стружку, способность жидкости вымывать ее может оказаться важнее высокой вязкости.
Затем определяют, чего не хватает текущему процессу: охлаждения, смазывания или промывки. Для никелевых сплавов этот баланс особенно важен, а для титана в источниках приведены отдельные ориентиры по концентрации и подаче. При необходимости рассматривают состав с EP-присадками, но проверяют их совместимость с заготовкой и требованиями по коррозии. Для титана отдельно исключают нежелательные галогены.
При сравнении продуктов полезно сверяться с классификацией ISO 6743-7. В этом семействе рассматриваются обозначения состава и класса вязкости СОЖ и смазок, включая эмульсии, концентраты и пасты. Классификация помогает структурировать сведения о составе, но сама по себе не подтверждает, что конкретная жидкость подойдет для глубокого сверления конкретного сплава.
После предварительного выбора проверяют параметры подачи и результат на операции. Сравнивают концентрацию с рекомендациями изготовителя СОЖ, убеждаются, что жидкость доходит до режущей зоны, и наблюдают за выносом стружки. Изменения проводят последовательно: если одновременно заменить состав, инструмент и режим, будет сложнее определить, что повлияло на результат.
Для надежной работы оценивают не одну только жидкость. Робастная геометрия инструмента, жесткость системы и корректный режим резания также связаны с уменьшением перегрева и наклепа. При глубоком сверлении учитывают герметизацию станка, удаление тумана и вентиляцию. Такой подход помогает выявить причину налипания, а не маскировать ее повышением концентрации или давления без проверки остальных параметров.
Термическая обработка жаропрочных сплавов и смежные задачи
Термическая обработка жаропрочных сплавов и механическая обработка - разные технологические задачи.
Эта статья посвящена выбору СОЖ для резания и глубокого сверления, а не режимам термообработки. Поэтому рекомендации по концентрации, подаче и эвакуации стружки нельзя использовать как параметры нагрева или охлаждения материала при термической обработке.
Запрос о том, как организовать обработку жаропрочного сплава ЭИ868, требует уточнения операции и требований к детали. Приведенные здесь данные не содержат отдельных режимов резания или характеристик СОЖ для ЭИ868. Нельзя переносить на эту марку ориентиры для титана или никелевых сплавов без проверки состава материала и технологической документации.
Для инженера справочник по мехобработке жаропрочных никелевых сплавов полезен как основа для выбора инструмента и режима, но конкретную СОЖ подбирают по условиям отверстия. Сначала определяют, требуется ли приоритет охлаждения или смазывания, затем оценивают вязкость, промывку стружки, внутреннюю подачу и совместимость присадок. Для малых глубоких отверстий более низкая вязкость может помочь вымыванию стружки.
Если рассматривается раствор эмульсии для обработки жаропрочных сплавов, ориентиры из источников различаются по материалам: для титана указаны 10-12%, а для жаропрочных и нержавеющих материалов - 10-15% масла в водной смеси. Это не готовые универсальные настройки. Перед применением проверяют документацию к СОЖ, параметры оборудования и требования к материалу детали.
Часто задаваемые вопросы
Какая СОЖ нужна для глубокого сверления жаропрочных сплавов?
Для глубоких отверстий предпочтительна внутренняя подача СОЖ через инструмент, особенно при длинностружечной обработке. Важно совместить охлаждение, смазывание и вымывание стружки. Для отверстий глубже 3×D внутренняя подача особенно актуальна; конкретные концентрацию, давление и расход подбирают с учетом материала и рекомендаций к СОЖ.
Какая концентрация СОЖ подходит для титана?
Для обработки титана приводится ориентир 10-12%. При подаче через инструмент указаны давление не менее 500 psi (35 bar) и расход не менее 3 gal/min (13 L/min). Эти параметры относятся к рекомендациям для титана; их не следует автоматически применять к никелевым сплавам и жаропрочным сталям.
Как подобрать раствор эмульсии для обработки жаропрочных сплавов?
Для титана в источниках указан диапазон концентрации СОЖ 10-12%. Для жаропрочных и нержавеющих материалов приводится ориентир 10-15% масла в водной смеси. Эти значения относятся к разным рекомендациям, поэтому при выборе сверяются с документацией на СОЖ и уточняют материал заготовки и способ подачи.
Что учесть при обработке сплава ЭИ868?
В имеющихся данных нет отдельных режимов резания и рекомендаций по СОЖ для ЭИ868. Поэтому нельзя назначить для этой марки концентрацию или давление подачи по аналогии с титаном либо никелевыми сплавами. Сначала уточняют технологические требования к материалу и сверяются с документацией на заготовку, инструмент и СОЖ.
Нужна ли более вязкая СОЖ, чтобы уменьшить налипание?
Не обязательно. Для малых глубоких отверстий в никелевых сплавах менее вязкая жидкость может лучше вымывать стружку. При этом слишком высокий приоритет промывки не отменяет потребности в смазывании и охлаждении. Выбор делают по материалу, геометрии отверстия, инструменту и способу подачи СОЖ.
Заключение
Для обработки жаропрочных сплавов при глубоком сверлении подбирайте СОЖ с учетом трех задач: охлаждать зону резания, снижать трение и вымывать стружку из отверстия. Для глубоких отверстий предпочтительна внутренняя подача, а параметры концентрации, давления и расхода зависят от материала. Ориентиры для титана и для жаропрочных сталей с никелевыми сплавами различаются.
Перед наладкой зафиксируйте марку материала, диаметр и глубину отверстия, тип инструмента и параметры системы подачи. Затем сверьте концентрацию и совместимость СОЖ с документацией, проверьте вынос стружки и только после этого корректируйте режим. Такой порядок помогает искать причину налипания в системе целиком, а не только в составе жидкости.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Силиконовая смазка для резиновых уплотнителей дверей автомобиля защитит их от пересыхания и примерзания, продлевая срок службы.
Узнайте, какая смазка для направляющих гаражных ворот подойдет лучше всего, чтобы механизм не заедал зимой.
Выбирайте смазку подшипников конвейера для пищевого производства с допуском NSF H1, учитывая условия работы и тип подшипника.