
Как заменить прокладку фланца анаэробным формирователем прокладок
Анаэробный формирователь прокладок - это жидкий герметик, который отверждается без доступа воздуха между металлическими поверхностями и формирует прокладку непосредственно в зазоре соединения. Технические специалисты и закупщики промышленного сектора используют такие составы для замены вырезанных прокладок на фланцевых соединениях редукторов, крышек корпусов и узлов трубопроводов, когда требуется герметичность и небольшой монтажный зазор. Статья раскрывает, когда и как правильно применять формирователь прокладок, какие ошибки допускают при монтаже, и на примере типовых соединений показывает, что нужно учесть перед заменой традиционной прокладки.
Замена прокладки фланца герметиком возможна не везде - процесс требует понимания конструкции узла, правильной подготовки поверхностей и соблюдения технологии нанесения. Статья предназначена для тех, кто хочет разобраться в применении анаэробных формирователей прокладок и избежать типичных ошибок при монтаже.
Когда герметизация фланцев без прокладок имеет смысл
Герметизация фланцевых соединений анаэробным формирователем применяется для замены вырезанных прокладок преимущественно в трех случаях: когда фланец жестко подогнан, когда соединение разборное и требует многократной разборки-сборки, и когда стандартная прокладка может быть легко повреждена при демонтаже.
Типовые промышленные узлы, где используется герметизация без прокладки - крышки редукторов, корпуса коробок передач, небольшие фланцевые соединения трубопроводов с известным давлением и температурой. Материал работает как «прокладка, сформированная на месте», и после отверждения создает гибкий, стойкий к растворителям шов, который плотнее обычной вырезанной прокладки, если соединение идеально подогнано и поверхности чистые.
Однако существует критичное ограничение: если производитель узла требует прокладку фиксированной толщины (например, для нормальной работы клапана или компенсации тепловых расширений), заменять ее герметиком нельзя. Также не подходит герметик для соединений с большим люфтом между деталями - в таких случаях герметик просачивается в крупные зазоры и не отверждается должным образом.
Рабочий зазор между обработанными фланцами обычно находится в диапазоне от 0,015 дюйма (0,38 мм) до 0,050 дюйма (1,27 мм) в зависимости от типа состава и наличия праймера. На практике закупщики проверяют техлист конкретного герметика и сверяют допустимый зазор с размерами фланца.
Подготовка поверхности фланца перед нанесением герметика
Успех герметизации фланцевого соединения на 80 процентов зависит от чистоты и обезжиривания поверхностей.
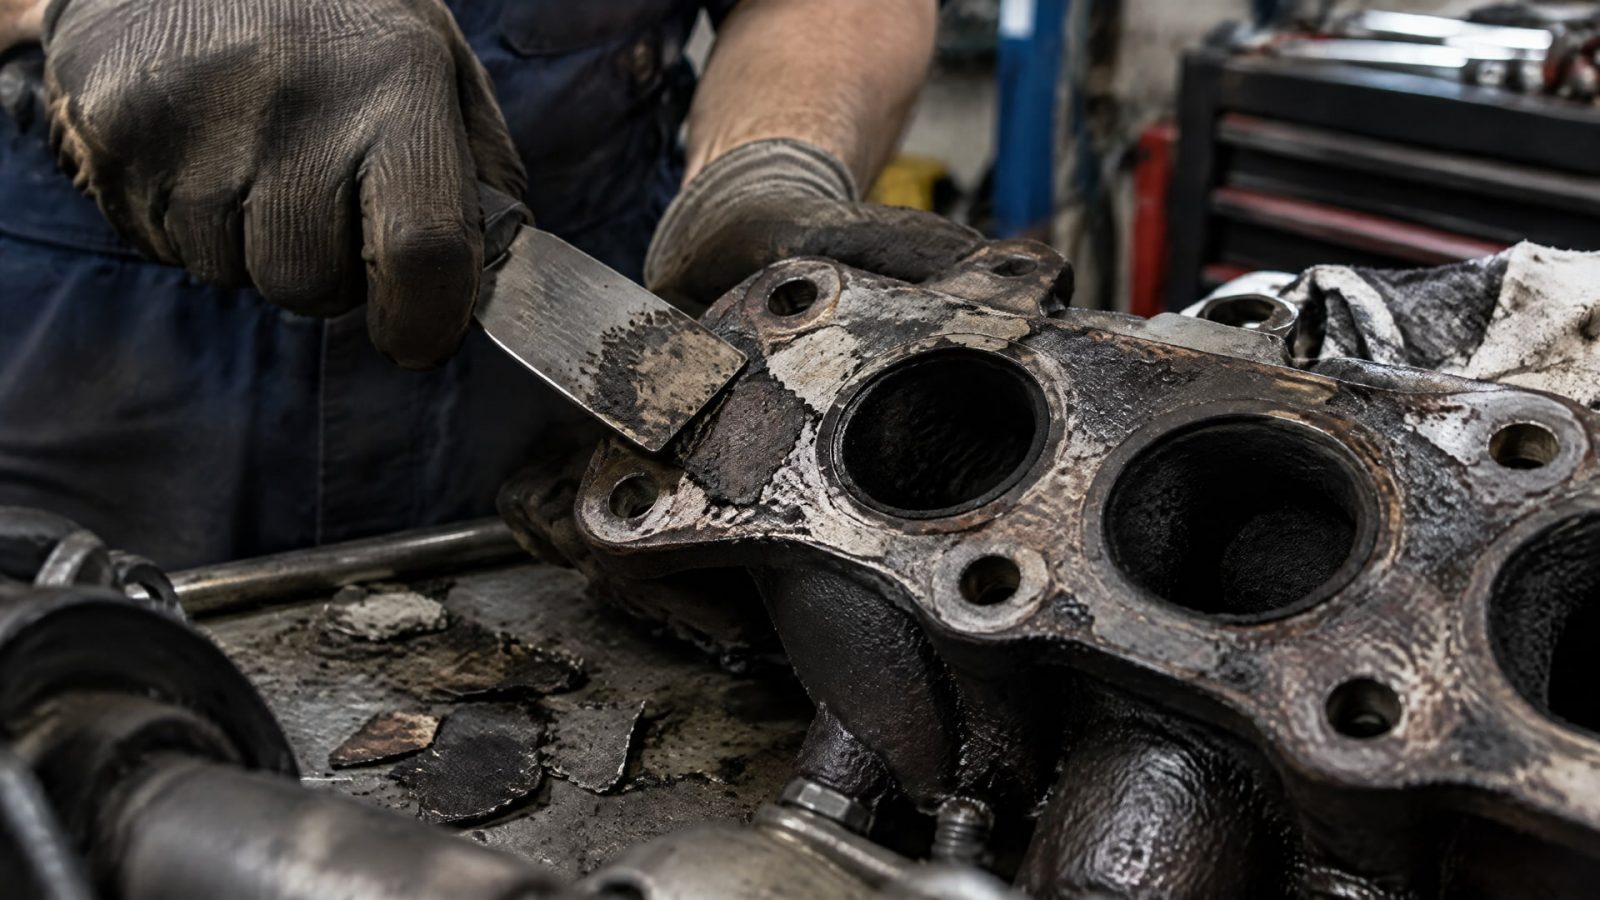
Старую прокладку нужно убрать полностью; остатки резины, ткани, асбеста или картона держат масляную пленку, которая блокирует отверждение анаэробного состава.
Пошаговый процесс очистки
Удалить старую прокладку механически: соскоблить шпателем, поддевая края. Для закисших соединений - замочить место контакта дешевым растворителем на 30–60 минут.
Очистить поверхность абразивной щеткой или мягкой наждачной бумагой (зернистость 120–180) до светлого металла. Направление движения - в одну сторону, чтобы не оставить масляные потеки.
Обезжирить спиртом, ацетоном или специальным очистителем; протереть сухой, чистой ветошью до полного испарения. Влага и масляные следы при нанесении герметика приводят к слабой адгезии и последующим утечкам.
Убедиться, что поверхность абсолютно сухая - при необходимости высушить горячей тряпкой или феном.
Для алюминия, чугуна и стали этот процесс идентичен. На практике снабженцы часто недооценивают важность этого этапа и наносят герметик на «казалось бы чистый» фланец, где остаются микроскопические масляные слои - результат работает несколько дней, а затем происходит утечка.
Как наносить формирователь прокладок: техника и расход
Анаэробный герметик наносится непрерывным валиком, а не точками или прерывистыми линиями.
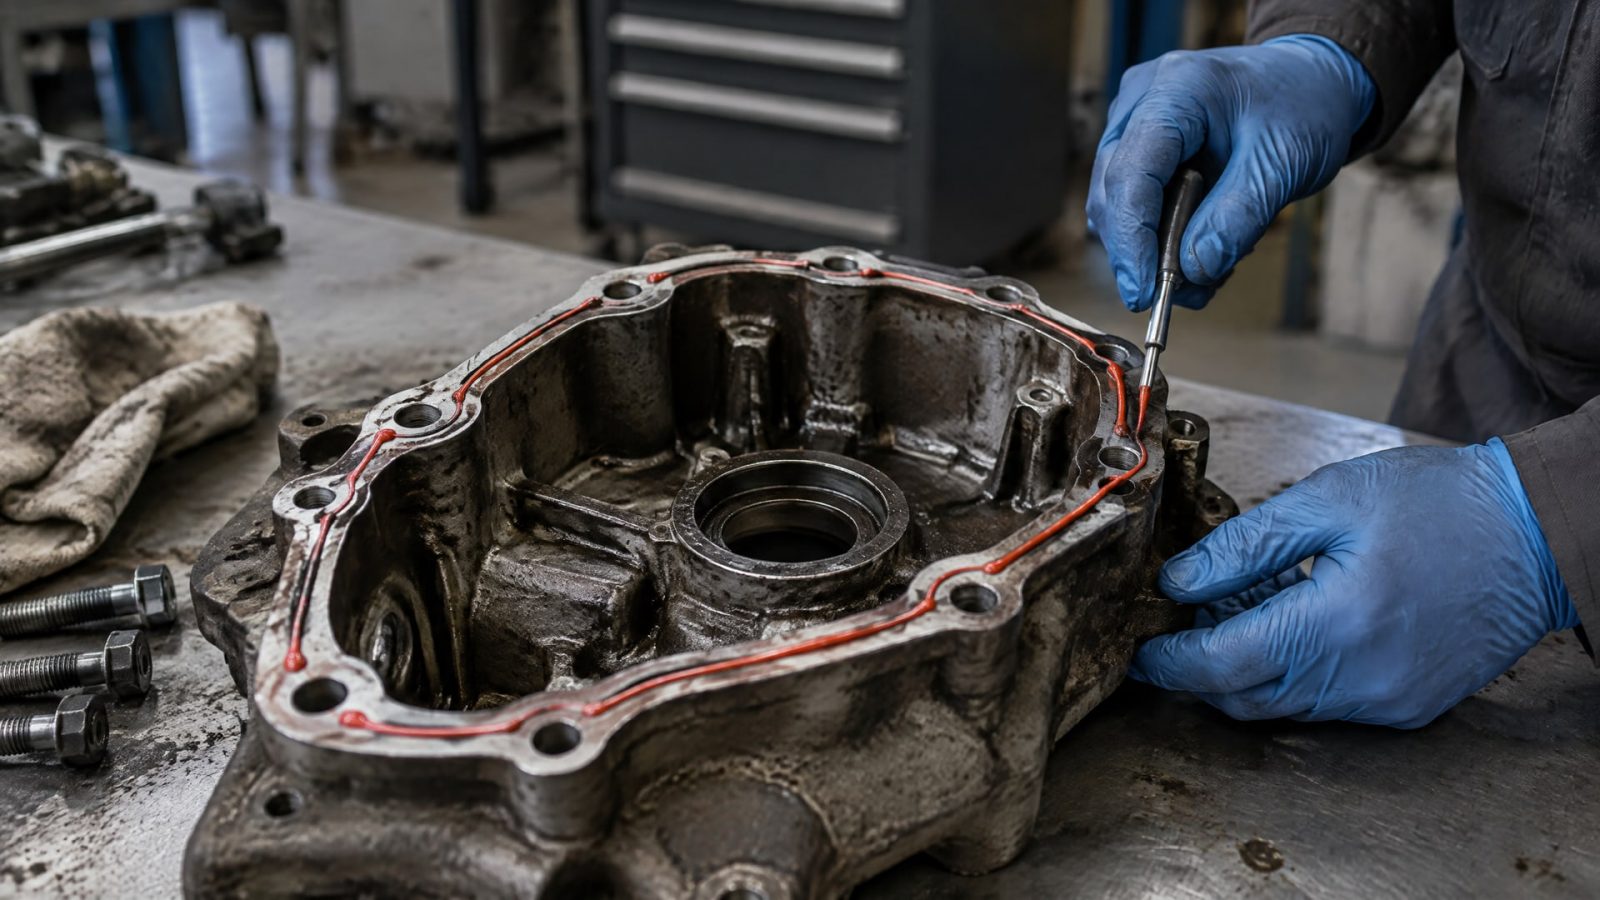
Это критично, иначе между прерывами остаются каналы, через которые герметик просачивается наружу или внутрь соединения.
Правила нанесения
Валик укладывается по всему периметру фланца, обходя болтовые отверстия. Ширина валика - примерно 3–5 мм, толщина в сечении - не более 1–2 мм. Избыток материала не улучшает герметичность, а только мешает сборке и увеличивает время отверждения.
При наличии нескольких болтовых отверстий герметик наносится вокруг отверстий, но не в них; если герметик попадает в резьбу, он мешает затяжке и может закупорить отверстие.
Сборка выполняется быстро, в течение 5–10 минут после нанесения, пока состав не начал поверхностно полимеризоваться. При задержке герметик начинает густеть, и при сжатии он выдавливается неравномерно.
Боковое смещение деталей при стыковке должно быть минимальным - не более 1–2 мм. Сдвиг нарушает целостность нанесенного слоя и оставляет незакрытые участки.
После установки детали болты затягиваются по стандартному моменту, указанному производителем оборудования. Избыточная затяжка вдавливает герметик наружу; недостаточная оставляет зазоры.
Излишки герметика после сборки рекомендуется удалять до его отверждения обычной ветошью и очистителем; это улучшает внешний вид и упрощает последующий демонтаж. После полного отверждения (через 24 часа) остатки удаляются механически - ножом, шпателем или абразивом.
На производстве инженеры и закупщики нередко вопрос решают практически: купят небольшой тюбик герметика, проведут пробный монтаж на одном узле, убедятся в герметичности через неделю, а затем расходуют стандартный объем на серию соединений. Этот подход экономит время на обучение и минимизирует риск ошибки.
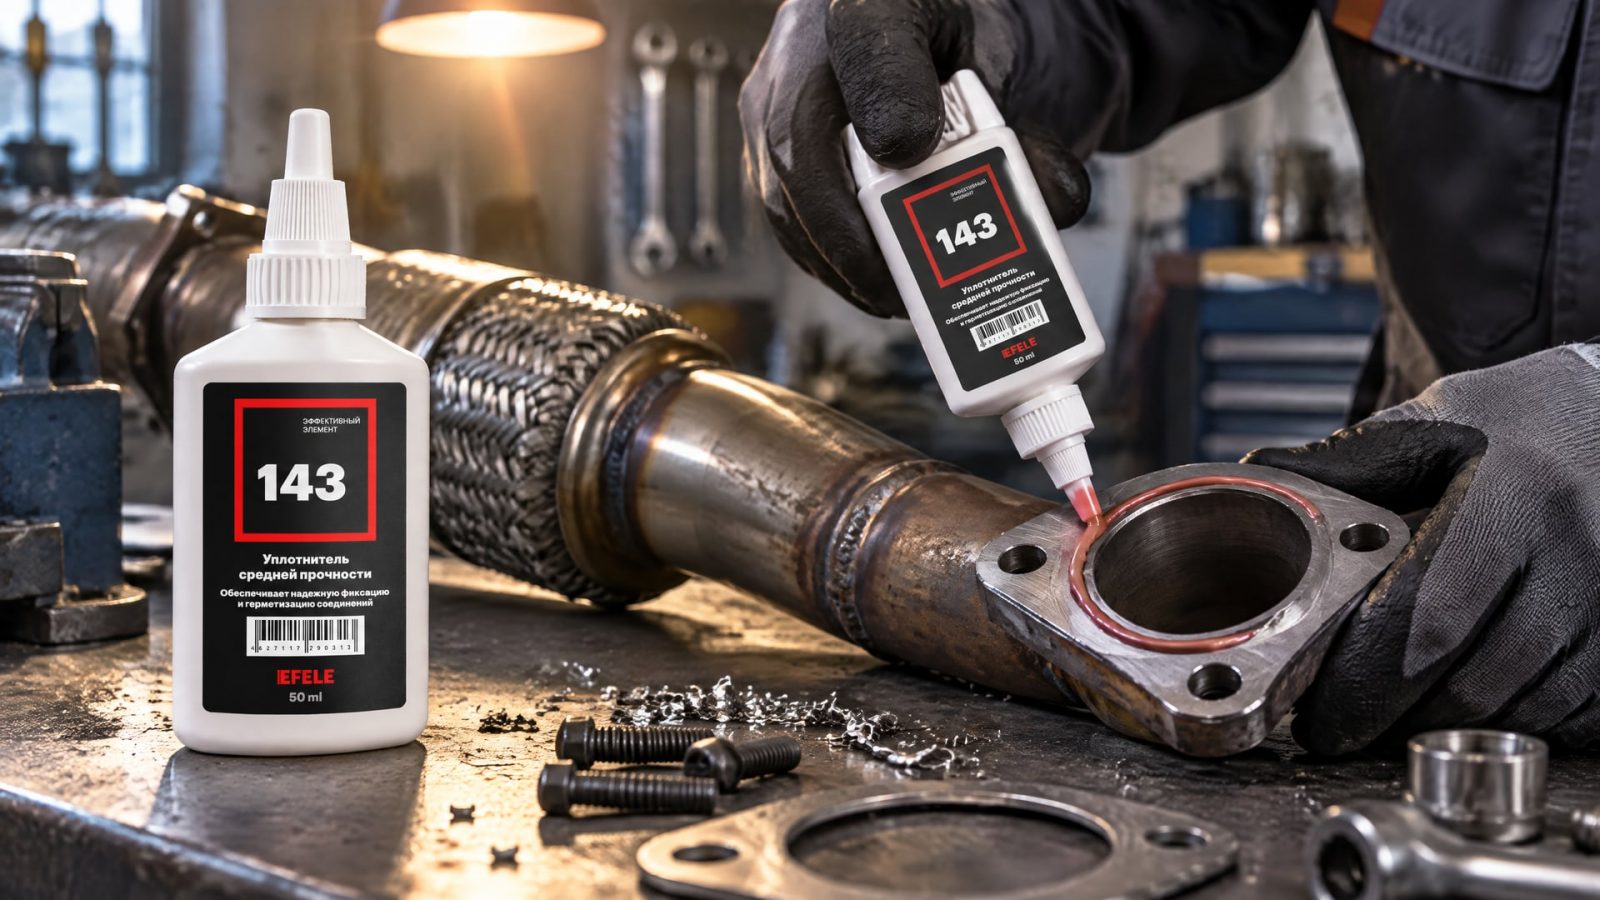
Замена прокладки фланца выхлопной трубы и особенности высокотемпературных соединений
Выхлопная система автомобиля или промышленного оборудования работает в экстремальных условиях: температура в зоне фланца может достигать 200–300°C при пиковых нагрузках, плюс вибрация двигателя создает циклические нагрузки на соединение.
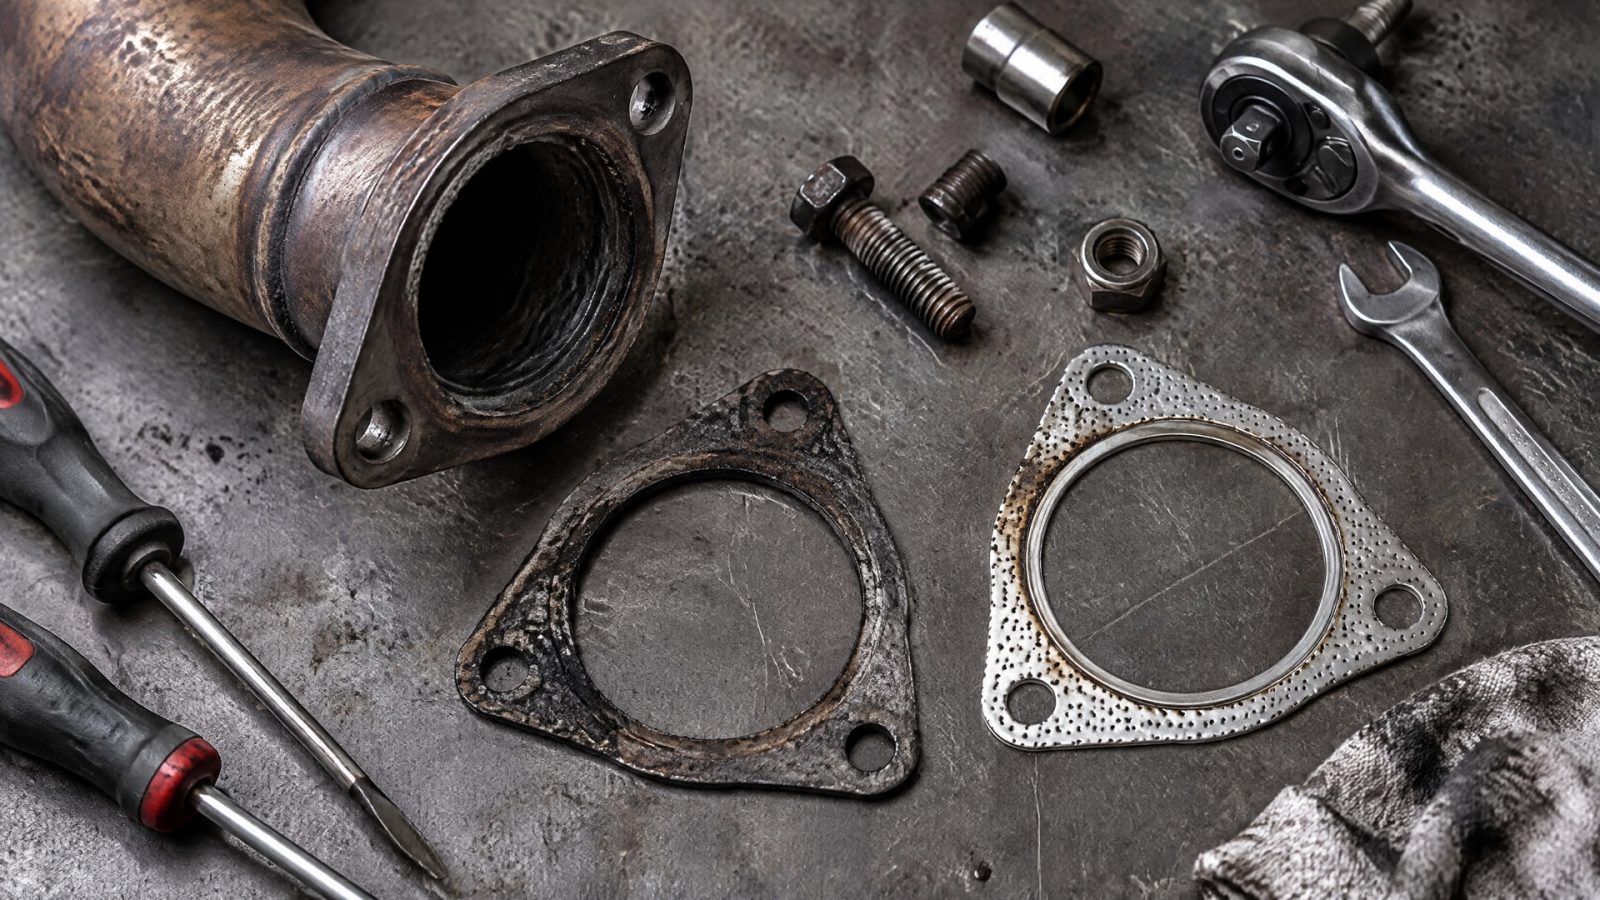
Традиционная прокладка в таких условиях вымывается, теряет упругость и начинает пропускать отработавшие газы.
Анаэробный герметик для выхлопных фланцев должен быть высокотемпературным и стойким к вибрации. При выборе нужно убедиться, что техлист допускает рабочую температуру не менее 200°C и обладает амортизирующими свойствами.
Процесс монтажа остается тем же: очистка, сухость, непрерывный валик, быстрая сборка. Однако в выхлопных системах вибрация может ослабить затяжку болтов, поэтому после первой поездки или часа работы рекомендуется проверить моменты затяжки. Для герметизации фланцевых соединений в таких условиях многие производители добавляют в герметик улучшенную эластичность и амортизацию, чтобы соединение не растрескивалось.
При замене прокладки выхлопного фланца нередко обнаруживаются коррозия и отложения - в этом случае участок обезжиривают кислотным очистителем, промывают и сушат. Герметик наносится только после полной очистки, иначе коррозия будет продолжаться под слоем и разрушит соединение.
Герметизация фланцевых соединений водонагревателя и систем отопления
Фланцевые соединения в системах горячего водоснабжения и отопления выходят из строя чаще всего из-за микроциклирования: вода нагревается и охлаждается, металл расширяется и сжимается, и прокладка теряет натяг.
Если система работает при температуре 60–80°C с давлением 2–4 бара, герметизация фланцевого соединения герметиком снижает риск утечки.
Сколько стоит замена прокладки фланца водонагревателя в условиях промышленного обслуживания? Стоимость материала минимальна (герметик стоит дешевле комплекта прокладок), но расходы на демонтаж, очистку и повторную сборку зависят от доступности узла и квалификации мастера. В крупных теплосетях и на ЖКХ-объектах замена прокладки герметиком может быть экономичнее, чем держать склад запасных прокладок разных размеров.
При монтаже нужно учитывать, что в системах отопления часто присутствуют микротечи и «плач» соединения - это нормально для первых дней, герметик продолжает полимеризоваться и занимает микропоры в металле. Полную герметичность проверяют через 48–72 часа, когда отверждение завершено.
Для герметизации фланцев без прокладок в системах горячей воды рекомендуется выбирать анаэробные составы с допуском на температуру минимум 100°C, а лучше 120–150°C - это обеспечивает запас прочности при скачках температуры и предотвращает деградацию герметика.
Демонтаж и повторная сборка соединения
Анаэробный герметик создает полностью разборное соединение, но с одной особенностью: после полного отверждения герметик практически не растворяется стандартными растворителями и требует механического удаления.
Для разборки маленьких узлов можно применить аккуратное поддевание отверткой или киркой. Для больших фланцевых соединений, которые закисли или долго работали в горячих условиях, рекомендуется нагрев: узел поднимают на огонь или помещают в духовку при температуре 400–450°F (примерно 204–232°C) на 30–60 минут. При нагреве герметик становится вязким и поддается механическому удалению без повреждения металлических поверхностей.
После разборки поверхности очищаются по той же схеме: соскабливание, абразивная щетка, обезжиривание, сушка. Все остатки старого герметика должны быть удалены, иначе новый слой не будет иметь достаточной адгезии и герметичность снижается. На производстве опытные мастера держат специальный чистящий инструмент - пластмассовую щетку на дрели или шпинделе - это ускоряет подготовку поверхности при повторной сборке.
Соединение остается ремонтопригодным: его можно разбирать и собирать заново столько раз, сколько требуется, каждый раз свежим слоем герметика.
Частые ошибки при замене прокладки фланца анаэробным герметиком
Практика показывает, что инженеры и закупщики часто совершают одни и те же ошибки, которые приводят к утечкам и переделкам.
Нанесение герметика на загрязненный или масляный фланец - это самая распространенная причина отказа. Герметик не отверждается на грязной поверхности и начинает течь в течение нескольких дней или недель. Решение: на этапе подготовки не спешить, дважды обезжирить и высушить.
Использование герметика для замены прокладки, если производитель требует фиксированную толщину - это конструктивная ошибка. Если узел рассчитан на прокладку толщиной 2 мм, герметик может создать слой толщиной 0,5–1 мм, и клапан или датчик начнет работать с ошибкой. Перед заменой нужно прочитать техдокументацию.
Нанесение герметика прерывистыми точками вместо валика - остаются каналы утечки. Герметик должен быть непрерывным кольцом без разрывов.
Большой боковой сдвиг деталей при сборке - герметик выдавливается неравномерно, и в одной части соединения возникает раковина. При затяжке болтов герметик из раковины вытекает. Правило: боковое смещение не более 1–2 мм.
Снятие излишков герметика после его отверждения обычным ножом - это повреждает металл и оставляет царапины. Излишки нужно удалять до отверждения мягкой ветошью, а после отверждения - пластмассовым скребком или низкоабразивным камнем.
Затяжка болтов без учета момента - недостаточная затяжка оставляет зазоры, избыточная вдавливает герметик наружу. Нужно использовать динамометрический ключ и сверяться с заводскими рекомендациями.
Замена прокладки герметиком на соединениях с вибрацией без проверки крутящего момента болтов - через день-два болты слабеют, и утечка возобновляется. На вибрирующих узлах нужно повторно проверить затяжку через несколько часов работы.
Выбор герметика для конкретных задач
При выборе анаэробного герметика нужно учитывать пять параметров: рабочая температура, давление в соединении, допустимый зазор, материал фланца и наличие вибрации.
Температурный диапазон
Для соединений с температурой до 100°C подходят стандартные анаэробные герметики. Для выхлопных фланцев и высокотемпературных узлов требуется состав с допуском на 150–200°C и выше.
Зазор между фланцами
Типовой рабочий зазор - от 0,015 дюйма (0,38 мм) без праймера до 0,050 дюйма (1,27 мм) с активатором. Если зазор больше, герметик будет течь; если меньше, герметик может не распределиться равномерно.
Материал фланца
Стандартные герметики работают с алюминием, чугуном и сталью. Для нержавеющей стали может потребоваться праймер или состав с улучшенной адгезией к полированным поверхностям.
Вибрация
На узлах с высокой вибрацией герметик должен быть упругим и амортизирующим, чтобы не растрескиваться при циклических нагрузках.
Для герметизации фланцевых соединений вместо традиционных прокладок на производстве часто используется один универсальный состав, который сверяется по температуре и допустимому зазору. Для герметизации фланцев без прокладок в промышленных условиях идеально подходит анаэробный жидкий уплотнитель EFELE 143, который обеспечивает надежную фиксацию и герметизацию плоских металлических фланцев из стали, алюминия и чугуна в температурном диапазоне до 120°C. EFELE 143 имеет хорошую адгезию к обезжиренным поверхностям, отверждается за 24 часа и позволяет разборку соединения при необходимости.
Часто задаваемые вопросы
Можно ли полностью заменить любую прокладку фланца герметиком?
Нет, только если соединение жесткое, точно обработанное и производитель не требует прокладку фиксированной толщины. Если узел использует прокладку как дистанционную деталь или для компенсации тепловых расширений, замена приведет к неправильной работе оборудования.
Как долго герметик отверждается и когда можно включать оборудование?
Фиксация происходит за 5–10 минут, но полное отверждение занимает 24 часа. На практике узел можно включить через 1–2 часа с низкой нагрузкой, но максимальную герметичность проверяют через сутки. Для критичных систем лучше выдержать паузу.
Нужно ли использовать праймер?
Праймер (активатор) используется, если зазор больше допустимого или если поверхность плохо очищена. С праймером допустимый зазор увеличивается примерно на 50 процентов. На практике при хорошей подготовке поверхности в праймере часто нет необходимости.
Можно ли наносить герметик поверх старой прокладки?
Нет. Старая прокладка держит масляный слой, герметик не отверждается и начинает течь через несколько дней. Старый материал нужно убрать полностью.
Как удалить герметик, если нужно разобрать узел?
Маленькие узлы разбирают аккуратным поддеванием. Для больших фланцевых соединений применяют нагрев до 400–450°F (204–232°C) на 30–60 минут, после чего герметик поддается механическому удалению. После разборки поверхность очищают и наносят свежий слой герметика при повторной сборке.
Заключение
Замена прокладки фланца анаэробным формирователем - это эффективный метод герметизации жестких, точно обработанных соединений, если соблюдены все условия: чистые и обезжиренные поверхности, непрерывное нанесение валиком, минимальное боковое смещение при сборке и затяжка по стандартным моментам. Ошибки на этапе подготовки или монтажа приводят к утечкам и переделкам, поэтому на этот процесс стоит выделить время и внимание.
Перед внедрением герметизации на новом типе узла рекомендуется провести пробный монтаж, убедиться в герметичности через 48–72 часа и лишь затем масштабировать решение на серию. Для закупок на крупные объемы имеет смысл согласовать с производителем оборудования применимость герметика и допустимый диапазон зазоров. Следующий шаг - выбрать герметик с подходящей температурой и давлением, пройти обучение мастеров на одном соединении и планомерно внедрить методику на производстве.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, какая смазка для замков авто эффективно защищает механизмы от замерзания и как ее правильно применять.
Узнайте, как резьбовой герметик и другие методы помогают предотвратить самоотвинчивание соединений от вибрации.
Узнайте, как правильно выбрать пищевое масло для редуктора, чтобы обеспечить долгую и безопасную работу оборудования в пищевой промышленности.