
Пищевая смазка высокие температуры: как подобрать для работы в экстремальных условиях
В пищевом производстве оборудование часто работает в условиях, которые испытывают смазочные материалы на прочность: высокие температуры, влага, агрессивные моющие среды и одновременно - требование безопасности в случае случайного контакта с продуктом. Смазка с допуском NSF H1 - это не просто универсальное решение, а класс материалов, где допуск по пищевой безопасности сочетается с уникальными техническими свойствами. Однако выбор правильного продукта требует понимания того, что H1-статус гарантирует безопасность, но не гарантирует термостойкость. Статья разбирает, как ориентироваться в характеристиках H1-смазок для высоких температур, что означают цифры в техлистах и какие параметры действительно важны на производстве.
Эта информация пригодится техническим специалистам, инженерам, закупщикам: всем, кто отвечает за выбор смазочных материалов для печей, конвейеров, редукторов и других узлов пищевого оборудования, работающих при +160…+260°C и выше.
Что означает допуск NSF H1 и почему это важно для пищевого производства
NSF H1 - это регистрация в Национальном фонде санитарных стандартов США, которая разрешает применение смазки в зонах, где возможен случайный контакт с пищей.
«Случайный» означает, что при нормальных условиях и надлежащем обслуживании смазка не должна попадать в продукт, но если вдруг произойдет утечка, уплотнение вышло из строя или была ошибка монтажа, содержание смазки в пище не превышает 10 mg/kg (10 ppm) - это порог, утвержденный FDA.
Важно понимать: H1-статус говорит только о безопасности при контакте, а не о техническом качестве. Смазка может иметь допуск H1, но при этом плохо работать при высоких температурах или быстро окисляться. Поэтому выбор строится на сочетании двух критериев: наличие H1-допуска и соответствие температурным условиям конкретного оборудования.
На пищевых производствах H1-смазки требуются для узлов, находящихся в открытом доступе или рядом с зоной укупорки, упаковки, транспортировки готового продукта. Для узлов редукторов, гидросистем или электромоторов в подсобных помещениях, где контакт с пищей исключен конструктивно, могут применяться смазки других классов. Это позволяет оптимизировать затраты и подобрать материал под конкретные условия работы.
Типы базовых масел для высокотемпературных H1-смазок
Если температура работы приближается к 200°C и выше, выбор базового масла становится решающим фактором ресурса.
Минеральные масла в этом диапазоне начинают активно окисляться, образуют лак и коксе на поверхностях, что ускоряет деградацию смазки и износ оборудования.
Синтетические полиэстеры (сложные эфиры) - лидеры для высокотемпературных пищевых применений. Они сохраняют вязкость при нагреве лучше, чем минеральные масла, имеют низкую испаряемость и проходят строгие испытания на окислительную стабильность. Типичные диапазоны вязкости для таких масел: ISO VG 220–460 в зависимости от типа оборудования и рабочих температур. Эфиры часто становятся основой для полиестеровых пластичных смазок NLGI 2, которые надежно работают при +250…+260°C.
PAO (полиальфаолефины) - синтетика на углеводородной основе, обладают хорошей совместимостью с эластомерами и часто используются в смазках для редукторов. Для высокотемпературных применений применяют PAO с вязкостью ISO VG 150–320, допустимый диапазон работы обычно не превышает +200…+220°C при непрерывной нагрузке, что ниже, чем у полиэстеров.
PFPE (перфторполиэфиры) - экстремально стойкие синтетические масла, которые выдерживают температуры вплоть до +260…+300°C и выше. Однако PFPE часто используются в составе специализированных смазок для очень узких приложений (например, контактные узлы высокотемпературных печей) и стоят значительно дороже полиэстеров.
На практике для большинства пищевых печей и конвейеров выбор падает на синтетические полиэстеры в составе пластичных смазок NLGI 2, так как они обеспечивают оптимальное соотношение температурной стойкости, цены и доступности.
Загустители и консистенция: влияние на термостойкость
NLGI-класс пластичной смазки определяет ее консистенцию - твердость или мягкость.
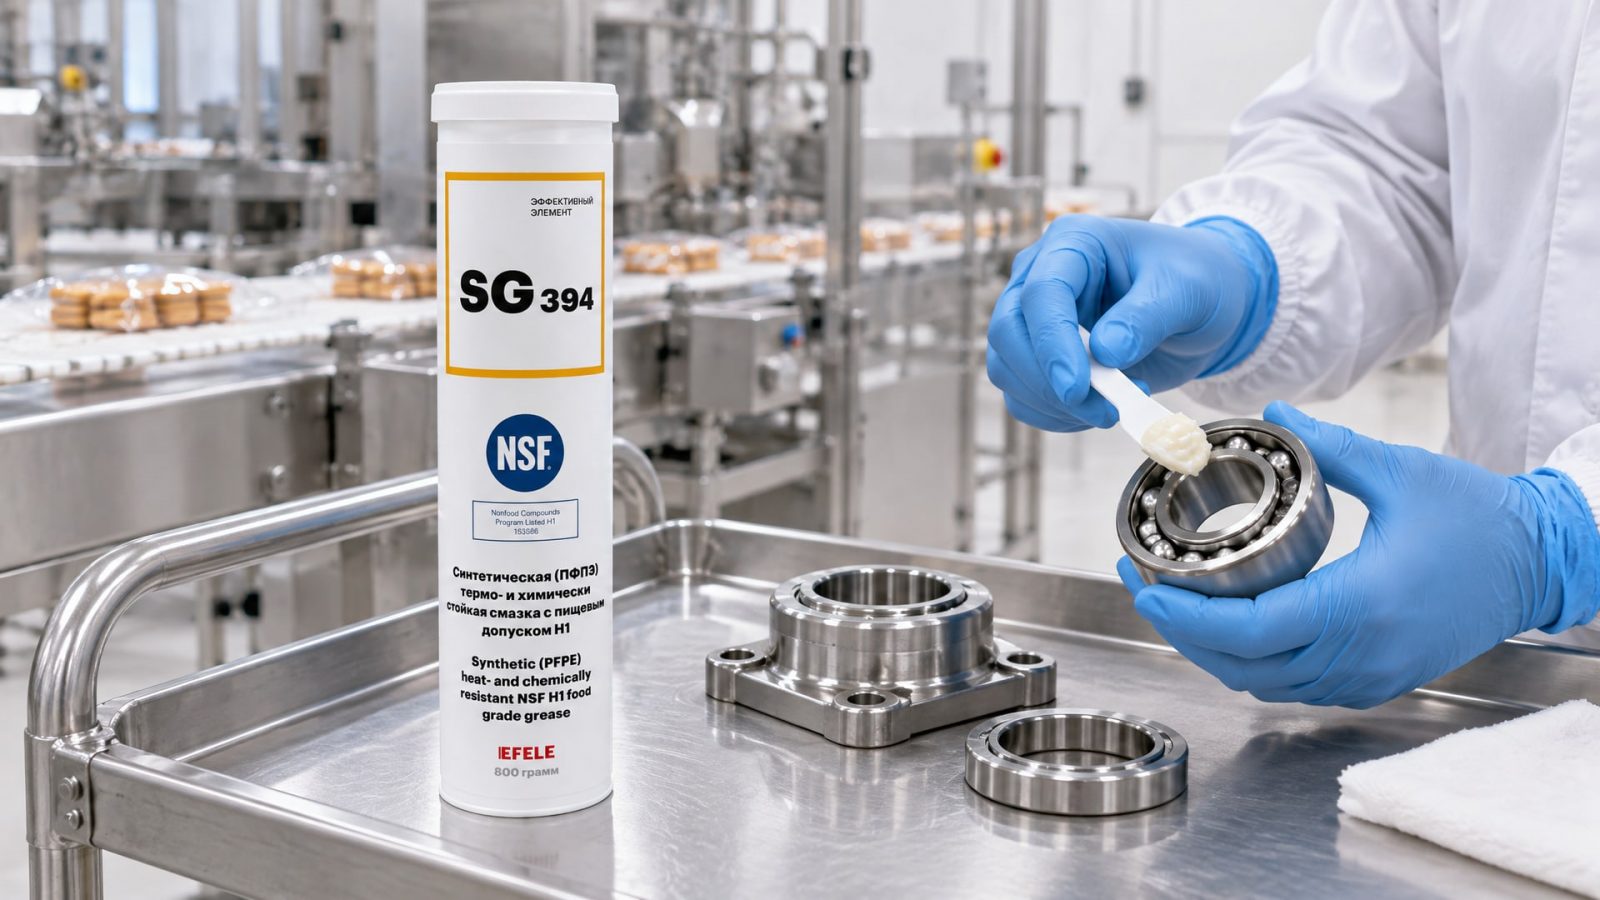
NLGI 2 - стандарт для большинства подшипников и узлов скольжения. Однако консистенция сама по себе не гарантирует термостойкость: два продукта с одинаковым NLGI-2 могут вести себя совершенно по-разному при нагреве, потому что это зависит от типа загустителя.
Литиевые загустители - традиционные, дешевые, хорошо работают до +120…+150°C. Для высокотемпературных пищевых применений они недостаточны.
Алюминиевые комплексные загустители - улучшенный вариант, выдерживают нагрев до +180…+200°C, хороший компромисс между стоимостью и характеристиками.
Полиестеровые загустители на основе синтетических эфиров - вот здесь начинается настоящая термостойкость. Такие смазки с полиестеровым загустителем и полиестеровым базовым маслом работают стабильно при +220…+260°C, их окислительная стабильность подтверждена испытаниями на сдвиг, окисление и коксование. Смазки с такой формулировкой часто встречаются в паспортах с максимальной рабочей температурой +250…+260°C.
Для подшипников и направляющих печей, запаечного и упаковочного оборудования, работающего при температурах до +260°C, подойдет термо- и химстойкая пластичная смазка типа EFELE SG-394 с допуском NSF H1, которая задействует именно такую полиестеровую систему загустителя и показывает стабильность как при нагреве, так и при контакте с санитарными моющими средами.
При выборе смазки для конкретного оборудования нужно запросить у производителя или поставщика информацию о типе загустителя, потому что две смазки могут быть указаны как NLGI 2, но одна будет пригодна только до +130°C, а другая - до +260°C.
Цепные масла и трансмиссионные жидкости для высоких температур
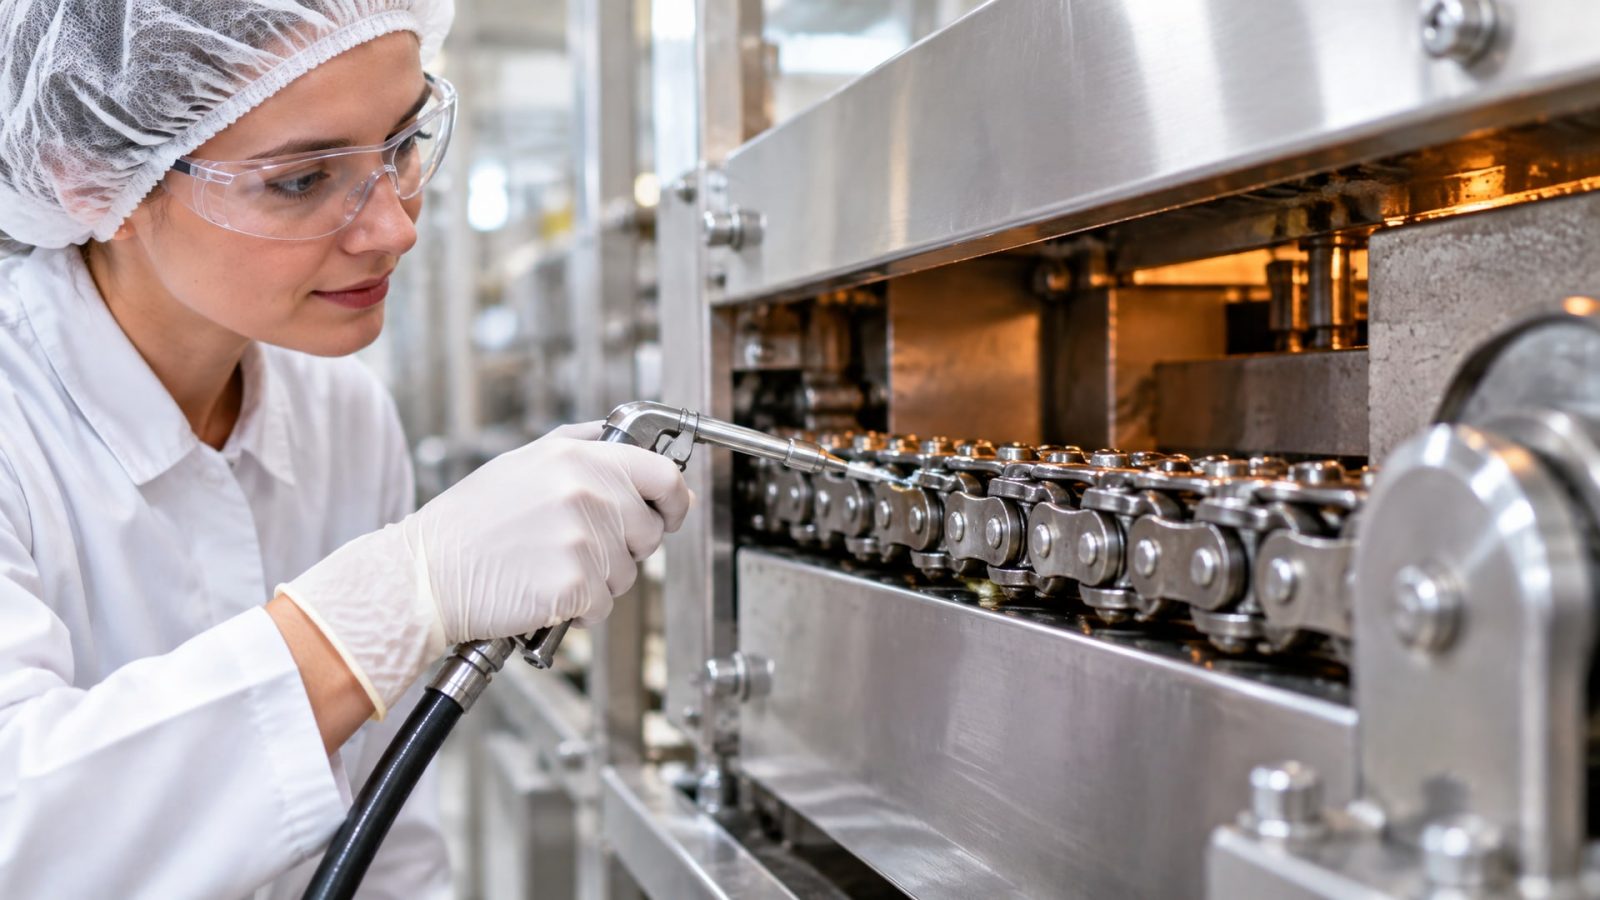
Цепные передачи в печах, туннельных конвейерах и фасовочном оборудовании испытывают уникальную комбинацию нагрузок: высокая температура, контакт с влагой и моющими средствами, необходимость быстрого смачивания, чтобы масло доставило защиту на каждый звен цепи.
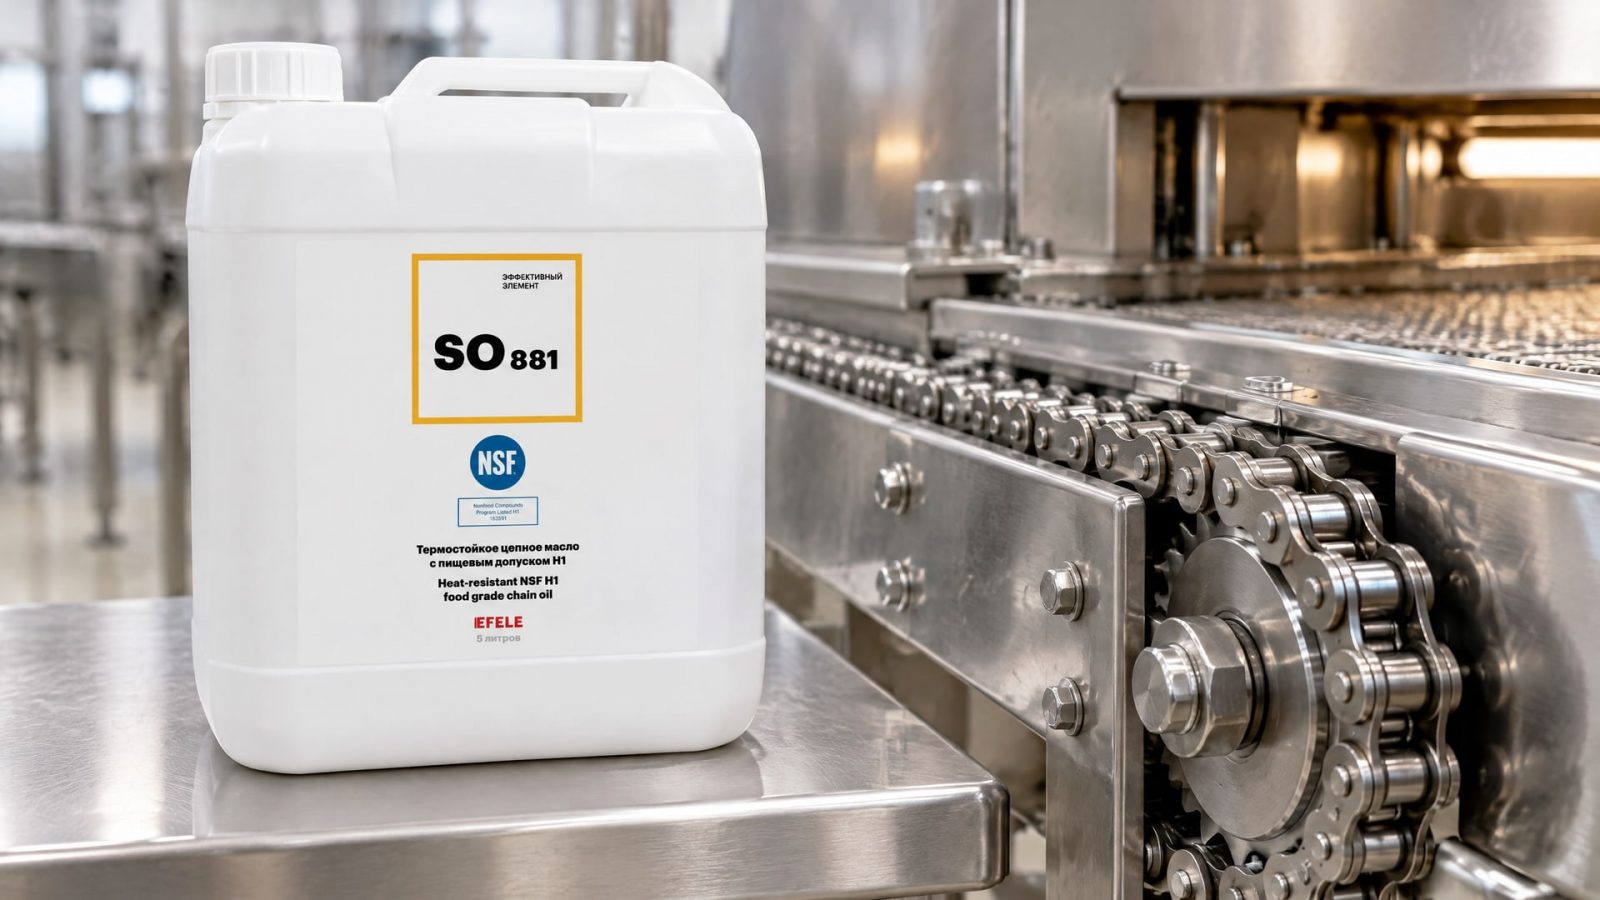
Для цепных масел H1 рекомендуется выбирать вязкость в диапазоне ISO VG 100–460 в зависимости от типа цепи и температуры. Так, для высокотемпературных приложений (выше +180°C) часто берут ISO VG 220–320, потому что более жидкие масла при нагреве теряют защитную пленку слишком быстро, а более вязкие плохо проникают в зазоры.
Жидкие синтетические цепные масла на эфирной основе держат вязкость при нагреве, не образуют лак и имеют низкую испаряемость. Например, для цепных передач, работающих в условиях высоких температур (до +230°C) и возможного контакта с пищевыми продуктами, подходят термостойкие эфирные цепные масла с допуском NSF H1, такие как EFELE SO-881, которое сохраняет смазочные свойства в условиях печей и гарантирует безопасность пищи в случае случайной утечки.
Интервалы повторного нанесения цепного масла нужно сокращать при работе на верхних границах температурных диапазонов, потому что испаряемость возрастает. На практике многие производства переходят на централизованные системы смазки цепей, которые автоматически поддерживают масло и снижают расход за счет точной дозировки.
Практические ошибки при выборе смазок для высоких температур
Первая и самая распространенная ошибка - ориентироваться только на максимальную температуру в паспорте.
Там часто указывают пиковые значения, которые смазка может выдержать кратковременно, а не допустимую непрерывную работу. Например, если в карточке написано «+300°C», это может означать, что смазка не разрушится за несколько минут при скачке температуры, но для режима длительной работы нужно смотреть на другую цифру - допустимую температуру непрерывного нагрева, которая часто на 50–80°C ниже.
Вторая ошибка - забывать про окислительную стабильность. Высокая температура ускоряет окисление базового масла и деградацию присадок. Смазка может выдержать нагрев без физического разрушения, но окислиться и потерять смазывающие свойства. Это обычно происходит в диапазоне 225–260°C, когда смазка на минеральной или простой синтетической основе начинает активно стареть. Поэтому при выборе обращайте внимание не только на температурный диапазон, но и на тип базового масла, наличие антиокислительных присадок и результаты испытаний на TOST (тепловая окислительная стабильность).
Третья ошибка - применять одну и ту же смазку везде, где ее может достать. H1-смазка одного NLGI-класса и температурного диапазона может идеально подойти для подшипников печи, но полностью непригодна для цепи или редуктора. Каждый узел требует свою формулировку: подшипникам нужна пластичная смазка с хорошей адгезией к металлу, цепям - жидкое масло с отличным проникновением, редукторам - масло с запасом противозадирных присадок.
Четвертая ошибка - не сверять совместимость смазки с материалами уплотнений оборудования. Некоторые синтетические эфиры могут вызывать разбухание резиновых уплотнителей, и если не проверить, смазка может вытечь или потерять герметичность. Перед покупкой партии всегда стоит провести испытание совместимости с образцом оборудования.
Выбор смазки под конкретные условия пищевого производства
При выборе нужно ответить на несколько вопросов:
Какая фактическая рабочая температура в узле, где будет работать смазка? Пиковые температуры или непрерывные?
Есть ли прямой контакт с пищевым продуктом или влагой?
Какой тип узла: подшипник качения, направляющая скольжения, цепь, редуктор, гидросистема?
Какая скорость вращения и нагрузка?
Используется ли централизованная система смазки или ручное нанесение?
Есть ли контакт со щелочными моющими или дезинфицирующими растворами?
На основе ответов составляется требование к смазке. Например, для конвейера печи при +200°C с подшипниками скольжения и возможностью случайного попадания на продукт нужна пластичная смазка NLGI 2 на полиестеровой основе с H1-допуском и максимальной температурой не ниже +250°C. Для той же печи, но для цепи - совершенно другой продукт: жидкое синтетическое масло ISO VG 220–320, тоже H1, но с сокращенным интервалом смазывания.
ISO 21469 добавляет еще один уровень проверки: этот стандарт регулирует гигиенические требования ко всему жизненному циклу смазки, включая хранение, логистику, инструкции по применению и процедуры проверки. Если производство очень строго относится к документации и сертификации, стоит выбирать смазки, заявленные соответствующими ISO 21469.
Часто задаваемые вопросы
Может ли смазка с допуском H1 автоматически использоваться для любых высоких температур?
Нет. H1 - это допуск только по пищевой безопасности (контакт с пищей), а не по термостойкости. Максимальная рабочая температура определяется независимо: типом базового масла, загустителем и присадками. H1-смазка может быть пригодна только до +120°C, а другая H1-смазка - до +260°C. Всегда смотрите техлист.
Что означает, если в паспорте указана температура +300°C?
Это обычно максимальная кратковременная температура, которую смазка может выдержать, не разрушиваясь физически. Для непрерывной работы нужно смотреть отдельный параметр допустимой непрерывной температуры, она часто на 50–80°C ниже. Уточняйте у производителя, что означает каждая цифра в техпаспорте.
Можно ли использовать одну H1-смазку для подшипников, цепей и редукторов?
Нет. Разные узлы требуют разные формулировки: подшипникам нужна пластичная смазка NLGI 2, цепям - жидкое масло с хорошим проникновением, редукторам - масло с противозадирными присадками. Универсального решения не существует.
Как часто нужно менять смазку при высоких температурах?
При температурах выше 225°C окисление смазки ускоряется, поэтому интервал замены сокращается примерно на 30–50% по сравнению с нормальными условиями. Конкретные интервалы нужно согласовывать с производителем оборудования и паспортом смазки.
Почему синтетические смазки дороже минеральных, если обе имеют H1?
Синтетические базовые масла (эфиры, PAO, PFPE) дороже в производстве, но они выдерживают высокие температуры, имеют низкую испаряемость и служат дольше. При высоких температурах смазка на минеральной основе быстро окисляется и требует частой замены, что увеличивает общую стоимость владения. Синтетика окупает себя за счет увеличенного ресурса и реже выходящих из строя узлов.
Заключение
Выбор пищевой смазки H1 для высоких температур - это не простой подбор по каталогу, а инженерное решение, которое требует понимания разницы между допуском по безопасности и техническими характеристиками. NSF H1 гарантирует безопасность в случае случайного контакта с пищей, но термостойкость обеспечивает выбор правильного базового масла, загустителя и системы присадок.
Ориентиры простые: для непрерывной работы выше 225°C берите синтетику на эфирной основе с полиестеровым загустителем и максимальной рабочей температурой не ниже +250°C; для подшипников - пластичные смазки NLGI 2, для цепей - жидкие масла ISO VG 220–320, для редукторов - специализированные трансмиссионные составы. Всегда проверяйте не максимальную, а допустимую непрерывную температуру в паспорте, убедитесь в совместимости с материалами уплотнений оборудования и согласуйте интервалы смазывания с производителем. При таком подходе смазка будет служить надежно, оборудование прослужит дольше, и вы избежите внеплановых остановок производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно организовать утилизацию СОЖ, чтобы избежать штрафов и соблюсти законодательные требования.
Цепное масло пищевое: узнайте, как выбрать смазку для конвейеров, снизить износ и продлить срок службы оборудования на производстве.
Узнайте, как эффективно защитить садовый инструмент от ржавчины, чтобы он служил дольше и выглядел как новый.