
Цепное масло пищевое: как выбрать смазку для конвейеров и снизить износ
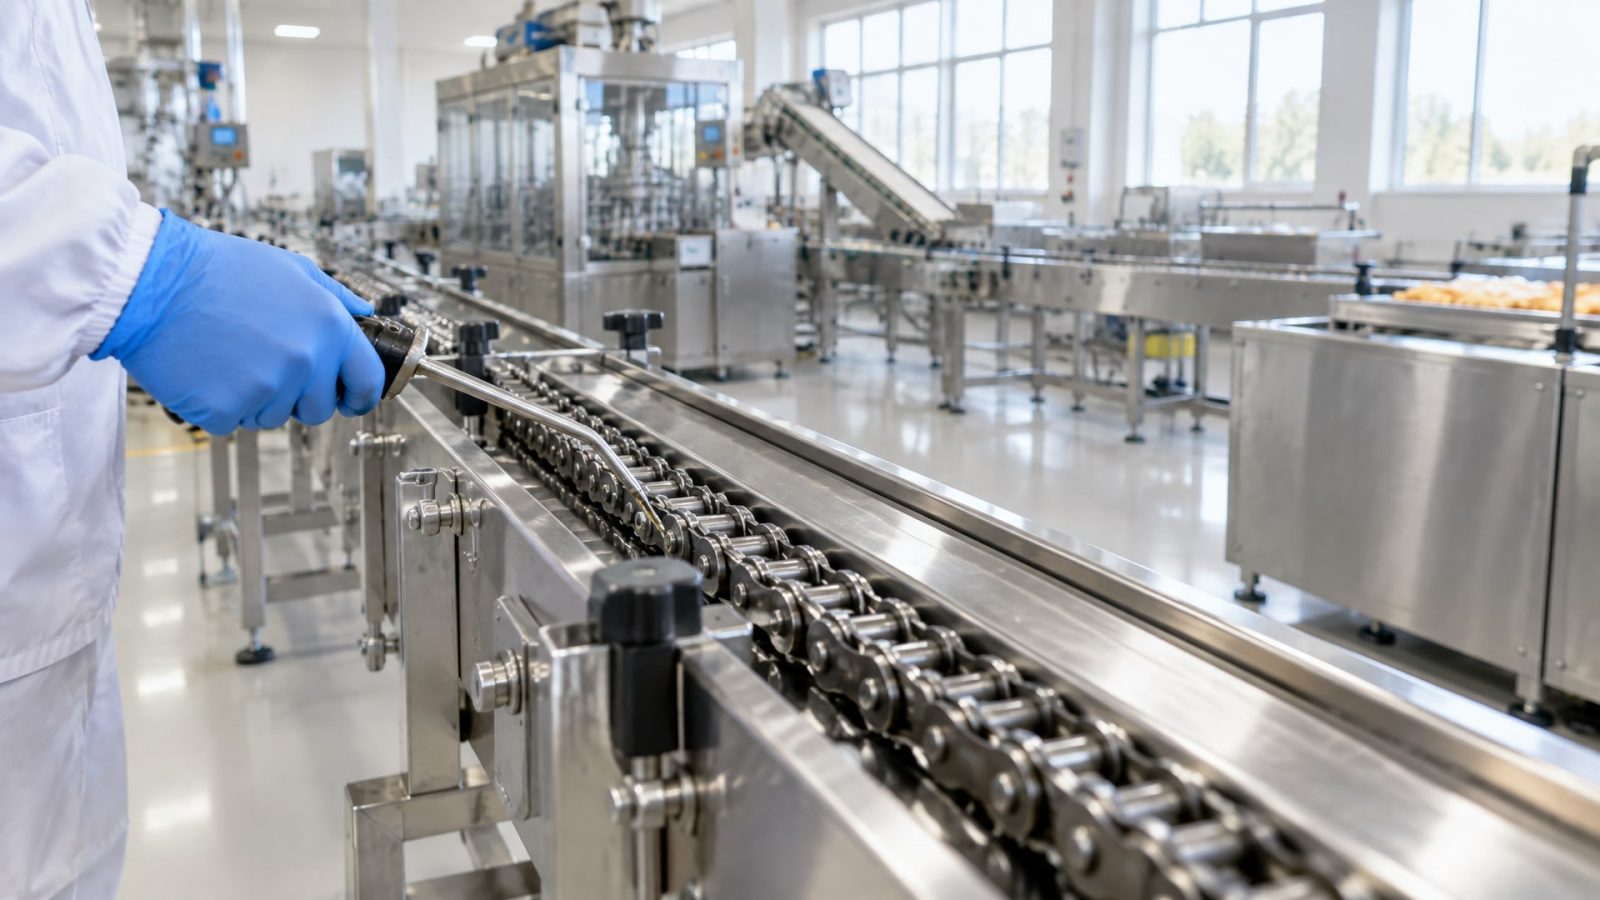
Конвейерные цепи на пищевых производствах работают под постоянной нагрузкой, в условиях регулярной влажной уборки и мойки. Правильно подобранное цепное масло с пищевым допуском не только предотвращает случайное попадание смазки в продукт, но и существенно снижает трение в шарнирах, замедляет окисление металла и продлевает ресурс цепи. Выбор смазки зависит от температурного режима, скорости цепи, частоты санитарной обработки и риска контакта с пищей. В этой статье разберем, какие критерии важны при выборе цепной смазки для конвейеров, как правильно наносить масло и какие стандарты обязательны для пищевого производства.
Статья адресована техническим специалистам, инженерам и закупщикам, которые отвечают за надежность конвейерного оборудования и его соответствие санитарно-гигиеническим требованиям.
Пищевые допуски и выбор правильной категории
Термин «пищевое масло» не столько маркетинговый ход, сколько регуляторная классификация.
Масло должно быть зарегистрировано по соответствующей схеме и содержать ингредиенты, отвечающие требованиям безопасности при возможном контакте с пищей.
Главный стандарт - NSF H1, который применяется для смазок, допускающих случайный контакт с пищевыми продуктами. Это означает, что смазка может случайно попасть на конвейер или упаковку, но не должна быть в постоянном прямом контакте. Выбор именно этого допуска основан на риск-анализе конкретного участка: если цепь работает в зоне открытых продуктов и возможно ее загрязнение, нужен NSF H1. Если же контакт исключен или минимален (например, замкнутые конвейеры без пищи), можно рассмотреть обычные индустриальные масла с требованием высокой термостойкости.
Категория NSF 3H предназначена для совсем других целей - для разделительных агентов и антипригарных смазок, которые используются в зонах прямого и постоянного контакта. Для цепей эта категория не требуется, если нет специального технологического процесса.
Важно помнить: наличие допуска NSF H1 не освобождает от необходимости снижать износ цепи. Пищевая смазка должна одновременно обеспечивать безопасность и защиту от трения, окисления и коррозии.
Вязкость масла в зависимости от условий работы
Вязкость - один из ключевых параметров при выборе цепного масла, и ее нельзя определять только по слову «пищевое».
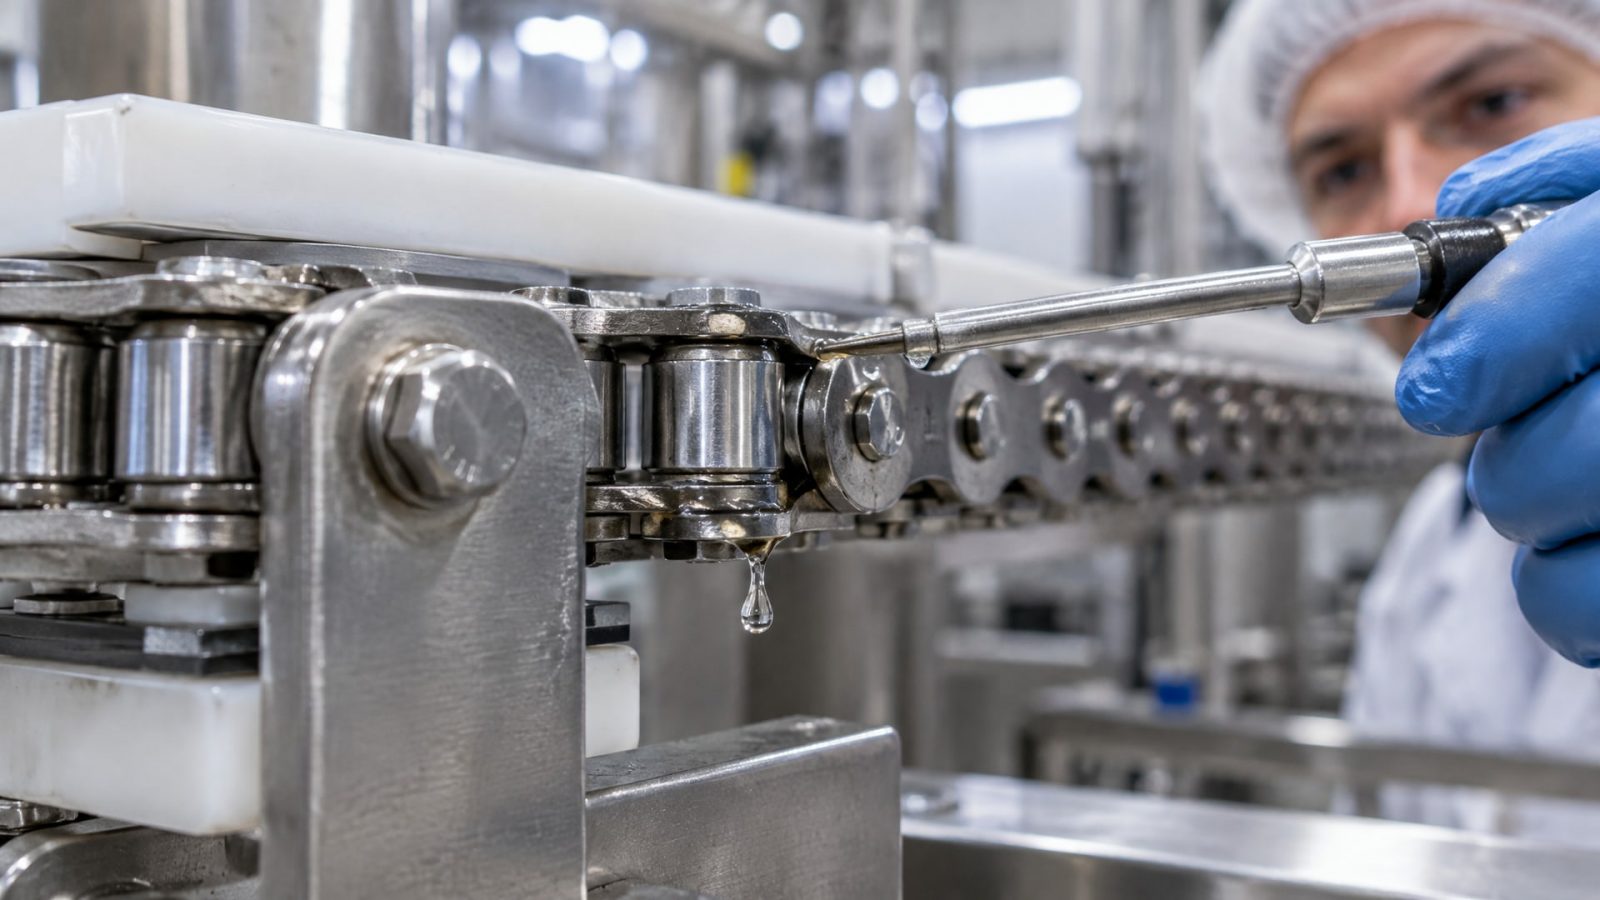
Оптимальная вязкость зависит от температуры в зоне работы цепи, ее скорости и нагрузки на шарниры.
Для конвейерных цепей в стандартных условиях (комнатная температура, умеренная скорость, легкие нагрузки) подходят масла класса ISO VG 46 или ISO VG 68. Они проникают в узкие зазоры между звеньями и не стекают слишком быстро при движении цепи.
Для цепей, работающих в горячих зонах - например, на линиях фасовки горячих продуктов или поблизости от печей - требуется значительно более вязкое масло. Практический стандарт для таких условий - ISO VG 220 или выше. Более вязкое масло держит прочную защитную пленку при повышенной температуре, противостоит центробежному выбросу при высокой скорости вращения цепи и медленнее окисляется.
Выбор вязкости по вкусу или «универсальному» маслу приводит к быстрому износу. Если температура цепи выше 60 °C, легкое масло (VG 46) будет слишком жидким и не создаст необходимую пленку. Если же цепь работает при низких температурах (например, в холодильной камере), масло VG 220 будет слишком вязким и медленно проникать в шарниры.
Синтетические базовые масла (PAO, эфиры) часто используются в пищевых цепных маслах именно потому, что обеспечивают стабильность вязкости при изменении температуры. Такие составы медленнее окисляются и служат дольше, чем минеральные аналоги.
Критические свойства смазки для снижения износа и защиты от коррозии
Снижение износа цепи зависит не только от вязкости, но и от набора функциональных свойств, которые должна обеспечить смазка.
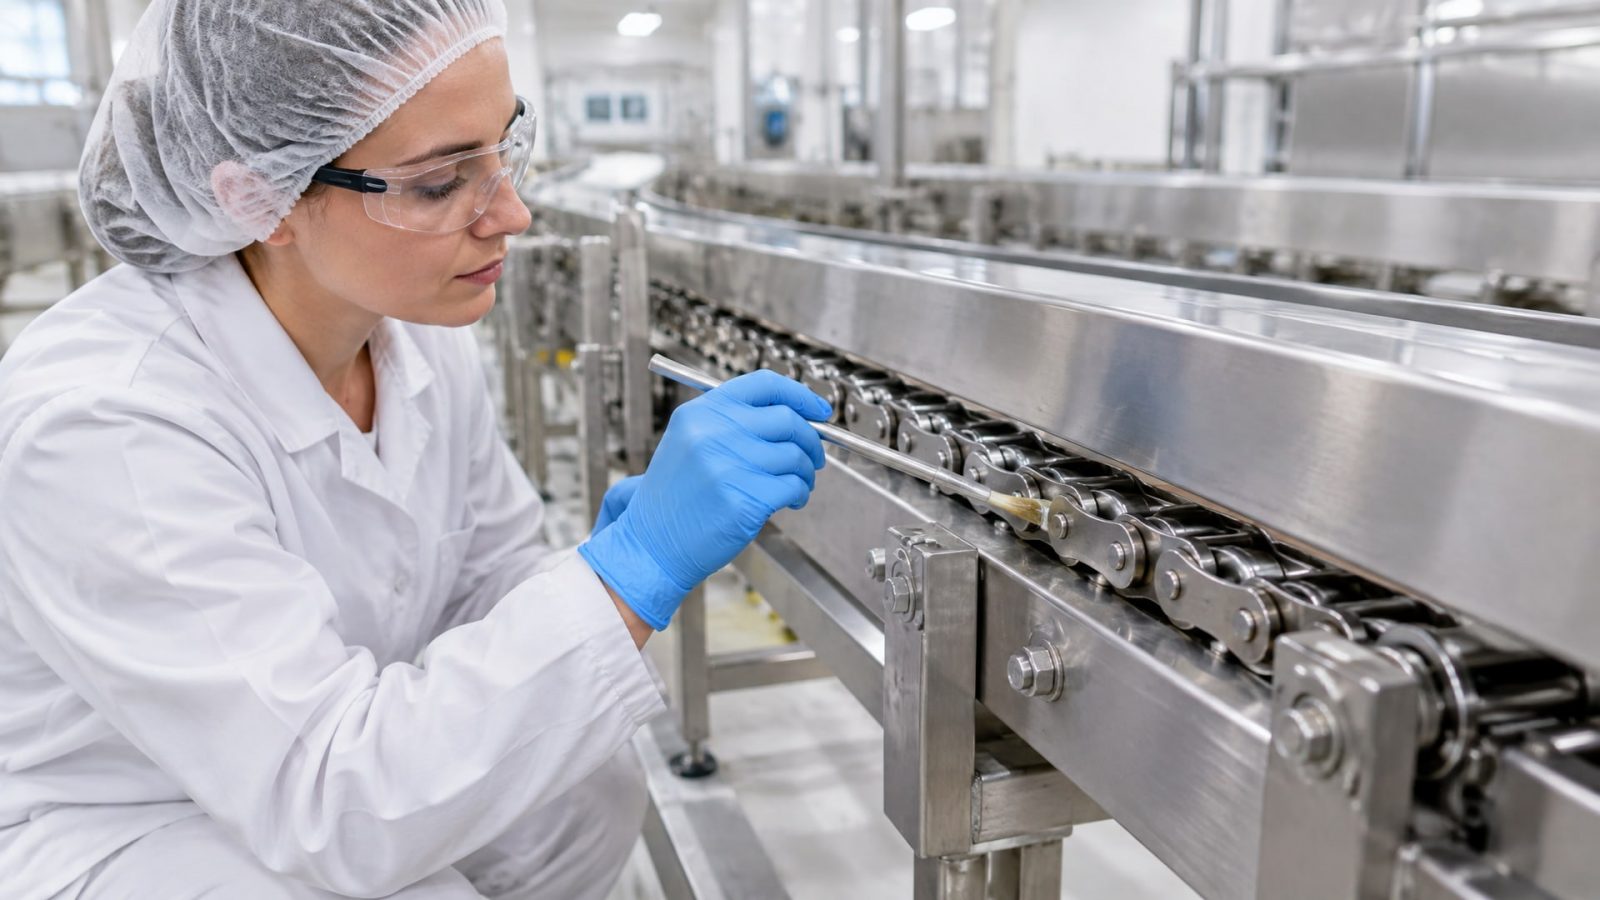
Проникающая способность - масло должно быстро достичь зоны шарниров (буксы) и роликов, где происходит основное трение. Если смазка остается только на поверхности звеньев, она не выполняет защитную функцию. Это особенно важно при ручной смазке, когда нет гарантии, что масло попадет точно в нужное место.
Стойкость к центробежному выбросу - при высокой скорости вращения цепи (например, на быстрых конвейерах) смазка может просто разбросаться центробежной силой. Правильное масло должно держаться на металле и в шарнирах, а не слетать во время работы. Это особенно критично для открытых конвейеров в пищевой отрасли.
Противоизносные и антизадирные свойства - смазка содержит присадки, которые образуют защитный слой на поверхности металла и препятствуют его прямому контакту при высокой нагрузке. Без этих свойств даже частая смазка не предотвратит фреттинг (микроскопический износ) и коррозию в зоне шарниров.
Термостабильность - масло должно сохранять свои защитные свойства при нагреве. Окисление смазки приводит к образованию кислот, которые разъедают металл, и вязкость становится нестабильной. Пищевые цепные масла на синтетической основе медленнее окисляются, чем минеральные.
Водостойкость и стойкость к смыванию - на пищевых производствах регулярно проводится санитарная мойка с использованием воды, горячего пара и дезинфицирующих растворов. Смазка должна оставаться в зоне шарниров и не смываться при контакте с водой. Масла с высокой водостойкостью образуют устойчивую пленку, которая не разрушается от влаги.
Для конвейеров с частой влажной уборкой рекомендуется выбирать составы, которые оставляют меньше остатков (минимальную дозировку) и быстрее восстанавливают защитный слой после очистки.
Способы нанесения смазки и режим обслуживания
Правильное нанесение смазки не менее важно, чем выбор самого масла.
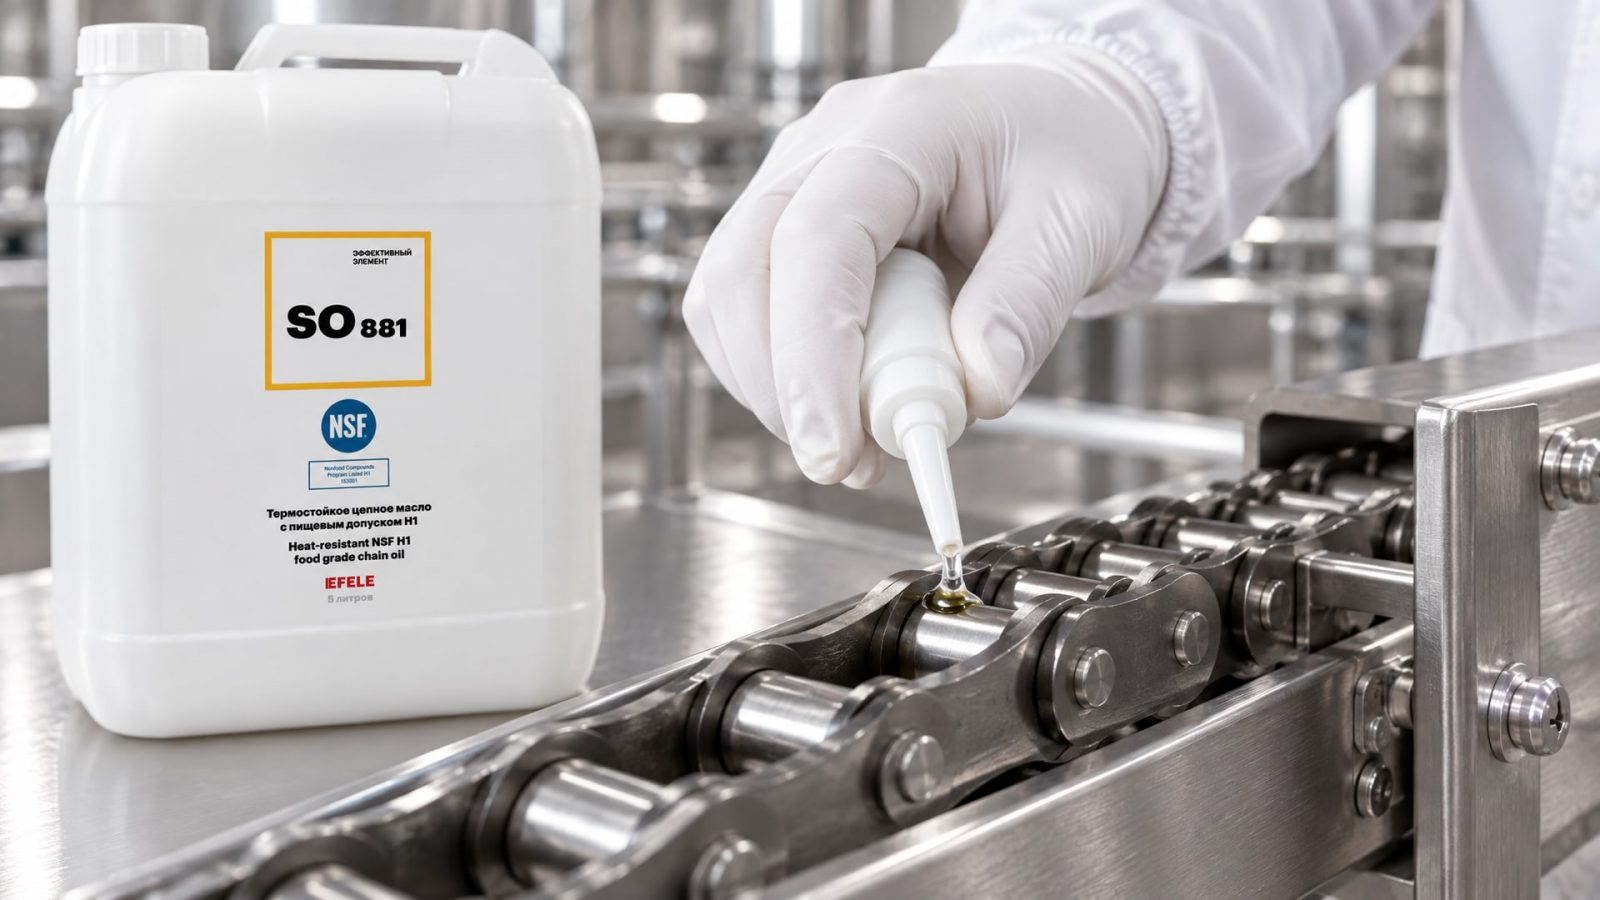
Цепь должна быть смазана именно в зонах трения, а не просто пролита маслом сверху.
При ручной смазке масло наносят на верхнюю ветвь звена (между пластинами и роликом), где оно под действием силы тяжести и движения цепи проникает в шарниры. Наносить нужно тонкой пленкой, а не заливать маслом; после нанесения цепь должна немного поработать, чтобы масло распределилось. Избыток смазки удаляют мягкой тряпкой после сборки оборудования.
Интервал смазки зависит от режима работы. В рекомендациях по цепной смазке указано, что для непрерывно работающей цепи ручную смазку нужно повторять минимум раз в день или каждые 8 часов при интенсивной работе. Это предотвращает полное испарение и стекание масла, которые приводят к сухому трению.
Автоматическая система смазки предпочтительна для длинных конвейеров и высоких скоростей. Она дозирует масло точно и непрерывно, исключая простои без смазки. Автоматические системы снижают риск человеческой ошибки и обеспечивают более стабильное состояние смазки.
Для высокотемпературных цепей ручная смазка часто недостаточна из-за быстрого испарения масла. Здесь нужна автоматическая подача или масло с повышенной вязкостью (ISO VG 220 и выше), которое медленнее испаряется.
При выборе цепного масла с пищевым допуском для конвейеров, работающих в горячих зонах, рекомендуется использовать термостойкое цепное масло EFELE SO-881 (NSF H1), которое обеспечивает высокую адгезию к металлу, устойчивость к вымыванию при санитарной обработке и сохраняет защитные свойства при температурах выше 60 °C. Это масло содержит синтетические базовые компоненты, которые медленнее окисляются в условиях пищевого производства.
Диагностика износа и условия замены цепи
Мониторинг состояния цепи помогает вовремя обнаружить проблемы и предотвратить остановку конвейера.
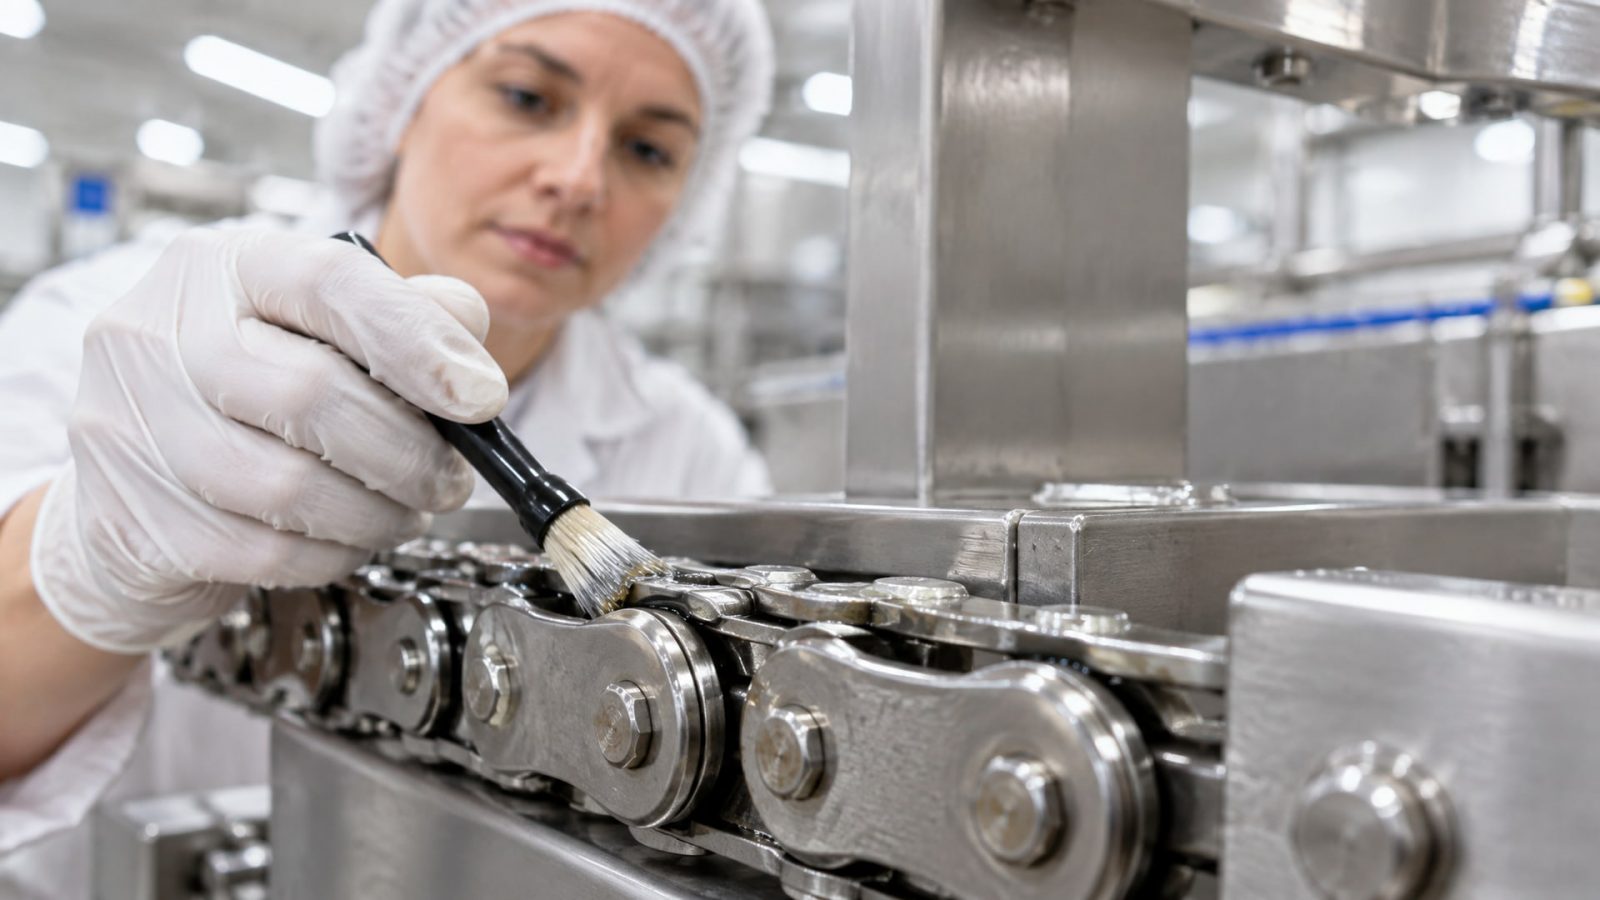
Главный показатель износа - удлинение (вытяжка) цепи. При нормальной работе цепь изнашивается и постепенно удлиняется. Согласно практическим рекомендациям, допустимое удлинение составляет 3–5% шага цепи (расстояние между соседними шарнирами). Если вытяжка превысит этот предел, возникает риск схода цепи с звездочки, так называемый «ride up», когда ролик начинает скользить по зубу вместо плавного захвата. На этом этапе цепь становится опасной и требует замены, даже если ее еще можно натянуть.
Как измерить удлинение: натяните неработающую цепь с умеренной силой (обычно указывается в техпаспорте конвейера) и измерьте расстояние между серединами концевых осей. Сравните с расчетной длиной из спецификации. Если вытяжка близка к 3–5%, срок замены истекает.
Визуальные признаки износа: - Ржавчина, черный налет или белые отложения на звеньях и роликах указывают на недостаточную смазку или контакт с коррозионными средами. - Люфт в шарнирах (цепь «гремит» при движении) говорит о том, что смазка не создает нужную пленку и металл контактирует напрямую. - Заедание или рывки при движении часто связаны с фреттингом - микроскопическим износом, который начинается при недостатке смазки.
Профилактика: регулярная смазка снижает износ не менее чем на 30–40%, если сравнивать цепи с адекватной и неадекватной смазкой. Однако даже самое лучшее масло не спасет цепь, которая уже вытянулась более чем на 5% шага. В этом случае нужна замена.
Универсальное решение для легконагруженных узлов
Не все узлы конвейера требуют высокотемпературного масла или автоматической смазки.
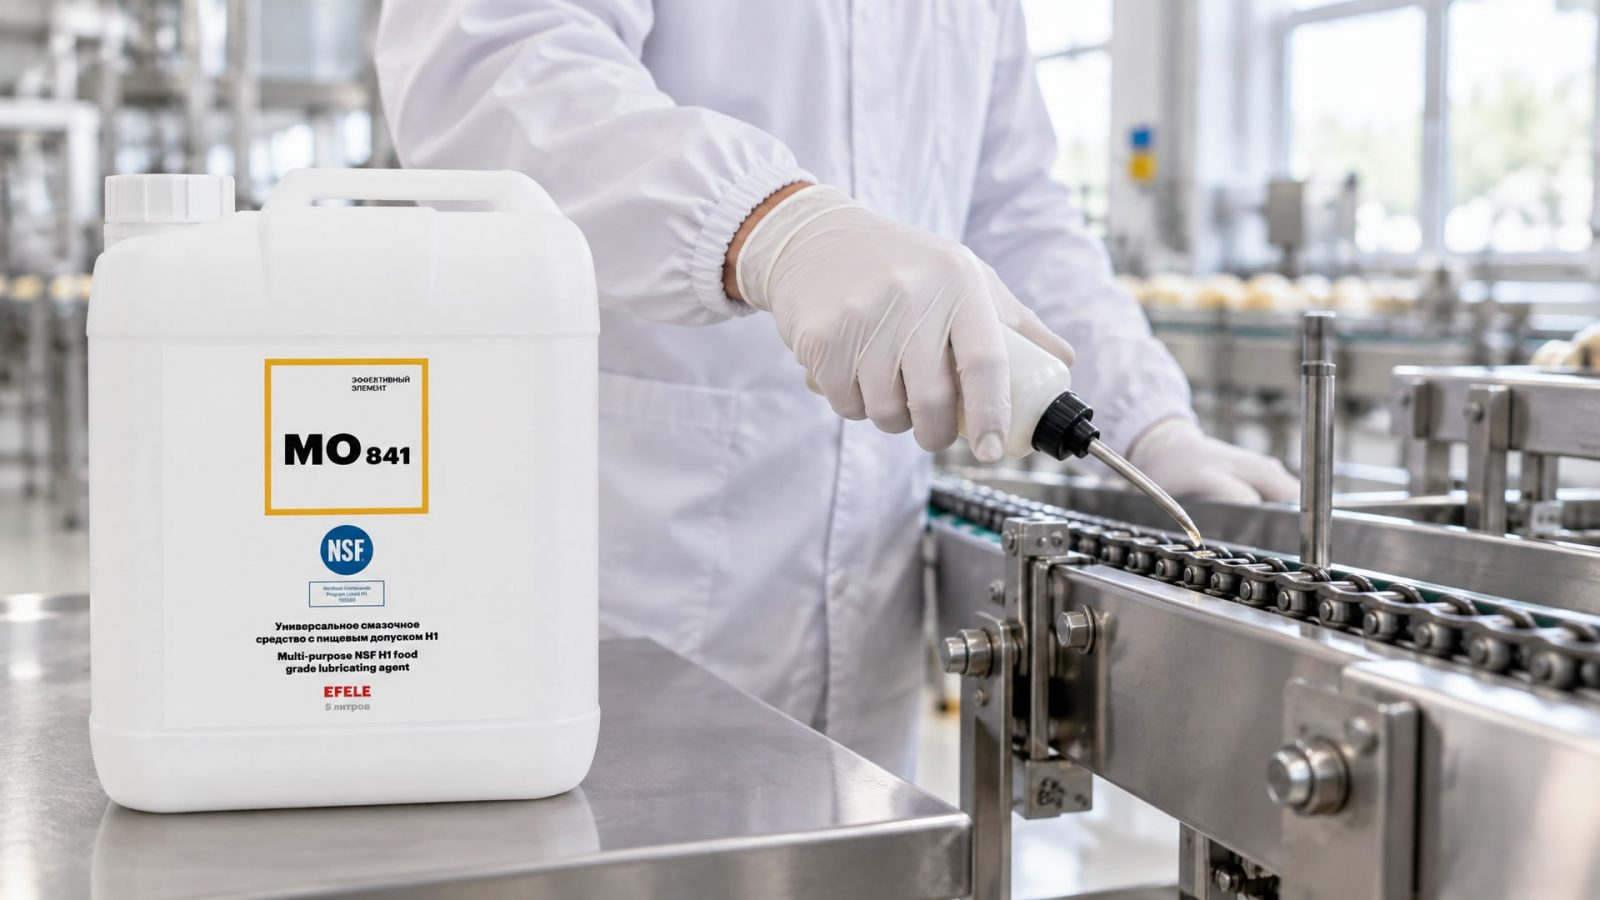
На участках, где цепь работает при комнатной температуре и без экстремальных нагрузок, можно применять универсальные масла.
Такие масла обычно имеют вязкость ISO VG 46 или ISO VG 68, быстро проникают в шарниры, оставляют минимум липких остатков и идеально подходят для конвейеров фасовки, упаковки и других областей с прямым контактом цепи и продукта.
Совет инженера: На пищевых производствах, где требуется снизить остатки смазки и упростить контроль качества продукции, часто используют EFELE MO-841 - универсальное масло с пищевым допуском NSF H1, которое практически не имеет запаха и легко испаряется после высыхания. Это масло подходит для ручной смазки цепей легконагруженных конвейеров и позволяет значительно снизить время на санитарную обработку, потому что оставляет меньше жирных пятен на оборудовании.
Часто задаваемые вопросы
Какая вязкость цепного масла нужна для конвейеров в холодильной камере?
Для холодильных конвейеров (температура 0–5 °C) подходят масла вязкостью ISO VG 46 или ISO VG 68. При низких температурах слишком вязкое масло (VG 220) будет проникать в шарниры медленнее. Смазку в холодных условиях нужно наносить чаще, чтобы компенсировать эффект стекания. Важно выбрать масло на синтетической основе, которое не загустевает при минусовых температурах.
Почему после мойки конвейера исчезает смазка?
Обычное минеральное масло и масла без водостойкости смываются горячей водой и мыльными растворами. Пищевое цепное масло должно иметь высокую водостойкость и образовывать устойчивую пленку, которая не разрушается при контакте с водой. После мойки конвейер нужно тщательно высушить перед повторной смазкой, иначе новое масло не прилипнет к влажному металлу.
Как часто нужно смазывать цепь конвейера при высоких скоростях?
Для высокоскоростных конвейеров (более 0,5 м/с) рекомендуется автоматическая система смазки, так как ручная смазка раз в день уже не справляется. Масло испаряется и стекает быстрее при высокой скорости и центробежном выбросе. Если автоматической системы нет, ручную смазку нужно повторять каждые 4–6 часов.
Можно ли использовать одно масло для всех цепей на производстве?
Нет. Для разных условий нужны разные вязкости и составы. Если на производстве есть как горячие, так и холодные конвейеры, а также узлы с разной нагрузкой, следует подобрать минимум два-три варианта смазки. Использование одного универсального масла может привести к ускоренному износу в горячих зонах или затруднению пуска в холодных.
Как понять, что цепь изношена и ее пора менять?
Главный признак - удлинение (вытяжка) более 3–5% шага цепи. Измерьте расстояние между концевыми осями при натяжении и сравните со спецификацией. Если вытяжка достигла лимита, замена неизбежна. Вторичные признаки: люфт в шарнирах, рывки при движении, ржавчина, которая не исчезает после смазки. На таком этапе даже хорошая смазка уже не решает проблему.
Заключение
Выбор цепного масла пищевого категории NSF H1 - это не только соблюдение санитарно-гигиенических требований, но и инвестиция в долговечность конвейерного оборудования. Правильная вязкость, комплекс противоизносных и водостойких свойств, а также регулярное переслабление минимум раз в 8 часов (или через автоматическую систему) обеспечивают снижение износа цепи на 30–40% по сравнению с отсутствием смазки.
При выборе смазки сначала определите режим работы: температуру цепи, скорость, нагрузку и частоту санитарной мойки. Затем подберите масло с соответствующей вязкостью (ISO VG 46–68 для нормальных условий, ISO VG 220 и выше для горячих зон), убедитесь в наличии допуска NSF H1, проверьте противоизносные и водостойкие свойства. Следующий шаг - установить график смазки и контролировать удлинение цепи, чтобы вовремя заметить критический износ и назначить замену перед отказом.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как эффективно защитить садовый инструмент от ржавчины, чтобы он служил дольше и выглядел как новый.
Высокотемпературный герметик обеспечивает герметичность резьбовых соединений в сложных условиях, предотвращая утечки и аварии.
Узнайте, как выбрать разъемный фиксатор резьбы, чтобы обеспечить надежность соединения и возможность его обслуживания.