
Пищевые смазки H1 и аудит ХАССП: что проверяют аудиторы
Пищевые смазки класса H1 - это не просто материал с привлекательным названием, а инструмент управления риском, который аудиторы ХАССП проверяют в первую очередь. Когда на производстве возникает вероятность случайного контакта смазки с продуктом, правильный выбор материала и его документирование становятся ключевыми факторами прохождения сертификационной проверки. Статья разберет, почему аудиторы обращают внимание именно на H1, как эти смазки встраиваются в систему анализа опасностей и что делает разницу между пройденным и провалившимся аудитом пищевого производства.
Для технических специалистов, инженеров и закупщиков важно понимать не только терминологию, но и практическую логику применения: где нужна H1, как ее документировать и почему аудитору недостаточно просто видеть на таре надпись «food grade».
Что такое H1 и как это связано с ХАССП
Класс H1 обозначает смазки для мест, где возможен случайный контакт с пищей.
Это не означает, что контакт желателен или норма - напротив, H1 предназначена для ситуаций, когда контакт технически невозможно полностью исключить, но вероятность его низкая и контролируемая. Смазки этого класса должны быть безвкусными, без запаха и физиологически инертными: они не токсичны при инцидентном поступлении в пищу.
В США основой для регулирования H1 служит федеральный стандарт 21 CFR 178.3570, определяющий допустимые компоненты и методики испытания. В России и европейских странах применяется стандарт ISO 21469, охватывающий не только состав смазки, но и всю систему: производство, хранение, маркировку и применение на производстве.
ХАССП (Hazard Analysis and Critical Control Points) - это превентивная система управления пищевой безопасностью. Она требует идентифицировать потенциальные опасности, включая химическое загрязнение, установить критические контрольные точки и выбрать меры управления. Смазки рассматриваются как потенциальный источник именно такого загрязнения, поэтому выбор материала и место его применения становятся предметом ХАССП-анализа. Если риск контакта идентифицирован, то H1-смазка - это признанный барьер управления этим риском.
Как аудиторы проверяют соответствие H1
Аудитор ХАССП не ограничивается взглядом на этикетку или паспорт безопасности.
Его задача - убедиться, что предприятие имеет доказуемую систему контроля. Для смазок это означает несколько обязательных элементов.
Во-первых, проверяется наличие актуальной регистрации продукта в реестре NSF. Регистрация H1 выдается конкретно на каждый продукт и конкретно на каждый производитель. Старый сертификат или маркетинговая надпись недостаточны; аудитор может запросить выписку из живого реестра NSF, где видна дата регистрации, номер, область применения и дата последней проверки. Это показывает, что материал прошел независимую оценку и допущен именно для того типа применения, который декларирует предприятие.
Во-вторых, проверяется реестр смазок на самом производстве. Это может быть таблица или карточка товара, где указано название продукта, регистрационный номер H1, конкретные места применения (например, «подшипники конвейера зоны упаковки»), максимальная дозировка и периодичность замены. Без этого реестра даже наличие правильной смазки не обезопасит от замечания аудитора, так как это будет означать, что контроль не документирован.
В-третьих, аудитор изучает процедуры замены и переподготовки персонала. Должны быть задокументированы процедуры нанесения смазки, очистки перед заменой, утилизации остатков и обучение операторов различию между H1 и H2. На пищевом производстве, где на одной линии используются смазки разных классов, риск ошибочной заливки H2 вместо H1 или смешения материалов - это серьезная находка для аудитора.
В-четвертых, проверяется соответствие примененной смазки конкретному оборудованию и режиму работы. H1-смазка должна быть совместима с материалом уплотнений, выдерживать рабочие температуры, обеспечивать необходимую защиту от износа. Если на производстве работает высоконагруженный узел с периодической мойкой горячей водой, то H1-смазка должна быть термостойкой и не вымываться водой - иначе она просто не защитит оборудование, и смысл ее применения потеряется.
Место смазок в анализе опасностей ХАССП
ХАССП-анализ начинается с идентификации опасностей.
Для пищевого производства опасности разделяют на биологические (микроорганизмы, вирусы), химические (пестициды, аллергены, посторонние вещества) и физические (осколки стекла, металл). Смазки относятся к химическим опасностям: если смазка попадет в продукт, это загрязнение химического характера.
Затем определяют критические контрольные точки (CCP) - этапы процесса, где опасность может быть управлена. Смазка на вращающихся узлах конвейера, на подшипниках ленты упаковщика или на направляющих нее имеет прямое отношение к цепочке производства. Это критические точки.
Для каждой CCP устанавливают меры управления. В случае смазок мерой управления риском является именно выбор H1: смазка, допущенная для случайного контакта с пищей, снижает риск до приемлемого уровня. Если на производстве используется обычная минеральная смазка или материал без допуска H1, аудитор зафиксирует отсутствие барьера управления и может требовать либо замену смазки, либо переделки процесса (например, полного исключения смазки из зоны контакта).
Затем организуют мониторинг: обычно это ежемесячная или ежеквартальная проверка наличия смазки в баках, состояния этикеток, отсутствия смешения материалов. Документируются результаты проверок. Если что-то обнаружится (например, частично использованный бак H2, случайно поставленный рядом с H1), то нужны корректирующие действия: замена, уборка, переподготовка.
Наконец, ведут записи: акты проверок, реестры смазок, сертификаты и регистрации H1, протоколы обучения персонала. Все эти документы аудитор запрашивает и анализирует. Если записей нет, то мониторинг считается не проведенным, даже если на практике все было в порядке.
Различие между H1 и H2 и его значение для аудита
H1 и H2 - это две разные категории допусков в системе NSF, и их путаница на производстве - частая причина замечаний.
H1 допускается при возможном случайном контакте с пищей. Это смазки для узлов, которые технически находятся близко к продукту или зоне его обработки, но риск контакта контролируется процессом и конструкцией оборудования.
H2 предназначена для оборудования, где контакт с пищей не предполагается вообще: смазки для редукторов в подвальном этаже, для механизмов в закрытых корпусах, для станков вне зоны производства. H2 может быть дешевле и часто имеет совсем другой состав - например, содержит компоненты, которые токсичны при проглатывании.
Аудитор проверит, есть ли на производстве четкое разделение. Если видит смазку H2 на конвейерной ленте пищевого цеха, это серьезная находка. Если смазки хранятся в одном помещении без разделения, и есть риск путаницы, аудитор может потребовать переделку системы хранения.
Практический смысл состоит в том, что H1 дороже и часто менее универсальна (например, может иметь узкий диапазон рабочих температур или специальные требования к совместимости). H2 универсальнее и дешевле, но ее нельзя применять в пищевых зонах. Закупщик должен различать эти материалы и заказывать именно то, что нужно. Если нет четкого разделения, возникает системный риск, и аудитор это уловит.
Требования стандарта ISO 21469 к системе управления смазками
ISO 21469 - это стандарт, который аудиторы часто упоминают при оценке полноты системы контроля.
Он охватывает не только состав смазки, но и весь жизненный цикл: от выбора и закупки до применения, хранения и утилизации.
Согласно ISO 21469, предприятие должно:
Идентифицировать все смазки, используемые на производстве, и оценить риск контакта каждой с пищей.
Выбрать смазку класса H1 (или H3 для прямого контакта, если это допустимо рецептурой) для зон, где контакт возможен.
Убедиться, что выбранная смазка зарегистрирована как H1 и имеет допуски, совместимые с материалами оборудования и условиями работы.
Документировать процедуры применения, включая точки нанесения, дозировку, периодичность замены и методику удаления излишков.
Обучить персонал различию между допускаемыми и недопускаемыми смазками, правилам безопасного обращения и процедурам в случае случайного контакта.
Хранить смазки отдельно, маркировать, проверять целостность упаковки и сроки годности перед применением.
Вести записи о закупках, применении, замене смазок и результатах проверок.
Проводить внутренний аудит системы, включая проверку соответствия выбранных материалов требованиям и анализ любых инцидентов.
Предприятие, которое может продемонстрировать, что оно следует этим требованиям, показывает аудитору, что система контроля смазок выстроена комплексно. Это усиливает доверие к ХАССП-плану и снижает вероятность серьезных замечаний.
Практические шаги по подготовке к ХАССП-аудиту
Чтобы успешно пройти аудит ХАССП, предприятию нужно предварительно проделать несколько работ с смазками.
Первый шаг - составить реестр всех смазок, используемых на производстве. В реестре указывают название продукта (точное, как на упаковке), производителя, регистрационный номер H1 или H2, конкретные места применения, периодичность замены и максимальную дозировку. Реестр должен быть доступен и актуален; при закупке новой смазки реестр обновляют.
Второй шаг - убедиться, что все смазки для пищевых зон имеют актуальную регистрацию H1 в системе NSF. Это можно проверить на официальном сайте NSF, введя название продукта и производителя. Если смазка уже давно находится на производстве, но рег истрация устарела или недоступна, нужно либо получить новый сертификат от поставщика, либо заменить смазку на сертифицированный материал.
Третий шаг - разработать и задокументировать процедуры нанесения смазки. Процедура должна описывать, как подготовить площадку, какую смазку использовать, в каком количестве, как удалить излишки (обычно тонкой пленкой, а не слоем), и как очистить инструменты. Процедура должна исключать возможность ошибки при различении H1 и H2.
Четвертый шаг - обучить персонал. Операторы и техники должны знать, почему используется именно H1 в пищевых зонах, какие смазки запрещены, как распознать правильный материал и что делать в случае случайного контакта или подозрения на смешение материалов. Обучение документируется с подписями обученных лиц.
Пятый шаг - установить периодический контроль. Это может быть ежемесячная проверка наличия смазки, состояния баков, отсутствия смешения, соответствия используемых материалов реестру. Результаты проверок документируются и хранятся. На высоконагруженных узлах, требующих водостойкости и теплостойкости, в условиях мойки горячей водой, может потребоваться смазка, которая не вымывается и не теряет свойства: примеров таких решений предостаточно на рынке, включая специализированные составы с повышенной адгезией к поверхности и устойчивостью к гидролизу.
Шестой шаг - подготовить документы для аудита. Это реестр смазок, копии сертификатов и регистраций H1, процедуры, записи обучения, протоколы проверок и акты внутренних аудитов. Все документы должны быть скомплектованы, в порядке хронологии и легко доступны аудитору.
Частые ошибки и как их избежать
На практике предприятия часто допускают ошибки при работе с H1, которые аудитор сразу выявит.
Ошибка 1: отсутствие различия между H1 и H2 при хранении и применении. Смазки хранят в одном стеллаже, не маркируют, используют из одного шкафчика. Риск путаницы очень высок. Решение: отдельное хранилище для H1 и H2, четкая маркировка на этикетках и контейнерах, регулярная проверка.
Ошибка 2: использование устаревшего сертификата. Сертификат выдан 5-10 лет назад, но предприятие полагает, что смазка все еще регистрирована. Регистрация NSF может истечь, и поставщик мог обновить формулу. Решение: ежегодно проверять живой реестр NSF на сайте, получать актуальные сертификаты от поставщика.
Ошибка 3: применение H1 в местах, где контакт с пищей маловероятен. Например, смазывают редуктор в подвале H1, когда можно использовать H2. Это не нарушение, но показывает неоптимальное управление ресурсами. Аудитор может спросить, почему именно H1. Решение: провести анализ опасностей, четко определить зоны контакта и применять правильный класс в каждой.
Ошибка 4: отсутствие записей о применении и контроле. Смазки используются, но никаких протоколов нет. Аудитор не может убедиться, что контроль проводился. Решение: вести журнал проверок, заполнять его регулярно, хранить минимум 1 год.
Ошибка 5: несоответствие смазки условиям работы оборудования. Например, применяют обычную H1-смазку на конвейере, который моют горячей водой каждый день. Смазка вымывается и теряет защитные свойства. Решение: перед выбором смазки провести анализ рабочих условий (температура, влажность, контакт с водой, механические нагрузки) и выбрать материал с соответствующими техническими характеристиками.
Интеграция H1-смазок в документацию ХАССП
Когда H1-смазка выбрана и ее применение документировано, следующий шаг - правильно вписать ее в общий ХАССП-план предприятия.
В разделе идентификации опасностей должна быть строка: «Риск загрязнения смазкой в местах возможного контакта с пищей (зоны: конвейер упаковки, подшипники ленты, направляющие)». Опасность оценивается как химическая.
В разделе критических контрольных точек указываются конкретные узлы: «Подшипники конвейера зоны упаковки - CCP для контроля смазки». Это означает, что здесь опасность может быть управлена и контролируется.
В разделе мер управления записывается: «Применение смазки класса NSF H1 (например, [конкретный продукт с регистрационным номером])». Мера показывает, что выбран признанный барьер.
В разделе мониторинга указывается: «Ежемесячная визуальная проверка состояния смазки, наличие этикетки, соответствие сертификату; ежегодная проверка актуальности регистрации H1 в реестре NSF». Это показывает, как контролируется эффективность меры.
В разделе корректирующих действий прописывается: «При обнаружении несоответствия (смешение смазок, истечение срока годности, отсутствие регистрации): замена смазки, очистка узлов, переподготовка персонала, анализ причины инцидента».
Все эти разделы должны быть связаны с приложениями: реестром смазок, копиями сертификатов, процедурами, протоколами проверок. Когда аудитор откроет ХАССП-план, он должен сразу увидеть, что смазки рассмотрены системно и управление рисками обоснованно.
Роль поставщика в подтверждении соответствия H1
Предприятие отвечает за выбор и применение смазок, но поставщик должен предоставить достоверную информацию и поддержку.
От поставщика аудитор ожидает:
Паспорт безопасности (SDS) на русском языке с указанием всех компонентов и их концентраций.
Сертификат соответствия NSF H1 с регистрационным номером, датой выдачи и сроком действия.
Документ, подтверждающий, что смазка соответствует требованиям 21 CFR 178.3570 (для поставок в США или при ссылке на американский стандарт).
Документ или справку, подтверждающую соответствие ISO 21469 (если производитель проводил такую оценку).
Информацию о совместимости с материалами уплотнений (чтобы исключить разбухание резины).
Рекомендации по применению, включая диапазоны температур, максимальные дозировки, периодичность замены.
Контактную информацию технической поддержки для консультаций при выборе смазки под конкретное оборудование.
Если поставщик может предоставить все эти материалы на запрос, это повышает уверенность предприятия в качестве и подкрепляет доверие аудитора. На пищевых производствах часто работают с ограниченным числом поставщиков именно потому, что важна стабильность документирования и гарантия соответствия.
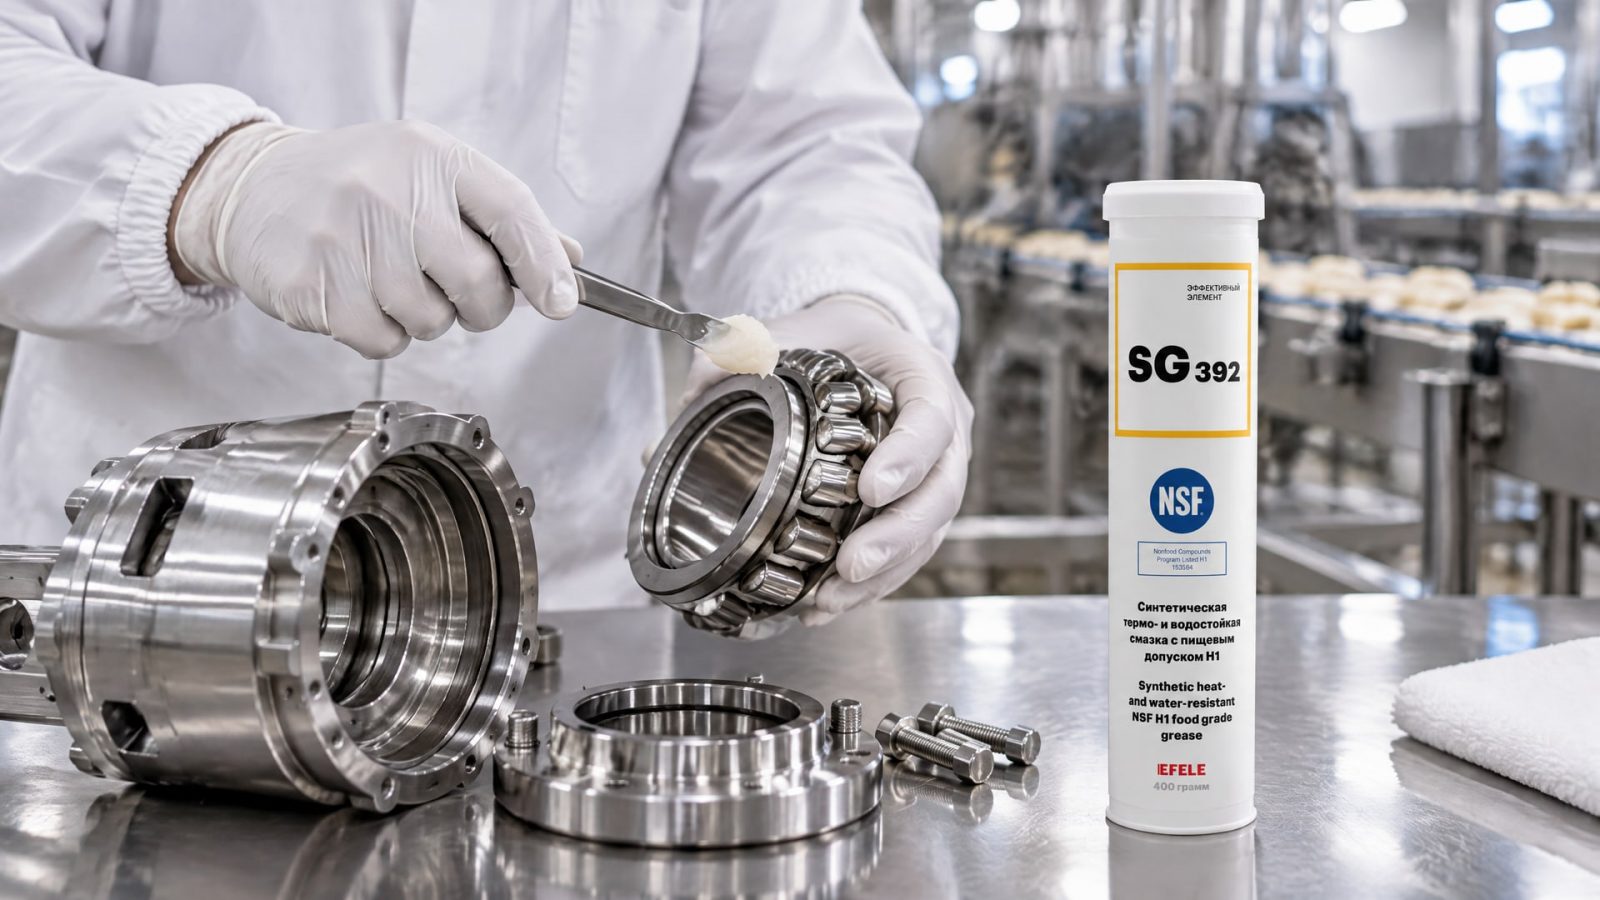
На практике предприятия, работающие на пищевых линиях с интенсивной мойкой, выбирают смазки, которые совмещают допуск H1 с устойчивостью к вымыванию и высоким температурам. Например, EFELE SG-392 позиционируется как решение для таких условий: она обладает водостойкостью и теплостойкостью, сохраняя адгезию к поверхности даже при периодическом контакте с горячей водой, что крайне важно для оборудования, требующего частой санитарной обработки.
Часто задаваемые вопросы
Какое количество H1-смазок нужно хранить на производстве?
Количество зависит от размера производства, числа узлов и периодичности замены. Закупочная логика обычна: достаточно для 2-3 плановых замен плюс резервный запас на 1-2 месяца. Это исключает частые закупки и снижает риск путаницы при хранении. Все контейнеры должны быть герметично закупорены и промаркированы с указанием даты открытия.
Может ли H1-смазка испортиться при хранении?
Да, H1-смазка может окисляться и терять свойства при длительном хранении, особенно при воздействии света и высокой температуры. По этому при хранении нужно соблюдать температурный режим (обычно 15-25 °C), избегать прямого солнечного света и влаги. Срок хранения указан на упаковке и в техническом паспорте; истекший срок - причина для замены.
Почему аудитор проверяет реестр NSF, а не верит паспорту безопасности?
Потому что паспорт безопасности - это документ от производителя, а регистрация NSF H1 - это независимая оценка и одобрение. Регистрация может истечь, если производитель не проводит переаттестацию, или может быть отозвана при выявлении проблем. Живой реестр NSF - это источник истины для аудитора.
Как часто нужно переподготавливать персонал по работе со смазками?
Обычно при приеме на работу - обязательное обучение. Затем переподготовка проводится ежегодно или при смене процедур, введении новой смазки, обнаружении ошибок. Все обучение документируется с подписями, датой и темой. На малых производствах могут быть расписаны персонально ответственные лица.
Что делать, если во время аудита выявлено, что смазка не зарегистрирована как H1?
Это серьезное замечание. Нужно немедленно заменить смазку на сертифицированный материал, очистить все узлы и проверить, не попала ли старая смазка в продукт. Затем провести корректирующее действие: пересмотр процедур закупки, обучение персонала, внутренний аудит. Повторная проверка аудиторов обычно проводится через 1-3 месяца.
Заключение
Пищевые смазки H1 - это не просто материал для обслуживания оборудования, а элемент системы управления безопасностью на пищевом производстве. Их наличие, правильное применение и документирование являются признаками того, что предприятие серьезно относится к ХАССП и может демонстрировать аудитору контролируемый процесс.
Успешное прохождение ХАССП-аудита зависит не только от выбора H1, но и от того, насколько скрупулезно предприятие ведет реестры, процедуры, записи проверок и обучение. Аудитор ищет доказательства системного подхода: наличие актуальной регистрации в NSF, хранение смазок отдельно, четкое разделение между H1 и H2, фиксация всех применений и контрольных действий. Предприятие, которое может предоставить эту документацию в организованном виде и объяснить логику своего выбора, демонстрирует компетентность и надежность.
Начните с инвентаризации: составьте реестр всех смазок, проверьте регистрацию H1 каждой в системе NSF, убедитесь, что они применяются в правильных местах. Затем оформите процедуры, обучите персонал и начните вести записи проверок. Эти шаги трудозатратны, но превращают управление смазками из факультативной задачи в доказуемую часть ХАССП-плана, что существенно повышает шансы на успешный аудит.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать и нанести смазку для петель дверей автомобиля, чтобы устранить скрип и заедания надолго.
Замена прокладки фланца анаэробным формирователем: надежная герметизация и монтаж без ошибок.
Узнайте, какая смазка для замков авто эффективно защищает механизмы от замерзания и как ее правильно применять.