
Покрытие алюминиевого сплава: почему бытовое антипригарное покрытие не всегда подходит для механизмов
Бытовое антипригарное покрытие и промышленная обработка алюминия решают разные задачи. Для деталей, работающих на скольжение, важно не просто наличие PTFE, а система покрытия, которая учитывает сплав, подготовку поверхности, толщину и условия эксплуатации. Для алюминиевых сплавов применяют, в частности, твердое анодирование с PTFE-импрегнацией или соосаждением по AMS 2482.
Инженерам, специалистам по ремонту и закупщикам важно оценивать не только низкое трение, но и износостойкость покрытия, состояние основания и влияние обработки на размеры детали. Ниже разберем, чем промышленные защитные покрытия алюминиевых сплавов отличаются от бытовых, как подходить к ремонту и какие требования зафиксировать в техническом задании.
Почему бытовое антипригарное покрытие не всегда подходит для промышленного механизма
Бытовое антипригарное покрытие рассчитано на свою задачу: не допускать прилипания продуктов к поверхности.
Для промышленной детали этого свойства недостаточно. В механизме покрытие взаимодействует с сопряженной поверхностью, испытывает трение и износ, а также должно соответствовать геометрии детали и требованиям к ее основанию.
Сам по себе PTFE не гарантирует долговечность. На результат влияют подложка, способ подготовки алюминия, толщина покрытия и режим его формирования. Если эти условия не заданы и не контролируются, покрытие может быстро деградировать даже при низком коэффициенте трения. Поэтому тефлон для промышленных деталей - не просто бытовой материал, нанесенный на металл, а часть технологической системы.
Что означает промышленная система покрытия
Для алюминиевых сплавов используют твердое анодирование с PTFE-импрегнацией или соосаждением. Такая обработка сочетает анодный слой и PTFE, а для ее исполнения предусмотрена спецификация AMS 2482. Она задает не бытовое антипригарное назначение, а технологический подход к обработке алюминиевых сплавов.
В документах NASA для такого покрытия указана типовая толщина 0.0020 ± 0.0005 дюйма, или 50,8 ± 12,7 мкм. Там же приведен диапазон 0.0011-0.003 дюйма, что соответствует примерно 27,9-76,2 мкм. Эти значения помогают понять, почему промышленное покрытие нельзя оценивать только по внешнему виду или по факту наличия PTFE.
Низкое трение - не единственный критерий
Для PTFE-анодирования алюминиевых деталей приводится типовая толщина 25-75 мкм и коэффициент трения 0,05-0,15 при сухом скольжении по стали. Эти параметры относятся к описанной системе и рабочей паре, а не ко всем покрытиям с PTFE.
Низкий коэффициент трения не означает, что покрытие выдержит любую нагрузку или абразивное воздействие. При выборе нужно учитывать сплав, состояние детали и условия контакта. Поэтому вопрос «какое покрытие алюминиевого сплава лучше скользит» стоит рассматривать вместе с вопросами о подготовке основания и стойкости всей системы.
Покрытия алюминиевых сплавов: какие параметры важны
Покрытия алюминиевых сплавов различаются не только по составу верхнего слоя.
Для механизма значение имеют тип подложки, состояние поверхности, толщина обработки и требования к участкам, которые должны остаться без покрытия. Если эти условия не согласованы заранее, итоговая деталь может не соответствовать назначению даже при использовании PTFE.
Твердое анодирование с PTFE-импрегнацией или соосаждением применяется для алюминиевых сплавов по AMS 2482. В документации NASA для обработки задана типовая толщина 50,8 ± 12,7 мкм, а приведенный диапазон составляет 27,9-76,2 мкм. В другом описании PTFE-анодирования указаны значения 25-75 мкм и коэффициент трения 0,05-0,15 при сухом скольжении по стали. Это параметры конкретных технологических описаний, а не универсальные характеристики любого PTFE-покрытия.
Что фиксировать в техническом задании
Чтобы подрядчик мог подобрать процесс под деталь, в задании следует конкретизировать:
марку алюминиевого сплава;
требуемый тип обработки: твердое анодирование с PTFE-импрегнацией или соосаждением;
необходимую толщину покрытия;
требования к маскированию посадочных и контактных зон;
контролируемые параметры трения, если они заданы для рабочей пары;
состояние детали и наличие механических повреждений.
Указание только на «антипригарное покрытие» не раскрывает, какая система нужна для промышленного узла. Аналогично, формулировка «покрытия алюминиевых сплавов ГОСТ» сама по себе не задает сплав, толщину или технологию. Для высокоточных деталей в документации может применяться отраслевая спецификация AMS 2482; требования к конкретному изделию нужно закреплять в техническом задании.
Если для механизма важно сохранить геометрию, отдельно согласуют толщину и маскирование зон сопряжения. Не следует считать, что любое покрытие не повлияет на размеры: влияние обработки нужно оценивать применительно к детали и ее допускам. Такой подход помогает сравнивать предложения подрядчиков по одинаковым техническим критериям, а не только по названию материала.
Подготовка поверхности и адгезия покрытия
Долговечность PTFE-покрытия на алюминии зависит от того, насколько правильно подготовлена поверхность.
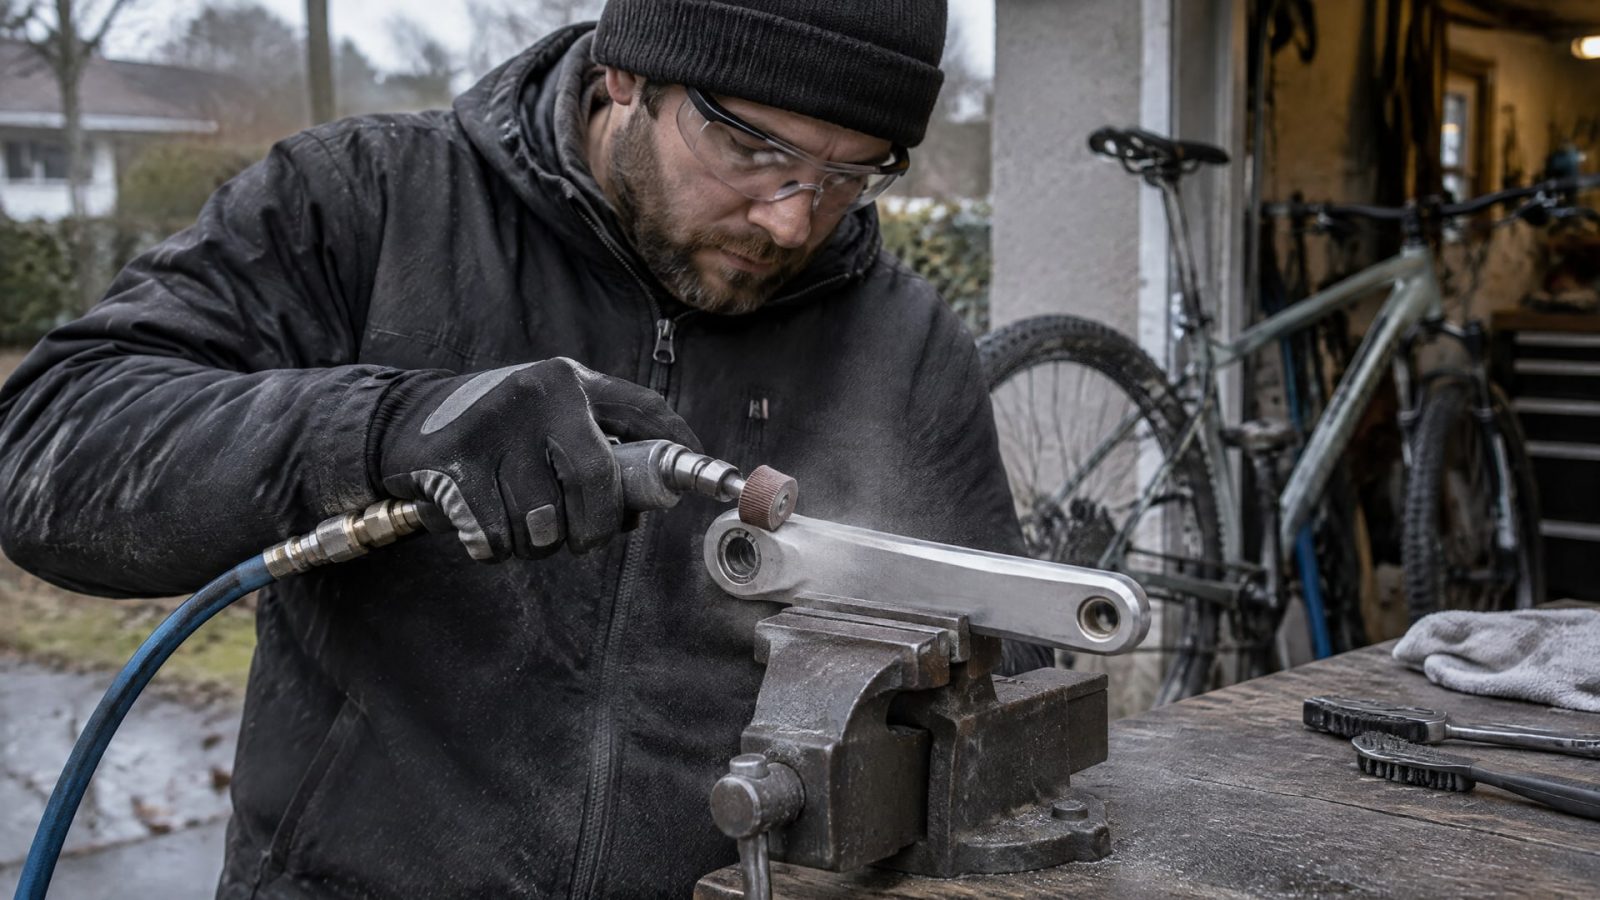
Для промышленного нанесения могут требоваться абразивная подготовка, обезжиривание и промывка. Абразивная обработка создает профиль для сцепления покрытия с основанием, а маскирование защищает посадочные и контактные зоны от нежелательного нанесения.
Для алюминия важен и интервал между подготовкой поверхности и нанесением покрытия. На металле быстро восстанавливается естественная оксидная пленка, и задержка может ухудшить адгезию. Поэтому подготовку и нанесение следует рассматривать как связанные этапы одного технологического процесса, а не как отдельные операции с неограниченным промежутком между ними.
Режим формирования покрытия
В одном из описаний PTFE-покрытий указана типичная термообработка при 700-800 °F, что соответствует примерно 371-427 °C. Этот режим нельзя автоматически переносить на любую систему или деталь: технологические параметры должны соответствовать выбранному процессу и требованиям к изделию.
При оценке предложения подрядчика стоит уточнить, как контролируют подготовку поверхности, толщину и участки маскирования. Также следует сверить, какая спецификация применяется и какие параметры покрытия будут проверяться. Само наличие PTFE в описании не подтверждает, что процесс выполнен по нужной технологии.
Для снижения трения скольжения недостаточно получить низкое значение коэффициента трения на образце. Важны материал сопряженной поверхности и условия работы пары. Для PTFE-анодирования приводится коэффициент 0,05-0,15 при сухом скольжении по стали, но это значение относится именно к указанной рабочей паре. Если механизм работает иначе, параметры необходимо задавать и проверять для соответствующих условий.
Восстановление тефлонового покрытия и ремонт анодированного слоя
Повреждение покрытия и повреждение алюминиевого основания - разные ситуации.
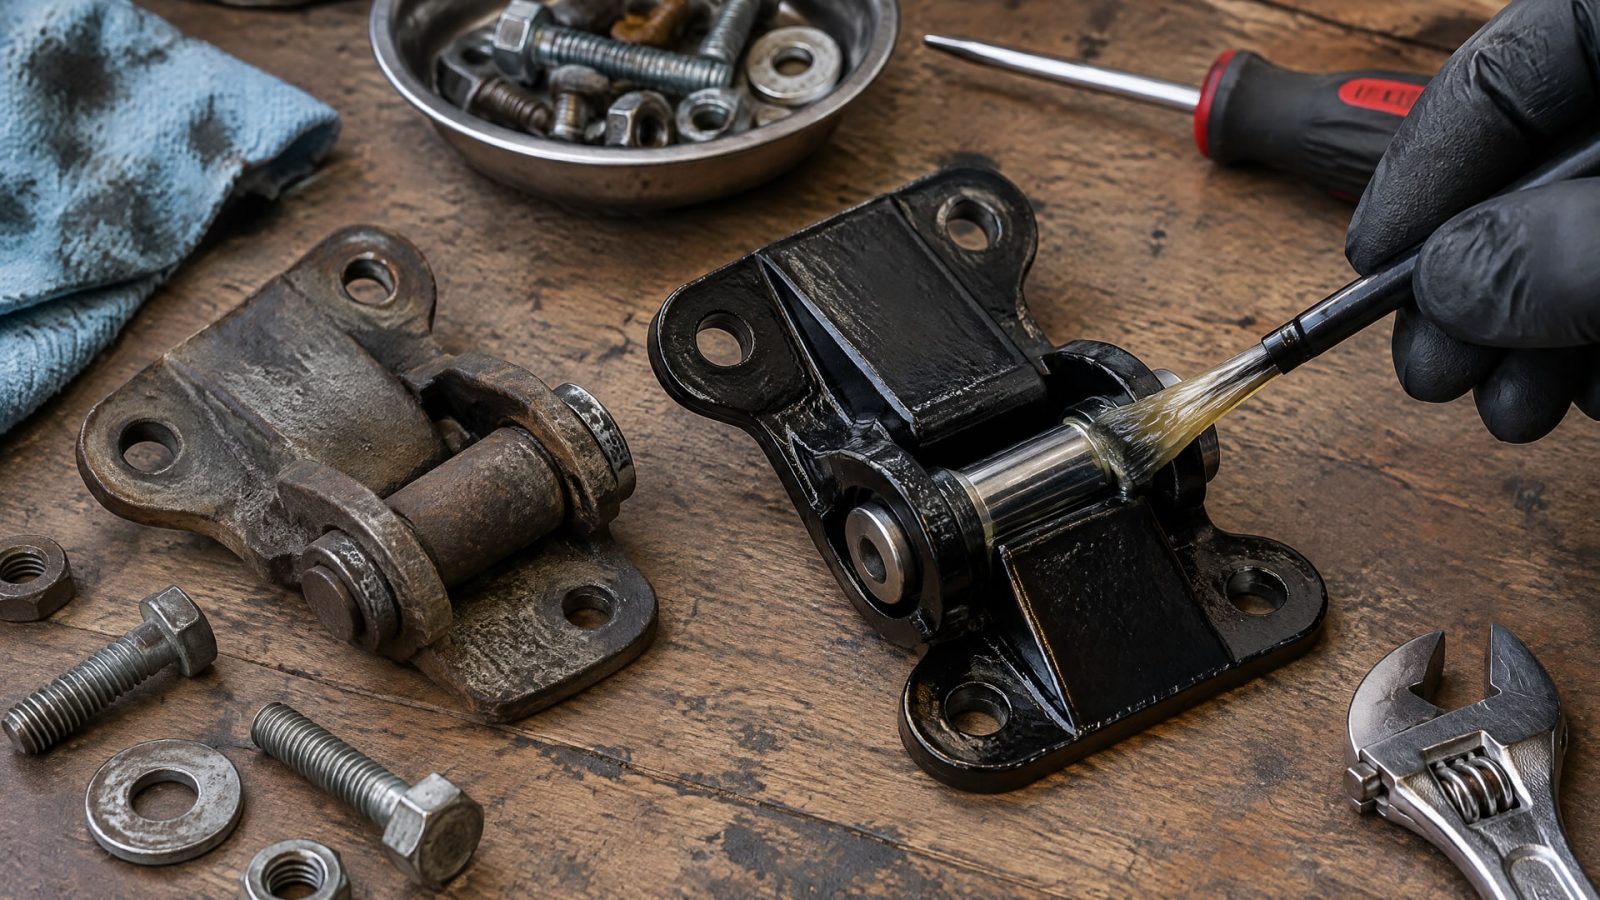
Если изношен только поверхностный слой, может потребоваться повторная обработка детали. Но если есть царапина или задир с повреждением основного металла, нанесение покрытия поверх дефекта не устраняет причину: основание сначала нужно механически восстановить, а затем выполнять повторное анодирование или нанесение покрытия.
Поэтому восстановление тефлонового покрытия не следует автоматически считать ремонтом анодированного слоя. Анодирование и нанесение PTFE - разные технологические операции. При дефекте сначала оценивают глубину повреждения и состояние металла, а затем выбирают последовательность ремонта. Это важно и для деталей, где нужно сохранить размеры посадочных мест.
Когда уместно антифрикционное покрытие
Если после восстановления основания требуется уменьшить трение скользящей резиновой прокладки по алюминиевому корпусу, задачу решают отдельным антифрикционным покрытием, а не попыткой выдать его за восстановленный анодный слой. Для такого применения в линейке MODENGY есть покрытие MODENGY 1010 на основе PTFE, которое используют для скольжения резиновой прокладки по алюминиевому корпусу; для него заявлены низкий коэффициент трения и химическая стойкость.
При этом антифрикционное покрытие не заменяет ремонт основания и само по себе не восстанавливает анодный слой. В случае, когда повреждены металл и анодирование, сначала устраняют дефект основания, затем выбирают технологию защиты и скольжения. Антифрикционные покрытия MODENGY применяют как отдельное решение для формирования пленки, устойчивой к износу и коррозии, после оценки состояния детали и требований узла.
Перед ремонтом полезно зафиксировать, что именно требуется восстановить: геометрию металла, анодный слой или свойства поверхности для скольжения. Такое разделение помогает избежать ситуации, когда новое покрытие нанесено, но исходный дефект основания остался.
Как выбрать защитное покрытие алюминиевого сплава для механизма
Выбор начинают с функции поверхности.
Если деталь должна сопротивляться износу, коррозии или обеспечивать скольжение, эти требования описывают отдельно. Затем указывают конкретный алюминиевый сплав, состояние поверхности и зоны, которые необходимо замаскировать. Универсального решения для любого алюминиевого сплава и любого механизма нет: параметры обработки привязаны к материалу и состоянию детали.
Для промышленной скользящей пары важно соотнести коэффициент трения с рабочей поверхностью. Значение 0,05-0,15 приводится для PTFE-анодированного алюминия при сухом скольжении по стали. Если в узле другая сопряженная поверхность или иной режим работы, этот показатель нельзя без проверки переносить на него. Толщину также задают в документации: для обработки по спецификации NASA указаны типовое значение 50,8 ± 12,7 мкм и диапазон 27,9-76,2 мкм.
Контроль перед заказом
Перед передачей детали в обработку проверьте, что в документах указаны:
сплав и состояние поверхности;
стандарт или спецификация, по которой выполняется обработка;
тип покрытия и требуемая толщина;
зоны маскирования;
параметры трения, если они значимы для узла;
необходимость предварительного ремонта основания.
Такой список упрощает сопоставление технических предложений. Он также помогает отделить требования к защитному покрытию от требований к ремонту детали. Если заказчик указывает только «PTFE» или «антипригарный слой», подрядчику может не хватить информации для выбора процесса и проверки результата.
Если поставщик ссылается на AMS 2482, отдельно уточняют, какие именно требования спецификации включены в заказ и как контролируются параметры обработки. В спецификации NASA указано, что формальная квалификация процесса или поставщика не требуется, если заказчик не установил иное. Это не отменяет необходимости зафиксировать требования к процессу и проверке покрытия в документации на конкретную деталь.
Часто задаваемые вопросы
Какое покрытие алюминиевого сплава подходит для сухого скольжения?
Для алюминиевых деталей применяют твердый анодный слой с PTFE-импрегнацией или соосаждением, в том числе по AMS 2482. Для такой системы приводится коэффициент трения 0,05-0,15 при сухом скольжении по стали. Показатель относится к этой рабочей паре; для других условий его нужно оценивать отдельно.
Можно ли нанести новое покрытие поверх царапины?
Если царапина затронула только покрытие, деталь оценивают для повторной обработки. Если поврежден основной металл, нанесение нового слоя не устраняет дефект основания. Сначала требуется механический ремонт алюминия, после чего выполняют повторное анодирование или нанесение покрытия по выбранной технологии.
Существуют ли покрытия алюминиевых сплавов по ГОСТ?
Требование к покрытию следует задавать не только общим упоминанием ГОСТ, но и описанием материала, типа обработки, толщины и контролируемых параметров. Для твердого анодирования с PTFE-импрегнацией в источниках указана спецификация AMS 2482. Применимый документ и требования к детали фиксируют в техническом задании.
Подходит ли одно PTFE-покрытие для всех алюминиевых сплавов?
Нет оснований считать все алюминиевые сплавы взаимозаменяемыми. Требования к обработке зависят от конкретного сплава и состояния поверхности. До заказа нужно указать материал детали, проверить применимость выбранного процесса и согласовать подготовку поверхности, толщину покрытия и маскирование рабочих зон.
Заключение
Бытовое антипригарное покрытие не заменяет промышленную систему обработки алюминия. Для механизмов важны сплав, подготовка поверхности, способ формирования покрытия, толщина и характеристики рабочей пары. При повреждении основного металла сначала ремонтируют основание, а уже затем восстанавливают анодный слой или наносят отдельное антифрикционное покрытие.
Следующий шаг для инженера или закупщика - составить техническое задание с указанием сплава, типа обработки, толщины, маскируемых зон и параметров трения для конкретной рабочей пары. Так можно подобрать покрытие алюминиевого сплава под условия узла и заранее согласовать, как проверять результат.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Пищевая смазка с допуском H1 продлевает срок службы подшипников на производстве, снижая износ от воды, моющих средств и температурных перепадов.
Узнайте, как правильно выбрать вязкость смазки подшипников для снижения износа и повышения производительности оборудования.
Смазка с дисульфидом молибдена снижает трение в парах металл-пластик и металл-резина, но выбор зависит от совместимости материалов.